
Instrumen endoskopik biasanya perlu melakukan pemerhatian, kedudukan, cengkaman, pemotongan, pengangkutan dan tindakan lain dalam ruang yang agak kecil. Oleh itu, dimensi, hubungan pasangan dan keadaan permukaan komponen dalaman perlu kekal stabil. Berbanding dengan bahagian mekanikal umum, bahagian pembedahan untuk instrumen endoskopik selalunya mempunyai dimensi kecil, struktur halus, berbilang lubang dan ketebalan dinding yang agak nipis. Sesetengah bahagian juga perlu dipasang dengan kanta, kateter, komponen cengkaman atau komponen ketepatan lain. Pemesinan CNC boleh melakukan pemotongan logam atau plastik kejuruteraan yang tepat mengikut lukisan 3D dan keperluan kejuruteraan dan melengkapkan pengeluaran bahagian tersuai melalui proses memusing, mengisar, menggerudi, mengetuk, pemesinan mikro dan proses lain.
Apakah Ciri-ciri Pemesinan Bahagian Pembedahan Endoskopik?
Ruang dalaman instrumen endoskopik adalah terhad, jadi komponen secara amnya perlu dikecilkan sambil mengekalkan kekuatan dan kestabilan yang mencukupi. Komponen kecil mungkin mengandungi lubang, alur, benang, anak tangga dan permukaan yang sepadan pada masa yang sama. Oleh itu, urutan pemesinan perlu disusun terlebih dahulu untuk mengurangkan variasi dimensi yang disebabkan oleh pengapit berulang.
Pemesinan Stabil Struktur Dimensi Kecil
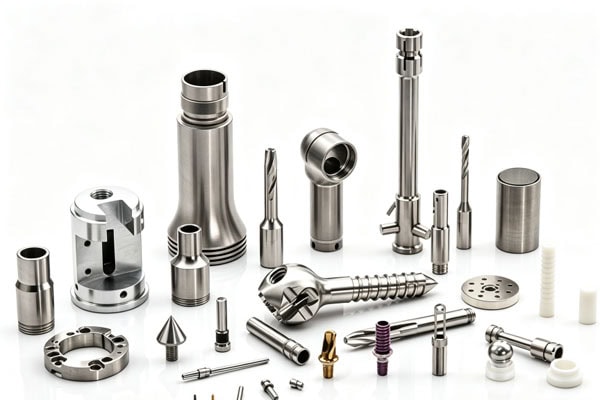
Struktur biasa bahagian pembedahan endoskopik termasuk penyambung, lengan, komponen kedudukan, komponen cengkaman, struktur pelekap kanta, komponen panduan dan pelbagai bahagian logam kecil bukan standard. Sesetengah komponen mempunyai diameter luar yang kecil tetapi masih memerlukan lubang atau anak tangga dalaman. Kaedah pemesinan konvensional mungkin sukar untuk mengimbangi ketepatan dimensi dan kualiti permukaan. Pemutaran CNC sesuai untuk bahagian jenis aci, jenis lengan dan silinder, dan boleh melengkapkan struktur seperti diameter luaran, lubang dalaman, permukaan hujung, alur dan benang secara berterusan. Bagi bahagian yang mempunyai permukaan rata, kontur tidak sekata dan lubang berbilang arah, pengilangan CNC atau pemesinan berbilang paksi boleh digabungkan untuk melengkapkan proses tersebut.
Mengawal Daya Pemesinan untuk Dinding Nipis, Alur Halus dan Lubang Mikro
Sesetengah komponen endoskopik menggunakan ketebalan dinding yang lebih nipis untuk mengurangkan saiz keseluruhan. Jika daya pemotongan terlalu tinggi semasa pemesinan, komponen mungkin mengalami sedikit ubah bentuk, yang akhirnya boleh menjejaskan pemasangan. Oleh itu, kaedah pengapit dan urutan pemesinan yang sesuai perlu dipilih mengikut struktur komponen sebelum pengeluaran. Contohnya, permukaan kedudukan utama boleh dimesin terlebih dahulu, diikuti dengan struktur halus; untuk kawasan dinding nipis, jumlah pemotongan setiap laluan boleh dikurangkan, dengan pemeriksaan semula dimensi dilakukan semasa proses berikutnya. Untuk alur halus, lubang mikro dan ciri-ciri lain, alat kecil bersaiz yang sesuai juga harus digunakan semasa mengawal keadaan pemotongan.
Dimensi Perhimpunan
Bahagian pembedahan endoskopik jarang digunakan secara berasingan. Satu lengan perlu disambungkan dengan komponen lain, satu komponen kedudukan perlu memasuki kedudukan pemasangannya dengan tepat, dan satu struktur cengkaman perlu mengekalkan pergerakan yang lancar. Oleh itu, diameter lubang, diameter aci, ruang kosong, hubungan sepaksi dan dimensi kedudukan yang ditunjukkan pada lukisan semuanya boleh mempengaruhi pemasangan akhir. Mengenal pasti dimensi kritikal ini sebelum pemesinan boleh menjadikan proses pengeluaran lebih stabil.
Cara Membangunkan Penyelesaian Pemesinan CNC untuk Bahagian Endoskopi
Jurutera perlu terlebih dahulu mengesahkan ciri-ciri struktur, bahan, toleransi, rawatan permukaan dan keperluan pemasangan bahagian tersebut, dan kemudian menentukan sama ada pemusingan, penggilingan, penggerudian, penorehan atau pemesinan berbilang paksi adalah sesuai. Komponen endoskopik biasanya agak padat dalam struktur. Jika urutan pemesinan tidak disusun dengan betul, ia boleh meningkatkan penggunaan alat, bilangan operasi pengapit dan kerja kemasan berikutnya. Ia juga boleh menyebabkan ubah bentuk di kawasan dinding nipis, sisihan kedudukan lubang atau kualiti permukaan yang tidak stabil. Oleh itu, membangunkan laluan pemesinan yang munasabah terlebih dahulu boleh membantu meningkatkan kecekapan pengeluaran, mengurangkan kerja semula dan memastikan bahagian-bahagian tersebut memenuhi keperluan pemasangan dan aplikasi berikutnya.
Sahkan Lukisan dan Dimensi Kritikal
Selepas menerima fail 3D seperti STEP, STP dan IGES, serta lukisan kejuruteraan seperti PDF, DWG dan DXF, struktur, bahan, dimensi, toleransi, keperluan permukaan dan tanda khas bahagian tersebut boleh diperiksa terlebih dahulu. Perhatian khusus harus diberikan kepada kedudukan pemasangan dan dimensi kritikal. Untuk dimensi luaran umum, pengeluaran boleh diteruskan mengikut lukisan; untuk lubang, alur, benang dan permukaan kedudukan yang mempengaruhi pemasangan, ini harus ditanda secara berasingan dalam pelan pengeluaran, dengan kaedah pemeriksaan yang sepadan diatur.
Pilih Kaedah Pemesinan Mengikut Struktur
Bahagian yang berbeza sesuai untuk peralatan pemesinan yang berbeza. Bahagian silinder secara amnya boleh dipertimbangkan untuk pemesinan CNC terlebih dahulu; bahagian dengan permukaan rata yang kompleks dan kontur ruang boleh dimesin menggunakan pengilangan CNC; jika struktur tersebut mengandungi ciri-ciri kompleks dalam pelbagai arah, pemesinan CNC 5 paksi boleh digunakan untuk mengurangkan bilangan operasi pengapit. Laman web TiRapid menyediakan perkhidmatan pengilangan CNC, pemesinan CNC, pemesinan CNC 5 paksi dan pemesinan mikro, yang membolehkan proses pemesinan dipilih mengikut struktur bahagian.
| Kaedah Pemesinan Biasa untuk Struktur Bahagian dan Kawalan Utama | ||
| Lengan, bahagian aci | Turning CNC | Diameter luar, lubang dalam, konsentrisiti |
| Perumahan kecil | CNC Milling | Kedudukan lubang, permukaan rata, ketebalan dinding |
| Penyambung tidak sekata | Pengilangan 3 paksi/5 paksi | Kontur, dimensi kedudukan |
| Bahagian alur dan lubang halus | Pemesinan CNC mikro | Lebar alur, diameter lubang, gerinda |
| Bahagian sambungan berulir | Memusing/Menggiling/Menekan | Dimensi benang, prestasi mengawan |
Integrasikan Pemeriksaan ke dalam Proses Pemesinan
Komponen endoskopik tidak sesuai untuk pemeriksaan hanya selepas semua pemesinan selesai. Dimensi kritikal boleh diperiksa semasa peringkat separa siap untuk mengenal pasti sisihan dimensi dari segi masa dan mengelakkan pembaziran bahan dan masa yang disebabkan oleh proses pemesinan yang berterusan. Pemeriksaan biasa boleh merangkumi pengukuran dimensi, pemeriksaan diameter lubang, pemeriksaan ulir, pemeriksaan visual dan pemeriksaan CMM. Laman web TiRapid menerangkan keupayaan pemeriksaan CMM dan penggunaannya dalam kawalan kualiti untuk bahagian CNC ketepatan. Bagi projek yang mempunyai keperluan yang lebih tinggi, rekod pemeriksaan dimensi yang sepadan juga boleh disediakan mengikut lukisan pelanggan, menjadikannya lebih mudah untuk pasukan kejuruteraan dan perolehan mengesahkan sama ada bahagian tersebut memenuhi keperluan lukisan.
Cara Memilih Bahan dan Rawatan Permukaan untuk Bahagian Pembedahan Endoskopi
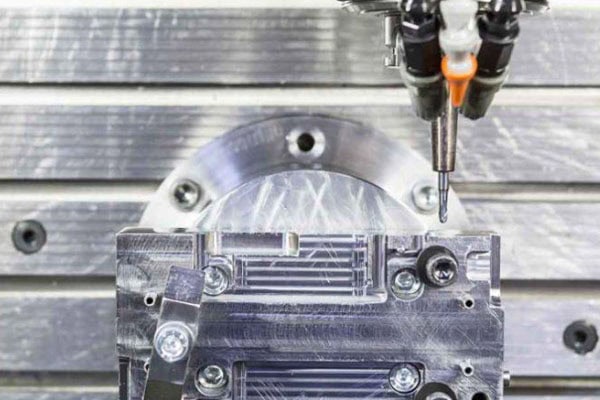
Pemilihan bahan secara langsung mempengaruhi kesukaran pemesinan, kekuatan komponen, rintangan kakisan dan kaedah pemprosesan seterusnya. Pemilihan bahan sebenar perlu ditentukan berdasarkan aplikasi komponen, persekitaran sentuhan, keperluan pemasangan dan spesifikasi kejuruteraan yang disediakan oleh pelanggan. Pemilihan tidak boleh berdasarkan harga semata-mata. Bagi bahagian pembedahan endoskopik, biokeserasian bahan, rintangan suhu tinggi, rintangan pembersihan dan pensterilan dan kestabilan dimensi semasa penggunaan jangka panjang juga harus dipertimbangkan. Bahan yang berbeza mempunyai keperluan yang berbeza untuk kelajuan pemotongan, haus alat, kekasaran permukaan dan kawalan ubah bentuk, jadi ia perlu dinilai terlebih dahulu semasa peringkat reka bentuk. Pemilihan bahan yang betul bukan sahaja dapat meningkatkan kecekapan pemesinan tetapi juga mengurangkan masalah semasa pemasangan, rawatan permukaan dan pemeriksaan kualiti berikutnya.
Keluli Tahan Karat Sesuai untuk Bahagian Struktur Ketepatan
Keluli tahan karat seperti 316L biasanya digunakan untuk komponen peranti perubatan dan memberikan ketahanan kakisan dan sifat mekanikal yang baik. Keluli tahan karat boleh dipertimbangkan untuk lengan, penyambung, komponen cengkaman, sokongan struktur dan bahagian lain mengikut reka bentuk khusus. Walau bagaimanapun, keluli tahan karat secara amnya mempunyai kekerasan yang lebih tinggi dan kesukaran pemesinan yang lebih besar daripada aluminium biasa. Oleh itu, haus alat, haba pemotongan dan ubah bentuk pemesinan perlu dikawal semasa pemprosesan.
Aloi Titanium dan Plastik Kejuruteraan untuk Struktur Khas
Aloi titanium menawarkan kekuatan yang tinggi dan berat yang agak rendah serta mempunyai nilai aplikasi dalam struktur peranti perubatan tertentu. Plastik kejuruteraan seperti PEEK menyediakan sifat-sifat termasuk rintangan haba dan rintangan terhadap media kimia dan boleh digunakan untuk komponen penebat, sokongan atau struktur tertentu. Perlu diingatkan bahawa nama bahan sahaja tidak menunjukkan bahawa sesuatu komponen boleh digunakan secara klinikal. Gred bahan akhir, rawatan permukaan, keperluan pembersihan dan persekitaran aplikasi hendaklah disahkan mengikut keperluan reka bentuk dan peraturan produk peranti perubatan.
Kualiti Permukaan Perlu Ditentukan Mengikut Aplikasi
Selepas pemesinan, komponen mungkin memerlukan penyahgerudian, penggilapan, pempasifan, penggilapan elektro atau rawatan khusus lain. Bagi bahagian pembedahan endoskopik, gerinda sisa pada tepi boleh menjejaskan pemasangan dan penggunaan, jadi penyingkiran tepi tajam secara amnya perlu dimasukkan dalam keperluan pemesinan. Rawatan permukaan juga boleh menjejaskan dimensi. Jika dimensi lubang atau permukaan yang sepadan berubah selepas pemprosesan pasca, kelegaan pemasangan juga mungkin berubah. Oleh itu, keperluan rawatan permukaan perlu disahkan sebelum pengeluaran, dan perubahan dimensi yang berkaitan harus dimasukkan dalam kawalan dimensi.
Proses Pengeluaran Bahagian Endoskopi Tersuai TiRapid
Pengeluaran bahagian pembedahan endoskopik tersuai boleh bermula dengan fail kejuruteraan dan kemudian diteruskan melalui penilaian proses, pemesinan prototaip, pemeriksaan dan pembuatan kelompok. Pasukan kejuruteraan terlebih dahulu menganalisis model 3D, lukisan 2D, bahan, toleransi dan keperluan rawatan permukaan untuk menentukan sama ada bahagian tersebut sesuai untuk pemesinan dan mengenal pasti potensi masalah yang disebabkan oleh dinding nipis, lubang dalam, alur halus atau struktur pemasangan yang kompleks. Pemesinan prototaip kemudiannya dilakukan untuk mengesahkan dimensi, rupa dan prestasi pemasangan. Berdasarkan keputusan pemeriksaan, parameter pemesinan boleh dioptimumkan sebelum memasuki pengeluaran kelompok kecil atau kelompok. Proses ini boleh mengurangkan risiko kerja semula dan membolehkan pelanggan mengesahkan prestasi komponen dan keputusan aplikasi sebelum pengeluaran besar-besaran formal.
Penilaian Lukisan dan Cadangan DFM
Selepas pelanggan menghantar fail CAD dan lukisan kejuruteraan, TiRapid boleh melakukan pemeriksaan DFM mengikut struktur bahagian, termasuk kedudukan lubang, ketebalan dinding, kebolehcapaian alat, urutan pemesinan dan pemilihan bahan. Jika ciri tertentu boleh meningkatkan kesukaran pemesinan, cadangan pengubahsuaian boleh diberikan sebelum pengeluaran dan bukannya menunggu sehingga pemesinan selesai. Bagi projek peranti perubatan yang memerlukan pembangunan pesat, komunikasi awal ini boleh mengurangkan prototaip berulang.
Pemesinan Prototaip dan Pengesahan Dimensi
Selepas proses disahkan, projek memasuki peringkat pemesinan prototaip. Tujuan prototaip bukan sahaja untuk mengesahkan penampilan tetapi juga untuk memeriksa pemasangan, pergerakan, dimensi dan prestasi reka bentuk. Contohnya, selepas penyambung untuk pemasangan cengkaman endoskopik dimesin, ia perlu dipasang dengan struktur yang sepadan untuk mengesahkan sama ada kedudukan lubang adalah tepat, sama ada ulir beroperasi dengan lancar dan sama ada gangguan wujud antara komponen yang bergerak. Selepas kelulusan prototaip, parameter pengeluaran boleh diselaraskan mengikut maklum balas sebenar.
Pengeluaran Kelompok Kecil dan Kawalan Kualiti
Selepas prototaip lulus pemeriksaan, pengeluaran kelompok kecil boleh diatur mengikut keperluan projek. Objektif utama semasa peringkat kelompok kecil adalah untuk mengekalkan konsistensi dimensi bagi setiap komponen dan bukan sekadar meningkatkan kelajuan pemesinan. Bagi bahagian daripada kelompok yang sama, pemeriksaan persampelan atau pemeriksaan 100% boleh dilakukan mengikut keperluan lukisan, dengan perhatian khusus kepada diameter lubang, diameter luar, ulir, dimensi kedudukan kritikal dan keadaan permukaan. Bagi komponen yang kompleks dari segi struktur, peralatan seperti CMM juga boleh digunakan untuk membantu pengesahan dimensi.
Pembungkusan dan Sokongan Pembuatan Berikutnya
Bahagian kecil yang jitu boleh terdedah kepada hentaman, calar atau percampuran semasa pengangkutan, jadi pembungkusan juga perlu dimasukkan dalam pelan pengeluaran. Selepas pemeriksaan, bahagian boleh dikelaskan dan dibungkus mengikut nombor bahagian, kuantiti dan keperluan pelanggan. TiRapid bukan sahaja menyediakan pemesinan CNC tetapi juga perkhidmatan fabrikasi logam lembaran dan percetakan 3D, menyokong pengeluaran daripada prototaip dan kelompok kecil hingga pembuatan berskala. Laman web ini juga menerangkan perkhidmatan nilai tambah termasuk sokongan fail CAD, pemasangan, perolehan dan reka bentuk pembungkusan, yang boleh mengurangkan komunikasi berulang antara pelanggan dan pembekal yang berbeza.
Soalan Lazim
Bolehkah Bahagian Pembedahan Endoskopi Dimesin dalam Kuantiti Kecil?
Ya. Untuk pembangunan produk baharu, pemesinan prototaip sekeping atau kelompok kecil boleh dilakukan terlebih dahulu untuk mengesahkan dimensi dan prestasi pemasangan sebelum meneruskan pengeluaran kelompok berikutnya. Ini dapat mengurangkan pelaburan besar sebelum reka bentuk disahkan sepenuhnya.
Bolehkah Pemesinan CNC Mengendalikan Bahagian Endoskopi yang Sangat Kecil?
Lukisan khusus boleh dinilai untuk menentukan kebolehlaksanaan. Dimensi bahagian, diameter lubang, lebar alur, ketebalan dinding, bahan dan toleransi semuanya boleh mempengaruhi kaedah pemesinan. Bagi komponen yang agak kecil, penilaian kejuruteraan diperlukan sebelum sebut harga untuk menentukan alat, kelengkapan dan penyelesaian pemesinan yang sesuai.
Apakah Maklumat yang Biasanya Diperlukan untuk Bahagian Endoskopi?
Secara amnya, adalah disyorkan untuk menyediakan fail 3D seperti STEP dan STP, bersama-sama dengan lukisan kejuruteraan yang mengandungi keperluan dimensi dan toleransi. Jika terdapat juga sijil bahan, keperluan rawatan permukaan, laporan pemeriksaan atau keperluan pembungkusan, ia boleh disediakan bersama. Maklumat yang lebih lengkap secara amnya membolehkan penilaian kejuruteraan dan sebut harga yang lebih tepat.
Bolehkah Prototaip Dibuat Sebelum Pemesinan Kelompok?
Ya. Pengesahan prototaip ialah kaedah pengeluaran biasa semasa pembangunan komponen peranti perubatan. Prototaip boleh membantu mengenal pasti isu dimensi, pemasangan atau struktur terlebih dahulu sebelum beralih kepada pengeluaran kelompok kecil, sekali gus membantu mengurangkan kerja semula selepas pemesinan kelompok.
Kelebihan pemesinan CNC ialah bahagian bukan standard boleh dihasilkan mengikut lukisan tertentu, tanpa memerlukan pelanggan mengubah reka bentuk mereka untuk menampung produk sedia ada. Bagi produk yang masih dalam peringkat awal pembangunan, sebilangan kecil prototaip boleh dihasilkan terlebih dahulu untuk mengesahkan bahawa komponen boleh dipasang dengan betul sebelum meningkatkan kuantiti. Bagi projek yang telah memasuki pengeluaran, pemesinan kelompok kecil atau kelompok boleh diatur mengikut keperluan sebenar. Jika anda sudah mempunyai STEP, STP, PDF atau fail kejuruteraan lain untuk komponen endoskopik, anda boleh menghantarnya terus ke TiRapid. Jurutera boleh menyemak struktur bahagian dan keperluan pemesinan terlebih dahulu dan kemudian memberikan cadangan pengeluaran yang sesuai dan sebut harga. Ini menjadikan proses daripada lukisan kepada produk siap lebih jelas dan juga memudahkan untuk mengenal pasti potensi isu pemesinan terlebih dahulu. Bagi projek instrumen endoskopik yang memerlukan bahagian CNC ketepatan, memilih pengeluar yang mampu mengendalikan komunikasi kejuruteraan, pemesinan, pemeriksaan dan penghantaran seterusnya boleh mengurangkan langkah perantaraan dan menjadikan pelaksanaan projek lebih cekap.
E-mel: projects@tirapid.com
Telefon: + 86 760 8999 8536
















