
Pemutaran CNC memainkan peranan penting dalam pembuatan mekanikal. Mengimbangi pemesinan ketepatan tinggi dengan kawalan kos sekeping tunggal merupakan tumpuan utama bagi jurutera dan pembuat keputusan perolehan merentasi industri. Pelarasan kecil dalam parameter teknikal secara langsung menentukan kekasaran permukaan akhir, toleransi dimensi dan masa kitaran pengeluaran komponen.
Faktor-faktor yang Mempengaruhi Ketepatan Pemutaran CNC
Ketepatan pemesinan sebenar mesin pelarik CNC dikekang oleh perkakasan mesin, ciri-ciri alat fizikal dan persekitaran pemotongan. Menghapuskan ralat kumulatif boleh meningkatkan ketekalan komponen dengan ketara.
Ralat Geometri Mesin dan Deformasi Terma
Keselarian rel panduan mesin, larian gelendong dan tindak balas skru utama merupakan punca asas sisihan dimensi. Semasa operasi pemotongan berkelajuan tinggi yang berpanjangan, geseran antara mekanisme headstock dan suapan menghasilkan haba, yang membawa kepada pengembangan haba peringkat mikron komponen struktur.
- Larian Jejarian Spindle: Ofset aksial dan jejarian semasa putaran spindle dipindahkan terus ke bahan kerja, menyebabkan kebulatan yang tidak menentu. Ini memerlukan pengurangan melalui galas pramuat berketepatan tinggi dan pemeriksaan serta penjajaran rutin.
- Kawalan Imbangan Terma: Peningkatan suhu yang terhasil daripada operasi mesin yang berterusan mengubah koordinat sebenar hujung alat. Penggunaan sistem penyejukan suhu malar untuk mengurus suhu bendalir pemotongan dapat mengurangkan kesan ubah bentuk terma struktur pada dimensi paksi.
- Ketepatan Kedudukan Berulang: Ralat kumulatif dalam rangkaian pemacu servo meningkat dari semasa ke semasa dari semasa ke semasa. Penentukuran skala linear dan sistem maklum balas servo secara berkala mengimbangi tindak balas dan memastikan penempatan suapan yang tepat.
Mengawal ralat geometri dan hanyutan terma berfungsi sebagai pertahanan utama untuk kestabilan dimensi, meletakkan asas yang kukuh untuk operasi ketepatan tinggi seterusnya.
Kehausan Alat dan Pemilihan Geometri
Alat pemotong mengalami geseran mekanikal yang kuat dan suhu tinggi semasa pemesinan. Haus jejari muncung alat mengubah laluan pemotongan sebenar, yang membawa kepada hanyutan dimensi yang tidak disengajakan.
- Pengoptimuman Sudut Rake dan Clearance: Memilih ciri geometri alat yang sesuai dapat meningkatkan sifat pemotongan dengan ketara. Meningkatkan sudut rake mengurangkan daya pemotongan dan meminimumkan ubah bentuk dinding nipis, manakala sudut pelepasan yang mencukupi mengurangkan geseran antara sisi alat dan bahan kerja.
- Pampasan Jejari Muncung Alat (G41/G42): Apabila memutarkan lengkungan atau tirus, pampasan jejari muncung alat yang tepat mesti dinyatakan untuk mengelakkan pemotongan berlebihan atau pemotongan terkurang, bagi memastikan dimensi profil yang kompleks memenuhi spesifikasi lukisan.
- Pemadanan Bahan Salutan: Memilih salutan alat khusus berdasarkan bahan substrat—seperti salutan TiAlN untuk keluli tahan karat dan sisipan tidak bersalut atau bersalut berlian untuk aloi aluminium—meminimumkan pembentukan tepi terkumpul dan memanjangkan hayat alat.
Memilih parameter geometri alat dengan tepat dan melaksanakan pampasan haus yang sistematik dapat mengurangkan kadar sekerap yang disebabkan oleh degradasi alat dengan ketara.

Strategi Pengoptimuman Parameter Pemotongan untuk Pemutaran CNC
Menetapkan parameter pemotongan yang betul secara langsung mengawal kecekapan pemesinan dan kualiti permukaan. Gabungan seimbang kelajuan permukaan, kadar suapan dan kedalaman pemotongan menghasilkan keadaan pemesinan yang optimum.
Hubungan Antara Kelajuan Pemotongan dan Kadar Suapan
Kelajuan pemotongan (VC) dan kadar suapan (F) memberi pengaruh yang tegas terhadap kemasan permukaan. Kekasaran permukaan secara teori adalah berkadar terus dengan kuasa dua kadar suapan dan berkadar songsang dengan jejari muncung alat.
| Jenis Bahan | Kelajuan Pemotongan Rekreasi (m/min) | Kadar Suapan Selesai (mm/rev) | Gred Sisipan Biasa
|
| Aloi Aluminium (6061/7075) | 300 - 800 | 0.05 - 0.15 | Karbida / PCD |
| Keluli Karbon (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Karbida Bersalut |
| Keluli Tahan Karat (304/316) | 100 - 180 | 0.06 - 0.12 | Cermet / CBN |
| Aloi Titanium (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Karbida bijirin halus |
Lokasi Pemilihan dan Penghantaran Bahan Penyejuk
Cecair pemotong bukan sahaja berfungsi untuk menghilangkan haba tetapi juga untuk mengeluarkan serpihan dan memberikan pelinciran. Penghantaran penyejuk yang tidak tepat menyebabkan keretakan haba pada sisipan pemotong.
- Teknologi Penyejuk Tekanan Tinggi: Penyejuk tekanan rendah konvensional sukar menembusi penghalang wap yang terbentuk di zon pemotongan. Penyejuk tekanan tinggi yang melebihi 70 bar memecahkan serpihan yang panjang dan memanjangkan hayat alat semasa pemutaran lubang dalam.
- Emulsi vs. Bendalir Sintetik: Memilih media penyejuk yang sesuai mengikut keamatan pemesinan adalah penting. Pemotongan tugas berat menjamin emulsi dengan bahan tambahan tekanan ekstrem, manakala putaran kemasan mendapat manfaat daripada bendalir sintetik yang sangat menyerap haba.
- Menyasarkan Zon Pemotongan: Arah aliran bendalir menentukan kecekapan pelesapan haba. Mengarahkan bahan penyejuk tepat ke dalam antara muka cip alat menghalang pemotongan kering dan haus sisipan yang cepat.
Mewujudkan penapisan penyejuk yang mantap dan mekanisme penghantaran yang disasarkan berfungsi sebagai strategi yang berkesan untuk mengharmonikan kualiti permukaan bahan kerja dengan kos perkakas.
Mengawal Herotan dalam Bahagian Berputar Berdinding Nipis Kompleks
Komponen berdinding nipis sangat mudah terdedah kepada ubah bentuk elastik dan plastik di bawah pengaruh gabungan daya pengapit, daya pemotongan dan tegasan baki. Teknik pemprosesan khusus diperlukan untuk menyekat kesan ini.
Penambahbaikan Kaedah Pengapit dan Perlawanan Khusus
Chuck tiga rahang standard mudah menyebabkan herotan segi tiga dalam benda kerja silinder berdinding nipis. Pengagihan daya ke atas kawasan sentuhan yang lebih besar memberikan penyelesaian yang berkesan.
- Rahang Lembut Jenis Pai: Pengapit balutan penuh mengagihkan titik pengapit pekat ke kawasan yang luas, menukarkan beban titik kepada sentuhan permukaan yang seragam untuk mengelakkan kebulatan.
- Mandrel Pengembangan Hidraulik: Komponen lengan berdinding nipis mudah retak di bawah beban yang tidak sekata semasa memesin diameter luar. Penempatan melalui lubang dalam dengan mandrel pengembangan mencapai pengembangan jejari yang seragam, memastikan konsentrisiti antara diameter dalam dan luar.
- Kawalan Beban Terlebih bagi Pengapit Hidraulik: Daya pengapit yang berlebihan menyebabkan ubah bentuk lantunan selepas pelepasan bahagian. Menurunkan tekanan hidraulik yang digabungkan dengan cincin sokongan dalaman meningkatkan ketegaran bahan kerja, sekali gus menyekat herotan pengapit pada sumbernya.
Mengkonfigurasi semula geometri lekapan dan mengoptimumkan pengagihan daya pengapit membolehkan pengeluar menghapuskan ketegangan fizikal awal semasa persediaan bahagian.
Pemisahan Laluan Proses dan Pengurangan Tekanan
Pemesinan kasar melepaskan sejumlah besar tegasan baki dalaman. Melakukan putaran kemasan tanpa pelepasan tegasan terlebih dahulu menyebabkan anjakan dimensi sebaik sahaja bahagian tidak diapit.
- Pemisahan Ketat Pemesinan Kasar dan Kemasan: Memaksa pembuatan laluan tunggal melepaskan tekanan dalaman yang kuat, yang membawa kepada herotan. Meninggalkan elaun 0.5 mm selepas pengasaran dan membiarkan bahagian menua secara semula jadi selama lebih 24 jam atau menjalani penyepuhlindapan pelepasan tekanan menstabilkan dimensi.
- Strategi Pemotongan Simetri: Penggunaan daya unilateral mendorong lenturan. Bagi bahagian berdinding nipis dengan profil simetri, pemotongan berselang-seli mengimbangi tegasan baki, memastikan bentuk geometri yang tepat.
- Pemotongan Ringan Berkelajuan Tinggi: Kedalaman pemotongan yang besar menyebabkan peningkatan mendadak dalam daya pemotongan. Penggunaan kelajuan gelendong yang tinggi, kedalaman pemotongan yang cetek dan kadar suapan yang kecil dapat mengurangkan daya mekanikal yang bertindak pada struktur berdinding nipis yang halus.
Merancang langkah-langkah pembuatan secara sistematik di samping kaedah pelepasan tekanan menyediakan penyelesaian teras untuk kestabilan dimensi jangka panjang dalam komponen jitu.
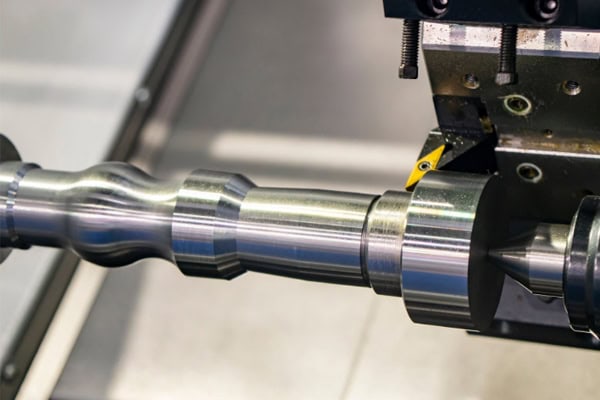
Laluan untuk Mengurangkan Kos Pemutaran CNC Setiap Keping
Pengurangan kos tidak bermaksud menjejaskan kualiti; sebaliknya, ia bergantung pada peningkatan tahap automasi, pengoptimuman laluan alat dan memanjangkan hayat alat untuk meminimumkan masa kitaran yang tidak produktif.
Pemuatan/Pemunggahan Automatik dan Pembuatan Tanpa Pengawasan
Masa bukan pemotongan tambahan (persediaan, penetapan alat, pengukuran) menyumbang sebahagian besar daripada jumlah kitaran pengeluaran. Mengintegrasikan automasi meningkatkan penggunaan mesin dengan ketara.
- Penarik Bar dan Pengumpan Bar: Pemuatan stok manual menggunakan tenaga kerja dan mengganggu rentak pengeluaran. Menggandingkan pengumpan bar dengan pusat putaran membolehkan pemprosesan bar automatik berterusan, menyokong operasi padam lampu pada waktu malam tanpa campur tangan pengendali.
- Pemuatan Robot Gantry: Pemuatan manual memperkenalkan variasi kitaran dan risiko keselamatan. Bagi komponen cakera atau aci tunggal, robot gantry mencapai pemuatan sub-saat, mengekalkan masa pengambilan pengeluaran yang sangat konsisten sambil mengurangkan risiko kecederaan.
- Pratetapan Alat Dalam Mesin dan Pemeriksaan Dalam Proses: Menghentikan mesin untuk penetapan alat dan pengukuran di luar mesin menggunakan masa pemotongan gelendong yang berharga. Melengkapkan mesin dengan penetap alat automatik dan prob sentuh meminimumkan masa henti persediaan dan mengimbangi kehausan alat secara automatik.
Penggunaan peralatan automatik dan pengukuran pintar untuk menggantikan operasi manual berfungsi sebagai pemacu utama untuk pengurangan kos dan peningkatan kecekapan.
Pengoptimuman Program dan Pengurangan Laluan Alat
Penulisan kod NC yang cekap menghapuskan masa gerakan melahu, meningkatkan kecekapan pemotongan keseluruhan.
- Mengoptimumkan Laluan Retract Tanpa Pemotongan: Peralihan sudut kanan menghasilkan kelewatan nyahpecutan yang tidak perlu. Menggunakan pergerakan plumbum-masuk dan plumbum-keluar berasaskan arka dan bukannya sudut kanan mengurangkan masa pecutan/nyahpecutan paksi, sekali gus memendekkan jumlah masa kitaran setiap bahagian secara kumulatif.
- Aplikasi Kitaran Terkandung: Laluan alat pengaturcaraan baris demi baris menghasilkan kod panjang yang boleh membebankan kelajuan pemprosesan kawalan. Menggunakan kitaran terkandung seperti G71, G72 dan G73 memudahkan struktur program dan mempercepatkan pelaksanaan pengawal.
- Pemesinan Pelbagai Alat Serentak: Pemotongan berjujukan turet tunggal gagal menggunakan keupayaan mesin berbilang paksi sepenuhnya. Pusat pusingan turet berkembar spindel memproses kedua-dua hujung bahagian secara serentak, menggandakan output dan mengurangkan kos susut nilai peralatan.
Menghapuskan lebihan masa dalam program NC sambil memanfaatkan penyegerakan berbilang paksi memampatkan jumlah masa kitaran pembuatan sehingga terperinci.
















