
Permintaan yang semakin meningkat untuk reka bentuk ringan automotif telah menyebabkan penggunaan yang lebih besar bagi selongsong berdinding nipis aloi aluminium, pendakap, penyambung, tapak pelekap, struktur pelesapan haba dan komponen kenderaan tenaga baharu. Struktur berdinding nipis dapat mengurangkan penggunaan bahan dan berat komponen sambil memenuhi keperluan struktur dalam ruang pemasangan yang terhad. Walau bagaimanapun, pemesinan menjadi lebih sukar apabila ketebalan dinding berkurangan. Bahagian konvensional pada amnya memberikan sokongan yang baik semasa pemotongan, manakala bahagian berdinding nipis mungkin terjejas oleh daya pemotongan, tekanan pengapit, haba pemesinan dan tekanan bahan dalaman selepas sejumlah besar bahan dikeluarkan. Ini boleh mengakibatkan ubah bentuk, getaran, perubahan dimensi dan kualiti permukaan yang tidak stabil. Bahan teknikal dalam industri juga biasanya mengenal pasti kawalan ubah bentuk, sokongan lekapan, laluan alat, urutan pemesinan dan pemeriksaan sebagai pertimbangan utama untuk pemesinan dinding nipis.
Bahagian automotif juga biasanya melibatkan keperluan untuk dimensi pemasangan, kedudukan lubang, permukaan pengedap dan permukaan sambungan, jadi pengilangan CNC konvensional sahaja mungkin tidak selalunya mencukupi. Penilaian perlu dimulakan dengan lukisan dan model 3D untuk mengenal pasti kawasan berdinding nipis, rongga dalam, struktur yang tidak disokong dan keperluan ketepatan terlebih dahulu. Proses pengapitan, pemesinan kasar, separa kemasan, kemasan dan pemeriksaan kemudiannya boleh disusun mengikut struktur bahagian sebenar. Pendekatan ini dapat mengurangkan masalah semasa pemesinan dan membantu mengekalkan konsistensi dimensi semasa pengeluaran kelompok.
Mengapa Bahagian Berdinding Nipis Automotif Memerlukan Penyelesaian Pemesinan Khusus
Struktur Berdinding Nipis Mudah Terdedah
Bahagian berdinding nipis automotif biasanya terdapat dalam perumah aloi aluminium, pendakap pelekap, struktur sambungan dan bingkai ringan. Apabila sejumlah besar bahan ditanggalkan, bahagian pepejal yang pada asalnya memberikan sokongan secara beransur-ansur menjadi lebih kecil, sekali gus mengurangkan keupayaan dinding nipis yang tinggal untuk menahan daya pemotongan. Jika alat memotong terlalu dalam dalam satu laluan, atau mengekalkan tekanan sentuhan yang berlebihan di kawasan berdinding nipis untuk tempoh yang lama, dinding mungkin beralih sedikit. Semasa pemesinan, bahagian tersebut dipegang teguh oleh lekapan dan dimensinya mungkin kelihatan normal. Walau bagaimanapun, selepas lekapan dilepaskan, dinding nipis mungkin kembali melantun, menyebabkan perubahan dimensi pada bahagian yang telah siap.
Getaran Mempengaruhi Dimensi dan Kualiti Permukaan Secara Langsung
Kawasan berdinding nipis mempunyai ketegaran yang lebih rendah dan lebih cenderung bergetar apabila alat melaluinya. Getaran tidak semestinya mengakibatkan kerosakan alat yang jelas. Sebaliknya, ia mungkin kelihatan sebagai tanda pemesinan yang tidak normal, peningkatan kekasaran permukaan, sedikit gerinda tepi atau variasi dimensi. Bagi bahagian automotif dengan lubang pelekap, permukaan penempatan atau permukaan pengedap, ralat ini boleh menjejaskan pemasangan selanjutnya. Dinding nipis yang panjang, dinding rongga yang dalam dan struktur berdinding nipis kawasan besar memerlukan penilaian awal terhadap arah kemasukan alat dan keadaan sokongan di kawasan pemesinan.
Urutan Penyingkiran Bahan Mempengaruhi Ketepatan Akhir
Bahagian berdinding nipis biasanya memerlukan sejumlah besar bahan untuk dikeluarkan daripada bahan kerja yang lebih besar. Jika kawasan berdinding nipis dimesin terus ke dimensi terakhirnya dan operasi berikutnya masih melibatkan penyingkiran bahan yang ketara, dinding nipis yang telah siap mungkin terjejas oleh operasi pemesinan kemudian. Elaun pemesinan yang sesuai harus dikekalkan, bahan harus dikeluarkan secara beransur-ansur, dan dimensi kritikal harus diselesaikan apabila bahagian tersebut berada dalam keadaan yang lebih stabil. Bagi bahagian automotif dengan keperluan ketepatan yang lebih tinggi, urutan pemesinan juga harus ditentukan mengikut bahan, dimensi dan ciri-ciri struktur.
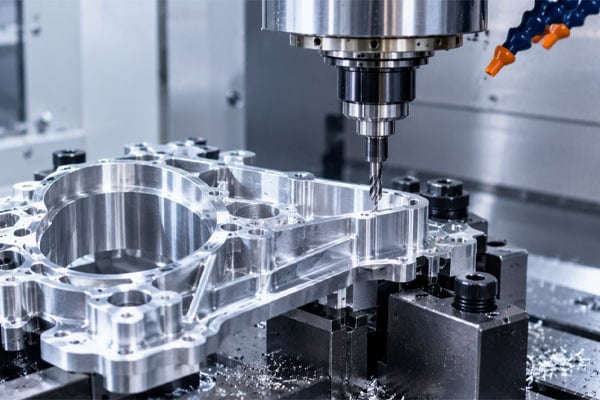
Kandungan Penyelesaian Pemesinan Ketepatan CNC untuk Bahagian Berdinding Nipis Automotif
Semak Lukisan dan Model 3D Sebelum Pemesinan
Penyelesaian pemesinan bermula dengan data produk. Jurutera memberi tumpuan kepada ketebalan dinding, ketinggian dinding, kedalaman rongga, kedudukan lubang, permukaan pelekap, dimensi keseluruhan dan keperluan toleransi. Tidak semua dinding nipis mempunyai kesukaran pemesinan yang sama. Dinding nipis dengan ketebalan yang sama mungkin mempunyai kestabilan pemesinan yang lebih baik apabila ketinggiannya rendah dan kedua-dua hujung disokong. Jika dinding tinggi, mempunyai rentang yang panjang dan hanya disambungkan pada satu sisi, ia lebih cenderung untuk beralih semasa pemesinan. Oleh itu, penilaian DFM boleh mengenal pasti kawasan yang sukar dimesin terlebih dahulu dan memberikan cadangan pelarasan struktur berdasarkan aplikasi sebenar. Contohnya, menambah sokongan setempat, melaraskan fillet atau mengurangkan kawasan yang terlalu dalam dan sempit tanpa menjejaskan pemasangan atau fungsi boleh meningkatkan kestabilan pemesinan.
Pilih Bahan dan Kaedah Pemesinan Mengikut Struktur Bahagian Automotif
Bahagian berdinding nipis automotif biasanya diperbuat daripada aloi aluminium, tetapi keluli tahan karat, plastik kejuruteraan dan bahan lain juga boleh digunakan. Bahan yang berbeza bertindak berbeza semasa pemotongan, jadi parameter pemesinan yang sama tidak boleh digunakan untuk semua bahan.
| Bahan Biasa | Aplikasi tipikal | Pertimbangan Pemesinan CNC |
| Aloi aluminium | Perumah, Kurungan, Tempat Duduk Pemasangan | Kawal haba pemotongan dan ubah bentuk dinding nipis |
| keluli tahan karat | Penyambung, Bahagian Struktur | Kawal beban pemotongan dan pengerasan kerja |
| POM | Struktur Ringan, Komponen Penebat | Beri perhatian kepada perubahan dimensi bahan di bawah daya |
| PEEK | Alat Ganti Automotif Berprestasi Tinggi | Kawal haba dan pentingkan kestabilan dimensi |
Jika bahagian tersebut mengandungi permukaan melengkung berbilang arah, rongga dalam atau struktur yang sukar dimesin dari satu arah, pemesinan berbilang paksi boleh digunakan untuk mengurangkan pengapitan berulang.
Kurangkan Tekanan Dinding Nipis Melalui Urutan Pemesinan yang Betul
Bagi bahagian berdinding nipis automotif yang biasa, proses seperti "menstabilkan struktur asas—buang bahan secara beransur-ansur—kekalkan elaun pemesinan—kemasan dinding nipis yang lengkap" boleh diguna pakai. Semasa pemesinan kasar, tumpuan diberikan kepada penyingkiran kebanyakan bahan berlebihan dengan cepat, tetapi dinding nipis kritikal tidak boleh dimesin ke keadaan akhir terlalu awal. Semasa separa kemasan, dimensi didekati secara beransur-ansur sambil meningkatkan kestabilan kawasan pemesinan. Akhir sekali, kaedah pemotongan yang lebih ringan digunakan untuk menyelesaikan dinding nipis, permukaan pelekap dan kedudukan lubang kritikal. Susunan ini dapat mengurangkan impak yang disebabkan oleh pemotongan berlebihan dalam satu operasi dan membantu mengekalkan kestabilan bentuk bahagian sepanjang peringkat pemesinan yang berbeza.
Penyelesaian Kawalan Pemesinan CNC TiRapid untuk Bahagian Berdinding Nipis Automotif
Kurangkan Deformasi Dinding Nipis Melalui Pengapitan yang Betul
Daya pengapit yang berlebihan boleh mengubah bentuk dinding nipis buat sementara waktu, manakala daya pengapit yang tidak mencukupi mungkin membolehkan bahagian bergerak semasa pemesinan. Oleh itu, kaedah penempatan yang sesuai perlu direka bentuk mengikut struktur bawah, kedudukan dinding nipis dan arah pemesinan. Bagi selongsong automotif yang kompleks, sokongan tambahan boleh digabungkan untuk mengurangkan pergerakan bebas di kawasan berdinding nipis, manakala kedudukan pengapit hendaklah diletakkan sedekat mungkin dengan kawasan yang mempunyai ketegaran yang mencukupi. Bagi pengeluaran kelompok, kaedah penempatan boleh dioptimumkan lagi berdasarkan hasil pemesinan bahagian pertama untuk mengekalkan keadaan pemesinan yang agak stabil merentasi kelompok pengeluaran yang berbeza.
Kawal Tekanan Pemotongan Melalui Laluan Alat
Pemesinan dinding nipis secara amnya tidak sesuai untuk pemotongan beban tinggi yang berpanjangan. Laluan alat perlu dilaraskan mengikut ketinggian dinding, ketebalan dinding, elaun pemesinan dan dimensi alat. Amalan biasa termasuk mengurangkan kedalaman pemotongan setiap laluan, menurunkan beban pemotongan di kawasan berdinding nipis dan mengekalkan keadaan pemotongan yang stabil semasa kemasan. Untuk struktur rongga yang dalam, limpahan alat juga perlu dikawal untuk mengelakkan pesongan alat yang ketara.
Sahkan Dimensi Kritikal Melalui Pemeriksaan Selepas Pemesinan
Pemeriksaan bahagian automotif berdinding nipis tidak boleh terhad kepada dimensi luaran. Semasa penghantaran akhir, diameter lubang, jarak lubang ke lubang, kerataan, hubungan kedudukan, ketebalan dinding dan kawasan pemasangan kritikal juga harus diperiksa mengikut keperluan lukisan. Bagi bahagian yang mempunyai keperluan ketepatan yang lebih tinggi, peralatan pengukur koordinat boleh digunakan untuk pengesahan dimensi. Maklumat awam di laman web TiRapid menunjukkan bahawa perkhidmatannya termasuk keupayaan pemeriksaan CMM untuk pengesahan dimensi komponen ketepatan.
Proses kawalan kualiti yang lengkap boleh merangkumi: pengesahan dimensi bahagian pertama; pemeriksaan dimensi kritikal dalam proses; pemeriksaan dimensi bahagian siap; dan pemeriksaan rupa, gerinda dan kualiti permukaan.
Ini membantu memastikan hasil pemesinan bukan sahaja memenuhi dimensi lukisan tetapi juga sesuai untuk pemasangan komponen automotif seterusnya.
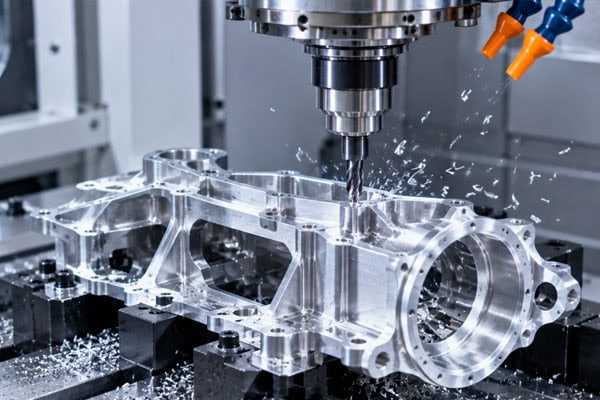
Perkhidmatan Pemesinan Bahagian Berdinding Nipis Automotif daripada Prototaip hingga Pengeluaran Kelompok
Fokus pada Kebolehkilangan Semasa Peringkat Prototaip Bahagian Tunggal
Sebelum alat ganti automotif memasuki pengeluaran formal, pengesahan sampel biasanya diperlukan. Semasa peringkat ini, CNC boleh digunakan untuk menghasilkan alat ganti sebenar dengan cepat bagi memeriksa dimensi, pemasangan, struktur dan prestasi fungsi. Jika masalah seperti ubah bentuk di kawasan berdinding nipis, laluan alat yang tidak boleh diakses atau kedudukan lubang yang sukar dimesin dikenal pasti semasa pemesinan prototaip, reka bentuk boleh diubah suai sebelum pengeluaran kelompok untuk mengelakkan isu-isu ini daripada memasuki pembuatan berikutnya.
Kawalan Ketekalan Dimensi Semasa Pengeluaran Kelompok Kecil
Apabila kuantiti bahagian kelompok kecil meningkat, tumpuan beralih daripada "menghasilkan satu bahagian yang layak" kepada "menghasilkan bahagian yang stabil secara berterusan." Kaedah pengapit, program pemesinan, keadaan alat dan piawaian pemeriksaan perlu kekal konsisten. TiRapid menyediakan perkhidmatan daripada prototaip kepada pembuatan kelompok kecil dan berskala besar, serta pemesinan CNC, fabrikasi logam kepingan dan percetakan 3D. Menurut maklumat yang diterbitkan di laman webnya, ia menyokong STP, STEP dan fail CAD 3D lain serta menyediakan cadangan DFM, harga dan maklumat masa pendahuluan.
Pertimbangkan Kecekapan Penghantaran Terlebih Dahulu untuk Pengeluaran Kelompok
Sebaik sahaja bahagian berdinding nipis automotif memasuki pengeluaran kelompok, masa pemesinan setiap bahagian, penggunaan bahan, jangka hayat alat dan kecekapan pemeriksaan semuanya mempengaruhi kos akhir. Bagi bahagian automotif yang berstruktur kompleks, parameter pemesinan, kaedah pengapitan dan prosedur pemeriksaan boleh disahkan semasa peringkat prototaip sebelum menggunakan penyelesaian yang disahkan pada pengeluaran kelompok berikutnya. Ini dapat mengurangkan percubaan dan kesilapan berulang dan membantu mengekalkan jadual pengeluaran yang lebih stabil.
Soalan Lazim
S1: Apakah Ketebalan Dinding Minimum yang Boleh Dimesin untuk Bahagian Berdinding Nipis Automotif?
Tiada nilai ketebalan dinding tunggal yang terpakai untuk semua bahagian automotif. Ketebalan dinding sebenar yang boleh dicapai bergantung pada bahan, ketinggian dinding, rentang, sokongan struktur, arah pemesinan, perkakasan dan keperluan ketepatan. Sesetengah aplikasi mentakrifkan dinding nipis sebagai struktur di bawah 2 mm atau struktur dengan nisbah ketinggian-ke-ketebalan yang agak besar, tetapi ini hanya boleh berfungsi sebagai rujukan awal. Penilaian akhir masih perlu berdasarkan model 3D tertentu.
S2: Mengapa Bahagian Berdinding Nipis Berubah Bentuk Selepas Pemesinan?
Punca-punca biasa termasuk tekanan bahan dalaman, daya pemotongan, tekanan pengapit, haba pemesinan dan urutan penyingkiran bahan. Sesuatu bahagian mungkin mempunyai dimensi normal semasa dipasang pada lekapan tetapi berubah selepas lekapan dilepaskan, yang juga merupakan keadaan penting untuk dipertimbangkan semasa pemesinan dinding nipis.
S3: Bolehkah Sebut Harga Diberikan Secara Terus Selepas Membekalkan Lukisan 3D?
Ya. TiRapid menyokong STP, STEP dan fail CAD 3D yang lain dan boleh melakukan penilaian DFM dan sebut harga berdasarkan lukisan, bahan, kuantiti dan keperluan kemasan permukaan.
S4: Bolehkah Anda Memesin Hanya Beberapa Bahagian Automotif?
Prototaip sekeping tunggal, pengeluaran kelompok kecil dan pembuatan kelompok boleh disediakan mengikut keperluan projek. Kaedah yang sesuai boleh diatur mengikut struktur bahagian, kuantiti, masa petunjuk dan keperluan ketepatan.
Bahagian berdinding nipis automotif mungkin kelihatan ringkas kerana dindingnya agak nipis, tetapi semasa pemesinan sebenar, ketebalan dinding, dimensi, sokongan, pengapit dan urutan pemesinan semuanya boleh mempengaruhi satu sama lain. Lukisan reka bentuk yang bebas masalah tidak semestinya bermakna bahagian tersebut boleh serta-merta memasuki pemesinan CNC dan mencapai hasil yang stabil. Bagi perumah aloi aluminium, pendakap panjang, struktur rongga dalam dan bahagian berdinding nipis kawasan besar khususnya, urutan pemesinan yang tidak betul boleh menyebabkan ubah bentuk dengan mudah semasa pemesinan atau perubahan dimensi selepas lekapan ditanggalkan.
Jika anda sudah mempunyai lukisan 3D, fail CAD atau lakaran produk untuk bahagian automotif anda, anda boleh menghantar maklumat yang berkaitan kepada pasukan kejuruteraan TiRapid. Kami boleh menjalankan penilaian DFM berdasarkan struktur bahagian, bahan, kuantiti dan keperluan ketepatan serta menyediakan penyelesaian pemesinan ketepatan CNC berdasarkan keperluan pembuatan sebenar. Sama ada anda memerlukan prototaip sekeping tunggal, pengeluaran kelompok kecil atau pembuatan kelompok berikutnya, kaedah pengeluaran yang sesuai boleh diatur mengikut jadual projek. TiRapid menyediakan perkhidmatan pemesinan ketepatan CNC, fabrikasi logam kepingan dan percetakan 3D, yang menyokong proses lengkap daripada penilaian reka bentuk dan pemesinan prototaip kepada pembuatan kelompok. Jika anda buat sementara waktu tidak pasti tentang kaedah atau kos pemesinan, anda juga boleh menghantar lukisan anda untuk rundingan terlebih dahulu, membolehkan jurutera membantu mengesahkan kebolehlaksanaan pemesinan, keperluan pengeluaran dan butiran sebut harga.
Jika anda sedang mencari pengeluar pemesinan CNC untuk bahagian berdinding nipis automotif, sila hubungi TiRapid.
E-mel: projects@tirapid.com
Telefon: + 86 760 8999 8536
Hantar lukisan dan keperluan asas anda untuk memulakan penilaian projek.
















