
Aloi aluminium sesuai untuk bahagian struktur bukan galas tekanan tertentu dalam peralatan minyak dan gas, seperti perumah instrumen, panel pelekap, pendakap sokongan dan komponen struktur tambahan. Ketumpatannya yang rendah dan kebolehmesinan yang baik menjadikannya sesuai untuk aplikasi di mana berat dan ketepatan dimensi perlu diseimbangkan. Bagi peralatan yang terdedah kepada kelembapan, garam dan media menghakis, pelan pemesinan juga harus mempertimbangkan gred bahan, struktur bahagian dan keadaan operasi untuk memastikan reka bentuk ringan kekal serasi dengan persekitaran aplikasi sebenar.
Bahagian Aloi Aluminium Peralatan Minyak & Gas Yang Mana Sesuai untuk Pemesinan CNC?
Aloi aluminium lebih sesuai untuk struktur bukan galas tekanan yang telah disahkan melalui reka bentuk kejuruteraan, manakala fungsi setiap bahagian menentukan keperluan pemesinan khusus.
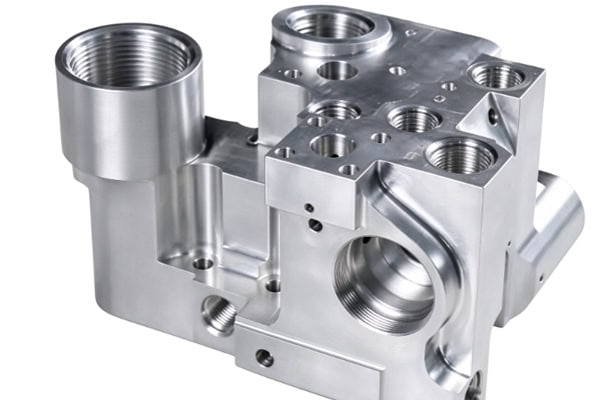
Perumah Instrumen dan Bahagian Struktur Pemasangan
Komponen-komponen ini terutamanya menyediakan perlindungan peralatan, pemasangan modul dan sambungan struktur, menjadikan berat dan dimensi pemasangan sebagai pertimbangan penting.
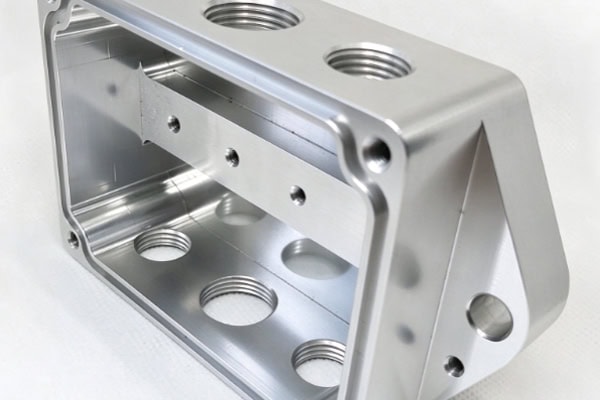
- Perumah Instrumen: Boleh dimesin dengan lubang pelekap, rongga dalaman, slot sambungan dan antara muka sensor.
- Panel Pemasangan: Sesuai untuk panel peralatan, plat pemasangan modul dan bahagian struktur di sekitar kawasan operasi.
- Kurungan dan Penyambung Sokongan: Pengilangan CNC boleh menghasilkan lubang kedudukan, lubang sambungan dan struktur pengurangan berat.
Reka bentuk struktur yang betul dapat mengimbangi berat peralatan dengan memudahkan pemasangan berikutnya.
Instrumen Bantu dan Bahagian Struktur Tanpa Tekanan
Sesetengah peralatan pemeriksaan, pemantauan dan bantuan memerlukan kedua-dua kebolehgunaan dan kestabilan struktur, yang membolehkan penyelesaian aloi aluminium dipertimbangkan selepas pengesahan khusus aplikasi.
- Sesuai untuk pendakap sensor, penutup pelindung dan tapak pelekap instrumen tertentu.
- Pemesinan berbilang paksi boleh mengendalikan lubang sisi, permukaan bersudut dan kontur yang kompleks.
- Permukaan lokasi yang tepat membantu mengekalkan hubungan pemasangan antara modul instrumen.
Bahagian yang digunakan sebagai sempadan tekanan, komponen galas beban kritikal atau komponen yang terdedah kepada keadaan dasar lubang yang teruk memerlukan pengesahan bahan dan struktur yang berasingan.
Bagaimanakah Kualiti Pemesinan Bahagian Aloi Aluminium untuk Peralatan Minyak & Gas Boleh Dikawal?
Kualiti akhir bahagian aloi aluminium bergantung pada keadaan bahan, reka bentuk struktur, pemasangan dan proses pemotongan.
Pilih Gred Bahan Mengikut Keadaan Operasi Sebenar
Aloi aluminium yang berbeza berbeza dari segi kekuatan, rintangan kakisan, keadaan rawatan haba dan kebolehmesinan, jadi pemilihan bahan tidak seharusnya berdasarkan kekuatan semata-mata.
| Keperluan Bahagian | Bahan untuk Dipertimbangkan | Fokus Pemesinan | Aplikasi Utama |
| Struktur am tanpa galas tekanan | 6061-T6 dan gred yang serupa | Dimensi, kerataan | Plat pelekap, kurungan |
| Struktur dengan keperluan rintangan kakisan yang lebih tinggi | Siri 5xxx atau 6xxx yang sesuai | Keserasian alam sekitar | Struktur luaran tertentu |
| Bahagian struktur instrumen | Siri 6061 dan gred yang serupa | Kedudukan lubang, datum, kualiti permukaan | Perumah, tapak pemasangan |
| Komponen ringan khas | Ditentukan melalui pengesahan reka bentuk | Kekuatan, kakisan, keadaan tegasan | Komponen struktur tertentu |
Walaupun 7075 menawarkan kekuatan yang tinggi, rintangan kakisan dan kerentanannya terhadap keretakan kakisan tegasan memerlukan penilaian yang teliti dalam persekitaran minyak dan gas. Ia tidak boleh dianggap sebagai cadangan rutin untuk bahagian struktur beban tinggi dalam perkhidmatan menghakis. Gred khusus harus ditentukan mengikut suhu, media, beban dan keperluan reka bentuk yang berkenaan.
Kawalan Pengubahan Bentuk Pemesinan Bahagian Aloi Aluminium
Plat pelekap yang besar, perumah dinding nipis dan bahagian yang memerlukan penyingkiran bahan yang banyak boleh terjejas oleh tegasan baki dan kaedah pemasangan, jadi urutan pemesinan perlu dirancang terlebih dahulu.
- Berikan Elaun Pemesinan yang Sesuai: Elakkan daripada membuang bahan berlebihan semasa pemesinan kasar.
- Gunakan Pemesinan Berperingkat: Susun pemesinan kasar dan kemasan mengikut struktur bahagian.
- Kawal Daya Pengapit: Kurangkan ubah bentuk setempat yang disebabkan oleh pengapitan berlebihan pada kawasan dinding nipis.
- Optimumkan Parameter Pemotongan: Minimumkan kesan getaran, gerinda dan haba pemesinan pada dimensi.
Urutan pemesinan yang dirancang dengan baik membantu meningkatkan kestabilan dimensi dalam bahagian aloi aluminium yang kompleks.
Aturkan Pemeriksaan Kualiti Mengikut Ciri-ciri Kritikal
Kaedah pemeriksaan harus ditentukan mengikut toleransi lukisan dan fungsi pemasangan sebenar dan bukannya menggunakan kaedah yang sama untuk setiap dimensi. Lubang pemasangan, penempatan permukaan, lubang sambungan dan kawasan padanan ketepatan boleh diperiksa menggunakan angkup, mikrometer, tolok ketinggian, sistem pengukur penglihatan atau mesin pengukur koordinat mengikut toleransi yang ditentukan. Semasa pengeluaran kelompok, keadaan bahan, program pemesinan dan piawaian pemeriksaan untuk dimensi kritikal juga harus kekal konsisten. Menetapkan prosedur pemeriksaan berdasarkan ciri kritikal membantu mengurangkan isu dimensi semasa pemasangan.
Bagaimanakah Perlindungan Kakisan dan Keperluan Permukaan Perlu Ditangani untuk Bahagian Aloi Aluminium?
Peralatan minyak dan gas mungkin beroperasi dalam persekitaran yang melibatkan kelembapan, garam, ion klorida atau media kimia tertentu. Oleh itu, rawatan permukaan perlu dipilih mengikut keadaan perkhidmatan sebenar.
Tentukan Rawatan Permukaan Mengikut Persekitaran Operasi
Rawatan permukaan perlu dirancang dengan mengambil kira rintangan kakisan, rintangan haus, perubahan dimensi dan hubungan pemasangan.
- Anodisasi: Sesuai untuk bahagian struktur tertentu yang tidak menanggung tekanan yang memerlukan rintangan kakisan dan haus permukaan yang dipertingkatkan.
- Anodisasi Keras: Boleh dipertimbangkan untuk kawasan yang tertakluk kepada geseran atau keperluan haus yang lebih tinggi.
- Pelindung Tempatan: Lubang, benang dan kawasan sentuhan khas yang jitu hendaklah dirancang terlebih dahulu sempadan rawatannya.
Bagi kawasan yang padanan jitu, perubahan dimensi yang disebabkan oleh lapisan rawatan harus dimasukkan semasa menentukan elaun pemesinan.
Tentukan Sempadan Aplikasi Aloi Aluminium
Aloi aluminium yang digunakan dalam peralatan minyak dan gas tidak boleh dianggap seperti bahan struktur perindustrian biasa. Julat aplikasinya mesti ditentukan mengikut keadaan reka bentuk dan keperluan yang berkenaan. Bahagian aloi aluminium biasa tidak boleh digunakan untuk sempadan tekanan, peralatan kawalan tekanan kepala telaga atau komponen beban tinggi kritikal tanpa pengesahan kejuruteraan. Industri minyak dan gas mempunyai alat dasar lubang aloi aluminium boleh larut yang direka khas, yang sifat bahan dan keadaan operasinya disahkan secara khusus. Projek aloi aluminium CNC konvensional harus tertumpu terutamanya pada selongsong, panel, pendakap dan tapak pelekap tanpa galas tekanan.
Lakukan Pembersihan dan Perlindungan yang Betul Selepas Pemesinan
Selepas pemotongan selesai, gerinda, sisa dan potensi kerosakan permukaan semasa pengangkutan juga perlu ditangani.
- Lakukan penyahgerudian, pembersihan dan pemeriksaan permukaan mengikut keperluan projek.
- Sediakan perlindungan pembungkusan yang sesuai untuk bahagian yang telah menjalani anodisasi atau rawatan permukaan lain.
- Periksa integriti lapisan rawatan dan dimensi akhir di kawasan padanan jitu.
Pemprosesan pasca yang betul membantu bahagian-bahagian berjalan lancar ke dalam operasi pemasangan berikutnya.
Apakah Keupayaan yang Perlu Dimiliki oleh Pembekal CNC Aloi Aluminium Peralatan Minyak & Gas?
Bagi pembeli, peralatan pemesinan hanyalah sebahagian daripada keupayaan pembekal. Pengurusan bahan, dokumentasi kualiti dan tindak balas projek juga mempengaruhi hasil penghantaran.
Keupayaan untuk Memesin Struktur Aloi Aluminium Kompleks
Pembekal perlu membangunkan proses pembuatan yang disasarkan mengikut dimensi bahagian, ketebalan dinding dan ciri pemesinan.
- Menyokong pemesinan rongga dalam, dinding nipis, berbilang lubang dan struktur berbilang sisi.
- Laraskan perkakas, kelajuan gelendong, kadar suapan dan kaedah penyejukan mengikut ciri aloi aluminium.
- Menyokong pengeluaran prototaip, kelompok kecil dan pesanan ulangan.
Konfigurasi proses yang betul boleh mengurangkan pemesinan percubaan dan kerja semula di samping meningkatkan kestabilan pelaksanaan pesanan.
Kualiti Lengkap dan Keupayaan Penyelarasan Projek
Perolehan peralatan minyak dan gas selalunya melibatkan sijil bahan, pemeriksaan dimensi, rawatan permukaan dan dokumentasi penghantaran. Pembekal harus dapat mewujudkan rekod pengeluaran yang sesuai berdasarkan keperluan projek dan segera mengemas kini proses pemesinan apabila lukisan disemak semula. Bagi projek khas, gred bahan, keadaan rawatan haba, dimensi kritikal, rawatan permukaan dan keperluan penerimaan juga harus disahkan sebelum pengeluaran. Pengurusan projek yang jelas membantu pasukan kejuruteraan, perolehan dan pembuatan mengekalkan penyelarasan yang lancar.
Kunci kepada pembuatan bahagian aloi aluminium untuk peralatan minyak dan gas adalah untuk memadankan sifat bahan, fungsi bahagian dan keadaan lapangan. Apabila menentukan pelan pembuatan, pasukan perolehan dan kejuruteraan harus mengesahkan gred bahan, toleransi lukisan, rawatan permukaan, dokumentasi pemeriksaan dan keperluan penghantaran kelompok, manakala komponen perkhidmatan khas harus menjalani pengesahan kejuruteraan sebelum pengeluaran. TiRapid menyediakan perkhidmatan pemesinan ketepatan CNC untuk bahagian aloi aluminium tersuai yang digunakan dalam peralatan minyak dan gas, menyokong pembangunan prototaip dan pengeluaran kelompok kecil.
















