
CNC эргэлтийн машины засвар үйлчилгээний зардалд бүрэлдэхүүн хэсгийн бүтэц, түүхий эдийн үнэ, боловсруулах хугацаа, машины төрөл, багажны хэрэглээ, боловсруулах нарийвчлал, захиалгын тоо хэмжээ, боловсруулалтын дараах шаардлага зэрэг хэд хэдэн үйлдвэрлэлийн нөхцөл нөлөөлдөг. Хоёр бүрэлдэхүүн хэсэг ижил хэмжээтэй байсан ч материал, хүлцэл, бүтцийн нарийн төвөгтэй байдал эсвэл үйлдвэрлэлийн хэмжээ өөр өөр байвал эцсийн боловсруулалтын зардал мэдэгдэхүйц ялгаатай байж болно. CNC эргэлт нь гаднах эргэлт, дотор өрөмдлөг, өнгөлгөө, ховил, утас, профиль боловсруулах зэрэг үйлдлүүдийг гүйцэтгэхийн тулд компьютерийн тоон хяналтын төхөөрөмжид суурилдаг. Бодит үйлдвэрлэлийн зардалд зөвхөн машины ажиллах хугацаа төдийгүй програмчлал, тохиргоо, тохируулга, багаж бэлтгэх, чанарын хяналт, цэвэрлэгээ, сав баглаа боодол, тоног төхөөрөмжийн засвар үйлчилгээ орно. Худалдан авалтын менежерүүд болон үйлдвэрлэгчдийн хувьд CNC эргэлтийн зардал хэрхэн бүрддэгийг ойлгох нь үнийн саналыг үнэлэх, материалын сонголт, үйл явцыг оновчтой болгох, багажны менежмент, үйлдвэрлэлийн төлөвлөлтөөр дамжуулан үйлдвэрлэлийн зардлыг хянах боломжийг олгодог. Өндөр хэмжээний үйлдвэрлэлд боловсруулах хугацаа, материалын ашиглалт нь нэгжийн өртөгт илүү их нөлөөлдөг бол өндөр нарийвчлалтай, бага хэмжээний бүрэлдэхүүн хэсгүүдийн хувьд програмчлал, тохиргоо, шалгалтын зардал нь нийт зардлын илүү их хувийг эзэлдэг.
Түүхий эдийн үнэ нь CNC эргэлтийн зардалд шууд нөлөөлдөг
Түүхий эд нь CNC эргэлтийн зардлын чухал бүрэлдэхүүн хэсэг юм. Төрөл бүрийн металлууд нь худалдан авах үнэ, нягтрал, боловсруулах чадвар, зах зээлийн боломжийн хувьд харилцан адилгүй байдаг. CNC эргэлтийн нийтлэг материалуудад хөнгөн цагаан хайлш, зэвэрдэггүй ган, нүүрстөрөгчийн ган, хайлшин ган, гууль, зэс хайлш, титан хайлш, сонгосон инженерийн хуванцар орно. Материал нь илүү үнэтэй байх тусам түүхий эдийн жин болон боловсруулалтын зөвшөөрөгдөх хэмжээ нь эцсийн үнийн саналд илүү их нөлөөлдөг. Титан хайлш, зэвэрдэггүй ган, өндөр хүчин чадалтай хайлш зэрэг материалууд нь бага зүсэх хурд, илүү дэвшилтэт багаж хэрэгсэл эсвэл нэмэлт боловсруулалтын хугацаа шаардаж болзошгүй бөгөөд энэ нь материал болон боловсруулалтын зардлыг нэмэгдүүлдэг. Тохиромжтой нөөцийн хэмжээс болон худалдан авалтын үзүүлэлтийг сонгох нь шаардлагагүй боловсруулалтын зөвшөөрөгдөх хэмжээг бууруулж, материалын зардлыг хянах боломжтой.
Материалын төрөл нь худалдан авалтын зардалд нөлөөлдөг
Өөр өөр материалын зах зээлийн үнэ болон нийлүүлэлтийн нөхцөл өөр өөр байдаг. CNC эргэлт эхлэхээс өмнө үйлдвэрлэгчид эд ангийн ажиллах орчин, бат бэхийн шаардлага, зэврэлтээс хамгаалах чадвар, жингийн шаардлага, боловсруулах чадварын дагуу материалыг сонгох шаардлагатай. Хөнгөн цагаан хайлш нь ерөнхийдөө сайн боловсруулах чадвартай, бага жинтэй тул хөнгөн нарийвчлалтай эд ангиудад тохиромжтой. Зэвэрдэггүй ган нь зэврэлтээс хамгаалах чадвартай бөгөөд машин механизм, эмнэлгийн тоног төхөөрөмж, хүнсний үйлдвэрлэлийн тоног төхөөрөмжид түгээмэл хэрэглэгддэг. Гуулин нь маш сайн боловсруулах чадвартай, цахилгаан дамжуулах чадвартай тул холбогч болон нарийвчлалтай эд ангиудад тохиромжтой. Титан хайлш нь өндөр бат бэх, бага нягтралтай боловч ерөнхийдөө материалын өндөр үнэ, боловсруулахад илүү төвөгтэй байдаг.
- Хөнгөн цагаан хайлш нь хөнгөн жинтэй нарийн эд ангиудад тохиромжтой
- Гуулин нь өндөр нарийвчлалтай холбогчдод тохиромжтой
- Нүүрстөрөгчийн ган нь өртөг өндөртэй механик эд ангиудад тохиромжтой
- Зэвэрдэггүй ган нь зэврэлтэнд тэсвэртэй эд ангиудад тохиромжтой
- Хайлшин ган нь өндөр бат бэх бүтцийн эд ангиудад тохиромжтой
- Титан хайлш нь өндөр хүчин чадалтай үйлдвэрлэлийн эд ангиудад тохиромжтой
- Зэсийн хайлш нь дамжуулагч болон дулааны бүрэлдэхүүн хэсгүүдэд тохиромжтой
Материалын сонголт нь түүхий эдийг худалдан авах үнийг төдийгүй зүсэх хурд, багажны ашиглалтын хугацаа, боловсруулалтын мөчлөгийг тодорхойлдог. Бодит хэрэглээний шаардлагын дагуу материалыг сонгох нь хэт их материалын үзүүлэлтээс үүдэлтэй шаардлагагүй зардлаас урьдчилан сэргийлэх боломжтой.
Барааны хэмжээсүүд нь материалын хэрэглээнд нөлөөлдөг
Түүхий эд материалын хэмжээс болон бэлэн эд ангийн хэмжээсийн хоорондох зөрүү их байх тусам илүү их материалыг зайлуулах шаардлагатай бөгөөд энэ нь материалын ашиглалтыг бууруулдаг. CNC эргэлт нь түүхий эд болгон дугуй саваа, хоолой эсвэл давталтыг ихэвчлэн ашигладаг. Савны зохих диаметр болон уртыг сонгох нь шаардлагагүй зүсэлт болон материалын хаягдлыг бууруулж чадна. Өндөр хэмжээний үйлдвэрлэлийн хувьд үйлдвэрлэгчид эд ангийн хэмжээсийн дагуу нөөцийн үзүүлэлтийг стандартчилж, ижил түүхий эдийг хэд хэдэн бүтээгдэхүүний загварт ашиглах боломжийг олгож, бараа материалын үр ашгийг сайжруулж чадна.
Бараа материалын хэмжээг зөв тооцоолох нь хаягдлыг багасгахын зэрэгцээ материалыг зайлуулах хугацааг богиносгодог. Эд ангийн геометр нь бараа материалын хэмжээстэй нягт тохирч байх үед барзгаржилтын ажиллагаа богиносч, машины ажиллах хугацаа болон багаж хэрэгслийн хэрэглээг бууруулдаг.
Бүрэлдэхүүн хэсгийн нарийн төвөгтэй байдал нь боловсруулах хугацааг тодорхойлдог
Эд ангийн геометр нь CNC эргэлтийн зардалд нөлөөлдөг гол хүчин зүйлсийн нэг юм. Энгийн гол, ханцуй, зүү, цилиндр хэлбэртэй эд ангиудыг ерөнхийдөө хязгаарлагдмал тооны багаж ашиглан боловсруулж болох бол програмчлалын зам харьцангуй богино бөгөөд боловсруулах мөчлөгийг хянах нь илүү хялбар байдаг. Гүн нүх, дотор болон гадна утас, нарийн ховил, олон алхам, нарийн муруй эсвэл тусгай профайл агуулсан эд ангиуд нь илүү олон багаж хэрэгсэл, илүү төвөгтэй програмчлал шаарддаг. Тохиргоо болон үзлэгийн ажил мөн нэмэгдэж болно. Эд ангийн нарийн төвөгтэй байдал нэмэгдэхийн хэрээр зүсэх хугацаа, багаж солих хугацаа, тохируулгын хугацаа, үзлэгийн хугацаа ерөнхийдөө мөн нэмэгддэг.
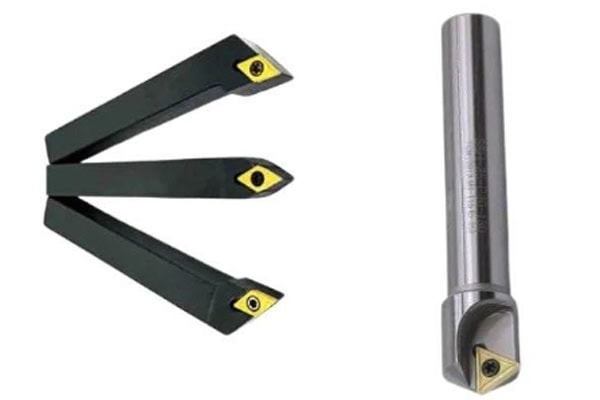
Гаднах эргэлт болон өнгөлгөө нь ихэвчлэн бага боловсруулалтын зардалтай байдаг
Гадна талын эргүүлэх, нүүрлэх, налуу өнцөг үүсгэх, стандарт шатлалт боловсруулалт нь CNC эргүүлэх нийтлэг үйлдлүүд юм. Багажны сонголт, програмчлал харьцангуй боловсорсон бөгөөд стандарт зүсэх багаж нь барзгар өнгөлгөө болон өнгөлгөөний үйл ажиллагааг үр дүнтэй гүйцэтгэж чаддаг. Тогтмол хэлбэртэй эргэлтийн эд ангиудын хувьд стандартчилсан багаж хэрэгсэл нь үйлдвэрлэлийн үр ашгийг мэдэгдэхүйц сайжруулж чадна.
- Гадна талын барзгар эргэлт
- Гаднах өнгөлгөөний эргэлт
- Нүүр тулах
- Алхам эргэх
- Хөөж гаргах
- Стандарт ховилын боловсруулалт
Эдгээр бүрэлдэхүүн хэсгүүд нь багцын үйлдвэрлэлд маш тохиромжтой. Стандартчилагдсан програм, багаж хэрэгсэл, бэхэлгээг ашигласнаар үйлдвэрлэгчид суурилуулах хугацаа болон нэгжийн үйлдвэрлэлийн зардлыг цаашид бууруулах боломжтой.
Гүн нүхнүүд болон нарийн төвөгтэй дотоод шинж чанарууд нь зардлыг нэмэгдүүлдэг
Гүн нүхний боловсруулалт нь багажны бат бөх хатуулаг, үр дүнтэй чипс зайлуулах, тогтвортой хөргөлт, найдвартай зүсэх нөхцөл шаарддаг. Нүхний гүн нэмэгдэхийн хэрээр багажны унжилт ерөнхийдөө уртсаж, чичиргээ болон хэмжээст тогтворгүй байдлын эрсдэлийг нэмэгдүүлдэг. Шаталсан цооног, конус хэлбэрийн нүх, дотоод ховил, тусгай холболтын бүтэц зэрэг нарийн төвөгтэй дотоод шинж чанарууд нь өөр өөр өрөмдлөгийн багаж хэрэгсэл, нэмэлт боловсруулалтын үйлдлийг шаарддаг.
- Гүн нүх өрөмдөх
- Шаталсан цооногийн боловсруулалт
- Дотоод ховилын боловсруулалт
- Конус хэлбэрийн нүхний боловсруулалт
- Нарийвчлалтай дотоод өрөмдлөг
- Тусгай дотоод бүтэц
Нарийн төвөгтэй дотоод шинж чанарууд нь багажны шаардлага, боловсруулах хугацаа, үзлэгийн хугацааг нэмэгдүүлдэг бөгөөд энэ нь эцсийн үнийн саналыг нэмэгдүүлэхэд хүргэдэг.
Машин боловсруулах өндөр нарийвчлал нь ихэвчлэн үйлдвэрлэлийн өртөг өндөр гэсэн үг юм
Эд ангиудын нарийвчлал нь CNC эргэлтийн процессын дизайн болон чанарын шалгалтын шаардлагад шууд нөлөөлдөг. Стандарт механик эд ангиуд нь зөвхөн уламжлалт хэмжээст хүлцэл шаарддаг бол нарийн босоо ам, гидравлик эд анги, эмнэлгийн хэрэгслийн эд анги, сансрын хөлгийн эд ангиуд нь хэмжээст хүлцэл, дугуйрсан байдал, төвлөрсөн байдал, гүйлт болон гадаргуугийн барзгар байдлыг хатуу хянах шаардлагатай байж болно. Өндөр нарийвчлалтай боловсруулалт нь илүү тогтвортой машин багаж, нарийн багаж хэрэгсэл, дэвшилтэт үзлэгийн тоног төхөөрөмж шаарддаг. Дулааны тогтвортой байдал, ажлын байрны нөхцөл, багаж хэрэгслийн элэгдлийг мөн сайтар хянаж байх ёстой. Нарийвчлалын шаардлага улам чангарах тусам үзлэгийн давтамж болон процессын тохируулгын шаардлага ерөнхийдөө нэмэгддэг.
Стандарт хэмжээст хүлцлийн боловсруулалт
Стандарт механик эд ангиудыг ерөнхийдөө уламжлалт CNC эргэлтийн машин, стандарт зүсэх багаж хэрэгсэл, нийтлэг хэмжих хэрэгслийг ашиглан үйлдвэрлэж болно. Үйл явц нь боловсорсон бөгөөд тохиргоо болон үзлэгийн зардлыг хянах нь харьцангуй хялбар байдаг.
Стандартчилагдсан гол болон холбогчуудын хувьд стандарт хүлцэл нь бодит угсралтын шаардлагыг хангаж чадахын зэрэгцээ шаардлагагүй хатуу хүлцэлтэй холбоотой нэмэлт зардлаас зайлсхийх боломжтой.
Өндөр нарийвчлалтай эд анги боловсруулах
Өндөр нарийвчлалтай эд ангиуд нь илүү тогтвортой машин багаж, нарийн зүсэх багаж, үзлэгийн тоног төхөөрөмж шаарддаг. Эд ангийн шаардлагаас хамааран үйлдвэрлэгчид микрометр, цооног хэмжигч, дугуйрсан хэмжих хэрэгсэл, гадаргуугийн барзгаржилтын шалгагч, координатын хэмжих машин эсвэл тусгай үзлэгийн бэхэлгээг ашиглаж болно.
- Хэмжээст хүлцлийг хянах
- Тойрог байдлыг хянах
- Хяналтын төвлөрөл
- Төгсгөлийн нүүрний гүйлтийг хянах
- Гадаргуугийн барзгар байдлыг хянах
- Утасны нарийвчлалыг хянах
- Чухал хэмжээсүүдийн үзлэгийн давтамжийг нэмэгдүүлэх
Өндөр нарийвчлалтай боловсруулалт нь тоног төхөөрөмжийн өндөр шаардлагыг хангаж чаддаг ч үзлэг, тохиргоо, машины ашиглалтын зардал мөн нэмэгддэг.
Багажны материал болон багажны хэрэглээ нь CNC эргэлтийн үнийн саналд нөлөөлдөг
Зүсэх багаж хэрэгсэл нь CNC эргэлтийн үйлдвэрлэлд гол хэрэглээний материал юм. Өөр өөр материалууд нь өөр өөр багажны материал, геометр шаарддаг бол багажны үнэ, ашиглалтын хугацаа, солих давтамж нь нэгжийн үйлдвэрлэлийн зардалд шууд нөлөөлдөг. Хөнгөн цагаан боловсруулалт нь ерөнхийдөө хурц ирмэгтэй байдаг бол зэвэрдэггүй ган болон хайлшин ган нь элэгдэлд тэсвэртэй, цохилтод тэсвэртэй байдалд илүү их анхаарал хандуулах шаардлагатай байдаг. Титан хайлш, өндөр температурт хайлш зэрэг боловсруулахад хэцүү материалууд нь багажны элэгдлийг хурдан үүсгэж, өндөр гүйцэтгэлтэй багаж хэрэгсэл, нарийн хяналттай зүсэх параметрүүдийг шаардаж болно.
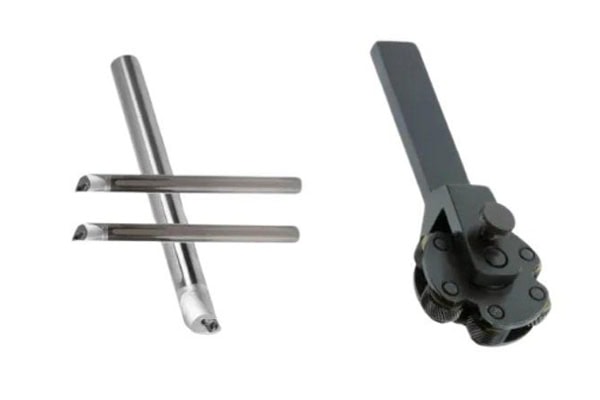
Багажны төрлүүд нь машин механизмын үр ашигт нөлөөлдөг
CNC-ийн нийтлэг эргэлтийн хэрэгсэлд гаднах эргэлтийн хэрэгсэл, дотор өрөмдлөгийн хэрэгсэл, ховил гаргах хэрэгсэл, салгах хэрэгсэл, утас холбох хэрэгсэл, хэлбэржүүлэх хэрэгсэл орно. Өөр өөр хэрэгслүүд өөр өөр боловсруулалтын үйлдлийг гүйцэтгэдэг бөгөөд илүү нарийн төвөгтэй эд ангийн бүтэц нь ерөнхийдөө илүү олон хэрэгсэл шаарддаг.
- Гаднах гадаргуугийн гаднах эргүүлэх хэрэгсэл
- Нүхний дотоод өрөмдлөгийн хэрэгсэл
- Ховилд зориулсан ховил хийх хэрэгсэл
- Бүрэлдэхүүн хэсгүүдийг салгах зориулалттай салгах хэрэгслүүд
- Дотор болон гадна талын утаснуудад зориулсан утас холбох хэрэгслүүд
- Тусгай профайлын маягтын хэрэгслүүд
Багажны зөв тохиргоо нь багажны нөөц болон хэрэглээний зардлыг хянахын зэрэгцээ багаж солих үйл ажиллагаа болон шаардлагагүй багажны хөдөлгөөнийг бууруулж чадна.
Багажны ашиглалтын хугацаа нь нэгжийн үйлдвэрлэлийн зардалд нөлөөлдөг
Тасралтгүй үйлдвэрлэлийн явцад зүсэх багаж аажмаар элэгддэг. Багажны ашиглалтын хугацаа богино байх нь багажийг илүү ойр ойрхон солих гэсэн үг бөгөөд энэ нь багажны зардал болон машины зогсолтын хугацааг нэмэгдүүлдэг. Зүсэх параметрүүд, хөргөлтийн аргууд болон багажны геометрийг оновчтой болгох нь багажны ашиглалтын хугацааг уртасгаж чадна.
Багцаар үйлдвэрлэхийн тулд үйлдвэрлэгчид багажны бодит ашиглалтын хугацаанд тохируулан багаж солих стандартыг тогтоож, багаж тус бүрээр боловсруулсан эд ангийн тоог бүртгэж болно. Үр дүнтэй багажны менежмент нь боловсруулалтын зардлыг хянах, багажны хэт их элэгдлээс үүдэлтэй хэмжээст хазайлтыг бууруулахад тусалдаг.
CNC токарийн төрөл нь боловсруулах зардалд нөлөөлдөг
Төрөл бүрийн CNC эргэлтийн машинууд нь гүйцэтгэл, автоматжуулалтын түвшин, хөрөнгө оруулалтын зардал, засвар үйлчилгээний шаардлага, үйлдвэрлэлийн үр ашгаараа харилцан адилгүй байдаг. Стандарт хоёр тэнхлэгтэй CNC эргэлтийн машинууд нь харьцангуй энгийн эргэлтийн эд ангиудад тохиромжтой байдаг бол эргэлтийн тээрэм, хос голтой машин, автоматжуулсан үйлдвэрлэлийн шугамууд нь илүү төвөгтэй боловсруулалтын ажлуудыг гүйцэтгэж чаддаг. Тоног төхөөрөмж худалдан авах зардал, засвар үйлчилгээний зардал, эрчим хүчний хэрэглээ, машины ашиглалт нь үйлдвэрлэлийн өртгийн тооцоонд хувь нэмэр оруулдаг.
Стандарт CNC токарь нь уламжлалт эд ангиудад тохиромжтой
Стандарт CNC токарь нь боловсорсон бүтэцтэй бөгөөд гадна талын эргэлт, өнгөлгөө, дотор талын өрөмдлөг, ховил, утас татахад тохиромжтой. Тэдгээрийн хөрөнгө оруулалт болон засвар үйлчилгээний зардлыг хянах нь харьцангуй хялбар тул уламжлалт механик эд ангиуд болон багцын захиалгад тохиромжтой.
Эргэлтийн тээрмийн машинууд нь нарийн төвөгтэй эд ангиудад тохиромжтой
Эргэлтийн тээрэмдэх машинууд нь эргэлт, тээрэмдэх, өрөмдөх болон сонгосон нарийн төвөгтэй профайлын үйлдлүүдийг нэг тохиргоонд гүйцэтгэж, ажлын хэсгийн шилжилт болон давтан байрлалыг багасгадаг. Тоног төхөөрөмжийн хөрөнгө оруулалт өндөр боловч эргэлтийн тээрэмдэх машинууд нь нарийн төвөгтэй, өндөр үнэ цэнэтэй эд ангиудын завсрын боловсруулалт болон тохируулгын хугацааг багасгадаг.
Өндөр үнэ цэнэтэй нарийвчлалтай эд ангиудын хувьд зөв сонгосон эргэлтийн тээрмийн тоног төхөөрөмж нь үйлдвэрлэлийн үр ашиг болон угсралтын нарийвчлалыг сайжруулж чаддаг бөгөөд энэ нь түүний нийт үйлдвэрлэлийн өртөг нь хэд хэдэн уламжлалт машиныг тусад нь ажиллуулахаас өндөр байх албагүй гэсэн үг юм.
Үйлдвэрлэлийн хэмжээ нь CNC эргэлтийн зардалд нөлөөлдөг
Захиалгын тоо хэмжээ нь CNC эргэлтийн нэгжийн үнэд мэдэгдэхүйц нөлөө үзүүлдэг. Бага хэмжээний үйлдвэрлэл нь цөөн тооны эд ангиудад програмчлал, тохиргоо, тохируулга, эхний хэсгийн үзлэг зэрэг тогтмол бэлтгэлийн зардлыг шингээх ёстой. Өндөр хэмжээний үйлдвэрлэл нь эдгээр тогтмол зардлыг илүү олон бүтээгдэхүүнд хуваарилж чаддаг. Тогтвортой үйлдвэрлэлийн хэмжээ нь үйлдвэрлэгчдэд стандартчилагдсан процессуудыг бий болгох, автомат бар тэжээх, ачих системийг нэвтрүүлэхэд хялбар болгодог.
Бага хэмжээний үйлдвэрлэлийн өртгийн шинж чанарууд
Жижиг багцын эд ангиуд нь ихэвчлэн харьцангуй өндөр бэлтгэлийн зардалтай байдаг. Шинэ бүтээгдэхүүнүүдэд зураг зурах баталгаажуулалт, CNC програмчлал, багаж хэрэгсэл сонгох, бэхэлгээний тохируулга, анхны үзлэг шаардлагатай байдаг. Үйлдвэрлэлийн хэмжээ бага байсан ч эдгээр бэлтгэл ажлыг гүйцэтгэх шаардлагатай хэвээр байна.
- Бүрэлдэхүүн хэсэг тус бүрийн програмчлалын өртөг өндөр
- Бүрэлдэхүүн хэсэг тус бүрийн суурилуулалтын өндөр өртөг
- Илүү мэдэгдэхүйц анхны үзлэгийн зардал
- Тогтмол бэлтгэлийн зардлыг хуваарилахад хэцүү байдаг
- Автоматжуулалтад оруулсан хөрөнгө оруулалтын үр ашиг удаан байдаг
Туршилтын загвар, судалгааны бүрэлдэхүүн хэсэг, туршилтын үйлдвэрлэлийн эд ангиудын хувьд уян хатан боловсруулалтын аргууд нь ерөнхийдөө илүү тохиромжтой байдаг.
Өндөр хэмжээний үйлдвэрлэлийн давуу талууд
Багцын захиалга нь баталгаажсан CNC програм, багаж хэрэгсэл, бэхэлгээг бүрэн ашиглаж, давтан суурилуулах ажлыг багасгадаг. Үйлдвэрлэлийн хэмжээ нэмэгдэхийн хэрээр машинууд тасралтгүй ажиллах боломжтой бол автомат тэжээл болон шалгалтын системүүд илүү их үнэ цэнийг бий болгож чадна.
- Бүрэлдэхүүн хэсэг тус бүрийн програмчлалын зардал бага
- Суурилуулалтын зардлын илүү сайн хуваарилалт
- Машины ашиглалт өндөр
- Гар аргаар туслах ажил багассан
- Нэг бүрэлдэхүүн хэсэг тус бүрийн багаж хэрэгслийн зардал бага
- Илүү үр ашигтай материал худалдан авах
- Үйлдвэрлэлийн нийт үр ашиг өндөр
Тогтвортой, өндөр хэмжээний захиалга нь ерөнхийдөө нэгж үйлдвэрлэлийн өртөгийг сайжруулдаг, ялангуяа тогтвортой геометр болон хэмжээстэй стандартчилагдсан эд ангиудын хувьд.
Гадаргуугийн боловсруулалт болон хоёрдогч үйл ажиллагаа нь эцсийн зардлыг нэмэгдүүлдэг
CNC эргэлт хийсний дараа зарим эд ангиудад дулааны боловсруулалт, бүрэх, аноджуулах, өнгөлөх, идэвхгүйжүүлэх, арилгаж цэвэрлэх, нарийн цэвэрлэгээ хийх эсвэл хамгаалалтын боловсруулалт хийх шаардлагатай байж болно. Боловсруулалтын дараах зардал нь материал, эд ангийн хэмжээ, гадаргуугийн шаардлага, үйлдвэрлэлийн хэмжээнээс хамаарна. Уламжлалт механик эд ангиудад зөвхөн энгийн арилгаж цэвэрлэх шаардлагатай байж болох бол эмнэлгийн, хагас дамжуулагч, сансрын эд ангиудад илүү хатуу цэвэрлэгээ, гадаргуугийн боловсруулалт, сав баглаа боодлын цэвэрлэгээний журам шаардлагатай байж болно.
Нийтлэг дараах боловсруулалтын үйлчилгээ
Өөр өөр бүтээгдэхүүнүүд өөр өөр өнгөлгөөний процесс шаарддаг бөгөөд эдгээр үйл ажиллагааг үнийн санал болон худалдан авалтын үеэр үйлдвэрлэлийн нийт төсөвт оруулах ёстой.
- Дулаан эмчилгээ
- Anodizing
- Цахилгаан хоолой
- Passivation
- өнгөлгөөний
- Deburring
- Хэт авианы цэвэрлэгээ
- Зэврэлтээс хамгаалах
- Нарийвчлалтай сав баглаа боодол
Боловсруулалтын дараах үйл ажиллагааны тоо их байх тусам хүргэлтийн хугацаа болон нийт үйлдвэрлэлийн зардал өндөр байх магадлалтай.
Чанарын хяналтын шаардлага нь CNC эргэлтийн зардалд нөлөөлдөг
Чанарын шалгалт нь нарийн боловсруулалтын чухал хэсэг юм. Стандарт эд ангиудыг ерөнхийдөө калипер болон микрометр ашиглан шалгаж болох бол өндөр нарийвчлалтай эд ангиудад дугуйрсан шалгагч, контурын хэмжих хэрэгсэл, гадаргуугийн барзгаржилт шалгагч, координатын хэмжих машин, тусгай шалгалтын хэрэгсэл шаардагдаж болно. Шалгалтын шаардлагын тоо нэмэгдэхийн хэрээр шалгалтын хөдөлмөр, тоног төхөөрөмжийн хэрэглээ, чанарын баримт бичгийн зардал мөн нэмэгддэг. Багцын үйлдвэрлэлийн хувьд эхний хэсгийн шалгалт, үйлдвэрлэлийн явцад дээж авах, эцсийн шалгалтыг нэгтгэж, чанарыг хадгалахын зэрэгцээ шалгалтын зардлыг хянаж болно.
Уламжлалт хэмжээст үзлэг
Уламжлалт хэмжээст үзлэгээр гадна диаметр, дотор диаметр, урт, ховилын өргөн, ховилын гүн, утасны хэмжээсийг зургийн шаардлагад нийцүүлэн шалгадаг. Стандарт хэмжих хэрэгслүүд нь хурдан үзлэг хийх боломжийг олгодог бөгөөд ердийн механик эд ангиуд болон цуврал үйлдвэрлэлд тохиромжтой.
Нарийвчлалтай үзлэг илүү их нөөц шаарддаг
Өндөр нарийвчлалтай эд ангиудыг дугуйрсан байдал, төвлөрсөн байдал, гүйлт, профайл болон гадаргуугийн барзгар байдлыг шалгах шаардлагатай байж болно. Нарийвчлалтай үзлэг нь бүтээгдэхүүний чанарын хяналтыг сайжруулдаг боловч нэмэлт тоног төхөөрөмж, хөдөлмөрийн нөөц шаарддаг.
Үйлдвэрлэгчид зохих шалгалтын зүйлс болон дээж авах давтамжийг тодорхойлсноор бүтээгдэхүүний чанарыг тогтвортой байлгахын зэрэгцээ шаардлагагүй давтан шалгалтаас зайлсхийх боломжтой.
CNC эргэлтийн зардлыг хэрхэн үр дүнтэй бууруулах вэ
CNC эргэлтийн зардлыг зүгээр л бага боловсруулалтын үнийг шаардах замаар бууруулж болохгүй. Илүү үр дүнтэй өртгийн хяналт нь түүхий эдийн үзүүлэлт, эд ангийн геометр, багаж хэрэгсэл, CNC програмчлал, машины сонголт, үйлдвэрлэлийн хэмжээ, чанарын хяналтыг оновчтой болгохоос бүрдэнэ. Тохиромжтой эд ангийн дизайн нь шаардлагагүй боловсруулалтын үйл ажиллагааг бууруулж, тохиромжтой материалын сонголт нь түүхий эдийн зардлыг бууруулж, оновчтой багажны зам нь машины ажиллах хугацааг богиносгож, багц үйлдвэрлэл нь тогтмол тохируулгын зардлыг хуваарилж, үр дүнтэй багажны менежмент нь зогсолт болон багажны хаягдлыг бууруулж чадна. Процессын инженерүүд, худалдан авалтын баг, үйлдвэрлэлийн хэлтсийн хамтын ажиллагаа нь үйлдвэрлэгчдэд шаардлагатай бүтээгдэхүүний чанарыг хадгалахын зэрэгцээ илүү хэмнэлттэй үйлдвэрлэлийн шийдлүүдийг бий болгоход тусалдаг.
Материалын хэрэглээг сайжруулах
Туузан материалын зохих үзүүлэлтийг сонгох, хэт их боловсруулалтын хэмжээг багасгах нь материалын хэрэглээг шууд бууруулж чадна. Энэхүү оновчлол нь үнэтэй металл боловсруулах үед онцгой ач холбогдолтой юм.
CNC програмуудыг оновчтой болгох
Агаарын зүсэлтийн хөдөлгөөнийг багасгах, багаж солих аяллыг богиносгох, барзгар болон өнгөлгөөний үйл ажиллагааг зөв зохион байгуулах нь зүсэхгүй байх хугацааг багасгаж чадна. Хөтөлбөрийн оновчлол нь машины ажиллах хугацааг багасгаж, машины цаг тутамд гарах гарцыг нэмэгдүүлдэг.
Үйлдвэрлэлийн багцыг оновчтой болгох
Бүтээгдэхүүнийг ижил төстэй материал, хэмжээс, багаж хэрэгслийн тохиргоотой бүлэглэх нь өөрчлөлт болон тохируулгын хугацааг багасгаж чадна. Урт хугацааны захиалгын хувьд үйлдвэрлэгчид стандартчилагдсан процессын мэдээллийн санг бий болгож болох бөгөөд ингэснээр давтан захиалга үйлдвэрлэлд илүү хурдан орох боломжтой болно.
CNC эргэлтийн машины засвар үйлчилгээний зардлыг ганц хүчин зүйл тодорхойлдоггүй. Эдгээр нь түүхий эд худалдан авах, нөөцийн хэмжээ, эд ангийн геометр, боловсруулалтын нарийвчлал, багаж хэрэгслийн хэрэглээ, машины төрөл, боловсруулалтын хугацаа, үйлдвэрлэлийн хэмжээ, боловсруулалтын дараах болон чанарын шалгалтын шаардлагын хослолоор үүсдэг. Энгийн бүтэцтэй, хэмнэлттэй материалтай, дунд зэргийн хүлцэлтэй, их хэмжээний үйлдвэрлэлийн хэмжээтэй эд ангиудыг нэгжийн өртгийг багасгаж үйлдвэрлэхэд хялбар байдаг. Өндөр нарийвчлалтай эд анги, нарийн төвөгтэй геометр, боловсруулахад хэцүү материал, бага хэмжээний захиалга нь тоног төхөөрөмж, багаж хэрэгсэл, үзлэг, процессын бэлтгэлд илүү их хөрөнгө оруулалт шаарддаг. CNC эргэлтийн үнийн саналыг хянахыг эрмэлздэг компаниудын хувьд материалын үзүүлэлтийг оновчтой болгох, эд ангийн геометрийг хялбарчлах, шаардлагагүй боловсруулалтыг багасгах, материалын ашиглалтыг сайжруулах, багаж хэрэгслийн ашиглалтын хугацааг уртасгах, үйлдвэрлэлийн багцыг оновчтой болгох, тогтвортой шалгалтын журмыг тогтоох нь бүгд өртгийн хяналтыг сайжруулахад хувь нэмэр оруулж чадна. Төлөвшсөн CNC боловсруулах процесс, үр ашигтай үйлдвэрлэлийн менежментийн тусламжтайгаар үйлдвэрлэгчид үйлдвэрлэлийн үр ашгийг сайжруулж, үнийн өрсөлдөх чадварыг бэхжүүлж, хэмжээст нарийвчлал, гадаргуугийн чанар, шаардлагатай эд ангийн гүйцэтгэлийг хадгалах боломжтой.
















