
Инженерийн хуванцар болох нейлон нь маш сайн бат бөх, элэгдэлд тэсвэртэй, өөрөө тослох шинж чанартай тул машин механизм, автомашин, цахилгаан болон бусад салбарт өргөн хэрэглэгддэг. Энэ нь зөвхөн шахах хэвэнд тохиромжтой төдийгүй CNC боловсруулалтад маш тохиромжтой. Нейлоны үндсэн шинж чанараас эхлэн нейлон материалыг нарийн үйлдвэрлэлд хэрхэн илүү үр дүнтэй ашиглах талаар илүү гүнзгий ойлголттой болоход туслахын тулд би CNC боловсруулалтад түүний практик ур чадвар, урьдчилан сэргийлэх арга хэмжээг системтэйгээр тайлбарлах болно.
гэж юу вэ Is Nйлон
Нейлон бол синтетик полимер бөгөөд бүтэн нэр нь полиамид бөгөөд анх 1935 онд DuPont компани боловсруулсан бөгөөд инженерийн үйлдвэрлэлд өргөн хэрэглэгддэг. Бодит төслүүдэд би ихэвчлэн PA6 болон PA66 ашигладаг бөгөөд эдгээр нь маш сайн механик бат бэхтэй (PA66 суналтын бат бэх нь 80-90 МПа), сайн элэгдэлд тэсвэртэй, үрэлтийн бага коэффициент 0.25 бөгөөд хуурай үрэлтийн нөхцөлд удаан хугацаанд ажиллах боломжтой.
Nylon нь тос болон шүлтийн эсэргүүцэл сайтай, мөн маш сайн цахилгаан тусгаарлагч шинж чанартай тул автомашины эд анги, электрон эд анги, гулсах эд анги, араа болон үйлдвэрлэлийн дамар хийхэд тохиромжтой материал юм.
CNC боловсруулахад нейлон нь термопластик чанар болон дунд зэргийн хатуулагтай тул эргэлт, тээрэмдэх, өрөмдөх ажиллагаанд маш тохиромжтой. Ялангуяа хөнгөн жинтэй, өөрөө тослох чадвартай байх өндөр шаардлага тавьдаг нөхцөлд нейлон нь системийн дуу чимээ болон засвар үйлчилгээний зардлыг бууруулахын зэрэгцээ зарим металл эд ангиудыг үр дүнтэй сольж чаддаг.
Арматургүй PA6 эсвэл 30% шилэн ширхэгээр бэхжүүлсэн PA66-GF30 эсэхээс үл хамааран би боломжийн багаж хэрэгсэл сонгох, боловсруулах параметрүүдийг ашиглан ±0.05 мм-ийн хүлцэлд хүрч чадна. Бүтцийн болон үйл ажиллагааны эд ангиудын хувьд нейлон нь үргэлж миний санал болгож буй зардал багатай материалуудын нэг юм.
Нийтлэг Types байна Of Nйлон And Tөв залгамжлагч Pгажиг Dүзэл бодол
Миний оролцсон янз бүрийн төслүүдэд нейлон нь зөвхөн бат бөх, хатуулаг чанараараа алдартай төдийгүй хэрэглээний янз бүрийн шаардлагыг хангахын тулд янз бүрийн өөрчлөгдсөн загваруудтай байдаг. Хамгийн түгээмэл хэрэглэгддэг төрлүүдэд PA6, PA66, PA12 болон шилэн кабель бэхжүүлсэн нейлон орно. Тэдгээрийн хоорондох гүйцэтгэлийн ялгаа нь боловсруулалтын стратеги болон эцсийн хэрэглээний гүйцэтгэлд шууд нөлөөлдөг . Зөвхөн төрөл зүйл төдийгүй зэрэглэл бүрийн физик шинж чанар нь мэдэгдэхүйц ялгаатай байдаг.
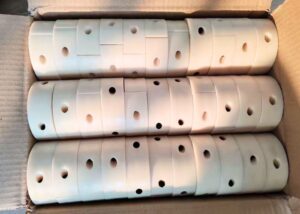
CNC боловсруулах төслүүддээ би эд ангийн зорилго, механик шаардлага, хүрээлэн буй орчны нөхцөл байдалд үндэслэн тохирох нейлон загварыг сонгох болно. Дараах нь хэд хэдэн нийтлэг нейлон материалын шинжилгээ юм.
PA6 (Nylon 6)
PA6 бол миний хамгийн их боловсруулдаг нейлонуудын нэг бөгөөд ялангуяа дамар, чиглүүлэгч төмөр зам болон ерөнхий бүтцийн эд ангиудад зориулагдсан. Энэ нь 80 МПа хүртэл суналтын бат бэх, тасрах үед 50% хүртэл суналттай бөгөөд цохилтод сайн тэсвэртэй, бат бөх чанартай. Гэсэн хэдий ч ус шингээх түвшин 2.5% хүртэл бөгөөд чийгшлийн өөрчлөлт нь хэмжээст нарийвчлалд нөлөөлдөг тул боловсруулахаасаа өмнө ихэвчлэн 6-12 цаг (80°C) хатаах шаардлагатай болдог.
PA66 (Nylon 66)
PA6-тай харьцуулахад PA66 нь илүү өндөр талстжилттай, суналтын бат бэх нь 85-95 МПа хүртэл нэмэгдэж, дулааны деформацийн температур нь 250°C (0.45 МПа-аас доош) хүрдэг. Үүнийг ихэвчлэн өндөр хүчинд өртдөг холбогч, араа, бэхэлгээ гэх мэт эд анги үйлдвэрлэхэд ашигладаг. Энэ нь илүү хатуулагтай боловч өндөр гигроскопийн асуудалтай тул боловсруулахаас өмнө бүрэн хатаах шаардлагатай.
PA12
PA12 нь эмнэлгийн лац, хийн холбох хэрэгсэл гэх мэт өндөр хэмжээст тогтвортой байдал, бага ус шингээлт шаарддаг төслүүдэд миний анхны сонголт юм. Ус шингээлт нь 0.2% хүртэл бага бөгөөд боловсруулалтын дараа хэмжээст хадгалалт нь маш сайн. Суналтын бат бэх нь арай бага (ойролцоогоор 50-60 МПа) боловч химийн эсэргүүцэл болон цохилтын эсэргүүцэл нь маш сайн тул нарийн бүтцийн эд ангиудад тохиромжтой.
30% Шилэн ширхэгтэй бэхжүүлсэн нейлон
Энэ загвар нь суналтын бат бэхийг 90 МПа-аас дээш хүртэл нэмэгдүүлэх боломжтой бөгөөд зарим нь 130 МПа хүрч чаддаг. Энэ нь өндөр бат бэхтэй тулгуур эд анги (жишээлбэл, хаалт, ачаалал даах бүрхүүл) боловсруулахдаа миний хамгийн түрүүнд сонгосон зүйл юм. Хатуулаг, хэмжээст тогтвортой байдал, дулааны деформацийн температур нь арматургүй нейлоноос хамаагүй өндөр боловч боловсруулах явцад багажны элэгдэл мэдэгдэхүйц нэмэгддэг. Би ерөнхийдөө карбидын багаж хэрэгслийг ашигладаг бөгөөд багажны ашиглалтын хугацааг уртасгаж, гадаргуугийн чанарыг сайжруулахын тулд тэдгээрийг манан хөргөлтөөр нэмэлт болгодог.
Can Nйлон Be Pболовсруулсан BCNC
Nylon нь CNC боловсруулахад тохиромжтой инженерийн хуванцар бөгөөд сайн зүсэх чадвартай, өргөн хүрээний боловсруулалтын дасан зохицох чадвартай. Боловсруулалтын хүндрэл нь дунд зэрэг боловч материалын стрессийг хянах, багаж хэрэгсэл сонгох, хөргөх арга гэх мэт гол ур чадварыг эзэмших шаардлагатай. Ялангуяа массын үйлдвэрлэлд хэмжээст тогтвортой байдал, гигроскопи болон дулааны тэлэлтийг урьдчилан зохицуулах шаардлагатай бөгөөд эс тэгвээс хүлцлийн хазайлт эсвэл гадаргуугийн согог үүсэх магадлал өндөр.
Бэлтгэл Work Bөмнө Nйлон Pболовсруулалт (Sуч As Aшарах, Dоролдож байна)
Нейлон нь гигроскопик тул боловсруулахаас өмнө хатаах нь чухал юм. Жишээлбэл, PA6 нь ус шингээх түвшин 2.5% хүртэл байдаг бөгөөд нойтон үед хэмжээ нь 0.3%-иас дээш өргөсч болно. Би чийгийн агууламж 0.2%-иас доош буухын тулд ерөнхийдөө 80°C-д 8-12 цагийн турш хатаадаг. Үүнээс гадна, өндөр ачаалалтай хэвэнд цутгасан хоосон зайг (жишээлбэл, шахаж цутгасан эд анги) боловсруулах явцад дотоод стрессийг тайлж, муруйлт эсвэл хагарал үүсэхээс урьдчилан сэргийлэхийн тулд би хатаах (90°C-100°C-д 2 цаг) аргыг авч үзэх болно.
Зөвлөж буй Mөвдөж байна Pпараметрүүд (Cзалгах Sшээсэн, Fэд, Deth Of Cут)
Нейлон төрлөөс хамааран боловсруулалтын параметрүүд нь арай өөр байна:
PA6/PA66
Таслах хурд: 180–250 м/мин
Тэжээлийн хурд: 0.1-0.3 мм / эргэлт
Зүсэх гүн: 0.5–1.5 мм
30% шилэн кабель бэхжүүлсэн нейлон
зүсэх хурд: 100-180 м/мин (шилэн ширхэг нь багажийг элэгдүүлдэг тул)
Карбидын багаж эсвэл титанаар бүрсэн HSS багаж хэрэгслийг ашиглан температурыг тогтвортой байлгахын тулд шүршигч хөргөлтийн систем ашиглана уу.
Олон туршилтаар би чип хагалагчтай багаж ашиглах нь чип орооцолдохыг багасгаж, дулаан хуримтлагдахыг бууруулж, гадаргуугийн чанарыг сайжруулж чадна гэдгийг олж мэдсэн.
Нийтлэг Pроксинг хийх Pасуудал And Sшийдлүүд (Edge Cөлсөх, Eөргөтгөл)
Асуудал 1: Олон Cхиппинг/BуррсНайлон
өндөр бат бөх чанартай. Хэрэв багаж хангалттай хурц биш эсвэл тэжээл хэт хүчтэй байвал материалыг зүсэхийн оронд татахад хялбар байдаг. Үүний шийдэл нь жижиг тармуурын өнцөгтэй хурц багаж ашиглаж, тэжээлийн хурдыг 0.1 мм/эргүүлэлт болгон бууруулах явдал юм.
Бодлого 2: Хэмжээст Eөргөжилт/Dболовсрол
голчлон чийг шингээх эсвэл жигд бус орон нутгийн халаалт нь стрессийг арилгахад хүргэдэг. Би материалыг урьдчилан хатааж, үе шаттайгаар барзгаржилт + өнгөлгөөний стратегийг ашигласнаар үүнээс зайлсхийдэг. Жишээлбэл, барзгаржилт болон өнгөлгөөний хоорондох 4 цагийн завсарлага нь материалыг тогтворжуулахад тусалдаг.
Гадаргын Tбуцааж авах Mаргууд (Pөнгөлөх, Dеее, Sба тэсэлгээ)
Хэдийгээр нейлон гадаргуу нь харьцангуй гөлгөр боловч тусгай шаардлага байгаа бол би ихэвчлэн дараах зүйлсийг хийдэг:
Механик өнгөлгөө : тунгалаг байдал эсвэл гөлгөр байдлыг сайжруулна (Ra <0.8 μm)
Будах : захиалгат өнгөнд ашигладаг бөгөөд өргөн хэрэглээний бүтээгдэхүүний хайрцагт түгээмэл байдаг.
Элс цацах : Үрэлтийн шинж чанарыг сайжруулах эсвэл царцсан эффект үүсгэхийн тулд ихэвчлэн гар эд ангиудад ашигладаг!
Харьцуулсан Aсаатдаг Of Nйлон And Oтэр Eарчилгаа Pсүүлийнх
Бодит боловсруулалтын төслүүдэд нейлоныг ихэвчлэн POM, ABS, поликарбонат (PC) зэрэг бусад нийтлэг инженерийн хуванцаруудтай харьцуулдаг. Миний туршлагаас харахад нейлон нь дунд зэргийн бат бөх, элэгдэлд тэсвэртэй, өөрөө тослох шаардлагатай эд ангиудад тохиромжтой байдаг бол POM нь илүү элэгдэлд тэсвэртэй, ABS нь хөнгөн боловч бат бөх чанараараа сул, PC нь тунгалаг байдал, цохилтын эсэргүүцлийн хувьд давуу талтай байдаг. Материалыг сонгох гол түлхүүр нь гүйцэтгэлийн тохируулга, ялангуяа үрэлтийн коэффициент, гигроскопи, дулааны деформацийн температурт анхаарлаа хандуулах явдал юм.
| Харьцуулах хэмжээсүүд | Нейлон (PA6/PA66) | POM (полиоксиметилен) | ABS (акрилонитрил бутадиен стирол) | Поликарбонат (PC) |
| Үрэлтийн коэффициент | ≈0.25 | ≈0.2 | ≈0.35 | ≈0.4 |
| Эсэргүүцлийг өмс | ★★★★ ☆ | ★★★★★ | ★ ★ ☆☆☆ | ★ ★ ☆☆☆ |
| Нөлөөллийн хүч | дунд | дунд | ерөнхийдөө | Маш өндөр (>850 Ж/м) |
| хэмжээ тогтвортой байдал | Дунд зэрэг (өндөр гигроскопик) | Өндөр (бага гигроскопик чанар) | өндөр | дунд |
| Дулаан дамжуулах температур | ≈200–250°C | ≈160–180°C | ≈90–100°C | ≈135–145°C |
| Боловсруулалтын гүйцэтгэл | маш сайн | маш сайн | маш сайн | ерөнхийдөө |
| Зөвлөмж болгож буй хэрэглээ | Араа, гулсах блок, бутлуур | Дамар, холхивч, тавиур | Орон сууц, тоглоом, бүтцийн тулгуур | Ил тод бүрхүүл, цохилтод тэсвэртэй бүрхүүл |
Нийтлэг Iаж үйлдвэрийн Aарга барил Sсенарио Нилон
Миний CNC боловсруулах төслүүдэд нейлон материалыг хөнгөн жин, өндөр бат бэх, өөрөө тослох чадвар, маш сайн цахилгаан тусгаарлагч шинж чанараараа олон гол салбарт өргөн ашигладаг. Автомашин, электроник, хоол хүнс эсвэл эмнэлгийн тоног төхөөрөмжийн салбарт би механик шаардлага, хүрээлэн буй орчны нөхцөл байдал, зохицуулалтын стандартын дагуу тохирох төрлийн нейлоныг (PA6, PA66, PA12, шилэн кабель бэхжүүлсэн нейлон гэх мэт) сонгодог. Суналтын бат бэх нь 90 МПа хүрч, дулааны деформацийн температур нь 250°C хүртэл хүрч чаддаг. Мөн хэмжээст тогтвортой байдал, химийн зэврэлтэнд тэсвэртэй тул өндөр давтамжийн ажиллагаа, хатуу ширүүн орчинд нарийн эд анги үйлдвэрлэхэд тохиромжтой.
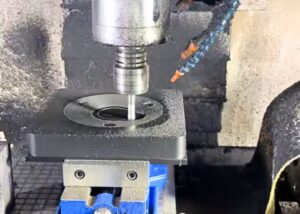
Дараах нь янз бүрийн салбарт ихэвчлэн зохицуулдаг нейлон эд ангиудын ердийн хэрэглээ юм.
Автомашин үйлдвэрлэл
Би ихэвчлэн хөдөлгүүрийн болон кузовын бүтцэд ашигладаг үйлчлүүлэгчдэд зориулж нейлон эд ангиудыг боловсруулдаг, үүнд:
Өндөр элэгдэлд тэсвэртэй нейлон араа (PA66-GF30) нь хурдны хайрцаг болон мотор дамжуулах системд тохиромжтой.
Хатуулаг болон чичиргээ бууруулах гүйцэтгэлтэй, тогтмол хаалт болон холбогчтой
Тосны хоолойн хавчаар, утсан бэхэлгээний хавчаар болон тосонд тэсвэртэй, өндөр температурт тэсвэртэй байх шаардлагатай бусад жижиг бүтцийн эд ангиуд
Цахилгаан үйлдвэрлэл
Нейлон нь цахилгааны системд зайлшгүй шаардлагатай материал болгодог. Миний боловсруулсан ердийн эд ангиуд нь:
Тусгаарлалтын эрэг, тусгаарлагч угаагч (ихэвчлэн PA6 болон PA66 ашиглагддаг)
Кабелийг салгах тусгаарлагч дэвсгэр, өндөр эвдрэлийн хүчдэл болон маш сайн аюулгүй байдал
Цахилгаан удирдлагын хайрцагт байрлах нейлон байрлуулах блок нь шугамын системийн тогтвортой, найдвартай ажиллагааг хангадаг.
Хүнсний үйлдвэрлэлд бид энэ салбарт голчлон бага чийг шингээдэг, FDA-ийн гэрчилгээтэй PA12 материалыг ашигладаг. Нийтлэг эд ангиуд нь :
Конвейерийн роллер болон гинжин гулсагч, үрэлтийн коэффициент багатай, чимээгүй ажиллагаатай
Чиглүүлэгч төмөр зам болон чиглүүлэгч хоолойг огтлох нь бүтцийн бат бөх чанарын шаардлагыг хангахын зэрэгцээ өндөр цэвэр байдлыг хадгалдаг
Цэвэрлэгээ болон засвар үйлчилгээ хийхэд хялбар салгаж авч болдог нейлон холбогч
Эмнэлгийн салбар Миний үйлчилдэг Европ болон Америкийн эмнэлгийн үйлчлүүлэгчдийн дунд нейлоныг өндөр нарийвчлалтай бүтцийн эд анги үйлдвэрлэхэд өргөн ашигладаг, тухайлбал:
Эмнэлгийн хэрэгслийн хайрцаг, хаалтны систем (PA12 ашигладаг, маш сайн хэмжээст тогтвортой байдал)
Нэг удаагийн мэс заслын багаж хэрэгсэлд эд ангиудыг байрлуулах
Шүдний тоног төхөөрөмжийн хөтлөгч араа болон бэхэлгээ
материал Sсонгууль Rзөвлөмж Tболомжтой For Nилон CNC Mөвдөж байна
Дараах харьцуулах хүснэгтүүдийг жагсааж болно (урд талд байрлуулахыг зөвлөж байна):
| Материал зэрэг | Ус шингээх чадвар | Суналтын бат бэх | хэмжээ тогтвортой байдал | Хэрэглээний хувилбар |
| PA6 | Өндөр (2.5%) | 80 МПа | ерөнхийдөө | Дамар, чиглүүлэгч төмөр зам |
| PA66 | Өндөр (2.0%) | 90 МПа | сайн | Араа, холбогч |
| PA12 | Бага (0.2%) | 60 МПа | маш сайн | Эмнэлгийн, битүүмжлэх цагираг |
| PA66-GF30 | 低 | 130 МПа | Маш сайн | 支架、壳体 |
тусламж
Нейлон хэр зэрэг боловсруулах боломжтой вэ?
Нейлон нь тээрэмдэх, эргүүлэх зэрэг CNC аргуудаар маш сайн боловсруулагддаг. Би ихэвчлэн ±0.05 мм-ийн хүлцэлд хүрдэг. Дунд зэргийн хатуулагтай, бага үрэлттэй тул жигд зүсэлт хийх боломжтой боловч хайлах, хэв гажилтаас урьдчилан сэргийлэхийн тулд хурц багаж хэрэгсэл, хөргөлт зайлшгүй шаардлагатай.
Нейлон боловсруулах хамгийн сайн арга юу вэ?
Би хурц карбидын багаж, дунд зэргийн зүсэлтийн хурд (180–250 м/мин), хөргөлтийн шингэн шүршигч ашиглахыг зөвлөж байна. Нейлоныг урьдчилан хатааж, тасалдсан зүсэлт хийх нь үрэлт болон гадаргууг зөөлрүүлэхээс сэргийлдэг. Хэмжээст тогтвортой байдлыг хадгалахын тулд түрэмгий тэжээлээс зайлсхий.
Nylon болон PA6-ийн ялгаа юу вэ?
Nylon нь полиамидын ерөнхий нэр томъёо бөгөөд PA6 нь Nylon 6-г тусгайлан хэлдэг. PA6 нь ~80 МПа суналтын бат бэх, цохилтод сайн тэсвэртэй. Гэсэн хэдий ч түүний 2.5% ус шингээлт нь нарийвчлалд нөлөөлж, боловсруулалтын өмнө хатаах шаардлагатай болгодог.
Машин боловсруулах явцад нейлоны хүлцэл гэж юу вэ?
Би нейлон боловсруулах үед ихэвчлэн ±0.05 мм-ийн хүлцэлтэй байдаг. Чухал тохируулгын хувьд хуурай материал болон нягт бэхэлгээтэй үед ±0.02 мм-ийг авах боломжтой. Гэсэн хэдий ч чийг ба дулааны тэлэлт нь нарийн төвөгтэй эд ангиудын хувьд ±0.1 мм-ийг аюулгүй ерөнхий удирдамж болгодог.
Nylon-ийн хязгаарлалтууд юу вэ?
Нейлон нь чийгийг (2.5% хүртэл) шингээдэг бөгөөд энэ нь хэмжээст өөрчлөлтийг үүсгэдэг. Энэ нь халуунд мэдрэмтгий, дунд зэргийн хатуулагтай бөгөөд боловсруулах явцад хэлбэрээ алдаж эсвэл хөшүүн байдал үүсгэж болзошгүй. Эдгээр хүчин зүйлүүд нь нягт хүлцэл болон урт хугацааны тогтвортой байдлыг илүү хүндрүүлдэг.
Машин боловсруулахад сайн тэсвэрлэх чадвар гэж юу вэ?
Миний туршлагаас харахад CNC хуванцар эд ангиудын хувьд ±0.1 мм нь практик анхдагч хүлцэл юм. Материалын бэлтгэл болон машины хяналт сайн байгаа тохиолдолд ±0.05 мм нь түгээмэл байдаг. ±0.02 мм-ээс доош хүлцэл нь боловсруулалтын дараах тохируулга эсвэл тусгай бэхэлгээ шаарддаг.
Nylon-ийн температурын тэсвэрлэлт гэж юу вэ?
Стандарт нейлон нь тасралтгүй ажиллах үед -40°C-аас 120°C хүртэл тэсвэрлэдэг. Богино хугацааны тэсрэлтийн үед 150°C хүртэл тэсвэрлэдэг. Илүү өндөр эсэргүүцлийн хувьд би өндөр температурт бат бөх чанарыг хадгалж, ачааллын дор зөөлөрөхөөс сэргийлдэг PA66-GF30 ашигладаг.
Машин боловсруулах зориулалттай нейлон ямар зэрэглэлтэй вэ?
Би ихэвчлэн PA6, PA66, PA12, болон PA66-GF30 ашигладаг. PA6 нь бат бөх бөгөөд боломжийн үнэтэй, PA66 нь хатуулаг нэмдэг, PA12 нь чийг шингээлт багатай, мөн 30% шилэн дүүргэлттэй PA66 нь бүтцийн хэрэглээнд суналтын бат бэхийг 130 МПа-аас дээш хүртэл нэмэгдүүлдэг.
Дүгнэлт
Энэхүү нейлон боловсруулах гарын авлагыг бичих зорилго нь нейлонгийн гүйцэтгэлийн ялгаа, хэрэглээний хувилбарууд болон CNC боловсруулах техникийг бүрэн ойлгоход тань туслах явдал юм. Та дизайны инженер, худалдан авагч эсвэл үйлдвэрлэлийн талын оператор байсан ч чийг шингээлтийн хяналт, боломжийн сонголт, боловсруулалтын параметрүүдийг эзэмшсэн л бол эд ангийн чанарыг үр дүнтэй сайжруулж, согогийн түвшинг бууруулж, автомашин, цахилгаан, анагаах ухаан болон бусад салбарт функциональ дизайн, өртгийн оновчлолыг илүү уян хатан байдлаар хийж чадна. Энэхүү гарын авлага нь материалын сонголт, нарийвчлалтай боловсруулалтад танд практик лавлагаа болно гэж найдаж байна.
















