
Агаарын тээвэр, автомашины хөнгөн жин, өндөр зэрэглэлийн спортын тоног төхөөрөмжид нийлмэл материалыг улам бүр өргөн ашиглаж байна. Гэсэн хэдий ч тэдгээртэй холбоотой удаан хугацааны бөгөөд хүнд асуудал бол тээрэмдэх хальслах явдал юм. Олон инженерүүд энэ нөхцөл байдалтай тулгардаг: параметрүүд зөв мэт санагдаж байсан ч боловсруулалтын явцад шилэн өргөлт, давирхай урагдах, эсвэл давхаргын хоорондын салалт зэрэг асуудлууд гарсаар байна. Эдгээр нь зөвхөн гадаад төрх байдалд нөлөөлөхөөс гадна бүтцийн бат бөх чанарыг сулруулдаг. Ялангуяа CNC тээрэмдэх үед процессын хяналтыг зөв удирдаагүй бол хальслах нь бүр ч тодорхой болдог. Үүнийг үнэхээр шийдэхийн тулд материалын шинж чанар, багаж хэрэгслийн сонголтоос эхлээд боловсруулалтын стратеги хүртэл системчилсэн оновчлол шаардлагатай.
Яагаад нийлмэл материалууд тээрэмдэх явцад ялзралд өртөмтгий байдаг вэ?
Нүүрстөрөгчийн ширхэгт болон шилэн ширхэгт бэхжүүлсэн материал зэрэг нийлмэл материалууд нь угаасаа анизотроп бүтэцтэй байдаг нь асуудлын үндсэн шалтгаан болдог.
Материалын бүтцээр тодорхойлогддог сул интерфэйсүүд
Нийлмэл материалд утас болон давирхайн хослол нь зүсэх явцад эвдрэх магадлал өндөртэй интерфейсийг үүсгэдэг.
- Шилэн утаснууд нь гол бат бөх чанарыг өгдөг боловч хөндлөн зүсэлтийн эсэргүүцэл сул тул хажуугийн хүчний нөлөөгөөр хугарах эсвэл сунах хандлагатай байдаг.
- Давирхай нь холболтын матрицын үүрэг гүйцэтгэдэг боловч халуунд тэсвэртэй байдал болон бат бөх чанар нь хязгаарлагдмал тул орон нутгийн өндөр температур эсвэл цохилтын ачааллын дор зөөлөрч эсвэл хагардаг.
- Ламинар холболтын бат бэх нь металлынхаас хамаагүй бага тул босоо тусгаарлах хүчний нөлөөгөөр деламинаци үүсэх магадлал өндөр байдаг.
- Зүсэх хүч нь гадаргуугийн бат бэхээс давсан үед процесс нь "зүсэх материал"-аас "урагдах бүтэц" рүү шилжиж, улмаар ялзралд хүргэдэг.
Материалын бүтэц нь өөрөө нийлмэл материалын боловсруулалтын цонх нь металлынхаас хамаагүй нарийхан болохыг тодорхойлдог.
CNC тээрэмдэх дэх хүчний чиглэлийн асуудлууд
CNC тээрэмдэх явцад зүсэх хүчний чиглэлийн өөрчлөлт нь эвдрэлийн горимд шууд нөлөөлдөг бөгөөд нийлмэл материалууд нь хүчний чиглэлд маш мэдрэмтгий байдаг.
- Авирах тээрэмдэх нь гадаргуугийн ширхэгүүдийг өргөж, урагдах, хөвсгөр болоход хүргэдэг.
- Хэт их тэжээлийн хурд нь цохилтын ачааллыг бий болгодог бөгөөд энэ нь давхаргын хоорондох хагарал үүсгэдэг.
- Багажны мохоо байдал нь зүсэлтийг хяргалтаас шахалт ба үрэлт болгон өөрчилж, эвдрэлийн зан төлөвийг өөрчилдөг.
- Үрэлт нэмэгдэх нь орон нутгийн температурын өсөлтөд хүргэдэг бөгөөд энэ нь давирхайн бат бөх чанарыг улам бууруулдаг.
Зүсэх хүчний чиглэл ба багажны нөхцөл байдал нь тайралтад нөлөөлдөг гол динамик хүчин зүйлүүд юм.
Процессийн параметрүүдийн тохиромжгүй байдал
Хэлбэрэлт нь ихэвчлэн параметрийн буруу хослолоос үүдэлтэй байдаг.
- Хэт бага эргэлтийн хурд нь шүд тус бүрт хэт их ачаалал болон стрессийн концентрацид хүргэдэг.
- Хэт өндөр тэжээлийн хурд нь давирхайн матрицыг гэмтээдэг цохилтын ачааллыг үүсгэдэг.
Буруу хэрэгслийн замын загвар нь орон нутгийн давтан ачааллыг үүсгэдэг. - Олон хүчин зүйл нэгдэх үед орон нутгийн согог нь нийт эвдрэл болж өргөжиж болно.
Параметрийн буруу тохирол нь ихэвчлэн ялзралын шууд өдөөгч болдог.
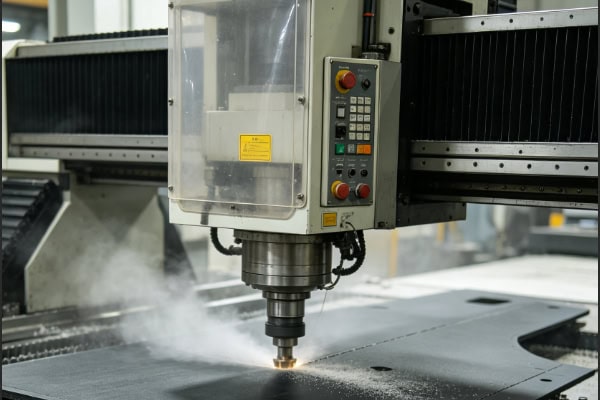
Хэрэгслээс эхлэх нь: Хэвийг багасгах эхний алхам
Энэ багаж нь материалыг "цэвэрхэн хяргасан" эсвэл "урагдсан" эсэхийг шууд тодорхойлдог тул ламинатжуулалтыг хянах хамгийн чухал хувьсагчдын нэг юм.
Зориулалтын нийлмэл хэрэгслүүдийг сонгох
Нийлмэл боловсруулалтын хувьд ерөнхий зориулалттай металл багажнаас илүү шилэн материалд зориулж тусгайлан бүтээсэн багаж хэрэгсэлд давуу эрх олгох хэрэгтэй.
- Алмазан бүрээстэй багаж нь элэгдэлд тэсвэртэй байдлыг мэдэгдэхүйц сайжруулж, зүсэлтийн ирмэгийг удаан хугацаанд хурц байлгадаг.
- Хэт нарийн ширхэгтэй карбидын багаж нь ирмэгийн тогтвортой байдлыг сайжруулж, бичил хагарлаас үүдэлтэй урагдалыг бууруулдаг.
- Хэрчих хэлбэрийн мушгиа багаж нь зүсэх өнцгийг оновчтой болгосноор ширхэгийн суналт болон ялзралыг бууруулдаг.
- Тусгай бүтцийн загварууд нь зүсэх замыг өөрчилдөг тул материалыг "урагдах" биш харин "таслах" магадлал өндөр байдаг.
Зөв багаж хэрэгсэл сонгох нь гажуудлаас хамгаалах эхний шугам бөгөөд хамгийн орхигдуулдаг ч чухал алхмуудын нэг юм.
Багажны геометрийг оновчлох
Багажны геометр нь зүсэх механизмыг шууд өөрчилдөг бөгөөд ингэснээр материалын эвдрэлийн зан төлөвт нөлөөлдөг.
- Тармуурын өнцгийг нэмэгдүүлэх нь шахалтыг бууруулж, илүү цэвэр хяргах үйлдлийг дэмждэг.
- Мушгиа өнцгийг багасгах нь тэнхлэгийн татах хүчийг бууруулж, давхарга хоорондын салалтын эрсдлийг бууруулдаг.
- Хурц ирмэгийг хадгалах нь ширхэгийг чирэхээс илүү цэвэрхэн тайрахад тусална.
- Оновчтой чипс нүүлгэн шилжүүлэлт нь хоёрдогч зүсэлтийг бууруулж, гадаргуугийн нэмэлт эвдрэлээс сэргийлдэг.
Геометрийн оновчлол нь зөвхөн үр ашигт нөлөөлөхөөс гадна дэлбэрэлт үүсэх эсэхийг шууд тодорхойлдог.
Багажны нөхцөл байдлын менежмент
Хяналтгүй багажны элэгдэл нь хальслах хамгийн түгээмэл далд шалтгаануудын нэг бөгөөд ихэвчлэн анзаарагдахгүй хуримтлагддаг. Багажны элэгдэл нь аажмаар зүсэлтийг шахах хэлбэрт оруулж, хальслах эрсдэлийг мэдэгдэхүйц нэмэгдүүлдэг. Бүдгэр ирмэг нь цэвэр зүсэлтийн оронд ширхэгийг тасралтгүй татахад хүргэдэг. Бүрхүүл алдагдах нь үрэлт болон орон нутгийн дулааныг нэмэгдүүлж, давирхайн зөөлөрлийг хурдасгадаг. Багажны солих хугацааг хойшлуулах нь хуримтлагдсан эрсдэлд хүргэж, эцэст нь гэнэтийн том талбайн хальслахад хүргэдэг. Багажны засвар үйлчилгээ, хяналт нь боловсруулалтын чанарыг тогтвортой байлгахад чухал үүрэгтэй.
CNC тээрэмдэх параметрийн оновчлол: Таслах хүчийг хянах
Нийлмэл боловсруулалтын үед зүсэх хүчийг хянах нь үр ашгийг эрэлхийлэхээс илүү чухал юм, учир нь хүч тогтворгүй болсны дараа дэлбэрэлт бараг зайлшгүй болдог.
Хурд ба тэжээлийн хоорондох тэнцвэр
Параметрийн зөв хослолууд нь зүсэлтийн нөлөөллийг мэдэгдэхүйц бууруулж, материалын эвдрэлийн зан төлөвийг тогтворжуулж чадна.
- Ээрмэлийн хурдыг нэмэгдүүлэх нь зүсэх цэг тус бүрийн ачааллыг бууруулж, зүсэлтийг тогтворжуулна.
- Тэжээлийн хурдыг бууруулах нь агшин зуурын цохилтын ачааллыг бууруулж, интерфейсийн гэнэтийн эвдрэлээс сэргийлдэг.
- Олон дамжуулалттай жижиг гүн зүсэлтийг ашиглах нь стрессийг хуваарилж, нэг дамжуулалтаар эвдрэх эрсдлийг бууруулдаг.
- Давхарласан материалыг зайлуулах нь үйл явцын хяналт болон тууштай байдлыг сайжруулдаг.
Хурд болон тэжээлийн хоорондох зохистой тэнцвэр нь үр ашиг болон чанарын хооронд тогтвортой цонх бий болгоход тусалдаг.
Багажны замыг оновчтой болгох
Хэрэгслийн замын загвар нь стрессийн тархалт болон эвдрэлийн замд шууд нөлөөлдөг.
- Шилэн чиглэлийн дагуу зүсэх нь хөндлөн урагдалыг бууруулж, гадаргуугийн бүрэн бүтэн байдлыг сайжруулдаг.
- Огцом эргэлтээс зайлсхийх нь орон нутгийн стрессийн төвлөрөл болон давхаргын хоорондох хагарал үүсэхээс сэргийлдэг.
- Мушгиа оролт нь илүү жигд, тасралтгүй зүсэлтийг хангадаг.
- Аажмаар ашиглах хэрэгслийн замууд нь нөлөөллийн ачааллыг бууруулж, хяналттай стрессийг арилгах боломжийг олгодог.
Зөв хэрэгслийн замын загвар нь ялзралыг багасгах гол үйл явцын арга юм.
Арьсны гуужилтанд мэдрэмтгий хэсгүүдийг тусгай аргаар эмчлэх
Өөр өөр бүс нутгууд өөр өөр бүтцийн давуу талтай тул эрсдэлийн хяналтыг ялгаж салгах шаардлагатай. Гарах урагдах эрсдэлийг багасгахын тулд ирмэгийн хэсгүүдэд тэжээлийн хурдыг багасгах хэрэгтэй. Цохилтын хүчийг шингээхийн тулд гарах цэгүүдэд арын хавтан эсвэл тулгуур нэмж болно. Нүхний боловсруулалт нь ирмэгийн чанарыг хангахын тулд ихэвчлэн хоёрдогч өнгөлгөө шаарддаг. Өндөр эрсдэлтэй хэсгүүдэд орон нутгийн арматурын тусгай параметрүүд байх ёстой. Зориулалтын боловсруулалт нь орон нутгийн эвдрэлийг мэдэгдэхүйц бууруулж, нийт ургацыг сайжруулдаг.

Тоглолт ба дэмжлэг: Байнга орхигддог гол хүчин зүйл
Металлаас ялгаатай нь нийлмэл материалууд нь бага хатуулагтай тул хавчаар болон тулгуур нь боловсруулалтын үр дүнд шууд нөлөөлдөг.
Хавчаарын хатуу байдлыг сайжруулах
Тогтвортой хавчих нь хальслахаас урьдчилан сэргийлэх үндсэн нөхцөл юм.
- Вакуум платформууд нь илүү жигд дэмжлэгийн тархалтыг хангадаг.
- Орон нутгийн тулгуур блокууд нь боловсруулалтын талбай дахь уян хатан деформацийг бууруулдаг.
- Дэмжигдээгүй том зайнаас зайлсхийх нь чичиргээний олшруулалтыг бууруулдаг.
- Сайжруулсан хатуулаг нь илүү тогтвортой, хяналттай зүсэх процессыг баталгаажуулдаг.
Хавчаарын хатуулаг нь боловсруулалтын явцад нэмэлт саад тотгор гарах эсэхийг шууд тодорхойлдог.
Чичиргээ болон деформацийг бууруулах
Зөв бэхэлгээний загвар нь боловсруулалтын явцад тогтворгүй байдлыг эрс багасгадаг.
- Тэгш хэмтэй хавчаар нь хүчний жигд бус хуваарилалт болон муруйлтаас сэргийлдэг.
- Хяналттай хавчих хүч нь материалын эвдрэл болон дотоод стрессээс сэргийлдэг.
- Хэт их хавчихаас зайлсхийх нь стресс тайлагдахаас үүдэлтэй деформацийг бууруулдаг.
- Оновчтой тулгуурын зохион байгуулалт нь бүтцийн ерөнхий тогтвортой байдлыг сайжруулдаг.
Чичиргээ болон деформаци нь ихэвчлэн гажилтын далд хүчин зүйл болдог бөгөөд боловсруулалт эсвэл ашиглалтын явцад аажмаар хуримтлагддаг.
Гаралтын дэмжлэгийн загвар
Багажны гаралтын үе шат нь гажилт үүсэхэд хамгийн өртөмтгий бөгөөд сайтар хянаж байх ёстой. Арын хавтан нь багажны завсарлагааны үед цохилтын хүчийг шингээхэд тусалдаг. Золиослох давхаргууд нь ирмэг хагарах эсвэл урагдахаас сэргийлдэг. Оновчтой гаралтын замууд нь гэнэт буулгалтаас үүдэлтэй бүтцийн эвдрэлийг бууруулдаг. Бэхжүүлсэн орон нутгийн тулгуур нь ирмэгийн чанарыг мэдэгдэхүйц сайжруулдаг. Гаралтын тулгуур нь гажилт үүсэхээс хамгаалах эцсийн чухал хамгаалалт юм.
Үйл явцын стратегийн шинэчлэл: Зүсэлтээс хяналттай хугарал хүртэл
Жинхэнэ дэвшилтэт нийлмэл боловсруулалт нь зүгээр л материалыг зайлуулах биш, харин материалын эвдрэлийн зан төлөвийг нарийн хянах явдал юм.
Боловсруулалтын дараах урьдчилан сэргийлэлт
Нийлмэл боловсруулалтын үед асуудлыг дараа нь засахын оронд эх үүсвэрээс нь хянах шаардлагатай.
- Процессийн оновчлол нь гадаргуугийн засварын аливаа аргуудаас илүү чухал байх ёстой.
- Нэгэнт дэлбэрэлт үүссэн бол энэ нь ихэвчлэн эргэлт буцалтгүй бөгөөд бүтцийн бат бөх чанарыг сулруулдаг.
- Дараагийн боловсруулалт нь зөвхөн гадаад төрхийг сайжруулж чадна, дотоод бүрэн бүтэн байдлыг сэргээж чадахгүй.
- Чанарыг хангах цорын ганц үр дүнтэй арга бол эх үүсвэрийн хяналт юм.
Урьдчилан сэргийлэх нь засвар хийхээс хамаагүй чухал юм.
Олон үе шаттай машин механизмын стратеги
Үе шаттай боловсруулалт нь тогтвортой байдал, тууштай байдлыг мэдэгдэхүйц сайжруулдаг.
- Барзгаржилт нь илүүдэл материалыг үр дүнтэй арилгадаг.
- Хагас өнгөлгөө нь бүтцийг тогтворжуулж, дотоод стрессийг бууруулдаг.
- Өнгөлгөө нь гадаргуугийн чанар болон ирмэгийн бүрэн бүтэн байдалд анхаарлаа хандуулдаг.
- Давхарласан оновчлол нь нийт боловсруулалтын эрсдэлийг бууруулдаг.
Олон үе шаттай стратеги нь үйл явцыг илүү хяналттай болгодог.
Онлайн хяналт ба санал хүсэлт
Бодит цагийн хяналт нь найдвартай байдал, аюулгүй байдлыг улам сайжруулдаг.
- Таслах хүчний хяналт нь ачааллын өөрчлөлтийг бодит цаг хугацаанд хянадаг.
- Статусын санал хүсэлт нь параметрүүдийг хурдан тохируулахад тусалдаг.
- Хяналтгүй боловсруулалтаас үүдэлтэй багцын хаягдлыг аномали илрүүлэх нь урьдчилан сэргийлдэг.
- Хаалттай гогцооны удирдлага нь нийт тогтвортой байдлыг мэдэгдэхүйц сайжруулдаг.
Өндөр зэрэглэлийн нийлмэл материалын үйлдвэрлэлд онлайн хяналт нь гол хамгаалалт юм.
Дүгнэлт
Нийлмэл тээрэмдэх деламинатжуулалт нь багаж хэрэгсэл, параметрүүд, бэхэлгээ, багаж хэрэгслийн замуудын хосолсон нөлөөллийн үр дүн юм. Үүнийг тогтвортой шийдвэрлэхийн тулд туршлагад суурилсан тохируулгад найдахаас илүүтэй CNC боловсруулах үйл явцыг бүхэлд нь системтэйгээр оновчтой болгох шаардлагатай. Үйл явцыг тогтворжуулсны дараа деламинатжуулалт буурахаас гадна боловсруулалтын үр ашиг, тогтвортой байдал сайжирна. Хэрэв та найдвартай нийлмэл боловсруулах шийдлийг хайж байгаа бол TiRapid нь деламинатжуулалтын асуудлыг эх үүсвэр дээр нь шийдвэрлэхэд туслах мэргэжлийн CNC тээрэмдэх болон процессын оновчлолын дэмжлэг үзүүлж чадна.
















