
CNC эксцентрик эргэлтийг эксцентрик гол, эксцентрик ханцуй, камерын эд анги, тусгай дамжуулалтын эд анги, нарийвчлалтай механик холбогч үйлдвэрлэхэд өргөн ашигладаг. Уламжлалт эргэлтийн боловсруулалтаас ялгаатай нь эксцентрик эд ангиуд нь эргэлтийн тэнхлэгүүдтэйгээ давхцдаггүй геометрийн төвүүдтэй байдаг. Эдгээр эд ангиудыг боловсруулахад эксцентрик чанар, тэнхлэгийн байрлал, хэмжээст хүлцэл, янз бүрийн шинж чанаруудын хоорондын хамаарлыг нарийн хянах шаардлагатай. Буруу хавчих, чичиргээ, ажлын хэсгийн деформаци эсвэл өгөгдлийн шилжилт нь дууссан эд ангийг зөв угсрахад саад болдог. Захиалгат нарийвчлалтай эд ангиудын хувьд сайн төлөвлөсөн эксцентрик боловсруулах үйл явц, зохих ажлын байр, үр дүнтэй шалгалтын журам нь нарийвчлалыг сайжруулах, хаягдлын хэмжээг бууруулах, туршилтын загвар боловсруулах болон цуврал үйлдвэрлэлийн явцад тогтвортой байдлыг хадгалахад тусалдаг.
CNC эксцентрик эргэлтийн бэрхшээлүүд
Хазгай боловсруулалтын гол бэрхшээл нь хазгай шинж чанар болон дизайны өгөгдлийн хоорондох зөв байрлалын хамаарлыг хадгалах явдал юм. Уламжлалт эргэлт нь ихэвчлэн ажлын хэсгийн эргэлтийн тэнхлэгийг боловсруулалтын лавлагаа болгон ашигладаг бол хазгай эд ангиуд нь цилиндр хэлбэртэй гадаргуу, нүх эсвэл өөр өөр тэнхлэгтэй шаталсан шинж чанартай байж болно. Эдгээр шинж чанарууд нь тусгай бэхэлгээ, тохируулсан ажлын хэсгийн байрлал эсвэл хосолсон боловсруулалтын процессыг шаардаж болно. Боловсруулалтын стратегийг ердийн эргэлтийн програмыг дахин ашиглахын оронд хазгай нүүлгэн шилжүүлэлт, эд ангийн хэмжээс, материалын шинж чанар, хүлцлийн шаардлагын дагуу тодорхойлох ёстой.
Хазгай байдал ба коаксиаль нарийвчлал
Хазгай байдал нь хазгай эд анги нь зургийн шаардлагыг хангаж байгаа эсэхийг тодорхойлоход чухал хэмжээс юм. Машин боловсруулах нь зөвхөн хазгай шинж чанарын диаметрийг төдийгүй, мөн тодорхойлсон өгөгдөлтэй харьцуулахад төвийн байрлалыг хянах ёстой. Олон босоо амны хэсэгтэй эд ангиуд нь бие даасан шинж чанаруудын хоорондын коаксиаль байдал, байрлал эсвэл гүйдлийн хүлцлийг шаардаж болно. Тодорхой хүлээн авах шалгуурыг инженерийн зураглалыг дагаж мөрдөх ёстой. Хэрэв зөвхөн гаднах диаметрийг шалгаж, төвийн байрлалыг үл тоомсорловол эд анги нь бие даасан хэмжээсүүд нь хүлээн зөвшөөрөгдсөн байсан ч угсралтын явцад эвдэрч болзошгүй.
Ажлын байрыг хадгалах нь яагаад чухал вэ?
Ажлын байр барих арга нь эксцентрик боловсруулалтын нарийвчлал болон тогтвортой байдалд шууд нөлөөлдөг. Хэрэв ажлын хэсгийг зөв байрлуулаагүй эсвэл бэхэлгээний байршлын гадаргуу нь алдаатай бол боловсруулах явцад эксцентрик шилжилт өөрчлөгдөж болно. Тогтмол бус хэлбэртэй эд ангиуд, мэдэгдэхүйц унжсан урт ажлын хэсгүүд, хязгаарлагдмал хавчих гадаргуутай эд ангиуд нь хавчих болон зүсэх хүчний улмаас үүсэх болзошгүй деформацитай тулгардаг. Машин боловсруулахаас өмнө үйлдвэрлэгчид байршлын өгөгдөл, бэхэлгээний загвар, ажлын хэсгийн эргэлтийг баталгаажуулах ёстой. Туршилтын зүсэлт болон хэмжээст үзлэг нь бодит эксцентрик байрлалыг баталгаажуулж чадна. Өндөр нарийвчлалтай эд ангиудын хувьд тогтвортой, давтагдах ажлын байр барих нь зүгээр л зүсэх параметрүүдийг тохируулахаас илүү чухал байдаг.
Төрөл бүрийн материалууд нь боловсруулалтад хэрхэн нөлөөлдөг вэ?
Хөнгөн цагаан хайлш, нүүрстөрөгчийн ган, зэвэрдэггүй ган, зэс хайлш, инженерийн хуванцар нь багажны элэгдэл, зүсэх хүч, дулааны хэв гажилт, хэмжээст тогтвортой байдалд нөлөөлдөг өөр өөр зүсэх шинж чанартай байдаг. Хөнгөн цагаан хайлш нь ерөнхийдөө сайн боловсруулалттай байдаг ч нимгэн ханатай бүтэц нь хавчих эсвэл зүсэх хүчний нөлөөн дор хэв гажилттай хэвээр байж болно. Зэвэрдэггүй ган нь ажлын хатуурал, зүсэх дулаанд анхаарал хандуулахыг шаарддаг бол инженерийн хуванцар нь температуртай холбоотой хэмжээст өөрчлөлтийг сайтар авч үзэхийг шаарддаг. Материалын сонголтод тохирох багаж хэрэгсэл, зүсэх параметрүүд, шалгалтын журмыг сонгохоос өмнө ачаалал даах чадвар, элэгдэлд тэсвэртэй байдал, ашиглалтын орчин, боловсруулах хүндрэлийг харгалзан үзэх хэрэгтэй.
Хачин боловсруулалтыг хэрхэн оновчтой болгох вэ
Нарийвчлалтай эксцентрик эд ангиуд нь үйл явцыг төлөвлөх явцад тодорхой тодорхойлсон өгөгдөл, боловсруулалтын дараалал, шалгалтын шаардлагыг шаарддаг. Энгийн эд ангиудыг ажлын хэсгийн байрлалыг тохиромжтой ажлын байрны тусламжтайгаар тохируулах замаар үйлдвэрлэж болох бол олон эксцентрик тэнхлэг, нарийн төвөгтэй нүхний хээ эсвэл нягт холболтын хүлцэл бүхий эд ангиуд нь тусгай бэхэлгээ, хоёрдогч тохиргоо эсвэл эргэлтийн тээрэмдэх машины боловсруулалт шаардаж болно. Барзгар өнгөлгөө, хагас өнгөлгөө, өнгөлгөөний үйл ажиллагааны зөв дараалал нь байрлалыг өөрчлөх алдааг багасгахад тусалдаг бөгөөд эцсийн хэмжээст тохируулга хийхэд хангалттай боломжийг олгодог.
Ажлын байрны аргыг хэрхэн сонгох вэ
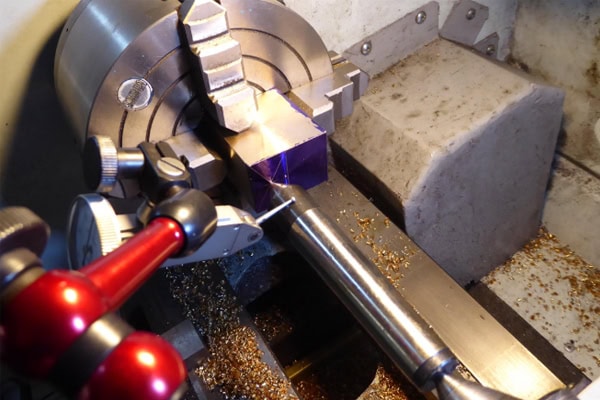
Ажлын байрны стратегийг эксцентрик офсет, эд ангийн геометр, үйлдвэрлэлийн хэмжээ, машины хүчин чадлаар нь сонгох хэрэгтэй. Нийтлэг аргуудад эксцентрик бэхэлгээ, тусгай байршил тогтоох хэрэгсэл, тохируулсан патрон байрлал, эсвэл тодорхой онцлог шинж чанаруудад зориулж нэмэлт боловсруулах тоног төхөөрөмж ашиглах зэрэг орно. Арга бүр нь байршлын нарийвчлал, суурилуулалтын үр ашиг, хэрэглээний өөр өөр түвшинг санал болгодог. Шийдвэрийг зөвхөн бэхэлгээний өртөг дээр үндэслэн гаргах ёсгүй.
- Байршлын өгөгдлийг тодорхойлох: Тохиргоо бүрийн үед давтагдах боломжтой байрлалыг хангахын тулд зурагнаас лавлах тэнхлэг, байршлын гадаргуу болон эксцентрик чиглэлийг тодорхойл.
- Бэхэлгээний загварыг тохируулна уу: Эд ангийн геометр, хавчаарын урт болон эксцентрик офсетийн дагуу тохиромжтой ажлын тулгуурыг сонгоно уу. Ажлын хэсгийн хөдөлгөөн болон байрлалын алдааг багасгахын тулд шаардлагатай үед тусгай бэхэлгээг ашиглана уу.
- Эргэлтийн аюулгүй байдлыг шалгах: Хазгай хавчаар нь эргэлтийн үед массын тархалтыг өөрчилдөг. Ажлын хэсэг, бэхэлгээ болон машины ажиллах нөхцөлийг үнэлж, голын хурдыг аажмаар баталгаажуулахаас өмнө найдвартай хавчаарыг шалгана уу.
- Хавчаарын хүчийг хянах: Нимгэн ханатай ханцуй, нарийхан гол, амархан гажигтай материалын хувьд мэдэгдэхүйц гажиг үүсэхээс зайлсхийхийн тулд хавчих хүчийг зохих ёсоор хуваарилна.
- Эхний эд ангийн нарийвчлалыг баталгаажуулна уу: Эхний хэсгийг боловсруулсны дараа эксцентрик шилжилт, чухал диаметр болон байрлалын хамаарлыг хэмжинэ. Үр дүнгийн дагуу бэхэлгээ эсвэл процессын параметрүүдийг тохируулна уу.
Тохиромжтой ажлын байрны стратеги нь хазгай байрлалын тогтвортой байдлыг сайжруулж, давтан тохируулгын тохируулгыг бууруулдаг. Үйлдвэрлэлийн явцад үйлдвэрлэгчид дахин ашиглах боломжтой процессын стандартыг тогтоохын тулд хавчаарын параметрүүд, бэхэлгээний нөхцөл байдал, эхний бүтээгдэхүүний үзлэгийн үр дүнг бүртгэх хэрэгтэй.
Зүсэх параметрүүд болон боловсруулах дарааллыг хэрхэн тохируулах вэ
Эксцентрик боловсруулалтын зүсэлтийн хурд, тэжээлийн хурд, зүсэлтийн гүнийг материал, зүсэх хэрэгсэл, ажлын хатуулаг зэргээс хамааран тохируулах ёстой. Эксцентрик эргэлт нь жигд бус зүсэлтийн ачааллыг үүсгэж болзошгүй тул уламжлалт эргэлтийн параметрүүдийг баталгаажуулалтгүйгээр шууд шилжүүлэх ёсгүй. Барзгаржилт нь зүсэлтийн тогтвортой байдал, материалыг тогтмол зайлуулахыг нэн тэргүүнд тавих ёстой бол өнгөлгөө нь хэмжээст нарийвчлал, гадаргуугийн чанар, багажны нөхцөл байдлыг тэнцвэржүүлэх ёстой. Олон эксцентрик босоо амны хэсгүүдийг агуулсан эд ангиудын хувьд боловсруулалтын дараалал нь давтан тохиргооноос үүдэлтэй байрлалын алдааг багасгахын тулд өгөгдлийн хамаарлыг дагах ёстой. Програмчлалын дараа багажны зам, бэхэлгээний хөндлөнгийн оролцоо, багаж солих хөдөлгөөнийг шалгахын тулд симуляцийг ашиглаж болно. Эхний эд ангиудын боловсруулалт нь бодит үр дүнг баталгаажуулах ёстой. Чичиргээ, багажны элэгдэл, хэмжээст өөрчлөлтийг хянахын зэрэгцээ параметрүүдийг аажмаар оновчтой болгох хэрэгтэй. Эргүүлийн хурд эсвэл тэжээлийн хурдыг нэмэгдүүлэх нь чанарт тогтворгүй байдалд хүргэж болзошгүй.
Чичиргээ болон хэмжээст алдааг хэрхэн бууруулах вэ
Хазайсан ажлын хэсгүүд нь уламжлалт төвлөрсөн эд ангиудаас өөрөөр эргэлддэг. Хавчаарын алдаа, ажлын хэсгийн хэт их унжилт, бэхэлгээний хатуулаг хангалтгүй байдал, зүсэх ачааллын өөрчлөлт нь чичиргээ болон хэмжээст тогтворгүй байдлыг үүсгэж болзошгүй. Үйлдвэрлэгчид эд ангийн геометр дээр үндэслэн ажлын байрны бариулыг сонгож, машин, патрон, бэхэлгээ сайн нөхцөлд байгаа эсэхийг баталгаажуулах хэрэгтэй. Нарийн эд ангийн хувьд, боловсруулахаас өмнө байршлын өгөгдлийг шалгаж, алдаа дараагийн үйл ажиллагаанд шилжихээс урьдчилан сэргийлэхийн тулд боловсруулалтын дараа чухал хэмжээсүүдийг нэн даруй хэмжих хэрэгтэй.
- Системийн хатуулгийг сайжруулах: Шаардлагагүй ажлын хэсгийн хэт унжилтыг багасгаж, чичиргээг багасгахын тулд бэхэлгээ, багажны цамхаг болон ажлын хэсгийн хооронд тогтвортой холболтыг хангах.
- Боловсруулалтын зөвшөөрөгдөх хэмжээг хянах: Хэт их орон нутгийн зүсэлтийн ачаалал болон зүсэлтийн хүчний огцом өөрчлөлтөөс зайлсхийхийн тулд зөвшөөрөгдөх зөвшөөрөгдөх хэмжээг тогтмол хуваарилах.
- Багажны элэгдлийг хянах: Зүсэлтийн ирмэгийг элэгдэл, хагарал, хуримтлагдсан материал байгаа эсэхийг тогтмол шалгаж байх. Шаардлагатай бол багажны нөхөн төлбөрийг түрхэх эсвэл солих.
- Машины нөхцөл байдлыг шалгах: Патрон хавчаар, голын ажиллагаа, багажны цамхагийн байрлалыг шалгана уу. Машиныг зогсоож, хэвийн бус чичиргээ гарсан эсэхийг шалгана уу.
- Үйлдвэрлэлийн явцад үзлэг хийх: Эхний эдлэлийн боловсруулалт болон чухал үйлдлүүдийн дараа эксцентриситет болон байрлалын хэмжээсийг хэмжих. Тохироогүй эд ангиудыг дараагийн шатанд шилжүүлэхээс өмнө хазайлтыг нэн даруй засах.
Тогтвортой боловсруулалтын орчин болон стандартчилагдсан процессын хяналт нь дахин боловсруулалтыг багасгаж, үйлдвэрлэлийн багцуудын хоорондын уялдаа холбоог сайжруулахад тусалдаг. Хэрэв хэмжээст алдаа үргэлжилсээр байвал цаашид тохируулга хийхээсээ өмнө байршлын өгөгдөл, бэхэлгээний нарийвчлал, машины нөхцөл байдал, програмын тохиргоог шалгана уу.
Хачин эд ангиудын үзлэг болон захиалгат эх үүсвэрийг сонгох
Хазгай эд ангиудын чанарын хүлээн зөвшөөрөлт нь зөвхөн гаднах диаметр болон уртын хэмжилтээс хамаарах ёсгүй. Зурагнаас хамааран үзлэгээр хазгайн офсет, тэнхлэгийн байрлал, радиаль гүйлт болон бусад чухал хүлцлийг баталгаажуулах шаардлагатай байж болно. Үзлэгийн төлөвлөгөө нь эд ангийн геометр болон шаардлагатай нарийвчлалтай тохирч байх ёстой бөгөөд боловсруулалтын дараа хүлээн авах шалгуурын зөрчилдөөнөөс зайлсхийхийн тулд үнийн саналын үе шатанд тохиролцсон байх ёстой. Захиалгат захиалгын хувьд бүрэн зураг, материалын мэдээлэл, үйлдвэрлэлийн хэмжээ, үзлэгийн шаардлага нь үйлдвэрлэгчдэд үйл явцын хүндрэл, бэхэлгээний шаардлага, боловсруулалтын хугацаа, нийт өртгийг үнэлэхэд тусалдаг.
Хазгай хэмжээсийг хэрхэн шалгах ёстой вэ?
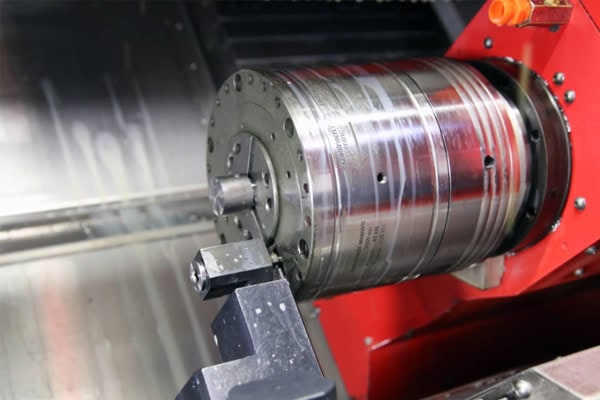
Шалгалт нь инженерийн зурагт заасан өгөгдлийн дагуу, тохиромжтой багаж хэрэгсэл, хэмжилтийн аргыг ашиглан хийх ёстой. Микрометр нь гаднах диаметрийг хэмжиж чаддаг бол залгуурын индикатор нь зохих байршлын бэхэлгээтэй хослуулан тодорхой байршилд гүйлтийг шалгаж болно. Илүү нарийн төвөгтэй геометрийн хамаарлыг баталгаажуулахын тулд координатын хэмжих машиныг ашиглаж болно. Хазгай байдал, радиаль гүйлт, коаксиал чанар нь ижил шинж чанар биш тул нэг хэмжилт нь шаардлагатай бүх хүлцлийн шалгалтыг орлож чадахгүй. Багцын үйлдвэрлэлийн хувьд эхний бүтээгдэхүүний үзлэг, үйл явцын явцад дээж авах, эцсийн үзлэгийн бүртгэлийг хэмжилтийн байршил, өгөгдлийн тохиргоо, хүлээн авах дүрмийг баримтлан хадгалах ёстой. Хэрэв бүрэлдэхүүн хэсэг нь бусад эд ангиудтай нийцэх ёстой бол түүний угсралтын нөхцөл байдлыг зургийн шаардлагын дагуу үнэлэх ёстой. Энэ нь бие даасан хэмжээсүүд шалгалтанд тэнцсэн боловч бүрэлдэхүүн хэсэг нь угсарсан системд муу ажиллаж байгаа нөхцөл байдлаас урьдчилан сэргийлэхэд тусалдаг.
CNC хэт төвлөрсөн машин механизмын нийлүүлэгчийг хэрхэн сонгох вэ
Нарийн эксцентрик эд ангиудыг худалдан авахдаа нийлүүлэгчийн технологийн чадавхи, бэхэлгээний дизайны туршлага, бэлэн байгаа хяналтын тоног төхөөрөмж нь төслийн хугацаа болон бэлэн болсон чанарт шууд нөлөөлж болно. Худалдан авагчид үнийн санал хүсэхээсээ өмнө хангалттай техникийн мэдээлэл өгч, чухал хэмжээсүүд болон хүлээн авах шалгуурыг тодруулах ёстой.
- Бүрэн инженерийн зураг төслийг өгөх: Хазгайн нүүлгэн шилжүүлэлт, чухал диаметр, тэнхлэгийн хамаарал, хэмжээст хүлцэл болон гадаргуугийн барзгар байдлыг тодорхойл. Шаардлагатай бол 3 хэмжээст загварыг оруулна уу.
- Материал болон тоо хэмжээг тодорхойл: Үйл явцын төлөвлөлт болон мөчлөгийн хугацааны үнэлгээг дэмжихийн тулд материалын зэрэг, дулааны боловсруулалтын нөхцөл, туршилтын тоо хэмжээ, үйлдвэрлэлийн хүлээгдэж буй хэмжээг баталгаажуулна уу.
- Бэхэлгээ болон шалгалтын шаардлагыг баталгаажуулах: Тусгай эксцентрик геометрийн хувьд зориулалтын бэхэлгээ шаардлагатай эсэх, эксцентрик болон гүйдлийн гаралтыг хэрхэн хэмжиж, хүлээн авах талаар хэлэлцэнэ үү.
- Нийт үнийн саналын зардлыг харьцуул: Зөвхөн нэгжийн үнэд анхаарлаа төвлөрүүлэхийн оронд материал, програмчлал болон тохиргоо, бэхэлгээний хөрөнгө оруулалт, боловсруулалтын хугацаа, үзлэг, боловсруулалтын дараах зардлыг харгалзан үзээрэй.
- Техникийн харилцаа холбоог үнэлэх: Үйл явцын хязгаарлалтыг тайлбарлаж, үйлдвэрлэлийн загварын зөвлөмжийг өгч, чанарын хяналтын журмыг тодорхой тайлбарлаж чадах машин механизмын үйлчилгээ үзүүлэгчийг сонгоорой.
TiRapid зэрэг CNC машин механизмын үйлчилгээ үзүүлэгчдээс үнийн санал хүсэхдээ бүрэлдэхүүн хэсгийн зураг, материалын шаардлага, захиалгын тоо хэмжээ, хүлээн авах шалгуурыг ирүүлээрэй, ингэснээр баг нь боломжтой боловсруулалтын маршрут болон үнийн саналын нөхцлийг үнэлэх боломжтой болно. Ажлын байрны арга, чухал хэмжээст үзлэг, хүргэлтийн шаардлагыг урьдчилан баталгаажуулах нь туршилтын загварын засварыг бууруулж, багцын тогтвортой байдлыг сайжруулж, захиалгат эксцентрик эд ангиуд нь зориулалтын тоног төхөөрөмжийн угсралт болон ашиглалтын шаардлагыг хангаж байгаа эсэхийг баталгаажуулахад тусална.
















