
Орчин үеийн механик үйлдвэрлэлийн гол үйл явц болох CNC эргэлт нь өндөр нарийвчлалтай гол, диск, нарийн төвөгтэй эргэлдэгч эд анги үйлдвэрлэх гол үүрэг хариуцлага хүлээдэг. Агаарын тээвэр, эмнэлгийн хэрэгсэл, шинэ эрчим хүчний тээврийн хэрэгслийн үйлдвэрлэлд хүлцлийн шаардлага улам бүр чангарч байгаа тул системчилсэн зүсэлтийн параметрийн тохиргоо, багаж хэрэгслийн геометрийн сонголт, ажлын хэсгийн боловсруулалтын хяналтын техникийг эзэмших нь үр ашгийг дээшлүүлэх, чанарыг сайжруулах, нэгж тутамд ногдох үйлдвэрлэлийн нийт зардлыг бууруулахад чухал үүрэг гүйцэтгэдэг.
Гол огтлолтын параметрүүдийг тохируулах болон үр ашгийг оновчлох
Зүсэх хурд (Vc), тэжээлийн хурд (f), зүсэх гүн (ap) гэсэн гурван зүсэх элементийн шинжлэх ухааны тохируулга нь боловсруулалтын үр ашиг, гадаргуугийн барзгар байдал, багажны ашиглалтын хугацааг шууд тодорхойлдог. Хэт өндөр параметрүүд нь багажны элэгдэлд хүргэж болзошгүй бол консерватив параметрүүд нь нэг ширхэгийн мөчлөгийн хугацааг мэдэгдэхүйц уртасгадаг.
Зүсэх хурд (Vc)-ийн зүсэх дулаан болон багажны ашиглалтын хугацаанд шийдвэрлэх нөлөө
Зүсэх хурдны хяналт нь ажлын хэсгийн гадаргуугийн боловсруулалтын чанарыг багажны бат бөх чанартай тэнцвэржүүлэх хамгийн шууд техникийн арга юм. Өөр өөр материалын шинж чанарын дагуу зүсэх хурдны тохируулгыг хэрэгжүүлэх нь боловсруулалтын үр ашгийг дээд зэргээр нэмэгдүүлэх, багажны элэгдлийн зардлыг багасгах боломжийг олгодог.
- Хөнгөн цагаан хайлш (жишээ нь, 6061-T6): Санал болгож буй зүсэх хурдны хязгаарыг 300-800 м/мин хооронд тохируулсан бөгөөд өндөр даралттай хөргөлтийн шингэнтэй хослуулсан үед үүнийг 1000 м/мин-ээс дээш хүртэл нэмэгдүүлэх боломжтой. Тохиромжтой өндөр зүсэх хурд нь нэг ширхэгийн боловсруулалтын мөчлөгийн хугацааг мэдэгдэхүйц бууруулдаг.
- Зэвэрдэггүй ган (жишээ нь, 316L): Дулаан хуримтлалыг зохицуулж, багажны бүрхүүлийн идэвхтэй ашиглалтын хугацааг уртасгахын тулд санал болгож буй зүсэх хурдыг 120 - 180 м/мин болгон бууруулдаг. Зүсэх хурдыг хянах нь ажлын хатууралаас үүдэлтэй багаж эрт эвдрэх эрсдлийг үр дүнтэй бууруулдаг.
- Титан хайлш (жишээ нь, TC4 / Ti-6Al-4V): Өндөр температурт титан болон багажны материалын хоорондох химийн харилцан үйлчлэлээс урьдчилан сэргийлэхийн тулд санал болгож буй зүсэх хурдыг 40-80 м/мин хүртэл хатуу хязгаарладаг. Бага зүсэх хурдыг өндөр урсгалтай хөргөлтийн шингэнтэй хослуулах нь титан хайлшийг эргүүлэх явцад үйл явцын аюулгүй байдлыг хангах чухал хүчин зүйл юм.
Зүсэх хурдны шинжлэх ухааны тохиргоо нь зүсэх дулаан хуримтлагдахаас хамгаалах гол шугам болж үйлчилдэг бөгөөд ажлын материалын дулаан дамжуулалтад үндэслэн динамикаар нарийн тохируулах ёстой.
Тэжээлийн хурд (f) ба онолын гадаргуугийн барзгаржилт (Ra) Математикийн гаргалгаа ба хяналт
Тэжээлийн хурд нь нэгж хугацаанд үүссэн чипийн хөндлөн огтлолын талбайг тодорхойлдог бөгөөд гадаргуугийн бүтцийн гүнийг шууд хянадаг гол параметр болж үйлчилдэг. Онолын гадаргуугийн барзгаржилтын томъёог дараах байдлаар гаргаж авсан болно: Rz ≈ (f² / (8 · rε)) × 1000 (μm)
Бодит эргэлтийн үйлдвэрлэлд барзгар боловсруулалт нь цохилтын ачааллыг тэсвэрлэхийн тулд ихэвчлэн илүү том булангийн радиусыг (жишээлбэл, rε = 0.8 мм эсвэл 1.2 мм) ашигладаг бөгөөд тэжээлийн хурдыг 0.25-0.45 мм/эргэлтийн хооронд тохируулдаг. Ra 0.8 эсвэл Ra 0.4 толин тусгал шиг өнгөлгөө хийхэд чиглэсэн өнгөлгөөний боловсруулалтын хувьд хурц өнцөг болон өндөр нарийвчлалтай нуман оруулгатай хослуулан бага тэжээлийн хурд (0.05 - 0.12 мм/эргэлтийн) шаардлагатай. Тэжээлийн хурдыг оруулгын булангийн радиустай яг тааруулснаар гадаргуугийн чанарын хатуу стандартыг хадгалахын зэрэгцээ металл зайлуулах хурдыг хамгийн их байлгах боломжтой.
Эргэлтийн багажны геометрийн сонголт ба элэгдлийн шинжилгээ
Багажны геометрийн параметрүүд нь зүсэх хүчний тархалт, чипийн хугарлын чиглэл, боловсруулалтын тогтвортой байдлыг зохицуулдаг үндсэн хувьсагч болж ажилладаг. Материалын суналтын бат бэх болон зүсэх шинж чанарын дагуу оруулгын геометрийг зөв тохируулах нь шуугиан болон ирмэгийн хагарлыг эрс багасгадаг.
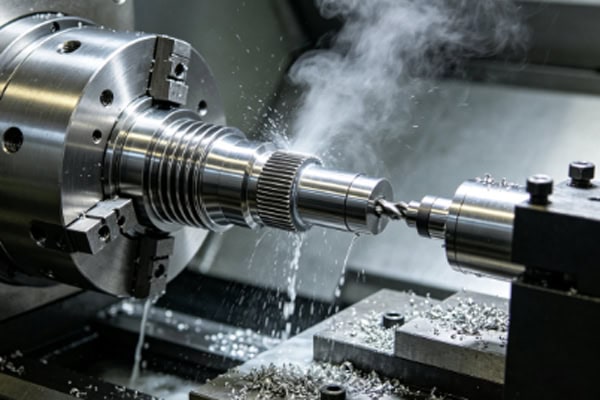
Тармуурын өнцөг ба хар тугалганы өнцгийн хоорондох хүчний тархалт
Багажны хадаасны өнцөг ба хар тугалганы өнцгийн хослол нь зүсэх үйл ажиллагааны гурван хэмжээст хүчний зохион байгуулалтыг бүрдүүлдэг бөгөөд багажны үзүүр дэх дулаан тархалтын нөхцөл болон ажлын хэсгийн хэв гажилтын деформацид шууд нөлөөлдөг:
Тармуурын өнцгийн эерэг эсвэл сөрөг шинж чанар нь үйл явц нь "хяргах" эсвэл "гадагшлуулах" эсэхийг шууд тодорхойлдог. Эерэг тармуурын багаж нь хурц ирмэгтэй, бага зүсэх хүчтэй, хамгийн бага дулаан ялгаруулдаг тул нимгэн ханатай эд анги, зөөлөн металл боловсруулахад тохиромжтой. Сөрөг тармуурын багаж нь өндөр ирмэгийн бат бэх, цохилтын эсэргүүцлийг санал болгодог бөгөөд хатуу эргэлт болон тасалдсан зүсэлт хийхэд тохиромжтой.
Хар тугалганы өнцгийг тохируулах нь зүсэлтийн зузаан ба зүсэлтийн өргөний харьцааг өөрчилдөг. 93° хар тугалганы өнцгийн багаж нь илүү их тэнхлэгийн хүч болон бага радиаль хүчийг үүсгэдэг тул ажлын хэсгийн нугаралтыг багасгахын тулд нарийхан голын эргэлтэд маш тохиромжтой болгодог. Үүний эсрэгээр, 45° хар тугалганы өнцгийн багаж нь зүсэлтийн хүчийг урт ирмэг дээр тарааж, дулаан тархалтын талбайг нэмэгдүүлж, багажны ашиглалтын хугацааг мэдэгдэхүйц уртасгадаг. Тармуурын өнцөг ба хар тугалганы өнцгийг зохих ёсоор тэнцвэржүүлэх нь өндөр хатуулагтай зүсэлтийн системийг бий болгох үндэс суурийг тавьдаг.
Багаж хэрэгслийн элэгдлийн хэв маягийг тодорхойлох болон зорилтот шийдлүүд
Зүсэх хэрэгсэл нь боловсруулалтын явцад өндөр даралт, хэт өндөр температур, хүчтэй үрэлтийг мэдэрдэг. Үйлдвэрлэлийн тогтвортой байдлыг хадгалахын тулд элэгдлийн хэв маягийг нарийн тодорхойлох нь чухал юм.
- Хажуугийн элэгдэл: Үрэлтээс үүдэлтэй бөгөөд энэ нь хэвийн физик элэгдлийг илэрхийлдэг. Хэмжээст хэмжээст хүлцэлээс зайлсхийхийн тулд VB утга 0.3 мм-д хүрэхэд багажийг солих шаардлагатай. Хажуугийн элэгдлийн өсөлтийг тогтмол хянах нь багцын хэмжээст тогтвортой байдлыг хадгалах гол хэмжүүр юм.
- Кратер элэгдэл: Өндөр хурдтай ган зүсэлтэд түгээмэл ажиглагддаг, тармуурын гадаргуу дээр хонхорхой үүсгэдэг дулааны диффузийн улмаас үүсдэг. Үүнийг TiC эсвэл TiCN бүрхүүлтэй карбид эсвэл CBN багаж сонгох замаар шийдэж болно. Бүрхүүлийн материалыг сайжруулах нь тармуурын гадаргуу дээрх химийн холболтын хандлагыг мэдэгдэхүйц сулруулдаг.
- Ховилын элэгдэл: Ажлын материалын ажлын хатуурсан гадаргуугийн давхарга нь багажны ирмэгийн шугамд үйлчилснээс үүдэлтэй орон нутгийн гэмтэл. Элэгдлийн цэгүүдийг тараахын тулд зүсэлтийн гүнд хувьсах аргаар боловсруулах эсвэл хар тугалганы өнцгийг өөрчлөхийг зөвлөж байна. Орон нутгийн стрессийн цэгүүдийг задлах нь зүсэлтийн ирмэгийн гэнэтийн, эрт хагарахаас үр дүнтэй сэргийлдэг.
Багаж хэрэгслийн элэгдлийн үнэлгээний цогц шалгуурыг бий болгох нь багаж хэрэгслийн ашиглалтын хугацааг автоматжуулсан удирдлагын механизмаар баяжуулснаар эвдэрсэн багажууд ажлын хэсгийн гадаргуугийн бүрэн бүтэн байдлыг алдагдуулахаас үр дүнтэй урьдчилан сэргийлдэг.
Эргэлдэгч эд ангиудын эргэлтийн сорилттой шийдлүүд
Цехийн инженерийн практикт нимгэн ханатай эд анги, нарийхан гол, өндөр хатуулагтай материалыг боловсруулах нь чичиргээ, дулааны деформаци, тэсвэрлэх чадвараас гадуурх хэмжээсүүдэд маш их өртөмтгий сонгодог өндөр хүндрэлтэй ангиллыг төлөөлдөг.
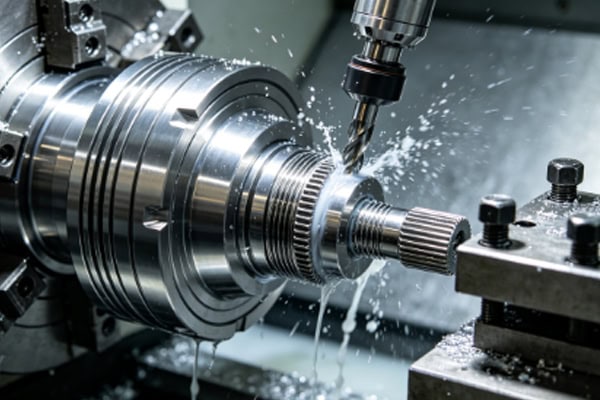
Нимгэн ханатай цилиндр хэлбэрийн эд ангийн деформацийн хяналт ба бэхэлгээний инноваци
Нимгэн ханатай эд ангиуд нь бүтцийн хатуулаг муутай байдаг. Хавчаар болон зүсэх хүчний давхар үйлчлэлийн дор тэдгээр нь бөөрөнхий алдаа болон хонхны амсарт согог үүсэх хандлагатай байдаг. Шийдлүүд нь хавчих техник болон стрессийг тайлах хоёуланг нь шийдвэрлэх ёстой.
Бүрэн тойрог хэлбэртэй бялуу хэлбэртэй зөөлөн эрүүг хэрэглэх нь 360 градусын ороолтыг бий болгодог бөгөөд энэ нь уламжлалт 3 цэгийн контакттай стандарт пактын эрүүтэй харьцуулахад хавчих деформацийг эрс бууруулдаг. Ажлын хэсгийн дотор талыг тэлэлтийн ханцуй эсвэл бага хайлах цэгтэй хайлшаар дүүргэх нь бүтцийн хатуулгийг нэмэгдүүлдэг. Өндөр зүсэлтийн хурд болон бага тэжээлийн хурдаар өнгөлгөө хийхэд 0.1 - 0.2 мм-ийн зай үлдээхийн зэрэгцээ барзгаржилт болон өнгөлгөөний хооронд стресс тайлах процедурыг явуулах нь дулаан хуримтлагдаж геометрийн гажуудал үүсгэхээс сэргийлдэг. Хавчаарын даралтын тархалт болон стресс тайлах горимыг системтэйгээр оновчтой болгох нь нимгэн ханатай эд ангийн деформацийн бэрхшээлийг шийдвэрлэх үндсэн шийдлийг санал болгодог.
Нарийхан босоо амны машин механизмын чичиргээг дарах болон дагалдагч амрах зайлшгүй шаардлагатай зүйлс
Ажлын материалын урт ба диаметрийн харьцаа (L/D) нь 20-иос хэтэрсэн тохиолдолд нарийхан гол гэж ангилагдана. Нарийхан голууд нь зүсэх хүч болон үхсэн жингийн нөлөөгөөр нугаралтын чичиргээнд маш мэдрэмтгий байдаг тул конус эсвэл торх хэлбэртэй хэмжээс үүсгэдэг:
Дагагч тулгуур эсвэл төв тулгуур ашиглах нь дунд хэсгийн чухал тулгуурыг хангаж, зүсэх цэг дээр хатуулгийг хадгалдаг. Урвуу зүсэх аргыг (багаж нь толгой хэсгээс сүүл хэсгээс тэжээгддэг) ашиглах нь ажлын хэсгийг шахалтын оронд хурцадмал байдалд байлгаж, нугалах деформацийг физик байдлаар арилгадаг. 93° хар тугалган өнцөгтэй эерэг тармуур оруулгыг сонгох нь ажлын хэсгийг түлхэж буй радиаль зүсэх хүчийг бууруулдаг. Туслах тулгуур болон зүсэх хүчний векторуудыг олон талт оновчлол нь нарийхан босоо амны боловсруулалтын геометрийн хязгаарын саад тотгорыг нэвтэлдэг.
CNC эргэлтийн чанарын согогийн алдааг олж засварлах болон SOP
Чанарын хяналт, алдааг олж засварлах нарийн протоколуудыг бий болгох нь массын үйлдвэрлэлийн явцад бүтээгдэхүүний гарцын тогтвортой түвшин болон CPK индексийн тогтвортой байдлыг баталгаажуулдаг.
| Нийтлэг чанарын согог | Үндсэн шалтгаан | Үйл явцын хяналт шалгалт ба тохируулгын стратеги
|
| Хэмжээст тогтворгүй байдал / Дрифт | Машины дулааны деформаци, багажны элэгдэл ихтэй, хавчих хүч хангалтгүй | Машины багажийг урьдчилан халаана, багажны ашиглалтын хугацааг автоматаар нөхөн төлжүүлнэ, хийн/гидравлик хавчаарын даралтыг хянана |
| Гадаргуугийн чалчигны тэмдэг | Системийн хангалтгүй хатуулаг, хэт их булангийн радиус, ээрүүлийн хурдны резонанс | Булангийн радиусыг багасгаж, резонансыг эвдэхийн тулд ээрүүлийн хурдны хэлбэлзэл (SSV)-г ашиглан, туслах амрах тулгуур нэмнэ |
| Чипс боох ба гадаргууг зурах | Чип таслагчийн геометр таарахгүй, зүсэлтийн гүн хангалтгүй, хөргөлтийн шингэний даралт хангалтгүй байна | Өндөр үр ашигтай чип таслагчийн геометрт шилжих, таслагчийн босгоос хэтэрсэн зүсэлтийн гүнийг нэмэгдүүлэх, өндөр даралттай хөргөлтийн шингэнийг ашиглах |
| Бөөрөнхий байдал / Төвлөрөл Хүлцэлээс гадуурх байдал | Чак эрүүний гүйлт, ажлын хэсэгт дотоод стрессийг суллах, тэнхлэгийн дагуу тоглох | Зөөлөн эрүүг тогтмол дахин өрөмдөж, стрессийг тайлах ариутгалын процессыг нэмж, залгуурын индикатороор голын гүйдлийг шалгаж, тохируулна уу. |
Стандарт үйл ажиллагааны журмыг (SOP) тодорхойлох нь операторын алдааг үр дүнтэй арилгадаг. Ашиглахаас өмнө багажны хэтрэлтийг багасгах ёстой. Эхний бүтээгдэхүүний үзлэгт бүрэн хэмжээст координатын хэмжих машин (CMM) эсвэл оптик проекторын баталгаажуулалт шаардлагатай. Массын үйлдвэрлэлийн явцад автомат процессын доторх зонд системүүд (жишээ нь, Renishaw зонд системүүд) нь хэмжээст өөрчлөлтийг бодит цаг хугацаанд хянаж, үйлдвэрлэлийн бүх мөчлөгийн туршид нарийвчлалын тогтвортой байдлыг хангахын тулд багажны радиус болон уртын офсетийг цаг тухайд нь гүйцэтгэдэг.
















