
Орчин үеийн үйлдвэрлэл нь хэт нарийвчлал, хатуу хүлцэл, нарийн төвөгтэй геометрийг бий болгохын тулд CNC нарийн төвөгтэй эд ангиудад тулгуурладаг. Олон тэнхлэгтэй CNC тээрэмдэх, эргүүлэх, EDM-ийн дэвшлийн ачаар инженерүүд одоо сансар судлал, анагаах ухаан, робот техникийн хэрэглээнд зориулсан эд ангиудыг онцгой найдвартайгаар үйлдвэрлэх боломжтой болсон. Энэхүү танилцуулгад нарийн төвөгтэй загваруудыг хэрхэн боловсруулдаг, нарийвчлал, өртөг хэмнэлттэй үйлдвэрлэлийг хангахын тулд юуг анхаарах ёстойг харуулсан болно.
CNC нарийн төвөгтэй эд ангиуд гэж юу вэ
CNC нарийн төвөгтэй эд ангиуд нь нарийн төвөгтэй геометр, нягт хүлцэл, гүн хөндий, нимгэн хана, олон тэнхлэгтэй гадаргуу эсвэл үндсэн боловсруулалтын аргаар үйлдвэрлэх боломжгүй стандарт бус шинж чанартай эд ангиуд юм. Эдгээр эд ангиуд нь өндөр нарийвчлал, давтагдах чадварыг бий болгохын тулд ихэвчлэн 4 тэнхлэг эсвэл 5 тэнхлэгтэй CNC боловсруулалт, дэвшилтэт багажны зам, олон үе шаттай програмчлал шаарддаг. Эд ангийг юу "нарийн төвөгтэй" болгодогийг ойлгох нь боловсруулалтын зардал, үйлдвэрлэлийн чадвар, үйлдвэрлэлийн хугацааг хянахын тулд чухал юм.
Инженерийн дэлгэрэнгүй тайлбар
CNC эд ангийн бүтцийн онцлог нь энгийн 3 тэнхлэгтэй боловсруулалтын чадвараас давсан тохиолдолд түүнийг нарийн төвөгтэй гэж үздэг. Нарийн төвөгтэй байдал нь дараахь шалтгаанаас үүдэлтэй байж болно.
Геометр : чөлөөт хэлбэрийн гадаргуу, доод зүсэлт, эгц өнцөг, контуртай профайл
Хүлцэл : ±0.02 мм-ээс илүү хатуу шаардлага
Нимгэн хана : чичиргээ болон деформацид өртөх эрсдэлтэй 1 мм-ээс бага зузаантай хана
Гүн онцлогууд : гүн халаас, нарийн суваг эсвэл өндөр харьцаатай хөндий
Олон тохиргоо : хэд хэдэн чиглэл эсвэл зохицуулалттай эргэлдэгч тэнхлэг шаарддаг эд ангиуд
Хосолсон онцлогууд : утас, текст сийлбэр, бичил нүх, эсвэл хосолсон тээрэмдэх/эргэх шаардлага
Нарийн төвөгтэй CNC боловсруулалтад 4 ба 5 тэнхлэгтэй тээрэм, Швейцар маягийн токарь, EDM зэрэг олон тэнхлэгтэй тоног төхөөрөмжийг түгээмэл ашигладаг. Эдгээр машинууд нь зүсэгчийг оновчтой багажны өнцгийг хадгалах, гараар дахин байрлуулахыг багасгах, хүрэхэд хэцүү газарт ч гэсэн нарийн гадаргуу гаргах боломжийг олгодог.
Жишээлбэл, TiRapid дээр бид ±0.01 мм-ийн хүлцэлтэй сансрын хаалт, олон түвшний дотор халаастай эмнэлгийн гэр, 5 тэнхлэгийн контур шаарддаг автомашины туршилтын загваруудыг байнга боловсруулдаг. Эдгээр тохиолдолд нарийн төвөгтэй байдал нь багажны сонголт, CAM програмчлал, зүсэх стратеги, бэхэлгээний тогтвортой байдал, нийт өртгийн бүтцэд шууд нөлөөлдөг.
Яагаад CNC машиныг сонгох хэрэгтэй вэ Fэсвэл нарийн төвөгтэй эд ангиуд
Олон гадаргуутай контур, нягт хүлцэл эсвэл гүн дотоод онцлогтой CNC нарийн төвөгтэй эд ангиудыг зохион бүтээхдээ зөв боловсруулалтын аргыг сонгох нь маш чухал юм. CNC боловсруулалт нь харьцуулшгүй нарийвчлал, материалын нийцтэй байдал, уян хатан байдлыг санал болгодог тул сансар судлал, анагаах ухаан, автомашин, робот техникийн хэрэглээнд нарийн төвөгтэй геометр үйлдвэрлэх хамгийн найдвартай шийдэл болдог.
Тайлбар ба Инженерийн шинжилгээ
CNC боловсруулалт нь өндөр нарийвчлал, давтагдах чадвар, гадаргуугийн тогтвортой чанарыг хангадаг тул нарийн төвөгтэй эд анги үйлдвэрлэхэд тохиромжтой. Нарийн төвөгтэй эд ангиудад ихэвчлэн нимгэн хана, органик муруй, гүн хөндий, эсвэл дэвшилтэт багажны хяналт, хатуу тохиргоо шаарддаг нягт хүлцэл багтдаг. CNC системүүд нь олон тэнхлэгт хөдөлгөөн, өндөр хурдтай ээрүүл, автомат багажны өөрчлөлтийг хослуулан эдгээр бэрхшээлийг шийдвэрлэдэг.
Олон инженерийн төслүүдийн хувьд эд ангийн нарийн төвөгтэй байдал нь аль боловсруулах платформыг ашиглахыг тодорхойлдог - CNC токарь, 3 тэнхлэгтэй фрезерлэх, 4 тэнхлэгтэй индексжүүлэх эсвэл бүрэн 5 тэнхлэгтэй боловсруулах. Инженерүүд ихэвчлэн тохирох процессыг сонгохоосоо өмнө эд ангийн геометр, хэмжээст шаардлага, ачааллын нөхцөл, материалын зан төлөвийг үнэлдэг.
3-тэнхлэг боловсруулах
3 тэнхлэгтэй CNC тээрэмдэх болон эргүүлэх нь X, Y, Z тэнхлэгүүдийн дагуу хөдөлгөөн хийх боломжийг олгодог.
Давуу талууд:
Энгийнээс дунд зэргийн нарийн төвөгтэй эд ангиудад хамгийн тохиромжтой
Туршилтын загвар болон үйлдвэрлэлийн зардал багатай
Хавтгай гадаргуу, халаас болон үндсэн шинж чанаруудад тохиромжтой
хязгаарлалт:
Доод зүсэлт эсвэл эгц өнцөгтэй гадаргуу дээр хүрч чадахгүй
Гүн хөндийд багажны хүртээмж хязгаарлагдмал
5-тэнхлэг боловсруулах
5 тэнхлэгтэй боловсруулалт нь эд анги эсвэл багажийг хоёр нэмэлт тэнхлэгийн дагуу эргүүлдэг бөгөөд энэ нь бараг ямар ч геометрт хандах боломжийг олгодог.
Давуу талууд:
Нэг тохиргоонд нарийн төвөгтэй контуруудыг бий болгодог
Байршлыг өөрчлөх алдааг арилгана
Илүү гөлгөр гадаргуу болон илүү нягт хүлцэл үүсгэдэг
Импеллер, турбины ир, хэв, эмнэлгийн суулгацад зайлшгүй шаардлагатай
Анхаарах зүйл:
Тоног төхөөрөмжийн өртөг өндөр
Туршлагатай программист болон машинистууд хэрэгтэй
Тээрэм-Эргүүлэх (Эргүүлэх-Тээрэм) Төвүүд
Тээрэмдэх эргэлтийн машинууд нь өндөр хурдтай эргэлтийг олон тэнхлэгтэй тээрэмдэхтэй хослуулдаг.
Үүнд:
Нэг мөчлөгт бүрэн боловсруулалт хийх
Тохиргоог багасгаж, төвлөрлийг сайжруулсан
Нарийн төвөгтэй босоо ам, гэр болон эрлийз геометрийн хэлбэрт тохиромжтой
Ерөнхийдөө CNC боловсруулалт нь нарийн төвөгтэй эд ангиудыг эдийн засгийн хувьд болон нарийвчлалтай үйлдвэрлэх хамгийн сайн арга хэвээр байна, ялангуяа нарийн төвөгтэй хэлбэр, тогтвортой байдал, нарийвчлал, богино хугацааны бэлтгэл шаардлагатай үед.
"Цогц"-ыг тодорхойлох гол хүчин зүйлүүд In CNC Машинист
CNC эд ангийг юу “нарийн төвөгтэй” болгодогийг ойлгох нь үнийн саналыг үнэн зөв гаргах, бодитой хугацаа тогтоох, зөв боловсруулалтын стратеги сонгоход чухал ач холбогдолтой. Нарийн төвөгтэй байдлыг зөвхөн хэмжээсээр тодорхойлдоггүй - энэ нь геометр, хүлцлийн шаардлага, үйл явцын алхамууд, багаж хэрэгслийн хүртээмж, эд ангийг хэр үр ашигтай үйлдвэрлэх боломжтой зэргээс шалтгаална. Эдгээр хүчин зүйлсийг эрт шинжилснээр инженерүүд дизайныг оновчтой болгож, боловсруулалтын эрсдэлийг бууруулж, зардлыг хянах боломжтой.
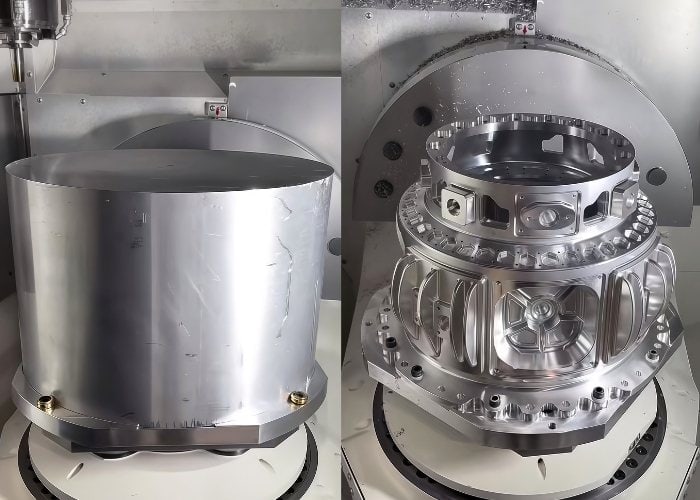
Хэмжээ Aболон эд ангийн хэмжээ
Эд ангийн хэмжээ нь нарийн төвөгтэй байдлыг шууд тодорхойлдоггүй боловч боловсруулах процесс хэр хүнд болоход нөлөөлдөг.
Том хавтгай эд ангиудыг жижиг нарийн төвөгтэй эд ангиудаас илүү боловсруулахад илүү хялбар байдаг.
Жижиг хэсгүүд нь илүү нягт хэмжээст тогтвортой байдлыг шаарддаг, учир нь 0.02-0.05 мм-ийн хазайлт нь үйл ажиллагаанд нөлөөлж болзошгүй.
Нимгэн ханатай хэсгүүд эсвэл гүн халааснууд нь чичиргээ, шуугиан, хазайлтын эрсдэлийг нэмэгдүүлдэг.
Инженерийн ойлголт: TiRapid-ийн олон төслүүдэд олон бичил шинж чанартай 20 мм-ээс доош хэмжээтэй эд ангиуд нь ихэвчлэн удаан тэжээлийн хурд болон тусгай бэхэлгээ шаарддаг байсан нь хэмжээ нь нарийн төвөгтэй байдалтай хэрхэн харилцан үйлчилдэгийг харуулж байна.
Таслах хэрэгсэл сонгох
Багажны хэмжээ, геометр, хүрээ нь боловсруулах чадварт ихээхэн нөлөөлдөг.
Том хэмжээтэй багаж хэрэгсэл нь материалыг илүү хурдан арилгадаг боловч нарийн эсвэл гүн хэсгүүдэд хүрч чаддаггүй.
Алсын зайд хүрэх багаж нь хазайх эрсдэлийг бий болгож, зүсэх хурдыг багасгахыг шаарддаг.
Микро багаж (<1 мм) нь боловсруулах хугацаа болон багаж эвдрэх эрсдэлийг эрс нэмэгдүүлдэг.
Үндсэн дүрэм: Хамгийн сайн тогтвортой байдлыг хангахын тулд багажны урт ба диаметрийн харьцаа 3:1 дотор байх ёстой.
Шаардлагатай боловсруулалтын хугацаа ба үйлдлүүд
Машин боловсруулах үйл ажиллагааны тоо нэмэгдэхийн хэрээр эд анги нь илүү төвөгтэй болдог.
Олон тохиргоо, дахин чиглэл өөрчлөх, гарын авлагын оролцоо нь ажлын хугацааг уртасгадаг.
Гүн хөндий, доод зүсэлт, нийлмэл муруй зэрэг онцлог шинж чанаруудад 5 тэнхлэгтэй боловсруулалт эсвэл тээрэмдэх эргэлтийн төвүүд шаардлагатай байж болно.
Нарийн төвөгтэй эд ангид барзгар өнгөлгөө, хагас өнгөлгөө, өнгөлгөө, зүлгүүрийг цэвэрлэх, EDM болон үзлэгийн үе шатууд шаардагдаж магадгүй.
Жишээ: Бидний үйлдвэрлэсэн нэг сансрын хаалт нь зургаан тохиргоо, мөн дотор талын хавирга нь хүрэх боломжгүй тул 5 тэнхлэгтэй фрезер болон EDM хоёуланг нь шаарддаг байсан нь нарийн төвөгтэй байдлыг эрс нэмэгдүүлдэг.
Хүлцэл
Илүү хатуу хүлцэл нь эд ангийн нарийн төвөгтэй байдлыг экспоненциал байдлаар нэмэгдүүлдэг.
CNC-ийн стандарт хүлцэл: ±0.05–0.1 мм
Нарийвчлалтай нарийн төвөгтэй эд ангиуд: ±0.01–0.02 мм
Хэт нарийвчлал: ±0.005 мм ба түүнээс бага
Хатуу хүлцэл нь дараахь зүйлд нөлөөлдөг.
Хэрэгсэл сонгох
Машины хурд
Дулаан үүсгэх
Материалыг зайлуулах стратеги
Шалгалтын шаардлага (CMM шаардлагатай)
Илүү өндөр хүлцэл → илүү өндөр өртөг, илүү их цаг хугацаа, илүү олон үйл явцын алхам.
CNC технологиуд Fэсвэл нарийн төвөгтэй эд ангиуд
Орчин үеийн CNC машин механизм нь уламжлалт аргаар хийж чадахгүй нарийн төвөгтэй геометрийг нарийн, үр ашигтай үйлдвэрлэх боломжийг олгодог. Тээрэмдэх, эргүүлэх, EDM эсвэл өнгөлгөө хийх зөв технологийг сонгох нь нягт хүлцлийг хадгалах, гөлгөр гадаргуутай болох, нарийн төвөгтэй эд ангийн загварын үйлдвэрлэлийн хурдыг оновчтой болгоход чухал үүрэгтэй.
| Технологийн | Гол чадварууд | Шилдэг хэрэглээний тохиолдол |
|---|---|---|
| CNC Бутлах (3 тэнхлэг / 4 тэнхлэг / 5 тэнхлэг) | Гүн хөндийн стратеги, өндөр нарийвчлалтай доош чиглэсэн тээрэмдэх, дэвшилтэт багажны зам (трохойд / дасан зохицох цэвэрлэгээ), нарийн төвөгтэй геометрийн олон өнцөгт зүсэлт | Олон гадаргуутай CNC цогцолбор эд ангиуд, сансрын хаалтууд, эмнэлгийн гэр, доогуур зүсэлт, нарийн хийцтэй хэлбэрүүд, нарийн хөнгөн цагаан/титан эд ангиуд |
| CNC эргэлт / тээрэмдэх эргэлт | Токарийн машин дээр өрөмдлөг/тээрэмдэх зориулалттай шууд багаж хэрэгсэл, синхрончлогдсон голууд, нягт төвлөрөл, нарийн төвөгтэй цилиндр хэлбэртэй + призм хэлбэртэй геометрийг нэг тохиргоонд ашиглах боломжтой. | Босоо ам, зангилаа, цагираг, хавхлагын их бие, автомашины эд анги, олон үйлдэлт эргэлтэт CNC цогцолбор эд ангиуд |
| Утас EDM (Цахилгаан гүйдэл боловсруулах) | Хэт өндөр нарийвчлалтай зүсэлт ±0.002 мм, хурц дотоод булангууд, бичил үүр, цооролтгүй ирмэгүүд; хатуурсан ганд тохиромжтой | Өндөр тэсвэрлэх чадвартай профайл, шахмал хэв, тамгалах хэв, шахах хэвний оруулга, нарийн CNC цогцолбор эд ангиудын бичил онцлогууд |
| Синкер EDM (Ram EDM) | Зүсэгч хүрэх боломжгүй гүн хөндий, хэлбэр үүсгэнэ, хатуурсан металл, нарийн ширийн зүйлсийг хийхэд маш сайн. | Нимгэн хавирга, гүн халаас, хэвний гол, 3 хэмжээст дотор хөндий, нарийн төвөгтэй багаж-ган эд ангиуд |
| Гадаргуугийн өнгөлгөө | Аноджуулах, өнгөлөх, толин тусгал өнгөлөх, бөмбөлөг өнгөлөх, электро өнгөлөх, идэвхгүйжүүлэх; хүлцэл хяналттай өнгөлгөө | Гоо сайхны гадаргуу, зэврэлтээс хамгаалах, битүүмжлэх гадаргуу, гөлгөр ажиллагааны гадаргуу, CNC нарийн төвөгтэй эд ангиудын эцсийн өнгөлгөө |
Зураг төсөл боловсруулах Fэсвэл Үйлдвэрлэх чадвар (DFM) Fэсвэл нарийн төвөгтэй эд ангиуд
CNC нарийн төвөгтэй эд ангиудыг зохион бүтээхэд үйл ажиллагаа болон боловсруулалтын үр ашгийг тэнцвэржүүлэх шаардлагатай. Ухаалаг DFM зарчмуудыг эрт хэрэгжүүлснээр инженерүүд зардлыг бууруулж, хүргэх хугацааг богиносгож, үйлдвэрлэлийн явцад илүү тогтвортой нарийвчлалд хүрэх боломжтой. Дараах удирдамжууд нь эд ангийн геометрийг оновчтой болгох, боловсруулах чадварыг сайжруулах, шаардлагагүй нарийн төвөгтэй байдлаас зайлсхийхэд тусалдаг бөгөөд таны CNC нарийн төвөгтэй эд ангиудыг нарийвчлалтай, зардал багатайгаар үйлдвэрлэхийг баталгаажуулдаг.
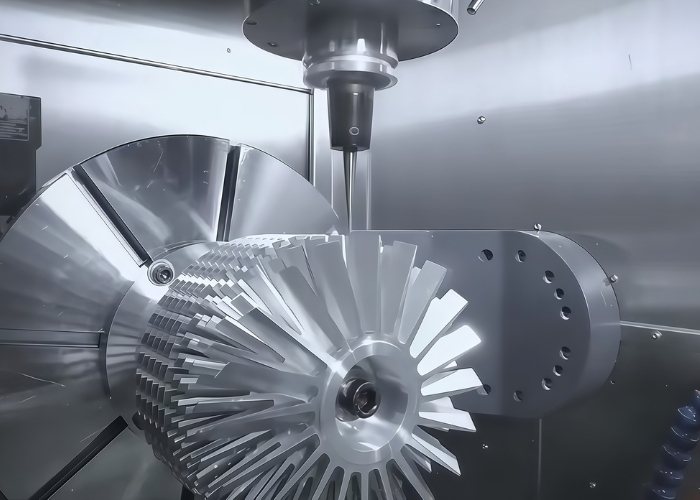
Дотоод булангуудыг оновчтой болгох
Багажны ачааллыг бууруулж, зүсэгчийн хазайлтаас урьдчилан сэргийлэхийн тулд 90° хурц дотоод булангийн оронд филе ашиглана уу. Багажны диаметрийн 1–1.5x-тэй тэнцүү радиус нь багажны замын үр ашиг болон гадаргуугийн чанарыг сайжруулдаг.
Нүхний хэмжээ болон утаснуудыг стандартчилах
Стандарт өрмийн диаметр, эрээний налуу болон гүнийг сонгоно уу. Энэ нь багажны өөрчлөлтийг багасгаж, боловсруулах хугацааг багасгаж, CNC нарийн төвөгтэй эд ангиудын тогтвортой байдлыг сайжруулна.
Хэт гүнзгий шинж чанаруудаас зайлсхий
Гүн хөндий болон үүр нь боловсруулалтын хугацааг нэмэгдүүлж, чичиргээ эсвэл багажны чимээ гаргадаг. Гүн ба өргөний харьцааг санал болгож буй хязгаарт байлгах эсвэл уг функцийг олон хүртээмжтэй хэсэгт хувааж дахин зохион бүтээдэг.
Ханын зузааныг тогтвортой байлгах
Нимгэн хана нь боловсруулалтын явцад муруйх, чичирхийлэх эсвэл хэв гажилт үүсгэдэг. Аль болох жигд ханын зузааныг хадгалж, шаардлагатай бол 0.5-1.0 мм-ээс нимгэн хана ашиглахаас зайлсхий.
Шүүмжлэлгүй хүлцлийг багасгах
Зөвхөн функциональ гадаргуу дээр хатуу хүлцэл хэрэглэнэ. Хэт их хүлцэл нь шаардлагагүй боловсруулалтын дамжуулалтыг нэмэгдүүлж, үйлдвэрлэлийн зардлыг мэдэгдэхүйц нэмэгдүүлдэг.
Шаардлагагүй гоо зүйн шинж чанаруудыг багасгах
Чимэглэлийн ховил, нарийн төвөгтэй гадаргуугийн муруй, функциональ бус текст нь боловсруулалтын хугацааг нэмэгдүүлдэг. Гоо сайхны шинж чанарууд нь эд ангид функциональ үнэ цэнийг өгөхгүй л бол оновчтой болгоно.
Ажиллах стратеги Fэсвэл хэцүү загварууд
Ажлын байрны бариул нь CNC нарийн төвөгтэй эд ангиудыг боловсруулах хамгийн чухал хүчин зүйлсийн нэг юм. Геометр нь нимгэн, гүн эсвэл муруй болох тусам найдвартай, тогтвортой хавчаарыг хангах нь нарийвчлал, гадаргуугийн чанар, багажны ашиглалтын хугацаанд чухал үүрэг гүйцэтгэдэг. Зөв ажлын байрны бариул нь чичиргээг бууруулж, хэв гажилтаас сэргийлж, нарийвчлалыг сайжруулж, цөөн тооны тохиргоотой олон талт боловсруулалт хийх боломжийг олгодог бөгөөд энэ нь нарийн төвөгтэй загваруудын үйлдвэрлэлийн өртөг болон хүргэх хугацааг шууд бууруулдаг.
Захиалгат бэхэлгээ ба зөөлөн эрүү
Захиалгат бэхэлгээ болон зөөлөн эрүүг эд ангийн нарийн төвөгтэй хэлбэр эсвэл жигд бус геометрт тохируулан хийдэг. Гадаргуугийн хүрэлцэх чадварыг дээд зэргээр нэмэгдүүлж, хавчих даралтыг жигд хуваарилснаар нимгэн хана, нарийн шинж чанар эсвэл тэгш бус хэлбэрийн хэв гажилтаас сэргийлдэг. Зөөлөн эрүүг эд ангийн профайлд тохируулан CNC машинаар боловсруулж, нягт тэсвэрлэх үйл ажиллагаанд хэт тогтвортой барих боломжийг олгодог.
Олон нүүртэй боловсруулах
Олон талт боловсруулалт нь нэг бэхэлгээнд байгаа эд ангийн хэд хэдэн тал руу хандахын тулд индексжүүлсэн виски, эргэлдэгч ширээ эсвэл 5 тэнхлэгийн тохиргоог ашигладаг. Энэхүү стратеги нь байрлалыг өөрчлөх алхмуудын тоог бууруулж, хуримтлагдсан алдааг бууруулж, тогтвортой байдлыг сайжруулдаг. Энэ нь ялангуяа гүн шинж чанар, өнцөгт гадаргуу эсвэл олон үйлдлийн бүс бүхий нарийн төвөгтэй эд ангиудад үр дүнтэй байдаг.
Вакуум бэхэлгээ
Вакуум бэхэлгээ нь том эсвэл хавтгай гадаргуу дээр жигд барих хүчийг өгдөг тул нимгэн хавтан, нарийн материал эсвэл уламжлалт эрүүгээр хавчих боломжгүй эд ангиудад тохиромжтой. Эдгээр нь механик гажуудлыг арилгаж, саадгүйгээр бүрэн гадаргууг боловсруулах боломжийг олгодог. Вакуум системийг ихэвчлэн сансрын хавтан, электрон гэр, хөнгөн бүтцийн эд ангиудад ашигладаг.
Модульчлагдсан виски системүүд
Модульчлагдсан тискний системүүд нь янз бүрийн хэмжээ, геометрийн хувьд хурдан дахин тохируулах боломжийг олгодог. Эдгээр нь тохируулж болох эрүү, параллель, зогсолттой уян хатан тохиргоог дэмждэг бөгөөд энэ нь туршилтын загвар эсвэл жижиг багцын нарийн төвөгтэй эд ангиудад төгс тохирно. Тэдгээрийн давтагдах байрлал нь үр ашгийг сайжруулж, операторын алдааг бууруулж, олон үйлдэлт боловсруулалтын нарийвчлалыг нэмэгдүүлдэг.
Тохиромжтой материал Fэсвэл нарийн төвөгтэй CNC эд ангиуд
CNC нарийн төвөгтэй эд ангиудыг боловсруулахдаа зөв материалыг сонгох нь маш чухал юм, учир нь өөр өөр материалууд нь зүсэх хүч, дулаан, багаж хэрэгслийн оролцоонд өөр өөрөөр хариу үйлдэл үзүүлдэг. Хамгийн тохиромжтой сонголт нь бат бөх чанар, боловсруулах чадвар, өртөг, урт хугацааны гүйцэтгэлийг тэнцвэржүүлэх ёстой. Доор хүнд геометр болон өндөр нарийвчлалтай боловсруулалтад түгээмэл хэрэглэгддэг материалын тодорхой тоймыг харуулав.
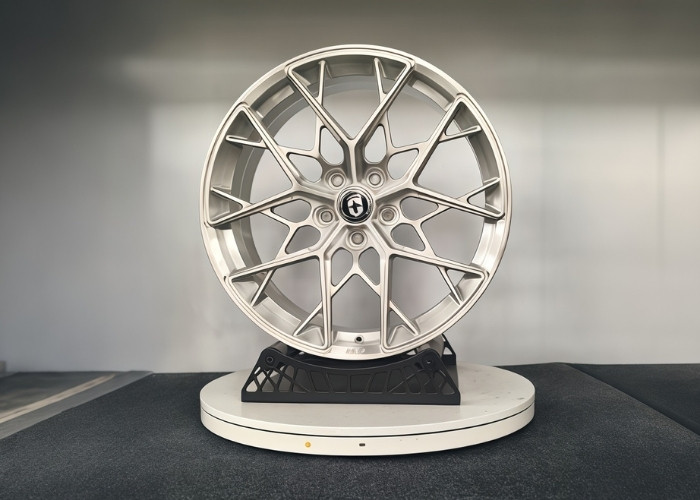
Хөнгөн цагаан (6061 / 7075)
Хөнгөн цагаан хайлш нь хөнгөн жин, маш сайн боловсруулалт, тогтвортой зүсэлтийн шинж чанартай тул нарийн төвөгтэй CNC эд ангиудад өргөн хэрэглэгддэг. 6061 зэрэг нь тэнцвэртэй бат бэх, зардлын хэмнэлтийг хангадаг бол 7075 нь бараг хоёр дахин их суналтын бат бэхийг санал болгодог тул сансар огторгуй эсвэл өндөр ачаалалтай эд ангиудад тохиромжтой. Хөнгөн цагаан нь дулааныг сайн сарниулж, багажны элэгдлийг бууруулж, нарийн төвөгтэй геометрийн гадаргуу дээр илүү жигд өнгөлгөөг баталгаажуулдаг.
Зэвэрдэггүй ган (304 / 316 / 17-4 PH)
Зэвэрдэггүй ган нь зэврэлтээс хамгаалах чадвар болон механик бат бөх чанарыг сайжруулдаг боловч илүү түрэмгий зүсэлтийн стратеги шаарддаг. 304 ба 316 нь ерөнхий бүтцийн болон химийн бодист тэсвэртэй хэрэглээнд түгээмэл байдаг бол өндөр бат бэх, нягт хүлцэл шаардлагатай үед 17-4 рН-ийг илүүд үздэг. Эдгээр материалууд нь боловсруулалтын явцад хатуурах хандлагатай байдаг тул нарийн төвөгтэй шинж чанарыг бий болгоход оновчтой тэжээл, хурд, хатуу тохиргоо чухал үүрэгтэй.
Титан (Ti-6Al-4V)
Титан хайлш нь онцгой бат бэх-жингийн харьцаатай тул сансар судлал, анагаах ухаан болон өндөр хүчин чадалтай механик эд ангиудад тохиромжтой. Гэсэн хэдий ч тэдгээр нь өндөр зүсэх дулааныг үүсгэж, багажны хурдан элэгдэлд хүргэдэг бөгөөд энэ нь гүн хөндий болон нимгэн ханатай бүтцийн боловсруулалтын хүндрэлийг нэмэгдүүлдэг. Зөв хөргөлт, хурц багаж хэрэгсэл, дасан зохицох багажны замтай бол титан нь хүнд нөхцөлд маш сайн нарийвчлал, тогтвортой байдлыг бий болгож чадна.
Зэс ба гууль
Зэс болон гууль нь цахилгаан дамжуулах чанар, нягт битүүмжлэх гадаргуу эсвэл өндөр нарийвчлалтай хавхлагын эд ангиудыг шаарддаг эд ангиудад түгээмэл байдаг. Гуулин машинууд нь маш амархан цэвэр ирмэг, урсгалтай эсвэл бичил шинж чанаруудад тохиромжтой тогтвортой хүлцэл үүсгэдэг. Зэс нь илүү зөөлөн, илүү наалдамхай тул хурц зүсэгч, хяналттай үйрмэгийн нүүлгэн шилжүүлэлт шаарддаг, ялангуяа жижиг суваг эсвэл дулаан дамжуулах эд ангиудыг боловсруулах үед.
Инженерийн хуванцар (PEEK, Поликарбонат, Делрин)
Өндөр хүчин чадалтай хуванцар нь хөнгөн, зэврэлтгүй, цахилгаан тусгаарлагчтай нарийн төвөгтэй эд ангиудад маш сайн сонголт болдог. PEEK нь нимгэн ханатай эсвэл бичил механизмын хувьд ч онцгой бат бөх, халуунд тэсвэртэй, хэмжээст тогтвортой байдлыг хангадаг. Поликарбонат нь цохилтын бат бөх, тунгалаг байдлыг хангадаг бол Делрин нь араа, хөтөч болон нарийн хөдөлгөөнт эд ангиудын гадаргуугийн маш сайн өнгөлгөөг хангадаг. Хуванцар нь өндөр хурдтай боловсруулалтын үед деформацид орохоос зайлсхийхийн тулд дулааны хяналтыг сайтар шаарддаг.
Нарийн төвөгтэй эд ангиудын гадаргуугийн өнгөлгөөний сонголтууд
Гадаргуугийн өнгөлгөө нь CNC нарийн төвөгтэй эд ангиудын гүйцэтгэл, бат бөх чанар, гоо зүйд чухал үүрэг гүйцэтгэдэг. Нарийн төвөгтэй геометр нь ихэвчлэн гүн халаас, нарийн ирмэг, нягт тэсвэрлэх шинж чанартай байдаг тул зөв өнгөлгөөний аргыг сонгох нь гөлгөр гадаргуу, нарийн ажиллагаа, зэврэлтээс хамгаалах чадварыг сайжруулдаг. Дараах өнгөлгөөний сонголтуудыг сансар судлал, анагаах ухаан, робот техник, автомашины салбарт өндөр нарийвчлалтай эд ангиудад түгээмэл ашигладаг.
Бөмбөлгүүдийг тэсэлгээний ажил
Хэмжээст тэсвэрлэлтэд мэдэгдэхүйц нөлөө үзүүлэхгүйгээр жигд царцсан төрхийг бий болгож, багажны ул мөрийг арилгаж, гадаргуугийн бүтцийг сайжруулна.
Өнгөлгөө / Толин тусгал өнгөлгөө
Оптик, эмнэлгийн болон гоёл чимэглэлийн эд ангиудад зориулсан хэт гөлгөр гадаргууг бий болгодог; үрэлтийг бууруулж, харааны чанарыг сайжруулахад зайлшгүй шаардлагатай.
Цахилгаан өнгөлгөө
Зэвэрдэггүй ган эд ангиудын зэврэлтээс хамгаалах чадварыг нэмэгдүүлж, бичил үрэлтийг зөөлрүүлж, дээд зэргийн цэвэр байдлыг хангадаг электрохимийн процесс.
Anodizing
Хөнгөн цагаан эд ангиудад тохиромжтой, элэгдэлд тэсвэртэй, зэврэлтээс хамгаалдаг, мөн өөрчлөх боломжтой өнгийг санал болгодог. II болон III төрлийн хатуу аноджуулалтыг түгээмэл ашигладаг.
Нунтаг бүрхэвч
Маш сайн цохилт болон химийн бодист тэсвэртэй, бат бөх, хамгаалалтын давхарга нэмнэ. Гадаад төрх байдал болон бат бөх чанар чухал эд ангиудад тохиромжтой.
Passivation
Хэмжээг нь өөрчлөхгүйгээр гадаргуугийн бохирдлыг арилгах, зэврэлтээс хамгаалах чадварыг нэмэгдүүлэх зорилгоор зэвэрдэггүй ганд тусгайлан хэрэглэнэ.
Нарийн төвөгтэй эд ангиудын үзлэг ба чанарын хяналт
CNC нарийн төвөгтэй эд ангиудын нарийвчлалыг хангахын тулд нарийн шалгалтын ажлын урсгал шаардлагатай. Нарийн төвөгтэй геометр нь гүн шинж чанар, олон тэнхлэгийн контур, нягт хүлцэл зэргийг агуулдаг тул хэмжээст нарийвчлал, гадаргуугийн чанар, үйл ажиллагааны тохирлыг баталгаажуулахын тулд дэвшилтэт хэмжилзүйн хэрэгслүүд зайлшгүй шаардлагатай. Дараах аргууд нь тогтвортой байдлыг хадгалах, хазайлтын эрсдлийг бууруулах, эд анги бүр инженерийн үзүүлэлтүүдийг хангаж байгаа эсэхийг баталгаажуулахад тусалдаг.
CMM шалгалт
Координат хэмжих машин (CMM) нь ±0.002 мм хүртэлх нарийвчлалтай 3 хэмжээст цэгийн өгөгдлийг буулгаснаар нарийн төвөгтэй эд ангиудын хамгийн өндөр нарийвчлалыг хангадаг. Гүн хөндий, дотоод онцлог, олон тэнхлэгтэй геометрт тохиромжтой.
Оптик сканнер
Өндөр нягтралтай 3D оптик сканнерууд нь CAD загваруудтай хурдан харьцуулахын тулд бүтэн гадаргуугийн цэгэн үүл үүсгэдэг. Энэ арга нь чөлөөт хэлбэрийн хэлбэр, муруй гадаргуу болон нарийн материалуудад маш сайн тохирдог.
Машин дээр шалгах
Нэгдсэн зондлох системүүд нь боловсруулалтын явцад бодит цагийн хэмжээст шалгалт хийх боломжийг олгодог. Энэ нь тохиргооны алдааг бууруулж, багажны элэгдлийг нөхөж, эд анги машинаас гарахаас өмнө нарийвчлалыг баталгаажуулдаг.
Гадаргуугийн тэгш бус байдлын хэмжилт
Профилометр болон оптик барзгаржилтын хэмжүүрүүд нь Ra, Rz, Rt зэрэг гадаргуугийн өнгөлгөөний параметрүүдийг хэмждэг. Эдгээр нь гадаргууг битүүмжлэх, гулсах гадаргуу болон хэт жигд өнгөлгөө шаарддаг эд ангиудад чухал үүрэгтэй.
Нарийн төвөгтэй CNC дизайныг хэрхэн оновчтой болгох вэ
Нарийн төвөгтэй CNC эд ангийг оновчтой болгох нь боловсруулалт эхлэхээс хамаагүй өмнө эхэлдэг. Тодорхой баримт бичиг, нарийвчлалтай хүлцэл, ухаалаг функцийг хялбаршуулах нь боловсруулалтын хугацаа, өртөг, эрсдэлийг эрс багасгадаг. Инженерүүд зөв мэдээллийг урьдчилан өгч, үйлдвэрлэлийн хязгаарлалтыг харгалзан зураг төсөл боловсруулснаар илүү сайн тогтвортой байдал, богино хугацааны хүргэлт, өндөр чанартай эд ангиудыг баталгаажуулдаг.
• хангах Fөндөр 3D CAD + 2D Dтүүхий эд
Хэмжээ, хүлцэл, утасны үзүүлэлт, гадаргуугийн өнгөлгөөний тэмдэглэлийг харуулсан нарийвчилсан 2 хэмжээст зурагтай хамт бүрэн 3 хэмжээст загвар (STEP/IGES)-ийг үргэлж оруулна уу. Энэ нь хоёрдмол утгыг арилгаж, засварчин дизайныг зөв тайлбарлах боломжийг олгоно.
• Онцлох үйл явдал Cёс суртахуунтай Tхүлцэл Only
Зөвхөн функциональ хэсгүүдэд хатуу хүлцэл тавь. Хэт их хүлцэл нь боловсруулалтын хугацааг нэмэгдүүлж, удаан тэжээл шаардаж, зардлыг нэмэгдүүлдэг. Гүйцэтгэлээс хамааралтай газарт нарийвчлалд анхаарлаа хандуул.
• хангах Mартериал + Fинш Rтоноглол
Материалын яг тодорхой зэрэглэл (жишээ нь, 6061-T6, 17-4 PH, PEEK) болон шаардлагатай гадаргуугийн өнгөлгөөг (аноджуулах, өнгөлөх, бүрэх) тодорхойлно уу. Энэ нь машинистуудад хамгийн сайн үр дүнд хүрэхийн тулд зөв багаж хэрэгсэл, тэжээл, зүсэх стратеги сонгоход тусалдаг.
• Тодорхойлох Dатум Rэлсэлт Cбараг л
Машин боловсруулах болон үзлэг хийх явцад зөв уялдуулахын тулд анхдагч, хоёрдогч болон гуравдагч түвшний өгөгдлийг тодорхойлно. Тодорхой өгөгдлийн бүтэц нь давтагдах байдлыг сайжруулж, хэмжилтийн алдааг бууруулдаг.
• Боломжтой бол функцуудыг хялбаршуулах
Шаардлагагүй гоо сайхны нарийн ширийн зүйлийг арилгаж, гүн халааснаас зайлсхийж, радиусыг нэгтгэж, жижиг эсвэл хүрэхэд хэцүү хэсгүүдийн тоог цөөрүүлнэ. Илүү энгийн загварууд нь илүү хурдан машинд ордог, зардал багатай, нарийвчлал сайтай байдаг.
Санал болгож буй хувилбар
CNC нарийн төвөгтэй эд ангиудыг оновчтой болгох нь тодорхой CAD өгөгдөл, зорилтот хүлцэл, хялбаршуулсан шинж чанаруудаас эхэлдэг. Бүрэн зураг зурж, өгөгдлийг тодорхойлж, материал болон өнгөлгөөг тодорхойлж, зөвхөн шаардлагатай газарт нарийвчлалыг төвлөрүүлснээр илүү хурдан боловсруулалт, тогтвортой чанар, бага зардлыг баталгаажуулна.
ТАХ
CNC нарийн төвөгтэй эд ангиуд гэж юу вэ?
CNC нарийн төвөгтэй эд ангиуд нь олон тэнхлэгтэй онцлог, нягт хүлцэл, гүн хөндий эсвэл нарийн төвөгтэй геометр бүхий эд ангиуд юм. Би тэдгээрийг ихэвчлэн ±0.02 мм-ээс доош хүлцэл, олон үйлдэл, 3-5 тэнхлэгийн нарийн боловсруулалт шаарддаг стандарт бус гадаргуугаар тодорхойлдог.
CNC нарийн төвөгтэй эд ангиуд яагаад илүү үнэтэй байдаг вэ?
CNC нарийн төвөгтэй эд ангиуд нь олон тэнхлэгтэй тоног төхөөрөмж, тусгай багаж хэрэгсэл, нарийн боловсруулалт, удаан хугацааны боловсруулалт шаарддаг тул илүү үнэтэй байдаг. Миний туршлагаас харахад нэмэлт тохиргоо болон ±0.01 мм-ийн хүлцэл нь зардлыг 20-60% -иар нэмэгдүүлэх боломжтой.
CNC нарийн төвөгтэй эд ангиудын зардлыг хэрхэн бууруулах вэ?
Зардлыг бууруулахын тулд би геометрийг хялбарчилж, чухал бус хүлцлийг нэмэгдүүлж, стандарт нүхний хэмжээг ашиглаж, ханын зузааныг нэмэгдүүлж, маш гүн хөндий үүсэхээс зайлсхийдэг. Эдгээр өөрчлөлтүүд нь ихэвчлэн боловсруулах хугацааг 15-40% -иар бууруулдаг.
CNC нарийн төвөгтэй эд ангиудад аль машинууд хамгийн тохиромжтой вэ?
Би нарийн төвөгтэй шинж чанаруудын хувьд ихэвчлэн 5 тэнхлэгтэй тээрэм, тээрмийн эргэлтийн төвүүд болон EDM-ийг ашигладаг. Таван тэнхлэгтэй боловсруулалт нь муруй гадаргуу руу нэвтрэх боломжийг сайжруулдаг бол EDM нь ±0.005 мм доторх нягт дотоод булангуудыг зохицуулдаг.
CNC нарийн төвөгтэй эд ангиудад ямар материал хамгийн тохиромжтой вэ?
Нарийн төвөгтэй эд ангиудын хувьд би өндөр боловсруулалтын хувьд хөнгөн цагаан 6061/7075-г илүүд үздэг. Бат бөх чанар эсвэл халуунд тэсвэртэй байдлын хувьд зэвэрдэггүй ган 316/17-4 болон титан Ti-6Al-4V нь сайн ажилладаг боловч боловсруулалтын хүндрэлийг 2-3 дахин нэмэгдүүлдэг.
Дүгнэлт
CNC нарийн төвөгтэй эд ангиуд нь дэвшилтэт боловсруулалтын технологи, ухаалаг дизайны сонголт, нарийн үйлдвэрлэлийн хяналтын тэнцвэрийг шаарддаг. Олон тэнхлэгтэй CNC боловсруулалт, оновчтой DFM зарчим, зөв материалын сонголт, нарийн чанарын шалгалтыг ашигласнаар инженерүүд хүнд хэцүү геометрийг нарийвчлалтай, найдвартай, үйлдвэрлэхэд бэлэн эд анги болгон амжилттай хувиргаж чадна. Загвар нь хичнээн хэцүү байсан ч - хатуу хүлцэл, гүн шинж чанар эсвэл нарийн төвөгтэй гадаргуу - зөв CNC стратеги нь өндөр гүйцэтгэл, тогтвортой чанар, зах зээлд хурдан гарах хугацааг баталгаажуулдаг.
















