
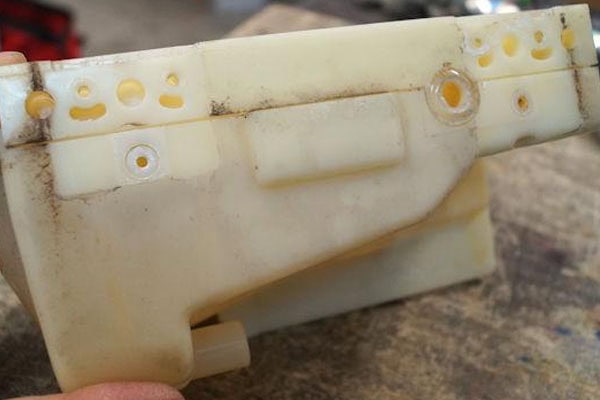
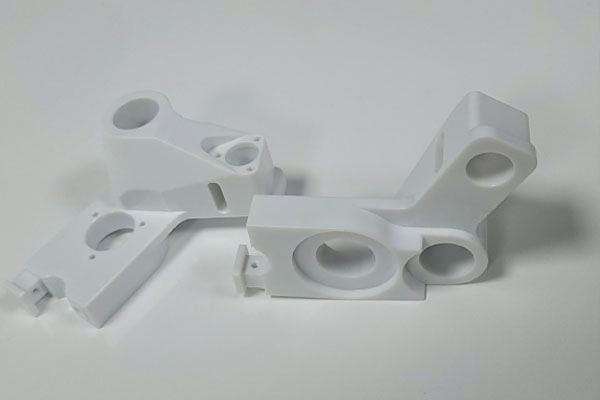
Pēc CNC apstrādes, frēzēšanas, virpošanas vai urbšanas baltām plastmasas detaļām var rasties dzeltēšana, lokāls dzeltens krāsas zudums vai krāsas atšķirības starp apstrādāto zonu un sākotnējo materiālu. Baltām detaļām, precīzijas plastmasas detaļām un izstrādājumiem, kuriem jāsaglabā sākotnējā krāsa, dzeltēšana ne tikai ietekmē izskatu, bet arī var likt klientiem maldīgi uzskatīt, ka materiāls ir novecojis, apstrādes temperatūra ir bijusi pārāk augsta vai ir izmantotas nekvalificētas izejvielas. Ražošanas laikā materiāla karstumizturība, apstrādes laikā radītais siltums, instrumenta stāvoklis, apstrādes laiks, griešanas parametri un sekojošās tīrīšanas metodes var ietekmēt balto plastmasu dzeltēšanu. Dažādiem plastmasas materiāliem ir arī atšķirīgas dzeltēšanas īpašības. ABS, PC, PA, POM, PEEK, PMMA un citiem materiāliem ir atšķirīga ķīmiskā struktūra un karstumizturības īpašības, tāpēc to krāsas izmaiņas pēc augstas temperatūras, ultravioletā starojuma, oksidēšanās un apstrādes berzes iedarbības nav gluži vienādas. Daži materiāli normālos CNC griešanas apstākļos saglabā relatīvi stabilu krāsu, savukārt citiem var rasties nelielas dzeltenas, brūngani dzeltenas vai pat apdeguma pēdas, ja lokāla temperatūra kļūst pārāk augsta.
Kāpēc baltas plastmasas detaļas kļūst dzeltenas?
Pārmērīgi augsta apstrādes temperatūra
CNC apstrādes laikā plastmasa rodas starp instrumentu un sagatavi, kas rada berzi un griešanas siltumu. Ja siltumu nevar ātri izkliedēt, temperatūra noteiktās vietās var turpināt paaugstināties, izraisot termisku degradāciju vai krāsas izmaiņas dažās plastmasās. Baltie materiāli ir relatīvi jutīgi pret šādām izmaiņām. Ja apstrādes temperatūra ir pārāk augsta, dzeltēšana, visticamāk, notiks vietās, kur instruments griež nepārtraukti, dziļu rievu apakšās, ap caurumu atverēm un gar plānsienu malām. Ja apstrādes laikā rodas šādi apstākļi, jāpārbauda iespējamā pārkaršana:
- Uz apstrādātās virsmas parādās dzelteni vai gaiši brūni plankumi
- Plastmasas skaidiņas uzrāda neparastu saķeri vai krāsas izmaiņas
- Uz detaļas lokāli parādās deguma smaka
- Apstrādātajās malās parādās acīmredzamas raupjuma pazīmes vai mīkstums
Instrumentu nodilums palielina berzi
Instrumenta stāvoklim ir ievērojama ietekme uz baltās plastmasas krāsu. Kad instruments ir ass, tas var relatīvi vienmērīgi noņemt materiālu. Kad instruments nolietojas, palielinās saspiešana un berze starp griezējmalu un plastmasu. Berzes radītais siltums koncentrējas mazākā laukumā, potenciāli izraisot lokālu temperatūras paaugstināšanos. Ja redzami nolietotu instrumentu turpina izmantot baltās plastmasas detaļu apstrādei, tas var izraisīt ne tikai dzeltēšanu, bet arī palielinātu atskarpju, dzīslu un virsmas raupjumu veidošanos.
Kādi apstrādes apstākļi var izraisīt baltās plastmasas dzeltēšanu?
Krāsas izmaiņas pēc baltās plastmasas apstrādes ir saistītas gan ar pašu materiālu, gan ar CNC apstrādes apstākļiem. Pat ja tiek izmantots viens un tas pats materiāls, galīgā virsmas krāsa var atšķirties, ja mainās instruments, vārpstas griešanās ātrums, padeves ātrums vai apstrādes metode.
Nepareizi griešanas parametri
Lielāks vārpstas ātrums ne vienmēr nodrošina labākus plastmasas apstrādes rezultātus. Ja vārpstas ātrums ir pārāk liels, bet padeves ātrums un griešanas apjoms nav pareizi saskaņoti, starp instrumentu un materiālu var rasties pārmērīgs berzes siltums. Salīdzinoši plānām plastmasas detaļām, ja instruments pārāk ilgi atrodas vienā vietā, lokālā temperatūra var turpināt paaugstināties. Siltumu ir īpaši grūti izkliedēt, apstrādājot mazus rādiusus, šauras rievas un slēgtas zonas. Tāpēc baltās plastmasas apstrādes griešanas parametri ir jāpielāgo atbilstoši materiāla klasei, instrumenta izmēram un detaļas struktūrai, nevis tieši jāpiemēro metāla materiālu apstrādes parametri.
Nepietiekama skaidu noņemšana
Pašām plastmasas skaidām piemīt noteikta izolācijas iedarbība. Kad ap instrumentu uzkrājas liels skaidu daudzums, siltumu no apstrādes zonas ir grūtāk noņemt. Tas ir īpaši pamanāms, apstrādājot dziļas rievas, dziļus caurumus un aklus caurumus. Ja skaidas nevar nekavējoties noņemt, instruments var atkārtoti sagriezt jau radušās skaidas, vēl vairāk palielinot berzi un karstumu. Saspiesta gaisa izmantošana, pareiza instrumenta ceļu sakārtošana un skaidu evakuācijas apstākļu uzlabošana var samazināt ilgstošu skaidu uzkrāšanos apstrādes zonā.
Pārāk ilgs apstrādes laiks
Nepārtraukta vienas un tās pašas zonas apstrāde ilgstoši var izraisīt arī lokālu siltuma uzkrāšanos. Mazu caurumu, šauru rievu vai sarežģītu izliektu virsmu gadījumā uz baltām plastmasas detaļām atkārtota instrumenta kustība lokalizētā zonā var izraisīt krāsas atšķirības uz materiāla virsmas nepārtrauktas sildīšanas dēļ. Apstrādes programmai jāsamazina nevajadzīgas ātras kustības un atkārtota griešana, vienlaikus nodrošinot, ka skaidas var tikt noņemtas vienmērīgi.
Arī pats materiāls ietekmē dzeltēšanas pakāpi
Dažādām plastmasām ir atšķirīga karstumizturība
Baltā plastmasa nav viens materiāls. Tā attiecas uz izskata krāsu, ko rada dažādas plastmasas, izmantojot dažādas formulas un krāsošanas metodes. Tāpēc ne visām baltajām plastmasām ir vienāda izturība pret dzeltēšanu. Piemēram, POM parasti ir laba izmēru stabilitāte un apstrādājamība, taču nepareizos apstrādes apstākļos joprojām var rasties lokāli karstuma plankumi. Apstrādes temperatūra var ietekmēt arī tādus materiālus kā ABS un PC. PA ir relatīvi jutīgs pret mitrumu, un tā apstrādes veiktspēja var mainīties, mainoties materiāla stāvoklim. Konkrētiem materiāliem jāiepazīstas ar piegādātāja sniegto apstrādes temperatūras diapazonu, karstumizturību un ieteicamajiem apstrādes apstākļiem.
Izejvielu novecošanās var izraisīt arī krāsas izmaiņas
Dažas baltās plastmasas var būt nedaudz novecojušas pirms nonākšanas CNC apstrādē. Ja materiāls ilgstoši ir bijis pakļauts augstām temperatūrām, ultravioletajam starojumam vai mitrai videi, pēc apstrādes var parādīties ievērojamas krāsu atšķirības pat tad, ja apstrādes parametri ir normāli. Tādēļ, ja tikai dažas vienas materiāla partijas detaļas uzrāda dzeltēšanu, jāpārbauda izejmateriāla partija, uzglabāšanas laiks un iepakojuma stāvoklis, nevis tikai CNC iekārtas.
Biežāk uzdotie jautājumi
J: Vai baltās plastmasas dzeltēšana pēc CNC apstrādes nozīmē, ka tā noteikti ir apdedzināta?
Ne obligāti. Neliela dzeltēšana var būt saistīta ar lokālu apstrādes temperatūru, instrumenta berzi vai materiāla raksturīgo krāsas stabilitāti. Ja parādās acīmredzama brūna vai apdegusi dzeltena krāsas maiņa kopā ar deguma smaku, apstrādes zona rūpīgāk jāpārbauda, vai nav nopietnas pārkaršanas.
J: Vai instrumenta nomaiņa var novērst baltu plastmasas detaļu dzeltēšanu?
Ja dzeltēšanu galvenokārt izraisa instrumenta nodilums, instrumenta nomaiņa ar asu var ievērojami uzlabot apstrādāto virsmu. Tomēr, ja problēmu izraisa vārpstas griešanās ātrums, padeves ātrums, griešanas dziļums, materiāla novecošanās vai pats izejmateriāls, vienkārša instrumenta nomaiņa problēmu pilnībā neatrisina.
J: Vai baltā plastmasa var atgūt sākotnējo krāsu pēc dzeltēšanas?
Tas ir atkarīgs no dzeltēšanas pakāpes. Ja krāsas maiņu izraisa tikai uz virsmas pielipušas šķembas, eļļa vai nelielas apstrādes pēdas, tīrīšana vai viegla virsmas apstrāde var uzlabot izskatu. Ja materiāls ir termiski degradējies vai acīmredzami apdegis, sākotnējo krāsu parasti nevar atjaunot, vienkārši tīrot.
In secinājums
Baltu plastmasas detaļu dzeltēšana pēc apstrādes parasti ir saistīta ar lokalizētu siltuma uzkrāšanos, instrumentu nodilumu, griešanas parametriem, skaidu evakuācijas apstākļiem un paša materiāla īpašībām. Plastmasas detaļām ar augstām izskata prasībām ir jāuztur saprātīga kontrole visā procesā, sākot no izejvielu uzglabāšanas līdz CNC apstrādes pabeigšanai. Izejvielas jāsargā no ilgstošas augstas temperatūras, spēcīgas gaismas vai nepiemērotas uzglabāšanas vides iedarbības, un pirms apstrādes jāapstiprina materiāla klase un krāsa. CNC apstrādes laikā jāizvēlas asi instrumenti, kas piemēroti plastmasas materiāliem, un atbilstoši materiāla cietībai, detaļas struktūrai un instrumenta izmēram jāiestata atbilstošs vārpstas ātrums, padeves ātrums un griešanas dziļums. Dziļās rievās, šaurās rievās un dziļi caurumos, kuros ir tendence uz skaidu uzkrāšanos, plastmasas skaidas nekavējoties jānoņem, lai novērstu atkārtotu griešanu un berzes karstumu. Ja ražošanas laikā uz apstrādātās virsmas jau ir novērotas nelielas dzeltenas pēdas, nekavējoties jāpārbauda instrumenta stāvoklis, apstrādes parametri un skaidu evakuācija, nevis jāturpina ražošana sākotnējos apstākļos.
Ja dzeltēšana notiek tikai lokalizētās vietās, uzmanība jāpievērš tam, vai instruments šajā vietā nav palicis pārāk ilgi, vai griešanas slodze bija pārmērīga, vai tur nav uzkrājušās skaidas. Ja mainās visas detaļas krāsa, jāpārbauda arī izejvielu, materiāla partijas un vides apstākļi pirms un pēc apstrādes. Izstrādājumiem, kuriem nepieciešams vienmērīgs balts izskats, pirms formālās partijas ražošanas var veikt arī pirmās detaļas pārbaudi, lai pārliecinātos, vai faktiskā parauga krāsa, virsmas kvalitāte un izmēri atbilst prasībām. Tāpēc balto plastmasas detaļu dzeltēšana pēc CNC apstrādes nav tikai izskata problēma. Tā bieži vien var atspoguļot izmaiņas karstumā, instrumenta stāvoklī vai materiāla stāvoklī apstrādes laikā. Asu instrumentu uzturēšana, atbilstoši griešanas parametri, vienmērīga skaidu evakuācija un stabili materiāla uzglabāšanas apstākļi var efektīvi samazināt dzeltēšanas iespējamību apstrādes zonā, vienlaikus palīdzot baltajām plastmasas detaļām sasniegt vienmērīgāku krāsu un stabilāku virsmas kvalitāti.
















