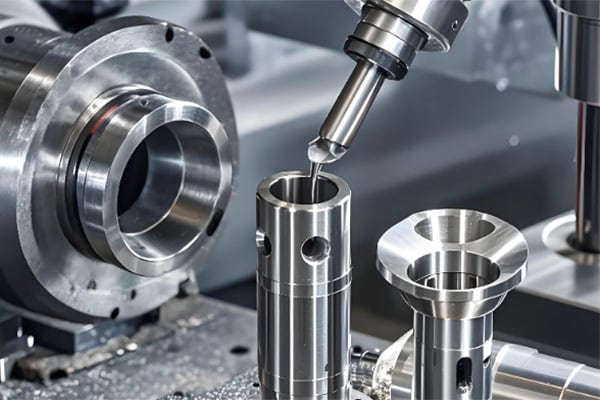
Dziļo caurumu metālapstrāde ir svarīgs process precīzā ražošanā un tiek plaši izmantota automobiļu detaļu, hidraulisko iekārtu, veidņu, kosmosa detaļu, medicīnas ierīču un rūpniecisko iekārtu ražošanā. Salīdzinot ar parasto caurumu apstrādi, dziļajiem caurumiem ir salīdzinoši liela dziļuma un diametra attiecība, tāpēc tos ir grūtāk precīzi izgatavot.
Dziļo urbumu apstrādes laikā ražotāji var saskarties ar tādām problēmām kā slikta skaidu evakuācija, instrumentu novirze, pārmērīgs karstums, raupjas urbuma sienas, izmēru novirzes un instrumentu lūzums. Metāla detaļām, kurām nepieciešama augsta precizitāte, laba koncentriskums un lieliska virsmas kvalitāte, ir svarīgi izvēlēties pareizos instrumentus un optimizēt apstrādes parametrus.
Saņemt 20% izslēgts
Jūsu pirmais pasūtījums
Vai nepieciešamas pielāgotas metāla un plastmasas detaļas?
Kas ir dziļo caurumu metāla apstrāde?
Dziļo caurumu apstrādes pamatīpašības
Dziļo caurumu apstrāde parasti attiecas uz cauruma apstrādi, kur dziļums ir ievērojami lielāks par tā diametru. Caurumam kļūstot dziļākam, griezējinstrumentam ir jāiet dziļāk sagatavē. Tas samazina instrumenta stingrību un apgrūtina piekļuvi griešanas zonai.
Parastajā urbšanā skaidas parasti var relatīvi viegli iziet no urbuma. Tomēr dziļu urbumu apstrādes laikā skaidām ir jāpārvietojas pa garu un šauru eju. Ja skaidas uzkrājas urbuma iekšpusē, tās var izraisīt sekundāru griešanu, bojāt urbuma sienu, palielināt instrumenta nodilumu un pat izraisīt instrumenta lūzumu.
Bieži sastopamie materiāli dziļo caurumu apstrādei
Dziļus caurumus var apstrādāt alumīnija sakausējumos, oglekļa tēraudā, nerūsējošajā tēraudā, leģētajā tēraudā, vara sakausējumos, titāna sakausējumos un citos metālos. Katram materiālam ir atšķirīga cietība, izturība, siltumvadītspēja un skaidu veidošanās īpašības, tāpēc griezējinstrumenti un apstrādes parametri ir jāizvēlas atbilstoši.
Kādi ir galvenie dziļo caurumu apstrādes izaicinājumi?
Sarežģīta skaidu evakuācija
Skaidu evakuācija ir viena no visbiežāk sastopamajām problēmām dziļu urbumu apstrādē. Palielinoties urbuma dziļumam, skaidām ir jāpārvietojas tālāk, pirms tās atdalās no sagataves.
Ja urbuma iekšpusē uzkrājas skaidas, instruments tās var atkārtoti sagriezt, kā rezultātā urbuma siena var tikt saskrāpēta un instruments var nodilt ātrāk. Īpaši sarežģīti var būt apstrādāt tādus materiālus kā nerūsējošais tērauds, jo tie bieži rada garas, nepārtrauktas skaidas.
Instrumenta novirze
Dziļo caurumu apstrādei ir nepieciešams relatīvi garš instrumenta pagarinājums, kas samazina kopējo instrumenta stingrību. Griešanas spēki var izraisīt instrumenta nelielu saliekšanos vai novirzi, ietekmējot urbuma pozīciju, taisnumu un izmēru precizitāti.
Dziļām atverēm ar stingrām pielaidēm īpaši svarīga ir instrumenta vadīšana, vārpstas stabilitāte un mašīnas stingrība.
Grūtības kontrolēt apstrādes siltumu
Dziļā urbuma slēgtā telpa apgrūtina griešanas siltuma ātru izplūšanu. Ja dzesēšana nav pietiekama, instrumenta temperatūra var nepārtraukti paaugstināties, paātrinot instrumenta nodilumu.
Pārmērīgs karstums var ietekmēt arī izmēru stabilitāti, kas ir īpaši svarīgi, apstrādājot precīzus dziļus caurumus.
Slikta cauruma sienas kvalitāte
Dziļo caurumu apstrādei ir nepieciešama kontrole ne tikai pār cauruma diametru. Svarīgs ir arī apaļums, taisnums, koncentriskums un virsmas raupjums.
Instrumenta vibrācija, instrumentu nodilums vai nepiemēroti griešanas parametri var izraisīt skrāpējumus, vibrācijas un atskarpes uz urbuma sienas, kas var ietekmēt montāžu un komponentu veiktspēju.
Bieži sastopamas dziļo caurumu apstrādes problēmas un risinājumi
Kopējā problēma
Galvenais cēlonis
Procesa ieteikums
Urbuma diametrs ir pārāk liels vai mazs
Instrumentu nodilums vai nepareizi parametri
Pārbaudiet instrumenta stāvokli un optimizējiet griešanas parametrus
Urbuma pozīcijas novirze
Nepietiekama instrumenta stingrība vai nestabila vadība
Samaziniet instrumenta pārkares un uzlabojiet instrumenta vadāmību
Slikta skaidu evakuācija
Skaidu uzkrāšanās vai nepietiekams dzesēšanas šķidruma daudzums
Uzlabojiet augstspiediena dzesēšanas šķidrumu un skaidu izvadīšanu
Neapstrādāta cauruma siena
Instrumenta vibrācija vai nodilums
Izmantojiet asus instrumentus un samaziniet vibrāciju
Instrumenta lūzums
Pārmērīgs griešanas spēks vai skaidu aizsprostojums
Samaziniet griešanas slodzi un uzlabojiet skaidu izvadīšanu
Pārmērīga apstrādes temperatūra
Nepietiekama dzesēšana
Optimizējiet dzesēšanas šķidruma plūsmu un spiedienu
Atgriezumi pie cauruma ieejas
Instrumentu nodilums vai nepareizi parametri
Optimizējiet padeves ātrumu un, ja nepieciešams, pievienojiet attīrīšanu
Kādi ir dziļo caurumu apstrādes procesa ieteikumi?
Dažādiem urbumu diametriem un dziļumiem ir nepieciešami dažādi griezējinstrumentu veidi. Dziļākiem urbumiem specializēti dziļurbumu urbji vai pistoles urbji var nodrošināt labāku vadāmību un apstrādes stabilitāti.
Instrumenta materiālam ir jāatbilst arī sagataves materiālam. Apstrādājot nerūsējošo tēraudu, rūdītu tēraudu vai citus grūti apstrādājamus metālus, rūpīgi jāņem vērā instrumenta nodilumizturība un termiskā stabilitāte.
Optimizējiet griešanas parametrus
Lielāks griešanas ātrums ne vienmēr nodrošina labāku dziļu urbumu apstrādes veiktspēju. Pārmērīgs vārpstas ātrums vai padeves ātrums var palielināt griešanas siltumu un instrumenta slodzi, savukārt pārāk konservatīvi parametri var samazināt ražošanas efektivitāti.
Vārpstas griešanās ātrums, padeves ātrums un griešanas dziļums jāpielāgo atbilstoši sagataves materiālam, urbuma diametram, urbuma dziļumam, instrumenta diametram un mašīnas iespējām.
Uzlabojiet dzesēšanu un skaidu izvadīšanu
Efektīva dzesēšana ir kritiski svarīga stabilai dziļu urbumu apstrādei. Pareizs dzesēšanas šķidruma spiediens un plūsma var samazināt griešanas temperatūru, vienlaikus palīdzot noņemt skaidas no urbuma.
Materiāliem, kas rada garas skaidas, var optimizēt arī instrumentu ģeometriju un griešanas parametrus, lai iegūtu īsākas un vieglāk vadāmas skaidas.
Instrumenta pārkares samazināšana
Jo ilgāk instruments sniedzas no turētāja, jo zemāka parasti kļūst tā stingrība. Pārmērīga instrumenta pārkare var palielināt vibrāciju, novirzi un apstrādes kļūdas.
Augstas precizitātes dziļu urbumu gadījumā rūpīgi jākontrolē arī mašīnas vārpstas, instrumenta un sagataves koncentriskums.
Izmantojiet atbilstošu apstrādes secību
Augstas precizitātes dziļu urbumu apstrāde tieši līdz galīgajam izmēram vienā darbībā bieži vien nav labākā pieeja.
Atkarībā no komponentu prasībām process var ietvert priekšurbšanu, urbšanu, pusapstrādi un apdares operācijas. Ja nepieciešama precīzāka izmēru precizitāte un virsmas apdare, kā nākamos procesus var izmantot urbšanu, izvirpošanu vai honēšanu.
Kā var uzlabot dziļurbumu apstrādes precizitāti?
Dziļo urbumu apstrādes precizitātes uzlabošanai ir nepieciešama kontrole pār konstrukciju, aprīkojumu, instrumentiem un apstrādes procesu.
Projektēšanas posmā skaidri jādefinē prasības attiecībā uz urbuma diametru, dziļumu, taisnumu, koncentriskumu un virsmas raupjumu. Ražošanas laikā iekārtas precizitātei jāpaliek stabilai, un regulāri jāuzrauga instrumentu nodilums.
Sarežģītu vai augstas precizitātes dziļurbumu komponentu gadījumā mērīšana procesa laikā vai izmēru pārbaude pēc apstrādes var palīdzēt laikus identificēt novirzes un novērst kvalitātes problēmas partijas ražošanas laikā.
Dziļo urbumu metālapstrādes galvenās problēmas ir skaidu izvadīšana, dzesēšana, instrumenta stingrība, urbuma pozicionēšana, urbuma sienas kvalitāte un izmēru kontrole. Palielinoties urbuma dziļumam, tradicionālās urbšanas metodes var nebūt pietiekamas, lai izpildītu augstās precizitātes prasības.
Izvēloties atbilstošus griezējinstrumentus, optimizējot apstrādes parametrus, uzlabojot dzesēšanu un skaidu izvadīšanu, samazinot instrumentu pārkares un izmantojot pakāpenisku apstrādes stratēģiju, ražotāji var efektīvi samazināt apstrādes riskus.
Dziļcaurumu komponentiem, ko izmanto aviācijas un kosmosa, automobiļu, hidraulisko sistēmu, veidņu un precīzijas iekārtu ražošanā, sadarbība ar CNC apstrādes piegādātāju, kam ir pieredze dziļcaurumu apstrādē, var palīdzēt sasniegt konsekventāku precizitāti, virsmas kvalitāti un ražošanas uzticamību.
autors
Galen direktors un dibinātājs
Apņēmušies nodrošināt vislabāko iespējamo pakalpojumu sniegšanu ražošanas nozarē.
Vakuuma kameras ir precīzi korpusi, kas paredzēti, lai radītu un uzturētu kontrolētu zema spiediena vidi pusvadītāju ražošanā, pētniecības iekārtās, pārklājumu sistēmās, testēšanas platformās un citos vakuuma atkarīgos procesos. To veiktspēja ir atkarīga no
Alumīnija ūdens dzesēšanas bloks ir šķidruma dzesēšanas komponents, kas pārnes siltumu no elektroniskām ierīcēm cirkulējošā dzesēšanas šķidrumā. Salīdzinot ar vara alternatīvām, alumīnijs piedāvā mazāku svaru, konkurētspējīgas materiālu izmaksas.
Mikrokanālu aukstuma plāksne ir precīza šķidruma dzesēšanas sastāvdaļa, kas novada siltumu no lieljaudas elektronikas caur cieši izvietotiem iekšējiem šķidruma kanāliem. Šie kanāli palielina kontakta laukumu starp
Pusvadītāju vakuuma komponenti ir precīzas detaļas, ko izmanto, lai pusvadītāju ražošanas iekārtās izveidotu, uzturētu, kontrolētu un izolētu zema spiediena vidi. Vakuuma kameras, atloki, vārstu korpusi, kolektori, patronas, porti un plākšņu apstrādes detaļas.
Detaļai nav jābūt tik mazai, lai ietilptu uz pirkstgala, lai būtu nepieciešama mikroapstrāde. Lielākai detaļai var būt neliels caurums, šaurs kanāls vai plāna siena.
Tā kā mākslīgā intelekta skaitļošana, augstas veiktspējas serveri un datu centri turpina radīt arvien vairāk siltuma, tradicionālā gaisa dzesēšana kļūst mazāk efektīva augsta blīvuma iekārtām. Šķidruma dzesēšana nodrošina tiešāku veidu.
Pusvadītāju ražošanas iekārtas izmanto precīzi alumīnija komponentus, lai atbalstītu vafeļu apstrādi, vakuuma sistēmas, termisko pārvaldību un automatizētu kustību. Sākot ar lielām montāžas plāksnēm un iekārtu korpusiem līdz dzesēšanas blokiem un
Zobrati pārnes kustību un jaudu starp komponentiem iekārtās, sākot no maziem izpildmehānismiem līdz rūpnieciskajām pārnesumkārbām. Lai gan zobrats var izskatīties kā vienkāršs zobrats, tā veiktspēja ir atkarīga no
Ūdens dzesēšanas bloks ir precīza dzesēšanas sastāvdaļa, kas pārnes siltumu no centrālā procesora, grafiskā procesora vai citas elektroniskas ierīces cirkulējošā šķidrumā. Tajā parasti tiek izmantots varš vai alumīnijs.
Turbo lāpstiņriteņi ir ātri rotējoši komponenti, kuru darbība ir ļoti atkarīga no lāpstiņas ģeometrijas, masas sadalījuma, virsmas stāvokļa un attiecības starp rumbu un rotācijas asi. Nelielas apstrādes kļūdas var
Šķidrā aukstā plāksne ir metāla siltummainis, kas, cirkulējot dzesēšanas šķidrumam, novada siltumu no elektroniskajām sastāvdaļām. Tā izmanto iekšējos kanālus vai caurules, lai novadītu siltumu prom no centrālajiem procesoriem.
Akumulatora dzesēšanas plāksne palīdz pārnest siltumu starp akumulatora elementiem un dzesēšanas sistēmu. Daudzos elektriskajos transportlīdzekļos šķidrums plūst pa kanāliem plāksnes iekšpusē, aizvadot siltumu prom no