
PET materiāls ir viens no visplašāk izmantotajiem termoplastiskajiem poliesteriem iepakojumā, šķiedrās, plēvēs, formētajos izstrādājumos un precīzijas inženierijas komponentos. Tā mehāniskās izturības, zemas mitruma absorbcijas, virsmas cietības, ķīmiskās izturības, izmēru stabilitātes, caurspīdīguma un pārstrādājamības kombinācija ļauj ražotājiem to pielāgot dažādiem produktiem, sākot no dzērienu pudelēm līdz CNC apstrādātiem zobratiem un iekārtu vadotnēm.
Šajā rokasgrāmatā ir paskaidrots, kas ir PET materiāls, kā tā molekulārā struktūra ietekmē veiktspēju, atšķirības starp iepakojuma un inženiertehniskajām kategorijām, izplatītākās apstrādes metodes, CNC apstrādes apsvērumi, pielietojuma ierobežojumi, pārstrādes veidi un praktiskie faktori, kas inženieriem jāizvērtē, pirms izvēlēties PET formētai, ekstrudētai, termoformētai vai mehāniski apstrādātai detaļai.
Kas ir PET materiāls?
PET ir plaša materiālu saime, nevis viens fiksēts produkts. Polimēra struktūra, kristāliskums, molekulārā orientācija, piedevas, ražošanas metode un izejvielu forma nosaka, vai gala materiāls ir caurspīdīgs un elastīgs, necaurspīdīgs un stingrs, piemērots pudelēm vai optimizēts CNC apstrādei.

PET ķīmiskais nosaukums un polimēra struktūra
PET apzīmē polietilēntereftalātu un pieder pie poliesteru saimes. To pašu polimēru parasti sauc par poliesteri, ja to ražo kā tekstilšķiedru, savukārt PET vai PET sveķi ir biežāk lietotais termins pudelēm, konteineriem, loksnēm, plēvēm un inženiertehniskajiem plastmasas izstrādājumiem.
Pamata izejvielas ir etilēnglikols un tereftalskābe. Polimerizācijas procesā šīs molekulas tiek savienotas garās poliestera ķēdēs, kuras tiek ekstrudētas, atdzesētas un sagrieztas sveķu granulās. Granulas vēlāk var atkārtoti uzsildīt un pārveidot pudelēs, plēvēs, šķiedrās, formētos izstrādājumos vai pusfabrikātos.
PET var pastāvēt amorfā, orientētā un puskristāliskā stāvoklī. Ātra dzesēšana var saglabāt caurspīdīgumu, savukārt kontrolēta karsēšana un kristalizācija palielina stingrību un var padarīt materiālu necaurspīdīgāku. Šī strukturālā elastība izskaidro, kāpēc PET pudeles, pārtikas paplātes, tekstilšķiedras un mehāniski apstrādātas inženiertehniskās detaļas var izskatīties un darboties atšķirīgi.
PET, poliesters un PET sveķi
Termini PET un poliesters apraksta vienu un to pašu polimēru ķīmijas pamatsastāvdaļu, taču nozares terminoloģija parasti atspoguļo produkta formu. Šķiedras un audumus parasti raksturo kā poliesteri, savukārt sveķu granulas un stingru iepakojumu parasti identificē kā PET sveķus.
Pudeļu kvalitātes PET ir izstrādāts, lai nodrošinātu caurspīdīgumu, elastību ar pūšanu, barjeras īpašības un ražošanas efektivitāti. Plēvju un šķiedru kvalitātes uzsver orientāciju, stiepjamību, biezuma kontroli un mehāniskās īpašības vienā vai divos virzienos.
Inženiertehnisko PET materiālu formas parasti ir daļēji kristāliskas un paredzētas mehāniskai izturībai, stingrībai, izmēru precizitātei, nodilumizturībai un CNC apstrādājamībai. Ensinger īpaši atšķir savu apstrādājamo daļēji kristālisko PET no amorfā poliestera, ko parasti izmanto iepakojumā.
Kā PET kristalinitāte maina veiktspēju?
Amorfs PET ļauj gaismai vieglāk iziet cauri un parasti tiek izmantots caurspīdīgu pudeļu, loksņu un iepakojuma ražošanā. Molekulārā orientācija stiepšanas laikā vēl vairāk uzlabo izturību un stingrību, neprasot ievērojamu materiāla biezuma palielināšanu.
Puskristāliskam PET ir sakārtotāki molekulārie reģioni. Šie reģioni palielina stingrību, cietību, nodilumizturību, ķīmisko stabilitāti un izmēru kontroli, padarot materiālu piemērotāku mehāniskām detaļām un apstrādājamām detaļu formām.
Lielāka kristalinitāte var arī palielināt formēšanas saraušanos un samazināt caurspīdīgumu. Tāpēc inženieriem ir jāizvēlas pareizā PET forma, nevis jāpieņem, ka caurspīdīga pudeles sveķi darbosies kā daļēji kristāliska inženiertehniskā plāksne vai stienis.
Galvenās PET materiāla īpašības
PET īpašības ir ļoti atkarīgas no markas, kristāliskuma, stiegrojuma, apstrādes vēstures, materiāla formas, temperatūras un testa metodes. Iepakojuma PET, pārstrādātam PET, iesmidzināšanas formēšanas maisījumiem un apstrādājamām PET materiāla formām nevajadzētu piešķirt vienu universālu īpašību kopu.
Mehāniskā izturība un stingrība
Puskristālisks inženiertehniskais PET nodrošina salīdzinoši augstu izturību un stingrību salīdzinājumā ar daudziem vispārējas nozīmes termoplastiem. Tas var saglabāt stabilu ģeometriju zobratos, veltņos, vadotnēs, skrāpjos, starplikās, korpusos un citās mēreni noslogotās detaļās.
Reprezentatīva apstrādājama PET klase uzrāda stiepes tecēšanas robežu aptuveni 91 MPa un stiepes moduli aptuveni 3400 MPa. Šīs vērtības parāda materiāla strukturālās spējas, bet attiecas tikai uz minēto standarta formas klasi un testa apstākļiem.
PET piedāvā arī noderīgu izturību pret šļūdi, taču ilgtermiņa deformācija joprojām ir atkarīga no sprieguma, temperatūras, laika, ģeometrijas un vides iedarbības. Nepārtrauktas slodzes projektēšanā jāizmanto konkrētai klasei specifiski šļūdes dati, nevis tikai īstermiņa stiepes izturība.
Cietība, berze un nodilums
Inženiertehniskais PET apvieno virsmas cietību ar relatīvi zemu slīdes berzi. Šīs īpašības atbalsta vadotnes, rullīšus, gultņus, nodiluma sloksnes, mehāniskās atdures un komponentus, kas atkārtoti saskaras ar metālu vai citām plastmasām.
Nodilumizturība ir atkarīga no pielietojuma. Materiāls, spiediens, ātrums, virsmas apdare, izlīdzinājums, eļļošana, temperatūra un piesārņojums var ietekmēt kalpošanas laiku vairāk nekā tikai polimēru saimes nosaukums.
PTFE modificētas PET markas ir pieejamas arī lietojumiem, kuriem nepieciešama zemāka berze vai uzlabota slīdēšanas veiktspēja. Modificētā marka var tikt apstrādāta un nodiluma ziņā atšķirties no standarta PET bez pildījuma, tāpēc materiālu aizstāšana ir jāpārbauda.
Mitruma absorbcija un izmēru stabilitāte
PET absorbē relatīvi maz mitruma, salīdzinot ar tādiem materiāliem kā neilons. Tas palīdz apstrādātajiem izmēriem, elektriskajai veiktspējai un mehāniskajai stingrībai saglabāt stabilitāti, mainoties apkārtējā mitrumam.
Reprezentatīvas inženiertehniskās PET materiāla formas uzrāda aptuveni 0.02–0.03 % ūdens absorbciju pēc 24–96 stundām 23 °C temperatūrā. Šīs vērtības ir specifiskas konkrētai klasei un testam, taču tās ilustrē, kāpēc PET bieži tiek izvēlēts precīzijas mehānisko komponentu ražošanai.
Zema mitruma absorbcija neizslēdz dimensiju izmaiņas. Nosakot stingras pielaides, jāņem vērā arī termiskā izplešanās, iekšējā materiāla spriedze, sienas biezums, apstrādes siltums, iespīlēšanas spēks un ilgtermiņa slodze.
Karstumizturība un termiskā uzvedība
PET ir daļēji kristālisks poliesters, kura kušanas temperatūra reprezentatīvām kategorijām parasti ir aptuveni 244–247 °C. Kušanas temperatūra ir apstrādes raksturlielums, un to nevajadzētu uzskatīt par maksimāli pieļaujamo darba temperatūru.
Reprezentatīva apstrādājama PET materiāla klase norāda, ka ilgstošai lietošanai tā iztur aptuveni 110 °C, bet īslaicīgai iedarbībai — ierobežotai iedarbībai — 170 °C. Faktiskās ekspluatācijas robežas ir atkarīgas no mehāniskās slodzes, izmēru prasībām, ķīmiskās iedarbības, termiskās cikliskuma un precīzas materiāla klases.
Materiāls arī izplešas ievērojami vairāk nekā alumīnijs vai tērauds. Tāpēc precīza piegulšana jānovērtē visā faktiskajā darba temperatūras diapazonā, nevis tikai istabas temperatūras pārbaudes apstākļos.
Ķīmiskā un hidrolīzes izturība
PET parasti ir izturīgs pret eļļām, taukvielām, daudzām skābēm, tīrīšanas līdzekļiem un izplatītām rūpnieciskām ķimikālijām. Tā ķīmiskā stabilitāte ir piemērota pārtikas pārstrādes iekārtām, iepakošanas iekārtām, farmācijas sistēmām un atsevišķām mehāniskām sastāvdaļām.
Ķīmiskā izturība nav universāla. Rezultātu var mainīt koncentrācija, temperatūra, iedarbības laiks, pielietotais spriegums, tīrīšanas metode un PET formula. Katram servisa šķidrumam ir jāpārskata piegādātāja saderības dati.
Standarta inženiertehniskajam PET materiālam var būt arī ierobežojumi nepārtrauktā karstā ūdenī vai stipri sārmainā vidē. Ensinger apraksta savas PET materiālu saimes hidrolīzes izturību līdz aptuveni 70 °C un norāda uz ierobežojumiem, kas saistīti ar vidēm ar augstu spirta saturu. Šie ierobežojumi ir jāapstiprina attiecībā pret konkrēto marku.
Reprezentatīvi inženiertehniskie PET materiāla dati
Nākamajā tabulā ir apkopota viena reprezentatīva puskristāliska apstrādājama PET materiāla forma. Tā palīdz ilustrēt inženiertehnisko veiktspējas diapazonu, taču tā nav universāla PET materiāla datu lapa.
| īpašums | Reprezentatīvā vērtība | Inženiertehniskā nozīme |
| Stiepes izturība | 91MPa | Atbalsta mēreni noslogotus precīzijas komponentus |
| Stiepes modulis | 3400MPa | Nodrošina relatīvi augstu stingrību |
| Elastīgums | 121–134 MPa | Attiecas uz detaļām, kurām tiek piemērota lieces slodze |
| Šora cietība | 84–85D | Atbalsta cietas virsmas un nodiluma komponentus |
| Stiklošanās temperatūra | Apmēram 81°C | Stīvums sāk mainīties virs šī reģiona |
| Kušanas temperatūra | Apmēram 244°C | Apstrādes atsauce, nevis pakalpojuma ierobežojums |
| Ilgtermiņa darba temperatūra | Apmēram 110°C | Pakāpei specifiskas nepārtrauktas lietošanas vadlīnijas |
| Īslaicīgas lietošanas temperatūra | Apmēram 170°C | Ierobežota ilguma iedarbības vadlīnijas |
| Termiska izplešanās | 8–10 × 10⁻⁵/K | Lielāka dimensiju kustība nekā metāliem |
| Ūdens absorbcija | Aptuveni 0.02–0.03 % | Nodrošina ar mitrumu saistītu izmēru stabilitāti |
| Tilpuma pretestība | Aptuveni 10¹⁴Ω·cm | Norāda elektriskās izolācijas spējas |
| Uzliesmojamība | UL94 HB ekvivalents | Attiecas tikai uz norādītajām markas un biezuma prasībām |
Biežākie PET veidi un pakāpes
PET ražotāji modificē molekulmasu, kristalizācijas uzvedību, pastiprinājumu, piedevas, krāsu un pārstrādāto saturu, lai atbilstu dažādām apstrādes un veiktspējas prasībām. Tāpēc markas nosaukums jāiekļauj inženiertehniskajos rasējumos un iepirkumu dokumentos.
Pudeļu kvalitātes PET
Pudeļu kvalitātes PET ir paredzēts iesmidzināšanas, stiepšanas un pūšanas formēšanai. Procesa laikā vispirms tiek izveidota liešanas sagatave, pēc tam tā tiek atkārtoti uzkarsēta, izstiepta un izpūsta galīgajā trauka ģeometrijā.
Stiepšana orientē polimēru ķēdes un uzlabo izturību, sīkstumu un spiedienizturību, vienlaikus saglabājot mazu svaru. Tas padara PET īpaši efektīvu ūdens, gāzētu dzērienu, sulu, personīgās higiēnas šķidrumu un cita iepakojuma ražošanā.
Reprezentatīva Eastman universālā PET klase ir paredzēta viena un divu posmu iesmidzināšanas, stiepes un pūšanas formēšanai un nodrošina skaidru izskatu, pārstrādājamību un karstās pildīšanas vai termiskās apstrādes iespējas.
Amorfs PET un kristalizēts PET
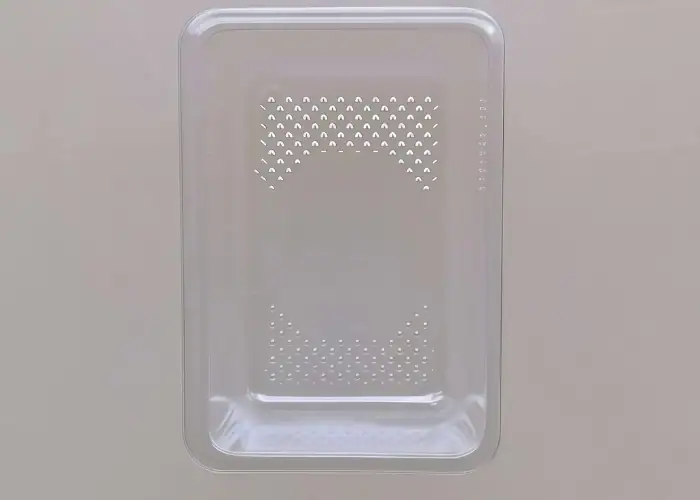
Amorfs PET, ko lokšņu un iepakojuma ražošanā bieži sauc par APET, tiek atdzesēts, lai ierobežotu kristalizāciju. Tas parasti ir caurspīdīgs un piemērots paplātēm, gliemežvākiem, vākiem, displejiem un termoformētam iepakojumam.
Kristalizēts PET, ko parasti izmanto CPET pārtikas paplāšu ražošanā, tiek pakļauts papildu termiskai apstrādei, kas palielina kristalinitāti. Gatavais materiāls kļūst necaurspīdīgāks, stingrāks un spēj izturēt augstākas atkārtotas uzsildīšanas temperatūras nekā caurspīdīgs amorfs PET.
APET un CPET nav jāuzskata par savstarpēji aizvietojamiem. To formēšanas temperatūras, izskats, saraušanās, stingrība, trieciena reakcija un siltumietilpība atšķiras to molekulārās struktūras dēļ.
Inženiertehniskās kvalitātes PET materiālu formas
Inženiertehniskais PET CNC apstrādei tiek piegādāts kā plāksnes, stieņi, caurules, profili vai gandrīz tīra materiāla detaļas. Šie produkti parasti ir daļēji kristāliski un optimizēti izturībai, stingrībai, virsmas kvalitātei, izmēru stabilitātei un skaidu veidošanai.
Modificētas apstrādājamās markas var uzlabot izturību vai apstrādes konsekvenci. Ar PTFE modificētās versijas ir paredzētas slīdošiem lietojumiem, savukārt specializētās markas var būt piemērotas pārtikas pārstrādes, farmācijas, pusvadītāju vai citām kontrolētām lietojumprogrammām.
Pieejamība var būt ierobežotāka nekā parastajiem POM, neilona vai polietilēna materiāliem. Pirms detaļas ģeometrijas galīgās noteikšanas projektētājiem jāapstiprina plātnes biezums, stieņa diametrs, krāsa, sertifikācija un ražošanas laiks.
Pārstrādāts PET materiāls
Pārstrādāts PET jeb rPET tiek ražots no pārstrādātiem PET konteineriem, loksnēm vai citām piemērotām izejvielām. Mehāniskā pārstrāde parasti ietver šķirošanu, mazgāšanu, malšanu, kausēšanu, filtrēšanu un granulēšanu.
Ķīmiskā pārstrāde var sadalīt PET monomēros vai starpproduktu ķīmiskās vielās, kuras tiek attīrītas un izmantotas jauna polimēra ražošanai. PETRA identificē gan pārkausēšanu, gan ķīmisko sadalīšanos kā komerciālas pārstrādes veidus.
Pārstrādāts saturs negarantē automātiski tādu pašu krāsu, molekulmasu, piesārņojuma kontroli, mehāniskās īpašības vai atbilstību normatīvajiem aktiem kā neapstrādāts PET. Precīzam pielietojumam ir jāatbilst dokumentētai rPET klasei un ražošanas standartam.
Kā tiek apstrādāts PET materiāls?
PET var pārstrādāt, izmantojot iesmidzināšanas formēšanu, stiepšanas un pūšanas formēšanu, ekstrūziju, termoformēšanu, šķiedru vērpšanu, plēvju ražošanu un CNC apstrādi. Pareizais process ir atkarīgs no tilpuma, ģeometrijas, caurspīdīguma, kristāliskuma, orientācijas, instrumentu izmaksām un galīgās veiktspējas.
Iesmidzināšana
Iesmidzināšanas formēšanu izmanto PET sagatavju, korpusu, elektrisko detaļu, konstrukcijas komponentu un gandrīz tīras sagataves ražošanai. Pirms kausēšanas apstrādes PET parasti ir jāizžāvē, jo absorbētais mitrums apstrādes temperatūrā var pārraut polimēru ķēdes.
Reprezentatīvā pudeļu kvalitātes PET datu lapā ir norādīta desikanta žāvēšana 150–170 °C temperatūrā 4–6 stundas un iesmidzināšanas temperatūra aptuveni 275–295 °C. Tie ir konkrētai klasei specifiski apstrādes apstākļi, nevis vispārīgi iestatījumi katram PET sveķim.
Veidnes temperatūra, vārtu konstrukcija, pildīšanas spiediens, dzesēšanas ātrums un sienas biezums ietekmē kristāliskumu, saraušanos, dzidrumu, virsmas kvalitāti un mehāniskās īpašības. Caurspīdīgam PET iepakojumam izstrādātais process var nebūt piemērots daļēji kristāliskam inženiertehniskajam savienojumam.
Iesmidzināšanas stiepšanas pūšanas formēšana
Iesmidzināšanas, stiepšanas un pūšanas formēšana ir dominējošais process dzērienu pudeļu un daudzu personīgās higiēnas trauku ražošanā. PET sagatavi karsē, stiepj aksiāli un izpleš radiāli pret atdzesētu veidni.
Divvirzienu orientācija palielina izturību divos virzienos un ļauj plāniem, viegliem konteineriem izturēt apstrādi un iekšējo spiedienu. PETRA skaidro, ka izstieptas ķēdes var nofiksēt orientācijā, izmantojot kontrolētu dzesēšanu.
Sagatavju konstrukcija, iekšējā viskozitāte, atkārtotas uzsildīšanas uzvedība, stiepes koeficients, veidnes temperatūra un dzesēšana nosaka pudeles dzidrumu, sieniņu sadalījumu, spiediena izturību un barjeras veiktspēju.
Ekstrūzija un termoformēšana
PET ekstrūzijas procesā tiek ražotas loksnes, plēves, profili, šķiedras un pusfabrikāti. Virsmas kvalitāti un molekulāro stabilitāti nosaka kausējuma filtrēšana, mitruma kontrole, temperatūras vienmērīgums un dzesēšana.
Ekstrudētu APET loksni var atkārtoti uzsildīt un termoformēt caurspīdīgās paplātēs, vākos un iepakojumā. CPET apstrāde nodrošina kristalizācijas kontroli, ja nepieciešama karstumizturīgāka pārtikas paplāte.
Inženiertehnisko materiālu detaļas pirms apstrādes var arī ekstrudēt un atkvēlināt. Iekšējais spriegums, centra līnijas kvalitāte, kristāliskums, orientācija un līdzenums var ietekmēt gatavās CNC detaļas veiktspēju.
Filmu un šķiedru ražošana
PET polimēru ķēdes var stiept vienā virzienā šķiedrām vai divos virzienos plēvēm. Orientācija uzlabo stiepes izturību un izmēru uzvedību stiepšanas virzienā.
Poliestera šķiedras tiek izmantotas apģērbā, rūpnieciskajos audumos, konveijeru lentēs, armatūras izstrādājumos, paklājos un filtrācijas materiālos. PET plēves tiek izmantotas iepakojumā, elektroizolācijā, etiķetēs, laminātos un rūpnieciskajos aizsargslāņos.
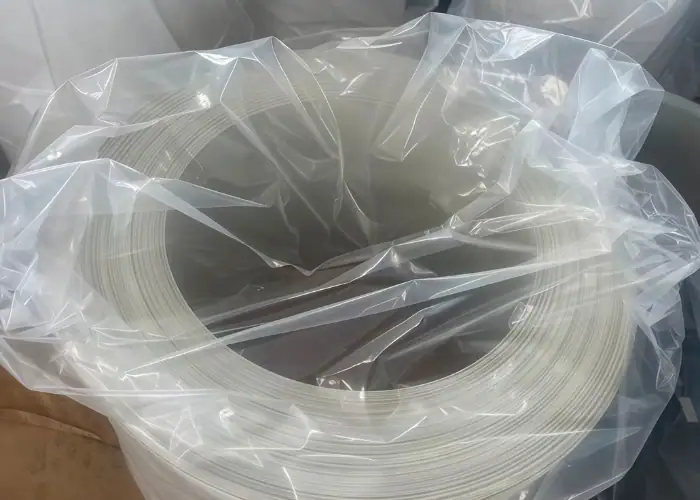
Plēves un šķiedru kvalitātes PET nav automātiski jānorāda iesmidzināšanas formēšanai vai CNC apstrādei. Molekulmasai, piedevām, orientācijai un piegādes formai ir jāatbilst paredzētajam procesam.
PET CNC apstrāde
CNC apstrāde ir vispiemērotākā daļēji kristālisku PET plākšņu, stieņu vai cauruļu, nevis caurspīdīgu pudeļu sveķu ražošanai. Tā atbalsta prototipus, maza apjoma ražošanu, rezerves komponentus, armatūru un precīzijas mehāniskās detaļas, neprasot iesmidzināšanas veidņu instrumentus.
Griešanas instrumenti, karstuma un skaidu kontrole
PET var frēzēt, virpot, urbt, izurbt, paplašināt, vītņot un gravēt. Asi griezējinstrumenti samazina berzi, siltuma veidošanos, atgratņu veidošanos un lokālus virsmas bojājumus.
Puskristālisks apstrādājams PET var nodrošināt relatīvi lielu padevi un efektīvu materiāla noņemšanu, vienlaikus nodrošinot labu virsmas kvalitāti. Ensingers identificē CNC apstrādi kā efektīvu metodi sarežģītu, dimensijās precīzu PET komponentu ražošanai.
Siltums joprojām ir jākontrolē, jo plastmasa vada siltumu mazāk efektīvi nekā metāli. Skaidu izvadīšana, instrumenta asums, padeve uz zobu, griešanas dziļums, gaisa dzesēšana un periodiska urbšana palīdz novērst mīkstināšanos ap griezējmalu.
Sagataves nostiprināšana un detaļas stabilitāte
PET komponenti jāatbalsta bez pārmērīga spriegojuma. Plānas sienas, platas plāksnes, šauras ribas un neatbalstītas sekcijas var deformēties turēšanas laikā un atgriezties atpakaļ pēc stiprinājuma atlaišanas.
Mīkstas žokļi, platas saskares virsmas, vakuuma stiprinājumi un izkliedēts atbalsts var samazināt lokālo deformāciju. Lielām detaļām var būt nepieciešama līdzsvarota apstrāde no pretējām virsmām, lai vienmērīgāk atbrīvotu materiāla spriegumu.
Stingras pielaides vai asimetriskām detaļām rupjo apstrādi un apdari var atdalīt. Pirms kritisko izmēru un blīvējuma virsmu apdares detaļas var stabilizēties starp operācijām.
Pielaides un virsmas kvalitāte
Inženiertehniskais PET var radīt gludas virsmas un stabilas precizitātes elementus, ja tiek kontrolēta izvēlētā klase, ģeometrija, instrumenti un pārbaudes apstākļi. To bieži izmanto, ja HDPE vai citas mīkstākas plastmasas nevar saglabāt nepieciešamo stingrību.
Pielaides spēja ir atkarīga no detaļas izmēra, sienas biezuma, materiāla sprieguma, termiskās izplešanās, iespīlēšanas, griešanas temperatūras un ekspluatācijas apstākļiem. Vienas metālam līdzīgas pielaides piemērošana katrai virsmai var palielināt izmaksas, neuzlabojot funkcionalitāti.
Pārbaude jāveic kontrolētā temperatūrā. Komponents, kas atbilst pielaides prasībām tūlīt pēc apstrādes, var mainīties, atgriežoties istabas temperatūrā vai saskaroties ar slodzi, tīrīšanu un darba siltumu.
PET materiāla priekšrocības un ierobežojumi
PET piedāvā noderīgu mehānisko, apstrādes, iepakošanas un vides īpašību līdzsvaru. Tomēr tā plašais formu klāsts var izraisīt izvēles kļūdas, ja PET klase un ražošanas apstākļi nav skaidri identificēti.
| PET priekšrocības | PET ierobežojumi |
| Augsta stipruma un svara attiecība | Īpašības ievērojami atšķiras atkarībā no kristalitātes pakāpes |
| Zema mitruma uzsūkšanās | Standarta pakāpēm ir karstā ūdens un sārmu ierobežojumi |
| Laba stingrība un cietība | Ne katra klase ir piemērota detaļām ar augstu triecienizturību |
| Laba izmēru stabilitāte | Termiskā izplešanās ir lielāka nekā metālam |
| Noderīga ķīmiskā izturība | Saderība nav universāla |
| Laba virsmas kvalitāte | Kristāliskām šķirnēm var nebūt caurspīdīgas |
| Piemērots formēšanai, ekstrūzijai, formēšanai un apstrādei | Sveķiem parasti nepieciešama rūpīga žāvēšana |
| Plaši pārstrādājams | Pārstrādātas kvalitātes kvalitāte ir atkarīga no izejvielām un kontroles |
| Pieejams caurspīdīgā iepakojumā un stingrās inženiertehniskajās formās | Iepakojuma PET nav līdzvērtīgs mehāniski apstrādājamam PET |
| Zemākas izmaksas nekā daudziem augstas veiktspējas polimēriem | Augstas temperatūras spēja ir zem PEEK, PPS vai PEI |
PET materiāls salīdzinājumā ar citiem poliesteriem
PET, PETG un PBT satur poliestera ķīmiju, taču to kristalizācija, formēšana, apstrāde un termiskā uzvedība atšķiras. Pareizā izvēle ir atkarīga no tā, vai galvenā prioritāte ir dzidrums, instrumentu efektivitāte, izmēru kontrole, triecienizturība vai inženieriskā izturība.
| Atlases faktors | Inženierijas PET | PETG / kopoliesters | PBT |
| Tipiska struktūra | Daļēji kristālisks | Galvenokārt amorfs | Daļēji kristālisks |
| Galvenā prioritāte | Stingrība, nodilums un izmēru kontrole | Skaidrība, izturība un viegla formēšana | Ātra formēšana un elektriskās lietojumprogrammas |
| Caurspīdīgums | Ierobežots kristālisku krājumu daudzums | Parasti augsts | Parasti necaurspīdīgs |
| CNC apstrādājamība | Labi ar piemērotām pamatnes formām | Iespējams, bet jutīgāks pret karstumu | Laba izmēru stabilitāte |
| Termoformēšana | Atkarīgs no pakāpes | Parasti labvēlīgs | Mazāk izplatīts |
| Iesmidzināšanas formēšanas cikls | mērens | Atkarīgs no pakāpes | Parasti ātra kristalizācija |
| Parastās lietojumprogrammas | Vadotnes, veltņi, zobrati un pārtikas iekārtas | Displeji, korpusi un caurspīdīgi produkti | Savienotāji, sensori un elektriskās detaļas |
| Galvenais ierobežojums | Izturība pret karstu ūdeni un sārmiem | Zemāka stingrība un siltumietilpība | Hidrolīzei un deformācijai nepieciešama kvalitātes kontrole |
PET materiāla izplatītākie pielietojumi
PET klasei un ražošanas procesam ir jāatbilst pielietojumam. Caurspīdīgajiem iepakojuma sveķiem, inženierijas materiāla formai, pārstrādātam PET un pastiprinātiem savienojumiem ir atšķirīgas validācijas un veiktspējas prasības.
| Lietošanas apgabals | Tipiski PET komponenti | Galvenais izvēles iemesls |
| Automobiļu | Rokturi, korpusi, tīrītāju komponenti, plēves un pārstrādātas šķiedras detaļas | Izturība, virsmas kvalitāte un zema mitruma absorbcija |
| Rūpniecības iekārtas | Vadotnes, veltņi, skrāpji, zobrati un mehāniskās pieturas | Stingrība, nodiluma izturēšanās un izmēru stabilitāte |
| Medicīna | Kvalificēta dozēšanas sistēma un diagnostikas komponenti | Precizitātes un šķirņu specifiskā dokumentācija |
| Aerospace | Plēves, izolācija un atlasīti vieglie komponenti | Stipruma un svara attiecība un elektriskā veiktspēja |
| Automatizācija | Konveijera vadotnes, pozicionēšanas detaļas, veltņi un sensoru balsti | Atkārtojami izmēri un zema slīdes berze |
| Elektronika | Vāki, slēdži, spoļu korpusi un izolācijas paneļi | Stingrība un elektriskā izolācija |
| Robotika | Vadotnes, starplikas, mazie zobrati un pozicionēšanas komponenti | Apstrādājamība un zema mitruma jutība |
| Patēriņa produkti | Pudeles, konteineri, ierīču detaļas un tekstilšķiedras | Skaidrība, izturība un ražošanas efektivitāte |
| Aviācija un aizsardzība | Kvalificētas plēves, izolācija un atbalsta komponenti | Klasei specifiskas mehāniskās un vides īpašības |
| Spēka sports | Korpusi, vadotnes un izvēlētās zem pārsega esošās detaļas | Eļļas izturība un izmēru stabilitāte |
| Nafta un gāze | Izvēlētās vadotnes, izolatori un zemas temperatūras mehāniskās detaļas | Ķīmiskā izturība ir pakļauta vides validācijai |
Mehāniski apstrādājams PET ir īpaši izplatīts pārtikas pārstrādē, dzērienu pildīšanā, farmācijā, pusvadītāju ražošanā, poligrāfijā un vispārējās mehāniskajās iekārtās. Tipiskas sastāvdaļas ir vadsliedes, bīdāmie stieņi, veltņi, atdures, satvērēji, korpusi, slēdži un zobrati.
PET detaļu dizaina apsvērumi
Materiāla izvēle un komponentu ģeometrija ir jāizvērtē kopā. PET klase, kas labi darbojas pudelē, plēvē vai biezā plāksnē, var darboties atšķirīgi plānā iesmidzināšanas formēšanas sienā vai stipri apstrādātā asimetriskā komponentā.
Sienas biezums, ribas un stūri
Iesmidzināšanas formētām PET detaļām jāuztur samērā vienmērīgs sienu biezums, lai samazinātu saraušanās atšķirības, iegrimšanas pēdas, iekšējo spriegumu un deformāciju.
Ribas var palielināt stingrību, neradot biezas, cietas sekcijas. Veidnes projektēšanas laikā jāņem vērā ribu biezums, augstums, iegrime, vārtu pozīcija, metināšanas līnijas atrašanās vieta un kristalizācijas uzvedība.
Asi iekšējie stūri rada sprieguma koncentrāciju un var ierobežot kausējuma plūsmu. Piemēroti rādiusi uzlabo formēšanu, apstrādi, triecienizturību un ilgtermiņa slodzes sadalījumu.
Saraušanās un kristalizācija
PET formēšanas saraušanās mainās atkarībā no kristāliskuma pakāpes, veidnes temperatūras, iepakošanas spiediena, dzesēšanas ātruma, sienas biezuma, orientācijas un markas formulas.
Caurspīdīgām amorfām detaļām parasti nepieciešama ātra atdzesēšana, lai ierobežotu kristalizāciju. Puskristāliskām inženiertehniskajām detaļām var izmantot kontrolētu veidnes temperatūru un dzesēšanu, lai sasniegtu nepieciešamo stingrību un izmēru uzvedību.
Instrumentu aprēķiniem jāizmanto izvēlētā sveķu piegādātāja saraušanās dati. Vispārīgās PET vērtības nav pietiekami precīzas augstas precizitātes veidnēm vai materiālu aizstāšanai.
Temperatūra, ūdens un ķīmiskā iedarbība
Darba temperatūra jānovērtē kopā ar slodzes ilgumu un izmēru pielaidi. Detaļa var palikt fiziski neskarta, bet mainīt savu nobīdi vai zaudēt izlīdzinājumu krietni zem kušanas temperatūras.
Nepārtraukta karsta ūdens, tvaika, stipru sārmu vai augsta alkohola satura iedarbība prasa rūpīgu saderības pārbaudi. Standarta inženiertehniskais PET var nebūt piemērots materiāls šādām vidēm.
Āra detaļām jāizmanto marka ar dokumentētu izturību pret atmosfēras iedarbību vai UV starojumu. Dabīgais PET nav automātiski jāuzskata par piemērotu ilgstošai ultravioletā starojuma iedarbībai.
Normatīvās un pārtikas saskares prasības
PET plaši izmanto pārtikas un dzērienu iepakojumam, taču atbilstība normatīvajiem aktiem joprojām ir atkarīga no kategorijas. Materiāla vispārīgais nosaukums nepierāda, ka konkrēta inženiertehniskā plāksne, pigments, pārstrādāta kategorija, smērviela vai piedevu iepakojums ir apstiprināts saskarei ar pārtiku.
Medicīnas, farmācijas, pārtikas pārstrādes, pusvadītāju un tīro iekārtu komponentiem var būt nepieciešama izsekojamība, migrācijas testi, informācija par bioloģisko saderību vai dokumentēta ražošanas kontrole.
Tāpēc materiāla sertifikāts, ražošanas process, tīrīšanas metode un gatavās detaļas pielietojums ir jāpārskata kopā.
Biežāk uzdotie jautājumi
Vai PET materiāls ir tas pats, kas PETG?
Nē. PETG ir modificēts kopoliesteris, kas paredzēts kristalizācijas samazināšanai un dzidruma, izturības, formēšanas vai apstrādes īpašību uzlabošanai. Standarta inženiertehniskais PET parasti ir daļēji kristālisks un piedāvā lielāku stingrību, cietību, nodilumizturību un izmēru kontroli. Šos divus materiālus nedrīkst aizstāt, nepārbaudot pielietojuma prasības.
Vai PET var izturēt CNC apstrādes pielaidi ±0.05 mm?
Lokalizētas ±0.05 mm pielaides var sasniegt, izmantojot piemērotu ģeometriju ar stabilu materiālu, kontrolētu sagataves stiprinājumu, asiem instrumentiem, temperatūras kontroli un pastāvīgu pārbaudi. Lielām plakanām virsmām, plānām sienām, dziļām kabatām, termiskajai izplešanai un iekšējam spriegumam var būt nepieciešamas plašākas pielaides. Spēja jānovērtē katrai pazīmei atsevišķi.
Vai pārstrādātu PET var izmantot precīzām CNC detaļām?
Tas ir iespējams tikai tad, ja pārstrādātais PET tiek piegādāts kā dokumentēta inženiertehniskā materiāla forma ar kontrolētu sastāvu, molekulmasu, tīrību un mehāniskajām īpašībām. Iepakojuma kvalitātes pārstrādātas pārslas vai granulas nevajadzētu uzskatīt par piemērotām stingras pielaides apstrādei bez maisīšanas, materiāla formas ražošanas un materiāla kvalificēšanas.
Vai PET ir piemērots nepārtrauktas karstā ūdens apgādes vajadzībām?
Standarta inženiertehniskajam PET var būt ierobežota hidrolīzes izturība nepārtrauktā karstā ūdenī vai sārmainā vidē. Piegādātāja pārstāvis apraksta izturību tikai līdz aptuveni 70 °C savai PET saimei. Inženieriem jāpārbauda precīza temperatūra, ķīmiskais sastāvs, spiediens, spriegums un iedarbības laiks vai jāsalīdzina ar citu polimēru.
Secinājumi
PET materiāls piedāvā pielāgojamu izturības, stingrības, zemas mitruma absorbcijas, izmēru stabilitātes, virsmas kvalitātes, ķīmiskās izturības un ražošanas efektivitātes līdzsvaru. Veiksmīgai izvēlei ir jānošķir pudeļu sveķi, APET, CPET, pārstrādāts PET, kopoliesteri un puskristāliski apstrādes materiāli, ņemot vērā kristāliskumu, karstumu, hidrolīzi, ķīmisko iedarbību, normatīvās prasības, materiāla spriegumu, apstrādes vēsturi un galīgo pielaidi.
Uzņēmumā TiRapid mēs piedāvājam precīzus CNC apstrādes un ražošanas pakalpojumus pielāgotām PET un inženiertehniskajām plastmasas detaļām, palīdzot klientiem kontrolēt materiāla klases izvēli, krājumu stabilitāti, izmēru precizitāti, virsmas kvalitāti, pārbaudes prasības un funkcionālo veiktspēju prasīgām lietojumprogrammām.
















