
CNC virpošana tiek plaši izmantota mehānisko iekārtu, automobiļu detaļu, automatizācijas sistēmu, rūpniecisko savienotāju un precīzijas instrumentu ražošanā. Vītnes kvalitāte tieši ietekmē montāžas efektivitāti, savienojuma izturību un ilgtermiņa darbības stabilitāti. Uzņēmumiem, kas iegādājas precīzi virpotas detaļas vairumā, tādas problēmas kā soļa novirzes, nepilnīgi vītnes profili, raupjas vītnes virsmas vai pārāk cieši savienojumi var palielināt pārstrādes izmaksas un traucēt montāžas darbības. Atbilstošu vītņošanas procesu, griezējinstrumentu un pārbaudes metožu izvēle palīdz uzlabot izmēru konsekvenci un izpildīt dažādu pielietojumu precizitātes prasības.
Kas ietekmē CNC vītņu virpošanas precizitāti?
CNC vītņu virpošanai ir nepieciešama koordinēta mašīnas kustība, vārpstas ātrums, sinhronizēta padeve, instrumenta ģeometrija un sagataves nostiprināšana. Pat ja ārējais vītnes diametrs atbilst rasējuma prasībām, novirzes solī, vītnes profila leņķī vai soļa diametrā var izraisīt sliktu vītnes saķeri. Vītnes specifikāciju, precizitātes pakāpju un pārbaudes prasību apstiprināšana pirms apstrādes palīdz ražotājiem izstrādāt stabilāku ražošanas procesu.
Vītnes parametri un inženiertehniskie rasējumi
Vītņu apstrādei ir nepieciešama precīza metrisko vītņu, collu vītņu, cauruļu vītņu un citu specializētu vītņu veidu identifikācija. Dažādiem vītņu standartiem ir atšķirīgi profili, soļi un izmēru prasības. Apstrādes parametrus nedrīkst noteikt tikai ārējais vītnes diametrs.
- Vītnes solis: solis nosaka aksiālo attālumu starp blakus esošajiem vītnes virsotnēm. Nepareizs soļa iestatījums tieši ietekmē vītnes saslēgšanos. Pat ja ārējais diametrs ir pareizs, detaļa var nesalikties pareizi.
- Vītnes soļa diametrs: Soļa diametrs ir svarīgs parametrs vītnes piemērotības novērtēšanai. Tas ietekmē klīrensu, saskares apstākļus un pretestību montāžas laikā.
- Vītnes profila leņķis un dziļums: Griešanas instrumenta profilam jāatbilst norādītajam vītnes standartam. Profila leņķa novirzes, nepietiekams griešanas dziļums vai pārmērīgs dziļums var pasliktināt savienojuma veiktspēju.
- Pielaides pakāpe: Projektētājiem jāizvēlas atbilstoša pielaides pakāpe atkarībā no stiprinājuma veida, slodzes prasībām un darba vides. Pārāk stingras pielaides var nevajadzīgi palielināt ražošanas izmaksas.
Pirms partijas ražošanas ražotājiem jāpārskata vītnes apzīmējums, efektīvais vītnes garums, reljefa rievas, fāzes un piemērotības pielaides, kas parādītas inženiertehniskajos rasējumos. Nestandarta vītnēm ir jāapstiprina arī pilnīgi profila parametri un pārbaudes metodes, lai samazinātu programmēšanas kļūdas un sekojošās montāžas problēmas.
Instrumentu nodilums un griešanas apstākļi
Vītņgriešanas instrumenta stāvoklis tieši ietekmē profila precizitāti un virsmas kvalitāti. Ilgstoša instrumenta lietošana, malu nošķelšanās vai nevienmērīgs nodilums var mainīt vītnes profilu. Apstrādājot tādus materiālus kā nerūsējošais tērauds un leģētais tērauds, instrumenta nodilums un griešanas karstums var vēl vairāk ietekmēt izmēru stabilitāti.
Instrumentu izvēlei jābūt atkarīgai no sagataves materiāla, vītnes specifikācijām, griešanas metodes un ražošanas apjoma. Karbīda vītņgriešanas ieliktņi ir piemēroti daudziem tradicionāliem metālapstrādes pielietojumiem. Specializētiem materiāliem vai sarežģītām vītnēm var būt nepieciešama parametru pārbaude, pamatojoties uz instrumentu ražotāja ieteikumiem. Droša instrumenta uzstādīšana, precīza instrumenta uzgaļa pozicionēšana un regulāras griešanas malu pārbaudes palīdz samazināt urbumus, vibrācijas pēdas un profila novirzes.
Mašīnas sinhronizācija un sagataves nostiprināšana
CNC vītņu virpošana ir atkarīga no precīzas sinhronizācijas starp vārpstas rotāciju un griezējinstrumenta aksiālo kustību. Pārneses kļūdas, neparasti vārpstas stāvokļi vai nepareizi vītņu programmas iestatījumi var izraisīt soļa novirzes, sakrustotas vītnes vai periodiskus virsmas nospiedumus.
Tikpat svarīga ir sagataves nostiprināšana. Garas, tievas vārpstas detaļas griešanas laikā var saliekties vai vibrēt, ja tām trūkst pietiekama atbalsta. Plānsienu detaļas var deformēties, ja tiek pielikts pārmērīgs nostiprināšanas spēks. Mehāniķiem jāizvēlas piemērotas ierīces atbilstoši sagataves garumam, diametram, materiāla stingrībai un vītnes pozīcijai. Dažām detaļām var būt nepieciešams astes balsts vai cits palīgbalsts. Stabila nostiprināšana palīdz uzturēt pareizu griešanas trajektoriju un uzlabo vienmērīgumu atkārtotas ražošanas laikā.
Kā uzlabot CNC vītņu virpošanas kvalitāti
Vītnes precizitātes uzlabošanai ir nepieciešams vairāk nekā tikai moderna iekārta. Tas ir atkarīgs arī no atbilstošas apstrādes programmas, stabiliem griešanas parametriem un standartizētas procesu vadības. Precīzām vītņotām detaļām, kurām nepieciešama ilgtermiņa piegāde, atkārtojams ražošanas process ir efektīvāks partiju variāciju kontrolēšanā nekā paļaušanās tikai uz operatora pieredzi.
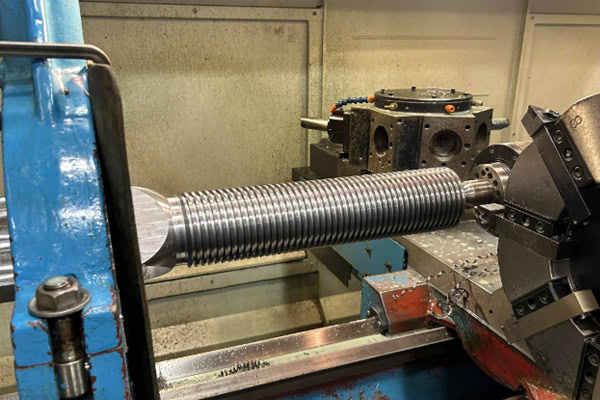
Optimizējiet vītņu griešanas programmu
Vītņu griešanas programmām ir precīzi jādefinē solis, vītnes garums, pieejas pozīcija, atkāpšanas pozīcija un griešanas dziļums. Vītņu cikla komandas var atšķirties dažādās CNC sistēmās, tāpēc programmētājiem ir jāpārbauda iestatījumi, ņemot vērā mašīnas lietošanas instrukcijas un faktisko sagataves ģeometriju.
- Pareizi izvietojiet griešanas gājienus: vītnēm, kurām nepieciešama ievērojama materiāla noņemšana, vairāki gājieni var sadalīt griešanas slodzi un palīdzēt novērst pārmērīgu instrumenta spiedienu, vibrāciju vai profila bojājumus.
- Kontrolējiet pēdējos griešanas posmus: Apstrādes laikā uzturiet stabilus griešanas apstākļus. Nevajadzīgas parametru izmaiņas var ietekmēt soļa diametru un virsmas kvalitāti.
- Pārbaudiet instrumenta atkāpšanas ceļu: slēpto caurumu vītnēm, vītnēm plecu tuvumā un garām vītnēm ir nepieciešama pietiekama atkāpšanas vieta, lai novērstu instrumentu sadursmes un efektīvā vītnes profila bojājumus.
- Pārbaudiet programmu pirms ražošanas: Pirms pirmās detaļas apstrādes pārbaudiet programmas parametrus, instrumentu nobīdes un vārpstas sinhronizāciju. Ja iespējams, izmantojiet simulāciju, izmēģinājuma braucienu vai kontrolētu izmēģinājuma griešanu, lai pārbaudītu instrumenta trajektoriju.
Standartizēti programmas iestatījumi palīdz samazināt sakrustotu vītņu, izmēru noviržu un instrumentu sadursmju risku. Atkārtotu pasūtījumu gadījumā pārbaudītu programmu un apstrādes parametru saglabāšana var arī saīsināt iestatīšanas laiku nākamajām ražošanas reizēm.
Izvēlieties piemērotus griešanas parametrus
Griešanas ātrums, sinhronizēta padeve, griešanas dziļums un dzesēšanas apstākļi kopīgi ietekmē vītnes apstrādes stabilitāti. Pārmērīgs griešanas ātrums var paātrināt instrumenta nodilumu un siltuma uzkrāšanos, savukārt nepiemēroti parametri var izraisīt vibrāciju vai nelīdzenas vītnes virsmas. Faktiskie iestatījumi jāpārbauda, veicot izmēģinājuma apstrādi, pamatojoties uz materiāla cietību, ieliktņa klasi, vītnes izmēriem un mašīnas iespējām.
- Pielāgojiet griešanas ātrumu pielietojumam: izvēlieties vārpstas ātrumu atbilstoši sagataves materiālam un instrumenta ražotāja ieteiktajam diapazonam. Izvairieties no ražošanas ātruma prioritātes piešķiršanas instrumenta kalpošanas laika un izmēru stabilitātes rēķina.
- Sadaliet griešanas pielaidi: sadaliet materiāla noņemšanu atbilstošā skaitā gājienu, lai samazinātu slodzi katrā gājienā, īpaši apstrādājot liela soļa vai dziļas vītnes.
- Uzlabot skaidu izvadīšanu: Materiāliem, kas rada garas skaidas, ir nepieciešama efektīva skaidu izvadīšana. Tas palīdz novērst skaidu aptīšanu ap instrumentu vai apstrādāto vītņu virsmu saskrāpēšanu.
- Uzturēt stabilus dzesēšanas apstākļus: Izmantojiet piemērotu griešanas šķidrumu vai dzesēšanas metodi atkarībā no materiāla un instrumentu prasībām. Pareiza dzesēšana palīdz kontrolēt siltuma uzkrāšanos un uzturēt stabilus griešanas apstākļus.
Parametru optimizācijai jābalstās uz faktiskajiem pārbaudes datiem. Reģistrējot pirmās detaļas izmērus, instrumenta stāvokli un partijas pārbaudes rezultātus, ražotāji var pakāpeniski noteikt stabilus apstrādes parametrus konkrētiem materiāliem un vītņu specifikācijām.
Stiprināt instrumentu pārvaldību un procesu kontroli
Instrumentu pārvaldība tieši ietekmē partijas vītņu ražošanas konsekvenci. Ražojot lielu daudzumu komponentu, gaidīšana, līdz parādās redzamas kvalitātes problēmas, pirms instrumenta nomaiņas var pieļaut iepriekš apstrādāto detaļu izmēru novirzes. Noteikti pārbaudes un nomaiņas grafiki palīdz samazināt šo risku.
Ražošanas laikā pārbaudes intervāli jānosaka atkarībā no apstrādes apjoma, materiāla īpašībām un instrumentu nodiluma. Operatoriem jāuzrauga vītņu virsmas, vai nav plīsumu, atskabargu, vibrācijas pēdu un lokālu bojājumu. Ja parādās novirzes, viņiem nekavējoties jāpārbauda griešanas ieliktnis, iespīlēšanas stāvoklis un programmas parametri. Kritisku komponentu gadījumā ražotāji var arī uzturēt ierakstus par instrumentu izmaiņām, programmas versijām, ražošanas partijām un pārbaudes rezultātiem, lai atbalstītu kvalitātes izsekojamību.
Kā pārbaudīt un pieņemt precīzas CNC vītņotas detaļas
Vītnes kvalitātes pieņemšanai jābalstās uz inženiertehniskajiem rasējumiem, piemērojamajiem vītņu standartiem un komponenta paredzēto pielietojumu. Izmērot tikai ārējo vītnes diametru, nevar pilnībā noteikt, vai vītne derēs pareizi. Montāžas veiktspēju var ietekmēt arī solis, soļa diametrs, profila ģeometrija un efektīvais vītnes garums. Piemērots pārbaudes process palīdz ražotājiem un pircējiem precīzāk pārbaudīt atbilstību tehniskajām prasībām.

Izmēru pārbaudei izmantojiet profesionālus vītnes mērītājus
Pie izplatītākajiem vītņu pārbaudes instrumentiem pieder vītnes gredzenu mērinstrumenti, vītnes aizbāžņu mērinstrumenti, soļa mērinstrumenti un mērīšanas iekārtas, kas piemērotas norādītajiem izmēriem. Katram instrumentam ir atšķirīgs mērķis, un tas jāizvēlas atbilstoši vītnes tipam un precizitātes prasībām.
- Vītnes gredzenu mērierīces: Tās galvenokārt tiek izmantotas ārējo vītņu piemērotības pārbaudei, un tām jāatbilst norādītajam vītnes izmēram un pielaides pakāpei.
- Vītnes aizbāžņu mērierīces: tās tiek izmantotas, lai pārbaudītu, vai iekšējā vītne atbilst noteiktajiem derīguma/nederīguma nosacījumiem. Tās ir piemērotas sērijveidā ražotu komponentu ātrai pārbaudei.
- Vītnes soļa mērierīces: tās palīdz pārbaudīt, vai vītnes solis atbilst konstrukcijas specifikācijai, taču tās nevar aizstāt pilnīgu vītnes precizitātes pārbaudi.
- Precīzas mērīšanas iekārtas: Ja rasējumos ir noteiktas stingras prasības attiecībā uz soļa diametru, profila ģeometriju vai specializētām vītnes kontūrām, detalizētākiem mērījumiem var izmantot piemērotu profesionālu aprīkojumu.
Pirms pārbaudes apstipriniet mērierīces specifikāciju, precizitātes pakāpi un kalibrēšanas statusu. Ievērojiet piemērojamos pārbaudes standartus un ekspluatācijas procedūras. Kritiskiem montāžas komponentiem mērierīces pārbaudes apvienošana ar atbilstošiem izmēru mērījumiem palīdz novērst svarīgu defektu nepamanīšanu.
Veikt pirmās preces pārbaudi un partijas paraugu ņemšanu
Pirmās detaļas pārbaude var identificēt problēmas ar programmām, griezējinstrumentiem vai apstrādājamo detaļu stiprinājumiem pirms pilna mēroga ražošanas sākuma. Pēc tam, kad pirmā detaļa ir izturējusi pārbaudi, ražotājiem jāizveido partijas pārbaudes plāns, pamatojoties uz pasūtījuma daudzumu, komponentu risku un klienta kvalitātes prasībām. Tas palīdz noteikt izmēru novirzes, palielinoties mašīnas darbības laikam.
Ražošanas laikā īpaša uzmanība jāpievērš vītnes saslēgumam, efektīvajam vītnes garumam, izciļņiem galos un redzamiem virsmas defektiem. Augstas precizitātes komponentiem, drošībai kritiskiem lietojumiem vai detaļām, kurām nepieciešama klienta noteikta 100% pārbaude, jāievēro noteiktās pārbaudes prasības. Regulāra paraugu ņemšana neaizstāj nepieciešamo pilno pārbaudi.
Izvēlieties CNC apstrādes piegādātāju ar augstu kvalitātity vadība
Iegādājoties precīzijas vītņotās detaļas, pircējiem jāizvērtē ne tikai cena un piegādes laiks. Viņiem arī jāpārliecinās, vai piegādātājam ir piemērots virpošanas aprīkojums, vītņošanas instrumenti, pārbaudes mērinstrumenti un kvalitātes vadības procedūras. Uzticams apstrādes piegādātājs var pārskatīt rasējumus pirms ražošanas, kontrolēt programmu un instrumentu stāvokli apstrādes laikā, kā arī sniegt izmēru pārbaudes ierakstus atbilstoši pasūtījuma prasībām.
Ilgtermiņa iepirkumu projektiem piedāvājuma laikā iesniedziet pilnīgus divdimensiju rasējumus, materiālu kategorijas, vītņu specifikācijas, pielaides prasības, virsmas apdares detaļas un pasūtījuma daudzumus. Specializētu vītņu vai komponentu ar stingrām atbilstības prasībām gadījumā pirms partijas ražošanas apstiprināšanas apsveriet paraugu izgatavošanu un validēšanu. Skaidri definētas tehniskās specifikācijas, pārbaudes standarti un piegādes dokumentācija palīdz samazināt komunikācijas kļūdas un uzlabot piegādes ķēdes uzticamību.
CNC vītņu virpošanas kvalitāte ir atkarīga no inženiertehniskā projekta, mašīnas sinhronizācijas, instrumentu stāvokļa, griešanas parametru un pārbaudes procedūru koordinācijas. Apstiprinot vītņu specifikācijas pirms ražošanas, kontrolējot griešanas un iespīlēšanas apstākļus apstrādes laikā un veicot pirmgabalu un partiju pārbaudes ar piemērotiem mērinstrumentiem, ražotāji var efektīvāk samazināt izmēru novirzes, montāžas grūtības un pārstrādes izmaksas. Klientiem, kuriem nepieciešami pielāgoti precīzi vītņoti komponenti, CNC apstrādes piegādātāja izvēle ar stabilām ražošanas iespējām un visaptverošām kvalitātes pārbaudes procedūrām palīdz nodrošināt, ka piegādātās detaļas atbilst projekta prasībām.
















