
CNC virpošanas virsmas raupjums ir viens no svarīgākajiem kvalitātes rādītājiem precīzā apstrādē. Vārpstām, uzmavām, savienotājiem, vītņotiem komponentiem, vārstu detaļām un augstas precizitātes rotējošiem komponentiem izmēru prasību izpilde vien nenozīmē, ka apstrādes process ir pabeigts. Virsmas raupjums, apstrādes pēdas, raupjumi un lokalizēti defekti var ietekmēt arī montāžu un funkcionālo veiktspēju. Dažādi materiāli, griezējinstrumenti, instrumenta priekšgala rādiusi, vārpstas griešanās ātrumi, padeves ātrumi, griešanas dziļums un dzesēšanas apstākļi var ietekmēt galīgo virsmas apdari. Izvēloties CNC virpošanas pakalpojumus, ražotājiem jādefinē nepieciešamā Ra vērtība atbilstoši paredzētajam pielietojumam un jāizmanto kontrolēts apstrādes process, lai saglabātu nemainīgu virsmas kvalitāti visās ražošanas partijās.
Kāpēc virsmas raupjums ir svarīgs CNC virpošanā?
Virsmas raupjums ir kas vairāk nekā tikai ar izskatu saistīta specifikācija. Komponentiem, kuriem nepieciešama savienošana, blīvēšana, slīdēšana vai ātrgaitas rotācija, mikroskopiskais virsmas profils var ietekmēt berzi, nodilumu, blīvēšanas veiktspēju un montāžas apstākļus. Piemēram, ja vārpsta saskaras ar gultni vai virzuļa stienis darbojas ar blīvēšanas komponentu, pārmērīgs raupjums var palielināt berzi un nodilumu. Nestabils virsmas stāvoklis var arī samazināt blīvēšanas veiktspēju vai radīt neparastu montāžas pretestību. Tāpēc CNC virpošanas procesos jānosaka atbilstošs virsmas raupjuma mērķis atbilstoši komponenta faktiskajam pielietojumam, nevis vienkārši jācenšas sasniegt zemāko iespējamo Ra vērtību.
Dažādiem lietojumiem ir nepieciešamas dažādas Ra vērtības
Dažādas detaļas darbojas dažādos apstākļos, tāpēc to virsmas raupjuma prasības var ievērojami atšķirties. Vispārīgām konstrukcijas detaļām var būt nepieciešama tikai standarta apstrādes kvalitāte, savukārt ātrgaitas vārpstām, blīvēšanas virsmām un precīzijas bīdāmām detaļām bieži vien ir nepieciešama stingrāka virsmas kontrole.
- Vispārējā ārējā virpošana: uzmanības centrā ir izmēru stabilitāte un vienmērīgas apstrādes pēdas
- Precīzijas vārpstas: kontrolējiet diametra pielaidi, apaļumu un virsmas raupjumu kopā
- Blīvējošās virsmas: Kontrolējiet virsmas tekstūru un mikroskopiskos defektus
- Bīdāmās virsmas: samazina berzi un neparastu nodilumu
- Vītņotas savienojošās virsmas: Saglabājiet stabilus vītnes profilus un virsmas kvalitāti
- Ātrgaitas rotējoši komponenti: Kontrolē virsmas apdari un izvirzījumu kopā
Saprātīga Ra mērķa noteikšana palīdz novērst neatbilstību starp apstrādes iespējām un produkta prasībām, vienlaikus izvairoties no nevajadzīgām apdares izmaksām.
Virsmas raupjums var ietekmēt montāžu
Precīzijas komponenti bieži vien ir jāsamontē kopā ar citām detaļām. Pat ja izmēru pārbaude ir apmierinoša, acīmredzamas instrumentu pēdas, asas rievas vai lokalizētas skrambas var apgrūtināt montāžu. Vārpstu, buksu, pozicionēšanas tapu un precīzi virpotu komponentu gadījumā stabila virsmas stāvoklis palīdz uzlabot montāžas vienmērību un samazināt atkārtotas apstrādes un manuālas apdares nepieciešamību.
CNC virpošanas laikā izmēru precizitāte un virsmas kvalitāte ir jākontrolē kopā. Instrumentu izvēles, griešanas parametru un dzesēšanas šķidruma apstākļu koordinēšana var palīdzēt sasniegt inženiertehniskajā rasējumā norādītās prasības.
Kādi CNC virpošanas parametri ietekmē virsmas raupjumu?
Virpošanas virsmas kvalitāte ir cieši saistīta ar griešanas parametriem. Daudzus apstrādes defektus neizraisa nepietiekama mašīnas precizitāte, bet gan nepareiza griešanas ātruma, padeves ātruma, griešanas dziļuma un instrumenta stāvokļa kombinācija. Pat ja tiek izmantots viens un tas pats materiāls, mašīna un instruments, apstrādes parametru izmaiņas var būtiski ietekmēt galīgo Ra vērtību un apstrādes modeli.
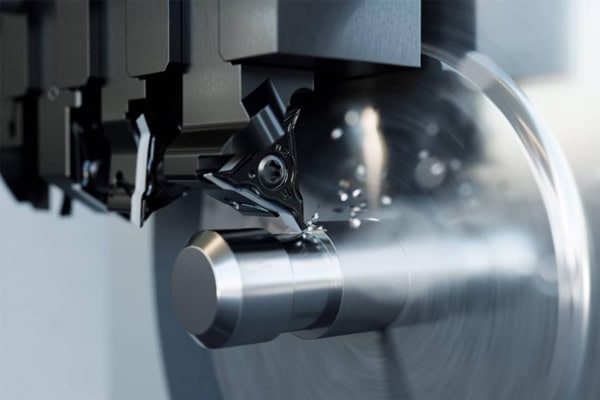
Padeves ātrums tieši ietekmē apstrādes pēdas
Padeves ātrums ir viens no galvenajiem parametriem, kas ietekmē virpotās virsmas raupjumu. Lielāks padeves ātrums parasti rada izteiktākas teorētiskās apstrādes pēdas uz sagataves virsmas, savukārt padeves ātruma samazināšana var uzlabot virsmas apdari, bet ilgāku apstrādes laiku. Faktiskie ražošanas parametri jāizvēlas atbilstoši instrumenta deguna rādiusam, materiālam, apstrādes posmam un izmēru prasībām.
- Efektīvai rupjai apstrādei izmantojiet lielāku padeves ātrumu
- Pusapstrādes laikā izmantojiet kontrolētus padeves ātrumus
- Rūpīgi optimizējiet padeves ātrumu apdares laikā
- Zemākas padeves ātrumi var radīt smalkākus apstrādes modeļus
- Pārāk maza padeves ātrums var palielināt apstrādes laiku
- Apsveriet instrumentu kalpošanas laiku un ražošanas efektivitāti kopā
Pareiza padeves ātruma kontrole palīdz panākt praktisku līdzsvaru starp apstrādes efektivitāti un virsmas kvalitāti.
Griešanas ātrums ietekmē temperatūru un instrumenta stāvokli
Vārpstas ātrums un griešanas ātrums ietekmē griešanas zonas temperatūru, instrumentu nodilumu un apstrādes stabilitāti. Alumīnija sakausējumus un misiņu bieži var apstrādāt ar relatīvi lielu griešanas ātrumu, ja to atbalsta piemēroti instrumenti un mašīnas iespējas. Nerūsējošā tērauda un titāna sakausējumiem parasti ir nepieciešama rūpīgāka siltuma ģenerēšanas un instrumentu slodzes kontrole.
Ja griešanas ātrums nav piemērots, var rasties tādas problēmas kā griezējšķautņu nogulsnēšanās, ātrs instrumentu nodilums, virsmas plīsumi vai neregulāras apstrādes pēdas. Apstrādes laikā stabilas griezējšķautnes uzturēšana ir īpaši svarīga, lai samazinātu virsmas kvalitātes atšķirības starp ražošanas partijām.
Griešanas dziļums ietekmē apstrādes stabilitāti
Griešanas dziļums galvenokārt ietekmē materiāla noņemšanu un griešanas slodzi. Rupjas apstrādes operācijās var izmantot lielāku griešanas dziļumu, lai efektīvi noņemtu lieko materiālu, savukārt apdares operācijās parasti ir nepieciešama atbilstoša apdares pielaide, lai instruments varētu vienmērīgi iegūt gala virsmu.
Ja apdares pielaide ir pārāk maza, instruments var berzēties pret virsmu, nevis efektīvi griezt. Ja pielaide ir pārmērīga, griešanas spēki var palielināties un ietekmēt virsmas kvalitāti. Apstrādes programmai jānosaka atbilstošas rupjās apstrādes, pusapstrādes un apdares pielaides atbilstoši izejmateriāla izmēriem un detaļas ģeometrijai.
Kā instrumentu izvēle var samazināt CNC virpošanas virsmas raupjumu?
Griešanas instruments tieši saskaras ar sagatavi, tāpēc tā malu stāvoklis, deguna rādiuss, instrumenta materiāls un ģeometrija ietekmē galīgo virsmas apdari. Precīzas CNC virpošanas projektos instrumenta izvēlei nevajadzētu koncentrēties tikai uz to, vai instruments var noņemt materiālu. Tikpat svarīga ir ilgtermiņa stabilitāte nepārtrauktas ražošanas laikā.
Izvēlieties atbilstošu instrumenta deguna rādiusu
Instrumenta priekšgala rādiuss ietekmē teorētisko apstrādes modeli. Piemērots priekšgala rādiuss var uzlabot virsmas apdari un nostiprināt griešanas malu. Tomēr lielāks priekšgala rādiuss ne vienmēr ir labāks. Apstrādājot plānsienu detaļas, tievas vārpstas vai komponentus ar ierobežotu stingrību, pārāk liels priekšgala rādiuss var palielināt radiālos griešanas spēkus un izraisīt vibrāciju.
- Izvēlieties deguna rādiusu atbilstoši virpošanas operācijai
- Pielāgojiet apdares instrumentus mērķa Ra vērtībai
- Samaziniet deformācijas un vibrācijas riskus, apstrādājot plānsienu detaļas
- Apsveriet instrumenta stingrību tievām vārpstām
- Pārbaudiet instrumentu pieejamību mazām precīzijas detaļām
- Izvairieties no traucējumiem, apstrādājot sarežģītus profilus
Lai panāktu stabilu virsmas kvalitāti, instrumenta deguna rādiusam jābūt pareizi saskaņotam ar padeves ātrumu un citiem griešanas parametriem.
Izvēlieties griešanas ieliktņus atbilstoši materiālam
Dažādiem materiāliem ir nepieciešami dažādi ieliktņu materiāli un pārklājumi. Alumīnija sakausējumiem parasti ir asas griešanas malas un efektīva skaidu aizvadīšana. Nerūsējošajam tēraudam ir nepieciešams līdzsvars starp izturību, nodilumizturību un termisko veiktspēju. Cietākiem materiāliem atkarībā no faktiskajiem apstrādes apstākļiem var būt nepieciešams karbīds vai citi specializēti instrumenti.
Stabils instrumentu stāvoklis palīdz samazināt instrumentu nospiedumu un virsmas defektu atšķirības. Lielapjoma ražošanas laikā ražotājiem jāievieš arī instrumentu kalpošanas laika pārvaldības procedūras un jānomaina instrumenti atbilstošos nodiluma ierobežojumos, lai novērstu ievērojamas atšķirības detaļu virsmas kvalitātē.
Kā sagataves stiprinājums un mašīnas stingrība ietekmē virsmas kvalitāti?
Pat ar atbilstošiem instrumentiem un griešanas parametriem nestabila sagataves nostiprināšana vai nepietiekama mašīnas stingrība var radīt ievērojamas vibrācijas. Griešanas vibrācijas var radīt periodiskus rakstus uz sagataves virsmas un smagos gadījumos izraisīt izmēru izmaiņas, instrumentu šķembas un lokalizētus apstrādes defektus. Šī problēma ir īpaši svarīga, apstrādājot tievas vārpstas, plānsienu uzmavas un detaļas ar gariem instrumentu vai sagataves pārkariem.
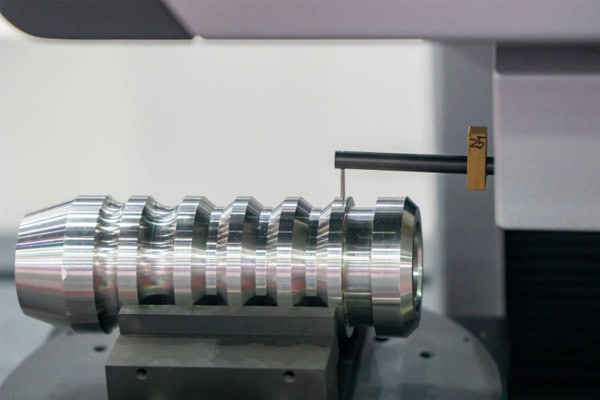
Optimizējiet darba virsmas stiprinājumu, lai samazinātu vibrāciju
Apstrādājamās detaļas nostiprināšanas metode jāizvēlas atkarībā no detaļas garuma, diametra, materiāla un konstrukcijas īpašībām. Garām vārpstām papildu atbalstu apstrādes laikā var nodrošināt astes balsti, stabili balsti vai sekotāju balsti. Plānsienu detaļām iespīlēšanas spēks rūpīgi jākontrolē, lai novērstu deformāciju.
- Samaziniet instrumenta pārkares
- Palieliniet sagataves nostiprināšanas stingrību
- Izmantojiet aizmugurējā balsta atbalstu, ja tas ir piemērots
- Pievienot atbalstu garas vārpstas apstrādei
- Plānsienu detaļu spriegojuma kontrole
- Pārbaudiet patronas fiksācijas apstākļus
- Samaziniet kļūdas, ko rada atkārtota darbgabalu turēšana
Stabila sagataves nostiprināšana nodrošina uzticamu pamatu precīzai apdarei un palīdz samazināt vibrācijas radītos virsmas defektus.
Mašīnas stāvoklis arī prasa regulāru pārbaudi
Vārpstas izvirzījums, vadotnes stāvoklis, revolvera pozicionēšanas precizitāte un armatūras nodilums var ietekmēt apstrādes rezultātus. Ja mašīnas precizitāte pēc ilgstošas darbības pakāpeniski pasliktinās, virsmas kvalitāte var pasliktināties pat tad, ja apstrādes programma paliek nemainīga.
CNC virpošanas sērijveida ražošanai ražotājiem jāievieš regulāras mašīnu pārbaudes un apkopes procedūras. Pirmās detaļas pārbaude un pārbaude procesa laikā var arī palīdzēt noteikt apstrādes apstākļu izmaiņas, pirms tās ietekmē lielu skaitu komponentu.
Kā precīza CNC virpošana var panākt stabilu Ra kontroli?
Stabilai virsmas raupjuma kontrolei nepieciešama koordinēta procesa plānošanas, instrumentu, iekārtas stāvokļa, dzesēšanas un pārbaudes pārvaldība. Precīzām detaļām, kas tiek piegādātas ilgos ražošanas ciklos, nepietiek ar mērķa Ra vērtības sasniegšanu vienai izmēģinājuma detaļai. Arī nākamajām ražošanas partijām ir jāuztur nemainīgi apstrādes apstākļi.
Izveidojiet kontrolētu procesu no rupjas apstrādes līdz apdarei
Pareizi plānota apstrādes secība samazina apdares operācijas darba slodzi. Rupja apstrāde galvenokārt tiek izmantota, lai efektīvi noņemtu materiālu, daļēja apdare koriģē profilu un izmērus, bet apdare nosaka galīgos izmērus un virsmas kvalitāti. Augstas precizitātes komponentiem var ieviest papildu apdares operācijas atkarībā no materiāla un detaļas ģeometrijas.
- Rupjas apstrādes laikā efektīvi noņemiet lieko materiālu
- Koriģēt profilu pusapstrādes laikā
- Kontrolējiet galīgos izmērus apdares laikā
- Pielāgojiet griešanas parametrus atbilstoši materiālam
- Izvēlieties apdares instrumentus, pamatojoties uz nepieciešamo Ra vērtību
- Izmantojiet dzesēšanas šķidrumu, lai kontrolētu griešanas temperatūru
- Rūpīgi pārbaudiet kritiskās virsmas
Standartizēts apstrādes process samazina manuālu pielāgojumu radītās variācijas un palīdz uzturēt nemainīgu kvalitāti starp ražošanas partijām.
Izmantojiet profesionālu aprīkojumu, lai pārbaudītu virsmas raupjumu
Virsmas raupjumu nevajadzētu novērtēt tikai vizuāli. Ja inženiertehniskajā rasējumā ir definēta konkrēta Ra prasība, rezultāta pārbaudei norādītajās pārbaudes vietās jāizmanto profesionālas virsmas raupjuma mērīšanas iekārtas.
Pārbaudei nevajadzētu koncentrēties tikai uz vienu komponentu. Jāuzrauga arī izmaiņas starp ražošanas partijām un dažādiem mašīnas darbības posmiem. Ja Ra vērtība pakāpeniski palielinās, iespējamie cēloņi var būt instrumentu nodilums, griešanas parametru izmaiņas vai mašīnas stāvokļa problēmas.
Pārbaudes datus var izmantot, lai savlaicīgi pielāgotu instrumentu un apstrādes parametrus, samazinot virsmas kvalitātes neatbilstību risku partijas ražošanas laikā.
Kā izvēlēties CNC virpošanas ražotāju precīzijas komponentiem?
Ja komponentiem ir nepieciešama kontrolēta virsmas raupjuma pakāpe, stingras izmēru pielaides un stabila partijas ražošana, piegādātāja procesa iespējas var tieši ietekmēt galīgo kvalitāti. Iegādājoties CNC virpošanas pakalpojumus, pircējiem jāņem vērā ne tikai cena. Svarīgi apsvērumi ir iekārtas iespējas, materiālu pieredze, pārbaudes iekārtas, inženierkomunikācijas un ražošanas konsekvence.
Sagatavojiet pilnīgu informāciju par detaļām pirms iegādes
Skaidri inženiertehniskie rasējumi palīdz apstrādes piegādātājam precīzi izprast detaļu prasības. Detaļām ar īpašām Ra prasībām kritiskajām virsmām jābūt skaidri definētām virsmas raupjuma specifikācijām. Jānorāda arī materiāls, izmēri, pielaides, daudzumi un īpašas apstrādes prasības.
- 2D inženiertehniskie rasējumi
- 3D CAD modeļi
- Materiāla pakāpe
- Kritiskās izmēru pielaides
- Virsmas raupjuma prasības
- Ražošanas daudzums
- Virsmas apdares prasības
- Kvalitātes pārbaudes prasības
Pilnīgāka informācija ļauj inženieru komandai efektīvāk novērtēt apstrādes iespējamību, instrumentu konfigurāciju un ražošanas plānošanu, kā arī palīdz ģenerēt precīzāku cenu piedāvājumu.
Pārbaudiet partijas apstrādes iespējas ar paraugiem
Precīzu komponentu gadījumā paraugu validācija ļauj pircējiem apstiprināt izmērus, virsmas apdari un montāžas apstākļus pirms pāriešanas uz masveida ražošanu. Kritiskos izmērus un galvenās virsmas var pārbaudīt paraugu ražošanas laikā, lai pārliecinātos, ka ierosinātais process atbilst projektēšanas prasībām.
Komponentiem, kuriem nepieciešama ilgtermiņa piegāde, pircēji var pieprasīt arī attiecīgos pārbaudes ierakstus, lai izveidotu skaidrāku kvalitātes kontroles atsauci nākamajām ražošanas partijām.
TiRapid nodrošina CNC virpošanas, precīzas CNC apstrādes un ražošanas pakalpojumus no prototipu izstrādes līdz ražošanai. Pamatojoties uz inženiertehniskajiem rasējumiem, materiālu specifikācijām, izmēru pielaidēm un virsmas apdares prasībām, tā inženieru komanda var izstrādāt atbilstošu apstrādes risinājumu. Projektiem ar definētām Ra vērtībām, izmēru pielaidēm un partijas piegādes prasībām pilnīgas inženiertehniskās informācijas sniegšana cenu piedāvājuma posmā palīdz inženieru komandai novērtēt apstrādes iespējamību un ražošanas prasības.
Izvēloties atbilstošu instrumentu izvēli, griešanas parametrus, apstrādājamās detaļas nostiprināšanas metodes, dzesēšanas sistēmas un pārbaudes procedūras, ražotāji var efektīvi uzlabot CNC virpotu detaļu virsmas kvalitāti. Precīzām vārpstām, uzmavām, savienotājiem un citām rotējošām detaļām ir praktiskāk skaidri definēt nepieciešamo Ra vērtību un nepārtraukti uzraudzīt apstrādes procesu, nekā vienkārši tiekties pēc zemākās iespējamās raupjuma vērtības. Stabila procesa kontrole palīdz uzturēt atbilstošu līdzsvaru starp izmēru precizitāti, virsmas apdari un partijas konsekvenci, vienlaikus samazinot atkārtotas apstrādes riskus un uzlabojot ilgtermiņa piegādes uzticamību.
















