
Virsmas frēze ir daudzšķautņu rotācijas griezējinstruments, ko izmanto, lai apstrādātu plakanas virsmas, lielas virsmas un plecu elementus uz sagataves. Tas ir viens no visizplatītākajiem frēzēšanas instrumentiem CNC apstrādē, jo tas var efektīvi noņemt materiālu, vienlaikus nodrošinot labu virsmas apdari un stabilus izmēru rezultātus.
Šajā rokasgrāmatā jūs uzzināsiet, kas ir virsmas frēze, kā tā darbojas, kādi veidi tiek parasti izmantoti, kā izvēlēties pareizo frēzi dažādiem materiāliem un apstrādes mērķiem, kā arī kāda labākā prakse palīdz uzlabot instrumenta kalpošanas laiku un virsmas kvalitāti.
Kas ir sejas frēzēšanas griezējs?
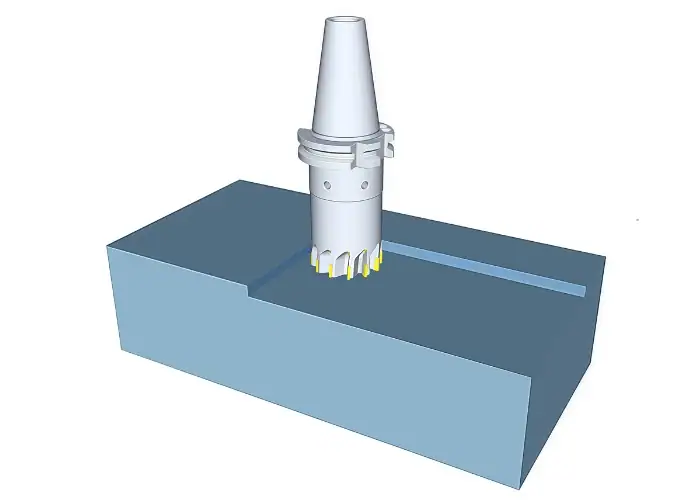
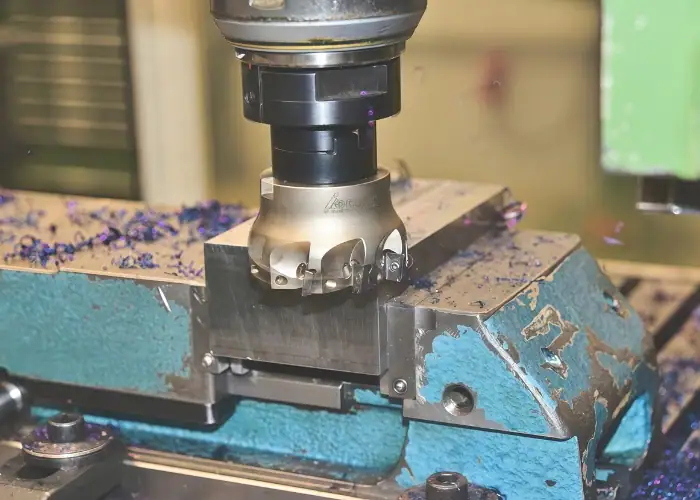
Virsmas frēze ir frēzēšanas instruments, kas galvenokārt paredzēts griešanai ar ieliktņiem vai zobiem, kas atrodas uz griezēja korpusa virsmas un ārējās malas. To parasti izmanto plakanu virsmu apstrādei frēzmašīnās un apstrādes centros.
Salīdzinot ar gala frēzi, plaknes frēzei parasti ir lielāks diametrs, tā satur vairākus ieliktņus un ir labāk piemērota plaša griešanas platuma pārklāšanai vienā piegājienā. Gala frēzes biežāk izmanto rievu, kabatu, sānu sienu un detalizētu kontūru elementu apstrādei, savukārt plaknes frēzes ir vēlamākas virsmu apstrādei un lielu plakanu virsmu apstrādei.
Tipiski pielietojumi ietver plakano virsmu apstrādi, plecu frēzēšanu, lielu detaļu virsmas apstrādi, veidņu pamatnes sagatavošanu, stiprinājuma plākšņu apstrādi un platu sagataves virsmu vispārēju rupjo apstrādi vai apdari.
Galvenie sejas frēzēšanas griezēju veidi
Dažādas virsmas frēzes ir paredzētas dažādiem apstrādes uzdevumiem. Dažas ir labākas vispārējai virsmas apstrādei, bet citas ir piemērotākas apdarei, plecu frēzēšanai vai rupjai apstrādei ar lielu padevi. Tās parasti klasificē pēc griezēja konstrukcijas, priekšējā leņķa un griezējamā materiāla, un katrs veids atšķirīgi ietekmē apstrādes veiktspēju.
Izstrādājis Cutter Design
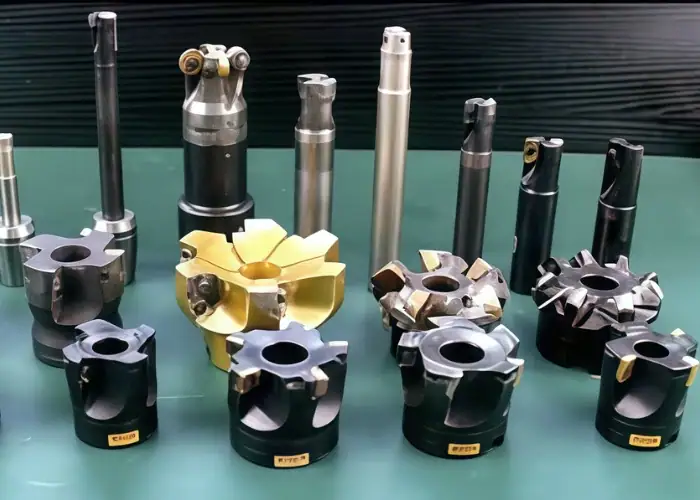
Griezēja konstrukcija ietekmē stingrību, ieliktņu nomaiņu, regulēšanas iespējas un kopējo apstrādes elastību. Šī klasifikācija ir īpaši svarīga, izvēloties virsmas frēzi dažādiem griezēja izmēriem, izmaksu prasībām un precizitātes līmeņiem. Praktiskajā apstrādē griezēja konstrukcijas dizains bieži nosaka, cik viegli to var uzturēt, cik stabili tas darbojas slodzes apstākļos un cik piemērots tas ir vispārējai ražošanai vai augstākas precizitātes darbībām.
Cietās virsmas frēzes
Cietās virsmas frēzes tiek izgatavotas kā viens korpuss, parasti no ātrgriezējtērauda (HSS) vai karbīda. Tā kā griezēja korpuss un griešanas daļa ir integrētas, tās nodrošina labu stingrību un stabilu griešanas veiktspēju. Tās bieži izmanto mazāka diametra pielietojumos, vieglākos griezumos vai precīzos darbos, kur svarīga ir griezēja izturība un precizitāte. Turklāt to vienkāršā struktūra padara tās uzticamas pielietojumos, kur ieliktņu kustība vai regulēšana nav vēlama. Tomēr, tiklīdz griezējšķautne ir nodilusi, viss instruments parasti ir jāpārasina vai jānomaina, kas var samazināt elastību atkārtotas ražošanas lietošanas laikā.
Indeksējamas sejas frēzes
Indeksējamās virsmas frēzes izmanto nomaināmus ieliktņus, kas piestiprināti pie griezēja korpusa. Šis ir visizplatītākais veids mūsdienu CNC apstrādē, jo ieliktņus var mainīt pēc nodiluma, nenomainot visu griezēju. Tie ir piemēroti rupjai apstrādei, pusapstrādei un apdarei plašā materiālu klāstā. To elastība, zemākas ilgtermiņa instrumentu izmaksas un plašā ieliktņu pieejamība padara tos par praktisku izvēli lielākajai daļai ražošanas vides. Tie arī ļauj ražotājiem vieglāk mainīt ieliktņu klases un ģeometrijas, kas palīdz pielāgot vienu griezēja korpusu dažādiem materiāliem un apstrādes mērķiem.
Kārtridžu sejas frēzēšanas iekārtas
Kārtridža frēzēs tiek izmantotas regulējamas ieliktņu patronas, kas ļauj precīzi iestatīt ieliktņa pozīciju. Tās parasti izmanto, ja nepieciešama labāka aksiālā vai radiālā regulēšana, īpaši augstas precizitātes virsmas frēzēšanā, liela diametra griezējos vai sarežģītos apdares darbos. Šī konstrukcija bieži tiek izvēlēta, ja precīzāk jākontrolē virsmas līdzenums un griezēja precizitāte. Tā kā katru patronu var regulēt atsevišķi, šie griezēji ir noderīgi darbībās, kurās pat nelielas ieliktņa pozīcijas atšķirības var ietekmēt virsmas kvalitāti, griezēja pēdas vai izmēru konsekvenci.
Pēc svina leņķa
Priekšējais leņķis ietekmē skaidas biezumu, griešanas spēka virzienu, instrumenta slodzi un virsmas apdari. Pareiza priekšējā leņķa izvēle var uzlabot apstrādes stabilitāti, samazināt vibrāciju un labāk pielāgot griezēju nepieciešamajai darbībai. Tas ietekmē arī griešanas spēka sadalījumu starp radiālajiem un aksiālajiem virzieniem, kas ir īpaši svarīgi, ja ir ierobežota mašīnas stingrība, pārkare vai sagataves stiprinājuma stabilitāte.
45 grādu sejas frēzes
45 grādu plaknes frēzes tiek plaši izmantotas vispārējai plaknes frēzēšanai, jo tās samazina skaidu biezumu, izkliedē griešanas slodzi un uzlabo griešanas gludumu. Tās bieži vien ir pirmā izvēle produktīvai plaknes frēzēšanai un labai virsmas apdarei daudzos materiālos. Šo tipu parasti izmanto, ja ir nepieciešama gan līdzsvarota griešanas veiktspēja, gan efektīva materiāla noņemšana. Daudzos gadījumos 45 grādu griezēji arī palīdz samazināt griešanas triecienus, kas padara tos piemērotus plašam ikdienas CNC apstrādes pielietojumu klāstam.
90 grādu sejas frēzes
90 grādu plaknes frēzes tiek izmantotas, ja nepieciešams īsts plecs vai gandrīz vertikāla siena. Tās ir piemērotas plecu frēzēšanai un plaknes frēzēšanai, kur svarīga ir ģeometrijas kontrole pie malas, lai gan griešanas spēki parasti ir tiešāki nekā ar 45 grādu griezējiem. Tās ir īpaši noderīgas, ja apstrādājamai virsmai ir skaidri jāsavienojas ar vertikālu virsmu. Šī iemesla dēļ tās bieži izvēlas, ja malas asums, pakāpiena definīcija un plecu precizitāte ir svarīgāka par vienmērīgāku griešanas darbību, ko nodrošina zemāki priekšējie leņķi.
Augstas padeves virsmas frēzmašīnas
Augstas padeves plaknes frēzmašīnas izmanto ļoti mazu ieejas leņķi un ir paredzētas mazam griešanas dziļumam ar ļoti lielu padeves ātrumu. Tās bieži izmanto rupjai apstrādei, garas pārkares iestatījumiem un lietojumiem, kur produktivitāte ir svarīgāka par gala apdari. Tā kā tās virza lielu daļu griešanas spēka aksiāli, tās, pareizi lietojot, var labi darboties noteiktos nestabilos iestatījumos. Tās ir īpaši noderīgas, ja ražotāji vēlas uzlabot metāla noņemšanas ātrumu, neradot pārmērīgu radiālo slodzi uz griezēju vai vārpstu.
Apaļās ieliktņa virsmas frēzēšanas mašīnas
Apaļās ieliktņu virsmas frēzes nodrošina spēcīgas ieliktņu malas un vienmērīgu griešanas darbību. Tās ir noderīgas sarežģītiem materiāliem, pārtrauktai griešanai un lietojumiem, kuriem nepieciešams spēcīgāks griezienu atbalsts, lai gan efektīvā griešanas ģeometrija mainās līdz ar griešanas dziļumu. Tās bieži izvēlas, ja griezējšķautņu izturība un uzticama ieliktņu veiktspēja ir svarīgāka par asu stūru definīciju. Praksē tās ir arī labs risinājums lietojumiem, kuros griešanas slodzes mainās vai kur sagataves materiālu ir grūti apstrādāt vienmērīgi.
Griežot materiālu
Griezēja vai ieliktņa materiāls ietekmē cietību, nodilumizturību, karstumizturību un griešanas ātrumu. Dažādi griezēja materiāli ir piemēroti dažādiem apstrādes apstākļiem un sagataves materiāliem. Daudzos gadījumos griezēja materiāla izvēlei ir tieša ietekme uz instrumenta kalpošanas laiku, apstrādes efektivitāti un spēju saglabāt stabilu veiktspēju dažādās griešanas temperatūrās un slodzēs.
HSS
HSS virsmas frēzes piedāvā labu izturību un zemākas izmaksas. Tās parasti izmanto vieglākas vai lēnāka ātruma apstrādē, kur griešanas apstākļi nav pārāk prasīgi. Lai gan tās ir mazāk nodilumizturīgas nekā karbīds, tās joprojām ir noderīgas dažos vispārīgos apstrādes pielietojumos. Tās bieži izvēlas vienkāršākiem darbiem, mazākām darbnīcām vai situācijām, kad instrumenta izturība un ekonomija ir svarīgāka par maksimālo griešanas ātrumu.
Karbīds
Karbīda virsmas frēzes tiek plaši izmantotas, jo tās nodrošina augstu cietību, spēcīgu nodilumizturību un labu griešanas veiktspēju lielā ātrumā. Tās ir piemērotas vispārējai CNC apstrādei un var tikt izmantotas daudziem izplatītiem materiāliem, tostarp tēraudam, čugunam un krāsainajiem metāliem. To daudzpusība padara tās par vienu no praktiskākajām iespējām mūsdienu ražošanā, īpaši, ja nepieciešama gan produktivitāte, gan stabils instrumenta kalpošanas laiks.
Pārklāts karbīds
Pārklāti karbīda griezēji daudzās ražošanas vidēs nodrošina labāku karstumizturību un ilgāku instrumenta kalpošanas laiku nekā nepārklāts karbīds. Tos parasti izmanto ātrgaitas vai liela apjoma apstrādē, kur nepieciešama labāka nodiluma kontrole un stabilāka griešanas veiktspēja. Pārklājums palīdz samazināt berzi un uzlabot izturību pret karstumu un nodilumu, kas padara šos griezējus īpaši vērtīgus atkārtotās ražošanas operācijās.
PCD
PCD griezēji ir īpaši piemēroti alumīnijam un citiem krāsaino metālu materiāliem. Tie piedāvā izcilu nodilumizturību un atbilstošos apstākļos var radīt ļoti labu virsmas apdari. Tos bieži izvēlas ātrgaitas apstrādei un lietojumiem, kuros virsmas kvalitāte ir kritiski svarīga. Pateicoties to spēcīgajai nodilumizturībai krāsaino metālu apstrādē, tos plaši izmanto, ja svarīgs ir ilgs instrumenta kalpošanas laiks un ļoti nemainīga apdares kvalitāte.
keramikas
Keramikas virsmas frēzes galvenokārt tiek izmantotas čuguna un dažu karstumizturīgu supersakausējumu ātrgaitas apstrādē. Tās var darboties ar ļoti lielu griešanas ātrumu, taču tām parasti ir nepieciešami stabili griešanas apstākļi un atbilstoša pielietojuma kontrole. Tās ir specializētākas nekā ātrgriezējtērauda (HSS) vai karbīda instrumenti. Šī iemesla dēļ keramikas griezējas parasti tiek izmantotas prasīgākā vidē, kur to ātrgaitas iespējas var sniegt ievērojamas produktivitātes priekšrocības pareizos iestatīšanas apstākļos.
| Klasifikācijas metode | Veids | Galvenā iezīme | Tipiska lietošana |
| Pēc griezēja dizaina
|
Cietas virsmas frēzes | Viengabala konstrukcija ar labu stingrību | Maza diametra apstrāde, viegli griezumi, precīzi pielietojumi |
| Indeksējamas virsmas frēzes | Nomaināmi ieliktņi elastībai un zemākām instrumentu izmaksām | Vispārējā rupjā apstrāde, pusapstrāde un apdare | |
| Kārtridžu virsmas frēzēšanas iekārtas | Regulējama ieliktņa pozīcija lielākai precizitātei | Liela diametra griezēji un sarežģīti apdares darbi | |
| Pēc svina leņķa | 45 grādu virsmas frēzes | Mazāka griešanas slodze un vienmērīgāka griešanas darbība | Vispārēja virsmas frēzēšana un labāka virsmas apdare |
| 90 grādu virsmas frēzes | Labāka plecu un malu ģeometrijas kontrole | Plecu frēzēšana un definētas sienas detaļas | |
| Augstas padeves virsmas frēzmašīnas | Ļoti mazs ievades leņķis lieliem padeves ātrumiem | Produktīva rupjā apstrāde un garas pārkares iestatījumi | |
| Apaļās ieliktņa virsmas frēzmašīnas | Spēcīgs malu atbalsts un vienmērīga griešana | Sarežģīti materiāli un pārtraukta griešana | |
| Griežot materiālu
|
HSS | Laba izturība un zemākas izmaksas | Vispārēja zema ātruma apstrāde |
| Karbīds | Augsta cietība un nodilumizturība | Vispārējā CNC apstrāde | |
| Pārklāts karbīds | Labāka izturība pret karstumu un nodilumizturība | Ražošanas apstrāde | |
| PCD | Lieliski piemērots krāsainajiem metāliem | Alumīnijs un kompozītmateriāli | |
| keramikas | Ļoti ātrdarbīga spēja | Čuguns un daži supersakausējumi |
Galvenās griezēja funkcijas, kas ietekmē veiktspēju
Vairākas griezēja funkcijas tieši ietekmē apstrādes veiktspēju. Griešanas diametrs ietekmē virsmas pārklājumu un vārpstas slodzi. Lāpstiņu skaits maina produktivitāti un spēka sadalījumu. Lāpstiņu solis ietekmē skaidu evakuāciju un slodzes līdzsvaru, savukārt ieejas leņķis ietekmē skaidu biezumu un griešanas virzienu.
Pozitīva ieliktņu ģeometrija parasti samazina griešanas spēku un bieži vien ir noderīga alumīnija, nerūsējošā tērauda un mazāk stingru sistēmu apstrādei. Negatīva ģeometrija nodrošina spēcīgākas griešanas malas un bieži tiek izmantota stabilākām iekārtām un smagākai griešanai.
Sejas frēzēšanas griezēja ātrumi un padeves
Virsfrēzēšanas veiktspēja ir atkarīga no pareizas parametru kombinācijas izmantošanas. Vissvarīgākās vērtības ir griešanas ātrums, vārpstas ātrums, padeve uz zobu, galda padeve, griešanas dziļums un griešanas platums.
Griešanas ātrums jāizvēlas atkarībā no sagataves materiāla, ieliktņa klases, griezēja materiāla un dzesēšanas apstākļiem. Cietākiem vai karstumizturīgākiem materiāliem parasti ir nepieciešams konservatīvāks ātrums. Padeve uz zobu ietekmē skaidas biezumu un griešanas slodzi uz katru ieliktni. Ja tā ir pārāk maza, var rasties berze, ja pārāk augsta, var palielināties ieliktņa nodilums vai lūzums.
Griešanas dziļums un platums ietekmē arī griešanas spēku, skaidu veidošanos un mašīnas slodzi. Liels saspiešanas dziļums var uzlabot produktivitāti, taču tas arī palielina vibrācijas un ieliktņu pārslodzes risku.
Praksē alumīnijs bieži vien nodrošina lielāku griešanas ātrumu un vienmērīgāku skaidu aizvadīšanu. Tēraudam parasti ir nepieciešama līdzsvarota ātruma un ieliktņa izturības kombinācija. Nerūsējošajam tēraudam jāpievērš lielāka uzmanība karstumam un griešanas stabilitātei, savukārt čugunam bieži vien ir ieteicamas nodilumizturīgas klases un stabila saķere.
Bieži sastopamas virsmas frēzēšanas problēmas un risinājumi
Virsfrēzēšana var sniegt lieliskus rezultātus, taču problēmas bieži rodas, ja griezēja izvēle, iestatījumi vai griešanas apstākļi nav labi saskaņoti.
| Problēma | Kopējs cēlonis | Tipisks risinājums |
| Slikta virsmas apdare | Nodilis ieliktnis vai nestabila uzstādīšana | Nomainiet ieliktņus, uzlabojiet stingrību |
| Pļāpāšana | Gara pārkare vai nepareiza pozicionēšana | Samaziniet pārkares, noregulējiet griezēja pozīciju |
| Pārmērīgs nodilums | Nepareizs ātrums vai ieliktņa slīpums | Samaziniet ātrumu, mainiet ieliktņa kvalitāti |
| Uzkrājusies mala | Slikta eļļošana vai materiāla saķere | Izmantojiet asākus ieliktņus, uzlabojiet dzesēšanas šķidrumu |
| Nevienmērīgas atzīmes | Ieliktņa augstuma variācija | Pārbaudiet ieliktņa novietojumu un griezēja korpusu |
| Ieliktņa lūzums | Agresīva griešanas slodze | Samaziniet slodzi, izmantojiet izturīgāku ģeometriju |
Šīs problēmas reti izraisa tikai viens faktors. Vairumā gadījumu stabila veiktspēja tiek panākta, saskaņojot griezēju, ieliktni, mašīnas stāvokli un griešanas stratēģiju vienā sistēmā.
Tipiski sejas frēzēšanas griezēju pielietojumi
Virsfrēzes tiek plaši izmantotas daudzos apstrādes scenārijos, jo izgatavotajām detaļām ir raksturīgas plakanas virsmas, platas atskaites virsmas un lielas saskares virsmas. Salīdzinot ar mazākiem frēzēšanas instrumentiem, virsfrēzes var aptvert plašāku griešanas laukumu vienā piegājienā, kas padara tās ļoti efektīvas gan rupjas, gan apdares operācijās, apstrādājot lielas vai vidēja izmēra sagataves.
Sejas frēzēšana
Virsfrēzēšana ir visizplatītākais virsfrēzēšanas griezēja pielietojums. To izmanto, lai apstrādātu platas plakanas virsmas, uzlabotu līdzenumu un izveidotu precīzas atskaites plaknes vēlākām darbībām. Šis process tiek plaši izmantots gan rupjās apstrādes, gan apdares posmos.
Plecu frēzēšana
Plecu frēzēšanā noteikti plaknes frēzes, īpaši 90 grādu konstrukcijas, var apstrādāt plakanas virsmas kopā ar vertikālām sienām vai pakāpienveida elementiem. Šis process ir noderīgs, ja detaļai ir nepieciešama noteikta mala, plecs vai pāreja starp divām virsmām.
Rupja frēzēšana
Virsfrēzes bieži izmanto rupjā frēzēšanā, lai ātri noņemtu lieko materiālu no lielām sagataves virsmām. Šajā procesā produktivitāte un materiāla noņemšanas ātrums parasti ir svarīgāki par galīgo virsmas apdari.
Pusapdare
Pusapstrādes operācijās virsmas frēzes palīdz precizēt apstrādāto virsmu pēc rupjās apstrādes un sagatavot sagatavi galīgajai apdarei. Mērķis ir uzlabot izmēru konsekvenci, vienlaikus atstājot kontrolētu materiāla daudzumu pēdējai apstrādei.
Pabeigt frēzēšanu
Apdares frēzēšanā plaknes frēzes tiek izmantotas, lai panāktu labāku līdzenumu, gludāku virsmas kvalitāti un vienmērīgākas griezēja pēdas. Šajā posmā īpaši svarīga ir griezēja ģeometrija, ieliktņu stāvoklis un parametru kontrole.
Liela laukuma segums
Liela laukuma virsmas apstrāde ir izplatīta metode pamatplāksnēm, stiprinājuma plāksnēm, mašīnu galdiem un konstrukcijas paneļiem. Virsfrēzes ir īpaši piemērotas šāda veida darbiem, jo tās var efektīvi apstrādāt plašas virsmas, vienlaikus saglabājot stabilu apstrādes veiktspēju.
Augstas padeves frēzēšana
Augstas padeves frēzēšana ir specializēts process, kurā tiek izmantotas plaknes frēzes ar ļoti mazu ieejas leņķi un seklu griešanas dziļumu. To bieži izmanto, ja nepieciešama augsta produktivitāte, īpaši rupjās apstrādes operācijās un garu pārkaru iestatījumos.
Precīza virsmas sagatavošana
Virsmas frēzes tiek izmantotas arī precīzai virsmas sagatavošanai pirms slīpēšanas, montāžas, blīvēšanas vai otrreizējās apstrādes. Šajā procesā galvenās prasības ir stabila līdzenuma nodrošināšana, uzticama izmēru kontrole un vienmērīga virsmas apdare.
Tie ir īpaši vērtīgi apstrādes procesos, kuros nepieciešama efektīva materiāla noņemšana, labs līdzenums un uzticama virsmas kvalitāte uz lielām detaļu virsmām. Ja griezēja tips, ieliktņa ģeometrija un griešanas apstākļi ir pareizi saskaņoti, virsmas frēzes var nodrošināt gan augstu produktivitāti, gan stabilu apstrādes precizitāti.
Kā izvēlēties pareizo sejas frēzi?
Pareizā virsmas frēzes izvēle ir atkarīga no sagataves materiāla, apstrādes mērķa un mašīnas apstākļiem. Dažādas frēzes ir paredzētas dažādām griešanas slodzēm, virsmas apdares prasībām un produktivitātes mērķiem, tāpēc izvēlei nevajadzētu balstīties tikai uz diametru.
Pēc sagataves materiāla
Sagataves materiāls ir viens no svarīgākajiem faktoriem griezēja izvēlē, jo tas ietekmē griešanas spēku, siltuma veidošanos, ieliktņu nodilumu un skaidu veidošanos. Alumīnija un citu krāsaino metālu materiālu griešanai bieži vien priekšroka tiek dota griezējiem ar asām malām un pozitīvu ģeometriju, jo tie samazina griešanas pretestību un uzlabo skaidu izvadīšanu. Tērauda, nerūsējošā tērauda un čuguna griešanai svarīgāka kļūst ieliktņu izturība, nodilumizturība un termiskā stabilitāte.
Pēc apstrādes mērķa
Apstrādes mērķis ietekmē arī griezēja izvēli. Standarta 45 grādu plaknes frēze bieži vien ir piemērota vispārējai virsmas apstrādei, jo tā nodrošina vienmērīgu griešanas darbību un līdzsvarotus griešanas spēkus. 90 grādu plaknes frēze parasti ir piemērotāka, ja nepieciešamas plecu detaļas vai definētas malas. Augstas padeves plaknes frēzes parasti izmanto produktīvai rupjai apstrādei, savukārt griezēji ar tīrītāja ieliktņiem bieži vien ir vēlamāki apdarei un labākai virsmas kvalitātei.
Pēc mašīnas apstākļiem
Izvēloties virsmas frēzi, jāņem vērā arī mašīnas stāvoklis. Vārpstas jauda, mašīnas stingrība, instrumenta pārkare un sagataves stiprinājuma stabilitāte ietekmē griešanas veiktspēju. Zemākas stingrības iestatījumos griezēji ar vieglāku griešanas darbību bieži vien ir drošāka izvēle. Stabilākās un jaudīgākās mašīnās parasti var efektīvāk izmantot lielākus griezējus un agresīvākus griešanas parametrus.
Atlase praksē
Praktiskajā apstrādē labākais virsmas frēzes instruments ir tas, kas vienlaikus atbilst materiālam, apstrādes uzdevumam un faktiskajiem griešanas apstākļiem. Piemērots frēzes instruments ne tikai uzlabo efektivitāti, bet arī palīdz sasniegt labāku virsmas apdari, ilgāku instrumenta kalpošanas laiku un stabilākus apstrādes rezultātus.
Biežāk uzdotie jautājumi
Virsfrēzēšana pret gala frēzēšanu: kāda ir atšķirība?
Virsmas frēze galvenokārt tiek izmantota lielu plakanu virsmu apstrādei, un tajā parasti ir vairāki ieliktņi. Gala frēze ir mazāka un elastīgāka rievu, kabatu un profilu apstrādei. Virsmas frēzes ir efektīvākas virsmu apstrādei, savukārt gala frēzes ir labākas detalizētas ģeometrijas apstrādei.
Virsfrēze pret mušfrēzi: kāda ir atšķirība?
Virsfrēzē parasti tiek izmantotas vairākas griezējšķautnes vai ieliktņi, kas padara to efektīvāku un stabilāku lielu plakanu virsmu apstrādē. Frēzē ar kustīgu malu parasti tiek izmantota viena griezējšķautne, tāpēc tā ir vienkāršāka un var nodrošināt labu apdari, taču tā parasti ir lēnāka un mazāk produktīva.
Kurš griezējs ir vislabākais alumīnija virsmas frēzēšanai?
Alumīnija apstrādei parasti labākā izvēle ir griezējs ar asām griešanas malām, pozitīvu ģeometriju un labu skaidu izvadīšanu. PCD un pulēti karbīda ieliktņi parasti tiek izmantoti, ja svarīga ir apdares kvalitāte un produktivitāte.
Kad man vajadzētu izmantot indeksējamu virsmas frēzi?
Indeksējama virsmas frēze ir noderīga, ja vēlaties zemākas instrumentu izmaksas, vienkāršāku ieliktņu nomaiņu un lielāku elastību rupjās apstrādes, pusapstrādes un apdares operācijās. To parasti izmanto CNC apstrādē, jo nolietotus ieliktņus var nomainīt, nenomainot visu griezēja korpusu.
Kā sejas frēzēšanas griezēju izmēri ietekmē apstrādes veiktspēju?
Frēzēšanas instrumentu izmēri ietekmē virsmas pārklājumu, griešanas stabilitāti, mašīnas slodzi un produktivitāti. Lielāks griezējs var apstrādāt plašāku laukumu vienā piegājienā, taču efektīvai darbībai ir nepieciešama arī lielāka vārpstas jauda un stabils iestatījums.
Kādi ir galvenie sejas frēzēšanas griezēju veidi?
Galvenie virsmas frēžu veidi parasti tiek klasificēti pēc griezēja konstrukcijas, priekšējā leņķa un griezējamā materiāla. Biežāk sastopamie piemēri ir cieto virsmu frēzes, indeksējamās virsmas frēzes, 45 grādu virsmas frēzes, 90 grādu virsmas frēzes un lielas padeves virsmas frēzes.
Secinājumi
Virsfrēzēšanas griezējam ir nozīme, jo tas sniedz ražotājiem praktisku veidu, kā efektīvi, precīzi un konsekventi apstrādāt plakanas virsmas plašā materiālu un nozaru klāstā. Pareizi saskaņojot griezēja veidu, ieliktņu ģeometriju, mašīnas stāvokli, griešanas parametrus un trajektorijas stratēģiju, virfrēzēšana vienlaikus var uzlabot virsmas kvalitāti, produktivitāti un instrumenta kalpošanas laiku.
Uzņēmumā TiRapid mēs atbalstām ražotājus ar precīziem CNC apstrādes risinājumiem pielāgotu metāla un plastmasas detaļu izgatavošanai prototipu izstrādes un ražošanas programmās. Augšupielādējiet savu rasējumu, lai apspriestu savas apstrādes prasības un saņemtu pielāgotu risinājumu savam nākamajam projektam.
















