
CNC virpošanai ir būtiska loma mehāniskajā ražošanā. Augstas precizitātes apstrādes līdzsvarošana ar vienas detaļas izmaksu kontroli ir galvenais inženieru un iepirkumu lēmumu pieņēmēju uzdevums dažādās nozarēs. Nelielas tehnisko parametru korekcijas tieši nosaka komponentu galīgo virsmas raupjumu, izmēru pielaides un ražošanas cikla laikus.
Faktori, kas ietekmē CNC virpošanas precizitāti
CNC virpu faktisko apstrādes precizitāti ierobežo mašīnas aparatūra, instrumentu fiziskās īpašības un griešanas vide. Kumulatīvo kļūdu novēršana var ievērojami uzlabot komponentu konsekvenci.
Mašīnas ģeometriskās kļūdas un termiskā deformācija
Mašīnas vadotņu sliežu paralēlisms, vārpstas izvirzījums un vadošās skrūves brīvkustība ir galvenie izmēru noviržu cēloņi. Ilgstošas, ātrgaitas griešanas laikā berze starp galviņu un padeves mehānismiem rada siltumu, kas noved pie konstrukcijas komponentu mikronu līmeņa termiskās izplešanās.
- Vārpstas radiālais izvirzījums: Aksiālās un radiālās nobīdes vārpstas griešanās laikā tieši pāriet uz sagatavi, izraisot apaļuma detaļām neatbilstību. Tas ir jāsamazina, izmantojot augstas precizitātes iepriekš noslogotus gultņus un regulāras pārbaudes un izlīdzināšanu.
- Termiskā līdzsvara kontrole: Temperatūras paaugstināšanās, kas rodas nepārtrauktas mašīnas darbības rezultātā, maina instrumenta gala faktiskās koordinātas. Izmantojot griešanas šķidruma temperatūras pārvaldībai nemainīgas temperatūras dzesēšanas sistēmas, tiek samazināta strukturālās termiskās deformācijas ietekme uz aksiālajiem izmēriem.
- Atkārtotas pozicionēšanas precizitāte: Servo piedziņas vilciena kumulatīvās kļūdas palielinās lietošanas laikā. Lineāro svaru un servo atgriezeniskās saites sistēmu kalibrēšana regulāri kompensē brīvkustību un nodrošina precīzu padeves izvietojumu.
Ģeometrisko kļūdu un termiskās novirzes kontrole kalpo kā galvenā dimensiju stabilitātes aizsardzība, liekot stabilu pamatu turpmākām augstas precizitātes darbībām.
Instrumentu nodilums un ģeometrijas izvēle
Griešanas instrumenti apstrādes laikā tiek pakļauti intensīvai mehāniskai berzei un augstām temperatūrām. Instrumenta priekšgala rādiusa nodilums maina faktisko griešanas trajektoriju, izraisot neparedzētu izmēru nobīdi.
- Slīpuma un klīrensa leņķu optimizācija: Atbilstošu instrumenta ģeometrijas elementu izvēle ievērojami uzlabo griešanas īpašības. Slīpuma leņķa palielināšana samazina griešanas spēkus un plānsienu deformāciju, savukārt atbilstošs klīrensa leņķis samazina berzi starp instrumenta sānu un sagatavi.
- Instrumenta priekšgala rādiusa kompensācija (G41/G42): Veicot loku vai konusu griešanas darbus, ir jānorāda precīza instrumenta priekšgala rādiusa kompensācija, lai novērstu pārgriešanu vai nepietiekamu griešanu, nodrošinot, ka sarežģītu profilu izmēri atbilst rasējuma specifikācijām.
- Pārklājuma materiāla saskaņošana: Izvēloties specializētus instrumentu pārklājumus, kuru pamatā ir substrāta materiāli, piemēram, TiAlN pārklājumus nerūsējošajam tēraudam un nepārklātus vai ar dimantu pārklātus ieliktņus alumīnija sakausējumiem, tiek samazināta malu nosēdumu veidošanās un pagarināts instrumenta kalpošanas laiks.
Precīza instrumentu ģeometrijas parametru izvēle un sistemātiskas nodiluma kompensācijas ieviešana ievērojami samazina instrumentu degradācijas radītos brāķus.

Griešanas parametru optimizācijas stratēģijas CNC virpošanai
Pareizu griešanas parametru iestatīšana tieši ietekmē apstrādes efektivitāti un virsmas kvalitāti. Optimālus apstrādes apstākļus nodrošina sabalansēta virsmas ātruma, padeves ātruma un griešanas dziļuma kombinācija.
Griešanas ātruma un padeves ātruma saistība
Griešanas ātrumam (VC) un padeves ātrumam (F) ir izšķiroša ietekme uz virsmas apdari. Teorētiskais virsmas raupjums ir tieši proporcionāls padeves ātruma kvadrātam un apgriezti proporcionāls instrumenta priekšgala rādiusam.
| Materiālu veids | Ieteicamais griešanas ātrums (m/min) | Apdares padeves ātrums (mm/apgr.) | Parastā ieliktņu klase
|
| Alumīnija sakausējums (6061/7075) | 300 - 800 | 0.05 - 0.15 | Karbīds / PCD |
| Oglekļa tērauds (45# / 1045) | 150 - 280 | 0.08 - 0.20 | Pārklāts karbīds |
| Nerūsējošais tērauds (304/316) | 100 - 180 | 0.06 - 0.12 | Kermets / CBN |
| Titāna sakausējums (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | Smalkgraudains karbīds |
Dzesēšanas šķidruma izvēle un piegādes vieta
Griešanas šķidruma funkcija ir ne tikai izkliedēt siltumu, bet arī izvadīt skaidas un nodrošināt eļļošanu. Neprecīza dzesēšanas šķidruma padeve izraisa termiskas plaisas griezējinstrumentos.
- Augstspiediena dzesēšanas šķidruma tehnoloģija: Parastajam zemspiediena dzesēšanas šķidrumam ir grūti iekļūt griešanas zonā izveidotajā tvaika barjerā. Augstspiediena dzesēšanas šķidrums, kas pārsniedz 70 bārus, salauž garas šķembas un pagarina instrumenta kalpošanas laiku dziļu urbumu virpošanas laikā.
- Emulsija pret sintētisko šķidrumu: Ir svarīgi izvēlēties atbilstošu dzesēšanas šķidrumu atkarībā no apstrādes intensitātes. Lieljaudas griešanai ir nepieciešamas emulsijas ar ārkārtēja spiediena piedevām, savukārt apdares virpošanai ir nepieciešami sintētiskie šķidrumi ar augstu siltuma izkliedes spēju.
- Griešanas zonas mērķtiecīga izmantošana: Šķidruma plūsmas virziens nosaka siltuma izkliedes efektivitāti. Dzesēšanas šķidruma precīza novirzīšana instrumenta un skaidas saskarnē novērš sauso griešanu un ātru ieliktņu nodilumu.
Stabilas dzesēšanas šķidruma filtrācijas un mērķtiecīgas piegādes mehānisma izveide kalpo kā efektīva stratēģija, lai saskaņotu sagataves virsmas kvalitāti ar instrumentu izmaksām.
Deformācijas kontrole sarežģītās plānsienu virpotās detaļās
Plānsienu komponenti ir ļoti jutīgi pret elastīgu un plastisku deformāciju, ko rada iespīlēšanas spēki, griešanas spēki un atlikušais spriegums. Lai novērstu šo ietekmi, ir nepieciešamas specializētas apstrādes metodes.
Spiešanas metodes uzlabojumi un specializētas ierīces
Standarta trīsžokļu patronas plānsienu cilindriskās sagatavēs viegli rada trīsstūrveida deformāciju. Spēka sadalīšana pa lielāku saskares laukumu nodrošina efektīvu risinājumu.
- Pīrāga tipa mīkstie žokļi: Pilnībā aptveroša skava sadala koncentrētus skavas punktus plašā laukumā, pārvēršot punktu slodzi vienmērīgā virsmas saskarē, lai novērstu apaļumu.
- Hidrauliski izplešanās serdeņi: Plānsienu uzmavu komponenti, apstrādājot ārējos diametrus, ir pakļauti plaisāšanai nevienmērīgas slodzes ietekmē. Novietojot caur iekšējo urbumu ar izplešanās serdeņiem, tiek panākta vienmērīga radiālā izplešanās, nodrošinot koncentriskumu starp iekšējo un ārējo diametru.
- Hidrauliskās iespīlēšanas pārslodzes kontrole: Pārmērīgs iespīlēšanas spēks izraisa atsitiena deformāciju pēc detaļas atbrīvošanas. Hidrauliskā spiediena samazināšana apvienojumā ar iekšējiem atbalsta gredzeniem palielina sagataves stingrību, novēršot iespīlēšanas deformāciju pie avota.
Armatūras ģeometrijas pārveidošana un iespīlēšanas spēka sadalījuma optimizēšana ļauj ražotājiem novērst sākotnējo fizisko slodzi detaļas iestatīšanas laikā.
Procesa maršruta sadalīšana un stresa mazināšana
Rupja apstrāde atbrīvo lielu daudzumu iekšējā atlikušā sprieguma. Veicot apdares virpošanu bez iepriekšējas sprieguma samazināšanas, rodas izmēru nobīdes pēc detaļas noņemšanas no skavas.
- Stingra rupjās un apdares apstrādes nodalīšana: Piespiežot vienu apstrādes posmu, tiek atbrīvots intensīvs iekšējais spriegums, kas rada deformāciju. Izmēri tiek stabilizēti, atstājot 0.5 mm pielaidi pēc rupjās apstrādes un ļaujot detaļai dabiski novecot vairāk nekā 24 stundas vai pakļaut sprieguma mazināšanas atkvēlināšanai.
- Simetriska griešanas stratēģija: Vienpusēja spēka pielikšana izraisa lieci. Plānsienu detaļām ar simetriskiem profiliem mainīgas griešanas gājieni līdzsvaro atlikušo spriegumu, nodrošinot precīzas ģeometriskas formas.
- Ātrgaitas viegla griešana: Liels griešanas dziļums izraisa strauju griešanas spēka pieaugumu. Izmantojot lielu vārpstas ātrumu, seklu griešanas dziļumu un mazu padeves ātrumu, tiek samazināti mehāniskie spēki, kas iedarbojas uz smalkām plānsienu konstrukcijām.
Ražošanas soļu sistemātiska plānošana kopā ar sprieguma mazināšanas metodēm nodrošina galveno risinājumu precīzu detaļu ilgtermiņa izmēru stabilitātei.
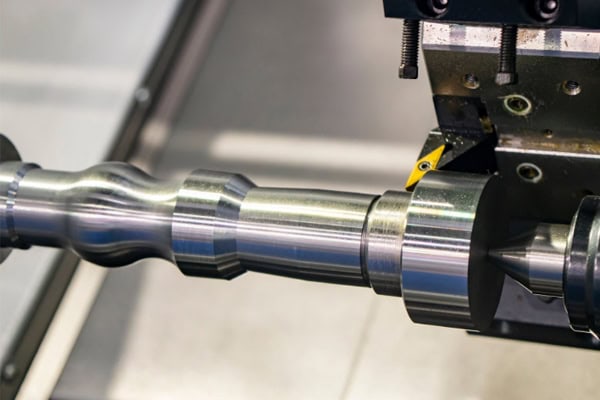
Veidi, kā samazināt CNC virpošanas izmaksas par vienību
Izmaksu samazināšana nenozīmē kvalitātes pasliktināšanu; drīzāk tā balstās uz automatizācijas līmeņa paaugstināšanu, instrumentu trajektoriju optimizēšanu un instrumentu kalpošanas laika pagarināšanu, lai samazinātu neproduktīvo cikla laiku.
Automatizēta iekraušana/izkraušana un ražošana bez uzraudzības
Palīgdarbi, kas nav saistīti ar griešanas darbiem (iestatīšana, instrumentu iestatīšana, mērīšana), veido lielu daļu no kopējiem ražošanas cikliem. Automatizācijas integrēšana ievērojami palielina iekārtu izmantošanas efektivitāti.
- Stieņu izvilcēji un stieņu padevēji: Manuāla materiālu iekraušana patērē darbu un pārtrauc ražošanas ritmu. Stieņu padevēju savienošana ar virpošanas centriem nodrošina nepārtrauktu automātisku stieņu apstrādi, atbalstot darbības naktī bez operatora iejaukšanās.
- Portāla robota iekraušana: Manuāla iekraušana rada cikla variācijas un drošības riskus. Viena diska vai vārpstas komponentiem portāla roboti panāk iekraušanu mazāk nekā sekundē, saglabājot ļoti nemainīgus ražošanas taktu laikus un vienlaikus mazinot traumu riskus.
- Instrumentu iepriekšēja iestatīšana iekārtā un pārbaude procesa laikā: Iekārtu apturēšana instrumentu iestatīšanai un mērīšanai ārpus iekārtas patērē vērtīgas vārpstas griešanas stundas. Iekārtu aprīkošana ar automātiskiem instrumentu iestatītājiem un skenēšanas zondēm samazina iestatīšanas dīkstāves laiku un automātiski kompensē instrumentu nodilumu.
Automatizētu iekārtu un viedu mērījumu ieviešana, lai aizstātu manuālu darbību, kalpo kā galvenais izmaksu samazināšanas un efektivitātes palielināšanas virzītājspēks.
Programmas optimizācija un trajektoriju samazināšana
Efektīva NC koda rakstīšana novērš dīkstāves laiku, tādējādi palielinot kopējo griešanas efektivitāti.
- Negriešanas atkāpšanas ceļu optimizēšana: taisnleņķa pārejas rada nevajadzīgas palēninājuma aizkaves. Izmantojot uz loka balstītas ievada un izvada kustības taisnleņķa vietā, tiek samazināts aksiālais paātrinājuma/palēninājuma laiks, kumulatīvi saīsinot kopējo cikla laiku katrai detaļai.
- Sagatavoto ciklu pielietošana: Instrumentu trajektoriju programmēšana pa rindām rada garu kodu, kas var pārslogot vadības apstrādes ātrumu. Sagatavoto ciklu, piemēram, G71, G72 un G73, pielietošana vienkāršo programmas struktūru un paātrina vadības izpildi.
- Vienlaicīga vairāku instrumentu apstrāde: Secīga griešana ar vienu tornīti pilnībā neizmanto daudzu asu mašīnas iespējas. Divu vārpstu un divu tornīšu virpošanas centri apstrādā detaļas abus galus vienlaicīgi, dubultojot jaudu un samazinot iekārtu nolietojuma izmaksas.
Laika dublēšanās novēršana NC programmās, vienlaikus izmantojot vairāku asu sinhronizāciju, saīsina kopējo ražošanas cikla laiku līdz vissīkākajām detaļām.
















