
Pusvadītāju iekārtās izmantotās vakuuma komponentes varbūt nav īpaši lielas, taču to prasības ir pavisam citas. Vakuuma atloks, blīvējuma ligzda vai savienotājs var izskatīties pēc parastas metāla detaļas, taču, kad tas ir uzstādīts iekārtā, tam ir jātiek galā ar blīvēšanu, montāžu un ilgstošu darbību. Nedaudz nepareizi novietots caurums var apgrūtināt uzstādīšanu; nepareiza blīvējuma rieva var izraisīt noplūdi; deformācija pēc apstrādes var pat liegt saskaņotām detaļām salikt kopā. Kad klienti meklē CNC apstrādes piegādātāju, viņu bažas patiesībā ir vienkāršas: vai detaļas var izgatavot pareizi no rasējumiem? Vai uzstādīšana noritēs gludi? Un vai visā partijas ražošanas laikā tiks saglabāta tāda pati kvalitāte?
Kādas problēmas visbiežāk rodas, veicot CNC apstrādes pusvadītāju vakuuma komponentus?
Vakuuma komponenti atšķiras no parastajām mehāniskajām detaļām. Ārējās formas apstrāde ir tikai daļa no darba. Atloku virsmām, montāžas caurumiem, blīvēšanas rievām, iekšējām dobumiem un savienojuma saskarnēm parasti ir jādarbojas kopā. Neliela novirze vienā zonā var ietekmēt visu montāžu. Detaļām ar sarežģītām konstrukcijām apstrādes procesā pirms CNC apstrādes uzsākšanas jāņem vērā piekļuve instrumentiem, vibrācija, skaidu noņemšana un iespējamā deformācija.
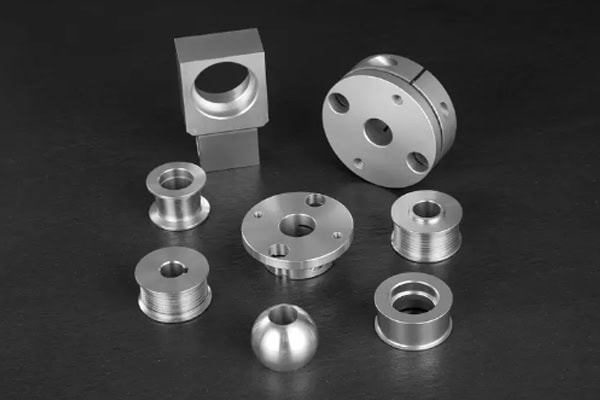
Vakuuma blīvēšanas virsmu nevar vērtēt tikai pēc tā, cik gluda tā izskatās
Vakuuma flanšiem un blīvējuma ligzdām parasti ir cieši jāpieguļ citām detaļām. Pat neliela virsmas problēma var ietekmēt blīvējuma veiktspēju. Virsma var šķist līdzena ar roku, taču precīza apstrāde nevar balstīties tikai uz pieskārienu vai vizuālu pārbaudi. Līdzenums, virsmas raupjums, blīvējuma rievas izmēri un rievojums ap rievu ir jāpārbauda, izmantojot atbilstošas pārbaudes metodes.
- Blīvējuma rieva ir pareizi jāapstrādā. Ja rieva ir pārāk dziļa, pārāk sekla, pārāk plata vai nedaudz nevietā, blīvējuma elements var neiederēties pareizi. Pēc apstrādes ir jānoņem arī atliekas un mazi atgrūžņi.
- Atloka virsmai ir jāpaliek stabilai. Lielākas detaļas var nedaudz deformēties pēc liela materiāla daudzuma noņemšanas. Izmēri var izskatīties pareizi, kad detaļa ir nostiprināta pie iekārtas, bet mainās pēc stiprinājuma atlaišanas.
- Kritiskas virsmas nevar novērtēt tikai pēc izskata. Blīvējuma vietām, montāžas vietām un nefunkcionālām virsmām var būt atšķirīgas prasības. Visas vietas ar specifiskām raupjuma, tīrības vai virsmas apstrādes prasībām ir skaidri jāidentificē iepriekš.
Šīs detaļas var šķist sīkas, taču tās var tieši ietekmēt iekārtu montāžu. Kad piegādātājs pirms apstrādes identificē kritiskās zonas, ražošanu un pārbaudi var mērķtiecīgāk veikt, samazinot nevajadzīgu atkārtotu apstrādi.
Dziļi caurumi un iekšējās struktūras ir atkarīgas no pareizas piekļuves instrumentiem
Dažām pusvadītāju vakuuma detaļām ir sarežģītas iekšējās struktūras. No ārpuses tās var izskatīties vienkāršas, taču tajās ir dziļi caurumi, pakāpienveida caurumi, mazas ejas un šauras atstarpes. Jo dziļāk instruments iet, jo vieglāk rodas vibrācija, un skaidas var būt arī grūtāk noņemt. Ja instruments tuvojas no nepareizā virziena, tas var pat traucēt jau apstrādātām vietām. Šīm detaļām mērķis nav tikai sasniegt nepieciešamos izmērus. Instrumenta ievades virziens, apstrādes secība un galīgās apstrādes darbības ir jāplāno iepriekš.
Klientiem svarīgs jautājums ir, vai piegādātājam ir pieredze ar līdzīgām konstrukcijām. Ja apstrādes komanda rasējumu pārskatīšanas laikā var identificēt potenciālas problēmas ar dziļiem caurumiem, iekšējām dobumiem vai instrumentu mijiedarbību, ražošana var noritēt daudz vienmērīgāk, nevis mainīt procesu apstrādes vidū.
Plānsienu detaļas ir īpaši jutīgas pret deformāciju
Dažas vakuuma detaļas ir konstruētas ar plānām konstrukcijām, lai tās ietilptu ierobežotās telpās pusvadītāju iekārtās. Šīs detaļas apstrādes laikā nevar pārāk cieši nostiprināt. Sagatave var šķist izmēru ziņā pareiza, kad tā ir nostiprināta uz mašīnas, bet pēc atlaišanas tā var atlēkt atpakaļ. Spēcīga griešana var arī atbrīvot materiāla iekšējo spriegumu un ietekmēt virsmas līdzenumu un caurumu pozīcijas.
Plānsienu CNC apstrādei ir rūpīgi jāplāno armatūras atbalsts, apstrādes secība un katrā posmā noņemamā materiāla daudzums. Rupjā apstrādē nevajadzētu noņemt visu vienā solī. Atstājot atbilstošu materiāla daudzumu apdarei, parasti ir vieglāk saglabāt stabilus izmērus.
Dažādiem vakuuma komponentu materiāliem nepieciešamas dažādas apstrādes pieejas
Pusvadītāju vakuuma komponentu izplatītākie materiāli ir alumīnija sakausējumi, nerūsējošais tērauds un daži speciāli metāli. Šie materiāli apstrādes laikā uzvedas diezgan atšķirīgi. Alumīnija sakausējumus ir relatīvi viegli griezt, taču tie var radīt raupjumus un izraisīt materiāla pielipšanu pie griezējinstrumenta. Nerūsējošo tēraudu ir grūtāk apstrādāt, un tas izvirza lielākas prasības instrumentu un griešanas parametriem. Ja gatavā detaļa tiks arī anodēta, pasivēta vai apstrādāta ar citu virsmu, iepriekš jāņem vērā izmēru izmaiņas apstrādes laikā. Pieprasot cenu piedāvājumu, klientiem skaidri jānorāda materiāla klase, daudzums un virsmas prasības, lai piegādātājs varētu precīzāk plānot apstrādes procesu.
Alumīnija sakausējums: viegli apstrādājams, taču joprojām nepieciešama rūpīga kontrole
Alumīnija sakausējumi parasti piedāvā labu apstrādes efektivitāti, taču pusvadītāju vakuuma komponentiem bieži vien ir stingrākas virsmas prasības nekā parastajām alumīnija detaļām. Atgriezumi vai uzkrājušies materiāli ap blīvēšanas rievām, montāžas caurumiem un iekšējām dobumiem var apgrūtināt tīrīšanu. Plānām detaļām nepieciešama arī rūpīga nostiprināšana, pretējā gadījumā pēc apstrādes var rasties deformācija.
- Instrumenta stāvoklim ir jāpaliek stabilam. Alumīnija skaidas var pielipt pie griezējinstrumenta un ietekmēt apstrādājamo virsmu. Tas ir īpaši svarīgi blīvēšanas vietās, kur problēmas nevajadzētu atklāt tikai pēc tam, kad ir saražota visa partija.
- Plānsienu zonas nedrīkst pārslogot. Sagatave ir jānostiprina droši, taču pārmērīgs iespīlēšanas spēks var mainīt tās formu.
- Izmēru izmaiņas, kas radušās virsmas apstrādes rezultātā, jāņem vērā jau laikus. Vēlāka apstrāde var ietekmēt caurumu diametrus, savienojuma vietas un virsmas stāvokli. To nevajadzētu ņemt vērā tikai pēc tam, kad visa apstrāde ir pabeigta.
Vienkārši sakot, alumīniju nav grūti apstrādāt. Galvenais ir kontrolēt griešanas ātrumu, virsmas kvalitāti un izmēru stabilitāti. Tas kļūst īpaši svarīgi partiju pasūtījumiem. Process sākumā var darboties labi, taču ievērojams instrumentu nodilums vēlāk ražošanas procesā var radīt atšķirības starp gatavajām detaļām.
Nerūsējošais tērauds: lēnāka apstrāde ir pieņemama, izmēru stabilitāte ir svarīgāka
Nerūsējošais tērauds rada lielākas prasības griezējinstrumentiem, un arī apstrādes laikā radītais siltums var būt ievērojamāks. Ja nodilis instruments tiek izmantots arī turpmāk, caurumu diametri, virsmas raupjums un citi izmēri var pakāpeniski mainīties. Tas var nebūt acīmredzams, ražojot vienu prototipu, bet problēma var kļūt daudz pamanāmāka sērijveida ražošanas laikā. Stabilāka pieeja ir uzraudzīt instrumenta stāvokli un pārbaudīt kritiskos izmērus ražošanas laikā, nevis gaidīt līdz pēdējai darbībai, lai atklātu novirzes.
| materiāls | Galvenās apstrādes problēmas | Kas klientiem rūp |
| Alumīnija sakausējums | Atgriezumi, deformācija, skaidu uzkrāšanās | Blīvvirsmas, caurumu pozīcijas, virsmas apstrāde |
| Nerūsējošais tērauds | Instrumentu nodilums, karstums, skaidu noņemšana | Izmēru stabilitāte, virsmas kvalitāte |
| Speciālie metāli | Instrumentu izvēle, griešanas parametri | Precizitāte, apstrādes laiks, virsmas prasības |
Kā var samazināt pārstrādes apjomu no prototipa līdz sērijveida ražošanai?
Kad klienti izstrādā pusvadītāju iekārtas, vakuuma komponentes bieži vien netiek iegādātas tikai vienu reizi. Vispirms var tikt saražoti daži prototipi, kam seko nelielas partijas vai nepārtraukta ražošana pēc validācijas. Īstā problēma rodas, ja prototips ir veiksmīgs, bet vēlāk partijas ražošanā ir redzamas izmaiņas urbumu pozīcijās, nestabili blīvējuma rievu izmēri vai nevienmērīga virsmas kvalitāte. Lai mazinātu šīs problēmas, prototipa posmā ne tikai jāapstiprina, vai viena detaļa iztur pārbaudi. Tam arī jāpārbauda, vai apstrādes procesu var konsekventi reproducēt.
Apstipriniet šos punktus prototipa izstrādes stadijas sākumā
Pēc prototipa pabeigšanas tas jāpārbauda attiecībā uz aprīkojuma piemērotību, vienlaikus reģistrējot arī galvenos pārbaudes datus. Tas nodrošina skaidru atsauci vēlākai ražošanai un ļauj izvairīties no nepieciešamības atkārtoti izstrādāt procesu katrai partijai.
- Pārbaudiet urbumu pozīcijas kopā. Montāžas urbumi, pozicionēšanas urbumi un vītņotie urbumi parasti ir savstarpēji saistīti. Tas, ka viens urbums atbilst savai individuālajai pielaidei, ne vienmēr nozīmē, ka viss urbumu raksts tiks pareizi salikts.
- Izmēriet dziļus caurumus un iekšējās dobumus. Dažas problēmas nav redzamas no ārpuses, īpaši dziļumu, pakāpienu pozīcijas un iekšējos savienojumus.
- Pārbaudiet blīvējuma vietas atsevišķi. Atloku virsmām, blīvējuma rievām un savienojošajām virsmām jābūt skaidri noteiktām prasībām attiecībā uz līdzenumu, raupjumu un izmēriem.
- Iepriekš apstipriniet hermētiskuma pārbaudes prasības. Ja iekārtai ir īpašas vakuuma blīvēšanas prasības, pirms ražošanas jāapstiprina pārbaudes metode un pieņemšanas kritēriji, lai izvairītos no izmaiņām pēc tam, kad partijas ražošana jau ir sākusies.
Šo punktu ievērošana prototipa stadijā var ievērojami atvieglot vēlāku partijas ražošanu. Klienti var arī agrāk novērtēt piegādātāja faktiskās apstrādes iespējas, nevis atklāt problēmas pēc tam, kad liela partija jau ir pabeigta.
Negaidiet līdz beigām, lai pārbaudītu katru dimensiju
Sarežģītu vakuuma komponentu gadījumā visu pārbaude tikai pēc apstrādes pabeigšanas var radīt nevajadzīgu darbu, ja tiek atrasta problēma. Praktiskāka pieeja ir kritisko elementu pārbaude pēc galvenajām apstrādes darbībām. Pārbaudiet līdzenumu pēc atsauces virsmas apstrādes, apstipriniet urbumu pozīcijas pēc kritisko urbumu pabeigšanas un pārbaudiet blīvēšanas rievu platumu un dziļumu pēc apstrādes. Ja kāds izmērs sāk attālināties no mērķa, apstrādes procesu var savlaicīgi pielāgot, pirms problēma turpinās vēlākās darbībās.
Vakuuma noplūdes pārbaude nav jāuzskata par izvēles soli
Vakuuma komponenti galu galā tiek uzstādīti vakuuma sistēmās, tāpēc rasējumu izmēru atbilstība ir tikai pamatprasība. Ja detaļa satur dobumus, ejas vai blīvēšanas saskarnes, tās noplūdes risks jāpārbauda atbilstoši iekārtas prasībām. Vakuuma noplūdes pārbaude vai spiediena pārbaude var palīdzēt agrāk identificēt problēmas blīvēšanas zonās, saskarnēs un iekšējās konstrukcijās. Partijas ražošanā ir noderīga arī testu ierakstu saglabāšana. Ja vēlākā partijā parādās anomālija, iepriekšējo pārbaužu datus var ātri pārskatīt, lai palīdzētu noteikt, kas ir mainījies.
| Pārbaudes priekšmets | Kas tiek pārbaudīts | Galvenais mērķis |
| Izmēru pārbaude | Urbuma diametrs, urbumu atstatums, rievas platums, rievas dziļums | Apstipriniet rasējuma izmērus |
| Plakanums | Atloku virsmas, montāžas virsmas | Nodrošiniet stabilu pārošanos |
| Virsmas raupjums | Blīvējošās virsmas, funkcionālās virsmas | Kontrolēt virsmas kvalitāti |
| Vakuuma noplūdes pārbaude | Dobumi, saskarnes, blīvēšanas zonas | Pārbaudiet, vai nav noplūdes |
| Tīrības pārbaude | Atgriezumi, skrambas, atlikumi | Atbilst pusvadītāju iekārtu prasībām |
Ko jums vajadzētu jautāt CNC apstrādes piegādātājam par pusvadītāju vakuuma komponentiem?
Iegādājoties precīzus vakuuma komponentus, cenai ir liela nozīme, taču tai nevajadzētu būt vienīgajam salīdzināšanas punktam. Klientiem ir arī jāzina, vai piegādātājam ir pieredze ar līdzīgām konstrukcijām, vai viņš var saprast rasējumu kritiskās iezīmes, vai viņam ir piemērotas pārbaudes iespējas un vai viņš var uzturēt stabilu kvalitāti partijas ražošanas laikā pēc prototipa apstiprināšanas. Ja šie jautājumi netiek noskaidroti laikus, vēlāk var rasties atkārtotas rasējumu izmaiņas, papildu prototipi vai pat pilnīga partijas pārstrāde.
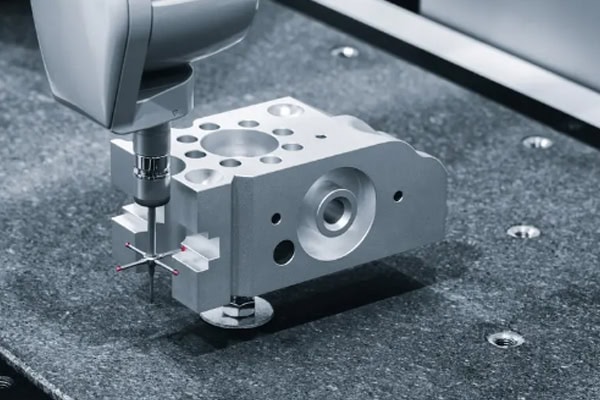
Līdzīga pieredze var ievērojami atvieglot agrīnu komunikāciju
Piegādātājs, kurš iepriekš ir apstrādājis vakuuma komponentus pusvadītāju iekārtām, parasti labāk pārzina vakuuma atlokus, blīvēšanas rievas, precīzijas caurumus un plānsienu konstrukcijas. Piedāvājuma laikā klienti var jautāt, vai piegādātājs ir strādājis ar līdzīgām detaļu konstrukcijām un kā parasti tiek pārbaudīti kritiskie izmēri. Ja apstrādes komanda rasējumu pārskatīšanas laikā var noteikt iespējamus instrumentu traucējumus, plānsienu deformāciju vai grūti apstrādājamas vietas, abas puses var atrisināt šīs problēmas pirms ražošanas sākuma, nevis gaidīt, kamēr gatavās detaļas atklās problēmu.
Pilnīgāka informācija par piedāvājumu var ietaupīt laiku vēlāk
Pieprasot cenu piedāvājumu, nesūtiet tikai CAD rasējumu un neatstājiet visu pārējo neskaidru. Ja iespējams, jānorāda materiāla klase, pasūtījuma daudzums, izmēru pielaides, virsmas raupjums, virsmas apstrāde, tīrības prasības, hermētiskuma pārbaudes prasības un piegādes laiks. Ilgtermiņa iepirkumiem klienti var arī iepriekš dalīties ar paredzamajiem partiju apjomiem un piegādes grafikiem. Tas ļauj apstrādes piegādātājam ņemt vērā instrumenta kalpošanas laiku, stiprinājumu pozicionēšanu, pārbaužu biežumu un ražošanas plānošanu, padarot piedāvāto cenu un izpildes laiku precīzāku faktiskajiem ražošanas apstākļiem.
Pusvadītāju vakuuma komponenti var būt tikai viena daļa no lielākas iekārtas, taču tiem joprojām ir pareizi jāpieguļ, jāuztur atbilstošs blīvējums un jāiztur ilgstoša darbība. CNC apstrādes laikā rūpīga materiāla, stiprinājumu, instrumentu, izmēru pārbaudes un hermētiskuma pārbaude var nodrošināt stabilākas gatavās detaļas. Ja klienti projekta sākumā skaidri paziņo rasējumus un ekspluatācijas prasības un sadarbojas ar piegādātāju, kam ir pieredze precīzā apstrādē, prototipu izgatavošana, iekārtu montāža un sērijveida ražošana var noritēt raitāk. TIRAPID nodrošina CNC apstrādes atbalstu pusvadītāju vakuuma komponentiem, pamatojoties uz to struktūru, materiālu un precizitātes prasībām.
















