
Pusvadītāju iekārtās izmantotās plastmasas detaļas var neizskatīties īpaši svarīgas. Tās var būt vienkārši izolācijas detaļas, pozicionēšanas komponenti vai atbalsta konstrukcijas, taču pat neliela izmēru kļūda vai virsmas defekts var ietekmēt iekārtu montāžu un darbību. Atšķirībā no metāla detaļām, plastmasa apstrādes laikā ir jutīgāka pret temperatūru, iespīlēšanas spēku un atlikušo spriegumu. Tādi materiāli kā PEEK, PTFE, PPS un POM piedāvā izcilu veiktspēju, taču to precīzai un konsekventai apstrādei ir nepieciešams vairāk nekā tikai metāla apstrādes parametru piemērošana. CNC apstrādei ir nepieciešama rūpīga materiāla īpašību, instrumentu, stiprinājumu, apstrādes parametru kontrole un pārbaude visā procesā.
Kāpēc pusvadītāju iekārtu plastmasas detaļas ir grūti apstrādāt?
Pusvadītāju iekārtās izmantotās plastmasas detaļas ļoti atšķiras no parastajiem plastmasas korpusiem. Daudzām no šīm detaļām jādarbojas vakuumā, ķīmiskās iedarbības, temperatūras izmaiņu vai kontrolētas tīras vides apstākļos, kas izvirza stingras prasības attiecībā uz izmēru stabilitāti un virsmas stāvokli. Iepirkumu komandām galvenais jautājums parasti nav tas, vai detaļu var apstrādāt, bet gan tas, vai to var pareizi salikt, vai tā darbojas droši un vai tā saglabā nemainīgu kvalitāti turpmākās ražošanas laikā.
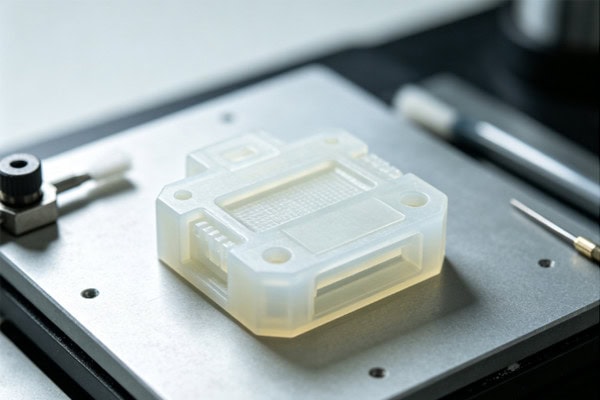
Plastmasas materiāli ir jutīgi pret karstumu un apstrādes stresu
Plastmasai parasti ir zemāka siltumvadītspēja nekā metāliem, kas nozīmē, ka apstrādes siltums netiek tik ātri izkliedēts. Palielinoties griešanas temperatūrai, daži materiāli var mīkstināties, deformēties vai mainīt izmērus. Augstas precizitātes detaļām jāņem vērā arī atlikušais spriegums. Komponents var izturēt pārbaudi tūlīt pēc apstrādes, bet nedaudz mainīties pēc stabila stāvokļa sasniegšanas, kas ir izplatīta problēma precīzā plastmasas apstrādē.
- Griešanas karstums ir efektīvi jākontrolē, lai novērstu pārmērīgas temperatūras ietekmi uz izmēru precizitāti.
- Saspiešanas spēks ir rūpīgi jāpārvalda, jo plānas plastmasas detaļas pārmērīga spiediena ietekmē var deformēties.
- Apstrādes pielaides ir jāplāno pareizi, jo pārāk liela materiāla daudzuma noņemšana vienlaikus var palielināt iekšējo spriegumu un izmēru izmaiņas.
- Augstas precizitātes detaļām pirms galīgās pārbaudes var būt nepieciešams stabilizācijas laiks, nevis mērīšana tūlīt pēc apstrādes.
Šis ir viens no CNC plastmasas apstrādes izaicinošākajiem aspektiem: mašīnas parametri ir tikai daļa no vienādojuma. Materiāla uzvedība apstrādes laikā var tieši ietekmēt arī gala rezultātu.
Dažādiem materiāliem nepieciešamas dažādas apstrādes stratēģijas
Pusvadītāju iekārtās bieži izmantotie plastmasas materiāli ir PEEK, PTFE, PPS un POM. Tie ievērojami atšķiras pēc cietības, termiskās izturības, ķīmiskās izturības, stingrības, berzes īpašībām un izmēru stabilitātes.
| plastmasas materiāls | Kopīgās īpašības | CNC apstrādes apsvērumi | Tipiskas daļas |
| PEEK | Augsta izturība pret temperatūru, ķīmiskā izturība, augsta izturība | Siltuma kontrole, asa apstrāde, izmēru stabilitāte | Izolācijas detaļas, balsti, nodilumizturīgi komponenti |
| PTFE | Zema berze, spēcīga ķīmiskā izturība | Deformācija, urbumi, izmēru kontrole | Blīvējošās detaļas, bīdāmās detaļas |
| PPS | Karstumizturība, laba ķīmiskā izturība | Instrumenta stāvoklis, virsmas kvalitāte | Izolācijas detaļas, konstrukcijas elementi |
| POM | Laba stingrība un izmēru stabilitāte | Griešanas parametri, griezējgriešanas kontrole | Zobrati, pozicionēšanas detaļas, armatūra |
Materiālu izvēlei nevajadzētu balstīties tikai uz materiāla izmaksām. Darba temperatūra, ķīmiskā iedarbība, slodzes apstākļi, tīrības prasības un izmēru pielaides ietekmē CNC apstrādes galīgo procesu.
Pusvadītāju iekārtām nepieciešami augstāki tīrības standarti
Pēc parasto plastmasas detaļu apstrādes var pietikt ar redzamu atgratu un šķembu noņemšanu piegādei. Pusvadītāju iekārtu komponentiem bieži vien ir nepieciešama daudz stingrāka tīrības kontrole. Atlikušās plastmasas šķembas, eļļa, putekļi vai pat piesārņojums, kas rodas iepakošanas laikā, var ietekmēt turpmāko iekārtu darbību. Apstrādes procesam jāsamazina atgratu un gružu daudzums, savukārt gatavajām detaļām ir nepieciešama atbilstoša tīrīšana, pārbaude un iepakošana. Komponentiem, kas paredzēti kontrolētai tīrai videi, tīrības prasības jāapstiprina pirms ražošanas, nevis jāuztver kā vēlāka nianse.
Kas jākontrolē, apstrādājot CNC pusvadītāju plastmasas detaļas?
Plastmasas apstrāde var šķist vienkārša, taču precīzu detaļu ražošanai ir nepieciešama stingra procesa kontrole. Plānas sienas, dziļas rievas, mazi caurumi un daudzpakāpju struktūras var būt īpaši sarežģītas. Nepiemērots instruments vai slikti izstrādāta stiprināšanas metode var viegli izraisīt izmēru atšķirības. Izvērtējot apstrādes piegādātāju, iepirkumu komandām jāskatās tālāk par iekārtas specifikācijām un jāapsver, vai piegādātājam ir reāla pieredze augstas veiktspējas inženierplastmasas apstrādē.

Instrumentu un griešanas parametri ir jāoptimizē plastmasai
Pieredzi metālu apstrādē nevar vienkārši pārnest uz PEEK, PPS, POM vai citām inženiertehniskajām plastmasām. Plastmasas ir jutīgākas pret siltuma uzkrāšanos un lokālu spiedienu. Ja griezējinstruments nav pietiekami ass, griešana var kļūt līdzīgāka materiāla berzēšanai un saspiešanai, kas var ātri ietekmēt virsmas kvalitāti.
- Griešanas instrumentiem jābūt uzasinātiem, lai apstrādes laikā samazinātu materiāla saspiešanu.
- Kontrolējiet griešanas siltumu, lai novērstu lokālu temperatūras paaugstināšanos nepārtrauktas darbības laikā.
- Optimizējiet padeves ātrumus un griešanas dziļumu, lai uzturētu stabilus apstrādes apstākļus.
- Efektīvi noņemiet skaidas, lai novērstu atkārtotu griešanu un virsmas bojājumus.
CNC plastmasas apstrādes stabilitāte lielā mērā ir atkarīga no tā, vai parametri patiešām ir piemēroti materiālam, nevis tikai no griešanas ātruma maksimizēšanas. Kad griešanas process kļūst stabils, izmēru kontroli, virsmas kvalitāti un instrumenta kalpošanas laiku ir daudz vieglāk uzturēt.
Plānsienu un mazām plastmasas detaļām nepieciešama rūpīga nostiprināšana
Pusvadītāju iekārtās izmantotās plastmasas detaļas bieži vien ir vieglas un plānas, ar montāžas caurumiem vai pozicionēšanas rievām kritiskās vietās. Pārmērīga nospiešana var izraisīt deformāciju, savukārt nepietiekama nospiešana var ļaut sagatavei apstrādes laikā kustēties. Šis līdzsvars ir jārisina pirms ražošanas. Praksē ražotāji var optimizēt atbalsta vietas, nospiešanas metodes, apstrādes secības un materiālu pielaides, lai samazinātu papildu spriegumu. Plānsienu konstrukcijām rupjās apstrādes un apdares operāciju atdalīšana var padarīt galīgo izmēru kontroli paredzamāku.
Maziem caurumiem, dziļām rievām un sarežģītām konstrukcijām ir nepieciešams vairāk nekā tikai liels griešanas ātrums
Pusvadītāju iekārtu plastmasas detaļās bieži ir mazi caurumi, šauras rievas, pakāpieni un neregulāras kontūras. Šīs īpašības rada augstākas prasības instrumentu piekļuvei un skaidu izvadīšanai. Ja skaidas nevar efektīvi atstāt dziļu rievu, tās var atkārtoti berzēties pret apstrādāto virsmu, ietekmējot gan virsmas kvalitāti, gan lokālo temperatūru. Pirms CNC apstrādes sarežģītas vietas jāanalizē atsevišķi, lai noteiktu piemērotus instrumentu izmērus, apstrādes secību un pārbaudes metodes. Sarežģītām detaļām nevajadzīgas atkārtotas nostiprināšanas samazināšana var arī palīdzēt saglabāt pozicionālās attiecības starp dažādām apstrādātajām virsmām.
Kā var kontrolēt kvalitāti, CNC apstrādājot pusvadītāju plastmasas detaļas?
Plastmasas detaļu pārbaudei nevajadzētu beigties pēc dažu izmēru mērīšanas ar suportmēru. Materiāla temperatūra, mērīšanas apstākļi, atlikušais spriegums un iespīlēšanas stāvoklis var ietekmēt mērījumu rezultātus. Augstas veiktspējas plastmasām, piemēram, PEEK un PTFE, precīzijas detaļām bieži vien ir nepieciešami rūpīgi kontrolēti pārbaudes apstākļi. Iepirkumu komandām jāpievērš uzmanība arī tam, vai apstrādes piegādātājs uztur pilnīgus pārbaudes ierakstus, nevis vienkārši sniedz vienkāršu atbilstības/neatbilstības rezultātu piegādes brīdī.
Kritiskiem izmēriem jābūt īpašām pārbaudes prasībām
Katram komponentam ir noteikti izmēri, kas tieši ietekmē montāžu un veiktspēju. Pārbaudē jākoncentrējas uz šīm kritiskajām īpašībām, nevis jāaplūko katrs izmērs tieši tādā pašā veidā.
- Montāžas caurumu pozīcijas ir rūpīgi jāpārbauda, lai novērstu nepareizu izlīdzināšanu ar iekārtu saskarnēm.
- Biezumam un augstumam jāpaliek nemainīgiem, lai montāžas laikā novērstu nevēlamas spraugas.
- Jākontrolē līdzenums un perpendikulitāte, īpaši pozicionēšanas un atbalsta komponentiem.
- Vītnes un savienojošās virsmas ir jāpārbauda, lai novērstu uzstādīšanas problēmas, saķeri vai pārmērīgu vaļīgumu.
Pārbaudes prasību tieša saskaņošana ar inženiertehniskajiem rasējumiem padara pieņemšanu daudz skaidrāku un arī palīdz uzturēt konsekventus standartus partijas ražošanas laikā.
Plastmasas detaļas ne vienmēr jāapstrādā kā gala izmēra komponenti tūlīt pēc apstrādes
Plastmasas materiāliem pēc apstrādes var turpināties izmēru izmaiņas griešanas siltuma, iespīlēšanas spēka un iekšējā sprieguma dēļ. Parastajām konstrukcijas sastāvdaļām pārbaudi var veikt pēc tam, kad materiāls ir atgriežas stabilā temperatūrā. Augstas precizitātes plastmasas sastāvdaļām var būt nepieciešama stingrāka mērīšanas apstākļu un stabilizācijas laika kontrole. Šis posms var šķist mazsvarīgs, taču tas var tieši ietekmēt pieņemšanas rezultātus, jo īpaši pusvadītāju iekārtu detaļām ar stingrām izmēru pielaidēm.
Tīrības pārbaude ir tikpat svarīga
Papildus izmēru precizitātei pusvadītāju iekārtu plastmasas detaļas ir jāpārbauda, vai tajās nav redzamu šķembu, šķembu, eļļas, putekļu un citu apstrādes atlikumu. Tas ir īpaši svarīgi komponentiem, ko izmanto vakuuma sistēmās, pozicionēšanas mehānismos, plākšņu apstrādē un izolācijas lietojumos, kur virsmas stāvoklis var tieši ietekmēt turpmāko montāžu un darbību.
| Pārbaudes priekšmets | Atslēgu pārbaudes | Galvenais mērķis |
| Izmēri | Garums, cauruma diametrs, biezums | Apstipriniet montāžas izmērus |
| Pozīcijas precizitāte | Attālums starp caurumiem, centrālā pozīcija | Nodrošiniet iekārtu saskarņu saderību |
| Virsmas kvalitāte | Atgriezumi, skrambas, apstrādes pēdas | Samaziniet darbības riskus |
| Tīrība | Šķembas, putekļi, eļļa | Kontrolēt piesārņojumu |
| Vispārējā integritāte | Plaisas, šķembas, deformācijas | Novērst bojātu detaļu iekļūšanu montāžā |
Pēc pārbaudes iepakojumam jāatbilst arī paredzētajam pielietojumam. Sastāvdaļas ar stingrām tīrības prasībām nedrīkst iepakot tāpat kā parastās mehāniskās detaļas, pretējā gadījumā ražošanas laikā veiktā tīrīšanas darba rezultāti pēdējā apstrādes posmā var viegli tikt apdraudēti.
Kas iepirkumu komandām jāmeklē, veicot iepirkumus Pusvadītāju iekārtu plastmasas detaļas?
Zema cena ne vienmēr nozīmē zemākas kopējās ražošanas izmaksas. Ja plastmasas detaļām ir nestabilas dimensijas un problēmas tiek atklātas tikai iekārtu montāžas laikā, atkārtota apstrāde, atkārtota ražošana un gaidīšanas laiks var radīt papildu izmaksas. Svarīgāk ir tas, vai apstrādes piegādātājam ir pieredze ar augstas veiktspējas plastmasu un vai viņš var pārvērst rasēšanas prasības konsekventos ražošanas rezultātos.
Vai piegādātājam ir pieredze ar nepieciešamajiem materiāliem?
PEEK, PTFE, PPS un POM ir inženiertehniskās plastmasas, taču to apstrādes izturēšanās atšķiras. Pirms pasūtījuma veikšanas ir lietderīgi pajautāt, kādus materiālus piegādātājs faktiski ir apstrādājis, kāda veida konstrukcijas viņš ir ražojis un vai viņš ir izveidojis procesus plānām sienām, maziem caurumiem, dziļām rievām un citām sarežģītām detaļām. Komanda ar praktisku pieredzi, visticamāk, identificēs iespējamās problēmas prototipu veidošanas laikā un samazinās pārstrādes riskus vēlākā ražošanas laikā.
Vai piegādātājs var atbalstīt prototipu un mazu partiju ražošanu?
Pusvadītāju iekārtu komponenti bieži vien ir pielāgotas detaļas, un ražošanas apjomi var būt relatīvi nelieli. Iekārtu izstrādes un testēšanas laikā var mainīties arī konstrukcijas. CNC apstrādei nav nepieciešamas atsevišķas iesmidzināšanas veidnes katram komponentam, tāpēc tā ir labi piemērota prototipu izgatavošanai un nelielu partiju ražošanai. Iepirkumu komandām neliela skaita paraugu izgatavošana, montāžas apstiprināšana un pēc tam pāreja uz nelielu partiju ražošanu var būt kontrolētāka pieeja, jo īpaši attiecībā uz izmēriem jutīgiem plastmasas komponentiem. Šis process sniedz iespēju identificēt materiālu, konstrukcijas un apstrādes problēmas, pirms tiek ražoti lielāki daudzumi.
- Sāciet ar nelielu skaitu prototipu, lai inženieru komandas varētu apstiprināt montāžas attiecības un izmēru stabilitāti.
- Nekavējoties atjauniniet CNC programmas, mainoties projektiem, lai novērstu novecojušu versiju nonākšanu ražošanā.
- Palieliniet ražošanas apjomus pēc validācijas, lai samazinātu ar partijas pārstrādi saistīto izmaksu spiedienu.
Vai piegādātājs var nodrošināt nemainīgu kvalitāti atkārtotiem pasūtījumiem?
Pusvadītāju iekārtu detaļas reti kad tiek iegādātas vienu reizi. Pēc noteikta darbības perioda viens un tas pats komponents var būt jāpasūta atkārtoti. Vienas precīzas partijas izgatavošana automātiski nenozīmē, ka nākamajai partijai būs identiski rezultāti. Zīmējumu labojumi, materiālu partijas, apstrādes programmas un pārbaudes ieraksti ir pareizi jāpārvalda. Nobriedis CNC apstrādes process nodrošina parametru un pārbaudes prasību validāciju prototipu veidošanas laikā, ļaujot ražot turpmākus pasūtījumus, neuzsākot procesu no nulles. Tas samazina saziņas laiku un atvieglo izmēru atbilstības uzturēšanu starp partijām.
Pusvadītāju iekārtu plastmasas detaļu CNC apstrāde galvenokārt nav saistīta ar apstrādes ātrumu. Īstais izaicinājums ir materiāla uzvedības, izmēru precizitātes, stiprinājumu, griešanas apstākļu un tīrības kontrole visā procesā. Iepirkumu komandām vienas partijas izgatavošana, kas veiksmīgi tiek uzstādīta, ir tikai pamatprasība; daudz vērtīgāk ir saglabāt tos pašus izmērus un stabilu veiktspēju visās nākamajās partijās. Tādiem materiāliem kā PEEK, PTFE, PPS un POM ir nepieciešama skaidra procesa plānošana jau no paša sākuma, lai vēlāk samazinātu pārstrādes un komunikācijas izmaksas. Izvēloties apstrādes piegādātāju, ir vērts iepriekš apstiprināt materiālu pieredzi, prototipa iespējas, pārbaudes procedūras un partijas ražošanas ierakstus, nevis atklāt problēmas tikai pēc tam, kad detaļas nonāk montāžas posmā. Pusvadītāju iekārtām, kurām nepieciešama ilgstoša stabila darbība, uzticama CNC apstrādes spēja ietekmē ne tikai to, vai atsevišķa plastmasas detaļa atbilst specifikācijām, bet arī iekārtu montāžas, apkopes un turpmākās rezerves daļu piegādes efektivitāti.















