
Kāpšanas frēzēšana un parastā frēzēšana ir divas izplatītas frēzēšanas metodes, ko izmanto CNC apstrādē. Tās ir pazīstamas ar atšķirīgiem griezēju griešanās virzieniem, padeves virzieniem, skaidu veidošanās metodēm, griešanas spēka uzvedību un ietekmi uz virsmas apdari, instrumenta kalpošanas laiku, apstrādes stabilitāti un izmēru precizitāti. Šīs atšķirības izskaidro, kāpēc abas metodes tiek plaši izmantotas rupjā apstrādē, apdares apstrādē, ātrgaitas frēzēšanā, cieto materiālu griešanas un precīzu detaļu ražošanā.
Šajā rokasgrāmatā mēs paskaidrojam, kas ir kāpiena frēzēšana, kas ir parastā frēzēšana, kā darbojas kāpiena frēzēšana salīdzinājumā ar parasto frēzēšanu un kāpēc ir rūpīgi jāizvēlas pareizā frēzēšanas metode.
Kas ir kāpšanas frēzēšana?
Kāpšanas frēzēšana ir frēzēšanas metode, kurā griezēja griešanās virziens ir tāds pats kā sagataves padeves virziens. To sauc arī par lejupvērstu frēzēšanu, un to parasti izmanto mūsdienu CNC apstrādē, ja nepieciešama labāka virsmas apdare, augstāka izmēru precizitāte, zemāks griešanas siltums un ilgāks instrumenta kalpošanas laiks.
Definīcija un griešanas virziena princips
Kāpšanas frēzēšana nozīmē, ka griezēja rotācijas virziens seko padeves kustības virzienam. Kad instruments nonāk sagatavē, tas griež no maksimālā skaidas biezuma līdz minimālajam skaidas biezumam.
Šis griešanas virziens ļauj instrumentam efektīvāk griezt materiālu, nevis berzēties pret virsmu pirms griešanas. Tas arī palīdz piespiest sagatavi pie stiprinājuma, kas var uzlabot stabilitāti, ja stiprināšanas sistēma ir pietiekami stingra.
Tā kā skaida kļūst plānāka, instrumentam izejot no materiāla, kāpiena frēzēšana parasti nodrošina tīrāku virsmu un samazina rievojuma veidošanos. Tomēr tas pats griešanas spēks var pavilkt sagatavi vai galdu uz priekšu, ja iekārtai ir brīvkustība, tāpēc iekārtas stāvoklis ir ļoti svarīgs.
Kāpšanas frēzēšanas priekšrocības
Kāpšanas frēzēšana nodrošina labāku virsmas apdari, jo griezējšķautne tīrāk noņem materiālu un samazina berzi instrumenta ieejas punktā. Piemērotos CNC apstākļos tā var palīdzēt sasniegt smalku virsmas apdari, piemēram, Ra<0.8 μm, un ātrgaitas apstrādē var būt iespējami vēl gludāki rezultāti.
Kāpšanas frēzēšana var arī uzlabot instrumenta kalpošanas laiku. Tā kā skaidas veidojas regulārāk un efektīvāk aizvada siltumu prom no griešanas zonas, instrumenta asmenim ir mazāka berze un mazāka siltuma uzkrāšanās. Stabilā partijas ražošanā instrumenta kalpošanas laiks var uzlaboties par aptuveni 10–25 % atkarībā no materiāla, instrumenta pārklājuma, dzesēšanas šķidruma un griešanas parametriem.
Vēl viena priekšrocība ir zemāks griešanas siltums. Šķembu veidošanās no biezas uz plānu ļauj siltumam ātri izplūst kopā ar skaidu, samazinot termiskās deformācijas risku. Tas ir īpaši noderīgi, apstrādājot karstumjutīgus materiālus, piemēram, alumīniju, vara sakausējumus, titāna sakausējumus, inženiertehniskās plastmasas un augstas veiktspējas plastmasas.
Kāpšanas frēzēšanas trūkumi
Kāpšanas frēzēšana ir jutīga pret mašīnas brīvkustību. Ja darbgalda vadošajā skrūvē, lodīšu skrūvē vai piedziņas sistēmā ir pārmērīga brīvkustība, griezējs var negaidīti pavilkt galdu vai sagatavi, izraisot vibrāciju, izmēru kļūdas, instrumenta lūzumu vai virsmas iegravējumu.
Kāpšanas frēzēšana ne vienmēr ir piemērota pirmajai rupjajai apstrādei ar cietiem vai nelīdzeniem materiāliem. Tā kā griezējs ieiet griezienā ar maksimālo skaidas biezumu, griezējšķautnei ieiešanas brīdī var būt liela trieciena slodze, īpaši apstrādājot rūdītu tēraudu, ar zvīņām pārklātus materiālus, lējumu virsmas vai materiālus ar cietību virs HRC50.
Vēl viens ierobežojums ir vibrācijas risks nepietiekamas stingrības gadījumā. Ja mašīna, stiprinājums, instrumentu turētājs vai sagataves iestatījums nav stabils, kājenes frēzēšanas vilkšanas darbība var radīt vibrācijas pēdas un nekonsekventus izmērus. Šī iemesla dēļ kājenes frēzēšana vislabāk ir izmantojama uz stingriem CNC apstrādes centriem ar uzticamu brīvkustības kompensāciju un drošu stiprinājumu.
Kas ir parastā frēzēšana?
Parastā frēzēšana ir frēzēšanas metode, kurā griezēja griešanās virziens ir pretējs sagataves padeves virzienam. To sauc arī par augšupvērstu frēzēšanu, un to bieži izmanto rupjai apstrādei, vecākām mašīnām, manuālām frēzēšanas iekārtām, nestabilām sagatavēm un situācijām, kad griešanas kontrole ir svarīgāka par virsmas apdari.
Definīcija un griešanas virziena princips
Parastā frēzēšana nozīmē, ka griezējs griežas pretēji sagataves padeves virzienam. Griešanas procesa laikā instruments pakāpeniski iekļūst materiālā no plānas skaidas uz biezāku skaidu.
Tā kā griešana sākas ar gandrīz nulles skaidas biezumu, instruments var berzēties pirms griešanas sākuma. Tas var palielināt berzi, karstumu un instrumenta nodilumu, īpaši materiālos, kas sacietē deformācijas rezultātā vai kuriem ir slikta siltumvadītspēja.
Tomēr pakāpeniskā ievade padara tradicionālo frēzēšanu vieglāku rupjās apstrādes operācijās. Tā samazina risku, ka griezējs pēkšņi satver sagatavi, tāpēc tā bieži vien ir drošāka, strādājot ar manuālām mašīnām vai CNC iekārtām ar ievērojamu brīvkustību.
Parastās frēzēšanas priekšrocības
Parastā frēzēšana nodrošina augstu stabilitāti rupjā apstrādē, jo instruments griezienā nonāk pakāpeniski. Tas palīdz samazināt pēkšņus triecienus un atvieglo apstrādes kontroli, apstrādājot neregulāras sagataves, rupjus materiālus, lējumus, kalumus un materiālus ar nevienmērīgu cietību.
Tas ir vairāk piemērots mašīnām bez efektīvas pretējas brīvkustības kompensācijas. Tā kā griešanas spēks mēdz spiest pretēji padeves virzienam, nevis vilkt galdu uz priekšu, parastā frēzēšana samazina pēkšņas instrumenta ieslēgšanās risku vecākās mašīnās.
Parastā frēzēšana var būt noderīga arī smagu materiālu noņemšanai, ja virsmas apdare nav galvenā prasība. Rupjas apstrādes operācijās ar lielu pielaidi, stingru iespīlēšanu un stabilām instrumentu trajektorijām tā var droši noņemt lieko materiālu pirms galīgās apdares ar kāpjveida frēzēšanu.
Parastās frēzēšanas trūkumi
Parastā frēzēšana parasti rada sliktāku virsmas apdari, jo instruments pirms griešanas berzējas un iziet ar lielāku skaidas biezumu. Tas var atstāt redzamākas instrumenta pēdas, plīsumus un atlikušo deformāciju, un raupjums bieži vien ir lielāks par Ra1.6 μm atkarībā no materiāla un parametriem.
Parastajā frēzē instrumentu nodilums var būt ātrāks. Sākotnējā berzes darbība rada berzi un siltumu, pirms griezējšķautne pilnībā ieiet materiālā. Tas var paātrināt sānu nodilumu, griezējšķautnes trulumu un sacietēšanu deformācijas rezultātā, īpaši nerūsējošā tērauda, titāna un dažu vara sakausējumu gadījumā.
Griešanas siltums, visticamāk, arī saglabāsies instrumenta un sagataves saskares zonā. Tā kā skaidu veidošanās notiek lēnāk un berze ir lielāka, siltums var pāriet uz sagatavi un instrumentu, palielinot termiskās izplešanās, izmēru izmaiņu un virsmas kvalitātes problēmu risku.
Galvenā atšķirība starp kāpšanas frēzēšanu un parasto frēzēšanu
Galvenā atšķirība starp kāpiena frēzēšanu un parasto frēzēšanu ir griezēja rotācijas un padeves virziena saistība. Kāpiena frēzēšanā griezējs griežas padeves virzienā, bet parastajā frēzēšanā - pretēji padeves virzienam.
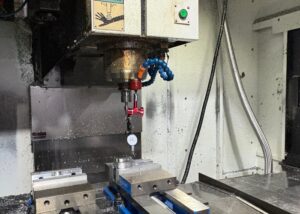
Instrumentu nobīdes un griešanas precizitātes salīdzinājums
Kāpšanas frēzēšanā griešanas spēks mēdz spiest sagatavi pret stiprinājumu, kad iestatījums ir stingrs. Tas palīdz uzlabot instrumenta trajektorijas stabilitāti un izmēru precizitāti, īpaši apdares laikā.
Precīzām detaļām ar šaurām pielaidēm, piemēram, ±0.01 mm, bieži vien priekšroka tiek dota kāpšanas frēzēšanai, ja CNC iekārtai ir laba stingrība un brīvkustības kompensācija. Tas palīdz samazināt virsmas plīsumus un uzlabo izmēru vienmērību atkārtotās detaļās.
Parastajā frēzē griešanas spēks var virzīt instrumentu un sagatavi nelabvēlīgākā virzienā. Mašīnās ar lielām atstarpēm tas var izraisīt instrumenta novirzi, vibrāciju un izmēru izmaiņas. Tomēr tas joprojām var būt drošāks rupjajā apstrādē, ja mašīnas brīvkustību ir grūti kontrolēt.
Siltuma ietekme un griešanas spēka virziens
Kāpšanas frēzēšana rada skaidas no biezas uz plānu, kas ļauj siltumam ātri atstāt griešanas zonu kopā ar skaidu. Tas palīdz samazināt instrumenta temperatūru, sagataves sakaršanu un termisko deformāciju.
Parastā frēzēšana rada šķembas no plānām līdz biezām. Pirms griešanas instruments var berzēties, un saskares zonas tuvumā var uzkrāties vairāk siltuma. Tas var palielināt berzi, īpaši apstrādājot alumīniju, varu, nerūsējošo tēraudu, titānu vai plastmasu, kas ir jutīga pret karstumu.
Arī griešanas spēka virziens atšķiras. Kāpšanas frēzēšana var ievilkt sagatavi griezējā, savukārt parastā frēzēšana spiež pret padeves virzienu. Tāpēc kāpšanas frēzēšanai ir nepieciešama spēcīgāka brīvkustības kontrole, un parastā frēzēšana bieži vien ir drošāka, izmantojot vecākās iekārtas.
Virsmas kvalitātes un apstrādes efektivitātes analīze
Kāpšanas frēzēšana parasti nodrošina labāku virsmas kvalitāti, jo tā samazina berzi, samazina griešanas spēka svārstības un rada tīrāku skaidu atdalīšanos. Apdares operācijās tā var palīdzēt sasniegt gludākas virsmas, piemēram, Ra0.8 μm vai zemāku, ja mašīnas stingrība, instrumenta asums un parametri ir labi kontrolēti.
Kāpšanas frēzēšana var arī uzlabot apstrādes efektivitāti, jo instruments griež efektīvāk un rada mazāku berzi. Pakešu CNC apstrādē tas var palīdzēt samazināt cikla laiku par aptuveni 10–20 % atkarībā no detaļas ģeometrijas, materiāla, instrumenta trajektorijas un mašīnas iespējām.
Parastā frēzēšana parasti atstāj vairāk instrumentu nospiedumu un atgrašu, jo griezējs pirms griešanas berzējas un iziet no darba ar lielāku skaidas biezumu. Lai izpildītu augstas virsmas kvalitātes prasības, var būt nepieciešama papildu apdare, pulēšana, atgrašu noņemšana vai pēdējā kāpjfrēzēšanas kārta.
Prasības darbgaldu struktūrai un vadības sistēmai
Kāpšanas frēzēšanai ir nepieciešama lielāka mašīnas stingrība, stabila servo vadība un efektīva brīvkustības kompensācija. Ja mašīnas galds, lodīšu skrūve, vārpsta, stiprinājums vai instrumentu turētājs ir nestabils, kāpšanas frēzēšana var izraisīt vibrāciju, instrumentu aizķeršanos vai izmēru kļūdas.
Mūsdienu CNC apstrādes centri parasti ir labāk piemēroti kāpšanas frēzēšanai, jo tiem ir izturīgāka konstrukcija, precīza padeves kontrole un programmatūras kompensācija. Tas ļauj kāpšanas frēzēšanai nodrošināt labāku apdari, ilgāku instrumenta kalpošanas laiku un augstāku efektivitāti.
Parastā frēzēšana ir piemērotāka vecākām mašīnām, manuālajām frēzēm vai iekārtām ar ievērojamu brīvkustību. Tās griešanas virziens ir pielaidīgāks un samazina risku, ka instruments pēkšņi ievelk sagatavi griezējā.
Kad izvēlēties kāpšanas frēzēšanu vai parasto frēzēšanu
Kāpšanas frēzēšana vai parastā frēzēšana jāizvēlas, pamatojoties uz materiāla veidu, apstrādes posmu, darbgalda stāvokli, stiprinājuma stingrību, pielaides prasībām un virsmas apdares mērķi. Labākā metode ir atkarīga no faktiskās apstrādes vides, nevis no fiksēta noteikuma.
Izvēle pēc materiāla veida
Dažādi materiāli atšķirīgi reaģē uz kāpienfrēzēšanu un parasto frēzēšanu. Materiāla cietība, elastība, siltumvadītspēja, šķembu uzvedība un deformācijas sacietēšanas tendence ietekmē labāko frēzēšanas stratēģiju.
| Materiālu veids | Kopējās atzīmes | Ieteicamā frēzēšanas metode | Profesionāli padomi |
| Alumīnija sakausējums | 6061, 7075 | Kāpšanas frēzēšana | Palīdz samazināt instrumentu iestrēgšanu, uzlabot skaidu izvadīšanu un sasniegt labāku virsmas apdari. |
| Vidēja oglekļa tērauds / Die tērauds | P20, H13, S50C | Rupja apstrāde: parastā frēzēšana, apdare: kāpjveida frēzēšana | Parastā frēzēšana uzlabo rupjās apstrādes stabilitāti, savukārt kāpienfrēzēšana uzlabo gala rezultātu un precizitāti. |
| Titāna sakausējums | Ti6Al4V, TC4 | Kāpšanas frēzēšana | Samazina siltuma uzkrāšanos un instrumenta slodzi, ja to apvienojumā ar spēcīgu dzesēšanu un nelielu padevi. |
| Nerūsējošais tērauds | 304, 316, 17-4PH | Rupja apstrāde: parastā frēzēšana, apdare: kāpjveida frēzēšana | Parastā frēzēšana uzlabo stabilitāti intensīvas griešanas laikā, savukārt kāpfrēzēšana palīdz kontrolēt raupjumus un iegūt apdari. |
| varš | C110, C101 | Parastā frēzēšana | Stabilāks griešanas spēks var palīdzēt samazināt izsmērēšanos, aizsērēšanu un pārkaršanu. |
| Brass | H62, C360 | Kāpšanas frēzēšana | Lieliska apstrādājamība nodrošina ātru griešanu un uzlabotu virsmas apdari. |
| Plastmasas inženierija | POM, PA6, PTFE | Kāpšanas frēzēšana | Palīdz samazināt karstumu, atgraušanos, kušanu un materiāla deformāciju. |
| Augstas veiktspējas plastmasa | PEEK, PI, UPE | Kāpšanas frēzēšana | Nodrošina labāku izmēru precizitāti un tīrākas virsmas uz dārgiem materiāliem. |
| Magnija sakausjums | AZ31B, ZK60 | Kāpšanas frēzēšana | Samazina griešanas laiku un karstumu, taču rūpīgi jākontrolē ugunsdrošība. |
| Oglekļa šķiedras kompozīti | CFRP | Parastā frēzēšana ar speciāliem instrumentiem | Palīdz samazināt šķiedru izraušanos un malu delamināciju, ja instrumenta ģeometrija ir piemērota. |
Saskaņā ar procesa prasībām
Izvēloties starp kāpiena frēzēšanu un parasto frēzēšanu CNC frēzēšanā, viens no svarīgākajiem faktoriem ir procesa posms. Rupjai apstrādei un apdarei ir atšķirīgas prioritātes, tāpēc tām var būt nepieciešami dažādi griešanas virzieni.
CNC frēzēšanā rupjā apstrāde koncentrējas uz ātru materiāla noņemšanu, instrumentu drošību un procesa stabilitāti. Apdare koncentrējas uz virsmas kvalitāti, izmēru precizitāti, raupjuma kontroli un gala detaļas konsekvenci.
Šī iemesla dēļ rupjai apstrādei nestabilos apstākļos bieži izmanto parasto frēzēšanu, savukārt apdarei uz stingras CNC frēzēšanas iekārtas bieži izmanto kāpienfrēzēšanu.
Neapstrādāta apstrāde
Rupja apstrāde prasa ātri un droši noņemt lielu materiāla daudzumu. Parastā frēzēšana bieži vien ir piemērota rupjai apstrādei, jo instruments pakāpeniski ieiet griezumā un nodrošina labāku kontroli, apstrādājot neregulāras sagataves vai lielu krājumu pielaidi.
Šī pakāpeniskā griešanas darbība palīdz samazināt pēkšņu instrumenta ieslēgšanos, īpaši strādājot ar materiāliem ar cietām virsmām, zvīņām, liešanas virskārtu vai nevienmērīgu cietību. Tā ir noderīga arī tad, ja stiprinājuma stingrība nav ideāla.
Tomēr rupjai apstrādei ne vienmēr ir nepieciešama parasta frēzēšana. Modernās stingrās CNC mašīnās ar spēcīgiem instrumentiem un stabiliem iestatījumiem efektīvai rupjai apstrādei var izmantot arī kāpienveida frēzēšanu, ja tiek pareizi kontrolēta brīvkustība un griešanas slodze.
Nobeiguma
Apdarei nepieciešama labāka virsmas apdare, izmēru precizitāte un malu kvalitāte. Kāpņfrēzēšana parasti ir priekšroka apdarei, jo tā samazina berzi, nodrošina tīrāku skaidu veidošanos un samazina virsmas plīsumus.
Ja mērķis ir sasniegt stingras pielaides, piemēram, ±0.01 mm, vai virsmas raupjumu zem Ra0.8 μm, kāpiena frēzēšana var nodrošināt konsekventākus rezultātus uz stingrām CNC iekārtām.
Augstas klases komponentiem pēdējā kāpiena frēzēšanas kārta var samazināt raupjumu daudzumu, uzlabot kontūras precizitāti un samazināt manuālas pulēšanas vai otrreizējas apdares nepieciešamību.
Pēc mašīnas veida
Mašīnas tips būtiski ietekmē to, vai kāpšanas frēzēšana vai parastā frēzēšana ir drošāka un efektīvāka. Mūsdienu CNC apstrādes centri un vecākas manuālās iekārtas griešanas spēka ietekmē uzvedas ļoti atšķirīgi.
Augstas stingrības CNC iekārtas parasti atbalsta kāpjfrēzēšanu, jo tām ir izturīgāka konstrukcija, labāka padeves kontrole un brīvkustības kompensācija. Manuālās iekārtas vai vecākas iekārtas var labāk darboties ar parasto frēzēšanu, jo tās ir jutīgākas pret brīvkustību.
Pirms metodes izvēles mehāniķiem jāpārbauda vārpstas stingrība, galda klīrenss, stiprinājuma stiprums, servo reakcija, instrumentu turētāja izvirzījums un griešanas slodze.
Augstas precizitātes CNC apstrādes centri
Augstas precizitātes CNC apstrādes centri parasti ir labi piemēroti kāpšanas frēzēšanai. Šīm mašīnām parasti ir lodīšu skrūves, servo vadība, soļa kompensācija, spēcīga vārpstas stingrība un stabila padeves precizitāte.
Kāpšanas frēzēšana šajās mašīnās var nodrošināt ātrgaitas apstrādi, smalku apdari un vienmērīgu partiju ražošanu. To plaši izmanto kosmosa, medicīnas ierīču, precīzās veidnes, robotikas un augstas klases rūpniecisko komponentu ražošanā.
Apstrādājot dārgus materiālus vai detaļas ar stingru pielaidi, kāpiena frēzēšana var samazināt atkārtotas apstrādes nepieciešamību, uzlabojot virsmas apdari, instrumenta stabilitāti un izmēru atkārtojamību.
Manuālās vai parastās frēzmašīnas
Manuālās frēzmašīnas un vecākas parastās frēzēšanas mašīnas bieži vien ir labāk piemērotas tradicionālajai frēzēšanai. Šīm mašīnām var būt ievērojama brīvkustība un ierobežota kompensācijas spēja.
Kāpšanas frēzēšanā brīvkustība var izraisīt griezēja pēkšņu galda vilkšanu, radot vibrāciju, pārgriešanu vai instrumenta lūzumu. Parastā frēzēšana samazina šo risku, jo griešanas spēks darbojas pretēji padeves virzienam.
Vecām iekārtām, rupjai apstrādei un nekritiskām pielaidēm parastā frēzēšana bieži vien ir drošāka un paredzamāka.
Biznesa gadījuma analīzes apstrāde
Biznesa gadījuma analīzes apstrāde palīdz sasaistīt frēzēšanas teoriju ar reāliem ražošanas lēmumiem. Dažādām nozarēm ir atšķirīgas prioritātes, piemēram, tolerance, virsmas raupjums, materiālu izmaksas, raupjuma kontrole, cikla laiks, instrumentu nodilums un detaļu uzticamība.
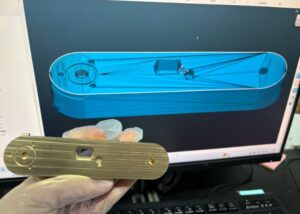
Aviācijas un kosmosa komponenti
Kosmosa un kosmosa komponentu apdares laikā bieži vien priekšroka tiek dota kāpšanas frēzēšanai, jo tā nodrošina labāku virsmas integritāti, izmēru precizitāti un instrumenta kalpošanas laiku. Titāna sakausējuma rāmji, alumīnija konstrukcijas daļas un plānsienu komponenti bieži vien gūst labumu no stabilas skaidu noņemšanas un zemāka griešanas siltuma.
Tā kā kosmosa detaļas parasti ir augstas vērtības un ar stingru pielaidi, mašīnas stingrība, stiprinājuma konstrukcija un instrumentu trajektorijas kontrole ir kritiski svarīgas. Kāpšanas frēzēšana var samazināt virsmas plīsumus un uzlabot vienmērīgumu, ja to apvieno ar spēcīgu dzesēšanas šķidrumu un optimizētiem griešanas parametriem.
Smagu materiālu vai nelīdzenu sagatavju rupjai apstrādei joprojām var izmantot parasto frēzēšanu, ja stabilitāte ir svarīgāka par virsmas apdari.
Precīzijas veidņu rūpniecība
Precīzas veidņu ražošanā apdares operācijās parasti izmanto kāpšanas frēzēšanu, lai uzlabotu dobuma gludumu, samazinātu griezēja pēdas un saīsinātu pulēšanas laiku. Tas ir noderīgi plastmasas iesmidzināšanas veidnēm, liešanas veidnēm un vara elektrodiem ar EDM metodi.
Rupjas apstrādes laikā, īpaši apstrādājot cieto veidņu tēraudu vai neregulārus materiālus, materiāla drošai noņemšanai var izmantot parasto frēzēšanu. Kad materiāla pielaide ir stabila, pusapstrādei un galīgajai apdarei bieži izmanto kāpienfrēzēšanu.
Kombinēta stratēģija palīdz līdzsvarot instrumenta kalpošanas laiku, virsmas kvalitāti un ražošanas efektivitāti.
Medicīniskās ierīces
Medicīnas ierīcēm ir nepieciešama precīza izmēru kontrole, gludas virsmas, malas bez atskabargām un stabila procesa atkārtojamība. Kāpšanas frēzēšana bieži tiek izvēlēta medicīnisko detaļu, piemēram, kaulu skrūvju, implantu komponentu, ķirurģisko instrumentu un precīzijas korpusu, apdarei.
Titānam, nerūsējošajam tēraudam, PEEK un citiem medicīniskās kvalitātes materiāliem kāpiena frēzēšana var samazināt siltuma uzkrāšanos un virsmas defektus, ja to veic ar asiem instrumentiem un kontrolētiem griešanas parametriem.
Tā kā medicīnas komponentiem ir nepieciešama augsta uzticamība, frēzēšanas virziens ir jāsaskaņo ar instrumenta ģeometriju, dzesēšanas šķidruma stratēģiju, virsmas apdares prasībām un piesārņojuma kontroli.
Praktiski padomi un ieteikumi
Praktiskā frēzēšanas veiktspēja ir atkarīga ne tikai no kāpjfrēzēšanas vai parastās frēzēšanas izvēles. Instrumenta ģeometrija, griešanas parametri, sagataves nostiprināšana, mašīnas stingrība, dzesēšanas šķidrums, instrumenta trajektorijas stratēģija un operatora pārbaudes – tas viss ietekmē gala rezultātus.
Padomi griešanas parametru iestatīšanai kāpšanas frēzēšanai un parastajai frēzēšanai
Griešanas parametri jāpielāgo atbilstoši materiālam, instrumenta diametram, instrumenta pārklājumam, vārpstas jaudai, stiprinājuma stingrībai un virsmas apdares mērķim. Kāpšanas frēzēšanai un tradicionālajai frēzēšanai parasti ir nepieciešamas atšķirīgas parametru stratēģijas.
Kāpšanas frēzēšanai bieži tiek izmantots lielāks vārpstas ātrums, vidēja padeve, mazs griešanas dziļums un efektīva dzesēšana, lai uzlabotu apdari un samazinātu karstumu. Parastajai frēzēšanai rupjās apstrādes laikā biežāk tiek izmantots nedaudz mazāks ātrums, vidēja padeve, lielāks griešanas dziļums un nepārtraukta dzesēšana.
Šīs vērtības jāuzskata par sākumpunktiem, nevis fiksētiem standartiem. Pirms partijas ražošanas joprojām ir nepieciešama izmēģinājuma griešana un pārbaude.
Ieteicamie parametri kāpšanas frēzēšanai
Ieteicamie kāpiena frēzēšanas parametri bieži ietver lielu vārpstas ātrumu, vidēju padevi, seklu griešanas dziļumu un stabilu dzesēšanu. Tipisks sākuma diapazons var būt 3000–8000 apgr./min., 600–1200 mm/min padeve, 0.5–1 mm aksiālais griešanas dziļums un 50–70% no instrumenta diametra radiālā griešanas platuma.
Kāpšanas frēzēšanas priekšrocības nodrošina asi instrumenti, stingra sagataves nostiprināšana un stabila mašīnas vadība. Piespiedu dzesēšanas šķidruma vai minimālā daudzuma eļļošana var palīdzēt kontrolēt siltumu un uzlabot skaidu izvadīšanu.
Apdarei mazāki pakāpieni un vieglākas griešanas slodzes var uzlabot virsmas raupjumu un izmēru precizitāti.
Ieteicamie parametri parastajai frēzēšanai
Ieteicamie tradicionālie frēzēšanas parametri rupjai apstrādei bieži vien izmanto nedaudz zemāku vārpstas ātrumu, mērenu padevi un lielāku griešanas dziļumu. Tipisks sākuma diapazons var būt 2000–5000 apgr./min., 400–800 mm/min padeve, 1–2 mm aksiālais griešanas dziļums un 30–50% no instrumenta diametra radiālā griešanas platuma.
Parastā frēzēšana var labāk izturēt raupjākus iestatījumus nekā kāpienfrēzēšana, taču ir jākontrolē pārmērīgs karstums un berze. Nepārtraukta dzesēšana palīdz samazināt sagataves sakaršanu un instrumentu nodilumu.
Cietiem materiāliem, neregulārām sagatavēm vai vecām mašīnām konservatīvi parametri var samazināt instrumentu šķembojumu un vibrāciju.
Kā izvairīties no vibrācijas pēdām un griešanas plaisām
Vibrācijas pēdas un griešanas plaisas var samazināt, uzlabojot instrumenta stingrību, optimizējot griešanas parametrus un izvairoties no nestabilas instrumenta saķeres. Svarīgi ir īsāks instrumenta pārkare, stingri turētāji, pārklāti instrumenti un stabila stiprināšana.
Griešanas ātrumam jāizvairās no rezonanses zonām. Ja parādās vibrēšana, vārpstas ātruma samazināšana, padeves ātruma regulēšana, griešanas dziļuma samazināšana vai instrumenta trajektorijas saslēguma maiņa var palīdzēt stabilizēt griešanu.
Dziļu dobumu apstrādei pakāpienveida griešana vai slāņveida Z virziena frēzēšana var samazināt pēkšņu instrumenta slodzi. Pirms faktiskās apstrādes jāveic instrumenta trajektorijas priekšskatīšana un stiprinājuma pārbaude.
Sagataves nostiprināšana un brīvkustības kontrole
Sagataves nostiprināšana un brīvkustības kontrole ir būtiska stabilai frēzēšanai. Nepareiza nostiprināšana var izraisīt detaļas kustību, vibrāciju, izmēru kļūdas un instrumentu lūzumus.
Stingrai konstrukcijai ir nepieciešama uzticama pozicionēšana, pietiekama saskares virsma un līdzsvarots iespīlēšanas spēks. Mīkstiem materiāliem, piemēram, alumīnijam vai varam, aizsargstarplikas vai mīkstas žokļi var palīdzēt novērst virsmas deformāciju.
Pretkustība ir īpaši svarīga kāpiena frēzēšanā. Pirms kāpiena frēzēšanas jāpārbauda vecākas iekārtas un, ja iespējams, jāpiemēro kompensācija. Ja pretkustību nevar kontrolēt, parasti drošāka ir parastā frēzēšana.
Tipiskas kļūdas un risinājumi
Tipiskas frēzēšanas kļūdas ir kājfrēzēšanas izmantošana mašīnās ar brīvkustību, pārmērīgas padeves piemērošana, neasu instrumentu izmantošana, sagataves slikta nostiprināšana un dzesēšanas šķidruma prasību ignorēšana. Šīs problēmas var izraisīt instrumentu šķembāšanos, sliktu virsmas kvalitāti, instrumentu iesprūšanu vai nevienmērīgu detaļu izmēru.
| Problēma | Cēloņu analīze | Risinājumu ieteikumi |
| Kāpšanas frēzēšanas instrumentu šķeldošana | Pārāk ātra padeve, pārāk agresīva instrumenta ievade, slikta stingrība | Samaziniet padeves ātrumu, optimizējiet ievades ceļu, uzlabojiet instrumenta noturēšanu |
| Slikta virsmas raupjuma pakāpe parastajā frēzēšanā | Instrumentu berze, neass griezējs, liels griešanas trieciens | Nomainiet instrumentu, samaziniet ievades ātrumu, pievienojiet apdares posmu |
| Instrumenta salipšana vai izsmērēšanās | Augsts karstums, slikta eļļošana, nepiemērots pārklājums | Uzlabojiet dzesēšanu, izmantojiet pārklātus instrumentus, pielāgojiet ātrumu un padevi |
| Nekonsekvents detaļas izmērs | Sagataves nobīde, brīvkustība, vārpstas termiskā nobīde | Nostipriniet stiprinājumus, pārbaudiet brīvkustību, stabilizējiet temperatūru |
| Burru veidošanās | Nepareizs griešanas virziens, neasa mala, slikta izejas stratēģija | Izmantojiet kāpšanas apdari, asiniet instrumentu, optimizējiet instrumenta trajektoriju |
Pirms apstrādes ir lietderīgi veltīt dažas minūtes, lai pārbaudītu armatūras drošību, instrumenta trajektorijas priekšskatījumu, padeves ātrumus, vārpstas griešanās ātrumu, dzesēšanas šķidruma iestatījumus un brīvkustības stāvokli. Īsa iestatīšanas pārbaude var novērst instrumentu bojājumus, detaļu brāķus un dārgu pārstrādi.
Biežāk uzdotie jautājumi
Kas ir labāks — parastā vai kāpšanas frēzēšana
Savā darbā lielākajai daļai CNC operāciju es dodu priekšroku kāpjošās frēzēšanas metodei, jo tā nodrošina gludāku apdari un ilgāku instrumenta kalpošanas laiku. Tā samazina griešanas spēka svārstības un samazina siltuma uzkrāšanos. Tomēr mašīnās ar ievērojamu brīvkustību vai bez kompensācijas sistēmām parastā frēzēšana ir drošāka un stabilāka. Ja precizitātes prasības ir stingrākas par ±0.01 mm, kāpjošās frēzēšanas metode nodrošina izcilu konsekvenci, īpaši apstrādājot alumīnija vai titāna sakausējumus.
Kādi ir kāpšanas frēzēšanas trūkumi?
Kāpšanas frēzēšana, lai arī ļoti efektīva, rada riskus mašīnām ar sliktu brīvkustības kontroli. Griezēja kustība ievelk detaļu instrumentā, kas var izraisīt pēkšņu instrumenta saķeri, detaļas nobīdi vai virsmas grebšanu. Bez pienācīgas brīvkustības kompensācijas esmu novērojis pielaides kļūdas, kas pārsniedz 0.05 mm, un palielinātu instrumenta šķembojumu, īpaši griežot cietus materiālus, piemēram, nerūsējošo tēraudu vai rūdīto tēraudu.
Kādas ir augšupvērstas frēzēšanas priekšrocības?
Augšupvērsta frēzēšana jeb parastā frēzēšana nodrošina labāku kontroli rupjās apstrādes laikā un labāk absorbē vibrācijas. Es to bieži izvēlos, strādājot ar čugunu, kalumiem vai rūdītiem tēraudiem, kur stingrība un instrumenta stabilitāte ir svarīgāka par virsmas kvalitāti. Tā ir īpaši noderīga vecām vai manuālām iekārtām, īpaši, ja pielaides pārsniedz ±0.05 mm un apstrādes stabilitāte ir prioritāra salīdzinājumā ar apdari.
Kas ir augšupvērsta frēzēšana un lejupvērsta frēzēšana
Augšupvērstā frēzēšana (parastā) piespiež instrumentu pretēji padeves virzienam, palielinot instrumenta ievades vienmērīgumu un absorbējot triecienus — ideāli piemērots rupjai apstrādei vai nestabiliem iestatījumiem. Lejupvērstā frēzēšana (kāpjvirzienā) velk instrumentu padeves virzienā, nodrošinot tīrāku apdari un samazinātu instrumenta nodilumu. Alumīnija, vara un inženiertehnisko plastmasu apstrādei es izvēlos kāpjvirzienā frēzēšanu, abrazīviem vai augstas izturības metāliem parastā frēzēšana novērš brīvkustības izraisītas deformācijas.
Kas ir pretreakcija frēzēšanā uz leju?
Kāpšanas frēzēšanas brīvkustība attiecas uz mehānisku brīvkustību starp komponentiem, piemēram, vadošajām skrūvēm vai zobratiem. Ja tā netiek labota, tā var izraisīt nevienmērīgu instrumentu kustību, vibrēšanu un izmēru neprecizitātes. Savā darbnīcā uz novecojošām mašīnām esam izmērījuši brīvkustības vērtības līdz pat 0.03 mm — vairāk nekā pietiekami, lai sabojātu detaļas ar stingru pielaidi. Tāpēc es vienmēr pārbaudu brīvkustības kompensāciju pirms kāpšanas frēzēšanas izmantošanas kritiskās darbībās.
Secinājumi
Kāpšanas frēzēšana un parastā frēzēšana nav vienkārši labākas vai sliktākas viena par otru. Tās ir divas dažādas frēzēšanas stratēģijas, kas jāizvēlas atkarībā no mašīnas stingrības, brīvkustības kontroles, materiāla veida, apstrādes posma, virsmas apdares prasībām un pielaides mērķa. Kāpšanas frēzēšana ir piemērotāka modernām stingrām CNC iekārtām, apdares kārtām, ātrgaitas apstrādei un detaļām, kurām nepieciešama labāka virsmas apdare un instrumenta kalpošanas laiks. Parastā frēzēšana ir piemērotāka vecākām iekārtām, rupjas apstrādes operācijām, nestabilām sagatavēm un situācijām, kad griešanas stabilitāte ir svarīgāka par galīgo virsmas kvalitāti.
Uzņēmumā TiRapid mēs piedāvājam precīzas CNC apstrādes pakalpojumus pielāgotu metāla un plastmasas detaļu izgatavošanai. Ja jūsu projektam nepieciešama frēzēšana, virpošana, urbšana, izvirpošana, vītņošana, virsmas apdare vai CNC apstrāde ar stingru pielaidi, mūsu inženieru komanda var palīdzēt pārskatīt materiāla uzvedību, apstrādes metodi, stiprinājuma stabilitāti, pielaides kontroli un ražošanas iespējamību, lai nodrošinātu uzticamu detaļu kvalitāti un efektīvu ražošanu.
















