
Misiņa apstrāde tiek plaši novērtēta, pateicoties tās lieliskajai apstrādājamībai, izturībai pret koroziju un pievilcīgajam izskatam. To parasti izmanto precīzu detaļu ražošanai automobiļu, kosmosa, medicīnas un elektrotehnikas lietojumprogrammās. Šajā rakstā ir izcelti galvenie apsvērumi misiņa apstrādē, tostarp apstrādes metodes, svarīgākie parametri, virsmas apdare un tipiskās problēmas.
Kas ir misiņš
Misiņš ir vara-cinka sakausējums, ko plaši izmanto CNC apstrādē, pateicoties tā lieliskajai apstrādājamībai, stabilitātei un elektriskajām īpašībām. Pateicoties zemai griešanas pretestībai un augstai precizitātei, tas ir ideāli piemērots detaļu ražošanai elektronikas, autobūves, medicīnas un dekoratīvajās nozarēs.
Misiņa piemērotība Fvai CNC apstrāde
Misiņš ir viens no CNC apstrādei visdraudzīgākajiem metāliem, pateicoties tā plastiskumam, zemajam berzes koeficientam un stabilajai mikrostruktūrai. Tā apstrādājamības vērtējums ir 100% no bāzes līnijas (C360), kas ir ievērojami augstāks nekā alumīnijam (~70%) vai nerūsējošajam tēraudam (~50%).
Piemērotības svarīgākie aspekti:
Izcila griešanas veiktspēja: Zema griešanas pretestība nodrošina ātrgaitas padevi (400–600 SFM), samazinot cikla laiku, vienlaikus saglabājot stingras pielaides.
Izmēru stabilitāte: Minimāla deformācija apstrādes laikā padara misiņu piemērotu sarežģītu un plānsienu detaļu izgatavošanai. Reiz es apstrādāju 0.8 mm biezu misiņa korpusu ar ātrumu 12 000 apgr./min, iegūstot izcilu stabilitāti.
Augsta elektrovadītspēja: ideāli piemērota spailēm, savienotājiem un sensoru korpusiem.
Lieliska izturība pret koroziju: piemērota santehnikas detaļām, vārstiem un āra aparatūrai.
Priekšrocības Of Misiņš ICNC apstrāde
Lieliska apstrādājamība
Zems griešanas spēks palielina instrumenta kalpošanas laiku par 30–50 %.
Ar atbilstošu instrumentu apstrādi sasniedzamā virsmas apdare ir no Ra 0.4 līdz 1.6 μm.
C360 misiņa metāla noņemšanas ātrums ir 2–3 reizes lielāks nekā nerūsējošā tērauda.
Ātrāki apstrādes cikli
Nodrošina lielāku padevi un ātrumu:
Griešanas ātrums: 400–600 sfm
Padeves ātrums: 0.005–0.015 IPR
Vienā ražošanas partijā alumīnija aizstāšana ar misiņu samazināja cikla laiku par 22 %.
Izcila virsmas kvalitāte
Misiņš dabiski rada gludu apdari, daudzām detaļām nav nepieciešama atkārtota pulēšana.
Izmēru stabilitāte
Augsta siltumvadītspēja samazina siltuma uzkrāšanos un samazina deformāciju.
Ideāli piemērots precīzām detaļām, piemēram, vārstu serdeņiem, spailēm, mikropārnesumiem un savienotāju korpusiem.
Rentabilitāte
Ātrāka apstrāde + ilgs instrumenta kalpošanas laiks = par 15–30 % zemākas ražošanas izmaksas.
Ekonomiskāks nekā nerūsējošais tērauds un citi cietie metāli.
īpašības Of Misiņš Fvai CNC apstrāde
Misiņa apstrāde gūst labumu no materiāla lieliskās elektriskās un siltumvadītspējas, padarot to ideāli piemērotu siltuma izkliedēšanai un elektrisko savienotāju detaļām. Cinks uzlabo izturību pret koroziju mitruma vai sāls vidē, savukārt augsta elastība atbalsta sarežģītas ģeometrijas. Lai gan misiņš nav tik izturīgs kā tērauds, tas piedāvā līdzsvarotu izturības un cietības profilu, kas piemērots daudziem vispārējiem pielietojumiem.
| Īpašuma kategorija | Atslēgas parametrs | Tipiskās vērtības | Lietojumprogrammas fokuss |
| Elektriskā vadītspēja | Elektrovadītspēja (IACS %) | 25–28 % IAKS | Elektriskie savienotāji, spailes, kontakti |
| Siltumvadītspēja | Siltumvadītspēja (W/m·K) | 105–125 W/m·K | Siltuma izlietnes, siltuma pārneses komponenti |
| Izturība pret koroziju | Korozijas pakāpe | Augsts (piemērots mitrai vai jūras videi) | Santehnikas armatūra, vārsti, kuģu aparatūra |
| Kaļamība / Plastiskums | Pagarinājums (%) | 25-45% | Dziļi vilktas detaļas, liektas detaļas, formētas formas |
| spēks | Stiepes izturība (MPa) | 250–500 MPa | Konstrukcijas daļas, nesošās sastāvdaļas |
| Cietība | Cietība (HRB) | 60–90 HRB | Nodiluma komponenti, vītņotas detaļas, precīzijas savienojumi |
Kas ir Parastie misiņa sakausējumi, ko izmanto CNC apstrādē
Dažādiem misiņa sakausējumiem ir unikālas priekšrocības apstrādājamības, izturības, korozijas izturības un izmaksu ziņā. Šo atšķirību izpratne palīdz inženieriem izvēlēties labāko materiālu savam pielietojumam, uzlabojot apstrādes efektivitāti, samazinot izmaksas un nodrošinot CNC apstrādāto detaļu optimālu veiktspēju.
C360 – ātras griešanas misiņš
C360 satur aptuveni 3% svina, kas tam piešķir izcilu apstrādājamību un padara to par visplašāk izmantoto misiņa sakausējumu CNC virpošanā.
Galvenās īpašības:
~60% Cu, ~35% Zn
2.5–3 % Pb labākai apstrādājamībai
Stiepes izturība: ~350 MPa
Par 25–40 % ātrāka apstrāde nekā C260
Labākās lietojumprogrammas:
Skrūves, vārsti, elektriskie savienotāji, liela apjoma virpošanas detaļas.
Vienā projektā, kurā tika apstrādātas vairāk nekā 10 000 virpotas detaļas, griešanas ātruma optimizēšana samazināja kopējo apstrādes laiku par 38 %.
C260 – Misiņš (kārtridža misiņš)
C260, kas pazīstams kā 70/30 misiņš, piedāvā izcilu elastību, padarot to ideāli piemērotu aukstajai formēšanai un liekšanai.
Galvenās īpašības:
~70% Cu, ~30% Zn
Stiepes izturība: ~310 MPa
Pagarinājums: ≥ 30%
Bez svina un videi draudzīgāks
Labākās lietojumprogrammas:
Elektriskie korpusi, skavas, furnitūra, dekoratīvās detaļas.
Štancētām detaļām mēs bieži iesakām C260, jo tā formējamība ir pārāka par C360.
C464 – Jūras spēku misija
C464 satur ~1% alvas, kas ievērojami uzlabo korozijas izturību jūras ūdenī.
Galvenās īpašības:
~60% Cu, ~39% Zn, 1% Sn
Stiepes izturība: ~450 MPa
Lieliska izturība pret decinkāciju un sālsūdens koroziju
Labākās lietojumprogrammas:
Jūras dzenskrūves, vārsti, gultņi, siltummaiņi.
Mūsu atbalstītajos kuģu sūkņu projektos C464 kalpošanas laiks bija divkāršojies, salīdzinot ar standarta misiņu.
C220 – komerciālā bronza
C220 satur vairāk nekā 90% vara, kas tam piešķir sarkanīgu toni un lielisku izturību pret koroziju ar labu izturību.
Galvenās īpašības:
~90% Cu, ~10% Zn
Stiepes izturība: ~275 MPa
Lieliska lieces un metināšanas veiktspēja
Labākās lietojumprogrammas:
Dekoratīvie furnitūras elementi, arhitektūras elementi, reljefi paneļi, mūzikas instrumentu detaļas.
Bagātīgākā krāsa padara C220 par iecienītu izvēli augstas klases estētiskiem izstrādājumiem.
Kādi pirmapstrādes soļi ir nepieciešami pirms CNC misiņa apstrādes
Pirms misiņa apstrādes uzsākšanas ir svarīgi pienācīgi sagatavoties, jo dažādi misiņa sakausējumi (C360, C260, C464, C220) atšķiras pēc apstrādājamības, cietības un plastiskuma. Efektīva pirmapstrāde samazina instrumentu nodilumu, novērš detaļu deformāciju, uzlabo stabilitāti un nodrošina augstas kvalitātes rezultātus. Zemāk ir sniegts profesionāls un praktisks kontrolsaraksts par svarīgākajiem pirmapstrādes soļiem.
Sakausējumu identifikācija un sertifikācija
Dažādas misiņa markas apstrādes laikā uzvedas atšķirīgi.
Galvenie soļi:
Apstipriniet C360 automatizēto misiņu (labākā apstrādājamība, 2.5–3% svina).
Apstipriniet C260 misiņu (augsta elastība, bet zemāka apstrādājamība).
Apstipriniet C464 Naval Brass (ar alvu pastiprināta izturība pret koroziju, grūtāk griežams).
Pieprasiet materiālu pārbaudes sertifikātus un veiciet sastāva pārbaudi.
Stresa mazināšanas rūdīšana
Atlikušais spriegums no ekstrūzijas vai stiepšanas var izraisīt deformāciju apstrādes laikā.
Tipiski apstākļi:
Temperatūra: 250–300°C
Izturēšanas laiks: 1–2 stundas
Ideāli piemērots plānsienu, garām vārpstām un augstas precizitātes misiņa detaļām.
Tīrīšana un attaukošana
Materiāla tīrīšana uzlabo stiprinājuma stabilitāti un samazina malu nosēdumu veidošanos.
Metodes:
Alkohola vai etanola salvete
Viegla sārmaina tīrīšana
Ultraskaņas tīrīšana precīzijas detaļām
Pirmsapgriešana un pielaižu plānošana
Pareiza materiāla izmēru izvēle samazina atkritumus un apstrādes laiku.
Ieteicamās piemaksas:
Virsmas pielaide: 0.3–0.5 mm
Ārējā kontūra: 0.5–1.0 mm
C360 ir nepieciešams mazāks stabilitātes rezerve, C260/C464 ir nepieciešams lielāks rezerve.
Cietības un materiāla vienmērīguma pārbaude
Cietības variācijas ietekmē skaidu veidošanos un virsmas apdari.
Tipiska cietība:
C360: ~78 HRB
C260: ~70 HRB
C464: 80–90 HRB
Armatūras sagatavošana
Misiņš ir mīksts un pakļauts deformācijai.
Ieteikumus:
Izmantojiet mīkstas žokļus vai aizsargplāksnes
Plānām sienām izmantojiet vakuuma armatūru
Garām detaļām izmantojiet astes balsta atbalstu
Dzesēšanas šķidruma un eļļošanas iestatīšana
Misiņš apstrādājas ātri, taču dzesēšana joprojām ir noderīga.
Ieteicamie šķidrumi:
Ūdenī šķīstošs dzesēšanas šķidrums
Viegla griešanas eļļa izcilai apdarei
Sausā griešana ir pieņemama C360 modelim zemas slodzes apstākļos
CAM simulācija un instrumentu trajektoriju optimizācija
Misiņš pieļauj augstus apgriezienus minūtē, tāpēc programmēšana ir jāoptimizē.
Kontrolsaraksts:
Izmantojiet HSM / adaptīvās instrumentu trajektorijas
Palieliniet griešanas ātrumu un padevi C360
Samaziniet sānu spēkus plānsienu misiņa detaļām
Galvenie parametri, kas jāņem vērā, veicot CNC misiņa apstrādi
Misiņa apstrādē griešanas ātruma, padeves ātruma, instrumentu izvēles un griešanas dziļuma optimizēšana tieši ietekmē apdares kvalitāti, precizitāti, instrumentu kalpošanas laiku un apstrādes stabilitāti. Tā kā sakausējumi, piemēram, C360, C260 un C464, atšķiras pēc cietības, elastības un svina satura, ir svarīgi precīzi noregulēt šos parametrus.
Griešanas ātrums
Griešanas ātrums ir galvenais faktors, kas ietekmē apstrādes efektivitāti un virsmas integritāti.
Ieteicamie griešanas ātrumi:
C360: 350–600 SFM (106–183 m/min)
C260: 250–450 SFM (76–137 m/min)
Inženierijas princips:
Misiņš nodrošina lielu griešanas ātrumu, pateicoties tā zemajai berzei un labai skaidu veidošanai, taču pārmērīgs karstums var paātrināt instrumentu nodilumu.
Reāls piemērs:
Palielinot griešanas ātrumu no 300 līdz 500 SFM C360 savienotāja apstrādes laikā, cikla laiks samazinājās par 22% un virsmas apdare uzlabojās no Ra 1.2 μm līdz 0.6 μm.
Padeves ātruma optimizācija
Padeves ātrums ietekmē skaidu lūšanu, urbumu veidošanos un izmēru atkārtojamību.
Ieteicamie padeves ātrumi:
Apstrāde: 0.03–0.08 mm/apgr.
Rupja apstrāde: 0.08–0.20 mm/apgr.
Princips:
Pārāk maza padeve izraisa berzi un atskabargas, pārāk liela padeve rada pamanāmas instrumentu pēdas.
Inženiertehniskais padoms:
Dziļu kabatu gadījumā uzturiet stabilu padevi, lai izvairītos no instrumenta vibrācijas un malu noapaļošanās.
Precīza apstrāde un instrumentu izvēle
Pareiza instrumenta ģeometrija nosaka precizitāti un virsmas spilgtumu.
Labākās rīku iespējas:
Materiāls: Nepārklāts karbīds
Ģeometrija: 10–20° slīpuma leņķis, asas malas, pulētas rievas
Gala frēzes: 2–3 rievas ar 40° spirāles leņķi
Kāpēc tas darbojas:
Misiņš dod priekšroku asiem nepārklātiem instrumentiem; pārklājumi var radīt papildu berzi.
Rezultāta piemērs:
Trīs rievu nepārklāta karbīda gala frēze samazināja C260 detaļas raupjumu no Ra 1.6 μm līdz 0.4 μm.
Griešanas dziļums un pakāpju kontrole
Griešanas dziļumam un slīpumam jābūt precīzam, lai izvairītos no vibrācijas un panāktu smalku apdari.
Ieteicamais griešanas dziļums (DOC):
Rupja apstrāde: 0.5–1.5 mm
Apdare: 0.1–0.4 mm
Ieteicamais pārsēšanās:
Apdare: 10–30 % no instrumenta diametra
Princips:
Mazāks pakāpiens uzlabo virsmas apdari un samazina viļņveida nospiedumus.
Praktisks piemērs:
Izmantojot 15 % slīpumu C360 dekoratīvajām detaļām, tika iegūta gandrīz spoguļattēla apdare “kā apstrādāta” bez pulēšanas.
Virsmas apdares opcijas Fvai CNC apstrādāts misiņš
Virsmas apdare ir būtiska misiņa apstrādē, jo tā tieši ietekmē izskatu, izturību pret koroziju, nodilumizturību un ilgtermiņa izturību. Pareiza apdare uzlabo estētiku, uzlabo aizsardzību un optimizē funkcionālo veiktspēju pēc CNC apstrādes.
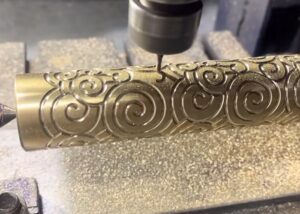
Pulēšana:
Pulēšana ir viena no visizplatītākajām misiņa apdares metodēm, ko izmanto, lai panāktu gludu, spīdīgu un spoguļveidīgu izskatu.
Galvenie punkti:
Sasniedzamais raupjums : Ra 0.2–1.2 μm
Pielietojums : luksusa furnitūra, apgaismojuma komponenti, dekoratīvās detaļas
Kā tas darbojas : abrazīvi materiāli noņem mikrodefektus, lai uzlabotu atstarošanos
Priekšrocības : uzlabo izskatu un nedaudz palielina izturību pret koroziju
Piemērs:
Augstas klases dekoratīvajiem C360 misiņa komponentiem daudzpakāpju pulēšana var samazināt virsmas raupjumu no 32 Ra līdz aptuveni 8 Ra.
Pulverkrāsošana un galvanizācija
Pārklājumi un galvanizācija nodrošina papildu aizsardzību un uzlabo izskatu veiktspējas ziņā orientētām lietojumprogrammām.
Parastie apšuvuma metāli:
Niķelis — augsta cietība un nodilumizturība
Hroms — spoguļveida apdare, spēcīga izturība pret koroziju
Zelts/sudrabs — augstākās kvalitātes elektronikai vai dekoratīvai lietošanai
Pulverkrāsošanas priekšrocības:
3–5 reizes augstāka izturība pret koroziju
Pielāgojamas krāsas
Pieteikumi:
Elektronika, kuģu aparatūra, medicīnas ierīces, korozijai kritiskas detaļas
Asināšana un pulēšana
Honēšana nodrošina kontrolētas mikrotekstūras uzlabotai funkcionālajai veiktspējai.
Galvenās īpašības:
Izveido šķērsgriezuma rakstu
Tipisks raupjums : Ra 0.4–0.8 μm
Uzlabo eļļošanu un izmēru konsistenci
Lietošanas gadījumi:
Hidrauliskās detaļas, bīdāmie mehānismi, vārstu korpusi, precīzijas urbumi
Smilšu strūklu
Smilšu strūklas apstrāde rada tīru, matētu virsmu vai uzlabo pārklājuma saķeri.
Detaļas:
Materiāla iespējas : stikla pērlītes, granāts
Nelīdzenuma diapazons : Ra 1.5–4.0 μm
Noņem apstrādes pēdas un nodrošina vienmērīgu tekstūru
Pieteikumi:
Dekoratīvas matētas apdares, pirmapstrāde pirms pārklāšanas, viegla atgratņu noņemšana
Kopējie izaicinājumi IMisiņa apstrāde Zun kā To Atrisiniet tos
Lai gan misiņš ir pazīstams ar savu izcilo apstrādājamību, atšķirības starp sakausējumiem, piemēram, C360, C260 un C464, var radīt problēmas CNC apstrādes laikā. Tādas problēmas kā paātrināts instrumentu nodilums, siltuma uzkrāšanās un virsmas defekti var negatīvi ietekmēt precizitāti, apdares kvalitāti un instrumenta kalpošanas laiku.
Instrumentu nodiluma problēmas
Problēmas pārskats
Svina sakausējumu (piemēram, C360) ātrgaitas apstrāde joprojām var izraisīt pakāpenisku sānu un grābekļa virsmas nodilumu.
Cietāki misiņa veidi, piemēram, C260 un C464, paātrina instrumentu nodilumu, īpaši dziļos griezumos vai nepārtrauktā virpošanā.
Risinājumi
Izmantojiet karbīda instrumentus ar augstu cietību un nodilumizturību.
Palieliniet griešanas leņķi un uzturiet asas griešanas malas, lai samazinātu saķeri un berzi.
Veiciet lielāku griešanas ātrumu ar mērenu padevi, samazinot malu nosēdumu veidošanos.
Lai samazinātu temperatūru un berzi bez pārdzesēšanas, uzklājiet MQL vai dzesēšanas šķidrumu miglas veidā.
Siltuma ģenerēšanas un dzesēšanas problēmas
Problēmas pārskats
Misiņš labi vada siltumu, bet ātrgaitas vai dziļas griešanas apstrādes laikā joprojām veidojas lokalizēti karstie punkti.
Pārmērīgs karstums izraisa izmēru nobīdi, instrumenta mīkstināšanu vai griešanas malas mikrošķembas.
Risinājumi
Saglabājiet nepārtrauktas instrumentu trajektorijas, lai izvairītos no atkārtotiem karstuma lēcieniem atkārtotas ieslēgšanas laikā.
Samaziniet griešanas dziļumu (DOC) un sānu slīpumu, lai nodrošinātu stabilu siltuma sadali.
Griešanas zonas tiešai dzesēšanai izmantojiet augstspiediena dzesēšanas šķidrumu vai minimālo griezējmetālu (MQL).
Optimizējiet instrumentu trajektorijas, izmantojot HEM (augstas efektivitātes apstrādi), lai samazinātu slodzi un siltuma koncentrāciju.
Virsmas defektu kontrole
Problēmas pārskats
Biežākie virsmas defekti ir šādi:
Burrs
Asarošana
Pļāpāšanas pēdas
Šīs problēmas parasti izraisa neasi instrumenti, zema padeve, mašīnas vibrācija vai nepareizi griešanas parametri.
Risinājumi
Palieliniet padeves ātrumu, lai izvairītos no materiāla plīšanas berzes dēļ.
Izmantojiet asus griezējus un regulāri nomainiet ieliktņus, lai samazinātu atgratu veidošanos.
Samaziniet vibrāciju, pastiprinot stiprinājumu un samazinot instrumenta pārkares.
Pievienojiet vieglus slīpējumus, lai samazinātu sekundārajai atgrambju noņemšanai patērēto laiku.
Ko Aplikācijas Ir piemēroti Fvai CNC apstrādātas misiņa detaļas
CNC apstrādātas misiņa detaļas tiek plaši izmantotas to lieliskās apstrādājamības, izturības pret koroziju un estētikas dēļ. Automobiļu un elektrotehnikas lietojumos misiņš nodrošina izturību un augstu vadītspēju tādām detaļām kā radiatoru serdeņi un savienotāji. Tas tiek augstu vērtēts arī kosmosa un medicīnas jomā, pateicoties tā precizitātei un antimikrobiālajai veiktspējai.
| Pielietojums | Izmantot gadījumu | Galvenās īpašības |
| Automobiļu un elektrotehnikas | Misiņš tiek izmantots automobiļu detaļās, piemēram, radiatoru serdeņos un elektriskajos savienotājos. | Izturība, izturība pret koroziju, vadītspēja |
| Aviācija un medicīna | Misiņš tiek izmantots kosmosa rūpniecībā augstas precizitātes detaļām un medicīnā antimikrobiāliem ķirurģiskiem instrumentiem. | Precizitāte, izturība, pretmikrobu īpašības |
| Dekoratīvie un arhitektūras | Misiņš tiek izmantots dekoratīvos un arhitektūras elementos, piemēram, durvju rokturos un armatūrā. | Estētiskā pievilcība |
| Santehnika un apkure | Misiņš tiek plaši izmantots santehnikas detaļām, piemēram, jaucējkrāniem, vārstiem un veidgabaliem, pateicoties tā izturībai pret koroziju un ilgmūžībai. | Izturība pret koroziju, izturība |
| Mūzikas instrumenti | Misiņš tiek izmantots tādu mūzikas instrumentu kā trompetes, saksofonu un trombonu ražošanā, pateicoties tā akustiskajām īpašībām. | Akustiskās īpašības, plastiskums |
| Jūras rūpniecība | Misiņš tiek izmantots jūras komponentos, piemēram, propelleros, buksēs un veidgabalos, jo tas ir izturīgs pret sālsūdens koroziju. | Korozijas izturība, izturība |
| Rūpnieciskā un hidrauliskā | Misiņš tiek izmantots hidraulisko veidgabalu un vārstu izgatavošanai, pateicoties tā izturībai un apstrādājamībai augstspiediena vidē. | Izturība, augsta apstrādājamība |
| Patērētāju elektronikas | Misiņš tiek izmantots savienotājos, slēdžos un spailēs plaša patēriņa elektronikā, pateicoties tā lieliskajai vadītspējai. | Elektrovadītspēja, apstrādājamība |
| Enerģētika | Misiņš tiek izmantots enerģijas sistēmās, piemēram, enerģijas pārvades un sadales komponentos, pateicoties tā izturībai un vadītspējai. | Izturība, vadītspēja, ilgmūžība |
| Rotaslietas un mode | Misiņš tiek izmantots rotaslietās un modes aksesuāros, pateicoties tā estētiskajai vērtībai un vieglajai formēšanai. | Estētiskā pievilcība, formējamība |
Biežāk uzdotie jautājumi
Ir misiņš Good Fvai mehāniskā apstrāde?
Jā, misiņš ir lielisks materiāls apstrādei, pateicoties tā augstajai apstrādājamībai, zemajai berzei un vieglajai griešanai. Ar apstrādājamības pakāpi 100 (izmantojot C360 misiņu kā standartu) misiņš nodrošina ātru materiāla noņemšanu un minimālu instrumentu nodilumu. Tā elastība, izturība pret koroziju un spēja veidot sarežģītas formas padara to ideāli piemērotu CNC apstrādei, īpaši detaļām, kurām nepieciešama augsta precizitāte un sarežģīti dizaini tādās nozarēs kā elektronika, autobūve un santehnika.
Ko Is The Mslīpēšana Tbūtne Fvai misiņa?
Misiņa detaļu tipiskā apstrādes pielaide ir no ±0.001 collas (0.025 mm) līdz ±0.005 collām (0.127 mm) atkarībā no sarežģītības un pielietojuma. Augstas precizitātes lietojumprogrammām, piemēram, elektriskajiem savienotājiem vai kosmosa komponentiem, var sasniegt stingrākas pielaides ±0.0005 collas (0.0127 mm). Pielaide ir atkarīga no tādiem faktoriem kā izmantotais misiņa sakausējums, apstrādes metode, instrumenta stāvoklis un detaļas ģeometrija. Regulāras kvalitātes pārbaudes un optimizēti apstrādes parametri var nodrošināt vislabāko iespējamo misiņa detaļu pielaidi.
Kāpēc Is Bflush Mrūda Mpieņemams Than Bronze?
Misiņš ir kaļams nekā bronza, galvenokārt tā sastāva dēļ. Misiņš sastāv no vara un cinka, un cinka saturs padara sakausējumu mīkstāku un vieglāk apstrādājamu. Tas ļauj misiņu viegli veidot, neradot plaisas. Savukārt bronza ir vara un alvas sakausējums, un alvas saturs palielina tā cietību un izturību, kā rezultātā samazinās kaļamība. Tā rezultātā misiņš ir piemērotāks lietojumiem, kuriem nepieciešama sarežģīta formēšana, savukārt bronza ir labāka izturības un ilgmūžības ziņā.
Kāpēc Is Bflush Harder Than Either Of Its Ckomponenti?
Misiņš ir cietāks par tā atsevišķajām sastāvdaļām – varu un cinku –, pateicoties leģēšanas procesam, kas rada cietu šķīdumu, kurš stiprina materiālu. Cinka saturs misiņā veido kristālisku struktūru, kas uzlabo kopējo cietību salīdzinājumā ar tīru varu. Turklāt cinka klātbūtne samazina vara plastiskumu, padarot sakausējumu stingrāku un izturīgāku pret deformāciju. Misiņa cietību var ietekmēt arī vara un cinka attiecība, un lielāks cinka saturs parasti palielina cietību, vienlaikus nedaudz samazinot plastiskumu.
Ko Are SOme Tips For Mslīpēšana Bflush Ckomponenti?
Apstrādājot misiņa detaļas, ir svarīgi izmantot asus karbīda instrumentus, lai uzlabotu izturību un iegūtu labāku virsmas apdari. Uzturēt optimālu griešanas ātrumu, kas parasti ir no 80 līdz 150 SFM (virsmas pēdas minūtē) atkarībā no misiņa sakausējuma. Izmantot mērenu padeves ātrumu, lai izvairītos no instrumentu nodiluma un virsmas defektiem. Izmantot atbilstošas dzesēšanas metodes, piemēram, gaisu vai griešanas šķidrumus, lai pārvaldītu siltuma veidošanos un samazinātu materiāla deformāciju. Regulāri uzraudzīt instrumenta stāvokli un pielāgot apstrādes parametrus, lai saglabātu detaļu kvalitāti un efektivitāti.
Secinājumi
Misiņa CNC apstrāde piedāvā tādas priekšrocības kā apstrādes vienkāršība, izturība pret koroziju un estētiska pievilcība, padarot to ideāli piemērotu dažādām nozarēm. Izprotot misiņa īpašības un izvēloties pareizos sakausējumus, instrumentus un apdares materiālus, jūs varat nodrošināt augstas kvalitātes rezultātus. Neatkarīgi no tā, vai tas ir automobiļu, kosmosa vai dekoratīvos pielietojumos, CNC apstrāde nodrošina uzticamu un rentablu risinājumu precīziem komponentiem. Optimizējiet apstrādes parametrus un ievērojiet labāko praksi, lai sasniegtu efektivitāti, izturību un precizitāti. Vai esat gatavs maksimāli palielināt savas misiņa apstrādes iespējas? Parunāsim par to, kā mēs varam palīdzēt!















