
Liejimo formų, aviacijos ir kosmoso komponentų, automobilių svarbiausių konstrukcinių dalių ir didelio stiprumo mechaninių komponentų gamyboje vis plačiau naudojamos didelio kietumo medžiagos. Šios medžiagos pasižymi puikiu atsparumu dilimui ir stiprumu, tačiau jos taip pat žymiai padidina apdirbimo sudėtingumą. Tokios problemos kaip greitas įrankių susidėvėjimas, didelės pjovimo jėgos ir didelė šilumos koncentracija apsunkina tradicinių apdirbimo metodų taikymą siekiant stabilių ir aukštos kokybės rezultatų. Todėl tinkamo apdirbimo metodo pasirinkimas tampa raktu į stabilią didelio kietumo medžiagų gamybą, o tikslaus apdirbimo galimybės vaidina lemiamą vaidmenį šiame procese.
Iš kur kyla sunkumų apdirbant didelio kietumo medžiagas?
Didelio kietumo medžiagų apdirbimo sudėtingumas yra ne tas, kad jų „negalima pjauti“, o tai, kad pjovimo procesas yra itin nestabilus. Kuo didesnis medžiagos kietumas, tuo didesnis pjovimo pasipriešinimas ir tuo sunkiau išsklaidyti šilumą, o tai tiesiogiai veikia įrankio tarnavimo laiką ir apdirbimo tikslumą. Faktinėje gamyboje šis disbalansas dažnai lemia sumažėjusį efektyvumą, nestabilią paviršiaus kokybę ir matmenų nuokrypius.
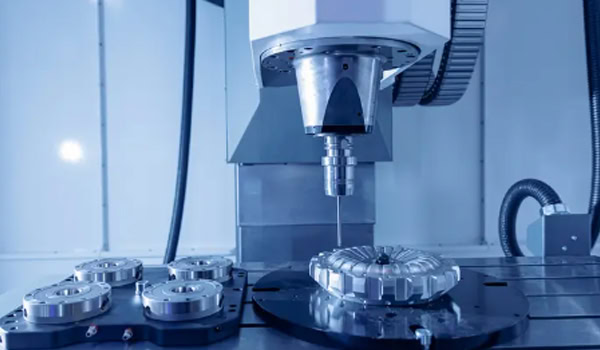
Greitas įrankių nusidėvėjimas
Apdirbant didelio kietumo medžiagas, pjovimo įrankiai yra nuolat veikiami didelio slėgio trinties ir terminio įtempimo, dėl ko įrankiai greitai susidėvi ir apdirbimo našumas tampa nestabilus.
- Tikslaus apdirbimo metu įrankiai veikia esant aukštai temperatūrai ir slėgiui, todėl greitai dyla kraštai arba atsiranda mikroskilimų.
- Kai įrankio būklė pasikeičia, pasikeičia apdirbimo tikslumas, o tai turi įtakos partijos vientisumui
- Skirtingos kietumo zonos sukelia netolygų įrankio nusidėvėjimą
Įrankio tarnavimo laiko nestabilumas tiesiogiai veikia proceso patikimumą.
Koncentruotas pjovimo karštis
Pjaunant didelio kietumo medžiagas, didelis mechaninės energijos kiekis paverčiamas šiluma, kuri kaupiasi labai mažame plote ir yra sunkiai išsklaidoma.
- Lokalinis temperatūros kilimas keičia medžiagos savybes pjovimo metu
- Perkaitimas gali sukelti paviršiaus nudegimus arba struktūrinius pokyčius
- Dėl šilumos kaupimosi gali susidaryti liekamasis įtempis
Dėl šios šiluminės-mechaninės jungties proceso valdymas yra labai svarbus.
Pagrindiniai apdirbimo metodai, tinkami didelio kietumo medžiagoms
Praktinėje gamyboje nėra vieno optimalaus metodo. Vietoj to, skirtingi procesai parenkami atsižvelgiant į kietumo lygį, konstrukcijos sudėtingumą ir tikslumo reikalavimus. Apdirbant didelio kietumo medžiagas dažnai reikia subalansuoti efektyvumą, apdirbamumą ir tikslią apdirbimo kokybę.
CNC karbido pjovimas (pagrindinis metodas)
Daugumai vidutinio ir didelio kietumo medžiagų labiausiai paplitęs sprendimas išlieka CNC apdirbimas su karbido įrankiais. Tam reikia stabilaus staklių valdymo ir optimizuotų pjovimo parametrų, kad būtų išlaikyta efektyvumo ir stabilumo pusiausvyra.
- Tinka vidutinio ir didelio kietumo plienui ir liejiniam plienui
- CNC sistemos užtikrina stabilų įrankių trajektorijos valdymą
- Dengti įrankiai pagerina atsparumą dilimui ir įrankio tarnavimo laiką
Šis metodas yra plačiai naudojamas dėl savo kontroliuojamumo, o ne dėl didelio kietumo.
Elektros iškrovos apdirbimas (EDM)
Kai kietumas viršija pjovimo įrankių galimybes arba konstrukcijos yra pernelyg sudėtingos, EDM tampa būtinas. Medžiaga pašalinama elektrinės erozijos, o ne mechaninės jėgos būdu, apeinant kietumo apribojimus.
- Neturi įtakos medžiagos kietumui
- Tinka gilioms ertmėms, siauriems plyšiams ir sudėtingoms formoms
- Nėra pjovimo jėgos, užtikrinantis proceso stabilumą
Jis dažniausiai naudojamas itin kietoms medžiagoms ir sudėtingoms geometrinėms figūroms apdoroti.
Šlifavimas (galutinis tikslus apdailinimas)
Šlifavimas paprastai naudojamas kaip paskutinis didelio kietumo medžiagų apdirbimo etapas, siekiant aukštos paviršiaus kokybės ir matmenų tikslumo.
- Tinka grūdintam plienui ir didelio kietumo lydiniams
- Pasiekia labai mažą paviršiaus šiurkštumą
- Užtikrina aukštą matmenų tikslumą
- Naudojamas kaip apdailos procesas
Pagrindiniai didelio kietumo apdirbimo procesų valdymo metodai
Net ir taikant teisingą apdirbimo metodą, netinkamas proceso valdymas vis tiek gali lemti nestabilius rezultatus. Todėl norint pasiekti stabilių ir tikslių apdirbimo rezultatų, proceso optimizavimas yra toks pat svarbus kaip ir pats apdirbimo metodas.
Pjovimo parametrų optimizavimas
Pjovimo parametrai tiesiogiai veikia įrankio apkrovą ir proceso stabilumą, todėl jie yra labai svarbūs apdirbant didelio kietumo medžiagas.
- Sumažinkite padavimo greitį, kad sumažintumėte įrankio smūgio jėgą
- Kontroliuokite pjovimo gylį, kad išvengtumėte perkrovos
- Optimizuokite veleno greitį stabiliam pjovimui
Tinkamas parametrų valdymas subalansuoja efektyvumą ir stabilumą.
Įrankio medžiagos pasirinkimas
Įrankio pasirinkimas lemia viršutinę apdirbimo galimybių ribą.
- Karbido įrankiai bendram didelio kietumo apdirbimui
- CBN įrankiai itin kietoms medžiagoms
- Dangos pagerina atsparumą karščiui ir dilimui
Terminis valdymas
Šilumos kontrolė yra labai svarbi apdirbant didelio kietumo medžiagas, nes terminė deformacija turi įtakos galutiniam tikslumui.
- Aukšto slėgio aušinimas pagerina šilumos išsklaidymą
- Aušinimo strategija turi įtakos paviršiaus kokybei
- Temperatūros kontrolė sumažina deformacijos riziką
Didelio kietumo apdirbimo plėtros tendencijos
Didėjant pažangių medžiagų paklausai, apdirbimo technologijos toliau vystosi siekiant didesnio efektyvumo ir stabilumo.
Hibridiniai apdirbimo procesai
Pavienių procesų vis dažniau nepakanka sudėtingiems reikalavimams patenkinti.
- Pjovimo ir šlifavimo derinys
- EDM ir CNC apdirbimo integracija
Pažangus apdirbimo valdymas
Stebėjimas realiuoju laiku pagerina proceso stabilumą.
- Įrankio būklės stebėjimas
- Automatinis parametrų reguliavimas
- Pagerinta nuoseklumas
Pažangios CNC įrangos pritaikymas
Didelio našumo CNC staklės tampa didelio kietumo apdirbimo pagrindu.
- Palaiko sudėtingų konstrukcijų apdirbimą
- Pagerina partijos stabilumą
- Pagerina tiksliosios gamybos galimybes
Didelio kietumo medžiagų apdirbimo esmė yra ne tik tai, ar jas galima apdoroti, bet ir tai, kaip išlaikyti medžiagos savybių ir apdirbimo sistemų stabilumą. Tik integruojant tinkamus apdirbimo metodus su sisteminga tiksliojo apdirbimo kontrole galima pasiekti stabilią ir aukštos kokybės pramoninę gamybą. Siekdama patenkinti šiuos poreikius, „Tirapid“ teikia profesionalius tiksliojo apdirbimo sprendimus, padedančius klientams pasiekti stabilesnių ir efektyvesnių gamybos rezultatų.
















