
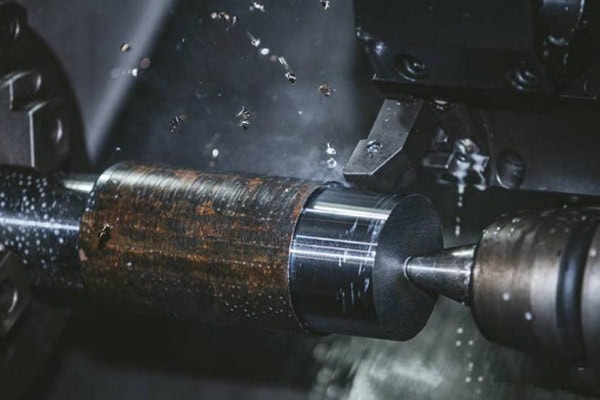
CNC apdirbtų komponentų paviršiaus pajuodavimas, mėlynavimas, pageltimas ar kiti nenormalūs spalvos pokyčiai yra dažnos problemos apdirbimo gamyboje, ypač apdirbant nerūdijantį plieną, legiruotą plieną, anglinį plieną ir tam tikras didelio stiprumo metalines medžiagas. Paviršiaus pajuodavimas paprastai susijęs su per didele pjovimo temperatūra, įrankių susidėvėjimu, nepakankamu aušinimo skysčio tiekimu, netinkamais pjovimo parametrais, prastu drožlių šalinimu arba apdirbimo vibracija. Kai pjovimo įrankis apdirba metalą dideliu greičiu, pjovimo zonoje susidaro didelis šilumos kiekis. Jei šios šilumos negalima efektyviai perduoti ir pašalinti, ruošinio paviršiuje gali atsirasti oksidacija, spalvos pakitimas arba lokalizuotas nudegimas. Nedideli spalvos pokyčiai gali tiesiogiai neturėti įtakos komponento veikimui, tačiau jei pajuodavimą lydi padidėjęs paviršiaus šiurkštumas, nudegimo žymės, matmenų pokyčiai arba nenormalus medžiagos kietumas, gamybą reikėtų sustabdyti ir apdirbimo procesą patikrinti. Tiksliųjų velenų, hidraulinių komponentų, automobilių dalių, automatikos įrangos komponentų ir didelio tikslumo jungčių paviršiaus kokybė yra glaudžiai susijusi su surinkimo našumu, sandarumu, atsparumu dilimui ir eksploataciniu stabilumu. CNC tekinimo paviršiaus pajuodavimo problemos sprendimas neturėtų remtis vien valymu po apdirbimo. Įrankio būklė, pjovimo parametrai, aušinimas, drožlių šalinimas, ruošinio laikymas ir staklių būklė turėtų būti patikrinta ir optimizuota, siekiant sumažinti pjovimo temperatūrą ir palaikyti stabilias pjovimo sąlygas.
Dažniausios paviršiaus juodėjimo priežastys CNC tekinimo metu
Juodos žymės, atsirandančios CNC tekinimo metu, dažniausiai siejamos su per dideliu šilumos kaupimusi pjovimo zonoje arba ant ruošinio paviršiaus. Kai pjovimo įrankis liečiasi su ruošiniu, susidaro pjovimo jėgos ir trintis. Kuo kietesnė medžiaga ir kuo didesnė pjovimo apkrova, tuo daugiau šilumos paprastai išsiskiria. Jei staklių aušinimo sistema negali efektyviai pašalinti šios šilumos arba jei pjovimo įrankis yra labai susidėvėjęs, pjovimo zona gali pasiekti pernelyg aukštą temperatūrą, dėl kurios gali atsirasti juoda, mėlyna arba geltona spalva. Kai kurios metalinės medžiagos aukštoje temperatūroje gali sudaryti oksido sluoksnius, o ilgos drožlės, pakartotinai trinasi į ruošinį, taip pat gali sukelti lokalizuotą pajuodavimą. Įrankio geometrija, veleno greitis, padavimo greitis, pjovimo gylis, ruošinio laikiklio standumas ir aušinimo skysčio koncentracija gali turėti įtakos galutinei paviršiaus būklei, todėl trikčių šalinimas turėtų būti atliekamas atsižvelgiant į faktinį apdirbimo procesą.
Per didelė pjovimo temperatūra sukelia paviršiaus spalvos pakitimus
Per didelė pjovimo temperatūra yra viena iš pagrindinių paviršiaus pajuodavimo priežasčių CNC tekinimo metu. Kai veleno greitis yra per didelis, padidėja santykinis įrankio ir ruošinio greitis, todėl per tam tikrą laikotarpį gali išsiskirti daugiau šilumos. Jei tuo pačiu metu naudojamas didelis pjovimo gylis ir didelis pastūmos greitis, pjovimo apkrova įrankiui dar labiau padidėja. Nerūdijančio plieno ir tam tikrų legiruotų plienų, kurių šilumos laidumas yra santykinai prastas, pjovimo šiluma labiau linkusi kauptis aplink įrankio antgalį ir ruošinio paviršių, todėl vietinė temperatūra greitai pakyla.
- Veleno greitis nustatytas per didelis
- Pjovimo gylis yra per didelis
- Pašarų apkrova per didelė
- Padidėja trintis tarp įrankio ir ruošinio
- Ruošinio paviršiaus temperatūra toliau kyla
- Aušinimas negali pakankamai greitai pašalinti šilumos
- Pjovimo zonoje susidaro lokalizuota aukšta temperatūra
Kai atsiranda akivaizdus juodas arba mėlynas spalvos pakitimas, pjovimo greitį galima atitinkamai sumažinti atsižvelgiant į medžiagos ir įrankio reikalavimus, taip pat galima reguliuoti padavimo greitį ir pjovimo gylį. Tikslas – atkurti stabilias pjovimo sąlygas, o ne tiesiog per daug sumažinti apdirbimo greitį.
Įrankių susidėvėjimas sukelia nenormalią trintį
Dėl įrankio susidėvėjimo pjovimo briauna palaipsniui tampa mažiau aštri. Įprastą pjovimo briaunos kirpimo veiksmą vis labiau veikia suspaudimas ir trintis. Dėvėjimuisi didėjant, įrankiui reikia didesnės pjovimo jėgos medžiagai pašalinti, o pjovimo temperatūra taip pat kyla. Dėl to ant ruošinio gali atsirasti juodų žymių, nudegimo žymių arba nenormalus paviršiaus šiurkštumas.
- Reikšmingas šoninis susidėvėjimas
- Maži drožlės arba įtrūkimai pjovimo briaunoje
- Nenormalūs įpjovimai įdėkle
- Pjovimo briaunos aplipimas
- Pastebimi pjovimo garso pokyčiai
- Laipsniškas paviršiaus kokybės blogėjimas
- Didėjantis matmenų kitimas
Jei ruošinio paviršius gamybos pradžioje yra normalus, bet po nuolatinio apdirbimo palaipsniui pajuoduoja, nepakankamas įrankio tarnavimo laikas turėtų būti laikomas galima priežastimi. Gamintojai gali nustatyti įrankių keitimo standartus, pagrįstus apdirbimo kiekiu, pjovimo laiku ir faktinėmis nusidėvėjimo sąlygomis, kad būtų išvengta per didelio įrankių naudojimo.
Nepakankamas aušinimas ir tepimas
Aušinimo skystis atlieka aušinimo, tepimo ir drožlių šalinimo funkcijas CNC tekinimo metu. Jei aušinimo skysčio srautas nepakankamas, purkštuko kryptis neteisinga, siurblio slėgis žemas arba filtravimo sistema užsikimšusi, pjovimo šilumos negalima efektyviai pašalinti, todėl padidėja paviršiaus spalvos pakitimo tikimybė. Aušinimas tampa ypač svarbus nuolatinės gamybos partijomis, tekinimo dideliu greičiu ir sunkiai pjaunamų medžiagų apdirbimo metu.
- Nepakankamas aušinimo skysčio srautas
- Antgalis per toli nuo pjovimo zonos
- Netinkama aušinimo skysčio koncentracija
- Sumažintas aušinimo skysčio siurblio slėgis
- Užsikimšusi filtravimo sistema
- Užterštos aušinimo skysčio linijos
- Aušinimo skystis netiksliai pasiekia įrankio viršūnę
Tikrinant aušinimo sistemą, reikia patikrinti aušinimo skysčio lygį, siurblį, vamzdynus, antgalį, filtrą ir aušinimo skysčio koncentraciją. Tikslus aušinimo skysčio tiekimas įrankio ir ruošinio sąlyčio vietą gali žymiai pagerinti šilumos valdymą.
Kaip reguliuoti CNC tekinimo pjovimo parametrus
Kai paviršius pajuoduoja, pjovimo parametrus reikia pakoreguoti atsižvelgiant į ruošinio medžiagą, įrankio medžiagą, įrankio geometriją ir staklių standumą. Skirtingos medžiagos pasižymi skirtingomis šiluminėmis ir pjovimo savybėmis, todėl nerūdijantis plienas, legiruotas plienas, anglinis plienas ir aliuminio lydiniai neturėtų automatiškai naudoti identiškų parametrų. Grubus apdirbimas labiau orientuotas į medžiagos šalinimo efektyvumą ir įrankio apkrovą, o apdaila pabrėžia matmenų tikslumą, paviršiaus šiurkštumą ir terminės deformacijos kontrolę. Reguliuodami parametrus, operatoriai taip pat turėtų stebėti drožlės formą, veleno apkrovą, pjovimo garsą ir įrankio temperatūrą. Šie rodikliai gali padėti nustatyti, ar pjovimo sąlygos stabilizavosi.
Tinkamai sumažinkite pjovimo greitį
Pjovimo greitis tiesiogiai veikia apdirbimo temperatūrą. Kai ant ruošinio atsiranda akivaizdžių juodų arba mėlynų žymių, pjovimo greitį galima sumažinti iki pasirinkto įrankio ir medžiagos rekomenduojamo diapazono. Nerūdijančio plieno ir tam tikrų didelio stiprumo lydinių atveju per didelis pjovimo greitis gali greitai padidinti įrankio antgalio temperatūrą ir sukelti didesnes šilumines apkrovas pjovimo briaunai ir dangai. Sumažinus greitį, reikia stebėti apdirbimo efektyvumą ir paviršiaus kokybę, kad būtų išvengta nereikalingo gamybos pajėgumų mažinimo.
Tinkamai sureguliuokite padavimo greitį
Per didelis pastūmos greitis padidina įrankio per laiko vienetą pašalinamos medžiagos kiekį, o tai gali padidinti pjovimo jėgą ir šilumą. Per mažas pastūmos greitis gali trukdyti tinkamai pjauti ir padidinti trintį bei suspaudimą. Tinkamas pastūmos greitis turėtų būti parinktas atsižvelgiant į įdėklo specifikacijas, nosies spindulį, medžiagos kietumą ir apdirbimo etapą.
- Palaikykite stabilias pjovimo apkrovas grubaus pjovimo metu
- Kontroliuokite paviršiaus tekstūrą apdailos metu
- Venkite per didelių momentinių pjovimo apkrovų
- Venkite pernelyg mažų padavimo greičių, kurios padidina trintį
- Reguliuokite padavimą pagal įrankio susidėvėjimą
- Palaikykite stabilų drožlių formavimąsi
Tinkamas pastūmos greitis palaiko efektyvią įrankio pjovimo būseną ir sumažina temperatūros padidėjimą, kurį sukelia nenormali trintis.
Tinkamai valdykite pjovimo gylį
Per didelis pjovimo gylis žymiai padidina įrankio apkrovą. Tai ypač problematiška, kai įrankio iškyša yra didelė, ruošinio standumas nepakankamas arba staklės galia ribota, nes gali padidėti vibracija ir temperatūra. Kai paviršius pajuoduoja, grubaus apdirbimo ir apdailos užlaidas galima pertvarkyti taip, kad grubus apdirbimas efektyviai pašalintų medžiagą, paliekant tinkamą apdirbimo užlaidą. Stabilus ir santykinai mažas pjovimo gylis apdailos metu gali padėti kontroliuoti pjovimo jėgą ir pagerinti paviršiaus kokybę.
Įrankio pasirinkimo įtaka CNC tekinimo paviršiaus kokybei
Pjovimo įrankis tiesiogiai liečiasi su ruošiniu, o jo medžiaga, danga, nosies spindulys, grėbimo kampas, nuožulnos kampas ir briaunos būklė turi įtakos pjovimo temperatūrai ir paviršiaus kokybei. Plienui, nerūdijančiam plienui, variui, aliuminio lydiniams ir inžineriniams plastikams apdirbti reikalingi skirtingi įrankiai. Nerūdijančiam plienui reikia ypatingo dėmesio įrankio tvirtumui ir atsparumui briaunų skilimui, nes apdirbimo metu jis gali sukietėti. Aliuminio lydiniams paprastai reikia aštrių pjovimo briaunų ir efektyvaus drožlių šalinimo, o didelio kietumo lydiniams reikalingi įrankiai, atsparesni dilimui ir tinkamos dangos.
Pasirinkite tinkamas įrankių medžiagas
CNC tekinimo staklėse dažniausiai naudojami kietojo metalo įrankiai, kurių skirtingos rūšys parenkamos atsižvelgiant į ruošinio medžiagą. Įrankis turi būti pakankamai atsparus dilimui ir kartu išlaikyti tinkamą tvirtumą, kad apdirbimo metu nebūtų nuskilinėjimų. Taip pat turėtų būti kuo labiau sumažintas įrankio išsikišimas, kad sumažėtų vibracija ir įrankio deformacija.
- Pasirinkite tinkamą įrankio klasę pagal ruošinio medžiagą
- Pasirinkite grubaus apdirbimo arba apdailos įrankius pagal apdirbimo reikalavimus
- Pasirinkite tinkamą įrankio dangą
- Išlaikykite aštrų pjovimo kraštą
- Valdymo įrankio iškyša
- Nedelsdami pakeiskite susidėvėjusius įdėklus
- Venkite naudoti nuskilusius pjovimo įrankius
Tinkama įrankio konfigūracija sumažina pjovimo pasipriešinimą ir leidžia sklandžiau pašalinti medžiagą, taip sumažinant nenormalų temperatūros padidėjimą ir paviršiaus pajuodavimo riziką.
Patikrinkite įrankio nosies spindulį ir pjovimo briaunos būklę
Įrankio nosies spindulys turi įtakos pjovimo jėgai, paviršiaus šiurkštumui ir įrankio stiprumui. Per didelis nosies spindulys gali padidinti pjovimo apkrovą, o per mažas spindulys gali sumažinti pjovimo briaunos stiprumą. Jei pjovimo briauna įplyšta net ir maža drožlė, gali padidėti vietinė trintis, dėl kurios atsiranda nenormalių apdirbimo žymių ir spalvos pakitimų. Masinės gamybos metu įrankio būklę reikia reguliariai tikrinti ir, atsižvelgiant į faktinį apdirbimo našumą, nustatyti tinkamus keitimo intervalus.
Optimizuokite aušinimo ir drožlių šalinimo sistemas
Aušinimas ir drožlių pašalinimas yra labai svarbūs kontroliuojant paviršiaus temperatūrą CNC tekinimo metu. Aušinimo skystis turi nuolat ir tiksliai pasiekti pjovimo zoną, o susidariusios drožlės turi būti kuo greičiau pašalintos iš ruošinio. Jei drožlės ilgą laiką lieka aplink įrankio antgalį, gali įvykti antrinis pjovimas, dėl kurio gali atsirasti įbrėžimų, juodų žymių ir vietinis temperatūros padidėjimas. Efektyvi drožlių kontrolė yra ypač svarbi apdirbant tokias medžiagas kaip nerūdijantis plienas ir varis, kurios linkusios susidaryti ilgoms drožlėms.
Pagerinti aušinimo skysčio tiekimą
Aušinimo skysčio antgalis turėtų būti kuo arčiau pjovimo vietos, o purškimo kampas turėtų būti reguliuojamas pagal įrankio judesį. Gręžiant gilius griovelius, gilias skyles ir sudėtingus profilius, aušinimo skysčio srautas turėtų būti sureguliuotas taip, kad įrankis ar drožlės neužblokuotų purškimo.
- Patikrinkite aušinimo skysčio siurblio slėgį
- Išvalykite aušinimo skysčio purkštukus
- Patikrinkite aušinimo skysčio tiekimo linijas
- Kontroliuokite aušinimo skysčio koncentraciją
- Reguliariai valykite filtravimo sistemą
- Palaikykite nuolatinį aušinimo skysčio tiekimą į pjovimo vietą
- Purškimo kryptį reguliuokite pagal ruošinio geometriją
Stabilus aušinimas sumažina pjovimo temperatūrą, prailgina įrankio tarnavimo laiką ir sumažina spalvos pakitimus, kuriuos sukelia per didelis karštis.
Pagerinti lustų kontrolę
Prastas drožlių valdymas gali sukelti įrankio įsipainiojimą ir antrinį pjovimą. Drožlių susidarymą galima pagerinti parenkant įdėklus su tinkama drožlių laužtuvo geometrija ir reguliuojant padavimo greitį bei pjovimo gylį. Apdirbant medžiagas, iš kurių susidaro ilgos drožlės, aušinimo skysčio srautas ir mašinos drožlių šalinimo sistema turi veikti kartu, kad drožlės būtų greitai pašalintos iš apdirbimo zonos.
Efektyvus drožlių šalinimas sumažina pasikartojančią trintį tarp įrankio ir ruošinio, tuo pačiu apsaugodamas drožles nuo jau apdirbtų paviršių subraižymo. Tai padeda išlaikyti stabilų paviršiaus šiurkštumą ir išvaizdą.
Kaip nustatyti, ar juodėjimas paveikė detalės kokybę
Juoda žymė ant CNC tekinto komponento nebūtinai reiškia, kad komponentą reikia atiduoti į metalo laužą. Nedidelis spalvos pakitimas gali atsirasti dėl paviršiaus oksidacijos, aušinimo skysčio likučių arba nedidelio karščio poveikio apdirbimo metu. Tačiau akivaizdžios juodos žymės, kurias lydi nudegimai, kietumo pokyčiai, nenormalus šiurkštumas ar matmenų nuokrypiai, reikalauja tolesnio patikrinimo. Ar komponentas vis dar tinkamas naudoti, turėtų būti nustatomas pagal brėžinio reikalavimus, medžiagos savybes, paviršiaus būklę ir faktinius patikrinimo duomenis, o ne vien pagal išvaizdą.
Patikrinkite paviršiaus šiurkštumą
Jei pajuodusioje vietoje taip pat matyti akivaizdžių įbrėžimų, šukių žymių ar apdirbtos tekstūros pokyčių, reikia naudoti paviršiaus šiurkštumo matuoklį. Išmatuotą rezultatą galima palyginti su inžineriniame brėžinyje nurodyta Ra verte, siekiant nustatyti, ar paviršius atitinka reikiamą kokybės standartą.
- Išmatuokite šiurkštumą pajuodusioje vietoje
- Palyginkite su įprasta apdirbimo zona
- Patikrinkite apdirbimo tekstūrą
- Patikrinkite, ar nėra paviršiaus įbrėžimų
- Patikrinkite, ar nėra vibracijos žymių
- Nustatykite, ar yra nudegimo žymių
Jei pajuodusios srities šiurkštumas yra žymiai didesnis nei įprastoje srityje, reikėtų toliau tirti įrankio susidėvėjimą, pjovimo parametrus ir aušinimo sąlygas.
Patikrinkite matmenų ir geometrinį tikslumą
Aukšta apdirbimo temperatūra gali sukelti terminę deformaciją ir, sunkiais atvejais, paveikti matmenų stabilumą. Po apdirbimo reikėtų dar kartą patikrinti tokius svarbius matmenis kaip išorinis skersmuo, vidinis skersmuo, ilgis, apvalumas, koncentriškumas ir tekėjimas. Jei visi matavimai neviršija nurodytų tolerancijų ir nėra akivaizdžių degimo žymių, nedidelis spalvos pakitimas nebūtinai turi įtakos komponento veikimui. Didelio tikslumo komponentus vis tiek reikėtų įvertinti pagal taikomus kliento reikalavimus.
CNC tekinimo paviršiaus juodinimo prevencinės priemonės
Paviršiaus pajuodavimo mažinimas neturėtų priklausyti vien nuo valymo ar poliravimo po apdirbimo. Svarbiau yra stabilus apdirbimo procesas. Gamintojai gali sukurti apdirbimo parametrų duomenų bazes skirtingoms medžiagoms ir registruoti veleno greitį, padavimo greitį, pjovimo gylį, įrankio modelį, aušinimo metodą ir faktinį įrankio tarnavimo laiką. Serijinės gamybos metu atliekant pirmojo gabalo patikrinimą ir imant mėginius proceso metu, galima nustatyti paviršiaus spalvos pokyčius, kol problema dar nepasireiškė plačiai. Staklių priežiūra yra ne mažiau svarbi, nes veleno riedėjimai, aušinimo skysčio siurblio slėgis, įrankių sistemos tikslumas ir ruošinio laikiklio standumas gali turėti įtakos galutinėms apdirbimo sąlygoms.

Nustatyti standartizuotus apdirbimo parametrus
Skirtingoms medžiagoms reikalingi atitinkami pjovimo parametrai. Įprasto anglinio plieno parametrai neturėtų būti tiesiogiai taikomi nerūdijančiam plienui ar didelio stiprumo lydiniams. Procesų inžinieriai, remdamiesi gamybos duomenimis, gali nustatyti standartinius parametrų diapazonus ir nuolat juos optimizuoti, remdamiesi ilgalaike gamybos patirtimi.
- Sukurti medžiagų apdirbimo parametrų duomenų bazę
- Įrašyti stabilius gamybos parametrus
- Įrankio naudojimo laiko įrašymas
- Užfiksuokite neįprastas juodėjimo sąlygas
- Registruokite aušinimo skysčio sunaudojimą ir būklę
- Reguliariai optimizuokite proceso parametrus
- Nustatyti standartizuotas veiklos procedūras
Stabili parametrų duomenų bazė sumažina pakartotinių bandomųjų pjovimo darbų poreikį, pagerina naujų komponentų nustatymo efektyvumą ir padeda operatoriams greitai nustatyti tinkamas apdirbimo sąlygas.
Įrankių tarnavimo laiko valdymo nustatymas
Įrankius reikia patikrinti ir pakeisti, kai jie pasiekia pagrįstą tarnavimo laiką. Keitimo nereikėtų atidėlioti, kol komponentas nepajuoduos arba neatsiras matmenų nuokrypių. Gamintojai gali užregistruoti kiekvienu įrankiu apdirbtų komponentų skaičių, apdirbimo laiką ir susidėvėjimo būklę, kad nustatytų tinkamus skirtingoms medžiagoms skirtus pakeitimo standartus. Didelės vertės komponentams taip pat galima naudoti įrankių stebėjimo sistemas, skirtas stebėti veleno apkrovą ir pjovimo sąlygas, leidžiančias iš anksto įspėti apie neįprastas įrankio sąlygas.
Sustiprinti CNC staklių priežiūrą
Šarnyras, kreipiančiosios, rutuliniai sraigtai, aušinimo skysčio siurblys, tepimo sistema ir ruošinio laikymo įranga – visa tai turi įtakos CNC tekinimo kokybei. Nenormalus veleno susidėvėjimas gali sukelti nestabilų pjovimą, o nepakankamas aušinimo skysčio siurblio slėgis gali padidinti pjovimo temperatūrą. Nepakankamas ruošinio laikymo standumas taip pat gali sukelti vibraciją. Reguliarus svarbiausių komponentų techninis aptarnavimas ir patikra padeda išlaikyti stabilų staklių tikslumą ir sumažinti paviršiaus pajuodavimą, kurį sukelia staklių būklės pokyčiai.
CNC tekinimo paviršiaus pajuodavimas dažniausiai siejamas su pjovimo temperatūra, įrankių nusidėvėjimu, aušinimu ir tepimu, drožlių šalinimu ir apdirbimo parametrais. Kai atsiranda juoda, mėlyna ar kita nenormali spalvos pakitimas, priežastis turėtų būti tiriama atsižvelgiant į spalvos pakitimo vietą, apdirbimo tekstūrą, drožlės būklę ir gamybos laiką. Tinkamas pjovimo greičio, padavimo greičio ir pjovimo gylio reguliavimas gali sumažinti per didelį įkaitimą. Pasirinkus įrankius, tinkamus ruošinio medžiagai, galima sumažinti pjovimo pasipriešinimą ir įrankių nusidėvėjimą. Pagerėjęs aušinimo skysčio tiekimas ir drožlių šalinimas užtikrina stabilesnę pjovimo zoną. Paviršiaus šiurkštumo, matmenų tikslumo ir geometrinių tolerancijų patikrinimai gali padėti nustatyti, ar spalvos pakitimas paveikė komponento kokybę. Serijinės CNC tekinimo gamybos metu standartizuoti apdirbimo parametrai, įrankių tarnavimo laiko valdymas, aušinimo sistemos priežiūra ir staklių priežiūra gali veiksmingai sumažinti paviršiaus pajuodavimą, kartu pagerinant paviršiaus kokybę, matmenų pastovumą ir bendrą gamybos stabilumą.
















