
Štampavimas yra plačiai naudojamas gamybos procesas, skirtas efektyviai ir dideliu mastu gaminti metalines detales. Štampavimo supratimas padeda inžinieriams ir pirkėjams nuspręsti, kada tai tinkamas pasirinkimas atsižvelgiant į kainą, tikslumą ir gamybos apimtį. Naudojant štampus ir kontroliuojamą jėgą, štampavimo būdu galima pjauti, lenkti ir formuoti lakštinį metalą su dideliu pakartojamumu ir minimaliomis atliekomis.
Šiame vadove paaiškinu, kaip veikia štampavimas, kokios medžiagos dažniausiai naudojamos ir kada štampavimas yra efektyviausias gamybos sprendimas.
Kas yra štampavimas?
Štampavimas yra gamybos procesas, naudojamas metalinėms detalėms formuoti taikant kontroliuojamą jėgą per štampus ir presus. Inžinerijos požiūriu, štampavimas skirtas greičiui, nuoseklumui ir mastelio keitimui masinėje gamyboje.
Štampavimas, dar žinomas kaip metalo štampavimas arba presavimas, yra metalo formavimo procesas, kurio metu lakštinis metalas formuojamas įspaudžiant jį į matricą naudojant mechaninius, hidraulinius arba servo presus. Skirtingai nuo CNC apdirbimo, kurio metu pašalinama medžiaga, štampavimas remiasi plastine deformacija, todėl detales galima greitai suformuoti su minimaliomis medžiagų atliekomis.
Praktinėje gamyboje štampavimas paprastai atliekamas su 0.3–6 mm storio lakštiniais metalais, įskaitant anglinį plieną, nerūdijantį plieną, aliuminį, varį ir žalvarį. Priklausomai nuo įrankių konstrukcijos, viena štampavimo operacija gali apimti ruošinių išpjovimą, pradurimą, lenkimą, įspaudimą arba negilų tempimą, dažnai derinamus progresyviame štampe.
Iš savo patirties galiu teigti, kad štampavimas tampa ypač vertingas, kai gamybos apimtys didelės. Baigus įrankių gamybą, presai gali pagaminti šimtus detalių per minutę, užtikrindami itin vienodus matmenis didelėse partijose. Tokį pakartojamumo lygį sunku pasiekti naudojant pjovimo pagrindu veikiančius procesus už tas pačias išlaidas.
Dažnai matau, kad štampavimas naudojamas po to, kai projektas jau patvirtintas CNC apdirbimu arba lazeriu pjaustant. Patvirtinus geometriją ir tolerancijas, perėjimas prie štampavimo leidžia gamintojams gerokai sumažinti vieneto kainą ir kartu pagerinti gamybos stabilumą. Štai kodėl štampavimas plačiai naudojamas automobilių komponentuose, elektros gnybtuose, prietaisų korpusuose ir pramoniniuose laikikliuose.
Kas yra metalo štampavimas?
Metalo štampavimas yra gamybos procesas, kurio metu naudojant štampus ir presus formuojamos lakštinio metalo detalės. Inžinerijos požiūriu, jis skirtas greičiui, nuoseklumui ir ekonomiškumui užtikrinti didelių apimčių gamyboje.
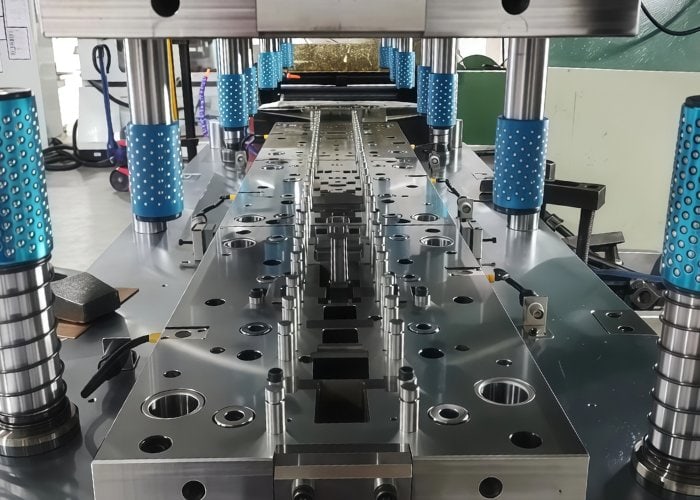
Metalo štampavimas , dar žinomas kaip metalo presavimas, yra lakštinio metalo formavimo procesas, kurio metu metalas formuojamas kontroliuojama jėga, o ne šalinant medžiagą. Procesas pagrįstas plastine deformacija, leidžiančia plokščius metalo lakštus paversti funkcinėmis dalimis su minimaliomis atliekomis.
Praktinėje gamyboje metalo štampavimas paprastai atliekamas su tokiomis medžiagomis kaip anglinis plienas, nerūdijantis plienas, aliuminis, varis ir žalvaris, kurių storis paprastai svyruoja nuo 0.3 mm iki 6 mm. Priklausomai nuo matricos konstrukcijos, štampavimas gali atlikti kelias operacijas, įskaitant ruošinių išpjovimą, pradurimą, lenkimą, įspaudimą ir sekliąjį tempimą, dažnai per vieną presavimo ciklą.
Iš savo patirties galiu pasakyti, kad metalo štampavimas tampa ypač vertingas, kai gaminio dizainas yra stabilus, o paklausa – nuspėjama. Užbaigus įrankių gamybą, presai gali pagaminti šimtus detalių per minutę, užtikrindami puikų matmenų pastovumą dideliuose gamybos etapuose. Dėl to štampavimas yra pageidaujamas sprendimas automobilių komponentams, elektros gnybtams, prietaisų korpusams ir pramoniniams laikikliams.
Tačiau štampavimas nėra skirtas greitiems dizaino pakeitimams ar mažų kiekių gamybai. Jo stiprybė slypi pasikartojančioje, ilgalaikėje gamyboje, kai įrankių investicijas galima amortizuoti dideliais kiekiais, siekiant labai mažos vieneto kainos.
Kas yra štampavimo procesas? Žingsnis po žingsnio apžvalga
Štampavimo procesas vyksta pagal struktūrizuotą seką, kuri dideliu greičiu paverčia plokščią metalo lakštą gatavomis detalėmis. Kiekvieno žingsnio supratimas padeda inžinieriams įvertinti įgyvendinamumą, ekonomiškumą ir gamybos mastelio keitimą.
1 veiksmas: medžiagų parinkimas ir paruošimas
Štampavimo procesas prasideda nuo tinkamos lakštinio metalo medžiagos parinkimo, dažniausiai anglinio plieno, nerūdijančio plieno, aliuminio, vario arba žalvario. Storis paprastai svyruoja nuo 0.3 mm iki 6 mm, priklausomai nuo detalės stiprumo ir formavimo ribų. Lakštai gali būti tiekiami ritiniais arba ruošiniais ir dažnai yra iš anksto sutepami, kad sumažėtų trintis ir įrankių nusidėvėjimas.
2 veiksmas: medžiagos padavimas į presą
Lakštinis metalas į štampavimo presą tiekiamas rankiniu būdu (mažos apimties darbams) arba automatiškai, naudojant ričių tiektuvus ir tiesintuvus. Didelio masto gamyboje automatinis tiekimas užtikrina tikslų padėties nustatymą ir palaiko ciklo greitį, viršijantį 100 eigų per minutę.
3 veiksmas: perforavimo ir formavimo operacijos
Pastatytas presas smūgio jėga įspaudžia medžiagą į presformos ertmę. Šiame etape gali būti atliekamos kelios operacijos, įskaitant:
- Blankavimas(išorinės formos pjovimas)
- Skvarbus(sukurti skyles)
- Lenkimas(kampų arba flanšų formavimas)
- Presavimo (pridedant savybių ar žymėjimų)
- Seklus piešinys(pridedant gylį)
Progresyviuose štampuose šie veiksmai atliekami keliose stotyse per vieną presavimo ciklą.
4 žingsnis: išstūmimas ir dalių atskyrimas
Po formavimo štampuota detalė išstumiama iš matricos, o atliekos atskiriamos automatiškai. Progresyviose sistemose gatavos detalės išeina nuolat, juostai judant pirmyn su kiekvienu brūkštelėjimu.
5 veiksmas: antrinis apdorojimas ir patikrinimas
Priklausomai nuo taikymo reikalavimų, štampuotos dalys gali būti šerpetojamos, paviršinis apdorojimas, terminis apdorojimas arba dengimas. Matmenų ir kokybės patikrinimai užtikrina nuoseklumą, ypač griežtų tolerancijų arba saugai svarbių komponentų atveju.
Iš savo patirties galiu pasakyti, kad stabilizavus šią darbo eigą, štampavimas užtikrina neprilygstamą pakartojamumą. Dažnai matau, kad klientai pereina prie šio proceso po CNC prototipų kūrimo, taip sumažindami sąnaudas ir užtikrindami gamybos patikimumą dideliu mastu.
Kas yra štampavimo presas ir kaip jis veikia?
Štampavimo presas yra pagrindinė mašina, kuri valdo metalo štampavimo procesą, taikydama kontroliuojamą jėgą lakštiniam metalui formuoti. Štampavimo preso veikimo supratimas padeda inžinieriams pasirinkti tinkamą preso tipą, svorį ir greitį gamybai.
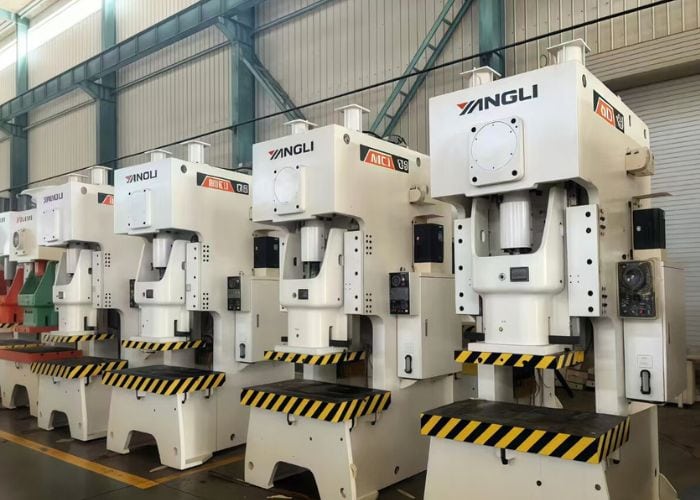
Štampavimo presas yra mechaninė sistema, skirta tiksliai valdyti jėgą, greitį ir eigą formuojant lakštinį metalą naudojant štampus. Iš esmės presas energiją paverčia vertikaliu judesiu, įstumdamas perforatorių į štampus, kad metalas būtų plastiškai deformuotas.
Praktinėje gamyboje štampavimo presas susideda iš kelių pagrindinių komponentų:
- Kadras– Suteikia konstrukcijos tvirtumo ir sugeria formavimo apkrovas
- Ram (slankiklis)– Juda vertikaliai, kad pritaikytų jėgą
- Die rinkinys– Turi perforatoriaus ir matricos ertmę
- Vairuoti sistemą– Mechaninis, hidraulinis arba servovariklis
- Valdymo sistema– Reguliuoja judesių jėgą, greitį ir judesių eigą
Štampavimo presai paprastai skirstomi į mechaninius, hidraulinius ir servo presus. Mechaniniai presai puikiai tinka greitajai gamybai, dažnai veikdami 100–600 eigų per minutę greičiu, todėl idealiai tinka progresyviems štampams. Hidrauliniai presai užtikrina reguliuojamą jėgą viso eigos metu ir yra tinkamesni giluminiam tempimui arba sudėtingam formavimui. Servo presai siūlo programuojamus judesio profilius, derindami lankstumą su tikslumu, kad būtų galima naudoti sudėtingose srityse.
Įprasti metalo štampavimo procesų tipai
Metalo štampavimas apima kelis formavimo ir pjovimo procesus, kurių kiekvienas pritaikytas konkrečioms geometrijoms, medžiagoms ir gamybos tikslams. Šių įprastų štampavimo tipų supratimas padeda inžinieriams pasirinkti efektyviausią ir ekonomiškiausią gamybos būdą.
Blankavimas
Štampavimas – tai plokščios formos išpjovimo iš lakštinio metalo procesas, kai išpjauta detalė tampa galutine detale. Tai dažnai pirmoji štampavimo operacija ir plačiai naudojama laikikliais, poveržlėmis ir plokštėmis pjaustyti. Iš savo patirties galiu pasakyti, kad štampo formavimas užtikrina didelį matmenų pastovumą ir palaiko itin greitą ciklo laiką progresyviuose štampose.
Skvarbus
Praduriant lakštiniame metale naudojant perforatorių ir matricą sukuriamos skylės arba plyšiai. Skirtingai nuo gręžimo, praduriant dideliu greičiu sukuriamos švarios skylės, nesukeliant drožlių. Dažnai matau, kad praduriama elektros gnybtams ir tvirtinimo detalėms, ypač kai reikalingas mažas atstumas nuo skylės iki krašto.
Lenkimas
Lenkimas formuoja kampus, flanšus arba kanalus plastiškai deformuojant metalą išilgai tiesios ašies. Šis procesas yra būtinas konstrukcijos stiprumui ir surinkimo tinkamumui. Gamyboje lenkimas dažnai integruojamas su ruošinių ruošimu ir pramušimu, siekiant sumažinti antrinių operacijų skaičių.
Presavimo
Reljefinis įspaudas suteikia iškilusius arba įgilintus elementus, tokius kaip logotipai, briaunos ar identifikavimo ženklai. Funkciniu požiūriu, įspaudas pagerina standumą nepadidindamas medžiagos storio. Dažnai rekomenduoju įspaudą, kai detalėms reikalingas sutvirtinimas arba atsekamumas.
Piešimas (negilus piešimas)
Traukiant plokščią lakštinę metalinę konstrukciją, medžiaga įtraukiama į presformos ertmę, kad ji taptų negili, puodelio formos. Šis procesas įprastas korpusų, dangčių ir gaubtų gamyboje. Nors gilesniam tempimui reikia kruopštaus medžiagos valdymo, negilus tempimas yra labai efektyvus štampavimo pagrindu gamyboje.
Progresyvus štampavimas
Progresyvusis štampavimas sujungia kelias operacijas – ruošinių ruošimą, pramušimą, lenkimą ir formavimą – į vieną matricų rinkinį. Su kiekvienu presavimo judesiu medžiaga juda į kitą stotį. Mano projektuose progresyvieji matricos yra didelio masto gamybos pagrindas, leidžiantis pagaminti šimtus gatavų detalių per minutę su puikiu pakartojamumu.
Kokios medžiagos dažniausiai naudojamos metalo štampavimui?
Medžiagų pasirinkimas vaidina lemiamą vaidmenį metalo štampavimo našumui, kainai ir detalės patikimumui. Inžinerijos požiūriu, tinkama medžiaga subalansuoja formuojamumą, stiprumą, atsparumą korozijai ir gamybos efektyvumą.
Anglinio plieno
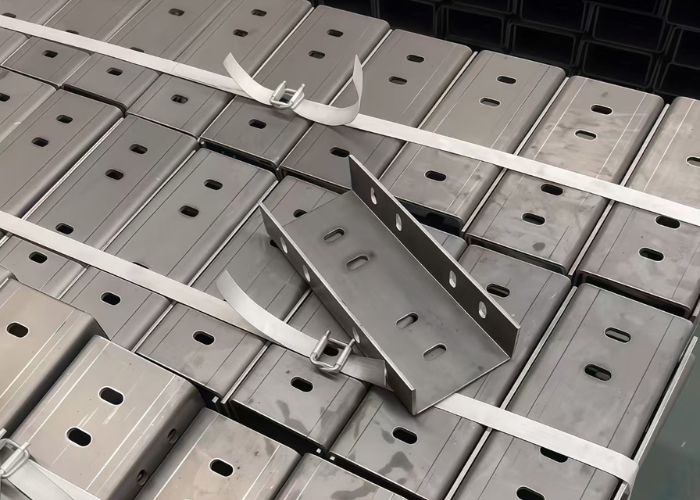
Anglinis plienas yra plačiausiai naudojama štampavimo medžiaga dėl puikaus formuojamumo, stiprumo ir ekonomiškumo . Mažai anglies turinčios rūšys yra lengvai formuojamos ir tinka laikikliams, plokštėms ir konstrukciniams komponentams. Mano projektuose anglinis plienas dažnai renkasi, kai reikalingas tvirtumas be didelių medžiagų sąnaudų.
Nerūdijantis plienas
Nerūdijantis plienas pasižymi geresniu atsparumu korozijai ir ilgaamžiškumu , todėl idealiai tinka medicinos prietaisams, maisto įrangai ir lauko sąlygoms. Nors jį sunkiau formuoti nei anglinį plieną, jis gerai tinka štampavimui, kai optimizuotas štampo dizainas ir tepimas. Dažnai rekomenduoju nerūdijantį plieną, kai ilgalaikis atsparumas aplinkos poveikiui yra labai svarbus.
Aliuminio lydiniai
Aliuminis vertinamas dėl savo lengvumo ir atsparumo korozijai . Jis gerai štampuoja plonesnius profilius ir dažniausiai naudojamas automobilių, elektronikos ir aviacijos bei kosmoso komponentuose. Iš savo patirties galiu pasakyti, kad aliuminio štampavimas žymiai sumažina detalės svorį, tuo pačiu išlaikant pakankamą korpusų ir laikiklių tvirtumą.
Varis ir vario lydiniai (žalvaris, bronza)
Varis ir jo lydiniai plačiai naudojami dėl savo elektros ir šilumos laidumo . Žalvaris ir bronza pasižymi geresniu stiprumu ir atsparumu dilimui, palyginti su grynu variu. Dažnai matau šias medžiagas naudojamas elektros gnybtuose, jungtyse ir kontaktiniuose komponentuose, kur laidumas ir tikslumas yra labai svarbūs.
Didelio stiprumo ir specialieji lydiniai
Sudėtingiems pritaikymams gali būti naudojamas didelio stiprumo plienas ir specialūs lydiniai. Šios medžiagos pasižymi geresniu atsparumu nuovargiui, tačiau joms reikalingas tikslus proceso valdymas. Tokiais atvejais medžiagos pasirinkimas tiesiogiai veikia štampo tarnavimo laiką ir preso talpos reikalavimus.
Gamybos požiūriu, dauguma štampuotų dalių yra 0.3–6 mm storio diapazone , kur formavimo efektyvumas ir matmenų pastovumas yra optimalūs.
Kas yra štampuotas metalas? Tipinės dalys ir pritaikymas
Štampuotas metalas – tai lakštinio metalo detalės, suformuotos štampavimo procesais, naudojant štampus ir presus. Inžinerijos požiūriu, štampuotas metalas apibrėžiamas pagal jo pakartojamumą, ekonomiškumą ir tinkamumą didelio masto gamybai.
Konstrukciniai laikikliai ir tvirtinimo plokštės
Štampuoti laikikliai yra vienos iš labiausiai paplitusių štampuotų metalinių detalių. Jie plačiai naudojami automobilių rėmuose, pramoninėje įrangoje ir prietaisuose, siekiant užtikrinti konstrukcinę atramą ir tikslias tvirtinimo sąsajas. Mano projektuose šios dalys dažnai pakeičia apdirbtus komponentus, kai gamybos apimtis viršija 10 000 vienetų, taip žymiai sumažinant vieneto kainą.
Elektros gnybtai ir jungtys
Štampuotas metalas yra būtinas elektros ir elektronikos prietaisuose, ypač gnybtams, kontaktams ir įžeminimo komponentams. Vario ir žalvario štampuotos dalys užtikrina puikų laidumą, išlaikant griežtus matmenų tolerancijas. Dažnai matau, kad progresyvus štampavimas naudojamas tūkstančiams identiškų gnybtų per valandą pagaminti.
Korpusai, dangčiai ir skydai
Daugelis štampuotų metalinių dalių tarnauja kaip korpusai, dangčiai arba elektromagnetiniai ekranai. Šiems komponentams naudingas štampavimo gebėjimas suformuoti plonas sieneles ir vienodą geometriją. Plataus vartojimo elektronikoje ir pramoniniuose valdikliuose štampuoti korpusai padeda sumažinti svorį ir pagerinti surinkimo efektyvumą.
Sąvaržėlės, spyruoklės ir laikikliai
Štampuoti spaustukai ir spyruokliniai elementai yra plačiai naudojami tvirtinimui, pozicionavimui ir vibracijos valdymui. Inžineriniu požiūriu, štampavimas leidžia šioms dalims išlaikyti elastingas savybes ir kartu pasiekti tikslias formas. Dažnai su šiomis dalimis susiduriu automobilių interjeruose ir mechaniniuose mazguose.
Plokštės ir armatūros komponentai
Didelės štampuotos plokštės ir sutvirtinimo detalės yra įprastos automobilių ir prietaisų gamyboje. Reljefiniai elementai dažnai pridedami siekiant padidinti standumą nedidinant medžiagos storio, taip pagerinant stiprumo ir svorio santykį.
Apskritai štampuotos metalinės dalys yra efektyviausios, kai dizainas yra stabilus, o gamybos apimtys didelės, todėl jos idealiai tinka tokioms pramonės šakoms kaip automobilių, elektronikos, prietaisų ir pramoninės įrangos gamyba.
Svarbiausi metalo štampavimo projektavimo aspektai
Sėkmingas metalo štampavimas priklauso tiek nuo konstrukcijos, tiek nuo įrankių. Inžinerijos požiūriu, tinkamas projektavimas sumažina įrankių riziką, pagerina detalių kokybę ir žymiai sumažina gamybos sąnaudas.
Medžiagų pasirinkimas ir storis
Medžiagos pasirinkimas tiesiogiai veikia formuojamumą, matricos tarnavimo laiką ir preso tonažą. Daugumoje mano vykdomų projektų optimalus storis yra nuo 0.3 mm iki 6 mm. Minkštesnės medžiagos (mažai anglies išskiriantis plienas, aliuminis) leidžia naudoti mažesnius spindulius, o nerūdijantis plienas reikalauja konservatyvesnės konstrukcijos, kad būtų išvengta įtrūkimų.
Lenkimo spindulys ir atstumas nuo krašto
Staigūs lenkimai padidina įtempių koncentraciją ir plyšimo riziką. Taikau įprastą taisyklę, kad daugumai metalų minimalus vidinis lenkimo spindulys turi būti ≥ medžiagos storis. Skylės ir elementai turėtų būti bent 1–1.5 karto didesniu atstumu nuo lenkimo linijų ir kraštų, kad būtų išlaikytas matmenų stabilumas.
Tolerancijos ir pakartojamumas
Štampavimas pasižymi pakartojamumu, o ne itin griežtais vienkartiniais tolerancijomis. Paprastai klientams patariu projektuoti su funkciniais tolerancijomis, kad procesas galėtų efektyviai veikti didelėmis partijomis. Per griežtos tolerancijos dažnai padidina įrankių sudėtingumą be funkcinės naudos.
Dalies geometrija ir elementų sudėtingumas
Štampuotos detalės geriausiai veikia su 2D arba negilia 3D geometrija. Gilūs įtempimai, įpjovimai arba staigūs storio pokyčiai padidina įrankių kainą ir defektų riziką. Padidėjus sudėtingumui, dažnai rekomenduoju padalinti elementus arba derinti štampavimą su antrinėmis operacijomis.
Grūdų kryptis ir medžiagos srautas
Lakštinio metalo pluošto kryptis turi įtakos lenkimo stiprumui ir nuovargio savybėms. Saugai svarbiose detalėse visada peržiūriu pluošto orientaciją lenkimo linijų atžvilgiu, kad sumažintume įtrūkimus ir pagerinčiau nuoseklumą.
Įrankių ir gamybos apimties derinimas
Projektavimo sprendimai turi atitikti numatomą apimtį. Jei pagaminama daugiau nei 10 000–20 000 vienetų, prasminga investuoti į progresyvius štampus. Mažesniems kiekiams arba besivystantiems projektams riziką sumažina paprastesni įrankiai arba CNC prototipai.
Štampavimo gamyboje privalumai ir apribojimai
Metalo štampavimas siūlo neprilygstamą efektyvumą didelių kiekių gamyboje, tačiau tai nėra universalus sprendimas. Inžinerijos požiūriu, norint pasirinkti tinkamą gamybos procesą tinkamame etape, labai svarbu suprasti tiek jo privalumus, tiek trūkumus.
Metalo štampavimo privalumai
Iš savo patirties galiu pasakyti, kad didžiausias štampavimo privalumas yra mastelio keitimas. Baigus įrankių gamybą, štampuojant galima pagaminti nuo dešimčių tūkstančių iki milijonų identiškų detalių su minimaliais skirtumais. Progresyviose štampo gamybos sistemose ciklo laikas gali siekti 100–600 eigų per minutę, o tai žymiai sumažina vieneto kainą.
Dar vienas svarbus privalumas yra ekonomiškas gamybos mastas. Nors investicijos į įrankius yra didelės, vienos detalės kaina dažnai sumažėja 50–80 %, palyginti su CNC apdirbimu, kai apimtis viršija 10 000–20 000 vienetų. Dėl to štampavimas idealiai tinka ilgalaikėms gamybos programoms.
Štampavimas taip pat užtikrina puikų pakartojamumą ir nuoseklumą. Kadangi formavimo procesą kontroliuoja grūdinto plieno štampai, matmenų skirtumai tarp partijų yra labai maži. Dažnai matau šį pranašumą panaudojant automobilių laikikliuose, elektros gnybtuose ir prietaisų korpusuose, kur keičiamumas yra labai svarbus.
Be to, štampavimas puikiai tinka ploniems metalo lakštams, tokiems kaip anglinis plienas, nerūdijantis plienas, aliuminis, varis ir žalvaris. Šis procesas išsaugo medžiagos tęstinumą, todėl, palyginti su suvirintais ar apdirbtais mazgais, gali būti pasiektas geresnis atsparumas nuovargiui.
Metalo štampavimo apribojimai
Nepaisant savo privalumų, štampavimas turi aiškių trūkumų. Reikšmingiausi yra didelės pradinės įrankių išlaidos ir ilgas gamybos laikas. Sudėtingų štampų projektavimas, gamyba ir patvirtinimas gali užtrukti 4–8 savaites ar ilgiau, todėl štampavimas netinka skubiems projektams.
Štampavimui taip pat trūksta dizaino lankstumo. Bet koks didelis dizaino pakeitimas paprastai reikalauja modifikuoti štampus arba visiškai perdaryti įrankius, o tai gali būti brangu ir daug laiko reikalaujanti. Projektuose, kurie dažnai keičiami, paprastai rekomenduoju CNC apdirbimą arba pjovimą lazeriu, kol dizainas stabilizuosis.
Geometrinis sudėtingumas yra dar vienas apribojimas. Štampavimas geriausiai tinka 2D arba negilioms 3D formoms. Gilios ertmės, įpjovos arba stori skerspjūviai dažnai viršija praktines štampavimo ribas ir reikalauja alternatyvių procesų.
Galiausiai, štampavimas retai kada yra ekonomiškas mažų kiekių gamyboje. Mažoms partijoms įrankių kaina negali būti pateisinama, nepaisant efektyvumo vienai detalei.
Kada turėtumėte naudoti štampavimą vietoj kitų procesų?
Metalo štampavimas turėtų būti svarstomas, kai detalės geometrija yra stabili, gamybos apimtis didelė ir vieneto kaina turi būti griežtai kontroliuojama. Inžineriniu požiūriu, štampavimas tampa efektyviausiu pasirinkimu, kai projektas pereina nuo patvirtinimo prie masinės gamybos.
Iš savo patirties galiu pasakyti, kad štampavimas akivaizdžiai pranoksta kitus gamybos procesus, kai metinė gamyba viršija 10 000–20 000 vienetų. Esant tokiam mastui, pradinės įrankių sąnaudos greitai amortizuojamos, todėl vieneto kaina sumažėja 50–80 %, palyginti su panašių lakštinio metalo detalių CNC apdirbimu.
Štampavimas yra ypač efektyvus, kai dalys gaminamos iš plonų lakštinių metalų, paprastai plieno, nerūdijančio plieno, aliuminio, vario arba žalvario, kurių storis svyruoja nuo 0.3 mm iki 6 mm. Formavimo principas remiasi kontroliuojama plastine deformacija, o ne medžiagos pašalinimu, todėl ciklo laikas yra itin greitas – progresyviuose štampo įrenginiuose dažnai šimtai dalių per minutę.
Dažnai rekomenduoju spausti antspaudus, kai:
- Dalies konstrukcija yra matmenų požiūriu stabili ir mažai tikėtina, kad pasikeis
- Geometrija dažniausiai yra 2D arba negili 3D
- Tolerancijos yra kartojamos, o ne itin griežtos
- Kosmetinis nuoseklumas svarbus ir dideliuose kiekiuose
Realiuose projektuose dažnai matau, kaip klientai kuria laikiklių ar korpusų prototipus, naudodami CNC apdirbimą arba lazerinį pjovimą. Kai projektas yra baigtas ir paklausa padidėja, perėjimas prie štampavimo žymiai sumažina išlaidas ir pagerina nuoseklumą. Šis perėjimas yra įprastas automobilių komponentuose, elektros gnybtuose, prietaisų korpusuose ir pramoniniuose montavimo elementuose.
Tačiau štampavimas netinka mažo tiražo, labai sudėtingiems ar dažnai peržiūrimiems dizainams. Tokiais atvejais CNC apdirbimas arba lazerinis pjovimas išlieka geresniu pasirinkimu, kol gamyba stabilizuosis.
Pramonės šakos, kurios dažniausiai naudoja metalo štampavimą
Metalo štampavimas plačiausiai naudojamas pramonės šakose, kurioms reikalinga keičiamo masto gamyba, pastovi detalių kokybė ir kontroliuojamos vieneto kainos. Inžinerijos požiūriu, štampavimas tampa pageidaujamu sprendimu, kai patvirtinamas gaminio dizainas ir padidėja gamybos apimtis.
Mano patirtis rodo, kad automobilių pramonė išlieka didžiausia metalo štampavimo vartotoja, sudaranti maždaug 35–40 % pasaulinės štampuoto metalo paklausos. Transporto priemonių konstrukcijos labai priklauso nuo štampuotų laikiklių, armatūros plokščių, kėbulo plokščių ir tvirtinimo komponentų, nes štampavimas užtikrina vienodą stiprumą, nuspėjamus tolerancijas ir suderinamumą su automatizuotomis surinkimo linijomis. Sukūrus įrankius, galima pagaminti milijonus identiškų dalių su minimaliais skirtumais.
Elektronikos ir elektros pramonė yra dar viena pagrindinė naudotoja, ypač gnybtų, ekranuojančių dangčių, kontaktinių spyruoklių ir tikslių rėmų gamybai. Dažnai matau, kaip dideliu greičiu štampuojamas varis, žalvaris ir plonasienis plienas, siekiant užtikrinti kompaktiškas konstrukcijas ir didelį elektros laidumą. Palyginti su CNC apdirbimu, štampavimas leidžia gauti plonesnes sieneles ir griežtesnį atstumą tarp žingsnių už daug mažesnę vieneto kainą dideliems kiekiams.
Pramoninėje įrangoje ir mašinose metalo štampavimas plačiai taikomas konstrukciniams laikikliams, korpusams, variklių komponentams ir tvirtinimo plokštėms. Šios pramonės šakos vertina štampavimą dėl jo pakartojamumo ir mechaninio patikimumo, ypač ilgalaikėse gamybos programose. Dažnai dirbu su klientais, kurie kuria tokių dalių prototipus naudodami CNC apdirbimą, o vėliau pereina prie štampavimo, kai metinė paklausa viršija 10 000–20 000 vienetų.
Buitinės technikos, ŠVOK ir energetikos sektoriuose taip pat naudojamas plokščių, rėmų, spaustukų ir tvirtinimo sistemų štampavimas. Šiose srityse štampavimas užtikrina tiek konstrukcijos vientisumą, tiek ekonomiškumą, tuo pačiu užtikrinant, kad dalys išliktų keičiamos skirtingų produktų kartų.
Štampavimas ir CNC apdirbimas: kuris variantas tinkamiausias jūsų projektui?
Renkantis tarp štampavimo ir CNC apdirbimo, sprendimas daugiausia priklauso nuo gamybos apimties, sąnaudų ir projektavimo lankstumo. Remiantis mano patirtimi, štampavimas geriausiai tinka dideliems kiekiams, stabiliems projektams su maža vieneto kaina, o CNC apdirbimas idealiai tinka prototipams, sudėtingoms geometrijoms ir mažiems bei vidutiniams kiekiams. Žemiau esančioje lentelėje pateikiami pagrindiniai skirtumai, kurie padės inžinieriams ir pirkėjams pasirinkti tinkamą procesą pagal savo gamybos poreikius.
| Palyginimo faktorius | Štampavimas | CNC apdirbimas |
| Gamybos principas | Formuoja lakštinį metalą naudodamas štampus ir presavimo jėgą | Medžiagą pašalina pjovimo įrankiais |
| Geriausias gamybos kiekis | Didelio tūrio (daugiau nei 10 000 dalių) | Mažas arba vidutinis tūris (1–5 000 dalių) |
| Įrankių kaina | Didelė išankstinė štampavimo kaina | Maža įrankių kaina |
| Vieneto kaina | Labai maža amortizacija po įrankių apdirbimo | Didesnis už dalį |
| Dizaino lankstumas | Žemas, kai įrankiai pritvirtinti | Labai aukštas, lengvai modifikuojamas |
| Švinas laikas | Ilgas įrengimas, greita gamyba | Greitas nustatymas, lėtesnis kiekvienos detalės ciklas |
| Medžiagos storio diapazonas | Plonas lakštinis metalas (paprastai ≤6 mm) | Platus asortimentas, įskaitant storus blokus |
| Geometrinis sudėtingumas | Geriausiai tinka 2D arba negilioms 3D formoms | Idealiai tinka sudėtingoms 3D geometrijoms |
| Matmenų tikslumas | Didelis konsistencijos lygis didelėse partijose | Didelis tikslumas kiekvienai daliai |
| paviršiaus apdaila | Priklauso nuo įrankių ir papildomo apdorojimo | Puikios, kontroliuojamos apdailos |
| Tipiškos Programos | Kronšteinai, korpusai, spaustukai, plokštės | Prototipai, korpusai, tikslūs komponentai |
| Dizaino keitimo kaina | Labai aukštas (įrankių perprojektavimas) | Žemas (programos modifikavimas) |
| Idealus naudojimo dėklas | Stabilus dizainas, masinė gamyba | Prototipų gamyba, individualios, mažo tiražo dalys |
DUK
Kam paprastai naudojamas štampuotas metalas?
Štampuotas metalas dažniausiai naudojamas laikikliams, korpusams, jungtims, spaustukams ir konstrukciniams komponentams. Dažnai matau štampuotas detales, naudojamas automobilių, plataus vartojimo elektronikos ir pramonės įrangoje. Šioms detalėms dažnai reikalinga vienoda geometrija ir dideli gamybos kiekiai. Daugeliu atvejų štampavimas padeda atlikti tolesnius procesus, tokius kaip suvirinimas, dengimas ar surinkimas, be papildomo mechaninio apdirbimo.
Kam naudojamas štampavimo presas?
Štampavimo presas naudojamas jėgai, reikalingai metalui formuoti štampavimo operacijų metu, generuoti. Remiantis mano patirtimi, mechaniniai presai yra tinkamesni greitajai gamybai, o hidrauliniai presai siūlo geresnį valdymą giluminio tempimo metu. Preso našumas gali svyruoti nuo mažiau nei 20 tonų iki daugiau nei 1,000 tonų, priklausomai nuo medžiagos storio, detalės geometrijos ir reikalingos formavimo jėgos.
Kokia yra štampavimo koncepcija?
Štampavimo koncepcija pagrįsta kontroliuojamos jėgos ir tikslių įrankių naudojimu lakštiniam metalui formuoti į apibrėžtas geometrines formas. Mano patirtis rodo, kad štampavimas remiasi perforatoriais ir matricomis, kurios atlieka pjovimo, lenkimo ar formavimo operacijas vienu ar pakartotiniu presavimo judesiu. Ši koncepcija leidžia gamintojams pasiekti matmenų pastovumą tūkstančiuose ar milijonuose detalių. Standartizuojant formavimo procesą, štampavimas sumažina variacijas, sumažina medžiagų atliekas ir užtikrina nuspėjamas mechanines savybes masinėje gamyboje.
Kodėl reikalingas antspaudas?
Štampavimas yra būtinas, kai itin svarbi didelė gamyba, ekonomiškumas ir pakartojamumas. Mano požiūriu, štampavimas leidžia gamintojams sumažinti vieneto kainą daugiau nei 50 %, palyginti su mechaniniu apdirbimu, kai įrankiai amortizuojami. Tai taip pat leidžia sutrumpinti ciklo laiką, dažnai vieną galutinę detalę pagaminant per mažiau nei vieną sekundę. Tokiose pramonės šakose kaip automobilių ir elektronikos pramonė štampavimas yra būtinas norint patenkinti paklausą, kartu išlaikant pastovią kokybę ir griežtus tolerancijos nuokrypius.
Išvada
Metalo štampavimas geriausiai tinka didelio masto lakštinio metalo detalių gamybai, kur itin svarbus konstrukcijos stabilumas, ekonomiškumas ir pakartojamumas. Suprasdami, kaip veikia štampavimas, jo medžiagų ir konstrukcijos reikalavimus bei kada jis pranoksta kitus gamybos procesus, inžinieriai gali priimti pagrįstus sprendimus ankstyvajame produkto gyvavimo ciklo etape.
„TiRapid“ remia metalo štampavimo projektus, taikydama inžineriją prioritetu pagrįstą požiūrį – nuo projektavimo įvertinimo ir medžiagų parinkimo iki įrankių kūrimo ir stabilios masinės gamybos, – padėdami klientams užtikrintai pereiti nuo prototipų kūrimo prie keičiamo mastelio gamybos.
















