
Plastiko CNC apdirbimo pramonėje daugelis klientų, pirmą kartą prašydami kainos pasiūlymo, pastebi įprastą reiškinį: detalių, kurių matmenys ir medžiagos, kainos gali labai skirtis. Šis skirtumas atsiranda ne dėl savavališko kainų nustatymo, o dėl daugybės kintamųjų visame apdirbimo procese. CNC plastiko apdirbimo kainą iš esmės lemia „apdirbimo sudėtingumo“ ir „gamybos efektyvumo“ derinys, o ne vien medžiagos kaina.
Kaip struktūrizuota CNC plastiko apdirbimo kaina?
Kaina yra ne tik materialinė kaina
CNC plastiko apdirbimo kaina paprastai apima žaliavų kainą, mašinos apdorojimo laiką, įrankių nusidėvėjimą, darbo jėgos valdymą, programavimą ir derinimą, patikrinimą ir pakavimą, taip pat pakartotinio apdorojimo riziką. Net jei pati medžiaga yra nebrangi, jei detalė turi sudėtingą struktūrą, aukštus tikslumo reikalavimus ir ilgą apdorojimo laiką, bendros išlaidos vis tiek gali būti labai didelės.
Kodėl to paties plastiko kainos taip skiriasi?
Skirtingos plastikinės medžiagos pasižymi labai skirtingomis apdirbimo savybėmis. Kai kurias medžiagas lengva pjaustyti, jos yra labai efektyvios ir todėl nebrangios. Kitos yra linkusios įkaisti, deformuotis ir atsirasti šerpetojančių paviršių, todėl reikia pakartotinio parametrų koregavimo ar net specialių įrankių, o tai žymiai padidina kainą. Todėl plastiko apdirbimo kaina priklauso ne tik nuo to, ar medžiaga brangi, bet ir nuo to, kaip lengva ją apdirbti.
Kaina galiausiai priklauso nuo „laiko“ ir „rizikos“
Kaina priklauso nuo dviejų pagrindinių veiksnių: kiek laiko trunka apdirbimas ir kokia yra problemų atsiradimo tikimybė apdirbimo metu. Kuo ilgesnis laikas ir didesnė rizika, tuo didesnė kaina. Ir atvirkščiai, paprastų konstrukcijų, stabilių parametrų ir didelio našumo detalių kainą daug lengviau kontroliuoti.
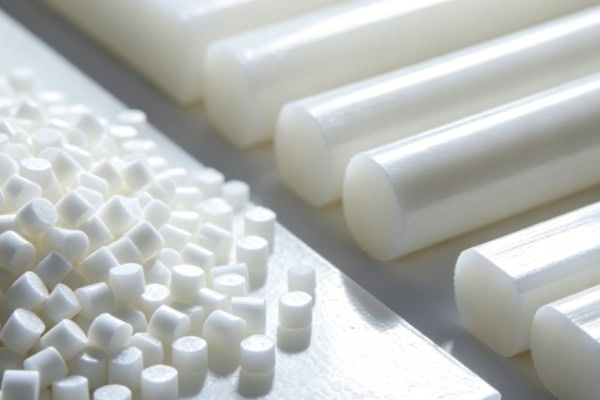
Kokie veiksniai tiesiogiai veikia apdirbimo kainą?
Projektavimo etapas lemia didžiąją dalį kainos
Didelė dalis kainos jau nustatoma projektavimo etape. Jei detalėje yra gilių ertmių, plonų sienelių, daug vidinių ertmių arba sunkiai pasiekiamų vietų įrankiams, apdirbimas tampa lėtesnis ir sudėtingesnis, gali prireikti net specialių įrankių ar padalinto apdirbimo, todėl padidėja kaina. Kita vertus, kuo paprastesnė konstrukcija ir kuo labiau pritaikyta CNC staklėms, tuo mažesnė kaina.
Programavimas ir procesų planavimas turi įtakos efektyvumui
CNC apdirbimas nėra tiesiog „staklių įjungimas“. Tam reikia programavimo, įrankių trajektorijų planavimo ir procesų segmentavimo. Jei įrankių trajektorija neefektyvi, gali būti pernelyg daug tuščiosios eigos pjovimo, pakartotinis apdirbimas arba dažnas įrankių keitimas, o tai švaisto laiką. Kuo brandesnis proceso planavimas, tuo didesnis apdirbimo efektyvumas ir mažesnė vieneto kaina.
Darbinių dalių laikymo metodai yra labai svarbūs
Plastikinių dalių paprastai negalima pritvirtinti taip tvirtai kaip metalinių, nes gali atsirasti deformacija. Jei tvirtinimo įtaiso konstrukcija netinkama, gali prireikti pakartotinių reguliavimų, pagalbinio padėties nustatymo arba po apdirbimo gali atsirasti deformacija ir pakartotinis apdirbimas. Prispaudimo efektyvumas ir stabilumas tiesiogiai veikia darbo laiką ir išeigos rodiklį.
Apžiūra ir pakartotinis darbas padidina bendras išlaidas
Plastiko apdirbimas yra ypač jautrus terminei deformacijai, įrankių žymėms, šerpetojimams ir matmenų poslinkiui. Jei pirmojo apdirbimo našumas yra mažas, patikrinimo ir pakartotinio apdirbimo išlaidos žymiai padidės. Tikslių detalių perdirbimas dažnai yra brangesnis nei pats apdirbimas.
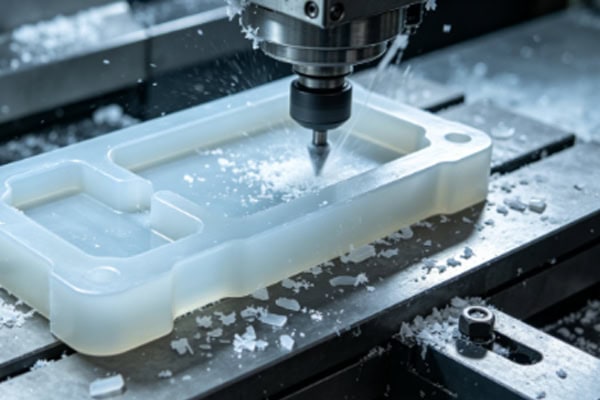
Veiksniai, lemiantys sąnaudų skirtumus
Medžiagos savybės lemia apdirbimo sudėtingumą
Skirtingos medžiagos pasižymi labai skirtingomis pjovimo savybėmis. POM paprastai lengviau apdirbti, pasižymi dideliu efektyvumu ir santykinai mažomis sąnaudomis. PMMA reikalauja griežtos paviršiaus kokybės kontrolės, o netinkamas apdirbimas gali sumažinti išeigą. Didelio našumo medžiagos, tokios kaip PEEK ir PPS, pasižymi puikiomis savybėmis, tačiau joms keliami aukštesni įrankių, parametrų ir įrangos standartai, todėl apdirbimo išlaidos yra didesnės. Kuo jautresnė medžiaga, tuo didesnės proceso valdymo išlaidos.
Didesni tikslumo reikalavimai reiškia didesnes išlaidas
Jei detalei reikalinga tik grubi forma, ją galima greitai apdirbti. Tačiau jei reikalingi mikronų lygio tolerancijos, tikslus skylių sulygiavimas arba didelis lygumas, reikalingas mažesnis pjovimo greitis, griežtesnė kontrolė ir didesnė kompensacija. Didesnis tikslumas reiškia mažesnes apdirbimo tolerancijas, didesnę gedimų riziką ir atitinkamai didesnes sąnaudas.
Paviršiaus kokybės reikalavimai Pridėti daugiau procesų
Funkcinėms dalims nedidelės įrankių žymės gali būti nesvarbios. Tačiau kosmetinėms dalims, skaidrioms dalims ar besiliečiantiems paviršiams dažnai reikalinga apdaila, šerpetojimas, poliravimas arba antrinis apdorojimas. Šie papildomo apdorojimo etapai padidina ir darbo, ir laiko sąnaudas.
Partijos dydis lemia vieneto kainą
Mažų partijų atveju fiksuotos išlaidos, tokios kaip programavimas, staklių nustatymas ir tvirtinimo detalių paruošimas, paskirstomos mažesniam skaičiui dalių, todėl vieneto kaina yra didesnė. Didėjant partijos dydžiui, fiksuotos išlaidos paskirstomos, o vieneto kaina paprastai mažėja. Štai kodėl prototipų ir masinės gamybos kainos gali labai skirtis.
Įranga ir įrankiai taip pat turi įtakos kainodarai
Didelio tikslumo staklės, specializuoti įrankiai, aukštos kokybės įranga ir stabilios procesų sistemos reikalauja didesnių pradinių investicijų, tačiau žymiai padidina našumą ir efektyvumą. Pažangesnė įranga gali lemti didesnes kainas, tačiau kartu užtikrina ir stabilesnę pristatymo kokybę.
Kaip efektyviau kontroliuoti išlaidas?
Tinkamos medžiagos pasirinkimas yra svarbesnis nei vien kainos sumažinimas
Jei gaminiui nereikia ypatingo tvirtumo, atsparumo karščiui ar skaidrumo, nereikia rinktis brangių medžiagų. Tinkamas medžiagų pasirinkimas gali sumažinti apdirbimo sunkumus ir medžiagų atliekas, tuo pačiu metu patenkinant funkcinius reikalavimus – dažnai efektyviau nei tiesiog derantis dėl mažesnių kainų.
Struktūrinis optimizavimas gali tiesiogiai sutaupyti išlaidų
Gilių ertmių, plonų sienelių, aštrių kampų ir sudėtingų įpjovimų sumažinimas gali žymiai sumažinti apdirbimo sudėtingumą. Daugeliu atvejų nedideli konstrukcijos koregavimai gali sumažinti įrankių keitimą ir kelis nustatymus, o tai lemia didelius išlaidų skirtumus.
Standartizuoti procesai sumažina kintamumą
Norint pakartotinai gaminti panašias dalis, standartinių įrankių, standartinių programų ir standartinių tikrinimo procedūrų nustatymas gali gerokai sumažinti bandymų ir klaidų metodo sąnaudas. Kuo brandesnis procesas, tuo stabilesnė vieneto kaina.
Ankstyvas prototipų kūrimas sumažina vėlesnius nuostolius
Mažų partijų prototipų gamyba ankstyvajame produkto kūrimo etape padeda iš anksto nustatyti konstrukcines problemas ir apdirbimo riziką. Tai paprastai yra ekonomiškiau nei problemų perdirbimas pradėjus masinę gamybą. Tai atitinka principą „išleisk šiek tiek daugiau anksčiau, kad vėliau sutaupytum daug daugiau“.
Pagrindiniai veiksniai, darantys įtaką CNC plastiko apdirbimo kainai
Skirtingos medžiagos lemia skirtingas kainas: POM ir ABS yra lengviau apdirbami, o aukštos kokybės medžiagos, tokios kaip PEEK ir PPS, yra brangesnės.
Didesnis konstrukcijos sudėtingumas didina sąnaudas: gilios ertmės, plonos sienelės, sudėtingi paviršiai ir įpjovos pailgina apdirbimo laiką.
Griežtesni tikslumo reikalavimai didina sąnaudas: mažesni tolerancijos lygiai reikalauja daugiau patikrinimų ir lėtesnių procesų.
Didesni paviršiaus reikalavimai padidina tolesnio apdorojimo poreikį: šerpetojimas, poliravimas ir apipjaustymas padidina darbo krūvį.
Mažesnės partijos padidina vieneto kainą: sąranka, programavimas ir tvirtinimo detalės amortizuojamos per mažesnį dalių skaičių.
Mažesnė išeiga padidina bendras išlaidas: pakartotinis apdirbimas, brokavimas ir pakartotinė patikra didina bendras išlaidas.
Dažnai užduodami klausimai
„Kodėl panašiai atrodančių plastikinių dalių kainos taip skiriasi?“
Priežastis paprastai yra ne medžiagų panašumas, o apdirbimo proceso sudėtingumas. Jei detalei reikalingas didelis tikslumas, puiki išvaizda, stabilus surinkimas ir pastovi partijos kokybė, tai kelia didesnius reikalavimus įrankiams, programavimui, tvirtinimo detalėms, patikrai ir vėlesniam apdorojimui. Ir atvirkščiai, jei detalės konstrukcija paprasta, tikslumo reikalavimai vidutiniai ir jos kiekis didesnis, vieneto kaina bus žymiai mažesnė. Iš esmės kainų skirtumai atspindi apdirbimo sudėtingumą, o ne vizualinius skirtumus.
In išvada
Ar teisingai parinkta medžiaga, ar konstrukcija gerai suprojektuota ir ar procesas yra išbaigtas, visa tai tiesiogiai veikia galutinę kainą. Jei apdirbimo sąnaudos vertinamos kaip sąskaita, medžiaga yra tik viena jos dalis – didesnę dalį sudaro apdirbimo laikas, našumas, prispaudimo sudėtingumas ir papildomo apdorojimo darbo krūvis. Todėl norint kontroliuoti CNC plastiko apdirbimo sąnaudas, nereikėtų sutelkti dėmesio tik į vieneto kainą, bet ir optimizuoti nuo projektavimo etapo. Kuo pagrįstesnė konstrukcija, tuo tinkamesnė medžiaga ir kuo stabilesnis procesas, tuo lengviau kontroliuoti sąnaudas.
















