
Norint pasiekti griežtą CNC apdirbimo toleranciją, svarbiausia kontroliuoti mažiausius įmanomus nuokrypius – nuo įrankio deformacijos iki terminių poslinkių, viskas svarbu. Aš jums papasakosiu, kaip savo kasdieniame darbe atlieku griežtų tolerancijų projektus. Nesvarbu, ar gaminate aviacijos ir kosmoso komponentus, ar medicininius implantus, griežtų tolerancijų CNC apdirbimui reikia kruopštaus planavimo, tinkamų įrankių, aplinkos kontrolės ir kokybės patikros.
Kas yra apdirbimo tolerancijos
Apdirbimo tolerancija apibrėžia, kiek pagaminta detalė gali nukrypti nuo savo nominalaus projektinio dydžio. Tai būtina norint užtikrinti tinkamą atitikimą, funkcinį patikimumą ir ilgalaikį veikimą. Žinojimas apie tolerancijų tipus, standartus ir medžiagų galimybes padeda inžinieriams priimti pagrįstus ir ekonomiškai efektyvius gamybos sprendimus.
Kas laikoma griežta CNC tolerancija
Griežti metalų tolerancijos diapazonai
Standartinis sandarumo tolerancija: ±0.01 mm
Didelis tikslumas: ±0.005 mm
Kosmoso / medicinos klasė: ±0.002–0.003 mm
Itin tikslus: ±0.001 mm
Griežti plastikų tolerancijos diapazonai
Dėl šiluminio plėtimosi ir lankstumo:
Bendras sandarumo tolerancija: ±0.02–0.05 mm
Inžineriniai plastikai (PEEK/POM): iki ±0.01 mm
Pavyzdys: medicininio jutiklio PEEK korpusui reikėjo ±0.01 mm tarpo, kad mikroelektronika tinkamai tilptų.
Mikrogamybos tolerancijos
CNC mikroapdirbimas : ±0.002–0.005 mm
Mikro EDM: ±0.001 mm
Itin greitas lazerinis apdirbimas: ~1 µm
Inžineriniai standartai ir tolerancijos laipsniai
ISO 2768 tolerancijos klasės
f – Fine : tikslusis metalo apdirbimas
m – Vidutinis : standartinis CNC apdirbimas (numatytoji „TiRapid“ konfigūracija)
c – Grubus : suvirintos ir konstrukcinės dalys
v – Labai grubus : grubiai apdorotos arba iš anksto apdirbtos dalys
IT klasės ir griežta tolerancija
IT6–IT7 = Griežtas tolerancijos diapazonas (±0.006–0.01 mm)
IT8–IT10 = Normalus tikslumas
IT11–IT13 = Bendrasis mechaninis apdirbimas
Medžiagomis pagrįstas tolerancijos pajėgumas
Aliuminis, žalvaris → Geriausiai tinka itin griežtiems tolerancijos taškams
Nerūdijantis plienas, titanas → Labiau veikiamas karščio, sunkiau apdirbamas
Plastikai → Didesnis šiluminis judėjimas, rekomenduojamas platesnis tolerancijos lygis
Pavyzdys: PTFE vožtuvo korpusui reikėjo sumažinti toleranciją nuo ±0.01 mm iki ±0.03 mm, kad būtų pagerintas gaminamumas.
Kodėl svarbu griežto tolerancijos CNC apdirbimas?
Geresnis pritaikymas ir funkcinis patikimumas
Griežti tolerancijos reikalavimai užtikrina sklandų surinkimą ir apsaugo nuo vibracijos, strigimo ar per didelio susidėvėjimo.
Nuoseklumas visoje masinėje gamyboje
Jie užtikrina:
Pakartojamumas
Sumažintas atliekų kiekis
Stabili kokybė
Saugos, atitikties ir sertifikavimo reikalavimai
Tokiose pramonės šakose kaip aviacijos ir kosmoso bei medicinos prietaisų gamyba reikalinga stabili tolerancijų kontrolė, kad būtų laikomasi AS9100, ISO 9001 ir kitų standartų.
Ilgesnis tarnavimo laikas ir įrangos patikimumas
Tikslumas sumažina trintį ir šiluminį deformavimąsi, pailgindamas komponentų tarnavimo laiką ir pagerindamas sistemos stabilumą.
Kas yra Pagrindiniai veiksniai Farba pasiekti griežtą tolerancijos tikslumą
Griežti tolerancijos nuokrypiai pasiekiami optimizuotų projektavimo sprendimų, medžiagų elgsenos valdymo, staklių galimybių, ruošinių tvirtinimo, pjovimo įrankių, dirbtuvių aplinkos ir pažangių tikrinimo sistemų dėka. Kai šie veiksniai veikia kartu, gamintojai gali užtikrinti nuoseklų tikslumą, sumažinti atliekų kiekį ir suderinti kokybę su ekonomiškumu.
Procesų planavimas ir projektavimas
Griežti tolerancijos lygiai turi būti teisingai apibrėžti nuo pat projektavimo etapo, o ne priverstinai taikomi vėliau apdirbimo metu.
Racionaliai apibrėžkite tolerancijos diapazonus
Daugelis klientų iš pradžių prašo ±0.01 mm arba net ±0.005 mm, nors šiai funkcijai toks tikslumas nereikalingas.
PTFE vožtuve, kurį tyrinėjau, siūlėme DFM metodu sumažinti ±0.01 mm iki ±0.03 mm. Pralaidumas padidėjo 30 %, o kaina sumažėjo apie 20 %.
Venkite per didelio tikslumo
Per griežti tolerancijos nuokrypiai smarkiai padidina įrankių nusidėvėjimą, apdirbimo laiką, nustatymo sąnaudas ir patikrinimo laiką. Tikslumo sąnaudos eksponentiškai auga kuo griežtesnė tolerancija. Todėl griežtai kontroliuoti turėtų būti tik svarbiausias funkcijas.
Materialiniai veiksniai
Skirtingos medžiagos savybės tiesiogiai lemia pasiekiamą tolerancijos diapazoną.
Plastikai: didelis šiluminis plėtimasis ir lengva deformacija
Tokios medžiagos kaip PEEK, POM ir PTFE turi didelius šiluminio plėtimosi koeficientus. Po apdirbimo jų matmenys gali pakisti.
Pavyzdžiui, POM detalės, perkeltos iš 20 °C temperatūros dirbtuvių į 35 °C temperatūros patalpas, dydis gali pakisti daugiau nei 0.02 mm.
Aliuminio lydiniai: stabilūs ir tinkami darbui su griežtais tolerancijos lygiais
6061 ir 7075 labai gerai apdirbami ir dažnai pasiekia ±0.01 mm ar mažesnį tikslumą, išlaikant stabilią konsistenciją.
Nerūdijantis plienas ir titanas: kietos medžiagos sukelia įrankio deformaciją
Tokios medžiagos kaip 304, 316 ir Ti6Al4V pjovimo metu kietėja ir sukuria dideles įrankių apkrovas, dėl kurių pjovimo briauna nukrypsta. Norint išlaikyti tikslumą, reikalingi mažesni nuolydžio žingsniai ir kietesnės įrankių medžiagos.
Mašinų našumas ir technologijos
Didelio tikslumo staklės yra pagrindas siekiant griežtų tolerancijų.
Didelis standumas ir terminis stabilumas
Griežto tolerancijos detalių gamybai dažnai naudojamos aukščiausios klasės staklės (pvz., „Makino“, „DMG MORI“), kurių konstrukcijos sumažina deformaciją apkrovos metu.
Daugiaašis (5 ašių) apdirbimas
5 ašių galimybė sumažina antrinių nustatymų skaičių ir pašalina susikaupusias klaidas.
Kosmoso aliuminio projekte, perėjus nuo trijų konfigūracijų prie vienos 5 ašių operacijos, tolerancija nuolat buvo palaikoma ±0.008 mm ribose.
Šiluminio kompensavimo sistemos
Pažangiose mašinose yra realaus laiko šiluminio augimo kompensacija, skirta stabilizuoti veleno pailgėjimą ir išlaikyti mikronų lygio tikslumą.
Ruošinių tvirtinimo ir pjovimo įrankiai
Didelio tikslumo įrenginiai
Tvirtinimo pakartojamumas turi būti ±0.005 mm ribose. Didelio tolerancijos dydžio detalėms dažnai reikalingi vakuuminiai arba nestandartiniai įrankių tvirtinimo įtaisai.
Įrankio medžiagos ir geometrijos pasirinkimas
Karbido įrankiai, dengti įrankiai ir įrankiai su mikro spindulio briaunomis sumažina pjovimo jėgas ir įrankių deformaciją.
Susitraukiantys laikikliai padeda kontroliuoti išbėgimą iki mažesnio nei 2 μm, žymiai pagerindami paviršiaus apdailą ir tolerancijos tikslumą.
Apdirbimo aplinkos kontrolė
Temperatūros kontrolė ±1 °C tikslumu
Metalai plečiasi kintant temperatūrai. Pavyzdžiui, plienas gali pasikeisti 10 μm kas 10 °C. Todėl tikslaus mechaninio apdirbimo dirbtuvėse turi būti naudojamos oro kondicionavimo ir pastovios temperatūros sistemos.
Sumažinkite vibraciją, dulkes ir drėgmę
Vibracija sukelia tekėjimo nuotėkį, vibracijos žymes ir matmenų poslinkį.
Lankiausi viršutiniuose aukštuose esančiose mechaninėse dirbtuvėse, kur pastato vibracija sukėlė daugiau nei 0.02 mm tolerancijos nuokrypius.
Apžiūros ir matavimo technologijos
Mašinose montuojamos zondavimo sistemos
Tokios sistemos kaip „Renishaw“ zondai apdirbimo metu koreguoja įrankių poslinkius, sumažindamos proceso sukeltus nuokrypius ir užtikrindamos stabilų tikslumą.
Didelio tikslumo metrologijos įranga
KMM, lazeriniai interferometrai ir baltos šviesos interferometrai yra būtini norint atlikti mikronų lygio matavimus.
Mūsų pagamintam ±0.005 mm vožtuvo projektui reikėjo atlikti išsamią patikrą ir temperatūros kontroliuojamus matavimus, kad būtų užtikrintas visų dalių vienodumas.
Kaip taikyti DFM griežto tolerancijos CNC apdirbimui
Tiksliojo apdirbimo srityje projektavimo etapas lemia daugiau nei 80 % galutinės gamybos sąnaudos, gamybos laiko ir išeigos. Griežti tolerancijos nuokrypiai ne visada naudingi. Be DFM, jie padidina apdirbimo valandas, įrankių susidėvėjimą ir atliekų kiekį.
Kada jums tikrai reikia griežtų tolerancijų
Griežti tolerancijos lygiai turi būti pagrįsti funkciniais poreikiais, o ne „viską sugriežtinant pagal nutylėjimą“.
Venkite per didelio projektavimo su griežtais tolerancijos nuokrypiais visur
Daugelyje gautų brėžinių beveik visi elementai pažymėti ±0.01 mm tikslumu, nors iš tikrųjų tokio tikslumo reikia tik 3–5 paviršiams.
Kosmoso ir aviacijos aliuminio korpusų projekte dvidešimt ±0.01 mm matmenų sumažinimas iki ±0.03 mm sutrumpino apdirbimo laiką maždaug 40 %, o atliekų kiekį – nuo 12 % iki 2 %.
Griežtų tolerancijų poveikis sąnaudoms, gamybos laikui ir išeigai
Griežti tolerancijos ženkliai padidina gamybos sudėtingumą:
Apdirbimo laikas pailgėja 30–200 %
Patikrinimų skaičius padvigubėja
Įrankio tarnavimo laikas sutrumpėja daugiau nei 50 %
Didėja atliekų kiekis, ypač plastiko ir plonasienių detalių atveju
Todėl griežti tolerancijos nuokrypiai turėtų būti taikomi tik paviršiams, turintiems įtakos tinkamumui, sandarumui, saugumui ar judesio tikslumui.
Teisingų tolerancijų ir tinkamumo klasių nustatymas
Inžinerinis projektavimas turi subalansuoti gaminamumą ir funkcinį tikslą.
Pasirinkite praktinio tinkamumo klases ir teisingai naudokite GD&T
Įprastos tinkančios poros yra H7/g6 ir H8/f7.
Pernelyg ankšti sujungimai nepagerina funkcionalumo – jie tik padidina kainą.
GD&T simboliai, tokie kaip padėtis, bendraašiškumas ir profilis, tiksliau atspindi funkcinius reikalavimus nei itin griežti linijiniai tolerancijos dydžiai.
Venkite prieštaringų ar pernelyg griežtų tolerancijos grandinių
Pavyzdžiui, nurodant ir labai griežtus dvišalius tolerancijos nuokrypius, ir itin griežtą padėties toleranciją toje pačioje skylėje, gali būti sukurti neįmanomi reikalavimai.
Tolerancijos grandinės turi būti gautos iš surinkimo bazinių linijų, užtikrinant, kad kiekviena tolerancija yra būtina ir pasiekiama.
Tolerancijos sujungimas ir surinkimo tolerancijų planavimas
Galutinis surinkimo variantas yra atskirų dalių variantų suma.
Nerūdijančio plieno medicininės kreipiamosios įvorės projekte bendras surinkimo paklaidos dydis buvo tik 0.04 mm.
Svarbiausioms dalims skyrėme ±0.01 mm, o nereikšmingoms – ±0.05 mm, taip pasiekdami surinkimo tikslą minimaliomis sąnaudomis.
Pagrindiniai geometrinio projektavimo principai, siekiant griežtų tolerancijų
Dalies geometrija tiesiogiai lemia, kiek įmanoma pasiekti reikiamą toleranciją.
Vietoj aštrių vidinių kampų naudokite užapvalinimus
Idealaus vidinio kampo su nuliniu spinduliu negalima apdirbti.
Rekomenduojamas vidinis užlenkimas: ≥1.5 × įrankio spindulys (dažniausiai 0.5–1 mm).
Tai sumažina įrankio apkrovą, vibraciją ir pagerina matmenų stabilumą.
Racionalus sienų, laiptelių, sriegių, griovelių ir nuožulnų projektavimas
Sienelės storis ≥0.8 mm (≥1.2 mm plastikui), kad būtų išvengta deformacijos
Griovelio plotis ≥1.3 × įrankio skersmuo, siekiant užtikrinti gaminamumą
Sriegio gylis ≤2× sriegio skersmuo, siekiant išvengti įrankio lūžio ir tolerancijos paklaidos
Nuoseklūs nuožulnumai pagerina pakartojamumą ir surinkimo kokybę
Paviršiaus šiurkštumo ir matmenų tolerancijos ryšys
Smulkesnis Ra smarkiai padidina kainą.
Pavyzdžiui, Ra0.4 μm gali kainuoti 2–3 kartus daugiau nei Ra0.8 μm.
Kosmoso aliuminio detalėje, sumažinant Ra0.4 μm iki Ra0.8 μm, išlaikant ±0.01 mm toleranciją, vieneto kaina sumažėjo maždaug 25 %.
Griežto tolerancijos CNC apdirbimo metodai ir geriausia praktika
Norint pasiekti griežtus tolerancijos nuokrypius, reikia daugiau nei vieno veiksnio. Tai priklauso nuo medžiagos savybių, staklių pajėgumų, procesų planavimo, įrankių ir kokybės kontrolės. Geriau valdydami dirbtuves, optimizuodami pjovimo parametrus, tobulindami darbo eigą ir tiksliai tikrindami, gamintojai gali patikimai pasiekti ±0.01 mm arba net ±0.005 mm tolerancijas, tuo pačiu sumažindami atliekų kiekį ir bendras sąnaudas.
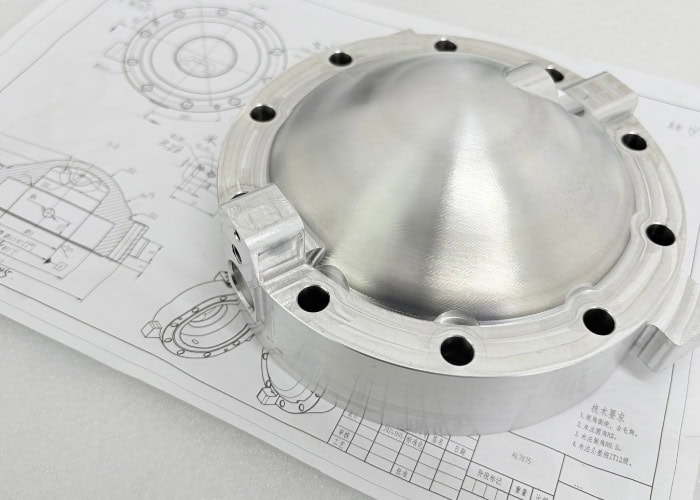
Pagrindinių dirbtuvių valdymas
Tinkamo apdirbimo įrenginio / gamybos aplinkos pasirinkimas
Tiksliam apdirbimui reikalingos stabilios patalpos sąlygos, tokios kaip: pirmame aukšte esančios dirbtuvės arba vibraciją izoliuojantys pamatai.
Didelio našumo staklės („Mazak“, DMG MORI), užtikrinančios ≤2 μm sukimosi nuolydį
Vienas klientas bandė apdirbti ±0.01 mm skersmens detales antro aukšto dirbtuvėse ir dėl grindų vibracijos pastebėjo iki ±0.03 mm skirtumus. Perkėlus gamybą į mūsų įmonę, visi matmenys stabilizavosi.
Stabili dirbtuvių temperatūra ir švari gamybos aplinka
Temperatūra stipriai veikia matmenis. Pavyzdžiui:
Aliuminis išsiplečia ≈0.023 mm/m per 1 °C
Plienas ≈0.011 mm/m per 1 °C
Norint užtikrinti matmenų pastovumą, būtina palaikyti temperatūrą ±1 °C ribose.
Dulkės ir alyvos rūkas taip pat gali paveikti kreipiančiąsias ir įrankių laikiklio pakartojamumą.
Naudojant aukštos kokybės CNC stakles ir reguliariai kalibruojant
Pagrindinės priemonės apima:
Veleno kalibravimas lazeriniu interferometru (padėties paklaida ≤2μm)
Rutulinio strypo bandymai mašinos geometrijos kompensavimui
Įrankių laikiklių traukos jėgos patikrinimas
Tinkama mašinos priežiūra sumažina matmenų poslinkį nuo ±0.02 mm iki ±0.005 mm.
Įrankių ir pjovimo parametrų optimizavimas
Tinkamų ir aštrių įrankių pasirinkimas kiekvienai medžiagai
Aliuminis: greitapjovis plienas arba karbidas
Nerūdijantis plienas / titanas: dengti įrankiai (TiAlN, AlTiN)
Plastikai, tokie kaip PTFE, turi būti aštrūs, kad būtų išvengta deformacijos.
Aštrūs įrankiai sumažina pjovimo jėgas ir 20–40 % pagerina tolerancijos stabilumą.
Pjovimo greičio, padavimo greičio ir pjovimo gylio balansavimas
Tipinės vertės:
Aliuminis: 12000 aps./min., 1800 mm/min. padavimas, 0.3 mm DOC
Nerūdijantis plienas: 3500 aps./min., 400 mm/min. padavimas, 0.1 mm DOC
Neteisingas padavimas arba pjovimo greitis sukelia vibraciją, šilumos kaupimąsi ir matmenų paklaidą.
Įrankių nusidėvėjimo stebėjimo ir keitimo strategija
Pjovimo briaunų patikra kas 20–40 dalių
Naudokite įrankių tarnavimo laiko valdymo programinę įrangą
Jei detalių tolerancija yra ±0.005 mm, įrankius keiskite kiekviename svarbiame etape
Ši strategija sumažino varinių detalių projekto atliekų kiekį nuo 6 % iki mažiau nei 1 %.
Proceso planavimas: Grubus apdirbimas → Pusinis apdirbimas → Apdaila
Apdirbimo etapų padalijimas
Grubus apdirbimas pašalina 60–80 % medžiagos
Pusapdailos lakštai 0.2–0.4 mm storio
Apdaila pasiekia galutinį matmenį vienu praėjimu, kad būtų pasiektas maksimalus tikslumas
Griežtas procesų padalijimas sumažina matmenų variaciją daugiau nei 50 %.
Žaliavų parinkimas ir apdirbimo užlaidų planavimas
Per didelis ruošinys pailgina ciklo laiką, per mažas – sukelia užspaudimo nestabilumą.
Detalių, kurių matmenys ±0.01 mm, tvirtinimui rekomenduojama naudoti bent 3 mm papildomą storį.
Didelės apimties ir mažos apimties / prototipų strategijos
Masinė gamyba: ciklo kartojamumas, įrankių tarnavimo laiko valdymas, matavimas proceso metu
Prototipai: lankstumas ir atskirų dalių optimizavimas
Masinei gamybai dažnai naudojame specialius tvirtinimo elementus, o prototipams – minkštus žandikaulius.
Gamybos proceso metu ir galutinė patikra
Mašinoje montuojamas zondavimas ir uždaros kilpos kompensavimas
Naudojant „Renishaw“ zondus galima:
Kritinių matmenų matavimas proceso metu
Automatinis įrankio ilgio ir skersmens kompensavimas
Šilumos dreifo sukelto tolerancijos sutrikimo prevencija
Privaloma detalėms, kurioms reikalingas ±0.005 mm atstumas.
Pirmojo straipsnio patikrinimas (FAI) ir mėginių ėmimo planai
100 % matmenų patikrinimas FAI atžvilgiu
Gamybos metu imami mėginiai kas 10–30 dalių
SPC diagramos pagrindiniams matmenims stebėti
Atliekų mažinimas atliekant ankstyvą patikrinimą
Įdiegę FAI + zondavimą proceso metu medicininės detalės projekte, sumažinome atliekų kiekį nuo 8 % iki 1.5 %.
Kaip subalansuoti sąnaudas ir riziką atliekant griežto tolerancijos apdirbimo darbus
Tiksliojoje gamyboje kuo mažesnis tolerancijos dydis, tuo didesnė kaina, sudėtingumas ir rizika. Įmonės turi suderinti našumą, biudžetą, gamybos laiką ir gaminamumą. Nereikalingas ±0.005 mm tolerancijos nurodymas gali sukelti per dideles išlaidas, ilgesnius gamybos ciklus ir didesnį atliekų kiekį.
Kodėl griežtesni tolerancijos rodikliai padidina kainą?
Griežto tolerancijos mechaninio apdirbimo sąnaudų padidėjimas atsiranda dėl kelių bendrų veiksnių:
Reikia daugiau apdirbimo etapų
Norint pasiekti ±0.01 mm arba ±0.005 mm tikslumą, paprastai reikia kelių etapų, tokių kaip grubus apdirbimas → dalinis apdirbimas → apdirbimas → kompensaciniai etapai.
Pavyzdžiui, mūsų pagamintame nerūdijančio plieno laikiklyje norint pasiekti ±0.008 mm kiaurymės gylį, reikėjo dviejų papildomų smulkaus pjovimo ėjimų, o tai padvigubino apdirbimo laiką.
Pašarų greitis turi būti gerokai sumažintas
Lėtesnis, stabilesnis pjovimas apsaugo nuo karščio sukelto matmenų poslinkio.
Aliuminio apdirbimo metu sumažinome pastūmos greitį nuo 1200 mm/min. iki 450 mm/min., kad išlaikytume ±0.01 mm plokštumą – taip žymiai pailgindami ciklo laiką.
Reikalingi specialūs įrankiai ir armatūra
Mikrolygmens tolerancijoms dažnai reikalingi PCD įrankiai, nestandartiniai gręžimo strypai arba itin kieti pjaustytuvai, kurie kainuoja 3–8 kartus daugiau nei standartiniai įrankiai ir greičiau dyla.
Didesnė metalo laužo ir perdirbimo rizika
Esant ±0.005 mm langui, leistinas diapazonas yra itin siauras. Net 0.002 mm nuokrypis gali padaryti detalę netinkamą naudoti, ypač apdorojant sudėtingas medžiagas, tokias kaip titanas ar nerūdijantis plienas.
Tiksliųjų projektų sąnaudų struktūra
Griežto tolerancijos apdirbimas turi įtakos kainoms dėl:
Ilgesni apdirbimo ciklai (2–5 kartus, palyginti su standartiniais tolerancijos nuokrypiais)
Greitesnis įrankių susidėvėjimas
Ilgesnis patikros laikas naudojant KMM arba lazerinį matavimą
Mažesnė pajamingumo norma
Todėl priveržimo tolerancijos nuo ±0.05 mm iki ±0.01 mm gali padidinti kainą 30–200 %.
Našumo ir gaminamumo balansavimas
DFM atveju didesnis tolerancijos lygis nereiškia „kuo griežtesnis, tuo geriau“ – tai reiškia „pakankamai griežtas, kad veiktų“.
Aptarkite tinkamą tolerancijos lygį su savo tiekėju
Patyrę apdirbimo partneriai gali rekomenduoti tolerancijas, atsižvelgdami į funkciją ir gaminamumą.
Pavyzdžiui, mūsų pagamintame PEEK korpuse klientas iš pradžių pageidavo ±0.01 mm. Įvertinę funkcinius reikalavimus, pakoregavome iki ±0.03 mm, taip sumažindami sąnaudas 40 % ir perpus sutrumpindami gamybos laiką.
Kur galima sumažinti tolerancijos ribas
Tolerancijos paprastai gali būti sumažintos:
Nesujungiami paviršiai
Išorinės kosmetinės zonos
Regionai, neturintys įtakos surinkimo lygiavimui
Savybės, nejautrios sienelės storiui
Kartą klientas nurodė ±0.02 mm per visą aliuminio laikiklį. Kritinės buvo tik trys skylės. Sumažinus kitų elementų tikslumą iki ±0.1 mm, našumas padidėjo beveik tris kartus.
Strategijos, skirtos optimizuoti tolerancijas nepaveikiant našumo
Aštrius kampus pakeiskite apvadais
Padidinkite sienelės storį, kad sumažintumėte deformaciją
Norėdami sutaupyti apdirbimo laiko, pakoreguokite paviršiaus apdailą nuo Ra0.8 iki Ra1.6
Naudokite tolerancijų suminę analizę, kad išvengtumėte nereikalingų tiksliųjų pjūvių
Išmanus tolerancijos nustatymas užtikrina ir našumą, ir ekonomiškumą.
Kas yra Tipinės taikymo sritys ir pramonės standartai
Griežto tikslumo CNC apdirbimas yra būtinas medicinos, aviacijos ir kosmoso, puslaidininkių, automobilių ir didelio tikslumo pramonės srityse. Šiems sektoriams reikalingas išskirtinis matmenų tikslumas, patikimumas ir funkcinis stabilumas.
| Taikymo pramonė | Tipinės griežto tolerancijos dalys | Tolerancijos reikalavimai |
| Medicinos prietaisai ir dantų implantai | Chirurginiai įrankiai, implantų jungtys, mikrovožtuvų korpusai, korozijai atsparios atramos | Paprastai nuo ±0.01 mm iki ±0.005 mm, reikalinga aukšta paviršiaus kokybė ir pakartojamumas |
| Aviacijos ir gynybos komponentai | Turbinų dalys, pavaros, konstrukcinės jungtys, tikslūs tvirtinimai | Ypač didelis patikimumas, kai kuriose svarbiose vietose reikia ±0.005 mm arba griežtesnio suspaudimo |
| Elektronikos ir puslaidininkių įrenginiai | Plokštelių griebtuvai, šilumos išsklaidymo moduliai, tikslūs įtaisai, keraminiai izoliatoriai | Didelis matmenų stabilumas, griežti lygumo ir paviršiaus apdailos reikalavimai |
| Automobilių ir naujų energijos sistemų | Variklio korpusai, jutiklių lizdai, skysčių valdymo vožtuvai, akumuliatoriaus konstrukcinės dalys | Didelis nuoseklumas masinėje gamyboje, paprastai nuo ±0.02 mm iki ±0.01 mm |
| Didelio tikslumo pramoninių ir instrumentinių dalių | Metrologijos komponentai, hidraulinės/pneumatinės dalys, tikslūs velenai ir įvorės | Griežta atsparumo dilimui, koaksialumo ir statmenumo kontrolė, ±0.01 mm arba mažesnė |
DUK
Koks yra didžiausias apdirbimo tolerancijos lygis?
Apskritai CNC apdirbimo srityje didžiausias (t. y. laisviausias) tolerancijos lygis, su kuriuo dirbu, yra ±0.1 mm, įprastas konstrukciniams arba nekritiniams komponentams. Pavyzdžiui, laikikliai arba dangčiai, kuriems nereikia tvirto sujungimo. Šis lygis užtikrina greitą ir ekonomišką gamybą, ypač didelių dalių, kurių matmenų kitimas yra priimtinas, gamybai.
Kurį tolerancijos laipsnį sunkiausia apdirbti?
Tolerancijos, mažesnės nei ±0.002 mm (2 mikronai), yra itin sudėtingos. Net ir nedideli terminiai poslinkiai, įrankių susidėvėjimas ar medžiagų neatitikimai gali išstumti detalę iš specifikacijos. Kad patenkinčiau tokius reikalavimus, paprastai pasikliauju itin stabiliomis 5 ašių staklėmis, koordinatinės matavimo mašinos (CMM) patikromis ir temperatūros kontroliuojama aplinka.
Koks yra minimalus apdirbimo tolerancijos lygis?
Minimalus leistinas nuokrypis, kurį sėkmingai pasiekiau realioje gamyboje, yra ±0.001 mm (1 mikronas), paprastai naudojamas naudojant aukščiausios klasės mikroEDM arba femtosekundinį lazerinį apdirbimą. Įprastoms CNC staklėms riba yra apie ±0.002–0.005 mm, priklausomai nuo konfigūracijos, medžiagos ir tikrinimo metodo.
Kokie yra apdirbimo tolerancijos laipsniai?
Bendrajam apdirbimui naudoju ISO 2768 standartą – jis suskirstytas į smulkų (f), vidutinį (m), šiurkštų (c) ir labai šiurkštų (v). Tiksliam darbui GD&T leidžia taikyti formos ir padėties valdiklius ±0.01 mm ar mažesniu tikslumu. Aviacijos ir kosmoso pramonėje AS9100 standartai dažnai nustato leistinus nuokrypius iki ±0.005 mm ar mažesnio.
Kas nutinka, kai gamybos tolerancijos yra per griežtos?
Kai tolerancijos yra per griežtos – tarkime, be reikalo mažesnės nei ±0.005 mm – dažnai matau 2–3 kartus padidėjusį apdirbimo laiką, dažnesnį įrankių keitimą ir broką, kuris gali viršyti 15 %. Tai taip pat reikalauja didesnių tikrinimo išlaidų ir griežtesnės aplinkos kontrolės. Jei tai nėra funkciškai būtina, tokios tolerancijos sumažina efektyvumą ir žymiai padidina vieneto sąnaudas.
Išvada
Griežto tolerancijos CNC apdirbimas yra tikslumo mokslo ir gamybos meno derinys. Iš savo patirties galiu pasakyti, kad sėkmė priklauso nuo vieno dalyko: disciplinos. Disciplinos projektuojant, valdant procesą, matuojant ir bendraujant. Nesvarbu, ar siekiate ±0.002 mm tikslumo, ar tiesiog bandote atitikti aviacijos ir kosmoso specifikacijas, paslaptis slypi visko, ką galite, valdyme ir žinojime, ko negalite.
Griežta tolerancija nėra susijusi su tobulumu – tai nuoseklumas, bendravimas ir protingi sprendimai. Jei sprendžiate sudėtingą užduotį arba bandote patobulinti savo procesą, nedvejodami kreipkitės į mus arba pasidalykite savo situacija. Kartais antroji nuomonė labai pakeičia situaciją.















