
Nerūdijantis plienas 630 yra krituliais grūdinamas nerūdijantis plienas, žinomas dėl didelio stiprumo, gero atsparumo korozijai ir terminio apdorojimo savybių. Jis plačiai naudojamas aviacijos ir kosmoso, pramonės įrangos, medicinos ir kitose inžinerijos srityse, kur svarbus tiek mechaninis stiprumas, tiek paviršiaus patvarumas.
Šiame vadove paaiškiname, kas yra nerūdijantis plienas 630, jo lygiavertės rūšys, pagrindinės savybės, terminio apdorojimo elgsena, apdirbimo charakteristikos ir kaip nuspręsti, ar tai tinkama medžiaga jūsų projektui.
Kas yra nerūdijantis plienas 630?
Nerūdijantis plienas 630 yra nusodinimo būdu grūdinamas nerūdijantis plienas, taip pat plačiai žinomas kaip 17-4 PH. Tarptautinėse medžiagų sistemose jis dažniausiai siejamas su EN 1.4542 ir UNS S17400. Šie pavadinimai inžinerijoje, apdirbime ir medžiagų tiekime dažnai vartojami pakaitomis, todėl pirkėjai ir inžinieriai dažnai mato daugiau nei vieną tos pačios rūšies žymėjimą.
Šią rūšį nuo daugelio įprastų nerūdijančiojo plieno rūšių skiria gebėjimas pasiekti daug didesnį stiprumą grūdinant senėjimo metu. Užuot pasikliavus vien pagrindine nerūdijančio plieno chemine sudėtimi, 630 yra sukurtas taip, kad terminis apdorojimas gali žymiai padidinti kietumą ir stiprumą, išlaikant naudingą atsparumą korozijai.
Praktinėje gamyboje tai reiškia, kad 630 dažnai pasirenkamas, kai projektui reikia daugiau nei įprastai nerūdijančio plieno savybių. Jis ypač patrauklus detalėms, kurios turi derinti konstrukcinį stiprumą, matmenų patikimumą ir geresnį atsparumą korozijai, nei paprastai gali pasiūlyti paprastesnės martensitinės rūšys.
Nerūdijančio plieno 630 cheminė sudėtis
Nerūdijančio plieno 630 cheminė sudėtis yra viena iš pagrindinių priežasčių, kodėl jo savybės skiriasi nuo standartinių austenitinių ar martensitinių rūšių. Viešuosiuose duomenų lapuose jis dažnai apibūdinamas kaip chromo, nikelio ir vario nusodinimo būdu grūdinamas nerūdijantis plienas su niobio arba kolumbio priedais. Ši lydinio konstrukcija užtikrina atsparumą korozijai ir stiprų atsaką į sendinimą.
Chromas padeda užtikrinti nerūdijančio plieno atsparumą korozijai, o nikelis palaiko metalurginę struktūrą, reikalingą grūdinimo savybėms. Varis atlieka svarbų vaidmenį nusodinimo-kietėjimo mechanizme, o niobis arba kolumbis padeda stabilizuoti lydinį ir prisideda prie kontroliuojamo stiprinimo. Anglies kiekis yra santykinai mažas, o tai taip pat padeda išlaikyti tvirtumo ir atsparumo korozijai pusiausvyrą.
Inžinerijos požiūriu, sudėtis yra svarbi, nes ji paaiškina, kodėl 630 lydinys gali pasiekti daug didesnį stiprumą nei tokios rūšys kaip 304, tuo pačiu išlaikant naudingą atsparumą korozijai. Lydinys pasirinktas ne tik todėl, kad yra „nerūdijantis“, bet ir todėl, kad jo cheminė sudėtis palaiko labiau specializuotą mechaninių ir aplinkosauginių savybių derinį.
Pagrindinės nerūdijančio plieno 630 savybės
Nerūdijantis plienas 630 yra vertinamas, nes jis pasižymi savybių deriniu, kurio daugelis nerūdijančio plieno rūšių neturi. Jis žinomas dėl didelio stiprumo, naudingojo kietumo, gero atsparumo korozijai ir gebėjimo reaguoti į žemos temperatūros sendinimo apdorojimą. Dėl šių savybių jis plačiai naudojamas sudėtingose inžinerinėse srityse, o ne tik bendrosios paskirties korozijos paslaugoms.
Skirtingai nuo minkštesnių nerūdijančio plieno rūšių, kurios daugiausia pasirenkamos dėl atsparumo korozijai ar formuojamumo, 630 dažnai pasirenkamas, kai detalė taip pat turi atlaikyti apkrovą, būti atspari dilimui arba išlaikyti geresnes mechanines savybes. Tuo pačiu metu jis vis tiek pasižymi geresniu atsparumu korozijai nei daugelis paprastesnių martensitinių nerūdijančio plieno rūšių, todėl jį galima naudoti platesniame eksploatavimo sąlygų diapazone.
Jo savybių profilis taip pat yra lankstus, nes terminio apdorojimo sąlygos tiesiogiai veikia galutines eksploatacines savybes. Tai reiškia, kad inžinieriai 630 renkasi ne tik dėl cheminės sudėties. Jie ją renkasi ir todėl, kad medžiagą galima pritaikyti prie skirtingų stiprumo ir tvirtumo reikalavimų, taikant sendinimo procesą.
Didelis stiprumas ir kietumas
Vienas iš išskirtinių nerūdijančio plieno 630 bruožų yra didelis stiprumas po sendinimo apdorojimo. Palyginti su daugeliu įprastų nerūdijančio plieno rūšių, jis gali pasiekti daug didesnį tempiamąjį ir takumo stiprumą, todėl jis dažnai pasirenkamas konstrukciniams ir mechaniniams komponentams, o ne tik korozijai atspariems korpusams ar apdailos dalims.
Jo kietumas taip pat žymiai padidėja priklausomai nuo terminio apdorojimo sąlygų. Tais atvejais, kai naudojamos apkrovą laikančios dalys, dilimui jautrūs komponentai arba inžineriniai mazgai, kuriems reikalingas stipresnis nerūdijantis plienas, 630 plienas yra daug patrauklesnis nei minkštesnės rūšys, tokios kaip 304.
Praktiškai renkantis medžiagas, šis didelis stiprumas yra viena iš pagrindinių priežasčių, kodėl inžinieriai renkasi 630 plieną. Tai padeda detalei veikti labiau kaip rimtam inžineriniam lydiniui, o ne kaip įprastam korozijai atspariam nerūdijančiam plienui.
Geras Atsparumas korozijai
Nors 630 daugiausia žinomas dėl stiprumo, jis taip pat pasižymi geru atsparumu korozijai. Duomenų lapuose jo atsparumas korozijai dažnai apibūdinamas kaip panašus į 304 daugelyje aplinkų ir paprastai geresnis nei įprastų 400 serijos martensitinių nerūdijančių plienų. Dėl to jis naudingas, kai detalei reikalingas ir mechaninis stiprumas, ir pakankama apsauga nuo korozijos.
Nepaisant to, geras atsparumas korozijai nereiškia, kad nerūdijantis plienas visada yra geriausias pasirinkimas bet kokioje agresyvioje aplinkoje. Esant didesniam chloridų kiekiui arba stipriai korozijai, tokios markės kaip 316 vis tiek gali būti geresnis pasirinkimas, jei atsparumas korozijai yra pagrindinis reikalavimas. 630 paprastai pasirenkamas, kai balansas pasislenka link stiprumo ir atsparumo korozijai kartu.
Tai svarbus inžinerinių darbų sprendimo etapas. Jei detalei reikalinga tik apsauga nuo korozijos iš nerūdijančio plieno, gali pakakti paprastesnės markės. Jei reikia ir atsparumo aplinkos poveikiui, ir žymiai didesnio stiprumo, 630 tampa daug vertingesnis.
Termiškai apdorojamas našumas
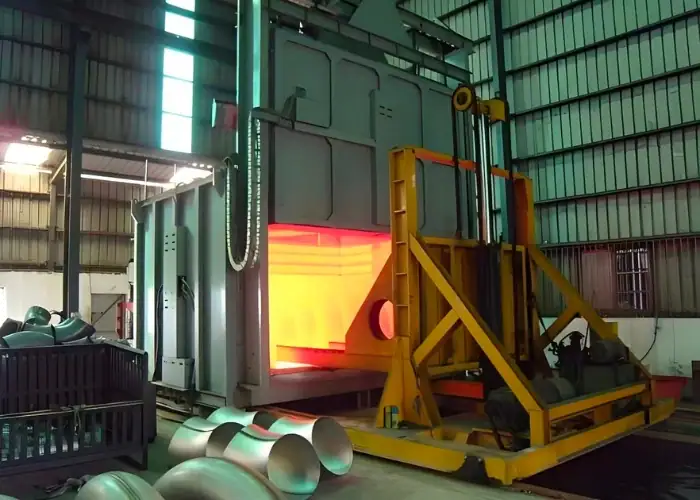
Viena iš pagrindinių priežasčių, kodėl 630 plienas yra plačiai naudojamas, yra terminio apdorojimo savybės. Tirpalu apdorotas jis vėliau gali būti sendinamas kontroliuojamoje temperatūroje, kad būtų išgauti skirtingi stiprumo ir kietumo deriniai. Šis grūdinimosi rezultatas nusodinimo būdu ir skiria jį nuo daugelio standartinių nerūdijančio plieno rūšių.
Naudojamos įprastos sendinimo sąlygos, tokios kaip H900, H1025 ir H1150, nes jos leidžia gamintojams pritaikyti galutines mechanines savybes prie taikymo. Žemesnė sendinimo temperatūra paprastai užtikrina didesnį stiprumą, o aukštesnė sendinimo temperatūra dažnai naudojama, kai reikia didesnio tvirtumo arba matmenų stabilumo.
Apdirbimo ir projektavimo komandoms tai reiškia, kad medžiaga gali būti apdorojama vienoje būsenoje ir vėliau optimizuota eksploatavimui. Šis lankstumas yra viena iš priežasčių, kodėl 630 išlieka toks naudingas tiksliojoje gamyboje.
Geras stiprumo ir tvirtumo balansas
Labai didelio stiprumo medžiaga nebūtinai yra naudinga, jei ji tampa pernelyg trapi arba sunkiai naudojama eksploatacijos metu. Viena iš priežasčių, kodėl nerūdijantis plienas 630 yra toks praktiškas, yra ta, kad tinkamai termiškai apdorojus, jis pasižymi tvirtu stiprumo ir tvirtumo balansu. Dėl to jis yra labiau naudojamas realiose inžinerinėse detalėse nei kai kurios medžiagos, kurios yra tik kietos arba tvirtos tik siaurąja prasme.
Ši pusiausvyra ypač svarbi aviacijos ir kosmoso, pramonės įrangos ir mechaninių mazgų srityse, kur detalė gali patirti tiek apkrovą, tiek pakartotinį eksploatacinį įtempį. Projektuotojams dažnai reikia medžiagos, kuri ne tik pasiektų aukštus skaičius duomenų lape, bet ir patikimai veiktų realiomis konstrukcinėmis sąlygomis.
Štai kodėl 630 dažnai laikomas rimta inžineriniu nerūdijančiuoju plienu, o ne tiesiog dar viena korozijai atsparia rūšimi. Jo vertė kyla iš to, kaip kelios naudingos savybės veikia kartu, o ne iš kurios nors atskiros savybės.
Nerūdijančio plieno terminis apdorojimas 630
Terminis apdorojimas yra viena iš svarbiausių priežasčių, kodėl inžinieriai renkasi nerūdijantį plieną 630. Medžiaga paprastai tiekiama tirpalu apdorota būsena, o vėliau gali būti sendinama, kad būtų pasiekti skirtingi stiprumo, kietumo ir tvirtumo deriniai. Įprastos sendinimo sąlygos, tokios kaip H900, H1025 ir H1150, yra plačiai naudojamos, nes jos leidžia galutines mechanines savybes pritaikyti prie paskirties, o ne fiksuoti tik viename lygyje.
Paprastai žemesnės sendinimo temperatūros, tokios kaip H900, yra susijusios su didesniu stiprumu ir kietumu, o aukštesnės sendinimo temperatūros, tokios kaip H1150, dažniau naudojamos, kai reikalingas geresnis tvirtumas ir įtempių mažinimo savybės. Tai svarbus praktinis kompromisas, nes stipriausia terminio apdorojimo sąlyga ne visada yra tinkamiausia eksploatavimui. Kai kuriems komponentams reikalingas maksimalus stiprumas, o kitiems – labiau subalansuotas stiprumo ir tvirtumo derinys.
Gamybos komandos turėtų iš anksto apgalvoti terminio apdorojimo planavimą, o ne palikti jį kaip apdailos detalę. Pasirinktos sendinimo sąlygos turi įtakos ne tik galutiniam našumui, bet ir apdirbimo sekai, matmenų kontrolei bei rizikai, kad detalę bus sunkiau apdirbti nei būtina. Daugelyje projektų medžiaga pirmiausia apdirbama, o vėliau sendinama, kad procesas būtų lengviau valdomas.
Ar nerūdijantis plienas 630 lengvai apdirbamas?
Nerūdijantis plienas 630 laikomas lengvai apdirbamu, tačiau ne visomis sąlygomis tai lengviausiai apdorojamas nerūdijantis plienas. Apskritai, apdirbti tirpalu apdorotoje būsenoje yra lengviau nei po galutinio sendinimo. Kai medžiaga pasiekia kietesnę, grūdinto krituliais būseną, pjovimas tampa sudėtingesnis, padidėja įrankių susidėvėjimas, o proceso kontrolė tampa svarbesnė.
Štai kodėl apdirbimo strategija yra svarbi. Jei detalė galiausiai bus sendinama iki tvirtesnės būklės, daugelis dirbtuvių renkasi atlikti didžiąją dalį apdirbimo prieš galutinį grūdinimo etapą. Tai sumažina įrankio įtempį ir palengvina matmenų valdymą pagrindinio medžiagos šalinimo etapo metu. Po sendinimo, jei reikia, galima atlikti tik ribotus apdailos darbus, atsižvelgiant į geometrijos ir tolerancijos reikalavimus.
Praktiškai dirbant su CNC, sėkmė naudojant 630 plieną priklauso nuo pasirinktų įrankių, pjovimo parametrų, aušinimo skysčio valdymo ir to, ar apdirbimo seka atitinka planuojamas terminio apdorojimo sąlygas. Tai tvirtas inžinerinis lydinys, tačiau būtent dėl to stiprumo proceso planavimas yra svarbesnis nei minkštesnių ir universalesnių nerūdijančio plieno rūšių atveju.
Apdorojimas tirpalu apdorotoje būsenoje
Nerūdijančio plieno 630 apdirbimas paprastai yra lengvesnis prieš galutinį sendinimo apdorojimą. Apdorojus tirpalu, medžiaga vis dar yra tvirta, palyginti su daugeliu įprastų metalų, tačiau paprastai ji yra lengviau apdirbama nei po grūdinimo krituliais. Tai suteikia gamintojams geresnę galimybę atlikti pagrindines pjovimo operacijas su mažesniu įrankių nusidėvėjimu ir mažesniu atsparumu apdirbimui.
Ši sąlyga dažnai yra pageidaujama grubiam apdirbimui, gręžimui, tekinimui, frezavimui ir daugumai pagrindinių geometrinių formų kūrimo. Jei detalėje yra siaurų kiaurymių, sudėtingų profilių arba pašalinamas didesnis kiekis medžiagų, apdirbimas prieš galutinį grūdinimą paprastai padaro procesą stabilesnį ir ekonomiškesnį. Štai kodėl tirpalu apdorotas 630 plienas dažnai naudojamas kaip daugelio tiksliųjų detalių pradinis taškas.
Gamybos požiūriu, šis metodas taip pat padeda dirbtuvėms valdyti riziką. Pirmiausia detalę galima priartinti prie galutinės formos, o tada sendinti iki reikiamos būklės, užuot intensyviai apdirbus daug kietesnę galutinę konstrukciją. Daugeliu atvejų ši seka pagerina ir apdirbamumą, ir proceso efektyvumą.
Iššūkiai po terminio apdorojimo
Kai 630 plienas sendinamas iki didelio stiprumo, jį apdirbti tampa sunkiau. Kietesnė medžiaga padidina įrankio nusidėvėjimą, gali padidinti pjovimo jėgas ir kelti griežtesnius reikalavimus nustatymo stabilumui bei pjovimo strategijai. Tai viena iš pagrindinių priežasčių, kodėl apdirbimas po sendinimo paprastai sumažinamas, nebent po terminio apdorojimo reikia užbaigti konkrečią funkciją.
Iššūkis yra ne tik pats kietumas, bet ir tai, kaip stipresnė galutinė būsena keičia bendrą proceso elgseną. Geometrija, kuri tirpalu apdorotoje būsenoje yra paprasta, gali tapti daug laiko ir brangesnė, kai medžiaga jau sutvirtinama. Tai ypač aktualu tikslioms detalėms su griežtais tolerancijos nuokrypiais, smulkiais kiaurymėmis arba keliais apdirbtais paviršiais.
Dėl šios priežasties apdirbimas po sendinimo paprastai turėtų būti atliekamas iš būtinybės, o ne iš įpročio. Jei projekte iš tiesų reikalingas galutinis matmenų nustatymas po terminio apdorojimo, įrankiai, parametrai ir proceso planavimas turi atspindėti kietesnes sąlygas nuo pat pradžių. Priešingu atveju, apdirbimas ankstesniame proceso etape dažnai yra praktiškesnis būdas.
Praktiniai apdirbimo aspektai
Praktiniame CNC apdirbime 630 naudojasi drausmingu proceso planu. Įrankio medžiaga, briaunos būklė, aušinimo skysčio tiekimas ir pjovimo strategija yra svarbūs, nes lydinys sujungia stiprumą ir atsparumą darbui, o tai gali pakenkti netinkamiems nustatymo sprendimams. Stabilus tvirtinimas ir konservatyvus proceso planavimas paprastai duoda daugiau rezultatų nei bandymas priverstinai taikyti agresyvias pjovimo sąlygas.
Kitas svarbus aspektas – darbų seka. Jei detalė po apdirbimo bus termiškai apdorota, inžinieriai turi nuspręsti, kurie matmenys yra svarbiausi prieš sendinimą, o kurie, jei tokių yra, turėtų būti apdirbti po sendinimo. Tai ne tik cecho problema. Ji turi įtakos kainos pasiūlymui, gamybos laikui, patikrinimų planavimui ir visos detalės matmenų strategijai.
Pirkėjams ir projektavimo komandoms pagrindinė pamoka paprasta: 630 plieną galima sėkmingai apdirbti, tačiau jo nereikėtų traktuoti kaip paprastos nerūdijančio plieno markės. Efektyviausi projektai paprastai yra tie, kuriuose apdirbimas, terminis apdorojimas ir tolerancijos reikalavimai planuojami kartu, o ne paliekami vienas žingsnis spręsti kito sukeltus sunkumus.
Nerūdijantis plienas 630, palyginti su kitais nerūdijančiais plienais
Lyginant nerūdijantį plieną 630 su labiau pažįstamomis nerūdijančio plieno rūšimis, jo vaidmenį inžinerijoje daug lengviau suprasti. Tai ne tik stipresnė bet kurio kito nerūdijančio plieno versija. Jo vertė priklauso nuo to, kaip stiprumas, atsparumas korozijai, terminio apdorojimo galimybės ir gamybos prioritetai yra subalansuoti realiame pritaikyme.
| Palyginimo sritis | Nerūdijančio plieno 630 | 304 Nerūdijančio plieno | 316 Nerūdijančio plieno | 410 Nerūdijančio plieno |
| Medžiagos Tipas | Nuo kritulių kietėjantis nerūdijantis plienas | Austenitinis nerūdijantis plienas | Austenitinis nerūdijantis plienas | Martensitinis nerūdijantis plienas |
| Pagrindinis privalumas | Didelis stiprumas, naudingas atsparumas korozijai ir terminio apdorojimo savybės | Geras bendras atsparumas korozijai ir gamybos lankstumas | Geresnis atsparumas korozijai agresyvesnėje aplinkoje | Paprastas termiškai apdorojamas nerūdijantis plienas, pasižymintis naudingu kietumu |
| Stiprumo lygis | Didesnis nei 304 ir 316 po terminio apdorojimo | Mažesnė nei 630 | Mažesnė nei 630 | Paprastai mažesnis bendras likutis nei 630 |
| Atsparumas korozijai | Gerai, bet ne visada geriausiai tinka chloridų gausiai aplinkoje | Gerai tinka daugelyje bendrų aplinkų | Geresnis nei 630, kai aplinkoje yra daugiau korozijos arba daug chloridų | Paprastai mažesnis nei 630 |
| Termiškai apdorojamas | Taip | Ne | Ne | Taip |
| Apdirbimo vaidmuo | Puikus pasirinkimas tiksliųjų inžinerijos dalių gamyboje | Dažniau naudojama bendroms korozijai atsparioms dalims | Dažniau naudojamas, kai svarbiausia yra atsparumas korozijai | Naudojamas paprastesnėms su nusidėvėjimu susijusioms arba konstrukcinėms dalims |
| Geresnis naudojimo atvejis | Velenai, jungiamosios detalės, vožtuvų dalys, įvorės, konstrukciniai mechaniniai komponentai | Bendrosios paskirties nerūdijančio plieno dalys, pagaminti komponentai, atsparios korozijai | Cheminės, jūrinės ar labiau korozijai jautrios paskirties reikmenys | Bazinės martensitinės nerūdijančio plieno detalės, kurioms keliami mažesni eksploataciniai reikalavimai |
| Pagrindinis kompromisas | Labiau specializuotas ir ne visada lengviausias ar pigiausias pasirinkimas | Mažesnis stiprumas nei 630 | Mažesnis stiprumas nei 630 ir paprastai pasirenkamas labiau dėl korozijos, o ne dėl stiprumo | Mažiau subalansuotas stiprumo ir atsparumo korozijai derinys nei 630 |
Nerūdijančio plieno 630 privalumai ir trūkumai
Nerūdijantis plienas 630 yra plačiai vertinamas, nes jis pasižymi savybių deriniu, kurio daugelis įprastų nerūdijančio plieno rūšių neturi tokiu pačiu lygiu. Pagrindiniai jo privalumai yra didelis stiprumas, naudingas atsparumas korozijai ir galimybė būti termiškai apdorotam iki skirtingų eksploatacinių lygių. Dėl to jis ypač patrauklus inžineriniuose projektuose, kuriuose detalė turi atlikti daugiau funkcijų nei tiesiog atsispirti rūdijimui.
Dar vienas svarbus privalumas yra jo universalumas tiksliose srityse. Kadangi lydinį galima apdirbti tirpalu apdorotoje būsenoje, o vėliau sendinti, kad būtų pasiektos galutinės eksploatacinės savybės, jis palaiko praktinius gamybos procesus sudėtingoms detalėms. Tai viena iš priežasčių, kodėl jis taip dažnai naudojamas velenuose, jungiamosiose detalėse, įvorėse, vožtuvų dalyse ir konstrukciniuose komponentuose, kur svarbus ir apdirbimo tikslumas, ir galutinės medžiagos eksploatacinės savybės.
Taip pat reikėtų aiškiai suprasti jo apribojimus. Nerūdijantis plienas 630 nėra lengviausiai apdirbama nerūdijančio plieno rūšis po grūdinimo, jis nėra geriausias pasirinkimas kiekvienai labai korozinei aplinkai ir gali kainuoti daugiau nei paprastesni nerūdijančio plieno variantai. Praktiniame atrankos darbe jo vertė kyla dėl to, kad jis naudojamas ten, kur tikrai reikalingas didelis stiprumas ir atsparumas karščiui, o ne kaip numatytoji nerūdijančio plieno rūšis.
Nerūdijančio plieno 630 privalumai
Vienas didžiausių nerūdijančio plieno 630 privalumų yra tas, kad jis gali pasiekti daug didesnį stiprumą nei daugelis įprastų nerūdijančio plieno rūšių, tuo pačiu išlaikant naudingą atsparumą korozijai. Dėl to jis labai vertingas detalėms, kurios turi atlaikyti apkrovą, būti atsparios dilimui arba veikti sudėtingesnėmis mechaninėmis sąlygomis, nepersijungiant prie visiškai nerūdijančio inžinerinio lydinio.
Kitas privalumas yra jos atsparumas grūdinimui kritulių metu. Inžinieriai gali pasirinkti skirtingas senėjimo sąlygas, kad subalansuotų kietumą, stiprumą ir tvirtumą, priklausomai nuo projekto. Dėl šio lankstumo medžiaga yra labiau pritaikoma nei daugelis nerūdijančio plieno rūšių, kurios turi būti naudojamos su labiau fiksuotu savybių profiliu.
Jis taip pat gerai veikia daugelyje tiksliojo apdirbimo sričių. Tinkamai suplanavus, medžiagą pirmiausia galima apdirbti patogesnės būklės, o vėliau termiškai apdoroti galutiniam naudojimui. Tai užtikrina puikų inžinerinį našumą nepašalinant gamybos kontrolės iš proceso.
Nerūdijančio plieno 630 apribojimai
Vienas iš nerūdijančio plieno 630 trūkumų yra tas, kad po sendinimo apdorojimo jį sunkiau apdirbti. Didesnis kietumas padidina įrankių nusidėvėjimą ir gali sumažinti pjovimą po terminio apdorojimo, palyginti su apdirbimu tirpalu apdorotoje būsenoje. Tai reiškia, kad proceso planavimas yra svarbesnis nei minkštesnių nerūdijančio plieno rūšių atveju.
Kitas apribojimas yra tas, kad nors atsparumas korozijai yra geras, tai ne visada yra geriausias nerūdijantis plienas agresyviausioms aplinkoms. Jei projektas daugiausia skirtas atsparumui chloridams arba stipriam korozijos poveikiui, tokia markė kaip 316 vis tiek gali būti saugesnis pasirinkimas. Tokiais atvejais 630 gali būti stipresnis nei būtina, tačiau neužtikrins geriausio atitikimo aplinkos sąlygoms.
Kai kuriuose projektuose kaina taip pat gali būti apribojimas. Kadangi 630 yra labiau specializuotas inžinerinis nerūdijantis plienas, jis gali būti ne pats ekonomiškiausias pasirinkimas, kai paprastesnė rūšis jau gali atitikti eksploatacinius reikalavimus. Todėl jį paprastai reikėtų rinktis pagal funkciją, o ne pagal bendrą „stipresnio nerūdijančio plieno“ pasirinkimą.
Kada turėtumėte rinktis nerūdijantį plieną 630?
Nerūdijantis plienas 630 paprastai yra tinkamas pasirinkimas, kai projektui reikalingas ir didelis mechaninis stiprumas, ir naudingas atsparumas korozijai. Jei detalė turi atlaikyti apkrovą, būti atspari dilimui arba išlaikyti geresnes eksploatacines savybes nei įprastos nerūdijančio plieno rūšys, tuo pačiu metu veikiant korozinėje aplinkoje, 630 dažnai tampa stipriu kandidatu. Tai ypač pasakytina apie velenus, jungiamąsias detales, vožtuvų dalis, įvores ir kitus tiksliosios inžinerijos komponentus.
Tai taip pat geras pasirinkimas, kai terminis apdorojimas yra projektavimo strategijos dalis. Jei galutines eksploatacines savybes reikia koreguoti atsižvelgiant į senėjimo sąlygas, tokias kaip H900, H1025 arba H1150, 630 suteikia lankstumo, kurio nesiūlo įprasti nerūdijantys plienai, tokie kaip 304 arba 316. Tokiais atvejais medžiaga parenkama ne tik dėl bazinės cheminės sudėties, bet ir dėl gebėjimo pasiekti reikiamą galutinę būklę po apdirbimo ir terminio apdorojimo.
Tačiau 630 paprastai nėra geriausias pasirinkimas, kai projektui daugiausia reikia lengvesnio formavimo, paprastesnės gamybos arba didžiausio įmanomo atsparumo korozijai agresyvioje chloridų aplinkoje. Tokiose situacijose kita nerūdijančio plieno rūšis gali būti praktiškesnė. Geriausia priežastis rinktis 630 yra tada, kai projektui konkrečiai reikalingas didelio stiprumo, termiškai apdorojamas nerūdijantis plienas, o ne tik bendra korozijai atspari medžiaga.
DUK
Ar 630 nerūdijantis plienas yra geresnis nei 316?
Ne kiekvienu atveju. Nerūdijantis plienas 630 paprastai yra tvirtesnis ir gali būti termiškai apdorotas, todėl jis geriau tinka daugeliui konstrukcinių ir mechaninių dalių. Tačiau 316 dažnai yra geresnis pasirinkimas, kai svarbiausias prioritetas yra atsparumas korozijai agresyvesnėje aplinkoje. Geresnė medžiaga priklauso nuo to, ar pritaikymą labiau lemia stiprumas, ar korozijos poveikis.
Ar nerūdijantis plienas 630 gali būti termiškai apdorotas po apdirbimo?
Taip. Daugelyje projektų 630 plienas pirmiausia apdirbamas tirpalu apdorotoje būsenoje, o vėliau sendinamas, kad pasiektų reikiamą galutinį stiprumą ir kietumą. Tai vienas iš labiausiai paplitusių ir praktiškiausių medžiagos apdorojimo būdų, nes jis padeda sumažinti apdirbimo sunkumus pagrindinio pjovimo etapo metu.
Ar nerūdijantis plienas 630 tinka CNC apdirbimui?
Taip, bet apdirbimo strategija yra svarbi. Nerūdijantį plieną 630 paprastai lengviau apdirbti tirpalu apdorotoje būsenoje nei po galutinio sendinimo. Jei projektas gerai suplanuotas, jį galima sėkmingai apdirbti tikslioms detalėms, tuo pačiu išlaikant tvirtas galutines eksploatacines savybes po terminio apdorojimo.
Kada nerūdijantis plienas 630 nėra geriausias medžiagos pasirinkimas?
630 plienas paprastai nėra geriausias pasirinkimas, kai projektui daugiausia reikia lengvo formavimo, mažesnės medžiagų kainos arba didžiausio atsparumo korozijai agresyvioje chloridų aplinkoje. Tokiais atvejais, priklausomai nuo eksploatacinių reikalavimų, praktiškesnė gali būti tokia markė kaip 304 arba 316.
Išvada
Nerūdijantis plienas 630 yra didelio stiprumo, grūdinamas krituliais, nerūdijantis plienas, išsiskiriantis savo atsparumu karščiui, atsparumu korozijai ir didele inžinerine verte. Tai ne kiekvienam projektui tinkama nerūdijančio plieno rūšis, tačiau dažnai tai puikus pasirinkimas, kai detalė turi būti tvirtesnė ir patvaresnė nei gali pasiūlyti bendrosios paskirties nerūdijantis plienas.
„TiRapid“ teikia tiksliojo apdirbimo paslaugas klientams, kuriems reikia praktinių gamybos patarimų, stabilios apdirbimo kokybės ir dalių, atitinkančių realius našumo reikalavimus, iš nerūdijančio plieno 630 ir kitų inžinerinių medžiagų.
















