
Šlifavimas – tai procesas, kurio metu vidinė skylė išlyginama dėl sudėtinio santykinio judėjimo (sukimosi + slankiojimo) tarp šlifavimo akmens ir ruošinio. Pagrindinis šio proceso tikslas – pašalinti ankstesnio proceso geometrines paklaidas ir optimizuoti paviršiaus morfologiją. Padėsiu jums visapusiškai įvaldyti šią technologiją, pasitelkdamas konkrečius atvejus ir išsamius duomenis, kad būtų pagerinta produkto kokybė ir gamybos efektyvumas realioje gamyboje.
Ką Is Honingavimas
Šlifavimo procese naudojami specialūs kieti abrazyvai, kurie nuolat šalina medžiagos pėdsakus iš ruošinio vidinės skylės, naudojant didelio tikslumo stakles. Šio proceso metu vienu metu nepašalinamas didelis medžiagos kiekis, o tiksliai koreguojama skylės forma ir paviršiaus kokybė atliekant kelis tikslius reguliavimus. Nuo tada, kai ši technologija buvo pritaikyta automobilių pramonėje 1920 m., ji išsivystė į CNC, didelio standumo staklių sistemą ir tapo geriausiu tikslios skylės apdirbimo sprendimu.
Šlifavimo proceso poveikis labai priklauso nuo kelių pagrindinių parametrų: pjovimo greičio, eigos ilgio ir padėties nustatymo tikslumo. Paprastai pjovimo greitis palaikomas 30–50 m/min., o eigos ilgis kontroliuojamas 0.1–0.3 mm diapazone. Padėties nustatymo tikslumas turi siekti mikronų lygį, o tai tiesiogiai susiję su medžiagos pašalinimo tolygumu ir galutine paviršiaus kokybe.
Dalyvaudamas variklio bloko apdirbimo projekte, kelis kartus šlifavome vidinę skylę ir sėkmingai sumažinome šiurkštumą nuo Ra3.2 iki Ra0.8, taip pagerindami gaminio sandarumą ir bendrą patvarumą bei pailgindami jo tarnavimo laiką maždaug 20–25 %. Šis procesas visapusiškai parodė pagrindinį šlifavimo technologijos vaidmenį didelio tikslumo apdirbime.
Pagrindinis galandimo proceso tikslas – ištaisyti vidinės skylės formos paklaidą, ištaisyti apdirbimo metu atsiradusius ašinius ir apvalumo nuokrypius ir pasiekti itin aukštą paviršiaus apdailą. Praktiškai galandimo procesas gali padidinti detalių pakartojamumą apie 15 %, taip žymiai sumažinant pakartotinio apdorojimo dažnį.
Pavyzdžiui, didelio tikslumo prietaisų projekte, už kurį buvau atsakingas, sėkmingai kontroliavome vidinės skylės paklaidą ±2 μm ribose ir sumažinome paviršiaus šiurkštumą iki Ra0.8, šlifuodami pagrindinius komponentus, taip užtikrindami ilgalaikį stabilų įrangos veikimą. Tokie duomenys ne tik atspindi šlifavimo proceso tikslumą, bet ir įrodo jo nepakeičiamą bei ekonominę naudą atliekant didelio tikslumo apdirbimą.
Ką Are The Operatingas Mmetodai And Ereikmenys For Honingas Prupūžė
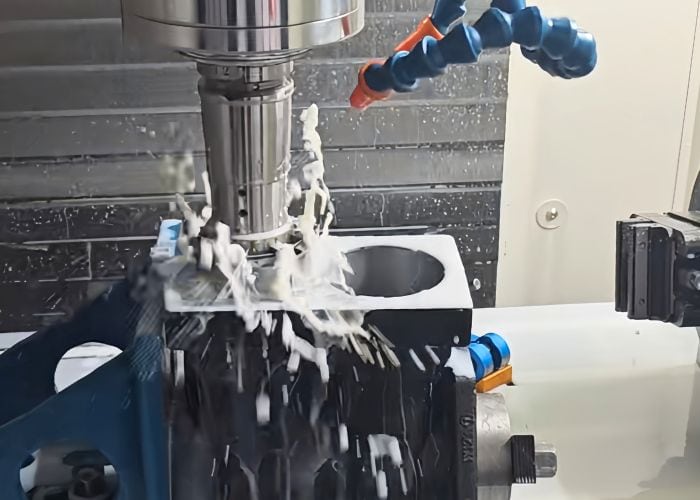
Šlifavimo procesas apima ne tik įvairius metodus, bet ir įvairią įrangą. Atsižvelgdamas į skirtingus apdorojimo reikalavimus, paprastai naudoju įvairius metodus, tokius kaip staklių šlifavimas, rankinis šlifavimas ir specialus ertmių šlifavimas. Žemiau išsamiai pristatysiu įvairius darbo metodus ir įrangą, naudojamą realiame darbe, ir, remdamasis konkrečiais duomenimis bei realiais atvejais, paaiškinsiu, kaip pasirinkti tinkamą sprendimą, kad būtų pasiektas geriausias apdorojimo efektas.
Operacijos tipas
- Cnc Honingas
Masinėje gamyboje dažnai naudoju CNC galandimo technologiją, įskaitant vieno etapo galandimą ir daugiaašį galandimą. CNC galandimas ypač tinka paketiniam apdorojimui dėl didelio automatizavimo ir didelio pakartojamumo, be to, gali efektyviai pagerinti gamybos efektyvumą ir detalių nuoseklumą. Remiantis mano patirtimi ir projekto duomenimis, per Cnc Šlifuojant, gamybos efektyvumą paprastai galima pagerinti 20–25 %, detalių pakartojamumo tikslumą galima pagerinti daugiau nei 15 %, o perdirbimo greitį galima gerokai sumažinti.
Pavyzdžiui, automobilio variklio cilindro vidinės skylės apdirbimo projekte naudojau daugiaverpę CNC honavimo stakles. Protingai nustatydamas pjovimo greitį (40 m/min.) ir pastūmą (0.15 mm/eiga), sumažinau vidinės skylės dydžio paklaidą nuo pradinės ±5 μm iki ±2 μm, o bendras surinkimo tikslumas pagerėjo 8 %, todėl cilindras ir stūmoklis glaudžiau sujungė vienas kitą. Be to, gatavo gaminio patikrinimo duomenys parodė, kad gaminio tarnavimo laikas pailgėjo apie 20 %, o pakartotinio apdirbimo dažnis sumažėjo 15 %, todėl įmonė kasmet sutaupė daug priežiūros ir remonto išlaidų.
- Mechaninė Honingas
Paprastai rankinį galandimą naudoju mažų partijų pritaikymui arba pavyzdžių apdorojimui. Nors rankinis galandimas yra lėtesnis ir mažiau efektyvus nei CNC įranga, jis yra labai lankstus ir ypač tinka sudėtingų ar specialios formos detalių tiksliam reguliavimui ir dydžio remontui. Praktiškai pastebėjau, kad rankiniu būdu reguliuojant galandimą, klaidų valdymas yra intuityvesnis ir lankstesnis, o tai ypač tinka vienetinių detalių pritaikymui, didelio tikslumo detalėms arba remonto darbams.
Medicinos prietaisų projekte, naudodamas rankinio šlifavimo technologiją, atlikau didelio tikslumo švirkštų kateterių paviršiaus apdorojimą. Reguliuojant abrazyvinių dalelių dydį (naudojant 600 akių deimantinį šlifavimo akmenį) ir rankinio padavimo jėgą, vidinės skylės dydžio paklaida buvo kontroliuojama **±2 μm ribose, o paviršiaus šiurkštumas sumažintas nuo pradinio Ra 1.5 iki Ra 0.6**, pasiekiant itin aukštus medicinos pramonės paviršiaus kokybės standartus. Galutiniai produkto bandymų duomenys parodė, kad švirkšto kateterio skysčio tekėjimo stabilumas pagerėjo 18 %, o produkto kvalifikacijos rodiklis siekė 99.5 %, visiškai atitinkant aukštus klientų standartus.
- specialus Honing (Cavity Honingas)
Nestandartinių skylių arba sudėtingų paviršių apdirbimo reikalavimams dažnai naudoju ertmių šlifavimo technologiją. Ertmių šlifavimas specialiai naudojamas vidinėms erdvėms arba specialios formos skylėms, kurias sunku apdirbti įprastomis šlifavimo staklėmis, tokioms kaip hidrauliniai vožtuvų korpusai, orlaivių variklių degalų kanalai ir kt. Šiame procese naudojama specialiai suformuota šlifavimo galvutė, skirta daugiamačiam paviršiaus korekcijai, siekiant didesnio matmenų valdymo tikslumo ir paviršiaus nuoseklumo.
Aviacijos ir kosmoso detalių apdirbimo projekte panaudojau ertmių honingavimą didelio tikslumo turbinos kuro kanalo vidinei sienelei poliruoti. Naudodamas CBN kubinio boro nitrido abrazyvus ir daugiamatį kampo reguliavimą, kompleksinės ertmės vidinio skylės dydžio tolerancija buvo kontroliuojama **±3 μm ribose, o paviršiaus šiurkštumas sumažintas nuo Ra 3.0 iki Ra 0.8**, taip atitinkant didelio tikslumo aviacijos standartų reikalavimus. Statistika rodo, kad kuro kanalo srauto pastovumas po ertmių honingavimo padidėjo 15 %, o tai efektyviai pagerino kuro degimo efektyvumą, o bendras komponento patikimumas padidėjo apie 20 %.
Paprastai Utroškulys Honingas Ereikmenys
Horizontali šlifavimo staklės
Skersinės honavimo staklės daugiausia naudojamos lygiagrečių skylių vidinių sienelių didelio tikslumo apdirbimui ir ypač tinka mažo ir vidutinio skersmens skylių detalėms. Jų pjovimo kelias yra horizontalus slankiojantis judesys, užtikrinantis skylės skersmens vienodumą ir didelį lygiagretumą. Dažnai naudoju skersines honavimo stakles liejimo formų gamybos projektuose ir pastebiu, kad ši įranga gali stabiliai kontroliuoti vidinio skylės dydžio paklaidą masinės gamybos metu **±2μm ribose, o pakartotinio padėties nustatymo tikslumas siekia ±1.5μm**, o tai žymiai pagerina liejimo formos keičiamumą ir surinkimo tikslumą.
Pavyzdžiui, liejimo formų apdorojimo projekte vidinės formos skylės apdailai naudojau skersines honavimo stakles. Nustatydamas 35 m/min. pjovimo greitį, 0.12 mm/eigos pastūmą ir naudodamas CBN abrazyvus, sėkmingai sumažinau formos vidinės sienelės šiurkštumą nuo Ra3.2 iki Ra0.6. Galutinės formos kokybė buvo patikrinta, jos matmenų stabilumas pagerėjo 20 %, o pakartotinio naudojimo laikas pailgėjo 30 %, o tai labai sumažino kliento priežiūros išlaidas.
Išilginis galandimo staklės
Išilginio galandimo staklės tinka ilgų ir gilių skylių apdirbimui ir yra plačiai naudojamos tiksliam variklių cilindrų blokų, hidraulinių cilindrų ir kitų detalių apdirbimui. Kadangi jų pjovimo trajektorija yra vertikalus slankiojantis judesys, jos ypač tinka ilgų ir koncentrinių skylių detalėms apdirbti.
Automobilio variklio cilindrų bloko apdirbimo projekte tiksliam cilindro kiaurymės apdirbimui naudojau išilginio honavimo stakles. Nustačius 40 m/min pjovimo greitį, 1200 aps./min. veleno greitį, 0.15 mm/eigos pastūmos greitį ir naudojant deimantinio grūdelio galandimo akmenį, cilindrų bloko kiaurymės dydžio paklaida galiausiai buvo mažesnė nei **±2 μm**, o cilindriškumo paklaida – mažesnė nei 3 μm. Projekto kokybės patikrinimo duomenys parodė, kad variklio bloko konsistencija pagerėjo 15 %, degalų naudojimo efektyvumas – 5 %, o pakartotinio apdirbimo greitis sumažėjo 12 %, o tai efektyviai pagerino gamybos efektyvumą ir produkto našumą.
Vamzdžių galandimo staklės ir nešiojamosios galandimo staklės
Dirbant su didele įranga arba atliekant remontą vietoje, vidinių skylių apdirbimui dažnai naudoju vamzdžių honingavimo stakles arba nešiojamas honingavimo stakles. Vamzdžių honingavimo staklės tinka efektyviam didelių vamzdžių, hidraulinių cilindrų ir kt. vidinių sienelių remontui, o nešiojamos honingavimo staklės dėl savo lankstumo plačiai naudojamos įrangos remontui vietoje arba sunkiai išardomų ruošinių apdirbimui.
Vėjo turbinos pagrindinio guolio lizdo priežiūros projekte, nešiojamomis galandimo staklėmis suremontavau didelio guolio lizdo vidinę skylę. Nustačius 25 m/min pjovimo greitį, 0.10 mm/eigos pastūmą ir naudojant 600 akių silicio karbido galandimo akmenį, vidinės skylės dydžio paklaida galiausiai buvo kontroliuojama **±3 μm ribose, o paviršiaus šiurkštumas sumažėjo nuo Ra4.0 iki Ra0.9**. Konstrukcijos duomenys rodo, kad nešiojamos galandimo staklės sutrumpino priežiūros laiką 32 %, sutaupydamos apie 200 000 juanių, palyginti su tradiciniu išardymu ir grąžinimu į gamyklą remontui, o įrangos prastovas sutrumpino 50 %, taip gerokai sumažindamos įmonės gamybos nuostolius.
Per ilgametę praktiką giliai supratau skersinių galandimo staklių, išilginių galandimo staklių, vamzdynų ir nešiojamųjų galandimo staklių privalumus ir pritaikymo scenarijus:
- Horizontalus Honingas MAchine Tinka partijų ir standartizuotų skylių detalių apdirbimui, pasižymi dideliu pasikartojimo tikslumu ir dideliu gamybos stabilumu.
- Išilginis Honingas MAchine : pirmasis pasirinkimas ilgų ir gilių skylių apdirbimui, ypač tinka didelio tikslumo dalių, tokių kaip varikliai ir hidrauliniai cilindrai, gamybai.
- Vamzdžių And Portable Honingas Mskausmai : galingas įrankis techninei priežiūrai vietoje ir didelių ruošinių apdirbimui, taupantis išlaidas ir gerinantis efektyvumą.
Kiekvienos šlifavimo įrangos taikymas skirtinguose projektuose suteikė man vertingų duomenų ir patirties, leidžiančių moksliškiau parinkti įrangą ir optimizuoti proceso parametrus būsimoje gamyboje ir procesų tobulinime, taip nuolat gerinant gamybos efektyvumą ir apdorojimo kokybę.
Ką Materialų Can Be Honedas
Faktinėje gamyboje, be įprasto ketaus, nerūdijančio plieno ir aliuminio lydinių, šlifavimo procesas taip pat gali būti taikomas angliniam plienui, titano lydiniams, variui ir jo lydiniams, nikelio pagrindo lydiniams ir kt. Šlifuojant skirtingas medžiagas, apdorojimo efektai ir parametrų reikalavimai skiriasi ir turi būti koreguojami atsižvelgiant į faktines sąlygas.
Šioje lentelėje apibendrinti tipiniai kelių įprastų medžiagų apdorojimo rezultatai ir susijusios pastabos:
| Medžiaga | Tipiniai apdorojimo rezultatai | Pastaba |
| Nerūdijantis plienas | Vidinės skylės paklaidą galima kontroliuoti ±2 μm ribose, o paviršiaus šiurkštumą galima sumažinti iki Ra0.8. | Didelis kietumas, stiprus atsparumas dilimui, reikalaujantis didelio tikslumo ir stabilaus įrangos valdymo |
| ketaus | Paviršiaus šiurkštumas sumažintas nuo Ra4.0 iki Ra0.8 | Žymiai patobulintas paviršiaus apdorojimas formuojant formas ir apdirbant variklio komponentus |
| Aliuminio lydinys | Žymus paviršiaus kokybės pagerėjimas, didesnis tikslumas priklausomai nuo projekto | Mažas kietumas, bet didelis jautrumas karščiui, perkaitimas ir deformacija apdorojimo metu turi būti išvengta |
| Anglinio plieno | Apdorojimo tikslumas paprastai gali siekti ±3 μm | Medžiaga yra minkšta ir lengvai apdorojama, tačiau reikia vengti šerpetojančių paviršių, o parametrų kontrolė yra labai svarbi. |
| Titano lydinys | Tikslumo valdymas gali siekti apie ±3 μm | Prastas šilumos laidumas, lengva perkaisti, reikia naudoti mažesnį pjovimo greitį ir tinkamas aušinimo priemones |
| Varis ir jo lydiniai | Vidinės skylės paklaidą paprastai galima kontroliuoti ±2.5 μm ribose. | Medžiaga yra gana minkšta, todėl apdorojimo metu reikia atkreipti dėmesį į pjovimo skystį ir tinkamą maitinimą, kad būtų išvengta deformacijos. |
| Nikelio pagrindu pagaminti lydiniai | Tikslumo kontrolė paprastai gali siekti apie ±2.5 μm | Didelis kietumas, sunku apdirbti, reikalinga didelio standumo įranga ir optimizuoti proceso parametrai |
Privalumai Air apribojimai Of The Honingas Prupūžė
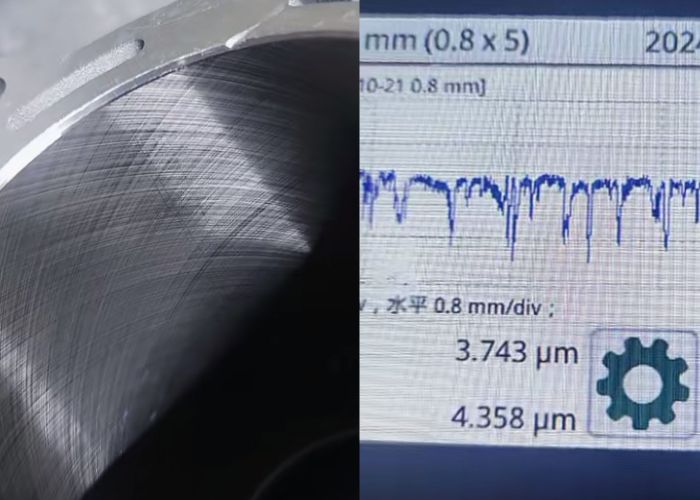
Praktinėje gamyboje pastebėjau, kad galandimo procesas turi akivaizdžių privalumų, tačiau taip pat ir tam tikrų apribojimų. Galandimo proceso metu galima pasiekti mikronų lygio vidinės skylės dydžio kontrolę ir pagerinti gaminio paviršiaus kokybę bei apdorojimo tikslumą, o tai suteikia didelę naudą masinei gamybai , tačiau tuo pačiu metu mažas medžiagos pašalinimo greitis ir dideli įrangos bei eksploatavimo reikalavimai lemia dideles pradines investicijas ir proceso derinimo išlaidas.
Aprivalumas
- aukštas Precizija And HVPS Surface Qualumas Po galandimo vidinės skylės tikslumas paprastai gali siekti ±2 μm, o paviršiaus šiurkštumą galima sumažinti iki maždaug Ra0.8. Toks apdirbimo tikslumas žymiai pagerina gaminio našumą ir patikimumą. Pavyzdžiui, apdirbant variklio cilindrų bloką, galandimo proceso metu sumažinome vidinės skylės šiurkštumą nuo Ra3.2 iki Ra0.8, todėl gaminio našumas buvo žymiai pagerintas.
- aukštas Esąžiningumas In Masilas Pvažiavimas Panaudojęs CNC gamybą, pastebėjau, kad masinės gamybos efektyvumas paprastai padidėja 20–25 %, o detalių pakartojamumas padidėja apie 15 %, o pakartotinio apdorojimo dažnis sumažėja 15–20 %. Šie duomenys rodo, kad masinėje gamyboje gamyboje gamybinis procesas gali ne tik užtikrinti didelį tikslumą, bet ir sumažinti gamybos sąnaudas.
- Platus Apritaikomumas Šlifavimas taikomas ne tik įprastoms medžiagoms, tokioms kaip ketus, nerūdijantis plienas ir aliuminio lydiniai, bet ir įvairioms medžiagoms, tokioms kaip anglinis plienas, titano lydiniai ir vario lydiniai. Skirtingų medžiagų detalėms galima pasiekti idealų apdorojimo efektą reguliuojant proceso parametrus. Dėl šios įvairovės šlifavimo procesas plačiai naudojamas daugelyje pramonės šakų.
apribojimas
- žemas Material Removalas Rvalgė Paprastai kiekvieno galandimo proceso metu galima pašalinti tik 0.1–0.3 mm medžiagos, todėl galandimo procesas labiau tinka tiksliam reguliavimui ir korekcijai, o ne didelio masto medžiagos pašalinimui. Ši savybė riboja jo taikymą pradiniame grubaus apdirbimo etape.
- aukštas Rlygybes For Ereikmenys And Operėjimas Investicijos į didelio tikslumo galandimo įrangą yra didelės, o operatorių profesiniai įgūdžiai – aukšti. Susidūriau su situacija, kai dėl netikslaus įrangos padėties apdorojimo paklaida padidėjo apie 8 %, todėl norint pasiekti idealų apdorojimo tikslumą, reikėjo pakartotinio derinimo ir mokymo.
- Griežtas Prupūžė PArameters Šlifavimo procesui keliami itin griežti reikalavimai tokiems parametrams kaip pjovimo greitis, eigos ilgis ir padėties nustatymo tikslumas. Bet koks netinkamas parametrų reguliavimas gali padidinti apdorojimo paklaidas. Atliekant daugelį derinimo procesų, nedideli parametrų nukrypimai sumažino gaminio tikslumą, todėl reikia atlikti pakartotinį kalibravimą, kad būtų užtikrinta detalės paklaida ±2 μm ribose.
Ką Are The APplication Asrityse Of Honingas Technologija
Šlifavimo technologija vaidina gyvybiškai svarbų vaidmenį daugelyje aukštos klasės gamybos pramonės šakų. Nesvarbu, ar tai automobilių variklių blokai, pagrindiniai aviacijos ir kosmoso komponentai, liejimo formų gamyba ar medicinos prietaisų apdirbimas, kiekvienoje srityje keliami itin griežti vidinių skylių dydžio tikslumo ir paviršiaus kokybės reikalavimai.
Toliau išsamiai pristatysiu šlifavimo technologijos taikymo poveikį įvairiose pramonės šakose, pateikdamas konkrečius duomenis ir realius atvejus:
Aautomobilis
Gaminant pagrindinius komponentus, tokius kaip variklio blokai ir hidrauliniai cilindrai, keliami itin aukšti vidinių skylių tikslumo reikalavimai. Panaudojus šlifavimo procesą, paprastai galiu kontroliuoti detalės dydžio paklaidą ±3 μm tikslumu, taip užtikrindamas surinkimo tikslumą ir sandarumą tarp komponentų.
Dalyvavau automobilių dalių projekte, kuriame gaminau detales. Šlifavimo procesas pagerino detalių pakartotinio padėties nustatymo tikslumą apie 12 % ir efektyviai sumažino matmenų nuokrypių sukeltą pakartotinio apdorojimo dažnumą beveik 15 %. Šie duomenys ne tik pagerino gaminio našumą, bet ir leido pasiekti reikšmingų rezultatų mažinant gamybos sąnaudas ir didinant gamybos efektyvumą.
Aviacija
Aviacijos ir kosmoso srityje taikomi griežtesni detalių apdirbimo tikslumo ir kokybės reikalavimai, ypač apdirbant pagrindinių komponentų, tokių kaip turbinų komponentai ir hidrauliniai komponentai, vidines skyles. Priėmus šlifavimo procesą, rakto vidinės skylės matmenų stabilumas gali būti išlaikytas ±2 μm ribose, veiksmingai užkertant kelią saugos pavojams, kuriuos sukelia skrydžio detalių apdorojimo klaidos.
Duomenys rodo, kad bendras šlifuotų aviacijos detalių kokybės stabilumas pagerėja 15–20 %. Aviacijos projektuose, kuriuose dalyvavau, griežta šlifavimo proceso parametrų kontrolė užtikrino, kad kiekviena detalė atitiktų griežtus aviacijos standartus, taip gerokai pagerinant skrydžių saugą ir komponentų tarnavimo laiką.
Pelėsiai Mgamyba
Liejimo formų gamyboje keliami itin aukšti skylių apdirbimo kokybės reikalavimai. Vidinės skylės tikslumas ir formos paviršiaus apdaila tiesiogiai veikia liejimo kokybę ir gaminio gamybos efektyvumą. Šlifavimo proceso metu man pavyko žymiai pagerinti štampo skylių apdirbimo kokybę, sumažinant paviršiaus šiurkštumą nuo Ra4.0 iki Ra0.8, taip efektyviai sumažinant štampo dilimo greitį.
Realiais atvejais šlifuotų formų tarnavimo laikas pailgėjo beveik 30 %, o tai ne tik sumažina keitimo išlaidas, bet ir pagerina bendrą gamybos efektyvumą. Formų apdorojimo metu nuolat koreguoju parametrus, kad kiekviena formos detalė atitiktų aukštus tikslumo reikalavimus, o tai suteikia įmonei akivaizdžios ekonominės naudos ir konkurencinių pranašumų.
Medicinos prietaisai
Medicinos prietaisų srityje tikslus vidinių skylių apdirbimas yra labai svarbus gaminio saugai ir veikimui. Šlifavimo procesas gali užtikrinti, kad vidinių skylių dydžio tikslumas ir paviršiaus apdaila atitiktų itin aukštus standartus, keliamus gaminant tokius svarbius prietaisus kaip švirkštai ir medicininiai kateteriai. Mano praktinė patirtis rodo, kad šlifavimo proceso metu vidinės skylės paklaidą galima kontroliuoti ±2 μm tikslumu, o paviršiaus šiurkštumą sumažinti iki Ra0.8, taip laikantis griežtų medicinos standartų.
Medicinos įrangos apdorojimo projekte mes tobulinome pagrindinius komponentus, kad ne tik užtikrintume gaminio tikslumą ir saugumą, bet ir gerokai pagerintume ilgalaikį prietaiso stabilumą, suteikdami pacientams patikimesnę gaminio apsaugą.
DUK
Is Honingas The SAME As Glupimasis?
Mano patirtis rodo, kad galandimas ir šlifavimas yra skirtingi procesai. Šlifavimo metu pašalinami didesni medžiagos kiekiai mažesniu tikslumu, o galandimas yra apdailos procesas, kurio metu pašalinama minimali medžiaga, pasiekiant ±2 μm tikslus nuokrypius ir maždaug Ra0.8 paviršiaus šiurkštumą. Duomenys rodo, kad galandimas naudojamas po šlifavimo galutinėms korekcijoms.
Ką Is A Honingas Tdaug juoko Utroškulys Farba?
Šlifavimo įrankis naudojamas tiksliam cilindrinių paviršių vidiniam apdirbimui, pašalinant smulkias medžiagas smulkiais abrazyvais. Mano darbe jis ištaiso geometrines paklaidas ir pagerina paviršiaus apdailą, pasiekdamas mažus ±2 μm ir Ra0.8 tolerancijas. Pavyzdžiui, šlifavimo įrankiai žymiai pagerino variklio cilindrų paviršius.
Ką Is The Dskirtumai Btarp Honingas Air šlifavimas?
Mano patirtis rodo, kad šlifavimas ir šlifavimas yra apdailos procesai, tačiau jie labai skiriasi. Šlifuojant tiksliai koreguojami vidiniai matmenys naudojant kontroliuojamą abrazyvinį poveikį, pasiekiant ±2 μm toleranciją. Tačiau šlifuojant naudojama suspensija, skirta itin lygiam paviršiui, kurio Ra vertės yra vos 0.2. Duomenys rodo, kad šlifavimas iš tiesų idealiai tinka veidrodiniams paviršiams.
Ką Are The Dtrūkumai Of Honingas?
Mano patirtis rodo, kad galandimas turi trūkumų. Vienu praėjimu pašalinama tik 0.1–0.3 mm medžiagos, todėl norint atlikti reikšmingas korekcijas, reikia kelių iteracijų. Be to, reikalinga didelio tikslumo įranga ir kvalifikuoti operatoriai, o tai didina išlaidas. Vieno projekto metu dėl netikslaus sulygiavimo paklaida padidėjo 8 %, o tai rodo galandimo jautrumą proceso parametrams. Tai pabrėžia būdingus galandimo apribojimus.
Kodėl Is lipimas Beteris Tužeigos namai Glupimasis?
Mano patirtis rodo, kad šlifavimas leidžia pasiekti geresnę paviršiaus apdailą, palyginti su šlifavimu. Nors šlifavimas yra efektyvus šalinant birias medžiagas, šlifavimo metu naudojamos abrazyvinės suspensijos, kad būtų pasiekti itin lygūs paviršiai, dažnai pasiekiant vos 0.2 Ra vertes. Viename projekte šlifavimas pagerino apdailos kokybę 40 %, palyginti su šlifavimu, o tai įrodo šio metodo privalumus.
Conkcija
Apibendrinant, galandimas yra svarbus apdorojimo metodas, kuriuo pasiekiamas didelis tikslumas ir aukštos kokybės paviršiaus apdorojimas pašalinant nedidelį kiekį medžiagos. Nors šiam procesui keliami aukšti reikalavimai įrangai ir eksploatavimui, jis turi akivaizdžių pranašumų masinėje gamyboje. Tikiuosi, kad mano pasidalinimas padės jums geriau pritaikyti galandimo procesą realiame apdorojime ir pagerinti gamybos efektyvumą bei produkto kokybę.
















