
Endoskopiniai instrumentai paprastai turi atlikti stebėjimą, padėties nustatymą, suėmimą, pjovimą, transportavimą ir kitus veiksmus santykinai mažoje erdvėje. Todėl vidinių komponentų matmenys, sujungimo ryšiai ir paviršiaus sąlygos turi išlikti stabilūs. Palyginti su įprastomis mechaninėmis dalimis, endoskopinių instrumentų chirurginės dalys dažnai pasižymi mažais matmenimis, smulkia struktūra, keliomis skylėmis ir santykinai plonomis sienelėmis. Kai kurias dalis taip pat reikia surinkti su lęšiais, kateteriais, suėmimo komponentais ar kitais tiksliais komponentais. CNC apdirbimas gali atlikti tikslų metalų ar inžinerinių plastikų pjovimą pagal 3D brėžinius ir inžinerinius reikalavimus, taip pat užbaigti individualių dalių gamybą tekinimo, frezavimo, gręžimo, sriegimo, mikroapdirbimo ir kitais procesais.
Kokios yra endoskopinių chirurginių dalių apdirbimo charakteristikos?
Endoskopinių instrumentų vidinė erdvė yra ribota, todėl komponentai paprastai turi būti gaminami mažesni, išlaikant pakankamą tvirtumą ir stabilumą. Mažas komponentas gali turėti skyles, griovelius, sriegius, laiptelius ir tuo pačiu metu sujungiamuosius paviršius. Todėl apdirbimo seka turi būti suplanuota iš anksto, kad būtų sumažinti matmenų skirtumai, atsirandantys dėl pakartotinio prispaudimo.
Stabilus mažų matmenų konstrukcijų apdirbimas
Įprastos endoskopinių chirurginių dalių konstrukcijos apima jungtis, įvores, padėties nustatymo komponentus, sugriebimo komponentus, lęšių tvirtinimo konstrukcijas, kreipiamuosius komponentus ir įvairias nestandartines mažas metalines dalis. Kai kurie komponentai turi mažą išorinį skersmenį, tačiau jiems vis tiek reikia vidinių skylių arba laiptelių. Įprastais apdirbimo metodais gali būti sunku subalansuoti matmenų tikslumą ir paviršiaus kokybę. CNC tekinimas tinka veleno tipo, įvorės tipo ir cilindrinėms dalims ir gali nuolat užbaigti tokias konstrukcijas kaip išoriniai skersmenys, vidinės skylės, galiniai paviršiai, grioveliai ir sriegiai. Dalims su plokščiais paviršiais, netaisyklingais kontūrais ir daugiakryptėmis skylėmis galima derinti CNC frezavimą arba daugiaašį apdirbimą, kad procesas būtų užbaigtas.
Apdirbimo jėgų valdymas plonoms sienelėms, smulkiems grioveliams ir mikroskylėms
Kai kuriems endoskopiniams komponentams naudojami plonesni sienelių storiai, siekiant sumažinti bendrą dydį. Jei apdirbimo metu pjovimo jėga yra per didelė, komponentas gali šiek tiek deformuotis, o tai galiausiai gali paveikti surinkimą. Todėl prieš pradedant gamybą reikia pasirinkti tinkamą prispaudimo metodą ir apdirbimo seką, atsižvelgiant į komponento struktūrą. Pavyzdžiui, pirmiausia galima apdirbti pagrindinius pozicionavimo paviršius, o po to – smulkias struktūras; plonasienių sričių pjovimo kiekį vienu praėjimu galima sumažinti, atliekant matmenų pakartotinę patikrą vėlesnių procesų metu. Smulkiems grioveliams, mikroskylėms ir kitoms detalėms taip pat reikėtų naudoti tinkamo dydžio mažus įrankius, kontroliuojant pjovimo sąlygas.
Surinkimo matmenys
Endoskopinės chirurginės dalys retai naudojamos atskirai. Viena įvorė turi būti sujungta su kitu komponentu, vienas padėties nustatymo komponentas turi tiksliai patekti į montavimo padėtį, o viena sugriebimo konstrukcija turi išlaikyti sklandų judėjimą. Todėl brėžiniuose parodyti skylių skersmenys, velenų skersmenys, tarpai, koaksialiniai ryšiai ir padėties matmenys gali turėti įtakos galutiniam surinkimui. Šių svarbių matmenų nustatymas prieš apdirbimą gali padaryti gamybos procesą stabilesnį.
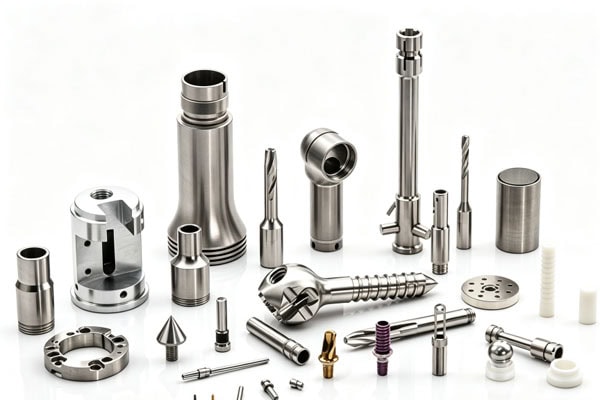
Kaip sukurti CNC apdirbimo sprendimą endoskopinėms dalims
Inžinieriai pirmiausia turi patvirtinti detalės konstrukcines charakteristikas, medžiagą, tolerancijas, paviršiaus apdorojimą ir surinkimo reikalavimus, o tada nustatyti, ar tinka tekinimas, frezavimas, gręžimas, sriegimas ar daugiaašis apdirbimas. Endoskopiniai komponentai paprastai yra gana kompaktiškos struktūros. Jei apdirbimo seka nėra tinkamai išdėstyta, gali padidėti įrankių naudojimas, prispaudimo operacijų skaičius ir vėlesni apdailos darbai. Tai taip pat gali sukelti deformaciją plonasienių sričių srityse, skylių padėties nukrypimus arba nestabilią paviršiaus kokybę. Todėl iš anksto parengtas tinkamas apdirbimo maršrutas gali padėti pagerinti gamybos efektyvumą, sumažinti pakartotinį apdirbimą ir užtikrinti, kad detalės atitiktų vėlesnius surinkimo ir taikymo reikalavimus.
Patvirtinkite brėžinius ir svarbius matmenis
Gavus 3D failus, tokius kaip STEP, STP ir IGES, taip pat inžinerinius brėžinius, tokius kaip PDF, DWG ir DXF, pirmiausia galima patikrinti detalės konstrukciją, medžiagą, matmenis, tolerancijas, paviršiaus reikalavimus ir specialius žymėjimus. Ypatingas dėmesys turėtų būti skiriamas surinkimo vietoms ir kritiniams matmenims. Bendrųjų išorinių matmenų atveju gamyba gali būti vykdoma pagal brėžinius; skylės, grioveliai, sriegiai ir padėties nustatymo paviršiai, kurie turi įtakos surinkimui, turėtų būti atskirai pažymėti gamybos plane, numatant atitinkamus tikrinimo metodus.
Pasirinkite apdirbimo metodą pagal konstrukciją
Skirtingoms apdirbimo įrangoms tinka skirtingos dalys. Cilindrinės dalys paprastai pirmiausia gali būti svarstomos CNC tekinimo staklėmis; dalys su sudėtingais plokščiais paviršiais ir erdviniais kontūrais gali būti apdirbamos naudojant CNC frezavimą; jei konstrukcija turi sudėtingų elementų keliomis kryptimis, galima naudoti 5 ašių CNC apdirbimą, siekiant sumažinti prispaudimo operacijų skaičių. „TiRapid“ svetainėje teikiamos CNC frezavimo, CNC tekinimo, 5 ašių CNC apdirbimo ir mikroapdirbimo paslaugos, leidžiančios apdirbimo procesą pasirinkti pagal detalės struktūrą.
| Įprasti detalių konstrukcijų ir pagrindinių valdiklių apdirbimo metodai | ||
| Įvorės, veleno dalys | CNC tekinimas | Išorinis skersmuo, vidinė skylė, koncentriškumas |
| Maži korpusai | CNC frezavimas | Skylių pozicijos, plokšti paviršiai, sienelės storis |
| Netaisyklingos jungtys | 3 ašių / 5 ašių frezavimas | Kontūras, padėties matmenys |
| Smulkių griovelių ir skylių dalys | Mikro CNC apdirbimas | Griovelio plotis, skylės skersmuo, šerpetojančios briaunos |
| Srieginės jungtys | Tekinimas / Frezavimas / Sriegimas | Sriegio matmenys, poravimosi charakteristikos |
Integruokite patikrą į apdirbimo procesą
Endoskopiniai komponentai netinka tikrinti tik baigus visus apdirbimo darbus. Svarbiausi matmenys gali būti tikrinami pusgaminių etape, siekiant laiku nustatyti matmenų nuokrypius ir išvengti medžiagų bei laiko švaistymo, atsirandančio tęsiant apdirbimo procesą. Įprasti patikrinimai gali apimti matmenų matavimą, skylės skersmens patikrinimą, sriegio patikrinimą, vizualinį patikrinimą ir KMM patikrinimą. „TiRapid“ svetainėje aprašomos KMM patikrinimo galimybės ir jų naudojimas tikslių CNC detalių kokybės kontrolėje. Projektams, kuriems keliami didesni reikalavimai, atitinkami matmenų patikrinimo įrašai taip pat gali būti pateikiami pagal kliento brėžinius, todėl inžinerijos ir pirkimų komandoms lengviau patvirtinti, ar dalys atitinka brėžinių reikalavimus.
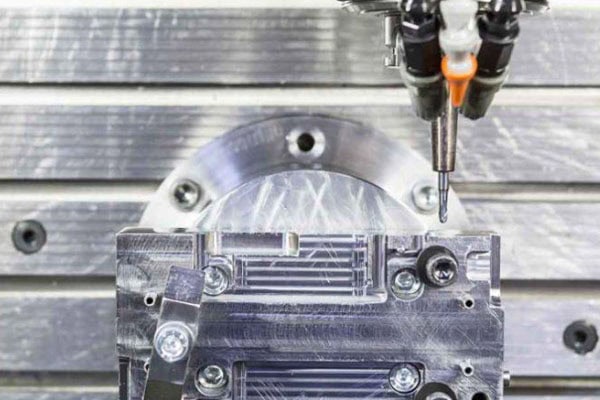
Kaip pasirinkti endoskopinių chirurginių dalių medžiagas ir paviršiaus apdorojimą
Medžiagų pasirinkimas tiesiogiai veikia apdirbimo sudėtingumą, komponento stiprumą, atsparumą korozijai ir vėlesnius apdorojimo metodus. Faktinis medžiagos pasirinkimas turi būti nustatomas atsižvelgiant į komponento pritaikymą, sąlyčio aplinką, surinkimo reikalavimus ir kliento pateiktas inžinerines specifikacijas. Pasirinkimas neturėtų būti grindžiamas vien kaina. Endoskopinių chirurginių dalių atveju taip pat reikėtų atsižvelgti į medžiagų biologinį suderinamumą, atsparumą aukštai temperatūrai, atsparumą valymui ir sterilizavimui bei matmenų stabilumą ilgalaikio naudojimo metu. Skirtingoms medžiagoms keliami skirtingi pjovimo greičio, įrankių dilimo, paviršiaus šiurkštumo ir deformacijos kontrolės reikalavimai, todėl juos reikia įvertinti iš anksto projektavimo etape. Tinkamas medžiagų pasirinkimas gali ne tik pagerinti apdirbimo efektyvumą, bet ir sumažinti problemas vėlesnio surinkimo, paviršiaus apdorojimo ir kokybės tikrinimo metu.
Nerūdijantis plienas tinka tikslioms konstrukcinėms dalims
Nerūdijantis plienas, pavyzdžiui, 316L, dažniausiai naudojamas medicinos prietaisų komponentams ir pasižymi geru atsparumu korozijai bei mechaninėmis savybėmis. Nerūdijantis plienas gali būti naudojamas rankovėms, jungtims, sukibimo komponentams, konstrukcinėms atramoms ir kitoms dalims, atsižvelgiant į konkretų projektą. Tačiau nerūdijantis plienas paprastai yra kietesnis ir jį sunkiau apdirbti nei įprastą aliuminį. Todėl apdirbimo metu reikia kontroliuoti įrankių susidėvėjimą, pjovimo šilumą ir apdirbimo deformaciją.
Titano lydiniai ir inžineriniai plastikai specialioms konstrukcijoms
Titano lydiniai pasižymi dideliu stiprumu ir santykinai mažu svoriu, todėl juos galima naudoti tam tikrose medicinos prietaisų konstrukcijose. Inžineriniai plastikai, tokie kaip PEEK, pasižymi atsparumu karščiui ir cheminėms medžiagoms, todėl gali būti naudojami konkretiems izoliaciniams, atraminiams ar konstrukciniams komponentams. Reikėtų pažymėti, kad vien medžiagos pavadinimas nereiškia, kad komponentas gali būti naudojamas klinikinėje praktikoje. Galutinė medžiagos rūšis, paviršiaus apdorojimas, valymo reikalavimai ir naudojimo aplinka turėtų būti patvirtinti pagal medicinos prietaiso gaminio projektą ir norminius reikalavimus.
Paviršiaus kokybė turi būti nustatyta pagal paskirtį
Po apdirbimo komponentams gali reikėti šerpetoti, juos poliruoti, pasyvuoti, elektropoliruoti ar atlikti kitus specialius apdorojimo būdus. Endoskopinių chirurginių dalių kraštuose likusios šerpetojimas gali turėti įtakos surinkimui ir naudojimui, todėl aštrių briaunų pašalinimas paprastai turi būti įtrauktas į apdirbimo reikalavimus. Paviršiaus apdorojimas taip pat gali turėti įtakos matmenims. Jei po apdorojimo pasikeičia skylės ar jungiamojo paviršiaus matmenys, gali pasikeisti ir surinkimo tarpas. Todėl prieš gamybą reikia patvirtinti paviršiaus apdorojimo reikalavimus, o susiję matmenų pokyčiai turėtų būti įtraukti į matmenų kontrolę.
„TiRapid“ individualių endoskopinių dalių gamybos procesas
Individuali endoskopinių chirurginių dalių gamyba gali prasidėti nuo inžinerinės bylos, o tada tęsti proceso vertinimą, prototipo apdirbimą, patikrinimą ir partijų gamybą. Inžinierių komanda pirmiausia analizuoja 3D modelį, 2D brėžinius, medžiagas, tolerancijas ir paviršiaus apdorojimo reikalavimus, kad nustatytų, ar detalė tinkama apdirbti, ir nustatytų galimas problemas, kurias sukelia plonos sienelės, gilios skylės, smulkūs grioveliai ar sudėtingos surinkimo struktūros. Tada atliekamas prototipo apdirbimas, siekiant patikrinti matmenis, išvaizdą ir surinkimo našumą. Remiantis patikrinimo rezultatais, apdirbimo parametrai gali būti optimizuoti prieš pradedant mažų partijų arba partijų gamybą. Šis procesas gali sumažinti pakartotinio apdorojimo riziką ir leisti klientams patvirtinti komponentų našumą ir taikymo rezultatus prieš oficialią masinę gamybą.
Brėžinių vertinimas ir DFM rekomendacijos
Klientams pateikus CAD failus ir inžinerinius brėžinius, „TiRapid“ gali atlikti DFM patikras pagal detalės struktūrą, įskaitant skylių pozicijas, sienelės storį, įrankių prieinamumą, apdirbimo seką ir medžiagų pasirinkimą. Jei tam tikra savybė gali padidinti apdirbimo sudėtingumą, modifikavimo pasiūlymus galima pateikti prieš gamybą, o ne laukti, kol apdirbimas bus baigtas. Medicinos prietaisų projektuose, kuriems reikalingas greitas kūrimas, šis ankstyvas bendravimas gali sumažinti pakartotinį prototipų kūrimą.
Prototipo apdirbimas ir matmenų patikrinimas
Patvirtinus procesą, projektas pereina į prototipo apdirbimo etapą. Prototipų tikslas – ne tik patikrinti išvaizdą, bet ir surinkimą, judėjimą, matmenis bei konstrukcijos našumą. Pavyzdžiui, pagaminus endoskopinio griebimo mazgo jungtį, ją reikia surinkti su atitinkama konstrukcija, kad būtų patvirtinta, ar skylių padėtys yra tikslios, ar sriegiai veikia sklandžiai ir ar judantys komponentai netrukdo vienas kitam. Patvirtinus prototipą, gamybos parametrus galima koreguoti pagal faktinius atsiliepimus.
Mažų partijų gamyba ir kokybės kontrolė
Prototipams praėjus patikrinimą, pagal projekto reikalavimus galima organizuoti mažų partijų gamybą. Pagrindinis mažų partijų etapo tikslas yra išlaikyti kiekvieno komponento matmenų pastovumą, o ne tiesiog didinti apdirbimo greitį. Tos pačios partijos detalėms pagal brėžinio reikalavimus galima atlikti pavyzdžių patikrinimą arba 100 % patikrinimą, ypatingą dėmesį skiriant skylių skersmenims, išoriniams skersmenims, sriegiams, kritiniams padėties matmenims ir paviršiaus sąlygoms. Struktūriškai sudėtingiems komponentams matmenims patikrinti taip pat gali būti naudojama tokia įranga kaip koordinatinis matavimo mastas (CMM).
Pakuotė ir vėlesnė gamybos parama
Tikslios mažos detalės transportavimo metu gali būti jautrios smūgiams, įbrėžimams ar maišymui, todėl gamybos plane taip pat reikia numatyti pakuotę. Po patikrinimo detalės gali būti klasifikuojamos ir supakuojamos pagal detalių numerius, kiekius ir klientų reikalavimus. „TiRapid“ teikia ne tik CNC apdirbimo, bet ir lakštinio metalo gamybos bei 3D spausdinimo paslaugas, palaikydama gamybą nuo prototipų ir mažų partijų iki didelio masto gamybos. Svetainėje taip pat aprašomos pridėtinės vertės paslaugos, įskaitant CAD failų palaikymą, surinkimą, pirkimą ir pakuočių dizainą, kurios gali sumažinti pakartotinį bendravimą tarp klientų ir skirtingų tiekėjų.
Dažnai užduodami klausimai
Ar endoskopines chirurgines dalis galima apdirbti mažais kiekiais?
Taip. Kuriant naujus produktus, pirmiausia galima atlikti vienetinių arba mažų partijų prototipų apdirbimą, siekiant patikrinti matmenis ir surinkimo našumą prieš pereinant prie tolesnės partijos gamybos. Tai gali sumažinti dideles investicijas, kol projektas dar nėra visiškai patvirtintas.
Ar CNC apdirbimas gali apdoroti labai mažas endoskopines dalis?
Galima įvertinti konkretų brėžinį, siekiant nustatyti tinkamumą. Detalės matmenys, skylės skersmuo, griovelio plotis, sienelės storis, medžiaga ir tolerancijos gali turėti įtakos apdirbimo metodui. Santykinai mažiems komponentams prieš pateikiant kainos pasiūlymą reikalingas inžinerinis įvertinimas, siekiant nustatyti tinkamus įrankius, įrangą ir apdirbimo sprendimus.
Kokia informacija paprastai reikalinga apie endoskopines dalis?
Paprastai rekomenduojama pateikti 3D failus, tokius kaip STEP ir STP, kartu su inžineriniais brėžiniais, kuriuose nurodyti matmenų ir tolerancijų reikalavimai. Jei taip pat yra medžiagų sertifikatai, paviršiaus apdorojimo reikalavimai, patikrinimo ataskaitos arba pakavimo reikalavimai, juos galima pateikti kartu. Išsamesnė informacija paprastai leidžia atlikti tikslesnį inžinerinį vertinimą ir kainos pasiūlymą.
Ar prototipus galima pagaminti prieš masinį apdirbimą?
Taip. Prototipo patikrinimas yra įprastas gamybos metodas kuriant medicinos prietaisų komponentus. Prototipai gali padėti iš anksto nustatyti matmenų, surinkimo ar konstrukcijos problemas prieš pereinant prie mažų partijų gamybos, taip sumažinant pakartotinio apdorojimo poreikį po partijų apdirbimo.
CNC apdirbimo privalumas yra tas, kad nestandartinės dalys gali būti gaminamos pagal konkrečius brėžinius, nereikalaujant klientams keisti savo konstrukcijų, kad jos atitiktų esamus gaminius. Gaminiams, kurie dar yra ankstyvoje kūrimo stadijoje, pirmiausia galima pagaminti nedidelį kiekį prototipų, siekiant patvirtinti, kad komponentus galima teisingai sumontuoti prieš didinant kiekį. Projektams, kurie jau pradėti gaminti, mažų partijų arba partijų apdirbimas gali būti organizuojamas pagal faktinius reikalavimus. Jei jau turite STEP, STP, PDF ar kitus endoskopinių komponentų inžinerinius failus, galite juos nusiųsti tiesiai į „TiRapid“. Inžinieriai pirmiausia gali peržiūrėti detalės struktūrą ir apdirbimo reikalavimus, o tada pateikti tinkamas gamybos rekomendacijas ir kainos pasiūlymą. Tai palengvina procesą nuo brėžinių iki gatavų gaminių ir leidžia iš anksto lengviau nustatyti galimas apdirbimo problemas. Endoskopinių instrumentų projektams, kuriems reikalingos tikslios CNC dalys, gamintojo, galinčio tvarkyti inžinerinę komunikaciją, apdirbimą, patikrinimą ir vėlesnį pristatymą, pasirinkimas gali sumažinti tarpinius veiksmus ir padaryti projekto vykdymą efektyvesnį.
El-pašto adresas: projects@tirapid.com
Telefonas: + 86 760 8999 8536.
















