
Frezavimas takeliais ir įprastas frezavimas yra du įprasti CNC apdirbimo metodai. Jie žinomi dėl skirtingų pjovimo mechanizmų sukimosi krypčių, padavimo krypčių, drožlių formavimo metodų, pjovimo jėgos elgsenos ir poveikio paviršiaus apdailai, įrankio tarnavimo laikui, apdirbimo stabilumui ir matmenų tikslumui. Šie skirtumai paaiškina, kodėl abu metodai plačiai naudojami grubiame apdirbime, apdailoje, greitajame frezavime, kietųjų medžiagų pjovime ir tiksliųjų detalių gamyboje.
Šiame vadove paaiškiname, kas yra pakopinis frezavimas, kas yra įprastas frezavimas, kaip veikia pakopinis frezavimas ir įprastas frezavimas ir kodėl reikia atidžiai pasirinkti tinkamą frezavimo metodą.
Kas yra laipiojimo frezavimas?
Frezavimas žemyn – tai frezavimo metodas, kai pjovimo įrankio sukimosi kryptis sutampa su ruošinio padavimo kryptimi. Jis taip pat vadinamas frezavimu žemyn ir dažniausiai naudojamas šiuolaikiniame CNC apdirbime, kai reikalinga geresnė paviršiaus apdaila, didesnis matmenų tikslumas, mažesnė pjovimo šiluma ir ilgesnis įrankio tarnavimo laikas.
Apibrėžimas ir pjovimo krypties principas
Frezavimas tolydžiai reiškia, kad pjovimo įrenginio sukimosi kryptis sutampa su pastūmos judėjimu. Įrankiui įskriejus į ruošinį, jis pjauna nuo maksimalaus iki minimalaus drožlės storio.
Ši pjovimo kryptis leidžia įrankiui efektyviau pjauti medžiagą, o ne trintis į paviršių prieš pjovimą. Tai taip pat padeda prispausti ruošinį prie tvirtinimo įtaiso, o tai gali pagerinti stabilumą, kai tvirtinimo sistema yra pakankamai standi.
Kadangi drožlė įrankiui išeinant iš medžiagos tampa plonesnė, frezuojant pastovia eiga paprastai gaunamas švaresnis paviršius ir sumažėja šerpetojančių paviršių susidarymas. Tačiau ta pati pjovimo jėga gali patempti ruošinį arba stalą į priekį, jei staklėse yra laisvumas, todėl staklės būklė yra labai svarbi.
Lakštinio frezavimo privalumai
Frezuojant tiesiaeigiu būdu, paviršiaus apdaila tampa geresnė, nes pjovimo briauna švariau pašalina medžiagą ir sumažina trintį įrankio įvedimo taške. Tinkamomis CNC sąlygomis tai gali padėti pasiekti puikų paviršiaus apdailą, pvz., Ra < 0.8 μm, o greitojo apdirbimo metu gali būti įmanomi dar lygesni rezultatai.
Frezavimas tolygiai taip pat gali pailginti įrankio tarnavimo laiką. Kadangi drožlės formuojasi tolygiau ir efektyviau pašalina šilumą iš pjovimo zonos, įrankio kraštas patiria mažesnę trintį ir mažiau kaupiasi šiluma. Stabilios partijos gamybos metu įrankio tarnavimo laikas gali pailgėti apie 10–25 %, priklausomai nuo medžiagos, įrankio dangos, aušinimo skysčio ir pjovimo parametrų.
Dar vienas privalumas – mažesnė pjovimo šiluma. Dėl storo į ploną drožlės formavimosi šiluma greitai pasišalina kartu su drožle, todėl sumažėja terminės deformacijos rizika. Tai ypač naudinga apdirbant karščiui jautrias medžiagas, tokias kaip aliuminis, vario lydiniai, titano lydiniai, inžineriniai plastikai ir didelio našumo plastikai.
Kopimo frezavimo trūkumai
Frezavimas tolydžiais yra jautrus staklių laisvumui. Jei staklės turi per didelį laisvumą švino sraigte, rutuliniame sraigte arba pavaros sistemoje, pjaustytuvas gali netikėtai patraukti stalą arba ruošinį, sukeldamas vibraciją, matmenų paklaidą, įrankio lūžimą arba paviršiaus įbrėžimus.
Frezavimas tolydžiais taip pat ne visada tinka pirmajam grubiam apdirbimui apdirbant kietas arba nelygias medžiagas. Kadangi freza įeina su maksimaliu drožlės storiu, pjovimo briauna įėjimo metu gali patirti didelę smūginę apkrovą, ypač apdirbant grūdintą plieną, apnašomis padengtus ruošinius, lietinius paviršius arba medžiagas, kurių kietumas didesnis nei HRC50.
Kitas apribojimas yra vibracijos rizika esant mažam standumui. Jei staklės, tvirtinimo įtaisas, įrankių laikiklis arba ruošinio sąranka nėra stabili, frezavimo laipiojimo metu traukimo veiksmas gali sukelti vibracijos žymes ir nevienodus matmenis. Dėl šios priežasties frezavimas laipiojimo būdu geriausiai tinka standžiuose CNC apdirbimo centruose, kuriuose yra patikima laisvumo kompensacija ir saugus fiksavimas.
Kas yra įprastas frezavimas?
Įprastinis frezavimas yra frezavimo metodas, kai pjovimo įrankio sukimosi kryptis yra priešinga ruošinio padavimo krypčiai. Jis taip pat vadinamas frezavimu aukštyn ir dažnai naudojamas grubiam apdirbimui, senesnėms staklėms, rankiniam frezavimo įrangai, nestabiliems ruošiniams ir situacijoms, kai pjovimo kontrolė yra svarbesnė už paviršiaus apdailą.
Apibrėžimas ir pjovimo krypties principas
Įprastas frezavimas reiškia, kad pjaustytuvas sukasi prieš ruošinio padavimo kryptį. Pjovimo proceso metu įrankis palaipsniui skverbiasi į medžiagą nuo plonos iki storesnės drožlės.
Kadangi pjovimas pradedamas beveik nuo nulinio drožlės storio, įrankis gali trintis prieš pradėdamas pjauti. Tai gali padidinti trintį, įkaitimą ir įrankio nusidėvėjimą, ypač dirbant su medžiagomis, kurios sukietėja deformacijos metu arba pasižymi prastu šilumos laidumu.
Tačiau laipsniškas įėjimas taip pat leidžia įprastiniam frezavimui būti tolerantiškesniam grubaus apdirbimo operacijose. Tai sumažina riziką, kad pjaustytuvas staiga užkabins ruošinį, todėl jis dažnai yra saugesnis dirbant su rankinėmis staklės arba CNC įranga su pastebimu laisvumu.
Įprasto frezavimo privalumai
Įprastinis frezavimas užtikrina didelį stabilumą atliekant grubų apdirbimą, nes įrankis į pjūvį įeina palaipsniui. Tai padeda sumažinti staigius smūgius ir palengvina apdirbimo valdymą apdorojant netaisyklingus ruošinius, grubius gaminius, liejinius, kaltinius dirbinius ir nevienodo kietumo medžiagas.
Jis labiau tinka staklėms be efektyvios laisvumo kompensacijos. Kadangi pjovimo jėga linkusi spausti prieš padavimo kryptį, o ne traukti stalą į priekį, įprastas frezavimas sumažina staigaus įrankio įsijungimo riziką senesnėse staklėse.
Įprastinis frezavimas taip pat gali būti naudingas šalinant sunkias medžiagas, kai paviršiaus apdaila nėra pagrindinis reikalavimas. Grubaus apdirbimo operacijose, kai reikia didelių užlaidų, tvirto prispaudimo ir stabilių įrankio trajektorijų, jis gali saugiai pašalinti medžiagos perteklių prieš galutinį apdailą frezuojant laipiojimo būdu.
Įprasto frezavimo trūkumai
Įprastas frezavimas paprastai užtikrina prastesnę paviršiaus kokybę, nes įrankis prieš pjovimą trinasi ir išeina su didesniu drožlės storiu. Dėl to gali likti labiau matomos įrankio žymės, įplyšimai ir liekamoji deformacija, o šiurkštumas dažnai būna didesnis nei Ra1.6 μm, priklausomai nuo medžiagos ir parametrų.
Įprasto frezavimo metu įrankiai gali dilti greičiau. Pradinis trinties veiksmas sukelia trintį ir šilumą, kol pjovimo briauna visiškai įsminga į medžiagą. Tai gali pagreitinti briaunos dilimą, pjovimo briaunos atbukimą ir sukietėjimą deformacijos metu, ypač apdorojant nerūdijantį plieną, titaną ir kai kuriuos vario lydinius.
Pjovimo metu susidaranti šiluma taip pat labiau linkusi likti įrankio ir ruošinio sąlyčio srityje. Kadangi drožlės formuojasi lėčiau, o trintis didesnė, šiluma gali būti perduodama į ruošinį ir įrankį, todėl padidėja šiluminio plėtimosi, matmenų kitimo ir paviršiaus kokybės problemų rizika.
Pagrindinis skirtumas tarp laipiojimo ir įprasto frezavimo
Pagrindinis skirtumas tarp laipiojimo ir įprastinio frezavimo yra pjovimo įrenginio sukimosi ir padavimo krypties santykis. Laipiojimo frezavimo metu pjovimo įrenginys sukasi padavimo kryptimi, o įprastinio frezavimo metu – prieš padavimo kryptį.
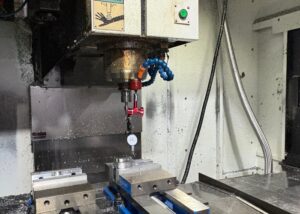
Įrankio poslinkio ir pjovimo tikslumo palyginimas
Frezuojant laiptais, kai konstrukcija yra standi, pjovimo jėga linkusi spausti ruošinį link tvirtinimo įtaiso. Tai padeda pagerinti įrankio trajektorijos stabilumą ir matmenų tikslumą, ypač apdailos metu.
Tikslioms detalėms, kurių tolerancijos yra mažos, pvz., ±0.01 mm, dažnai pirmenybė teikiama frezavimui laiptais, kai CNC staklės yra tvirtos ir kompensuoja laisvumą. Tai padeda sumažinti paviršiaus įplyšimą ir pagerina dydžio pastovumą tarp pasikartojančių detalių.
Įprasto frezavimo metu pjovimo jėga gali stumti įrankį ir ruošinį nepalankia kryptimi. Mašinose su dideliais tarpais tai gali sukelti įrankio deformaciją, vibraciją ir matmenų skirtumus. Tačiau tai vis tiek gali būti saugesnė grubiam apdirbimui, kai sunku kontroliuoti staklės laisvumą.
Šilumos įtaka ir pjovimo jėgos kryptis
Frezuojant tiesiaeigiu būdu, drožlės tampa storesnės nei plonesnės, todėl šiluma greitai pasišalina iš pjovimo zonos kartu su drožle. Tai padeda sumažinti įrankio temperatūrą, ruošinio įkaitimą ir terminę deformaciją.
Įprasto frezavimo metu drožlės tampa nuo plonų iki storų. Įrankis prieš pjovimą gali trintis, o šalia sąlyčio zonos gali likti daugiau šilumos. Tai gali padidinti trintį, ypač apdirbant aliuminį, varį, nerūdijantį plieną, titaną arba karščiui jautrius plastikus.
Pjovimo jėgos kryptis taip pat skiriasi. Frezuojant pastovia eiga, ruošinys gali būti įtrauktas į frezą, o įprastas frezavimas stumia prieš padavimo kryptį. Štai kodėl frezuojant pastovia eiga reikia geriau kontroliuoti laisvumą, o įprastas frezavimas dažnai yra saugesnis naudojant senesnę įrangą.
Paviršiaus kokybės ir apdorojimo efektyvumo analizė
Frezavimas tiesiaeigiu paprastai užtikrina geresnę paviršiaus kokybę, nes sumažina trintį, pjovimo jėgos svyravimus ir užtikrina švaresnį drožlių atsiskyrimą. Apdailos operacijose jis gali padėti pasiekti lygesnius paviršius, pvz., Ra0.8 μm ar mažesnį, kai gerai kontroliuojamas staklių standumas, įrankio aštrumas ir parametrai.
Frezavimas tolydžiai taip pat gali pagerinti apdorojimo efektyvumą, nes įrankis pjauna efektyviau ir sukuria mažesnę trintį. Atliekant serijinį CNC apdirbimą, tai gali padėti sutrumpinti ciklo laiką maždaug 10–20 %, priklausomai nuo detalės geometrijos, medžiagos, įrankio trajektorijos ir staklių galimybių.
Įprastas frezavimas paprastai palieka daugiau įrankio žymių ir šerpetų, nes freza prieš pjovimą trinasi ir išeina su didesniu drožlės storiu. Norint atitikti aukštus paviršiaus kokybės reikalavimus, gali prireikti papildomo apdailos, poliravimo, šerpetų šalinimo arba galutinio frezavimo laiptais.
Staklių konstrukcijos ir valdymo sistemos reikalavimai
Frezuojant tolydžiąja eiga, reikia didesnio staklių standumo, stabilaus servo valdymo ir efektyvaus laisvumo kompensavimo. Jei staklių stalas, rutulinis sraigtas, velenas, tvirtinimo įtaisas arba įrankio laikiklis yra nestabilūs, frezuojant tolydžiąja eiga gali atsirasti vibracija, įrankio užstrigimas arba matmenų paklaida.
Šiuolaikiniai CNC apdirbimo centrai paprastai geriau tinka frezavimui laiptais, nes jie pasižymi tvirtesne konstrukcija, tiksliu padavimo valdymu ir programine kompensacija. Tai leidžia frezuoti laiptais, kad būtų užtikrinta geresnė apdaila, ilgesnis įrankio tarnavimo laikas ir didesnis efektyvumas.
Įprastas frezavimas labiau tinka senesnėms staklėms, rankinėms frezavimo staklėms arba įrangai su pastebimu laisvumu. Jo pjovimo kryptis yra tolerantiškesnė ir sumažina riziką, kad įrankis staiga įtrauks ruošinį į frezą.
Kada rinktis laipiojimo ar įprastinį frezavimą
Frezavimas laiptais arba įprastiniu frezavimu turėtų būti parenkamas atsižvelgiant į medžiagos tipą, apdirbimo etapą, staklių būklę, tvirtinimo standumą, tolerancijos reikalavimus ir siekiamą paviršiaus apdirbimą. Geriausias metodas priklauso nuo konkrečios apdirbimo aplinkos, o ne nuo fiksuotos taisyklės.
Pasirinkimas pagal medžiagos tipą
Skirtingos medžiagos skirtingai reaguoja į frezavimą laipiojimo ir įprastiniu būdu. Medžiagos kietumas, tąsumas, šilumos laidumas, drožlių savybės ir polinkis sukietėti deformacijos metu – visa tai turi įtakos geriausiai frezavimo strategijai.
| Medžiagos Tipas | Bendrieji pažymiai | Rekomenduojamas frezavimo metodas | Profesionalus patarimas |
| Aliuminio lydinys | 6061, 7075 | Lipimas frezavimas | Padeda sumažinti įrankių strigimą, pagerinti drožlių pašalinimą ir pasiekti geresnę paviršiaus apdailą. |
| Vidutinio anglies plieno / štampo plieno | P20, H13, S50C | Grubus apdirbimas: Įprastinis frezavimas, Apdaila: Frezavimas laipiojimo būdu | Įprastinis frezavimas pagerina grubaus apdirbimo stabilumą, o tiesinis frezavimas – galutinę apdailą ir tikslumą. |
| Titano lydinys | Ti6Al4V, TC4 | Lipimas frezavimas | Sumažina šilumos kaupimąsi ir įrankio apkrovą, kai derinamas stiprus aušinimas ir maža pastūma. |
| Nerūdijantis plienas | 304, 316, 17-4PH | Grubus apdirbimas: Įprastinis frezavimas, Apdaila: Frezavimas laipiojimo būdu | Įprastas frezavimas pagerina stabilumą atliekant sunkų pjūvį, o frezavimas ta pačia eiga padeda kontroliuoti šerpetojančius paviršius ir suteikia apdailą. |
| Varis | C110, C101 | Įprastas frezavimas | Stabilesnė pjovimo jėga gali padėti sumažinti tepimą, užsikimšimą ir perkaitimą. |
| Žalvaris | H62, C360 | Lipimas frezavimas | Puikus apdirbamumas leidžia pjauti dideliu greičiu ir pagerinti paviršiaus apdailą. |
| Inžinerinės plastikos | POM, PA6, PTFE | Lipimas frezavimas | Padeda sumažinti karštį, įbrėžimus, lydymąsi ir medžiagos deformaciją. |
| Aukštos kokybės plastikai | PEEK, PI, UPE | Lipimas frezavimas | Užtikrina didesnį matmenų tikslumą ir švaresnius paviršius ant brangių medžiagų. |
| Magnio lydinys | AZ31B, ZK60 | Lipimas frezavimas | Sumažina pjovimo laiką ir šilumą, tačiau priešgaisrinė sauga turi būti kruopščiai kontroliuojama. |
| Anglies pluošto kompozicijos | CFRP | Įprastinis frezavimas specialiais įrankiais | Padeda sumažinti pluošto ištraukimą ir kraštų atsisluoksniavimą, kai įrankio geometrija tinkama. |
Pagal proceso reikalavimus
Proceso etapas yra vienas iš svarbiausių veiksnių renkantis tarp laiptelio ir įprasto frezavimo CNC frezavimo srityje. Grubus apdirbimas ir apdaila turi skirtingus prioritetus, todėl jiems gali reikėti skirtingų pjovimo krypčių.
CNC frezavimo srityje grubaus apdirbimo metu daugiausia dėmesio skiriama greitam medžiagos pašalinimui, įrankių saugumui ir proceso stabilumui. Apdailos metu daugiausia dėmesio skiriama paviršiaus kokybei, matmenų tikslumui, užgalandimo kontrolei ir galutinės detalės vientisumui.
Dėl šios priežasties įprastas frezavimas dažnai naudojamas grubiam apdirbimui nestabiliomis sąlygomis, o laiptinis frezavimas – apdailai standžioje CNC frezavimo įrangoje.
Grubus apdirbimas
Grubus apdirbimas reikalauja greitai ir saugiai pašalinti didelius medžiagos kiekius. Įprastas frezavimas dažnai tinka grubiam apdirbimui, nes įrankis į pjūvį patenka palaipsniui ir užtikrina geresnę kontrolę apdirbant netaisyklingus ruošinius arba didelius atsargų užlaidos dydžius.
Šis laipsniškas pjovimo veiksmas padeda sumažinti staigų įrankio įsijungimą, ypač dirbant su medžiagomis su kietais paviršiais, apnašomis, liejinio plutele arba nevienodu kietumu. Tai taip pat naudinga, kai tvirtinimo įtaiso standumas nėra idealus.
Tačiau grubus apdirbimas ne visada reikalauja įprasto frezavimo. Šiuolaikinėse standžios CNC staklėse su tvirtais įrankiais ir stabiliais nustatymais efektyviam grubiam apdirbimui taip pat galima naudoti laiptinį frezavimą, jei tinkamai kontroliuojamas laisvumas ir pjovimo apkrova.
Apdailinimas
Apdailai reikalingas geresnis paviršiaus apdirbimas, matmenų tikslumas ir briaunų kokybė. Apdailai dažniausiai pirmenybė teikiama frezavimui tiesiaeigiu būdu, nes jis sumažina trintį, užtikrina švaresnį drožlių susidarymą ir sumažina paviršiaus įplyšimą.
Kai tikslas yra pasiekti griežtus tolerancijos nuokrypius, tokius kaip ±0.01 mm, arba paviršiaus šiurkštumą, mažesnį nei Ra0.8 μm, frezavimas laiptais gali suteikti nuoseklesnius rezultatus standžiose CNC staklėse.
Aukštos klasės komponentams galutinis frezavimas laipiojimo būdu gali sumažinti šerpetojančias daleles, pagerinti kontūro tikslumą ir sumažinti rankinio poliravimo ar antrinio apdailos poreikį.
Pagal mašinos tipą
Staklių tipas daro didelę įtaką tam, ar saugesnis ir efektyvesnis yra frezavimas laiptais, ar įprastinis frezavimas. Šiuolaikiniai CNC apdirbimo centrai ir senesnės rankinės staklės veikiami pjovimo jėgos elgiasi labai skirtingai.
Didelio standumo CNC staklės paprastai palaiko frezavimą laiptais, nes jos turi tvirtesnę konstrukciją, geresnį padavimo valdymą ir laisvumo kompensavimą. Rankinės staklės arba senesnė įranga gali geriau atlikti įprastą frezavimą, nes jos yra jautresnės laisvumui.
Prieš pasirinkdami metodą, mechanikai turėtų patikrinti veleno standumą, stalo laisvumą, tvirtinimo įtaiso stiprumą, servo atsaką, įrankio laikiklio išsiveržimą ir pjovimo apkrovą.
Didelio tikslumo CNC apdirbimo centrai
Didelio tikslumo CNC apdirbimo centrai paprastai puikiai tinka frezavimui laiptais. Šios staklės paprastai turi rutulinius sraigtus, servo valdymą, žingsnio kompensavimą, didelį veleno standumą ir stabilų padavimo tikslumą.
Šių staklių frezavimas takelažu gali užtikrinti greitą apdirbimą, tikslų apdailą ir nuoseklią serijinę gamybą. Jis plačiai naudojamas aviacijos ir kosmoso pramonėje, medicinos prietaisuose, tiksliosiose formose, robotikoje ir aukščiausios klasės pramoniniuose komponentuose.
Apdorojant brangias medžiagas arba detales su griežtais tolerancijos taškais, frezavimas laipiojimo būdu gali sumažinti pakartotinio darbo poreikį, pagerindamas paviršiaus apdailą, įrankio stabilumą ir matmenų kartojamumą.
Rankinės arba įprastos frezavimo staklės
Įprastiniam frezavimui dažnai geriau tinka rankinės frezavimo staklės ir senesnės įprastos frezavimo staklės. Šios staklės gali turėti pastebimą laisvumą ir ribotas kompensavimo galimybes.
Frezuojant laipiojimo kryptimi, laisvumas gali sukelti staigų frezavimo mechanizmo patraukimą nuo stalo, dėl ko gali atsirasti vibracija, perpjovimas arba įrankio lūžis. Įprastas frezavimas sumažina šią riziką, nes pjovimo jėga veikia prieš padavimo kryptį.
Senai įrangai, grubiam apdirbimui ir ne itin svarbiems tolerancijos darbams įprastas frezavimas dažnai yra saugesnis ir labiau nuspėjamas.
Verslo atvejo analizės apdorojimas
Verslo atvejo analizės apdorojimas padeda susieti frezavimo teoriją su realiais gamybos sprendimais. Skirtingos pramonės šakos turi skirtingus prioritetus, tokius kaip tolerancija, paviršiaus šiurkštumas, medžiagų sąnaudos, šlifavimo kontrolė, ciklo trukmė, įrankių susidėvėjimas ir detalių patikimumas.
Aviacijos ir kosmoso komponentai
Kosmoso ir aviacijos komponentų apdailos metu dažnai pageidaujamas frezavimas laipiojimo būdu, nes jis užtikrina geresnį paviršiaus vientisumą, matmenų tikslumą ir įrankio tarnavimo laiką. Titano lydinio rėmai, aliuminio konstrukcinės dalys ir plonasieniai komponentai dažnai turi pranašumą dėl stabilaus drožlių pašalinimo ir mažesnės pjovimo šilumos.
Kadangi aviacijos ir kosmoso detalės paprastai yra didelės vertės ir su griežtais tolerancijos lygiais, labai svarbu, kad staklių standumas, tvirtinimo detalių konstrukcija ir pjovimo trajektorijos valdymas būtų itin svarbūs. Frezavimas tolydžio gali sumažinti paviršiaus įplyšimą ir pagerinti nuoseklumą, derinamas su stipriu aušinimo skysčiu ir optimizuotais pjovimo parametrais.
Grubiam sunkių ruošinių arba nelygių ruošinių apdirbimui vis tiek galima naudoti įprastą frezavimą, kai stabilumas yra svarbesnis už paviršiaus apdailą.
Tiksliųjų liejimo formų pramonė
Tiksliojo liejimo formų gamyboje apdailos operacijose dažnai naudojamas laipiojimo frezavimas, siekiant pagerinti ertmių lygumą, sumažinti pjovimo žymes ir sutrumpinti poliravimo laiką. Tai naudinga plastiko liejimo formoms, liejimo formoms ir EDM vario elektrodams.
Įprastas frezavimas gali būti naudojamas grubiai apdirbant, siekiant saugiai pašalinti medžiagą, ypač apdirbant kietą plieną arba netaisyklingus ruošinius. Kai medžiagos užlaida tampa stabili, pusapdailai ir galutinei apdailai dažnai naudojamas laipiojimo frezavimas.
Kombinuota strategija padeda subalansuoti įrankio tarnavimo laiką, paviršiaus kokybę ir gamybos efektyvumą.
Medicinos prietaisai
Medicinos prietaisams reikalingas tikslus matmenų valdymas, lygūs paviršiai, briaunos be atplaišų ir stabilus proceso kartojamumas. Laipiojimo frezavimas dažnai yra pageidaujamas apdailinant medicinines detales, tokias kaip kaulų varžtai, implantų komponentai, chirurginiai įrankiai ir tikslūs korpusai.
Titano, nerūdijančio plieno, PEEK ir kitų medicininės paskirties medžiagų apdirbimui taikomas frezavimas laipiojimo būdu, kai naudojami aštrūs įrankiai ir kontroliuojami pjovimo parametrai, gali sumažinti šilumos kaupimąsi ir paviršiaus defektus.
Kadangi medicinos komponentams reikalingas didelis patikimumas, frezavimo kryptis turi būti suderinta su įrankio geometrija, aušinimo skysčio strategija, paviršiaus apdailos reikalavimais ir užterštumo kontrole.
Praktiniai patarimai ir gudrybės
Praktinis frezavimo našumas priklauso ne tik nuo to, kaip pasirinkti frezavimą pagal aukštį ar įprastą frezavimą. Galutiniams rezultatams įtakos turi įrankio geometrija, pjovimo parametrai, ruošinio laikymas, staklių standumas, aušinimo skystis, įrankio trajektorijos strategija ir operatoriaus patikros.
Patarimai, kaip nustatyti pjovimo parametrus frezuojant laipiojimo ir įprastiniu frezavimu
Pjovimo parametrai turėtų būti koreguojami atsižvelgiant į medžiagą, įrankio skersmenį, įrankio dangą, veleno galią, tvirtinimo įtaiso standumą ir siekiamą paviršiaus apdailą. Frezuojant tolydžiai ir įprastai, paprastai reikalingos skirtingos parametrų strategijos.
Frezuojant laipiojimo kryptimi, dažnai naudojamas didesnis veleno greitis, vidutinė pastūma, mažas pjovimo gylis ir efektyvus aušinimas, siekiant pagerinti apdailą ir sumažinti įkaitimą. Įprasto frezavimo metu dažniau naudojamas šiek tiek mažesnis greitis, vidutinė pastūma, didesnis pjovimo gylis ir nuolatinis aušinimas.
Šios vertės turėtų būti laikomos atskaitos taškais, o ne fiksuotais standartais. Prieš pradedant serijinę gamybą, vis tiek būtina atlikti bandomąjį pjovimą ir patikrinimą.
Rekomenduojami frezavimo pagal kryptį parametrai
Rekomenduojami frezavimo pakopomis parametrai dažnai apima didelį veleno greitį, vidutinį pastūmą, mažą pjovimo gylį ir stabilų aušinimą. Tipinis pradinis diapazonas gali būti 3000–8000 aps./min., 600–1200 mm/min. pastūma, 0.5–1 mm ašinis pjovimo gylis ir 50–70 % įrankio skersmens radialinis pjovimo plotis.
Frezuojant tolydžiuoju būdu, naudojami aštrūs įrankiai, tvirtas ruošinio fiksavimas ir stabilus staklių valdymas. Priverstinis aušinimo skystis arba minimalus tepimo kiekis gali padėti kontroliuoti šilumą ir pagerinti drožlių pašalinimą.
Apdailai mažesni žingsneliai ir lengvesnės pjovimo apkrovos gali pagerinti paviršiaus šiurkštumą ir matmenų tikslumą.
Rekomenduojami įprastinio frezavimo parametrai
Rekomenduojami įprasti frezavimo parametrai dažnai naudoja šiek tiek mažesnį veleno greitį, vidutinį pastūmą ir didesnį pjovimo gylį grubiam apdirbimui. Tipinis pradinis diapazonas gali būti 2000–5000 aps./min., 400–800 mm/min. pastūma, 1–2 mm ašinis pjovimo gylis ir 30–50 % įrankio skersmens radialinis pjovimo plotis.
Įprastas frezavimas geriau toleruoja grubesnius nustatymus nei frezavimas laiptais, tačiau reikia kontroliuoti per didelį karštį ir trintį. Nuolatinis aušinimas padeda sumažinti ruošinio įkaitimą ir įrankio dilimą.
Kietoms medžiagoms, netaisyklingiems ruošiniams arba senoms staklėms konservatyvūs parametrai gali sumažinti įrankio atšokimą ir vibraciją.
Kaip išvengti vibracijos žymių ir pjovimo įtrūkimų
Vibracijos žymes ir pjovimo įtrūkimus galima sumažinti pagerinant įrankio standumą, optimizuojant pjovimo parametrus ir vengiant nestabilaus įrankio sukibimo. Svarbu trumpesnė įrankio iškyša, standūs laikikliai, dengti įrankiai ir stabilus tvirtinimas.
Pjovimo greitis turėtų vengti rezonansinių zonų. Jei atsiranda vibracija, pjūvį galima stabilizuoti sumažinus veleno greitį, reguliuojant padavimo greitį, sumažinant pjovimo gylį arba keičiant įrankio trajektorijos susijungimą.
Gilioms ertmėms apdirbti pakopinis pjovimas arba sluoksniuotas Z krypties frezavimas gali sumažinti staigią įrankio apkrovą. Įrankio trajektorijos peržiūra ir tvirtinimo detalių patikra turėtų būti atlikti prieš pradedant faktinį apdirbimą.
Ruošinio prispaudimas ir laisvumo valdymas
Ruošinio tvirtinimas ir laisvumo valdymas yra būtini norint stabiliai frezuoti. Blogas tvirtinimas gali sukelti detalės judėjimą, vibraciją, matmenų paklaidą ir įrankio lūžius.
Tvirta konstrukcija turėtų užtikrinti patikimą padėtį, pakankamą sąlyčio plotą ir subalansuotą prispaudimo jėgą. Minkštoms medžiagoms, tokioms kaip aliuminis ar varis, apsauginiai tarpikliai arba minkšti žandikauliai gali padėti išvengti paviršiaus deformacijos.
Laisvumas yra ypač svarbus frezuojant tiesiaeigiu būdu. Prieš frezuojant tiesiaeigiu būdu, senesnes stakles reikėtų išbandyti ir, jei įmanoma, pritaikyti kompensaciją. Jei laisvumo kontroliuoti neįmanoma, paprastai saugesnis yra įprastas frezavimas.
Tipinės klaidos ir sprendimai
Tipinės frezavimo klaidos yra frezavimas tolygiai staklėse su laisvumu, per didelis pastūmos taikymas, atbukusių įrankių naudojimas, blogas ruošinio įspaudimas ir aušinimo skysčio reikalavimų nepaisymas. Dėl šių problemų gali atsirasti įrankio atšokimas, prasta paviršiaus kokybė, įrankio strigimas arba nevienodas detalės dydis.
| Problema | Priežasties analizė | Sprendimo pasiūlymai |
| Lipimo frezavimo įrankio skaldymas | Per greita pastūma, per agresyvus įrankio įvedimas, prastas standumas | Sumažinkite padavimo greitį, optimizuokite įėjimo kelią, pagerinkite įrankio laikymą |
| Prastas paviršiaus šiurkštumas įprastinio frezavimo metu | Įrankio trintis, atšipusi pjovimo detalė, didelis pjovimo smūgis | Pakeiskite įrankį, sumažinkite įėjimo greitį, pridėkite apdailos praėjimą |
| Įrankio strigimas arba tepimas | Didelė temperatūra, prastas tepimas, netinkama danga | Pagerinkite aušinimą, naudokite dengtus įrankius, reguliuokite greitį ir padavimą |
| Nenuoseklus detalės dydis | Ruošinio poslinkis, laisvumas, veleno šiluminis poslinkis | Sustiprinkite tvirtinimo detales, patikrinkite laisvumą, stabilizuokite temperatūrą |
| Burr formavimasis | Neteisinga pjovimo kryptis, atšipęs kraštas, prasta išėjimo strategija | Naudokite apdailą laiptais, pagaląskite įrankį, optimizuokite įrankio trajektoriją |
Prieš pradedant apdirbti, naudinga kelias minutes patikrinti tvirtinimo įtaiso saugumą, įrankio trajektorijos peržiūrą, pastūmos greičius, veleno greitį, aušinimo skysčio nustatymus ir laisvumo būseną. Trumpas nustatymo patikrinimas gali padėti išvengti įrankio pažeidimo, detalių brokavimo ir brangaus pakartotinio apdorojimo.
DUK
Kas geriau – įprastas ar kopimo frezavimas?
Savo darbe daugumai CNC operacijų renkuosi frezavimą laiptais dėl lygesnio paviršiaus ir ilgesnio įrankio tarnavimo laiko. Jis sumažina pjovimo jėgos svyravimus ir sumažina šilumos kaupimąsi. Tačiau staklėse su pastebimu laisvumu arba be kompensavimo sistemų įprastas frezavimas yra saugesnis ir stabilesnis. Kai tikslumo reikalavimai yra griežtesni nei ±0.01 mm, frezavimas laiptais užtikrina didesnį nuoseklumą, ypač apdirbant aliuminio ar titano lydinius.
Kokie yra laipiojimo frezavimo trūkumai?
Frezavimas laipiojimo kryptimi, nors ir labai efektyvus, kelia pavojų staklėms su prastu laisvumo valdymu. Pjaustytuvo judesys traukia detalę į įrankį, o tai gali sukelti staigų įrankio įsitraukimą, detalės pasislinkimą arba paviršiaus įbrėžimus. Be tinkamo laisvumo kompensavimo pastebėjau tolerancijos paklaidas, viršijančias 0.05 mm, ir padidėjusį įrankio nusilupimą, ypač pjaunant kietas medžiagas, tokias kaip nerūdijantis plienas ar grūdintas plienas.
Kokie yra pjovimo aukštyn frezavimo privalumai?
Frezavimas aukštyn kojomis arba įprastas frezavimas suteikia geresnę kontrolę grubaus apdirbimo metu ir geriau sugeria vibracijas. Dažnai jį renkuosi dirbdamas su ketumi, kaltiniais gaminiais arba grūdintu plienu, kur standumas ir įrankio stabilumas yra svarbesni už paviršiaus kokybę. Tai ypač naudinga senose arba rankinėse staklėse, ypač kai tolerancijos yra didesnės nei ±0.05 mm, o apdirbimo stabilumas yra svarbesnis už apdailą.
Kas yra frezavimas aukštyn ir žemyn
Frezavimas aukštyn (įprastas) verčia įrankį traukti prieš padavimo kryptį, padidindamas įrankio įėjimo sklandumą ir sugerdamas smūgius – idealiai tinka grubiam apdirbimui arba nestabiliems parametrams. Frezavimas žemyn (laipiojimo kryptimi) traukia įrankį padavimo kryptimi, užtikrindamas švaresnę apdailą ir mažesnį įrankio dilimą. Aliuminiui, variui ir inžineriniams plastikams apdirbti renkuosi frezavimą laipiojimo kryptimi, o abrazyviniams arba didelio atsparumo metalams apdirbti įprastas frezavimas padeda išvengti laisvumo sukelto deformavimo.
Kas yra laisvumas frezuojant žemyn
Laisvumas frezuojant tiesiaeigiu būdu – tai mechaninis laisvumas tarp komponentų, tokių kaip švininiai sraigtai ar krumpliaračiai. Jei jis nebus ištaisytas, įrankis gali judėti netolygiai, vibruoti ir atsirasti matmenų netikslumų. Savo dirbtuvėse senstančiose staklėse išmatavome iki 0.03 mm laisvumo vertes – to pakanka net ir griežtai nustatytų leistinųjų nuokrypų detalėms sugadinti. Todėl prieš naudodamas tiesiaeigiu frezavimu svarbiose operacijose, visada patikrinu laisvumo kompensaciją.
Išvada
Frezavimas laipiojimo būdu ir įprastas frezavimas nėra tiesiog geresni ar blogesni vienas už kitą. Tai dvi skirtingos frezavimo strategijos, kurias reikėtų pasirinkti atsižvelgiant į staklių standumą, laisvumo valdymą, medžiagos tipą, apdirbimo etapą, paviršiaus apdailos reikalavimus ir tikslinį tolerancijos nuokrypį. Frezavimas laipiojimo būdu labiau tinka šiuolaikinėms standžioms CNC staklėms, apdailos eigoms, greitajam apdirbimui ir detalėms, kurioms reikalingas geresnis paviršiaus apdirbimas ir įrankio tarnavimo laikas. Įprastas frezavimas labiau tinka senesnėms staklėms, grubaus apdirbimo operacijoms, nestabiliems ruošiniams ir situacijoms, kai pjovimo stabilumas yra svarbesnis už galutinę paviršiaus kokybę.
„TiRapid“ teikiame tikslaus CNC apdirbimo paslaugas, skirtas nestandartiniams metalo ir plastiko komponentams. Jei jūsų projektui reikia frezavimo, tekinimo, gręžimo, ištekinimo, sriegimo, paviršiaus apdailos arba griežtų tolerancijų CNC apdirbimo, mūsų inžinierių komanda gali padėti peržiūrėti medžiagų elgseną, apdirbimo metodą, tvirtinimo elementų stabilumą, tolerancijų kontrolę ir gamybos galimybes, kad būtų užtikrinta patikima detalių kokybė ir efektyvi gamyba.
















