
Aliuminio CNC apdirbimo paslaugos individualiems dalims
Siūlome išsamias CNC aliuminio apdirbimo paslaugas – nuo projektavimo iki prototipų kūrimo, užtikrindami visapusišką paramą mažos apimties gamybai.
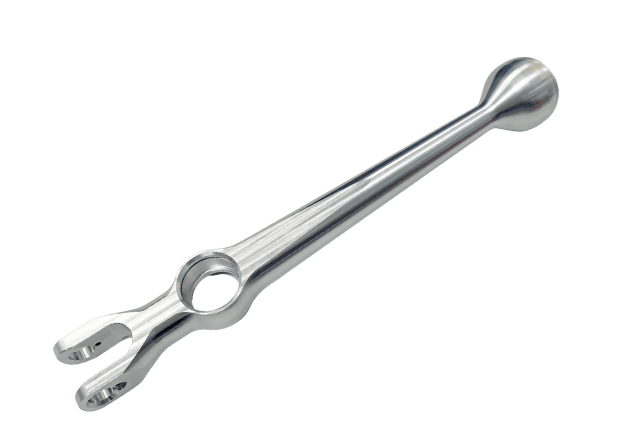
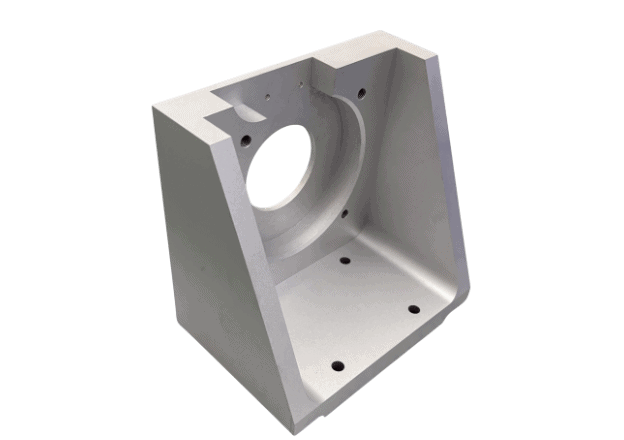
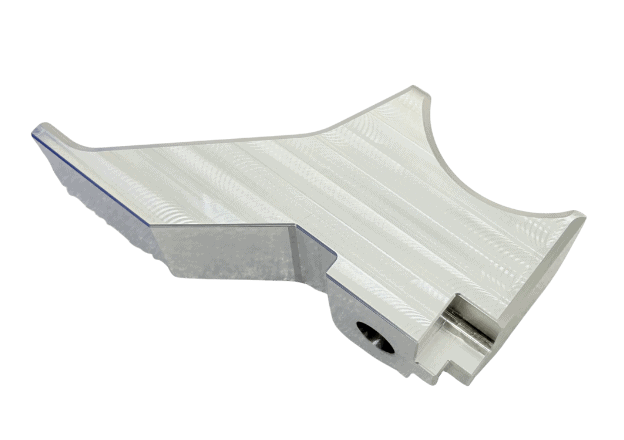
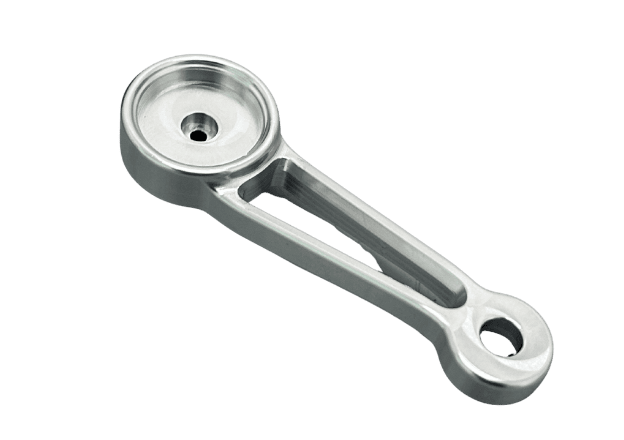
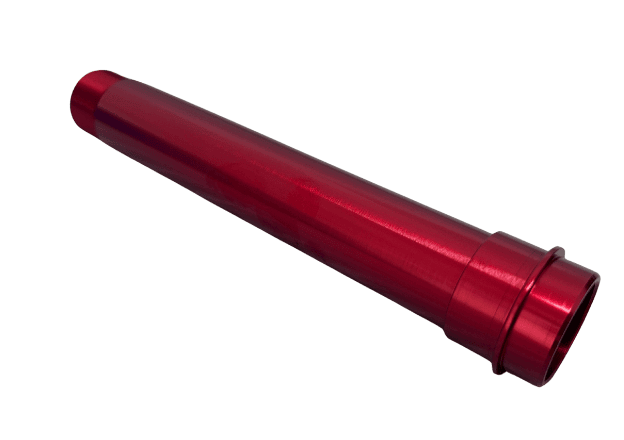
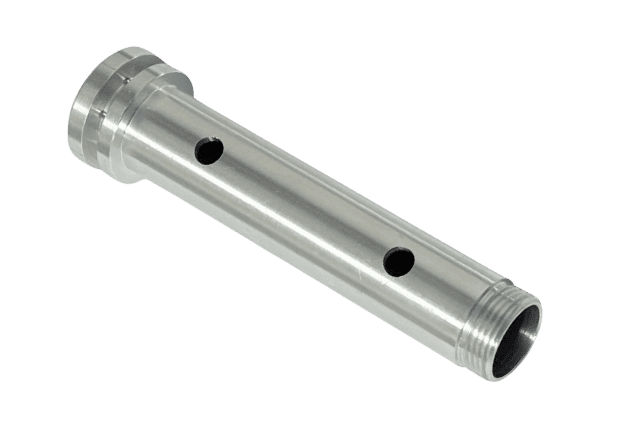
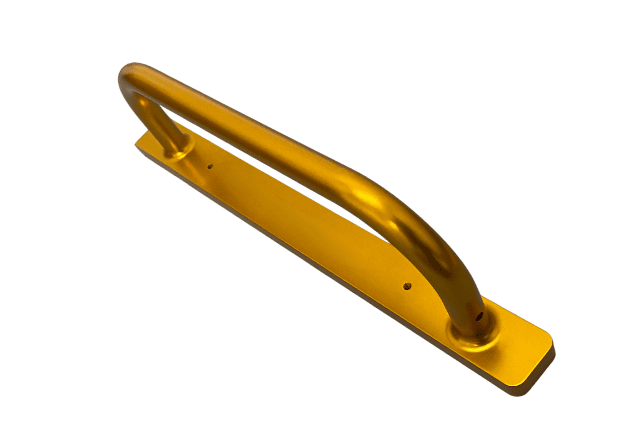
Aliuminio CNC apdirbimas
Aliuminis garsėja savo tvirtumu, mažu svoriu, puikiu šilumos ir elektros laidumu bei atsparumu korozijai, todėl tai ideali medžiaga CNC apdirbimui. „TiRapid“ dirbame su įvairiais aliuminio lydiniais, įskaitant 6061, 7075 ir 2024, užtikrindami puikų našumo ir ekonomiškumo derinį. Mes siūlome tikslų apdirbimą, greitą gamybos laiką ir išskirtinę kokybę tokioms pramonės šakoms kaip aviacijos ir kosmoso, medicinos ir automobilių pramonė.
- Puikus atsparumas korozijai
- Aukščiausias apdirbamumas
- Ekonomiškai efektyvus sprendimas
- Ekologiškas perdirbimas
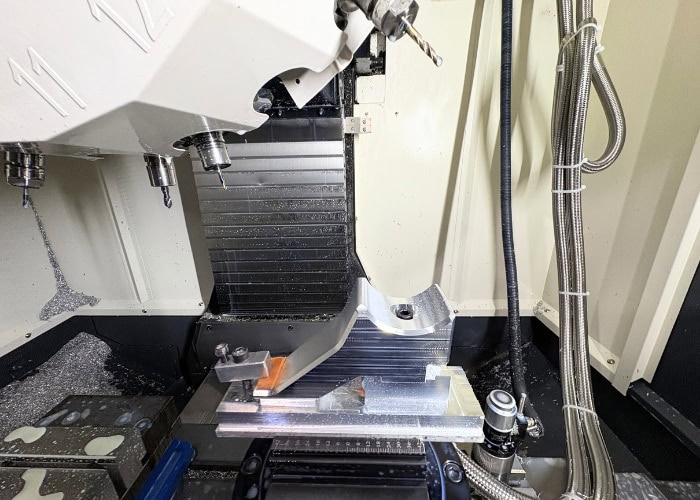
Apdirbto aliuminio galimybės
Kaina | $$$$$$ |
Pristatymo laikas | 3 ~ 10 dienų |
Sienos storumas | 0.2 mm (0.0079 colio) |
Tolerancijos | ±0.005 mm (±0.00019 colio) |
Mini detalės dydis | 1x1x1mm (0.039×0.039×0.039″) |
Maksimalus dalies dydis | 130×63.5×63.5cm (511x255x255″) |
Apdirbimo parinktys | CNC frezavimas (3 ašys | 4 ašys | 5 ašys) | CNC tekinimas | EDM | Vielos EDM | Pjaustymas vandens srove | Šlifavimas | Gręžimas | Paviršių apdaila |
Paviršiaus apdailos parinktys | Standartinis (frezuotas) | Sraigtinis valymas | Tuščias valcavimas | Anodavimas (II arba III tipo) | Titano anodavimas | PTFE impregnuotas kietasis anodavimas | Cheminė plėvelė (chromato konversijos danga) | Pasyvavimas | Miltelinis dažymas | Elektropoliravimas | Poliravimas | Šepečiavimas | Beelektrinis nikeliavimas | Sidabravimas | Auksavimas | Cinko dengimas |
Aliuminio medžiagų parinktys
| Aliuminio klasės | Tempiamasis stipris (MPa) | Išeigos stiprumas (MPa) | Nuovargio stiprumas (MPa) | Pailgėjimas lūžio metu (%) | Kietumas (HRC) | Kietumas (HRB) | Tankis (g/cm^3) |
| Aliuminis 6060 | AlMgSi | 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| Aliuminis 6063 | AlMg0.7Si | 62400 | LT AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| Aliuminis 5052-H32 | AlMg2.5 | 3.3523 | LT AW-5052 | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| Aliuminis 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| Aliuminis 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| Aliuminis 5086 | AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| Aliuminis 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| Aliuminis MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| Aliuminis 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| Aliuminis 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| Aliuminis 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| Aliuminis 7050 | AlZn6CuMgZr | 3.4144 | LT AW-7050 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
CNC aliuminio dizaino išlaidų taupymo patarimai
1. Pridėkite spindulį prie vidinių vertikalių kraštų
Pridėjus spindulį prie vidinių vertikalių briaunų, ypač kampuose, pagerėja apdirbimo efektyvumas, nes sumažėja įrankių nusidėvėjimas ir pažeidimo rizika. Šis paprastas pakeitimas užtikrina sklandesnį pjovimą, apsaugo nuo aštrių briaunų, kurios gali pažeisti įrankį ir sulėtinti apdirbimo procesą. Siekiant optimalaus našumo, rekomenduojama, kad kampo spindulys būtų bent trečdalis ertmės gylio.
2. Apribokite ertmių gylį
Ertmių gylio ribojimas gali žymiai sumažinti apdirbimo sąnaudas. Kuo gilesnė ertmė, tuo ilgiau užtrunka ją apdirbti, todėl gali prireikti specialių įrankių arba daugiaašių sistemų. Bendroji taisyklė – ertmės gylis neturi būti didesnis nei keturis kartus didesnis už jos plotį, kad būtų kuo mažiau laiko ir pastangų reikalaujančių operacijų.
3. Padidinkite plonų sienų storį
Padidinus plonų sienelių storį, pagerėja matmenų stabilumas ir sumažėja deformacijos galimybė apdirbimo metu. Plonos sienelės dažnai yra linkusios į vibracijas, todėl jas sunku tiksliai apdirbti. Storesnės sienelės užtikrina tolygesnį medžiagos šalinimą ir sutrumpina apdirbimo laiką.
4. Naudokite standartinius skylių dydžius
Standartiniai skylių dydžiai ne tik sumažina papildomų apdirbimo etapų poreikį, bet ir sumažina įrankių bei tikrinimo išlaidas. Naudojant standartinius grąžtų dydžius, gamyba pagreitėja, nes reikia mažiau įrankių keitimo ir reguliavimo. Tai taip pat padeda išlaikyti mažas ir stabilias apdirbimo išlaidas.
5. Nurodykite tolerancijas tik tada, kai reikia
Griežtų tolerancijų apibrėžimas be reikalo padidina apdirbimo sąnaudas. Griežčiausias tolerancijas nurodykite tik tada, kai jos yra labai svarbios detalės funkcijai. Daugumai nekritinių elementų pakanka standartinių tolerancijų, kurios sumažina apdirbimo laiką ir sąnaudas.
6. Apsvarstykite medžiagos apdirbamumą
Medžiagų apdirbamumas tiesiogiai veikia CNC apdirbimo sąnaudas ir greitį. Lengviau apdirbamos medžiagos, pavyzdžiui, aliuminis, sutrumpina apdirbimo laiką ir sumažina įrankių nusidėvėjimą. Projektuojant detales, atsižvelkite į medžiagas, kurias lengviau apdirbti, kad optimizuotumėte tiek našumą, tiek ekonomiškumą.
DUK
Kodėl verta rinktis aliuminio medžiagą CNC apdirbimo detalėms?
Aliuminis yra populiarus pasirinkimas CNC apdirbimui dėl puikaus apdirbamumo, didelio stiprumo ir svorio santykio, atsparumo korozijai ir mažos kainos. Jis yra labai universalus, tinka įvairioms pramonės šakoms ir gali būti lengvai pritaikomas įvairioms formoms ir dydžiams.
Kiek kainuoja CNC aliuminio apdirbimas?
CNC aliuminio apdirbimo kaina priklauso nuo įvairių veiksnių, įskaitant medžiagos rūšį, konstrukcijos sudėtingumą, tolerancijas, kiekį ir reikiamą paviršiaus apdailą. Vidutiniškai aliuminio apdirbimo išlaidos yra gana mažos, palyginti su kitais metalais, ypač įprastomis rūšimis, tokiomis kaip 6061 ir 7075. Pritaikymas individualiems poreikiams, specializuoti įrankiai ir griežtesni tolerancijos nuokrypiai gali padidinti kainą, tačiau aliuminio apdirbamumas ir ekonomiškumas dažnai daro jį geriausiu pasirinkimu tiek prototipų kūrimui, tiek gamybai.
Kas yra CNC aliuminio apdirbimas?
CNC aliuminio apdirbimas yra tikslus gamybos procesas, kurio metu kompiuteriu valdomos mašinos pjausto, formuoja ir formuoja aliuminio detales pagal konkrečius projektavimo reikalavimus. Šis procesas apima įvairius metodus, tokius kaip CNC frezavimas, CNC tekinimas ir gręžimas, leidžiančius pagaminti labai tikslias, sudėtingas ir individualiai pritaikytas detales. Aliuminio lydiniai, tokie kaip 6061, 7075 ir 2024, dažniausiai naudojami apdirbimui dėl idealaus stiprumo, apdirbamumo ir kainos balanso.
Kokios pramonės šakos naudoja CNC aliuminio apdirbimą?
CNC aliuminio apdirbimas plačiai naudojamas įvairiose pramonės šakose, įskaitant aviacijos ir kosmoso, automobilių, medicinos, elektronikos ir robotikos pramonę. Aviacijos ir kosmoso pramonėje aliuminio dalys naudojamos dėl savo lengvo svorio ir tvirtumo savybių. Automobilių pramonė naudoja aliuminio stiprumo ir svorio santykį, kuris sumažina transporto priemonių svorį ir pagerina degalų naudojimo efektyvumą. Medicinos prietaisuose aliuminis yra patvarus ir atsparus korozijai, o elektronikoje ir robotikoje jis naudojamas dėl tikslumo ir lengvumo.
Kokie yra CNC apdirbtų aliuminio detalių tolerancijos?
CNC apdirbtų aliuminio detalių tolerancijos gali svyruoti nuo ±0.05 mm standartinėms detalėms iki ±0.005 mm didelio tikslumo komponentams. Tiksli tolerancija priklauso nuo detalės sudėtingumo, medžiagos rūšies ir CNC įrangos galimybių. Paprastai bendro pobūdžio pritaikymams pasiekiami ±0.1 mm–±0.02 mm tolerancijos, o aviacijos ir kosmoso, medicinos ir didelio našumo pramonės šakose paprastai reikalingi griežtesni tolerancijos nuokrypiai.