
ຫຼັງຈາກຊິ້ນສ່ວນພາດສະຕິກຖືກປຸງແຕ່ງໂດຍການເຄື່ອງຈັກ CNC, ພວກມັນບໍ່ສາມາດຖືກເອົາອອກຈາກເຄື່ອງຈັກ ແລະ ໄດ້ຮັບການວັດມິຕິສຸດທ້າຍທັນທີ. ໃນລະຫວ່າງການຕັດ, ພາດສະຕິກວິສະວະກຳຫຼາຍຊະນິດໄດ້ຮັບຜົນກະທົບຈາກແຮງສຽດທານຂອງເຄື່ອງມື, ຄວາມຮ້ອນຂອງການເຄື່ອງຈັກ, ແຮງໜີບ, ແລະ ຄວາມກົດດັນພາຍໃນ, ດັ່ງນັ້ນສະພາບມິຕິທັນທີຫຼັງຈາກການເຄື່ອງຈັກອາດຈະແຕກຕ່າງຈາກມິຕິຫຼັງຈາກທີ່ຊິ້ນສ່ວນມີຄວາມໝັ້ນຄົງ. ຖ້າໃຊ້ເຄື່ອງວັດແທກ, ໄມໂຄຣມິເຕີ, ເຄື່ອງວັດແທກເສັ້ນດ້າຍ, ຫຼື ເຄື່ອງວັດແທກພິກັດສຳລັບການກວດກາໃນເວລານີ້, ມັນງ່າຍທີ່ຈະໄດ້ຮັບຜົນມິຕິຊົ່ວຄາວທີ່ອາດຈະບໍ່ສະແດງເຖິງສະພາບສຸດທ້າຍຂອງຊິ້ນສ່ວນຢ່າງເຕັມທີ່. ໂດຍສະເພາະ, ວັດສະດຸເຊັ່ນ POM, PEEK, nylon, ABS, PTFE, ແລະ PVC ມີລັກສະນະທີ່ແຕກຕ່າງກັນໃນແງ່ຂອງການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນ, ການດູດຊຶມຄວາມຊຸ່ມຊື່ນ, ຄວາມຍືດຫຍຸ່ນ, ແລະ ການບັນເທົາຄວາມກົດດັນ. ດັ່ງນັ້ນ, ເວລາວັດແທກທີ່ເໝາະສົມຄວນຖືກກຳນົດຕາມຄຸນລັກສະນະຂອງວັດສະດຸ ແລະ ຄວາມຕ້ອງການຄວາມແມ່ນຍຳຂອງຊິ້ນສ່ວນ. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທຳມະດາ, ການວັດແທກສາມາດປະຕິບັດໄດ້ຫຼັງຈາກອຸນຫະພູມຊິ້ນສ່ວນກັບຄືນສູ່ສະພາບທີ່ໝັ້ນຄົງ. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທີ່ມີຄວາມແມ່ນຍຳສູງ, ສະພາບແວດລ້ອມການວັດແທກ, ເວລາສະຖຽນລະພາບ, ແລະ ວິທີການວັດແທກຍັງຕ້ອງໄດ້ຮັບການຄວບຄຸມເພື່ອຫຼີກເວັ້ນການຕັດສິນຜິດພາດທີ່ເກີດຈາກການປ່ຽນແປງຂອງອຸນຫະພູມ ຫຼື ຄວາມກົດດັນທີ່ເຫຼືອ.
ເປັນຫຍັງຊິ້ນສ່ວນພາດສະຕິກຈຶ່ງປ່ຽນຂະໜາດຫຼັງຈາກການເຄື່ອງຈັກ?
ຄວາມຮ້ອນຂອງເຄື່ອງຈັກສາມາດສົ່ງຜົນກະທົບຕໍ່ຂະໜາດໄດ້
ຄວາມນຳຄວາມຮ້ອນຂອງພາດສະຕິກໂດຍທົ່ວໄປແມ່ນຕ່ຳກວ່າໂລຫະ, ດັ່ງນັ້ນຄວາມຮ້ອນທີ່ເກີດຂຶ້ນໃນລະຫວ່າງການເຄື່ອງຈັກ CNC ຈຶ່ງບໍ່ສາມາດກະຈາຍໄປໄດ້ໄວ. ເມື່ອເຄື່ອງມືຕັດວັດສະດຸດ້ວຍຄວາມໄວສູງ, ການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມທ້ອງຖິ່ນຈະເກີດຂຶ້ນໃນພື້ນທີ່ຕັດ, ເຮັດໃຫ້ຊິ້ນສ່ວນພາດສະຕິກມີການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນ. ຖ້າຊິ້ນສ່ວນຖືກວັດແທກທັນທີຫຼັງຈາກການເຄື່ອງຈັກ, ຂະໜາດທີ່ວັດແທກໄດ້ອາດຈະໃຫຍ່ກວ່າ ຫຼື ນ້ອຍກວ່າຂະໜາດຫຼັງຈາກຊິ້ນສ່ວນເຢັນລົງເລັກນ້ອຍ. ຕົວຢ່າງ, ຫຼັງຈາກເຄື່ອງຈັກປອກ POM ຄວາມແມ່ນຍຳສູງ, ອຸນຫະພູມຂອງມັນອາດຈະສູງກວ່າອຸນຫະພູມສະພາບແວດລ້ອມຂອງໂຮງງານຢ່າງຫຼວງຫຼາຍ. ຖ້າວັດແທກເສັ້ນຜ່າສູນກາງພາຍນອກທັນທີ, ການອ່ານອາດຈະແຕກຕ່າງຈາກຜົນໄດ້ຮັບທີ່ໄດ້ຮັບຫຼັງຈາກການເຢັນລົງ. ເມື່ອຊິ້ນສ່ວນກັບຄືນສູ່ອຸນຫະພູມທີ່ໝັ້ນຄົງ, ຂະໜາດທີ່ວັດແທກໄດ້ຈະໃກ້ຄຽງກັບສະພາບການດຳເນີນງານຕົວຈິງຂອງມັນ.
ຄວາມກົດດັນທີ່ເຫຼືອຈະຖືກປ່ອຍອອກມາເທື່ອລະກ້າວ
ໃນລະຫວ່າງການເຄື່ອງຈັກພາດສະຕິກ, ວັດສະດຸຈະໄດ້ຮັບຜົນກະທົບຈາກແຮງຕັດ, ແຮງໜີບ, ແລະ ການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມທ້ອງຖິ່ນ, ເຊິ່ງອາດຈະສ້າງຄວາມກົດດັນທີ່ເຫຼືອຢູ່ພາຍໃນວັດສະດຸໃນລະດັບໜຶ່ງ. ຫຼັງຈາກການເຄື່ອງຈັກສຳເລັດແລ້ວ, ຄວາມກົດດັນເຫຼົ່ານີ້ຈະບໍ່ຫາຍໄປທັນທີ. ແທນທີ່ຈະ, ພວກມັນອາດຈະຖືກປ່ອຍອອກມາເທື່ອລະກ້າວຕາມການເວລາ, ເຊິ່ງເຮັດໃຫ້ເກີດການຫົດຕົວ, ການງໍ, ຫຼື ການປ່ຽນແປງດ້ານມິຕິເລັກນ້ອຍໃນຊິ້ນສ່ວນ. ຕົວຢ່າງ, ຊິ້ນສ່ວນໄນລອນທີ່ມີຝາບາງອາດຈະເບິ່ງຄືວ່າມີມິຕິປົກກະຕິທັນທີຫຼັງຈາກການເຄື່ອງຈັກ ແຕ່ອາດຈະມີການປ່ຽນແປງເລັກນ້ອຍຫຼັງຈາກປະໄວ້ໄລຍະໜຶ່ງ. ຖ້າການປະເມີນສຸດທ້າຍຖືກປະຕິບັດທັນທີຫຼັງຈາກການເຄື່ອງຈັກ, ມິຕິທີ່ໝັ້ນຄົງຊົ່ວຄາວອາດຈະຖືກເຂົ້າໃຈຜິດວ່າເປັນມິຕິສຸດທ້າຍ.
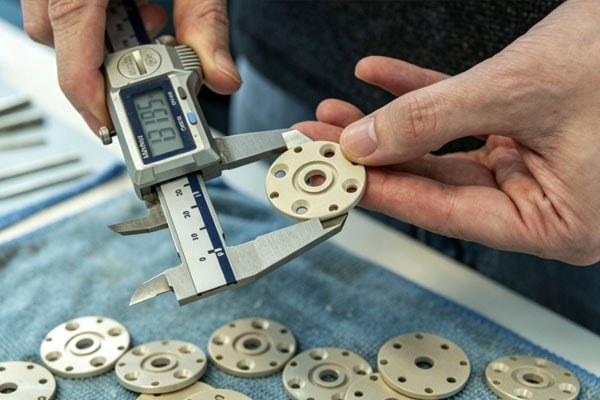
ອຸນຫະພູມ ແລະ ສິ່ງແວດລ້ອມສາມາດສົ່ງຜົນກະທົບຕໍ່ຜົນການວັດແທກໄດ້
ພາດສະຕິກມີຄວາມອ່ອນໄຫວຕໍ່ກັບການປ່ຽນແປງຂອງອຸນຫະພູມ
ການວັດແທກຄວາມແມ່ນຍໍາໃນການເຄື່ອງຈັກໂລຫະໂດຍທົ່ວໄປແລ້ວຈະຄໍານຶງເຖິງອຸນຫະພູມອາກາດລ້ອມຮອບ, ແລະຊິ້ນສ່ວນພາດສະຕິກຕ້ອງການຄວາມສົນໃຈທີ່ຄ້າຍຄືກັນ. ໃນບາງກໍລະນີ, ພາດສະຕິກມີຄວາມອ່ອນໄຫວຕໍ່ການປ່ຽນແປງຂອງອຸນຫະພູມຫຼາຍຂຶ້ນ. ເມື່ອຊິ້ນສ່ວນຫາກໍ່ຖືກເຄື່ອງຈັກ ແລະອຸນຫະພູມພື້ນຜິວຂອງມັນສູງກວ່າສະພາບແວດລ້ອມການວັດແທກ, ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນ ແລະ ການຫົດຕົວສາມາດເກີດຂຶ້ນໄດ້, ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມຜິດປົກກະຕິໃນຂໍ້ມູນການວັດແທກ.
- ຫຼັງຈາກການຜະລິດແລ້ວ, ອຸນຫະພູມທີ່ສູງຂຶ້ນອາດຈະເຮັດໃຫ້ເກີດການຂະຫຍາຍຕົວຂອງມິຕິຊົ່ວຄາວ.
- ໃນລະຫວ່າງການເຮັດຄວາມເຢັນ, ຂະໜາດຂອງຊິ້ນສ່ວນອາດຈະຄ່ອຍໆກັບຄືນສູ່ສະພາບທີ່ໝັ້ນຄົງ.
- ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງຈໍາເປັນຕ້ອງໄດ້ຮັບການວັດແທກພາຍໃຕ້ສະພາບອຸນຫະພູມທີ່ໝັ້ນຄົງ.
- ເຄື່ອງມືວັດແທກເອງກໍ່ຄວນໄດ້ຮັບການປົກປ້ອງຈາກຄວາມແຕກຕ່າງຂອງອຸນຫະພູມທີ່ສຳຄັນ.
ຕົວຢ່າງ, ຖ້າຊິ້ນສ່ວນ PEEK ທີ່ມີຄວາມແມ່ນຍໍາຖືກນໍາມາຈາກເຄື່ອງຈັກໂດຍກົງ ແລະ ວັດແທກທັນທີຫຼັງຈາກການຕັດ, ຜົນການວັດແທກອາດຈະໄດ້ຮັບຜົນກະທົບຈາກອຸນຫະພູມຂອງຊິ້ນສ່ວນ. ດັ່ງນັ້ນ, ການຕັດທີ່ມີຄວາມແມ່ນຍໍາໂດຍທົ່ວໄປແລ້ວຈະຊ່ວຍໃຫ້ຊິ້ນສ່ວນມີຄວາມສົມດຸນຢ່າງພຽງພໍກັບສະພາບແວດລ້ອມການວັດແທກກ່ອນການກວດກາ.
ໃຫ້ສັງເກດຄຸນສົມບັດການດູດຊຶມຄວາມຊຸ່ມຊື່ນຂອງວັດສະດຸຕ່າງໆເຊັ່ນ: ໄນລອນ
ໄນລອນເປັນພາດສະຕິກດູດຊຶມຄວາມຊຸ່ມຊື່ນທົ່ວໄປ. ຫຼັງຈາກດູດຊຶມຄວາມຊຸ່ມຊື່ນຈາກອາກາດ, ທັງຂະໜາດ ແລະ ນ້ຳໜັກຂອງມັນອາດຈະປ່ຽນແປງ. ຫຼັງຈາກການປຸງແຕ່ງ, ຖ້າຊິ້ນສ່ວນຍັງຄົງຢູ່ໃນສະພາບແວດລ້ອມທີ່ມີລະດັບຄວາມຊຸ່ມຊື່ນທີ່ແຕກຕ່າງກັນເປັນເວລາດົນ, ຄວາມໝັ້ນຄົງຂອງມິຕິຂອງມັນອາດຈະປ່ຽນແປງເຊັ່ນກັນ. ຕົວຢ່າງ, ຫຼັງຈາກເຄື່ອງຈັກເກຍໄນລອນຖືກປຸງແຕ່ງ, ຂະໜາດສຸດທ້າຍຂອງມັນອາດຈະແຕກຕ່າງກັນໄປຕາມວ່າມັນຖືກເກັບຮັກສາໄວ້ໃນສະພາບແວດລ້ອມແຫ້ງ ຫຼື ສະພາບແວດລ້ອມໂຮງງານທຳມະດາ. ດັ່ງນັ້ນ, ສຳລັບສ່ວນປະກອບໄນລອນທີ່ມີຄວາມແມ່ນຍຳສູງ, ມັນບໍ່ພຽງພໍທີ່ຈະສຸມໃສ່ພຽງແຕ່ຂະໜາດທັນທີຫຼັງຈາກການປຸງແຕ່ງ. ຂໍ້ກຳນົດການກວດກາຄວນໄດ້ຮັບການກຳນົດຕາມສະພາບແວດລ້ອມການດຳເນີນງານ ແລະ ສະພາບຂອງວັດສະດຸ.
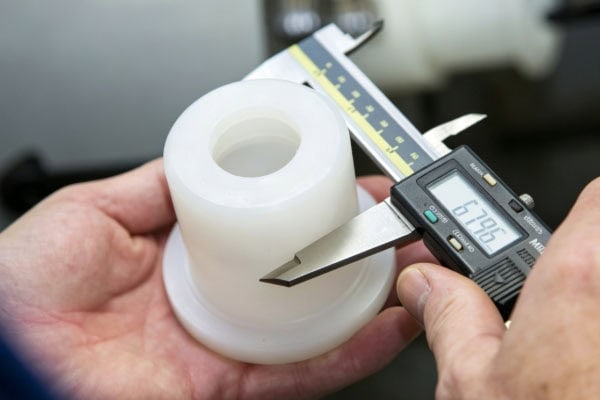
ວິທີທີ່ຖືກຕ້ອງໃນການວັດແທກຊິ້ນສ່ວນພາດສະຕິກແມ່ນຫຍັງ?
ອະນຸຍາດໃຫ້ພາກສ່ວນບັນລຸສະພາບທີ່ໝັ້ນຄົງ
ຫຼັງຈາກຊິ້ນສ່ວນພາດສະຕິກຖືກເຄື່ອງຈັກແລ້ວ, ຄວນກຳນົດເວລາທີ່ເໝາະສົມໃນການສະຖຽນລະພາບຕາມວັດສະດຸ, ຂະໜາດ, ລະດັບຄວາມແມ່ນຍຳ, ແລະອຸນຫະພູມເຄື່ອງຈັກ. ຊິ້ນສ່ວນທຳມະດາສາມາດວັດແທກໄດ້ຫຼັງຈາກເຮັດໃຫ້ເຢັນຕາມທຳມະຊາດ ແລະ ຫຼັງຈາກບັນລຸອຸນຫະພູມອາກາດອ້ອມຂ້າງຂອງໂຮງງານ, ໃນຂະນະທີ່ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງຕ້ອງການການຄວບຄຸມອຸນຫະພູມທີ່ເຂັ້ມງວດກວ່າ. ໃນລະຫວ່າງການວັດແທກ, ຊິ້ນສ່ວນບໍ່ຄວນຢູ່ໃນສະພາບອຸນຫະພູມສູງທັນທີຫຼັງຈາກການເຄື່ອງຈັກ, ແລະ ຍັງບໍ່ຄວນກວດສອບຊິ້ນສ່ວນໃນສະຖານທີ່ທີ່ສຳຜັດກັບແສງແດດ, ອາກາດຮ້ອນ, ຫຼື ອາກາດເຢັນໂດຍກົງ. ພຽງແຕ່ເມື່ອສະພາບຂອງຊິ້ນສ່ວນມີຄວາມໝັ້ນຄົງພໍສົມຄວນເທົ່ານັ້ນ, ຂໍ້ມູນການວັດແທກຈຶ່ງສາມາດໃຫ້ຄ່າອ້າງອີງທີ່ສູງກວ່າໄດ້.
ເລືອກເຄື່ອງມືວັດແທກຕາມໂຄງສ້າງຊິ້ນສ່ວນ
ຊິ້ນສ່ວນພາດສະຕິກທີ່ແຕກຕ່າງກັນຮຽກຮ້ອງໃຫ້ມີວິທີການວັດແທກທີ່ແຕກຕ່າງກັນ. ເສັ້ນຜ່າສູນກາງພາຍນອກທຳມະດາສາມາດວັດແທກໄດ້ໂດຍໃຊ້ເຄື່ອງວັດແທກເວີເນຍ ຫຼື ໄມໂຄຣມິເຕີ; ຮູພາຍໃນສາມາດວັດແທກໄດ້ໂດຍໃຊ້ເຄື່ອງວັດແທກເສັ້ນຜ່າສູນກາງພາຍໃນ; ເສັ້ນດ้ายສາມາດວັດແທກໄດ້ໂດຍໃຊ້ເຄື່ອງວັດແທກເສັ້ນດ້າຍ; ແລະ ພື້ນຜິວທີ່ສັບສົນ ແລະ ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງສາມາດກວດສອບໄດ້ໂດຍໃຊ້ເຄື່ອງວັດແທກພິກັດ. ແຮງໜີບຍັງຕ້ອງໄດ້ພິຈາລະນາໃນລະຫວ່າງການວັດແທກ. ໂດຍທົ່ວໄປແລ້ວພາດສະຕິກມີຄວາມແຂງແກ່ນຕ່ຳກວ່າໂລຫະ. ຖ້າໃຊ້ຄວາມກົດດັນຫຼາຍເກີນໄປດ້ວຍໄມໂຄຣມິເຕີ ຫຼື ເຄື່ອງວັດແທກ, ຊິ້ນສ່ວນອາດຈະຖືກບີບອັດເລັກນ້ອຍ, ເຮັດໃຫ້ຄ່າທີ່ວັດແທກໄດ້ນ້ອຍກວ່າຂະໜາດຕົວຈິງ.
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ຖາມ: ໂດຍທົ່ວໄປແລ້ວ ຊິ້ນສ່ວນພາດສະຕິກຄວນລໍຖ້າດົນປານໃດກ່ອນທີ່ຈະສາມາດວັດແທກໄດ້ຫຼັງຈາກການເຄື່ອງຈັກ?
ກ: ບໍ່ມີເວລາທີ່ກຳນົດໄວ້ສຳລັບພາດສະຕິກທຸກຊະນິດ. ໂດຍທົ່ວໄປແລ້ວ, ຊິ້ນສ່ວນທຳມະດາຄວນປະໄວ້ໃຫ້ເຢັນລົງຈົນກວ່າຄວາມຮ້ອນຈາກການເຄື່ອງຈັກຈະຫາຍໄປ ແລະ ຊິ້ນສ່ວນຈະມີອຸນຫະພູມທີ່ໝັ້ນຄົງ. ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງຕ້ອງການເວລາໃນການສະຖຽນລະພາບຕາມຄຸນລັກສະນະຂອງວັດສະດຸ, ຄວາມທົນທານຂອງມິຕິ, ແລະ ມາດຕະຖານການກວດກາຂອງບໍລິສັດ. ແທນທີ່ຈະພຽງແຕ່ລະບຸເວລາລໍຖ້າຫຼາຍນາທີ, ມັນດີກວ່າທີ່ຈະຢືນຢັນວ່າອຸນຫະພູມຂອງຊິ້ນສ່ວນມີຄວາມໝັ້ນຄົງ.
ຖາມ: ເປັນຫຍັງຊິ້ນສ່ວນພາດສະຕິກດຽວກັນຈຶ່ງໃຫ້ຜົນການວັດແທກທີ່ແຕກຕ່າງກັນທັນທີຫຼັງຈາກການເຄື່ອງຈັກ ແລະ ຫຼັງຈາກນັ່ງເປັນເວລາໜຶ່ງ?
ກ: ສາເຫດທົ່ວໄປປະກອບມີຄວາມຮ້ອນຂອງເຄື່ອງຈັກ, ການຂະຫຍາຍຕົວ ແລະ ການຫົດຕົວດ້ວຍຄວາມຮ້ອນ, ແລະ ການປ່ອຍຄວາມກົດດັນພາຍໃນ. ຊິ້ນສ່ວນທີ່ຜະລິດໃໝ່ໆອາດຈະຍັງຢູ່ໃນສະພາບທີ່ຮ້ອນ, ແລະ ຂະໜາດຂອງມັນອາດຈະປ່ຽນແປງຫຼັງຈາກເຮັດໃຫ້ເຢັນລົງ. ຖ້າຄວາມກົດດັນທີ່ເຫຼືອຢູ່ພາຍໃນຊິ້ນສ່ວນ, ການຜິດຮູບເລັກນ້ອຍອາດຈະເກີດຂຶ້ນຫຼັງຈາກທີ່ມັນຖືກປະໄວ້ໄລຍະໜຶ່ງ. ດັ່ງນັ້ນ, ຄວາມແຕກຕ່າງລະຫວ່າງສອງການວັດແທກບໍ່ແມ່ນເລື່ອງແປກ.
ຖາມ: ຊິ້ນສ່ວນພາດສະຕິກທັງໝົດຕ້ອງປະໄວ້ດົນກ່ອນການວັດແທກບໍ?
ກ: ບໍ່ໄດ້. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທຳມະດາທີ່ມີຄວາມຕ້ອງການຄວາມທົນທານດ້ານມິຕິຕ່ຳ, ການກວດກາປົກກະຕິສາມາດປະຕິບັດໄດ້ຫຼັງຈາກຊິ້ນສ່ວນໄດ້ເຢັນລົງເຖິງອຸນຫະພູມອາກາດອ້ອມຂ້າງ. ມີພຽງແຕ່ຊິ້ນສ່ວນພາດສະຕິກທີ່ມີຄວາມແມ່ນຍຳສູງທີ່ມີຄວາມຕ້ອງການຄວາມໝັ້ນຄົງດ້ານມິຕິສູງເທົ່ານັ້ນທີ່ຕ້ອງການຄວາມໝັ້ນຄົງ ແລະ ຂັ້ນຕອນການວັດແທກທີ່ເຂັ້ມງວດກວ່າ. ຄວາມຕ້ອງການການກວດກາຄວນໄດ້ຮັບການປັບຕາມຄວາມຕ້ອງການດ້ານວັດສະດຸ ແລະ ຄວາມແມ່ນຍຳຂອງຊິ້ນສ່ວນ.
ສະຫຼຸບ
ຊິ້ນສ່ວນພາດສະຕິກບໍ່ຄວນຜ່ານການວັດແທກຄວາມແມ່ນຍຳສຸດທ້າຍທັນທີຫຼັງຈາກການປຸງແຕ່ງ. ເຫດຜົນຫຼັກບໍ່ແມ່ນວ່າພາດສະຕິກຈະມີການປ່ຽນແປງທີ່ສຳຄັນ, ແຕ່ວ່າຊິ້ນສ່ວນອາດຈະຍັງບໍ່ທັນບັນລຸສະພາບທີ່ໝັ້ນຄົງທາງດ້ານມິຕິເມື່ອການປຸງແຕ່ງຫາກໍ່ສຳເລັດ. ຄວາມຮ້ອນຂອງການຕັດສາມາດເພີ່ມອຸນຫະພູມຂອງວັດສະດຸ, ໃນຂະນະທີ່ແຮງໜີບ ແລະ ແຮງຕັດອາດຈະສ້າງຄວາມກົດດັນທີ່ເຫຼືອຢູ່ພາຍໃນວັດສະດຸ. ພາດສະຕິກບາງຊະນິດຍັງໄດ້ຮັບຜົນກະທົບຈາກຄວາມຊຸ່ມຊື່ນຂອງສິ່ງແວດລ້ອມ. ປັດໄຈເຫຼົ່ານີ້ສາມາດເຮັດໃຫ້ຂະໜາດທັນທີຫຼັງຈາກການປຸງແຕ່ງແຕກຕ່າງຈາກຫຼັງຈາກການສະຖຽນລະພາບ. ຂະບວນການກວດກາສຳລັບຊິ້ນສ່ວນພາດສະຕິກທີ່ເຄື່ອງຈັກ CNC ຄວນປະກອບມີການເຮັດຄວາມເຢັນ, ສະຖຽນລະພາບ, ການວັດແທກ, ແລະ ການກວດສອບ. ຊິ້ນສ່ວນທຳມະດາສາມາດກວດກາໄດ້ຫຼັງຈາກກັບຄືນສູ່ອຸນຫະພູມອາກາດອ້ອມຂ້າງ, ໃນຂະນະທີ່ສ່ວນປະກອບ POM, PEEK, nylon, ແລະ ສ່ວນປະກອບອື່ນໆທີ່ມີຄວາມແມ່ນຍຳຄວນມີເງື່ອນໄຂການວັດແທກທີ່ເຂັ້ມງວດກວ່າຕາມລັກສະນະວັດສະດຸ ແລະ ຄວາມທົນທານຕໍ່ການແຕ້ມຮູບ. ດັ່ງນັ້ນ, ໃນລະຫວ່າງການປຸງແຕ່ງຊິ້ນສ່ວນພາດສະຕິກດ້ວຍ CNC, "ການປຸງແຕ່ງສຳເລັດ" ບໍ່ໄດ້ໝາຍຄວາມວ່າ "ຂະໜາດໄດ້ສະຖຽນລະພາບແລ້ວ." ພຽງແຕ່ຫຼັງຈາກອະນຸຍາດໃຫ້ຊິ້ນສ່ວນບັນລຸອຸນຫະພູມ ແລະ ສະພາບທີ່ໝັ້ນຄົງ, ພ້ອມກັບເຄື່ອງມື ແລະ ວິທີການວັດແທກທີ່ຖືກຕ້ອງ, ຈະສາມາດໄດ້ຮັບຂໍ້ມູນມິຕິທີ່ໜ້າເຊື່ອຖືຫຼາຍຂຶ້ນ. ນີ້ຍັງສາມາດຫຼຸດຜ່ອນການຕັດສິນຜິດພາດ, ການເຮັດວຽກຄືນໃໝ່, ແລະ ບັນຫາຄຸນນະພາບຂອງຊຸດທີ່ເກີດຈາກການວັດແທກກ່ອນໄວອັນຄວນ.















