
ເມື່ອລູກຄ້າຮ້ອງຂໍການບໍລິການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງ, ໜຶ່ງໃນສິ່ງທໍາອິດທີ່ພວກເຂົາມັກຈະກວດສອບແມ່ນຄວາມຕ້ອງການຄວາມທົນທານໃນຮູບແຕ້ມ. ຄວາມທົນທານຂອງ ±0.01 ມມ ແລະ ±0.005 ມມ ອາດເບິ່ງຄືວ່າມີຄວາມແຕກຕ່າງເລັກນ້ອຍ, ແຕ່ໃນການຜະລິດຕົວຈິງ, ຕຳແໜ່ງທົດສະນິຍົມພິເສດເຫຼົ່ານັ້ນສາມາດກໍານົດໄດ້ວ່າຊິ້ນສ່ວນສາມາດປະກອບໄດ້ຢ່າງຖືກຕ້ອງ ແລະ ອຸປະກອນສາມາດເຮັດວຽກໄດ້ຢ່າງໜ້າເຊື່ອຖືຫຼືບໍ່. ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງບໍ່ພຽງແຕ່ກ່ຽວກັບການບັນລຸຕົວເລກທີ່ນ້ອຍກວ່າເທົ່ານັ້ນ; ມັນກ່ຽວກັບການຮັກສາຂະໜາດທີ່ໝັ້ນຄົງຕະຫຼອດການຜະລິດ, ການປະກອບ, ແລະ ການນໍາໃຊ້ໄລຍະຍາວ. ຊິ້ນສ່ວນຕ່າງໆມີໜ້າທີ່ທີ່ແຕກຕ່າງກັນ, ດັ່ງນັ້ນຄວາມຕ້ອງການຄວາມທົນທານຂອງພວກມັນກໍ່ແຕກຕ່າງກັນ. ການຄວບຄຸມຄວາມທົນທານທີ່ເໝາະສົມຊ່ວຍດຸ່ນດ່ຽງຄຸນນະພາບຜະລິດຕະພັນ, ປະສິດທິພາບເຄື່ອງຈັກ, ແລະ ຕົ້ນທຶນການຜະລິດ.
ໂດຍປົກກະຕິແລ້ວ ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງສາມາດບັນລຸຄວາມທົນທານໄດ້ເທົ່າໃດ?
ເມື່ອລູກຄ້າຫຼາຍຄົນໄດ້ສຳຜັດກັບເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາເປັນຄັ້ງທຳອິດ, ພວກເຂົາມັກຈະສຸມໃສ່ຄວາມແມ່ນຍໍາສູງສຸດທີ່ອຸປະກອນສາມາດບັນລຸໄດ້. ໃນຄວາມເປັນຈິງແລ້ວ, ຄວາມທົນທານສຸດທ້າຍທີ່ຊິ້ນສ່ວນສາມາດບັນລຸໄດ້ບໍ່ໄດ້ຖືກກຳນົດໂດຍສະເພາະຂອງເຄື່ອງຈັກເທົ່ານັ້ນ. ມັນຍັງໄດ້ຮັບຜົນກະທົບຈາກປັດໃຈຕ່າງໆເຊັ່ນ: ຄຸນສົມບັດຂອງວັດສະດຸ, ໂຄງສ້າງຊິ້ນສ່ວນ, ວິທີການເຄື່ອງຈັກ, ແລະເງື່ອນໄຂການຜະລິດ. ຊິ້ນສ່ວນບາງຢ່າງອາດມີຂະໜາດໂດຍລວມທີ່ຂ້ອນຂ້າງໃຫຍ່ແຕ່ຕ້ອງການການຄວບຄຸມທີ່ເຂັ້ມງວດຫຼາຍໃນພື້ນທີ່ທີ່ສຳຄັນ, ໃນຂະນະທີ່ອົງປະກອບຂະໜາດນ້ອຍກວ່າບາງຢ່າງອາດມີໂຄງສ້າງທີ່ສັບສົນເຊິ່ງເຮັດໃຫ້ມີຄວາມຕ້ອງການສູງຕໍ່ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ.
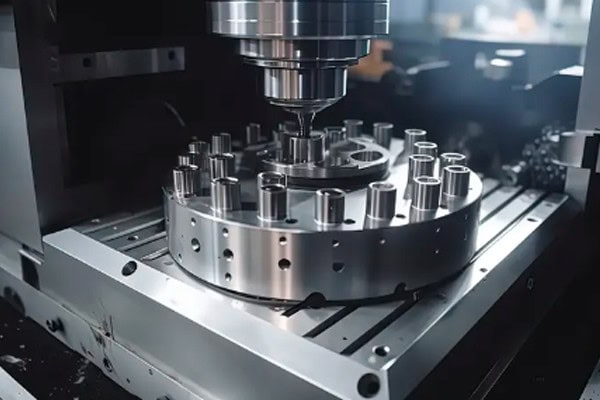
ຂອບເຂດຄວາມທົນທານສຳລັບຊິ້ນສ່ວນຄວາມແມ່ນຍໍາມາດຕະຖານ
ສ່ວນປະກອບອຸດສາຫະກຳສ່ວນໃຫຍ່ໃຊ້ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງເພື່ອຮັກສາຂະໜາດທີ່ໝັ້ນຄົງ ແລະ ຮັບປະກັນການປະກອບທີ່ລຽບງ່າຍລະຫວ່າງຊິ້ນສ່ວນຕ່າງໆ. ສ່ວນປະກອບເຫຼົ່ານີ້ອາດຈະບໍ່ຕ້ອງການຄວາມແມ່ນຍຳສູງສຸດ, ແຕ່ພວກມັນເປັນຕົວແທນຂອງມາດຕະຖານການຜະລິດທີ່ສູງສຳລັບອຸປະກອນກົນຈັກ, ສ່ວນປະກອບອັດຕະໂນມັດ ແລະ ຜະລິດຕະພັນອຸດສາຫະກຳ. ສິ່ງທ້າທາຍທີ່ແທ້ຈິງບໍ່ແມ່ນການຜະລິດຊິ້ນສ່ວນທີ່ມີຄຸນນະພາບພຽງຊິ້ນດຽວ, ແຕ່ແມ່ນການຮັກສາຄຸນນະພາບດຽວກັນຕະຫຼອດການຜະລິດຢ່າງຕໍ່ເນື່ອງ.
ລະດັບຄວາມຖືກຕ້ອງທົ່ວໄປລວມມີ:
- ຄວາມທົນທານຂອງມິຕິມາດຕະຖານມັກຈະຖືກຄວບຄຸມປະມານ ±0.01 ມມ, ຕອບສະໜອງຄວາມຕ້ອງການຂອງອົງປະກອບອຸດສາຫະກໍາຫຼາຍຢ່າງ.
- ຮູທີ່ສຳຄັນ ແລະ ພື້ນທີ່ຕິດຕັ້ງບາງຢ່າງສາມາດບັນລຸຄວາມທົນທານທີ່ເຄັ່ງຄັດຂຶ້ນເພື່ອປັບປຸງຄວາມແມ່ນຍຳໃນການປະກອບ.
- ໃນລະຫວ່າງການຜະລິດເປັນຊຸດ, ຄວາມແຕກຕ່າງຂອງມິຕິລະຫວ່າງແຕ່ລະຊິ້ນສ່ວນຕ້ອງໄດ້ຮັບການຄວບຄຸມເພື່ອຫຼີກເວັ້ນຄຸນນະພາບຜະລິດຕະພັນທີ່ບໍ່ສອດຄ່ອງກັນ.
ລະດັບຄວາມແມ່ນຍຳນີ້ແມ່ນຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດກົນຈັກ. ສຳລັບບໍລິສັດເຄື່ອງຈັກ, ຄວາມສາມາດໃນການຜະລິດທີ່ໝັ້ນຄົງມັກຈະມີຄວາມສຳຄັນຫຼາຍກວ່າການບັນລຸຄວາມແມ່ນຍຳສູງພຽງຄັ້ງດຽວ. ຜົນໄດ້ຮັບທີ່ສອດຄ່ອງກັນໃນການຜະລິດຊ້ຳໆແມ່ນສິ່ງທີ່ຕອບສະໜອງຄວາມຕ້ອງການຂອງລູກຄ້າຢ່າງແທ້ຈິງ.
ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງສາມາດບັນລຸການຄວບຄຸມລະດັບໄມຄຣອນໄດ້
ສ່ວນປະກອບບາງຢ່າງທີ່ໃຊ້ໃນອຸດສາຫະກຳທີ່ກ້າວໜ້າຕ້ອງການຄວາມແມ່ນຍຳທີ່ເຂັ້ມງວດກວ່າ. ຊິ້ນສ່ວນອຸປະກອນເຄິ່ງຕົວນຳ, ສ່ວນປະກອບອຸປະກອນການແພດ, ແລະ ສ່ວນປະກອບຄວາມແມ່ນຍຳດ້ານການບິນອະວະກາດບໍ່ພຽງແຕ່ຕ້ອງການຂະໜາດທີ່ຖືກຕ້ອງເທົ່ານັ້ນ ແຕ່ຍັງຕ້ອງມີການຄວບຄຸມຄວາມຮາບພຽງ, ຄວາມກົມ, ແລະ ຄວາມແມ່ນຍຳຂອງຕຳແໜ່ງຢ່າງເຂັ້ມງວດ. ຊິ້ນສ່ວນອາດຈະເບິ່ງຄືປົກກະຕິພາຍນອກ, ແຕ່ຄວາມຜິດປົກກະຕິສອງສາມໄມຄຣອນສາມາດສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງອຸປະກອນ.
ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງມັກຈະກ່ຽວຂ້ອງກັບ:
- ການຄວບຄຸມມິຕິລະດັບໄມຄຣອນ.
- ການຄຸ້ມຄອງຄວາມທົນທານທາງເລຂາຄະນິດທີ່ເຂັ້ມງວດ.
- ການຈັບຄູ່ທີ່ຊັດເຈນລະຫວ່າງຫຼາຍອົງປະກອບ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ບໍ່ແມ່ນທຸກຊິ້ນສ່ວນຕ້ອງການຄວາມແມ່ນຍຳໃນລະດັບໄມຄຣອນ. ຖ້າອົງປະກອບໂຄງສ້າງທຳມະດາຖືກຜະລິດດ້ວຍຄວາມແມ່ນຍຳສູງໂດຍບໍ່ຈຳເປັນ, ເວລາເຄື່ອງຈັກ ແລະ ຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກຈະເພີ່ມຂຶ້ນ. ການກຳນົດຄວາມຕ້ອງການຄວາມທົນທານທີ່ເໝາະສົມໂດຍອີງໃສ່ການນຳໃຊ້ຕົວຈິງແມ່ນວິທີການທີ່ໃຊ້ໄດ້ຈິງຫຼາຍກວ່າ.
ວິທີການເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນມີຜົນກະທົບຕໍ່ຄວາມແມ່ນຍໍາສຸດທ້າຍ
ຄວາມທົນທານທີ່ສາມາດບັນລຸໄດ້ໃນການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງຍັງກ່ຽວຂ້ອງຢ່າງໃກ້ຊິດກັບຂະບວນການເຄື່ອງຈັກທີ່ເລືອກ. ວິທີການທີ່ແຕກຕ່າງກັນແມ່ນເໝາະສົມກັບໂຄງສ້າງຊິ້ນສ່ວນທີ່ແຕກຕ່າງກັນ. ຖ້າເລືອກຂະບວນການທີ່ບໍ່ຖືກຕ້ອງ, ເຖິງແມ່ນວ່າອຸປະກອນທີ່ມີຄວາມແມ່ນຍໍາສູງກໍ່ອາດຈະບໍ່ໃຫ້ຜົນໄດ້ຮັບຕາມທີ່ຄາດໄວ້.
ວິທີການເຄື່ອງຈັກທົ່ວໄປປະກອບມີ:
- ເຄື່ອງຕັດ CNC ແມ່ນເໝາະສົມສຳລັບຮູບຮ່າງທີ່ສັບສົນ, ຊ່ອງ, ແລະ ອົງປະກອບຫຼາຍລັກສະນະ.
- ການກ້ຽວ CNC ແມ່ນເໝາະສົມກັບເພົາ, ແຂນເສື້ອ ແລະ ຊິ້ນສ່ວນໝຸນ.
- ການຂັດແມ່ນເໝາະສົມສຳລັບການປັບປຸງຄວາມຖືກຕ້ອງຂອງມິຕິສຸດທ້າຍ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ.
- ການເຄື່ອງຈັກ 5 ແກນແມ່ນເໝາະສົມກັບອົງປະກອບໂຄ້ງຫຼາຍມຸມ ແລະ ສະລັບສັບຊ້ອນ.
ການເລືອກວິທີການເຄື່ອງຈັກທີ່ຖືກຕ້ອງສາມາດຫຼຸດຜ່ອນຄວາມຜິດພາດ ແລະ ປັບປຸງຄຸນນະພາບຂອງຊິ້ນສ່ວນສຸດທ້າຍ ພ້ອມທັງຫຼີກລ່ຽງຄ່າໃຊ້ຈ່າຍໃນການຜະລິດທີ່ບໍ່ຈຳເປັນ.
ປັດໄຈໃດແດ່ທີ່ມີຜົນກະທົບຕໍ່ຄວາມທົນທານຂອງເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງ?
ລູກຄ້າຫຼາຍຄົນພົບວ່າຮູບແຕ້ມດຽວກັນອາດຈະສ້າງຜົນໄດ້ຮັບທີ່ແຕກຕ່າງກັນເມື່ອຜະລິດໂດຍບໍລິສັດເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ. ເຫດຜົນບໍ່ພຽງແຕ່ກ່ຽວຂ້ອງກັບອຸປະກອນເທົ່ານັ້ນ. ເງື່ອນໄຂວັດສະດຸ, ຂະບວນການເຄື່ອງຈັກ, ປະສົບການຂອງຜູ້ປະຕິບັດງານ, ແລະການຄຸ້ມຄອງການຜະລິດສາມາດມີອິດທິພົນຕໍ່ຂະໜາດສຸດທ້າຍ. ສຳລັບເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງ, ທຸກໆຂັ້ນຕອນຂອງການຜະລິດມີຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງ, ໂດຍສະເພາະເມື່ອຈັດການກັບອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງບ່ອນທີ່ການປ່ຽນແປງເລັກນ້ອຍກໍ່ສາມາດກາຍເປັນສິ່ງສໍາຄັນ.
ຄຸນລັກສະນະຂອງວັດສະດຸມີຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງຂອງມິຕິ
ວັດສະດຸທີ່ແຕກຕ່າງກັນມີພຶດຕິກຳແຕກຕ່າງກັນໃນລະຫວ່າງການເຄື່ອງຈັກ. ວັດສະດຸບາງຊະນິດຕັດງ່າຍແຕ່ມີຄວາມອ່ອນໄຫວຕໍ່ການປ່ຽນແປງຂອງອຸນຫະພູມ, ໃນຂະນະທີ່ວັດສະດຸບາງຊະນິດມີຄວາມແຂງແຮງສູງ ແລະ ສ້າງແຮງດັນໃນການຕັດຫຼາຍຂຶ້ນໃນລະຫວ່າງການປະມວນຜົນ. ໂດຍບໍ່ຄຳນຶງເຖິງລັກສະນະຂອງວັດສະດຸ, ການປ່ຽນແປງຂອງມິຕິອາດຈະເກີດຂຶ້ນຫຼັງຈາກການເຄື່ອງຈັກ.
ອິດທິພົນທົ່ວໄປປະກອບມີ:
- ໂລຫະປະສົມອາລູມີນຽມແມ່ນງ່າຍຕໍ່ການເຄື່ອງຈັກແຕ່ສາມາດໄດ້ຮັບຜົນກະທົບຈາກການປ່ຽນແປງຂອງອຸນຫະພູມ.
- ໂລຫະປະສົມໄທທານຽມມີຄວາມແຂງແຮງສູງ ແລະ ຕ້ອງການການຄວບຄຸມເຄື່ອງມື ແລະ ພາລາມິເຕີທີ່ເຂັ້ມງວດກວ່າ.
- ເຫຼັກກ້າທີ່ຜ່ານການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນອາດຈະມີການປ່ຽນແປງດ້ານມິຕິທີ່ເກີດຈາກຄວາມກົດດັນພາຍໃນ.
ການເລືອກວັດສະດຸບໍ່ພຽງແຕ່ກ່ຽວກັບຄວາມແຂງແຮງ ຫຼື ປະສິດທິພາບເທົ່ານັ້ນ. ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ການຄວບຄຸມຂະບວນການທີ່ເໝາະສົມສາມາດຫຼຸດຜ່ອນຄວາມຜິດພາດທີ່ກ່ຽວຂ້ອງກັບວັດສະດຸ ແລະ ຮັກສາຄວາມຖືກຕ້ອງຂອງມິຕິໃຫ້ດີຂຶ້ນ.
ສະພາບອຸປະກອນກຳນົດພື້ນຖານເຄື່ອງຈັກ
ການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງຕ້ອງການອຸປະກອນທີ່ມີຄວາມໝັ້ນຄົງສູງ. ເຖິງແມ່ນວ່າເຄື່ອງຈັກຈະມີຄວາມແມ່ນຍຳໃນເບື້ອງຕົ້ນທີ່ດີເລີດ, ແຕ່ການດຳເນີນງານໃນໄລຍະຍາວໂດຍບໍ່ມີການບຳລຸງຮັກສາທີ່ເໝາະສົມອາດຈະສົ່ງຜົນກະທົບຕໍ່ຜົນໄດ້ຮັບຈາກການເຄື່ອງຈັກ. ໃນລະຫວ່າງການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ຄວາມສາມາດໃນການເຮັດຊ້ຳຂອງເຄື່ອງຈັກມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມສອດຄ່ອງຂອງຊິ້ນສ່ວນຕ່າງໆ.
ປັດໄຈທີ່ສໍາຄັນປະກອບມີ:
- ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງເຄື່ອງຈັກ.
- ສະຖຽນລະພາບໃນການເຮັດວຽກຂອງ Spindle.
- ການຮັກສາຄວາມຖືກຕ້ອງໃນໄລຍະຍາວຂອງອຸປະກອນ.
ປະສິດທິພາບຂອງອຸປະກອນທີ່ໝັ້ນຄົງແມ່ນພື້ນຖານທີ່ສຳຄັນສຳລັບການຮັກສາຄວາມທົນທານຂອງເປົ້າໝາຍ. ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງບໍ່ພຽງແຕ່ຂຶ້ນກັບລາຍລະອຽດຂອງເຄື່ອງຈັກເທົ່ານັ້ນ ແຕ່ຍັງຂຶ້ນກັບການຄຸ້ມຄອງອຸປະກອນທີ່ເໝາະສົມອີກດ້ວຍ.
ຂະບວນການເຄື່ອງຈັກມີອິດທິພົນຕໍ່ຄວາມຜິດພາດສຸດທ້າຍ
ບັນຫາເຄື່ອງຈັກຫຼາຍຢ່າງບໍ່ໄດ້ເກີດຈາກຂໍ້ຈຳກັດຂອງອຸປະກອນ ແຕ່ເກີດຈາກການວາງແຜນຂະບວນການທີ່ບໍ່ຖືກຕ້ອງ. ລຳດັບເຄື່ອງຈັກທີ່ບໍ່ຖືກຕ້ອງ ຫຼື ເສັ້ນທາງເຄື່ອງມືທີ່ບໍ່ເໝາະສົມສາມາດເຮັດໃຫ້ເກີດການຜິດຮູບຂອງຊິ້ນສ່ວນ ຫຼື ການບິດເບືອນຂອງມິຕິໄດ້.
ການພິຈາລະນາທີ່ສໍາຄັນລວມມີ:
- ການຈັດແຈງທີ່ເໝາະສົມຂອງການດຳເນີນງານການຂັດ ແລະ ການເຄືອບ.
- ການຫຼຸດຜ່ອນການສັ່ນສະເທືອນໃນລະຫວ່າງການເຄື່ອງຈັກ.
- ການເພີ່ມປະສິດທິພາບເສັ້ນທາງການເຄື່ອນໄຫວຂອງເຄື່ອງມື.
ຂະບວນການເຄື່ອງຈັກທີ່ພັດທະນາດີສາມາດຫຼຸດຜ່ອນຄວາມສ່ຽງໃນການຜະລິດ ແລະ ເຮັດໃຫ້ມັນງ່າຍຂຶ້ນໃນການບັນລຸຄວາມຕ້ອງການດ້ານການແຕ້ມຮູບ.
ລູກຄ້າຄວນກໍານົດຄວາມທົນທານຂອງຊິ້ນສ່ວນທີ່ຕ້ອງການແນວໃດ?
ໃນລະຫວ່າງການອອກແບບຊິ້ນສ່ວນ, ລູກຄ້າຫຼາຍຄົນຄິດວ່າຄວາມແມ່ນຍຳທີ່ສູງກວ່າແມ່ນດີກວ່າສະເໝີ. ຢ່າງໃດກໍຕາມ, ໃນການຜະລິດຕົວຈິງ, ອົງປະກອບທີ່ແຕກຕ່າງກັນມີຄວາມຕ້ອງການຄວາມແມ່ນຍຳທີ່ແຕກຕ່າງກັນ. ຊິ້ນສ່ວນທີ່ຢູ່ອາໄສແບບງ່າຍໆ ແລະ ອົງປະກອບທີ່ເຄື່ອນທີ່ດ້ວຍຄວາມໄວສູງມີຄວາມຕ້ອງການຄວາມທົນທານທີ່ແຕກຕ່າງກັນໂດຍສິ້ນເຊີງ. ການກຳນົດຄວາມຕ້ອງການຄວາມທົນທານທີ່ສົມເຫດສົມຜົນຊ່ວຍຫຼີກເວັ້ນຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກທີ່ບໍ່ຈຳເປັນ ໃນຂະນະທີ່ຮັບປະກັນວ່າຊິ້ນສ່ວນເຮັດວຽກຢ່າງຖືກຕ້ອງ.
ກຳນົດຄວາມທົນທານໂດຍອີງໃສ່ໜ້າທີ່ຂອງຊິ້ນສ່ວນ
ໜ້າທີ່ຂອງຊິ້ນສ່ວນຕ່າງໆຮຽກຮ້ອງໃຫ້ມີລະດັບຄວາມແມ່ນຍຳທີ່ແຕກຕ່າງກັນ. ກ່ອນທີ່ຈະຕັດເຄື່ອງຈັກ, ມັນເປັນສິ່ງສຳຄັນທີ່ຈະຕ້ອງເຂົ້າໃຈບົດບາດຂອງອົງປະກອບແທນທີ່ຈະເພີ່ມຄວາມຕ້ອງການດ້ານມິຕິທັງໝົດ.
ຄວາມແຕກຕ່າງທີ່ ສຳ ຄັນລວມມີ:
- ອົງປະກອບທີ່ເຄື່ອນຍ້າຍແມ່ນສຸມໃສ່ຄວາມແມ່ນຍໍາຂອງການຕິດຕັ້ງ.
- ອົງປະກອບຕິດຕັ້ງສຸມໃສ່ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງຮູ.
- ຊິ້ນສ່ວນຮູບລັກສະນະສຸມໃສ່ຄຸນນະພາບຂອງພື້ນຜິວຫຼາຍກວ່າ.
ການເຂົ້າໃຈໜ້າທີ່ຕົວຈິງຂອງຊິ້ນສ່ວນຊ່ວຍສ້າງຄວາມຕ້ອງການເຄື່ອງຈັກທີ່ສົມເຫດສົມຜົນຫຼາຍຂຶ້ນ.
ກຳນົດຄວາມທົນທານໂດຍອີງໃສ່ຄວາມຕ້ອງການຂອງການປະກອບ
ຊິ້ນສ່ວນຄວາມແມ່ນຍໍາຫຼາຍຊິ້ນຖືກຕິດຕັ້ງຮ່ວມກັບອົງປະກອບອື່ນໆ. ຄວາມຜິດປົກກະຕິຂອງມິຕິເລັກນ້ອຍອາດຈະສົ່ງຜົນກະທົບຕໍ່ຂະບວນການປະກອບທັງໝົດ. ສິ່ງນີ້ມີຄວາມສຳຄັນໂດຍສະເພາະສຳລັບຊິ້ນສ່ວນສົ່ງກຳລັງກົນຈັກ ແລະ ໂຄງສ້າງການວາງຕຳແໜ່ງ.
ການພິຈາລະນາທີ່ສໍາຄັນລວມມີ:
- ບໍ່ວ່າຮູ ແລະ ເພົາຕ້ອງການການຕິດຕັ້ງຢ່າງແນ່ນອນຫຼືບໍ່.
- ບໍ່ວ່າສ່ວນຕ່າງໆມີຄວາມສຳພັນກັບການເຄື່ອນໄຫວຫຼືບໍ່.
- ບໍ່ວ່າຈະຕ້ອງມີຄວາມຕ້ານທານການສວມໃສ່ໃນໄລຍະຍາວຫຼືບໍ່.
ຄວາມສຳພັນຂອງການປະກອບມີຄວາມຊັບຊ້ອນຫຼາຍເທົ່າໃດ, ຄວາມຕ້ອງການຄວບຄຸມຄວາມທົນທານກໍ່ຈະຍິ່ງເຂັ້ມງວດຂຶ້ນເທົ່ານັ້ນ.
ກຳນົດຄວາມທົນທານໂດຍອີງໃສ່ປະລິມານການຜະລິດ
ຂັ້ນຕອນການຜະລິດທີ່ແຕກຕ່າງກັນແມ່ນສຸມໃສ່ເປົ້າໝາຍທີ່ແຕກຕ່າງກັນ. ການຜະລິດແບບຕົ້ນແບບສ່ວນໃຫຍ່ແມ່ນສຸມໃສ່ການກວດສອບການອອກແບບ, ໃນຂະນະທີ່ການຜະລິດຈຳນວນຫຼາຍແມ່ນສຸມໃສ່ຄວາມໝັ້ນຄົງ ແລະ ຄວາມສອດຄ່ອງຫຼາຍກວ່າ.
ສະຖານະການທົ່ວໄປປະກອບມີ:
- ການເຄື່ອງຈັກຕົ້ນແບບສຸມໃສ່ການກວດສອບຢ່າງວ່ອງໄວ.
- ການຜະລິດແບບ batch ແມ່ນສຸມໃສ່ຄວາມສອດຄ່ອງຂອງມິຕິ.
- ການສະໜອງໄລຍະຍາວແມ່ນສຸມໃສ່ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ.
ການວາງແຜນຄວາມທົນທານທີ່ເໝາະສົມຊ່ວຍເຮັດໃຫ້ຂະບວນການຜະລິດທັງໝົດລຽບງ່າຍຂຶ້ນ.
ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງຮັກສາຄວາມທົນທານຂອງເປົ້າໝາຍໄດ້ແນວໃດ?
ຊິ້ນສ່ວນໃດໜຶ່ງຕອບສະໜອງຄວາມຕ້ອງການດ້ານການແຕ້ມຮູບບໍ່ໄດ້ຖືກກໍານົດໂດຍການກວດກາສຸດທ້າຍເທົ່ານັ້ນ. ຕັ້ງແຕ່ການວິເຄາະຊິ້ນສ່ວນເບື້ອງຕົ້ນ ແລະ ການຄວບຄຸມເຄື່ອງຈັກຈົນເຖິງການກວດສອບຄຸນນະພາບສຸດທ້າຍ, ທຸກໆຂັ້ນຕອນມີຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງມິຕິ. ສໍາລັບອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງ, ບັນຫາເລັກນ້ອຍໃນຂັ້ນຕອນໃດກໍ່ຕາມສາມາດສົ່ງຜົນກະທົບຕໍ່ຜົນໄດ້ຮັບສຸດທ້າຍ.
ວິເຄາະຊິ້ນສ່ວນກ່ອນການເຄື່ອງຈັກ
ກ່ອນທີ່ການຜະລິດຈະເລີ່ມຕົ້ນ, ມັນເປັນສິ່ງສຳຄັນທີ່ຈະຕ້ອງທົບທວນຄືນໂຄງສ້າງຊິ້ນສ່ວນ ແລະ ຄວາມຫຍຸ້ງຍາກໃນການເຄື່ອງຈັກຢ່າງລະອຽດ. ບັນຫາທີ່ອາດເກີດຂຶ້ນຫຼາຍຢ່າງສາມາດຄົ້ນພົບໄດ້ໃນລະຫວ່າງຂັ້ນຕອນການແຕ້ມຮູບແທນທີ່ຈະຫຼັງຈາກການຜະລິດເລີ່ມຕົ້ນ. ການວິເຄາະແຕ່ຫົວທີຊ່ວຍຫຼຸດຜ່ອນການດັດແປງ ແລະ ປັບປຸງປະສິດທິພາບການເຄື່ອງຈັກ.
ວຽກງານຕົ້ນຕໍປະກອບມີ:
- ການຢືນຢັນຄວາມຕ້ອງການດ້ານມິຕິທີ່ສຳຄັນ.
- ການວິເຄາະຄຸນລັກສະນະຂອງເຄື່ອງຈັກວັດສະດຸ.
- ການວາງແຜນລຳດັບເຄື່ອງຈັກ.
ການກະກຽມທີ່ດີກວ່າກ່ອນການເຄື່ອງຈັກຊ່ວຍຫຼຸດຜ່ອນການປັບຕົວໃນລະຫວ່າງການຜະລິດ ແລະ ຊ່ວຍຮັກສາຄວາມແມ່ນຍໍາທີ່ໝັ້ນຄົງ.
ການປ່ຽນແປງຄວາມຜິດພາດຂອງການຄວບຄຸມໃນລະຫວ່າງການເຄື່ອງຈັກ
ໃນລະຫວ່າງການຜະລິດ, ສະພາບອຸປະກອນ, ການສວມໃສ່ຂອງເຄື່ອງມື, ແລະຕົວກໍານົດການເຄື່ອງຈັກສາມາດສົ່ງຜົນກະທົບຕໍ່ຂະໜາດຂອງຊິ້ນສ່ວນ. ສິ່ງນີ້ມີຄວາມສໍາຄັນໂດຍສະເພາະໃນລະຫວ່າງການຜະລິດຢ່າງຕໍ່ເນື່ອງ, ບ່ອນທີ່ການປ່ຽນແປງເລັກນ້ອຍອາດຈະນໍາໄປສູ່ຄຸນນະພາບຂອງຊຸດທີ່ບໍ່ສອດຄ່ອງ.
ການຄວບຄຸມທີ່ສຳຄັນລວມມີ:
- ກວດສອບການປ່ຽນແປງມິຕິທີ່ສຳຄັນ.
- ຕິດຕາມກວດກາສະພາບການສວມໃສ່ຂອງເຄື່ອງມື.
- ການປັບຕົວກໍານົດການເຄື່ອງຈັກເມື່ອຈໍາເປັນ.
ການຄວບຄຸມຂະບວນການຢ່າງຕໍ່ເນື່ອງຊ່ວຍຫຼຸດຜ່ອນຄວາມຜິດພາດທີ່ສະສົມໄວ້ ແລະ ຊ່ວຍຮັກສາຄວາມສອດຄ່ອງຂອງຊິ້ນສ່ວນໃຫ້ດີຂຶ້ນ.
ປະຕິບັດການກວດກາຢ່າງເຂັ້ມງວດຫຼັງຈາກເຄື່ອງຈັກ
ການກວດກາແມ່ນຂັ້ນຕອນທີ່ສຳຄັນໃນການຢືນຢັນວ່າຊິ້ນສ່ວນຕ່າງໆຕອບສະໜອງຄວາມຕ້ອງການຫຼືບໍ່. ສຳລັບອົງປະກອບເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງ, ການກວດສອບຮູບລັກສະນະຢ່າງດຽວແມ່ນບໍ່ພຽງພໍ. ຕ້ອງມີວິທີການວັດແທກແບບມືອາຊີບເພື່ອກວດສອບຂະໜາດ ແລະ ຄວາມຖືກຕ້ອງຂອງໂຄງສ້າງ.
ວິທີການກວດກາທົ່ວໄປປະກອບມີ:
- ການນໍາໃຊ້ອຸປະກອນ CMM ເພື່ອວັດແທກມິຕິທີ່ສໍາຄັນ.
- ການກວດສອບຄວາມທົນທານທາງເລຂາຄະນິດ.
- ກຳລັງກວດສອບຄວາມສອດຄ່ອງຂອງຊຸດ.
ຂະບວນການກວດກາທີ່ສົມບູນຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງໃນການປະກອບ ແລະ ຮັບປະກັນປະສິດທິພາບທີ່ໜ້າເຊື່ອຖືໃນການນຳໃຊ້ຕົວຈິງ.
ການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສາມາດບັນລຸຄວາມແມ່ນຍຳໄດ້ຕັ້ງແຕ່ຄວາມທົນທານມາດຕະຖານຂອງອຸດສາຫະກຳຈົນເຖິງການຄວບຄຸມລະດັບໄມຄຣອນ, ແຕ່ຜົນໄດ້ຮັບສຸດທ້າຍແມ່ນຂຶ້ນກັບໂຄງສ້າງຊິ້ນສ່ວນ, ຄຸນສົມບັດຂອງວັດສະດຸ, ຄວາມສາມາດຂອງອຸປະກອນ, ແລະຂະບວນການເຄື່ອງຈັກ. ສຳລັບລູກຄ້າ, ການກຳນົດຄວາມຕ້ອງການຄວາມທົນທານທີ່ສົມເຫດສົມຜົນແມ່ນມີຄວາມສຳຄັນຫຼາຍກວ່າການສະແຫວງຫາຄວາມແມ່ນຍຳສູງສຸດເທົ່າທີ່ເປັນໄປໄດ້. ການຄວບຄຸມຄວາມທົນທານທີ່ເໝາະສົມຊ່ວຍຮັບປະກັນປະສິດທິພາບຂອງຊິ້ນສ່ວນໃນຂະນະທີ່ຮັກສາຄ່າໃຊ້ຈ່າຍໃນການຜະລິດໃຫ້ມີປະສິດທິພາບ. Tirapid ຊ່ຽວຊານໃນການບໍລິການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳ, ໃຫ້ການສະໜັບສະໜູນການຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງ ແລະ ການເຄື່ອງຈັກທີ່ກຳນົດເອງເພື່ອຊ່ວຍໃຫ້ບໍລິສັດບັນລຸຄຸນນະພາບເຄື່ອງຈັກທີ່ໝັ້ນຄົງ ແລະ ໜ້າເຊື່ອຖື.