
ການເຄື່ອງຈັກ CNC ຂອງຊິ້ນສ່ວນພາດສະຕິກຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດອຸປະກອນອຸດສາຫະກໍາ, ຜະລິດຕະພັນເອເລັກໂຕຣນິກ, ຊິ້ນສ່ວນລົດຍົນ, ເຮືອນອຸປະກອນການແພດ, ເຄື່ອງຈັກອັດຕະໂນມັດ, ແລະອົງປະກອບໂຄງສ້າງທີ່ມີຄວາມແມ່ນຍໍາ. ໃນລະຫວ່າງການຜະລິດ, ຊິ້ນສ່ວນພາດສະຕິກຫຼາຍຊະນິດຕ້ອງການຮູຕິດຕັ້ງ, ຮູວາງຕໍາແຫນ່ງ, ຮູເກລียว, ຮູຜ່ານ, ຮູບອດ, ແລະຮູຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີ. ໂຄງສ້າງຮູເຫຼົ່ານີ້ບໍ່ພຽງແຕ່ກໍານົດວິທີການເຊື່ອມຕໍ່ຊິ້ນສ່ວນເທົ່ານັ້ນ, ແຕ່ຍັງສົ່ງຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງການປະກອບ, ຄວາມແຂງແຮງຂອງໂຄງສ້າງ, ແລະສະຖຽນລະພາບໃນການດໍາເນີນງານຂອງອຸປະກອນ. ໃນບັນດາຂະບວນການເຄື່ອງຈັກ CNC ທົ່ວໄປ, ທັງການເຈາະ CNC ແລະເຄື່ອງກັດ CNC ສາມາດສ້າງຮູໄດ້, ແຕ່ສອງວິທີແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍໃນການເຄື່ອນຍ້າຍເຄື່ອງມື, ວິທີການເອົາວັດສະດຸອອກ, ປະສິດທິພາບຂອງເຄື່ອງຈັກ, ແລະການຄວບຄຸມມິຕິ.
ພາດສະຕິກມີລັກສະນະການເຄື່ອງຈັກທີ່ແຕກຕ່າງຈາກໂລຫະ. ວັດສະດຸເຊັ່ນ ABS, POM, nylon, PC, ແລະ PEEK ມີຄວາມແຂງ, ຄວາມທົນທານ, ການນຳຄວາມຮ້ອນ, ແລະ ການຟື້ນຕົວຈາກຄວາມຍືດຫຍຸ່ນແຕກຕ່າງກັນ. ພາດສະຕິກບາງຊະນິດມີແນວໂນ້ມທີ່ຈະເກີດເປັນສະນິມ, ການສະສົມຂອງຊິບ, ແລະ ການຜິດຮູບຄວາມຮ້ອນໃນທ້ອງຖິ່ນໃນລະຫວ່າງການຕັດ. ຊິ້ນສ່ວນທີ່ມີຝາບາງອາດຈະໄດ້ຮັບຜົນກະທົບຈາກແຮງກົດໜີບ ແລະ ແຮງຕັດ. ດັ່ງນັ້ນ, ການເລືອກລະຫວ່າງການເຈາະ ແລະ ການເຈາະບໍ່ຄວນຂຶ້ນກັບເສັ້ນຜ່າສູນກາງຮູເທົ່ານັ້ນ. ຮູບແຕ້ມຊິ້ນສ່ວນ, ຮູບຮ່າງຮູ, ຄວາມທົນທານຂອງມິຕິ, ຄວາມເລິກຂອງການເຄື່ອງຈັກ, ແລະ ຄວາມຕ້ອງການການປະກອບຕໍ່ມາຕ້ອງໄດ້ຮັບການປະເມີນເຊັ່ນກັນ.
ຄວາມແຕກຕ່າງລະຫວ່າງຫຼັກການເຈາະ CNC ແລະ Milling ແມ່ນຫຍັງ?
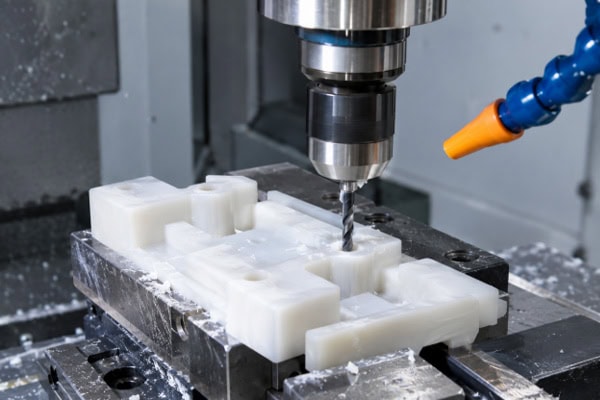
ຄວາມແຕກຕ່າງທີ່ເຫັນໄດ້ຊັດເຈນທີ່ສຸດລະຫວ່າງການເຈາະ CNC ແລະ ການເຈາະແມ່ນຢູ່ທີ່ການເຄື່ອນໄຫວຂອງເຄື່ອງມືຕັດ. ການເຈາະສ່ວນໃຫຍ່ແມ່ນອາໄສຫົວເຈາະທີ່ໝູນວຽນເຊິ່ງສົ່ງໄປຕາມແກນຮູ, ຄ່ອຍໆເອົາວັດສະດຸອອກເພື່ອສ້າງຮູ. ການເຈາະໂດຍທົ່ວໄປແລ້ວແມ່ນໃຊ້ເຄື່ອງມືໝູນວຽນເຊັ່ນ: ດອກເຈາະປາຍເພື່ອເອົາວັດສະດຸອອກຜ່ານການເຄື່ອນໄຫວທີ່ກ່ຽວຂ້ອງລະຫວ່າງເຄື່ອງມືແລະຊິ້ນວຽກຕາມເສັ້ນທາງທີ່ກຳນົດໄວ້ລ່ວງໜ້າ. ທັງສອງວິທີສາມາດເຮັດໄດ້ໃນສູນເຄື່ອງຈັກ CNC, ແຕ່ຮູບຮ່າງຮູທີ່ເໝາະສົມແລະເສັ້ນທາງເຄື່ອງຈັກແຕກຕ່າງກັນ.
ການເຈາະ CNC ແມ່ນເໝາະສົມກັບຮູມົນທຳມະດາ
ການເຈາະ CNC ໂດຍປົກກະຕິແລ້ວຈະໃຊ້ສະວ່ານບິດ ຫຼື ຫົວເຈາະພິເສດທີ່ອອກແບບມາສຳລັບການເຄື່ອງຈັກພາດສະຕິກ. ໂປຣແກຣມເຄື່ອງຈັກຄວບຄຸມຄວາມໄວຂອງແກນໝູນ, ອັດຕາການປ້ອນ, ແລະ ຄວາມເລິກຂອງການເຈາະຕາມຄວາມຕ້ອງການຂອງການແຕ້ມ, ຊ່ວຍໃຫ້ເຄື່ອງມືເຂົ້າໄປໃນຊິ້ນວຽກຕາມແກນທີ່ກຳນົດໄວ້ຈົນກວ່າຈະບັນລຸຂະໜາດທີ່ກຳນົດໄວ້. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທີ່ມີເສັ້ນຜ່າສູນກາງຮູຄົງທີ່ ແລະ ໂຄງສ້າງງ່າຍໆ, ການເຈາະໂດຍທົ່ວໄປບໍ່ຈຳເປັນຕ້ອງມີເສັ້ນທາງເຄື່ອງມືທີ່ສັບສົນ, ແລະ ການຕັ້ງຄ່າໂປຣແກຣມແມ່ນຂ້ອນຂ້າງງ່າຍດາຍ. ການນຳໃຊ້ທົ່ວໄປປະກອບມີຮູສະກູໃນວົງເລັບພາດສະຕິກ, ຮູຕິດຕັ້ງໃນເຮືອນອຸປະກອນ, ຮູວາງຕຳແໜ່ງໃນອົງປະກອບກົນຈັກ, ແລະ ຮູນຳທາງສຳລັບການເຊື່ອມຕໍ່ສະກູ. ເມື່ອເຄື່ອງຈັກເຮືອນອຸປະກອນເອເລັກໂຕຣນິກ ແລະ ແຜງພາດສະຕິກອຸດສາຫະກຳ, ການເຈາະ CNC ສາມາດຜະລິດຮູຢ່າງຕໍ່ເນື່ອງຕາມພິກັດທີ່ກຳນົດໄວ້ລ່ວງໜ້າ ຖ້າຫຼາຍຮູມີເສັ້ນຜ່າສູນກາງດຽວກັນ ແລະ ຕຳແໜ່ງຂອງມັນຖືກລະບຸໄວ້ຢ່າງຊັດເຈນໃນຮູບແຕ້ມ.
ລັກສະນະຕົ້ນຕໍຂອງການເຈາະປະກອບມີ:
ເສັ້ນທາງການເຄື່ອງຈັກແບບງ່າຍໆ: ເຄື່ອງມືສ່ວນໃຫຍ່ເຄື່ອນທີ່ໄປຕາມແກນຮູ, ເຮັດໃຫ້ການຂຽນໂປຣແກຣມຂ້ອນຂ້າງງ່າຍດາຍ ແລະ ເໝາະສົມສຳລັບການເຄື່ອງຈັກຮູກົມທີ່ມີລາຍລະອຽດດຽວກັນຊ້ຳໆ.
ປະສິດທິພາບການຜະລິດສູງ: ສຳລັບຊິ້ນສ່ວນທີ່ມີເສັ້ນຜ່າສູນກາງຮູສະໝ່ຳສະເໝີ ແລະ ມີຮູຈຳນວນຫຼວງຫຼາຍ, ການເຈາະສາມາດຫຼຸດເວລາການເຄື່ອງຈັກທີ່ຕ້ອງການສຳລັບແຕ່ລະຮູໄດ້.
ການເລືອກເຄື່ອງມືທີ່ງ່າຍດາຍ: ດອກເຈາະທີ່ເໝາະສົມສາມາດເລືອກໄດ້ຕາມເສັ້ນຜ່າສູນກາງຂອງຮູເປົ້າໝາຍ, ຄວາມເລິກ ແລະ ວັດສະດຸພາດສະຕິກ, ເຮັດໃຫ້ມັນງ່າຍຂຶ້ນໃນການສ້າງຂະບວນການເຄື່ອງຈັກທີ່ໄດ້ມາດຕະຖານ.
ການກຳຈັດເສດຕ້ອງໄດ້ຮັບຄວາມເອົາໃຈໃສ່: ຖ້າເສດພາດສະຕິກສະສົມຢູ່ພາຍໃນຮູ, ແຮງສຽດທານລະຫວ່າງເຄື່ອງມື ແລະ ຝາຮູອາດຈະເພີ່ມຂຶ້ນ, ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມຮ້ອນບໍລິເວນນັ້ນ, ຄວາມເສຍຫາຍຂອງຝາຮູ, ຫຼື ການບິດເບືອນຂອງມິຕິ.
ສຳລັບຮູເລິກ, ຊິ້ນສ່ວນພາດສະຕິກທີ່ມີຝາບາງ, ແລະ ອົງປະກອບທີ່ມີຂໍ້ກຳນົດທີ່ເຂັ້ມງວດສຳລັບການອອກຂອງຮູ, ວິທີການປ້ອນ ແລະ ການຄາຍຊິບຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງລະມັດລະວັງ. ເມື່ອຈຳເປັນ, ວິທີການຕ່າງໆເຊັ່ນ: ການປ້ອນແບບເທື່ອລະກ້າວ ແລະ ການດຶງເຄື່ອງມືຄືນເປັນໄລຍະໆສາມາດຊ່ວຍປ້ອງກັນການອຸດຕັນຂອງຊິບໄດ້. ສຳລັບພາດສະຕິກທີ່ມີແນວໂນ້ມທີ່ຈະເກີດເປັນຂຸຍ ຫຼື ແຕກອອກຢູ່ທາງອອກຂອງຮູ, ຮູບຮ່າງການເຈາະ ແລະ ພາລາມິເຕີການເຄື່ອງຈັກກໍ່ຄວນໄດ້ຮັບການປັບຕາມລັກສະນະຂອງວັດສະດຸ.
ການເຈາະ CNC ສ້າງຮູຜ່ານເສັ້ນທາງເຄື່ອງມື
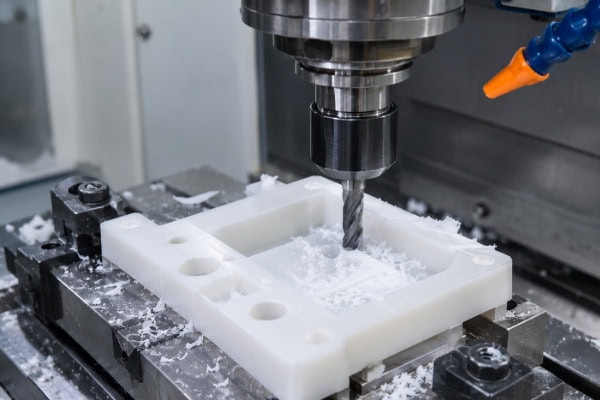
ການເຈາະ CNC ໂດຍປົກກະຕິແລ້ວຈະໃຊ້ເຄື່ອງມືໝູນວຽນເຊັ່ນ: ເຄື່ອງເຈາະປາຍເພື່ອເຈາະຮູຜ່ານການເຈາະຮູບວົງມົນ, ການເຈາະຮູບກ້ຽວວຽນ, ຫຼື ການຕັດເປັນຊັ້ນ. ບໍ່ເໝືອນກັບຫົວເຈາະທີ່ສ່ວນໃຫຍ່ຈະເຈາະຕາມທິດທາງແກນ, ເຄື່ອງເຈາະສາມາດເຄື່ອນທີ່ໄປຕາມເສັ້ນທາງທີ່ຕັ້ງໂປຣແກຣມໄວ້ພາຍໃນລະນາບຂອງຊິ້ນວຽກ. ສິ່ງນີ້ຊ່ວຍໃຫ້ມັນສາມາດເຈາະຮູກົມທີ່ມີເສັ້ນຜ່າສູນກາງແຕກຕ່າງກັນ, ເຊັ່ນດຽວກັນກັບຊ່ອງຍາວ, ຊ່ອງເປີດຮູບສີ່ຫຼ່ຽມມົນ, ແລະ ຮູທີ່ມີຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີອື່ນໆ. ຕົວຢ່າງ, ແຜງອຸປະກອນພາດສະຕິກບາງອັນຕ້ອງການຮູຕິດຕັ້ງທີ່ບໍ່ໄດ້ມາດຕະຖານເພື່ອຮອງຮັບຕົວເຊື່ອມຕໍ່ສະເພາະ ຫຼື ພື້ນທີ່ປະກອບ. ຫົວເຈາະທີ່ມີເສັ້ນຜ່າສູນກາງຄົງທີ່ອາດຈະບໍ່ສ້າງຮູບຮ່າງທີ່ຕ້ອງການ, ໃນຂະນະທີ່ການເຈາະ CNC ສາມາດຄ່ອຍໆສ້າງໂປຣໄຟລ໌ທີ່ລະບຸໄວ້ໃນຮູບແຕ້ມໂດຍການຄວບຄຸມການເຄື່ອນໄຫວຂອງເຄື່ອງມືຜ່ານເສັ້ນທາງທີ່ຕັ້ງໂປຣແກຣມໄວ້.
ລັກສະນະຕົ້ນຕໍຂອງການປັ່ນປະກອບມີ:
ຄວາມສາມາດໃນການປັບຕົວໄດ້ດີກັບຮູບຮ່າງຂອງຮູ: ມັນສາມາດເຄື່ອງຈັກເຈາະຮູກົມມາດຕະຖານ, ຮູຍາວ, ຮູທີ່ມີຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີ, ແລະ ຊ່ອງເປີດທີ່ມີໂປຣໄຟລ໌ພາຍໃນສະເພາະ.
ການປັບເສັ້ນຜ່າສູນກາງທີ່ມີຄວາມຍືດຫຍຸ່ນ: ພາຍໃນຂອບເຂດຂອງການເດີນທາງຂອງເຄື່ອງມື ແລະ ເຄື່ອງຈັກ, ເສັ້ນຜ່າສູນກາງຮູເປົ້າໝາຍສາມາດປັບໄດ້ໂດຍການດັດແປງເສັ້ນທາງເຄື່ອງຈັກ, ຫຼຸດຜ່ອນການເພິ່ງພາອາໄສດອກສະວ່ານສະເພາະທີ່ມີເສັ້ນຜ່າສູນກາງແຕກຕ່າງກັນ.
ເໝາະສົມສຳລັບການເຄື່ອງຈັກແບບເປັນຂັ້ນຕອນ: ການເຄື່ອງຈັກແບບຫຍາບສາມາດປະຕິບັດໄດ້ກ່ອນ, ຕາມດ້ວຍການຜ່ານຂັ້ນຕອນສຳເລັດຮູບເພື່ອຄວບຄຸມເສັ້ນຜ່າສູນກາງຂອງຮູ ແລະ ໂປຣໄຟລ໌ ແລະ ຕອບສະໜອງຄວາມຕ້ອງການດ້ານມິຕິທີ່ເຂັ້ມງວດກວ່າ.
ພາລາມິເຕີການເຄື່ອງຈັກຮຽກຮ້ອງໃຫ້ມີການປະສານງານທີ່ເໝາະສົມ: ເສັ້ນທາງການເຈາະ, ເສັ້ນຜ່າສູນກາງເຄື່ອງມື, ຄວາມເລິກຂອງການຕັດ, ແລະ ອັດຕາການປ້ອນ ລ້ວນແຕ່ມີຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງຝາຮູ, ເວລາການເຄື່ອງຈັກ, ແລະ ຂະໜາດສຸດທ້າຍ.
ການເຈາະ CNC ບໍ່ໄດ້ໃຫ້ຄວາມແມ່ນຍຳໃນການເຄື່ອງຈັກສູງກວ່າການເຈາະ. ຄວາມແມ່ນຍຳຕົວຈິງຍັງຂຶ້ນກັບຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ຄວາມໄວຂອງເຄື່ອງມື, ຄວາມໝັ້ນຄົງຂອງອຸປະກອນ, ແຮງຕັດ, ແລະ ການຜິດຮູບຂອງວັດສະດຸ. ສຳລັບຮູກົມມາດຕະຖານທີ່ລຽບງ່າຍ, ການເຈາະມັກຈະງ່າຍດາຍກວ່າ. ສຳລັບຮູບຮ່າງຮູ ຫຼື ໂຄງສ້າງທີ່ສັບສົນທີ່ຕ້ອງການການສຳເລັດຮູບທີ່ຊັດເຈນ, ການເຈາະໂດຍທົ່ວໄປແລ້ວຈະໃຫ້ຂໍ້ໄດ້ປຽບຫຼາຍກວ່າ.
ຄວາມແຕກຕ່າງທີ່ສຳຄັນລະຫວ່າງການເຈາະ CNC ແລະ ການເຈາະສຳລັບຊິ້ນສ່ວນພາດສະຕິກແມ່ນຫຍັງ?
ເມື່ອປະເມີນຂະບວນການເຄື່ອງຈັກສອງຢ່າງນີ້, ຕ້ອງພິຈາລະນາຮູບຮ່າງຂອງຮູ, ການຄວບຄຸມມິຕິ, ປະສິດທິພາບຂອງເຄື່ອງຈັກ, ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ. ຄວາມຕ້ອງການຂອງເສັ້ນຜ່າສູນກາງຮູດຽວກັນອາດຈະຮຽກຮ້ອງໃຫ້ມີວິທີການເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນໂດຍອີງຕາມວັດສະດຸ, ຄວາມໜາຂອງຊິ້ນສ່ວນ, ແລະ ຄວາມຕ້ອງການຄວາມທົນທານ.
ຮູບຮ່າງຂອງຮູ ແລະ ຄວາມຍືດຫຍຸ່ນຂອງມິຕິ
ການເຈາະ CNC ສ່ວນໃຫຍ່ແມ່ນໃຊ້ເພື່ອຜະລິດຮູກົມທຳມະດາ. ເມື່ອຊິ້ນສ່ວນພາດສະຕິກຕ້ອງການຮູຕິດຕັ້ງ, ຮູຕຳແໜ່ງ, ຫຼື ຮູສະກູ, ການເຈາະມັກຈະເປັນທາງເລືອກທີ່ງ່າຍດາຍຖ້າເສັ້ນຜ່າສູນກາງຮູຖືກຄົງທີ່ ແລະ ບໍ່ຕ້ອງການໂປຣໄຟລ໌ທີ່ສັບສົນ. ການເຈາະ CNC ແມ່ນເໝາະສົມກວ່າສຳລັບໂຄງສ້າງຮູທີ່ສັບສົນ. ຕົວຢ່າງ, ອົງປະກອບຮອງຮັບພາດສະຕິກໃນອຸປະກອນອັດຕະໂນມັດອາດຈະຕ້ອງການຊ່ອງຍາວເພື່ອໃຫ້ສາມາດປັບຕຳແໜ່ງສະກູໃນລະຫວ່າງການປະກອບ. ເຮືອນເຄື່ອງມືອາດຈະຕ້ອງການເສັ້ນຜ່າສູນກາງຮູທີ່ບໍ່ໄດ້ມາດຕະຖານເພື່ອຮອງຮັບຕົວເຊື່ອມຕໍ່ພິເສດ, ໃນຂະນະທີ່ອົງປະກອບໂຄງສ້າງບາງຢ່າງອາດຕ້ອງການໂປຣໄຟລ໌ພາຍໃນສະເພາະ. ໂຄງສ້າງເຫຼົ່ານີ້ສາມາດຜະລິດໄດ້ໂດຍການຄວບຄຸມເສັ້ນທາງເຄື່ອງມືເຈາະ, ເຊິ່ງສະເໜີຄວາມຍືດຫຍຸ່ນໃນການອອກແບບທີ່ຫຼາຍຂຶ້ນ.
ຄວາມແຕກຕ່າງຕົ້ນຕໍສາມາດສະຫຼຸບໄດ້ດັ່ງນີ້:
ຮູກົມມາດຕະຖານ: ການເຈາະໂດຍທົ່ວໄປເຮັດໃຫ້ການຂຽນໂປຣແກຣມງ່າຍຂຶ້ນ ແລະ ເໝາະສົມກັບຊິ້ນສ່ວນທີ່ມີເສັ້ນຜ່າສູນກາງຮູສະເໝີພາບ.
ຮູຍາວ ຫຼື ຮູທີ່ມີຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີ: ການເຈາະສາມາດຄວບຄຸມຂະໜາດໂປຣໄຟລ໌ ແລະ ຮູບຮ່າງຂອງປາຍໄດ້, ເຮັດໃຫ້ມັນເໝາະສົມກັບຊິ້ນວຽກທີ່ມີຄວາມຕ້ອງການດ້ານໂຄງສ້າງພິເສດ.
ຮູທີ່ມີເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່: ສາມາດເລືອກເຈາະ ຫຼື ເຈາະໄດ້ຕາມວັດສະດຸ, ຄວາມສາມາດຂອງເຄື່ອງຈັກ, ແລະ ເງື່ອນໄຂຂອງເຄື່ອງມື. ການຫຍາບ ແລະ ການເຄືອບສີອາດຈະຖືກລວມເຂົ້າກັນ.
ໂຄງສ້າງທີ່ຕ້ອງການການປັບເສັ້ນຜ່າສູນກາງ: ການເຈາະຊ່ວຍໃຫ້ມີການປ່ຽນແປງມິຕິໂດຍການດັດແປງເສັ້ນທາງເຄື່ອງມື, ແຕ່ການສວມໃສ່ຂອງເຄື່ອງມື, ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ, ແລະ ຄວາມທົນທານຕົວຈິງຍັງຕ້ອງໄດ້ຮັບການປະເມີນ.
ຄວາມແຕກຕ່າງໃນປະສິດທິພາບຂອງເຄື່ອງຈັກ ແລະ ຕົ້ນທຶນການຜະລິດ
ໃນການຜະລິດຈຳນວນຫຼາຍ, ປະສິດທິພາບຂອງເຄື່ອງຈັກມີຜົນກະທົບໂດຍກົງຕໍ່ຕົ້ນທຶນຕໍ່ໜ່ວຍ. ການເຈາະມັກຈະກ່ຽວຂ້ອງກັບເສັ້ນທາງເຄື່ອງມືທີ່ຂ້ອນຂ້າງສັ້ນ ແລະ ການຕັ້ງຄ່າໂປຣແກຣມທີ່ງ່າຍດາຍ. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທີ່ມີເສັ້ນຜ່າສູນກາງຮູຄືກັນ ແລະ ຕຳແໜ່ງຮູທີ່ກຳນົດໄວ້ຢ່າງຈະແຈ້ງ, ການເຈາະສາມາດຫຼຸດຜ່ອນການຄິດໄລ່ເສັ້ນທາງທີ່ສັບສົນ ແລະ ເວລາໃນການເຄື່ອງຈັກ. ດັ່ງນັ້ນ, ມັນຈຶ່ງຖືກນຳໃຊ້ເລື້ອຍໆສຳລັບການຕິດຕັ້ງ ແລະ ການວາງຕຳແໜ່ງຮູແບບດັ້ງເດີມ. ການເຈາະໃຫ້ຄວາມຍືດຫຍຸ່ນຫຼາຍກວ່າໃນເສັ້ນທາງເຄື່ອງມື, ແຕ່ໂຄງສ້າງຮູບາງຢ່າງຮຽກຮ້ອງໃຫ້ເຄື່ອງມືເຄື່ອນຍ້າຍໄປຕາມໂປຣໄຟລ໌ວົງມົນ ຫຼື ໂປຣໄຟລ໌ທີ່ສັບສົນ, ເຊິ່ງອາດຈະເພີ່ມໄລຍະການຕັດ ແລະ ເວລາໃນການເຄື່ອງຈັກ. ຖ້າຊິ້ນສ່ວນຕ້ອງການຮູທີ່ມີເສັ້ນຜ່າສູນກາງທີ່ແຕກຕ່າງກັນຫຼາຍອັນ ຫຼື ມີຮູບຮ່າງຮູທີ່ສັບສົນ, ການເຈາະສາມາດຫຼຸດຜ່ອນຄວາມຕ້ອງການໃນການກະກຽມເຄື່ອງມືພິເສດ ແລະ ເຮັດໃຫ້ມັນງ່າຍຂຶ້ນໃນການເຄື່ອງຈັກລາຍລະອຽດທີ່ແຕກຕ່າງກັນຜ່ານການປັບໂປຣແກຣມ.
ຄວາມແຕກຕ່າງໃນຄຸນນະພາບຂອງຝາຮູ ແລະ ການຄວບຄຸມຄວາມແມ່ນຍຳຂອງມິຕິ
ຄວາມນຳຄວາມຮ້ອນຂອງພາດສະຕິກໂດຍທົ່ວໄປແມ່ນຕ່ຳກວ່າໂລຫະຫຼາຍຊະນິດ, ສະນັ້ນຄວາມຮ້ອນທີ່ເກີດຂຶ້ນໃນລະຫວ່າງການຕັດສາມາດສຸມຢູ່ອ້ອມພື້ນທີ່ສຳຜັດລະຫວ່າງເຄື່ອງມື ແລະ ຊິ້ນວຽກ. ພາດສະຕິກບາງຊະນິດຈະອ່ອນລົງເມື່ອຖືກຄວາມຮ້ອນ, ໃນຂະນະທີ່ພາດສະຕິກບາງຊະນິດອາດຈະໄດ້ຮັບການຟື້ນຟູຄວາມຍືດຫຍຸ່ນຫຼັງຈາກແຮງໜີບຖືກປ່ອຍອອກມາ. ດັ່ງນັ້ນ, ທັງການເຈາະ ແລະ ການເຈາະຕ້ອງການຄວາມສົນໃຈຕໍ່ຄວາມຄົມຊັດຂອງເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ການໂຍກຍ້າຍຂອງຊິບ, ແລະ ວິທີການຖືວຽກ. ໃນການເຈາະ, ເສັ້ນຜ່າສູນກາງຮູ ແລະ ຄຸນນະພາບຂອງຝາອາດຈະໄດ້ຮັບຜົນກະທົບຈາກການແລ່ນຂອງສະວ່ານ, ການສວມໃສ່ຂອງເຄື່ອງມື, ການໂຍກຍ້າຍຂອງຊິບທີ່ບໍ່ດີ, ແລະ ການຢືດຕົວຂອງວັດສະດຸ. ສຳລັບຮູເລິກ, ຄວາມຊື່ ແລະ ຄວາມສົມບູນຂອງຂອບທາງເຂົ້າ ແລະ ທາງອອກກໍ່ຕ້ອງໄດ້ພິຈາລະນາເຊັ່ນກັນ. ການໂຍກຍ້າຍຂອງຊິບທີ່ບໍ່ພຽງພໍອາດຈະເຮັດໃຫ້ເກີດຮອຍຂີດຂ່ວນ ຫຼື ຄວາມເສຍຫາຍຈາກຄວາມຮ້ອນໃນທ້ອງຖິ່ນໃນຝາຮູ. ການເຈາະສາມາດແກ້ໄຂເສັ້ນຜ່າສູນກາງຮູໄດ້ໂດຍການປັບເສັ້ນທາງການເຄື່ອງຈັກ ແລະ ເງື່ອນໄຂການສຳເລັດຮູບ, ແຕ່ການແລ່ນຂອງເຄື່ອງມື, ການສັ່ນສະເທືອນຂອງເຄື່ອງຈັກ, ແລະ ການປ່ຽນແປງຂອງແຮງຕັດຍັງສາມາດເຮັດໃຫ້ເກີດຄວາມຜິດພາດດ້ານມິຕິໄດ້. ສຳລັບຊິ້ນສ່ວນທີ່ມີຝາບາງ, ຄວາມດັນໜີບທີ່ເກີນ ຫຼື ແຮງຕັດທີ່ບໍ່ສະເໝີກັນອາດຈະນຳໄປສູ່ການຜິດຮູບໃນທ້ອງຖິ່ນ. ດັ່ງນັ້ນ, ການເຄື່ອງຈັກພາດສະຕິກທີ່ມີຄວາມແມ່ນຍຳຕ້ອງການວິທີການວັດແທກທີ່ເໝາະສົມກັບຄວາມຕ້ອງການດ້ານການແຕ້ມ, ລວມທັງການກວດສອບເສັ້ນຜ່າສູນກາງຮູ, ຄວາມກົມ, ໄລຍະຫ່າງຂອງຮູ, ແລະ ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງ. ສຳລັບຮູທີ່ມີການປະກອບທີ່ໜາແໜ້ນ, ຂະໜາດຄວນໄດ້ຮັບການກວດສອບທຽບກັບອົງປະກອບການຈັບຄູ່ຕົວຈິງ. ຝາຮູທີ່ເບິ່ງລຽບພຽງຢ່າງດຽວບໍ່ໄດ້ພິສູດວ່າຄວາມແມ່ນຍຳຂອງຂະໜາດທີ່ຕ້ອງການໄດ້ບັນລຸແລ້ວ.
ຄວນເລືອກເຈາະ ຫຼື ເຈາະແນວໃດຕາມວັດສະດຸພາດສະຕິກ ແລະ ຄວາມຕ້ອງການຂອງຊິ້ນສ່ວນ?
ເມື່ອກຳນົດຂະບວນການເຄື່ອງຈັກ, ເສັ້ນຜ່າສູນກາງຂອງຮູ, ຄວາມເລິກ, ຄວາມທົນທານ, ຮູບຮ່າງ ແລະ ຂໍ້ກຳນົດການປະກອບທີ່ລະບຸໄວ້ໃນຮູບແຕ້ມຊິ້ນສ່ວນຄວນໄດ້ຮັບການທົບທວນຄືນກ່ອນ. ຫຼັງຈາກນັ້ນ, ລັກສະນະການຕັດຂອງວັດສະດຸພາດສະຕິກ ແລະ ປະລິມານການຜະລິດຄວນໄດ້ຮັບການພິຈາລະນາເມື່ອພັດທະນາແຜນການເຄື່ອງຈັກ. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທີ່ກຳນົດເອງ, ການກຳນົດຂະໜາດທີ່ສຳຄັນລ່ວງໜ້າຊ່ວຍໃຫ້ຜູ້ສະໜອງເຄື່ອງຈັກເລືອກເຄື່ອງມື, ເສັ້ນທາງເຄື່ອງຈັກ ແລະ ວິທີການກວດກາທີ່ເໝາະສົມ, ຫຼຸດຜ່ອນການດັດແປງໂປຣແກຣມ ແລະ ການເຮັດວຽກຄືນໃໝ່ຊ້ຳໆ.
ເລືອກຂະບວນການຕາມໂຄງສ້າງຮູ ແລະ ຄວາມໜາຂອງຊິ້ນສ່ວນ
ຮູບຮ່າງຂອງຮູ ແລະ ໂຄງສ້າງຂອງຊິ້ນສ່ວນແມ່ນປັດໄຈສຳຄັນເມື່ອເລືອກຂະບວນການເຄື່ອງຈັກ. ໂດຍທົ່ວໄປແລ້ວ, ຮູກົມທຳມະດາສາມາດເຈາະໄດ້, ໃນຂະນະທີ່ຮູທີ່ມີຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີ, ຮ່ອງຍາວ, ແລະ ຮູທີ່ຕ້ອງການການປັບໂປຣໄຟລ໌ທີ່ຊັດເຈນແມ່ນເໝາະສົມກວ່າສຳລັບການເຈາະ. ສຳລັບຮູທີ່ມີເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່, ຮູເລິກ, ຫຼື ຮູທີ່ຕັ້ງຢູ່ໃນພື້ນທີ່ທີ່ມີຝາບາງ, ຕ້ອງມີການປະເມີນແຮງເຄື່ອງມື, ການໂຍກຍ້າຍຂອງຊິບ, ແລະ ການຮອງຮັບຊິ້ນວຽກເພີ່ມເຕີມ.
ຮູຜ່ານຮູບວົງມົນມາດຕະຖານ: ຖ້າເສັ້ນຜ່າສູນກາງຮູຖືກຄົງທີ່, ໂຄງສ້າງແມ່ນງ່າຍດາຍ, ແລະຄວາມຕ້ອງການຄວາມທົນທານແມ່ນປານກາງ, ການເຈາະ CNC ສາມາດພິຈາລະນາກ່ອນ.
ຮູທີ່ມີເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່ ຫຼື ຄວາມແມ່ນຍໍາສູງ: ການເຈາະ, ການລວດ, ຫຼື ການສີ ສາມາດເລືອກໄດ້ຕາມຄວາມສາມາດຂອງເຄື່ອງຈັກ, ຄຸນສົມບັດຂອງວັດສະດຸ, ແລະ ຄວາມຕ້ອງການຄວາມທົນທານ. ການຫຍາບ ແລະ ການເຄືອບສີສາມາດລວມກັນໄດ້ເມື່ອຕ້ອງມີການຄວບຄຸມມິຕິທີ່ເຂັ້ມງວດ.
ຮູຍາວ ແລະ ຮູທີ່ມີຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີ: ການເຈາະ CNC ໂດຍທົ່ວໄປແມ່ນເໝາະສົມ ເພາະວ່າເສັ້ນທາງເຄື່ອງມືທີ່ຖືກຕັ້ງໂປຣແກຣມໄວ້ສາມາດຄວບຄຸມຄວາມຍາວຂອງຮູ, ຄວາມກວ້າງ, ລັດສະໝີປາຍ ແລະ ໂປຣໄຟລ໌ພາຍໃນໄດ້.
ຮູໃນຊິ້ນສ່ວນພາດສະຕິກທີ່ມີຝາບາງ: ຕຳແໜ່ງໜີບ ແລະ ລຳດັບການຕັດຄວນໄດ້ຮັບການຈັດວາງຢ່າງລະມັດລະວັງເພື່ອປ້ອງກັນການແຕກອ້ອມຮູ, ການບິດງໍຂອງຊິ້ນວຽກ, ແລະ ການແຕກອອກຢູ່ທາງອອກ.
ໂຄງສ້າງຮູເລິກ: ການໂຍກຍ້າຍຊິບ, ຄວາມແຂງແກ່ນຂອງເຄື່ອງມື ແລະ ຄວາມຊື່ຂອງຮູຕ້ອງການຄວາມເອົາໃຈໃສ່ເປັນພິເສດ. ການເຄື່ອງຈັກແບບເທື່ອລະຂັ້ນຕອນ ແລະ ການກວດກາໃນຂະບວນການອາດຈະຈຳເປັນ.
ຖ້າຂອບຮູຕ້ອງພໍດີກັບອົງປະກອບອື່ນໆ, ຮູບແຕ້ມຄວນລະບຸຄວາມຕ້ອງການດ້ານການຫັກມຸມ, ການຫຼຸດຄວາມຄົມ, ແລະ ຄຸນນະພາບຂອງຂອບ. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທີ່ຖືກອອກແບບມາເພື່ອຮອງຮັບປະທັບຕາ, ບຸດຊິ່ງ, ຫຼື ຕົວເຊື່ອມຕໍ່ທີ່ມີຄວາມແມ່ນຍໍາ, ຂະໜາດເລຂາຄະນິດທີ່ເກີນເສັ້ນຜ່າສູນກາງຮູອາດຈະສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບການປະກອບ.
ປັບຕົວກໍານົດການເຄື່ອງຈັກຕາມວັດສະດຸພາດສະຕິກ
ພາດສະຕິກທີ່ແຕກຕ່າງກັນມີພຶດຕິກຳແຕກຕ່າງກັນໃນລະຫວ່າງການຕັດ, ສະນັ້ນບໍ່ຄວນນຳໃຊ້ຕົວກຳນົດເຄື່ອງຈັກດຽວກັນໂດຍກົງກັບທຸກໆວັດສະດຸ.
POM (ໂພລີອອກຊີເມທິລີນ): ໂດຍທົ່ວໄປແລ້ວ POM ມີຄວາມໝັ້ນຄົງດ້ານມິຕິ ແລະ ຄວາມສາມາດໃນການປຸງແຕ່ງທີ່ດີ, ເຮັດໃຫ້ມັນເໝາະສົມກັບອົງປະກອບໂຄງສ້າງທີ່ມີຄວາມແມ່ນຍຳສູງຕ່າງໆ. ໃນລະຫວ່າງການເຈາະ, ເຄື່ອງມືຄວນຈະຄົມ ແລະ ຄວນລະບາຍຊິບອອກຢ່າງມີປະສິດທິພາບເພື່ອປ້ອງກັນການສະສົມພາຍໃນຮູ.
ໄນລອນ (PA): ໄນລອນມີຄວາມທົນທານດີ, ແຕ່ການດູດຊຶມຄວາມຊຸ່ມຊື່ນຂອງມັນສາມາດເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງມິຕິໄດ້ຂຶ້ນກັບຄວາມຊຸ່ມຊື່ນ ແລະ ສະພາບວັດສະດຸ. ສຳລັບຊິ້ນສ່ວນໄນລອນທີ່ມີຄວາມທົນທານຂອງມິຕິທີ່ເຂັ້ມງວດ, ສະພາບວັດສະດຸ ແລະ ຄວາມໝັ້ນຄົງຂອງມິຕິຫຼັງການປຸງແຕ່ງຕ້ອງໄດ້ພິຈາລະນາເພື່ອຫຼີກເວັ້ນການເຂົ້າໃຈຜິດກ່ຽວກັບການປ່ຽນແປງມິຕິສິ່ງແວດລ້ອມສຳລັບຄວາມຜິດພາດໃນການປຸງແຕ່ງພຽງຢ່າງດຽວ.
ABS: ABS ຖືກນໍາໃຊ້ທົ່ວໄປສໍາລັບເຮືອນອຸປະກອນ ແລະ ອົງປະກອບອຸດສາຫະກໍາທົ່ວໄປ. ຄວາມຮ້ອນໃນການຕັດ ແລະ ສະພາບເຄື່ອງມືຄວນໄດ້ຮັບການຄວບຄຸມຢ່າງເໝາະສົມເພື່ອຫຼຸດຜ່ອນການເກີດຂຸຍຂອບຮູ, ການລະລາຍທ້ອງຖິ່ນ, ແລະ ຄວາມເສຍຫາຍດ້ານຄວາມງາມ.
PC (ໂພລີຄາບອນເນດ): PC ມີຄວາມທົນທານສູງ ແລະ ທົນທານຕໍ່ແຮງກະທົບໃນລະດັບໜຶ່ງ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ຕ້ອງພິຈາລະນາເຖິງຄວາມຄົມຊັດຂອງເຄື່ອງມື, ຄວາມຮ້ອນທີ່ຕິດຢູ່ບໍລິເວນນັ້ນ, ແລະ ຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມກົດດັນ, ໂດຍສະເພາະສຳລັບຊິ້ນສ່ວນທີ່ມີຝາບາງ ແລະ ຮູທີ່ຕັ້ງຢູ່ໃກ້ກັບຂອບ.
PEEK: PEEK ເປັນພາດສະຕິກວິສະວະກຳທີ່ມີປະສິດທິພາບສູງທີ່ໃຊ້ໃນການນຳໃຊ້ໃນອຸດສາຫະກຳທີ່ຕ້ອງການຄວາມຕ້ອງການສູງ. ຕົວກຳນົດການເຄື່ອງຈັກຄວນໄດ້ຮັບການພັດທະນາຕາມລະດັບຊັ້ນ, ໂຄງສ້າງຊິ້ນສ່ວນ, ແລະ ຄວາມຕ້ອງການດ້ານມິຕິສະເພາະ. ການທົດລອງເຄື່ອງຈັກຄວນຖືກນໍາໃຊ້ເພື່ອກວດສອບເສັ້ນຜ່າສູນກາງຮູ ແລະ ຄຸນນະພາບພື້ນຜິວເມື່ອຈໍາເປັນ.
ຄວາມໄວຂອງແກນ, ອັດຕາການປ້ອນ, ຄວາມເລິກຂອງການຕັດ, ແລະຮູບຮ່າງຂອງເຄື່ອງມືຕ້ອງເຮັດວຽກຮ່ວມກັນ. ຄວາມໄວຂອງແກນສູງເກີນໄປ ຫຼື ອັດຕາການປ້ອນທີ່ບໍ່ເໝາະສົມອາດຈະເຮັດໃຫ້ເກີດຄວາມຮ້ອນສະສົມ, ເປັນຂຸຍ, ຫຼື ຄວາມເສຍຫາຍຂອງພື້ນຜິວ. ອັດຕາການປ້ອນຫຼາຍເກີນໄປອາດຈະເພີ່ມແຮງຕັດ ແລະ ເຮັດໃຫ້ຊິ້ນວຽກທີ່ມີຝາບາງຜິດຮູບ. ການເລືອກເຄື່ອງມືຄວນຄຳນຶງເຖິງຮູບຮ່າງຂອງເສດພາດສະຕິກເພື່ອຮັບປະກັນການລະບາຍອອກຢ່າງມີປະສິດທິພາບ ແລະ ປ້ອງກັນການຕັດຊ້ຳໆຈາກການທຳລາຍຝາຮູ.
ວາງແຜນການດຳເນີນງານເຄື່ອງຈັກຕາມຄວາມທົນທານ, ປະລິມານການຜະລິດ, ແລະ ຂໍ້ກຳນົດການປະກອບ
ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທົ່ວໄປ, ເສັ້ນຜ່າສູນກາງຮູອາດຈະຕ້ອງຕອບສະໜອງຄວາມຕ້ອງການຕິດຕັ້ງພື້ນຖານເທົ່ານັ້ນ. ສຳລັບວົງເລັບຄວາມແມ່ນຍຳ, ອົງປະກອບສົ່ງກຳລັງ, ແລະໂຄງສ້າງການວາງຕຳແໜ່ງ, ເສັ້ນຜ່າສູນກາງຮູ, ຄວາມກົມ, ຄວາມທົນທານຂອງຕຳແໜ່ງ, ແລະໄລຍະຫ່າງຂອງຮູອາດຈະມີຄວາມຕ້ອງການທີ່ເຂັ້ມງວດກວ່າ. ຂະບວນການເຄື່ອງຈັກຕ້ອງສອດຄ່ອງກັບຂໍ້ກຳນົດເຫຼົ່ານີ້. ສຳລັບຊິ້ນສ່ວນທີ່ກຳນົດເອງທີ່ມີປະລິມານຕ່ຳ, ການເຈາະສາມາດຮອງຮັບເສັ້ນຜ່າສູນກາງຮູ ແລະ ໂປຣໄຟລ໌ທີ່ແຕກຕ່າງກັນຜ່ານການປັບໂປຣແກຣມ, ຫຼຸດຜ່ອນຄວາມຕ້ອງການໃນການກະກຽມເຄື່ອງມືພິເສດ. ສຳລັບຜະລິດຕະພັນທີ່ຜະລິດໃນປະລິມານຫຼາຍໃນໄລຍະເວລາທີ່ຍາວນານ, ປະສິດທິພາບການເຈາະ ແລະ ຜົນປະໂຫຍດທີ່ອາດເກີດຂຶ້ນຂອງອຸປະກອນສະເພາະສາມາດຖືກປະເມີນໄດ້ເມື່ອເສັ້ນຜ່າສູນກາງຮູ ແລະ ໂຄງສ້າງຍັງຄົງທີ່. ເມື່ອຊິ້ນສ່ວນມີທັງຮູມາດຕະຖານ ແລະ ຮູພິເສດ, ວິທີການເຄື່ອງຈັກລວມສາມາດໃຊ້ໄດ້. ສຳລັບຮູທີ່ມີຄວາມຕ້ອງການທີ່ເຂັ້ມງວດ, ອະນຸຍາດໃຫ້ສຳເລັດຮູບທີ່ເໝາະສົມສາມາດສະຫງວນໄວ້ໄດ້, ຕາມດ້ວຍການກວດກາມິຕິຫຼັງຈາກການເຄື່ອງຈັກ. ໃນລະຫວ່າງການສົນທະນາດ້ານການສະເໜີລາຄາ ແລະ ດ້ານວິຊາການ, ຄວນສະໜອງໄຟລ໌ CAD ຫຼື ຮູບແຕ້ມວິສະວະກຳທີ່ຄົບຖ້ວນທີ່ລະບຸຊັ້ນວັດສະດຸ, ຄວາມໜາຂອງຊິ້ນສ່ວນ, ເສັ້ນຜ່າສູນກາງຮູ, ຄວາມທົນທານ, ຄວາມເລິກຂອງຮູ, ຄຸນນະພາບພື້ນຜິວ, ແລະ ປະລິມານການສັ່ງຊື້ທີ່ຄາດຄະເນ. ສຳລັບຮູທີ່ອອກແບບມາເພື່ອໃຫ້ພໍດີກັບສະກູ, ບູຊິ້ງ, ໝຸດ, ຫຼື ອົງປະກອບອື່ນໆ, ຄວນສະໜອງວິທີການປະກອບ ແລະ ຄວາມຕ້ອງການການພໍດີ.
ຄໍາຖາມທີ່ຖືກຖາມເລື້ອຍໆ
Q1: ການເຈາະ CNC ແມ່ນຄວາມຖືກຕ້ອງໜ້ອຍກວ່າການເຈາະສຳລັບຊິ້ນສ່ວນພາດສະຕິກສະເໝີບໍ?
ບໍ່. ການເຈາະແມ່ນເໝາະສົມກັບຮູກົມມາດຕະຖານຫຼາຍຮູ ແລະ ສາມາດບັນລຸຄວາມແມ່ນຍຳດ້ານມິຕິທີ່ດີເມື່ອຄວາມແມ່ນຍຳຂອງເຄື່ອງຈັກ, ສະພາບເຄື່ອງມື, ແລະ ພາລາມິເຕີການເຄື່ອງຈັກມີຄວາມເໝາະສົມ. ການເຈາະສາມາດປັບເສັ້ນຜ່າສູນກາງຂອງຮູ ແລະ ໂປຣໄຟລ໌ຜ່ານເສັ້ນທາງເຄື່ອງມື, ແຕ່ມັນຍັງໄດ້ຮັບຜົນກະທົບຈາກຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ການແລ່ນຂອງເຄື່ອງມື, ແຮງຕັດ, ແລະ ການຜິດຮູບຂອງພາດສະຕິກ. ຖ້າຊິ້ນສ່ວນຕ້ອງການພຽງແຕ່ຮູຕິດຕັ້ງແບບທຳມະດາ, ການເຈາະອາດຈະຕອບສະໜອງຄວາມຕ້ອງການແລ້ວ, ເຮັດໃຫ້ມັນບໍ່ຈຳເປັນຕ້ອງປ່ຽນໄປໃຊ້ການເຈາະເພື່ອປັບປຸງຄວາມແມ່ນຍຳເທົ່ານັ້ນ. ສຳລັບຮູທີ່ມີຄວາມທົນທານຂອງເສັ້ນຜ່າສູນກາງທີ່ເຄັ່ງຄັດ ຫຼື ຮູບຮ່າງທີ່ບໍ່ສະໝໍ່າສະເໝີ, ຂະບວນການຄວນໄດ້ຮັບການເລືອກຕາມຄວາມສາມາດຂອງເຄື່ອງຈັກ ແລະ ຜົນການກວດກາຕົວຈິງ ແທນທີ່ຈະສົມມຸດວ່າວິທີໜຶ່ງແມ່ນຖືກຕ້ອງກວ່າສະເໝີ.
ຄຳຖາມທີ 2: ເປັນຫຍັງການເຈາະຈຶ່ງມັກໃຊ້ສຳລັບຮູໃຫຍ່ໆໃນຊິ້ນສ່ວນພາດສະຕິກ?
ຮູທີ່ມີເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່ອາດກ່ຽວຂ້ອງກັບຄວາມຕ້ອງການທີ່ກ່ຽວຂ້ອງກັບຂະໜາດເຄື່ອງມື, ຄວາມສາມາດຂອງເຄື່ອງຈັກ, ຄວາມເລິກຂອງເຄື່ອງຈັກ, ແລະ ຄຸນນະພາບຂອງຝາຮູ. ການເຈາະສາມາດຄ່ອຍໆເອົາວັດສະດຸອອກຕາມເສັ້ນທາງເຄື່ອງມືທີ່ຕັ້ງໂປຣແກຣມໄວ້ ແລະ ຄວບຄຸມເສັ້ນຜ່າສູນກາງຮູສຸດທ້າຍໂດຍການປັບເສັ້ນທາງການເຈາະ. ສຳລັບໂຄງສ້າງບາງຢ່າງ, ວິທີການເຈາະທີ່ເໝາະສົມສາມາດໃຊ້ສຳລັບການເຈາະຫຍາບກ່ອນ, ຕາມດ້ວຍການເຈາະເພື່ອປັບປຸງຂະໜາດ. ຢ່າງໃດກໍຕາມ, ບໍ່ແມ່ນຮູຂະໜາດໃຫຍ່ທັງໝົດຕ້ອງການການເຈາະ. ສຳລັບຊິ້ນສ່ວນທີ່ມີຄວາມໜາຂອງວັດສະດຸ, ເສັ້ນຜ່າສູນກາງຮູ, ແລະ ສະພາບຂອງເຄື່ອງຈັກທີ່ເໝາະສົມ, ດອກເຈາະເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່ອາດຈະໃຫ້ປະສິດທິພາບສູງ. ວິທີການສຸດທ້າຍຄວນໄດ້ຮັບການກຳນົດໂດຍການພິຈາລະນາວັດສະດຸພາດສະຕິກ, ຄວາມທົນທານຕໍ່ຮູ, ສະພາບເຄື່ອງມື, ແລະ ປະລິມານການຜະລິດ.
Q3: ເປັນຫຍັງຊິ້ນສ່ວນພາດສະຕິກມັກຈະພັດທະນາຂຸຍຫຼັງຈາກການເຈາະ CNC?
ການສ້າງເສັ້ນເອັນອາດຈະກ່ຽວຂ້ອງກັບຄວາມທົນທານຂອງພາດສະຕິກ, ຄວາມຄົມຊັດຂອງເຄື່ອງມື, ຮູບຮ່າງຂອງເຈາະ, ພາລາມິເຕີການປ້ອນ, ແລະ ການຮອງຮັບຊິ້ນວຽກ. ເມື່ອດອກເຈາະເຈາະຜ່ານຊິ້ນວຽກ, ວັດສະດຸຢູ່ທາງອອກອາດຈະຂາດເພາະມັນຂາດການຮອງຮັບທີ່ພຽງພໍ, ເຮັດໃຫ້ເກີດເປັນເສັ້ນເອັນຂອບ. ຖ້າຄວາມຮ້ອນໃນການຕັດຫຼາຍເກີນໄປ, ວັດສະດຸບາງຢ່າງອາດຈະອ່ອນລົງ ແລະ ໄດ້ຮັບຄວາມເສຍຫາຍຈາກພື້ນຜິວ. ມາດຕະການປັບປຸງລວມມີການໃຊ້ດອກເຈາະທີ່ເໝາະສົມກັບພາດສະຕິກ, ການຮັກສາຄວາມຄົມຊັດຂອງເຄື່ອງມື, ການປັບອັດຕາການປ້ອນ, ການປັບປຸງການຮອງຮັບຢູ່ທາງອອກຂອງຮູ, ແລະ ການຈັດການການກຳຈັດເສັ້ນເອັນຕາມໂຄງສ້າງຊິ້ນສ່ວນ. ສຳລັບຊິ້ນສ່ວນພາດສະຕິກທີ່ມີມາດຕະຖານຄວາມງາມສູງ ຫຼື ຄວາມຕ້ອງການການປະກອບທີ່ມີຄວາມແມ່ນຍຳ, ຂອບຮູຄວນໄດ້ຮັບການກວດກາເພື່ອການແຕກ, ຮອຍແຕກ, ແລະ ການຜິດຮູບທີ່ເຫັນໄດ້.
ຄຳຖາມທີ 4: ການເຈາະ CNC ເໝາະສົມກັບວັດສະດຸພາດສະຕິກທັງໝົດບໍ?
ການແກະສະຫຼັກ CNC ສາມາດໃຊ້ໄດ້ກັບພາດສະຕິກວິສະວະກຳ ແລະ ພາດສະຕິກທົ່ວໄປຫຼາຍຊະນິດ, ແຕ່ຕົວກຳນົດການເຄື່ອງຈັກຕ້ອງໄດ້ຮັບການປັບຕາມຄຸນສົມບັດຂອງວັດສະດຸ. ພາດສະຕິກທີ່ແຕກຕ່າງກັນມີຄວາມທົນທານ, ຄວາມແຂງກະດ້າງ, ຄວາມຕ້ານທານຄວາມຮ້ອນ, ແລະ ການຟື້ນຕົວຂອງຄວາມຍືດຫຍຸ່ນ. ການນຳໃຊ້ເຄື່ອງມື ແລະ ຕົວກຳນົດການຕັດດຽວກັນກັບວັດສະດຸແຕ່ລະຊະນິດອາດຈະເຮັດໃຫ້ຄຸນນະພາບຂອງຝາຮູທີ່ບໍ່ສອດຄ່ອງກັນ ຫຼື ມິຕິຄວາມແຕກຕ່າງ. ກ່ອນການເຄື່ອງຈັກ, ຊັ້ນວັດສະດຸ ແລະ ໂຄງສ້າງຊິ້ນສ່ວນຄວນໄດ້ຮັບການຢືນຢັນ, ແລະ ຄວນເລືອກເຄື່ອງມືຕາມຮູບຮ່າງຂອງຮູ, ຄວາມທົນທານ, ແລະ ຄວາມຕ້ອງການຂອງພື້ນຜິວ. ສຳລັບພາດສະຕິກວິສະວະກຳທີ່ມີປະສິດທິພາບສູງ, ໂຄງສ້າງຝາບາງ, ແລະ ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງ, ການທົດລອງເຄື່ອງຈັກອາດຈະຈຳເປັນເພື່ອກວດສອບວ່າເສັ້ນຜ່າສູນກາງຂອງຮູສຳເລັດຮູບ ແລະ ຄຸນນະພາບພື້ນຜິວຕອບສະໜອງຄວາມຕ້ອງການກ່ອນທີ່ການຜະລິດເປັນຈຳນວນຫຼາຍຈະເລີ່ມຕົ້ນ.
ສະຫຼຸບ
ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງການເຈາະ CNC ແລະ ການເຈາະສຳລັບຊິ້ນສ່ວນພາດສະຕິກແມ່ນວ່າການເຈາະໃຊ້ຫົວເຈາະທີ່ໃຫ້ອາຫານຕາມທິດທາງແກນເພື່ອສ້າງຮູກົມ, ໃນຂະນະທີ່ການເຈາະຄວບຄຸມການກຳຈັດວັດສະດຸຜ່ານເສັ້ນທາງເຄື່ອງມື ແລະ ສາມາດຜະລິດໂຄງສ້າງເຊັ່ນ: ຮູກົມ, ຮູຍາວ, ແລະ ຮູທີ່ມີຮູບຮ່າງບໍ່ສະໝໍ່າສະເໝີ. ການເຈາະໂດຍທົ່ວໄປສະເໜີເສັ້ນທາງເຄື່ອງມືທີ່ງ່າຍດາຍ, ການຂຽນໂປຣແກຣມທີ່ງ່າຍດາຍ, ແລະ ຄວາມເໝາະສົມສຳລັບການເຄື່ອງຈັກຊ້ຳໆ. ການເຈາະໃຫ້ຂໍ້ໄດ້ປຽບໃນຄວາມຍືດຫຍຸ່ນຂອງຮູບຮ່າງຮູ, ການປັບເສັ້ນຜ່າສູນກາງ, ແລະ ການຄວບຄຸມໂປຣໄຟລ໌. ການເລືອກຂະບວນການຄວນຄຳນຶງເຖິງວັດສະດຸພາດສະຕິກ, ເສັ້ນຜ່າສູນກາງຮູ, ຄວາມເລິກຂອງຮູ, ຄວາມທົນທານຂອງມິຕິ, ຄວາມໜາຂອງຊິ້ນສ່ວນ, ປະລິມານການຜະລິດ, ແລະ ຄວາມຕ້ອງການການປະກອບ. ການເຈາະສາມາດພິຈາລະນາກ່ອນສຳລັບຮູກົມມາດຕະຖານທີ່ງ່າຍດາຍ, ໃນຂະນະທີ່ການເຈາະ ຫຼື ຂະບວນການເຈາະ ແລະ ການເຈາະລວມອາດຈະເໝາະສົມກວ່າສຳລັບໂປຣໄຟລ໌ທີ່ສັບສົນ, ຮູທີ່ມີເສັ້ນຜ່າສູນກາງຂະໜາດໃຫຍ່, ຫຼື ໂຄງສ້າງທີ່ຕ້ອງການການສຳເລັດຮູບທີ່ຊັດເຈນ.
ບໍ່ວ່າຈະເລືອກວິທີການໃດກໍຕາມ, ສະພາບເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ການຄາຍຂອງຊິບ, ແລະ ຄວາມດັນໜີບຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງເໝາະສົມ. ການກວດກາມິຕິທີ່ຈຳເປັນຄວນໄດ້ຮັບການປະຕິບັດເພື່ອກວດສອບຄຸນນະພາບຂອງເຄື່ອງຈັກ. ເມື່ອຮ້ອງຂໍຊິ້ນສ່ວນພາດສະຕິກທີ່ເຄື່ອງຈັກ CNC ແບບກຳນົດເອງ, ຄວນສະໜອງຮູບແຕ້ມຊິ້ນສ່ວນ, ຊັ້ນວັດສະດຸ, ຂະໜາດຮູ ແລະ ໂຄງສ້າງ, ຄວາມຕ້ອງການຄວາມທົນທານ, ແລະ ປະລິມານການສັ່ງຊື້. ຜູ້ສະໜອງເຄື່ອງຈັກມືອາຊີບສາມາດໃຊ້ຂໍ້ມູນນີ້ເພື່ອປະເມີນຕົວເລືອກເຄື່ອງມື, ເສັ້ນທາງເຄື່ອງຈັກ, ລຳດັບການດຳເນີນງານ, ແລະ ຄວາມຕ້ອງການການກວດກາຄຸນນະພາບ, ຊ່ວຍໃນການກຳນົດຂະບວນການທີ່ຕອບສະໜອງຄວາມຕ້ອງການການນຳໃຊ້ຕົວຈິງໃນຂະນະທີ່ຄວບຄຸມຕົ້ນທຶນການຜະລິດ.
















