
ເມື່ອລູກຄ້າຫຼາຍຄົນເລືອກການເຈາະ CNC, ຄວາມກັງວົນທີ່ໃຫຍ່ທີ່ສຸດຂອງເຂົາເຈົ້າມັກຈະບໍ່ແມ່ນວ່າເຄື່ອງຈັກສາມາດເຮັດວຽກໄດ້ຫຼືບໍ່, ແຕ່ແມ່ນຊິ້ນສ່ວນຕ່າງໆຈະໝັ້ນຄົງຫຼັງຈາກການຜະລິດຫຼືບໍ່, ຈະຕ້ອງເຮັດວຽກຄືນໃໝ່ຫຼືບໍ່, ແລະ ກຳນົດເວລາການຈັດສົ່ງໂດຍລວມຈະໄດ້ຮັບຜົນກະທົບຫຼືບໍ່. ໃນໂຄງການຕົວຈິງ, ບັນຫາຕ່າງໆເຊັ່ນ: ການບິດເບືອນຂອງມິຕິ, ຂີ້ເທົ່າພື້ນຜິວ, ການສວມໃສ່ຂອງເຄື່ອງມື, ແລະ ການໜີບທີ່ບໍ່ໝັ້ນຄົງແມ່ນພົບເລື້ອຍຫຼາຍ. ເມື່ອການຕັດສິນໃຈໃນເບື້ອງຕົ້ນບໍ່ຖືກຕ້ອງ, ມັນສາມາດນຳໄປສູ່ຄ່າໃຊ້ຈ່າຍທີ່ສູງຂຶ້ນ, ການຈັດສົ່ງຊັກຊ້າ, ແລະ ຄວາມສ່ຽງໃນການຜະລິດເປັນກຸ່ມ. ເພື່ອເຮັດໃຫ້ການເຈາະ CNC ໜ້າເຊື່ອຖືຫຼາຍຂຶ້ນ, ສິ່ງສຳຄັນບໍ່ພຽງແຕ່ເບິ່ງລາຍລະອຽດຂອງເຄື່ອງຈັກເທົ່ານັ້ນ, ແຕ່ຍັງຕ້ອງລະບຸບັນຫາລ່ວງໜ້າ, ຊອກຫາສາເຫດຕົ້ນຕໍ, ແລະ ເພີ່ມປະສິດທິພາບຂະບວນການ, ເຄື່ອງມື, ແລະ ການຄຸ້ມຄອງຮ່ວມກັນເພື່ອໃຫ້ຄວາມສ່ຽງຖືກຄວບຄຸມຕັ້ງແຕ່ເລີ່ມຕົ້ນ.
ບັນຫາຄວາມແມ່ນຍຳທົ່ວໄປທີ່ສຸດໃນການເຈາະ CNC
ບັນຫາຄວາມແມ່ນຍຳມັກຈະເປັນສິ່ງທຳອິດທີ່ລູກຄ້າສັງເກດເຫັນ, ແລະ ພວກມັນຍັງເປັນຄວາມສ່ຽງຫຼັກທີ່ນຳໄປສູ່ການເຮັດວຽກຄືນໃໝ່ ແລະ ການຈັດສົ່ງທີ່ຊັກຊ້າໄດ້ງ່າຍທີ່ສຸດ, ສະນັ້ນບັນຫາເຫຼົ່ານີ້ຕ້ອງໄດ້ຮັບການແກ້ໄຂກ່ອນ.
ຄວາມຜິດພາດທີ່ບໍ່ທົນທານຕໍ່ມິຕິ
ຂະໜາດທີ່ບໍ່ຖືກຕ້ອງແມ່ນບັນຫາທີ່ງ່າຍທີ່ສຸດສຳລັບລູກຄ້າທີ່ຈະກວດພົບ. ພວກມັນມັກຈະກ່ຽວຂ້ອງກັບການຕັ້ງຄ່າການຊົດເຊີຍເຄື່ອງມື, ຄວາມຜິດພາດຂອງການຂຽນໂປຣແກຣມ, ສະພາບເຄື່ອງຈັກ, ຫຼື ວິທີການກວດກາ. ຖ້າພວກມັນບໍ່ໄດ້ຖືກຄວບຄຸມແຕ່ຫົວທີ, ພວກມັນສາມາດຂະຫຍາຍໄດ້ງ່າຍໃນລະຫວ່າງການຜະລິດເປັນຊຸດ.
- ການປ້ອນຂໍ້ມູນພິກັດໂປຣແກຣມທີ່ບໍ່ຖືກຕ້ອງສາມາດເຮັດໃຫ້ຂະໜາດເຄື່ອງຈັກປ່ຽນແປງໄດ້ໂດຍກົງ, ແລະບັນຫາປະເພດນີ້ມັກຈະບໍ່ສົ່ງຜົນກະທົບຕໍ່ພຽງແຕ່ສ່ວນດຽວ - ມັນສາມາດເຮັດໃຫ້ຊຸດທັງໝົດມີຄວາມບ່ຽງເບນຄືກັນ.
- ການຜິດຮູບດ້ວຍຄວາມຮ້ອນ ແລະ ການສວມໃສ່ຂອງທາງນຳຍັງສາມາດຫຼຸດຜ່ອນຄວາມສະໝ່ຳສະເໝີໃນທົ່ວຊິ້ນສ່ວນຕ່າງໆ, ໂດຍສະເພາະຫຼັງຈາກການເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງເປັນເວລາດົນ, ເມື່ອຄວາມຜິດພາດດັ່ງກ່າວມັກຈະສະສົມເທື່ອລະກ້າວ.
- ຖ້າການກວດກາບໍ່ໄດ້ຮັບການປະຕິບັດທັນເວລາ, ບັນຫາອາດຈະຖືກຄົ້ນພົບຫຼັງຈາກການຜະລິດທັງໝົດສຳເລັດແລ້ວ, ໃນຈຸດນັ້ນຄ່າໃຊ້ຈ່າຍໃນການເຮັດວຽກຄືນໃໝ່ ແລະ ການສູນເສຍເວລາຈະເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ.
ການບ່ຽງເບນຂອງມິຕິອາດເບິ່ງຄືວ່າເປັນບັນຫາພື້ນຖານ, ແຕ່ມັນມັກຈະເປັນແຫຼ່ງທີ່ມາຫຼັກຂອງການເຮັດວຽກຄືນໃໝ່ໃນໂຄງການເຄື່ອງຕັດ CNC.
ຄວາມຫຍາບຂອງພື້ນຜິວບໍ່ຕອບສະໜອງຄວາມຕ້ອງການ
ຊິ້ນສ່ວນຫຼາຍຢ່າງອາດຈະຕອບສະໜອງຄວາມຕ້ອງການດ້ານມິຕິ ແຕ່ຍັງບໍ່ສາມາດເຮັດໃຫ້ລູກຄ້າພໍໃຈໄດ້ ເນື່ອງຈາກພື້ນຜິວບໍ່ເປັນທີ່ຍອມຮັບ, ໂດຍສະເພາະສຳລັບພື້ນຜິວຂອງເຊື້ອລາ, ຊິ້ນສ່ວນຮູບລັກສະນະ, ແລະ ພື້ນຜິວທີ່ເຂົ້າກັນ, ເຊິ່ງມີຄວາມຕ້ອງການດ້ານຄຸນນະພາບພື້ນຜິວສູງກວ່າ.
- ເມື່ອເຄື່ອງມືເລີ່ມໝອງ, ມັນສາມາດປະໄວ້ຮອຍເຄື່ອງມືທີ່ຊັດເຈນ, ເຊິ່ງເຮັດໃຫ້ເກີດການຂາວຂຶ້ນ, ຮອຍຂີດຂ່ວນ, ຫຼື ຮ່ອງລະອຽດໆເທິງໜ້າດິນ, ເຊິ່ງສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຮູບລັກສະນະ ແລະ ການໃຊ້ງານ.
- ອັດຕາການປ້ອນຫຼາຍເກີນໄປ ຫຼື ຕົວກໍານົດການຕັດທີ່ບໍ່ຖືກຕ້ອງສາມາດສ້າງຮອຍສັ່ນ, ຄື້ນ, ຫຼືແມ່ນແຕ່ການເຜົາໄໝ້ທ້ອງຖິ່ນເທິງໜ້າດິນ, ເຮັດໃຫ້ການປະມວນຜົນຫຼັງການແກະສະຫຼັກຍາກຂຶ້ນ.
- ສຳລັບແມ່ພິມ, ຊິ້ນສ່ວນຮູບລັກສະນະ, ແລະ ໜ້າຜິວທີ່ເຂົ້າກັນ, ຄຸນນະພາບຂອງໜ້າຜິວບໍ່ພຽງແຕ່ສົ່ງຜົນກະທົບຕໍ່ຮູບລັກສະນະທາງສາຍຕາເທົ່ານັ້ນ ແຕ່ຍັງສົ່ງຜົນກະທົບຕໍ່ຄວາມແມ່ນຍຳໃນການປະກອບ ແລະ ອາຍຸການໃຊ້ງານອີກດ້ວຍ.
ຖ້າຄວາມຫຍາບຂອງພື້ນຜິວບໍ່ໄດ້ຖືກຄວບຄຸມລ່ວງໜ້າ, ຄ່າໃຊ້ຈ່າຍໃນການຂັດ ແລະ ການເຮັດວຽກຄືນໃໝ່ມັກຈະເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍໃນພາຍຫຼັງ.
ການຜິດຮູບຂອງຊິ້ນສ່ວນມີຜົນກະທົບຕໍ່ການປະກອບ
ຊິ້ນສ່ວນທີ່ມີຝາບາງ, ຊິ້ນສ່ວນທີ່ມີຮູເລິກ, ແລະ ຊິ້ນສ່ວນອາລູມີນຽມພື້ນທີ່ໃຫຍ່ມັກຈະຜິດຮູບໃນລະຫວ່າງການເຈາະ CNC, ໂດຍສະເພາະເມື່ອວັດສະດຸມີຄວາມຕຶງຄຽດພາຍໃນສູງ ຫຼື ໂຄງສ້າງບາງ.
- ແຮງໜີບທີ່ຫຼາຍເກີນໄປອາດເຮັດໃຫ້ຊິ້ນວຽກຜິດຮູບ. ເຖິງແມ່ນວ່າມັນອາດຈະເບິ່ງຄືວ່າປົກກະຕິໃນລະຫວ່າງການຕັດ, ແຕ່ເມື່ອເອົາໜີບອອກແລ້ວ, ຊິ້ນສ່ວນອາດຈະກະດິ່ງກັບແລະບິດເບືອນໄດ້.
- ລຳດັບການເຄື່ອງຈັກທີ່ບໍ່ສົມເຫດສົມຜົນອາດຈະເຮັດໃຫ້ເກີດການຜິດຮູບຫຼັງຈາກຄວາມກົດດັນພາຍໃນຖືກປ່ອຍອອກມາ, ໂດຍສະເພາະຫຼັງຈາກການກຳຈັດວັດສະດຸໃນພື້ນທີ່ຂະໜາດໃຫຍ່, ເມື່ອການປ່ຽນແປງຄວາມກົດດັນພາຍໃນຊິ້ນສ່ວນກາຍເປັນທີ່ຊັດເຈນຂຶ້ນ.
- ເຖິງແມ່ນວ່າຊິ້ນສ່ວນທີ່ຜິດຮູບຈະຕອບສະໜອງຄວາມຕ້ອງການດ້ານມິຕິແຕ່ລະອັນ, ມັນກໍ່ຍັງອາດຈະເຮັດໃຫ້ເກີດການລົບກວນ, ຊ່ອງຫວ່າງທີ່ບໍ່ສະເໝີກັນ, ຫຼື ຄວາມຜິດພາດໃນການວາງຕຳແໜ່ງໃນລະຫວ່າງການປະກອບ.
ບັນຫາການຜິດຮູບມັກຈະບໍ່ປາກົດຢູ່ໃນຕອນທ້າຍຂອງການເຄື່ອງຈັກ, ແຕ່ຈະສັງເກດເຫັນໃນລະຫວ່າງຂັ້ນຕອນການປະກອບເທົ່ານັ້ນ.
ບັນຫາທີ່ເກີດຈາກເຄື່ອງມື ແລະ ການຕັ້ງຄ່າຂະບວນການ
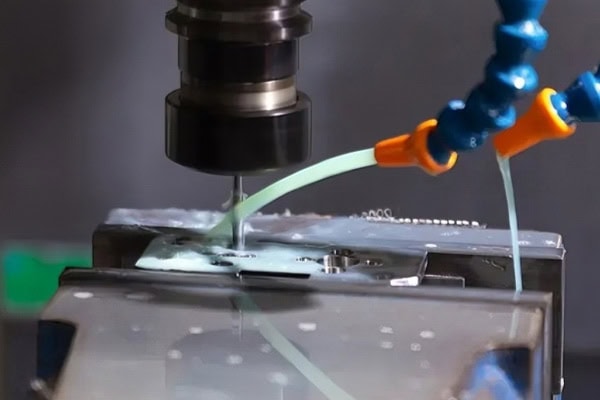
ເຄື່ອງມື ແລະ ພາລາມິເຕີຂອງຂະບວນການອາດເບິ່ງຄືວ່າເປັນລາຍລະອຽດເລັກໆນ້ອຍໆຂອງເຄື່ອງຈັກ, ແຕ່ໃນຄວາມເປັນຈິງແລ້ວພວກມັນກຳນົດປະສິດທິພາບຂອງເຄື່ອງຈັກ, ຄວາມໝັ້ນຄົງ, ແລະ ຕົ້ນທຶນສຸດທ້າຍໂດຍກົງ, ສະນັ້ນພວກມັນຈຶ່ງບໍ່ສາມາດລະເລີຍໄດ້.
ການໃສ່ເຄື່ອງມືຢ່າງໄວວາ
ອາຍຸການໃຊ້ງານສັ້ນຂອງເຄື່ອງມືຈະເພີ່ມຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກໂດຍກົງ ແລະ ສົ່ງຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງຂອງຂະບວນການ. ໂດຍສະເພາະໃນການຜະລິດເປັນຊຸດ, ການຄຸ້ມຄອງເຄື່ອງມືທີ່ບໍ່ດີສາມາດສ້າງບັນຫາຕ່າງໆໄດ້.
- ຖ້າຄວາມແຂງຂອງວັດສະດຸສູງ ແຕ່ການເລືອກເຄື່ອງມືບໍ່ຖືກຕ້ອງ, ການສວມໃສ່ຈະເລັ່ງຂຶ້ນຢ່າງຫຼວງຫຼາຍ, ແລະ ບັນຫາຕ່າງໆເຊັ່ນ: ການບิ่น, ຂອບຕິດ, ແລະ ປະສິດທິພາບການຕັດທີ່ບໍ່ດີອາດຈະເກີດຂຶ້ນ.
- ນ້ຳມັນຕັດທີ່ບໍ່ພຽງພໍ ຫຼື ການລະບາຍຊິບທີ່ບໍ່ດີກໍ່ຈະເຮັດໃຫ້ເຄື່ອງມືສວມໃສ່ຫຼາຍຂຶ້ນ, ເພາະວ່າຄວາມຮ້ອນຈາກການຕັດບໍ່ສາມາດກຳຈັດອອກໄດ້ທັນເວລາ ແລະ ສະພາບແວດລ້ອມການເຮັດວຽກຂອງເຄື່ອງມືຍັງສືບຕໍ່ຊຸດໂຊມລົງ.
- ເມື່ອເຄື່ອງມືເສື່ອມສະພາບ, ທັງຄວາມຖືກຕ້ອງຂອງມິຕິ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວຈະຫຼຸດລົງ. ໃນຫຼາຍໆກໍລະນີ, ລູກຄ້າບໍ່ເຫັນບັນຫາເຄື່ອງມື - ເຂົາເຈົ້າພຽງແຕ່ເຫັນວ່າຄຸນນະພາບຂອງຊິ້ນສ່ວນສຸດທ້າຍຊຸດໂຊມລົງເທົ່ານັ້ນ.
ການຄຸ້ມຄອງເຄື່ອງມືທີ່ບໍ່ດີແມ່ນໜຶ່ງໃນຄ່າໃຊ້ຈ່າຍທີ່ເຊື່ອງໄວ້ທີ່ງ່າຍທີ່ສຸດໃນການເຈາະ CNC.
ການວາງແຜນເສັ້ນທາງເຄື່ອງມືທີ່ບໍ່ສົມເຫດສົມຜົນ
ການອອກແບບເສັ້ນທາງເຄື່ອງມືທີ່ບໍ່ດີບໍ່ພຽງແຕ່ເຮັດໃຫ້ເຄື່ອງຈັກຊ້າລົງເທົ່ານັ້ນ, ແຕ່ຍັງເຮັດໃຫ້ເກີດບັນຫາໄດ້ງ່າຍໃນຕຳແໜ່ງທີ່ສຳຄັນ, ໂດຍສະເພາະສຳລັບພື້ນຜິວທີ່ສັບສົນ ແລະ ໂຄງສ້າງທີ່ມີຮູເລິກ, ເຊິ່ງຕ້ອງການຄວາມແມ່ນຍຳໃນການວາງແຜນເສັ້ນທາງທີ່ສູງກວ່າ.
- ການຕັດດ້ວຍອາກາດຫຼາຍເກີນໄປເຮັດໃຫ້ເສຍເວລາໃນການເຄື່ອງຈັກ, ເຮັດໃຫ້ເຄື່ອງຈັກໃຊ້ເວລາຫຼາຍໃນການເຄື່ອນໄຫວທີ່ບໍ່ມີຜົນຜະລິດ, ເຊິ່ງຕາມທຳມະຊາດແລ້ວຈະຫຼຸດຜ່ອນປະສິດທິພາບໂດຍລວມ.
- ການຫັນປ່ຽນເສັ້ນທາງທີ່ບໍ່ດີຢູ່ແຈສາມາດເຮັດໃຫ້ເກີດການຕັດເກີນທ້ອງຖິ່ນ, ການສະສົມຂອງວັດສະດຸທີ່ເຫຼືອ, ຫຼື ການປ່ຽນແປງຢ່າງກະທັນຫັນຂອງການໂຫຼດເຄື່ອງມື, ສົ່ງຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ.
- ຖ້າພື້ນຜິວທີ່ສັບສົນບໍ່ໄດ້ຮັບການເພີ່ມປະສິດທິພາບໃນເສັ້ນທາງເຄື່ອງມື, ການສຳເລັດຮູບຂອງພື້ນຜິວຈະບໍ່ສອດຄ່ອງກັນຫຼາຍ, ແລະ ຄວາມເປັນໄປໄດ້ຂອງການເຮັດວຽກຄືນໃໝ່ ແລະ ການແກ້ໄຂຈະເພີ່ມຂຶ້ນ.
ການວາງແຜນເສັ້ນທາງເຄື່ອງມືທີ່ສົມເຫດສົມຜົນມັກຈະຊ່ວຍປັບປຸງປະສິດທິພາບໂດຍລວມໃຫ້ມີປະສິດທິພາບຫຼາຍກ່ວາການເພີ່ມຄວາມໄວຂອງ spindle.
ພາລາມິເຕີການຕັດທີ່ບໍ່ກົງກັນ
ການຕັ້ງຄ່າພາລາມິເຕີທີ່ບໍ່ຖືກຕ້ອງຈະສົ່ງຜົນເສຍທັງປະສິດທິພາບ ແລະ ຄຸນນະພາບ, ແລະ ອາດຈະເຮັດໃຫ້ອາຍຸການໃຊ້ງານຂອງເຄື່ອງຈັກ ແລະ ເຄື່ອງມືສັ້ນລົງໄດ້.
- ຖ້າຄວາມໄວຂອງ spindle ຕໍ່າເກີນໄປ, ປະສິດທິພາບຈະຫຼຸດລົງ ແລະ ວົງຈອນການເຄື່ອງຈັກຈະຊ້າເກີນໄປ; ຖ້າມັນສູງເກີນໄປ, ມັນອາດຈະເຮັດໃຫ້ເຄື່ອງມືໄໝ້, ສ້າງຄວາມຮ້ອນ, ຫຼື ຄຸນນະພາບພື້ນຜິວຊຸດໂຊມລົງ.
- ອັດຕາການປ້ອນຫຼາຍເກີນໄປອາດເຮັດໃຫ້ເຄື່ອງມືແຕກ, ຮອຍຂີດຂ່ວນ, ຫຼື ການຕັດທີ່ບໍ່ໝັ້ນຄົງ, ໃນຂະນະທີ່ການປ້ອນໜ້ອຍເກີນໄປຈະເພີ່ມແຮງສຽດທານ ແລະ ຫຼຸດຜ່ອນປະສິດທິພາບ.
- ວັດສະດຸທີ່ແຕກຕ່າງກັນຮຽກຮ້ອງໃຫ້ມີພາລາມິເຕີທີ່ແຕກຕ່າງກັນ. ຊຸດພາລາມິເຕີດຽວບໍ່ສາມາດໃຊ້ກັບທຸກຢ່າງໄດ້, ເພາະວ່າອາລູມິນຽມ, ເຫຼັກສະແຕນເລດ, ທອງແດງ, ແລະພາດສະຕິກວິສະວະກຳລ້ວນແຕ່ມີລັກສະນະການຕັດທີ່ແຕກຕ່າງກັນຫຼາຍ.
ບໍ່ວ່າການຈັບຄູ່ພາລາມິເຕີຈະສົມເຫດສົມຜົນຈະກຳນົດໂດຍກົງວ່າການແກະສະຫຼັກ CNC ສາມາດບັນລຸການຜະລິດຈຳນວນຫຼວງຫຼາຍທີ່ໝັ້ນຄົງໄດ້ຫຼືບໍ່.
ຄວາມສ່ຽງໃນອຸປະກອນ ແລະ ການດຳເນີນງານ
ສະພາບເຄື່ອງຈັກ ແລະ ວິໄນໃນການໃຊ້ງານກໍ່ມີຄວາມສຳຄັນເທົ່າທຽມກັນ. ບັນຫາຫຼາຍຢ່າງທີ່ເບິ່ງຄືວ່າສັບສົນ ຕົວຈິງແລ້ວແມ່ນມາຈາກຂະບວນການພື້ນຖານທີ່ຄວບຄຸມບໍ່ດີ.
ການໜີບທີ່ບໍ່ໝັ້ນຄົງເຮັດໃຫ້ເກີດຄວາມຜິດພາດ
ບັນຫາເຄື່ອງຈັກຫຼາຍຢ່າງບໍ່ໄດ້ເກີດຈາກຕົວເຄື່ອງຈັກເອງ, ແຕ່ເກີດຈາກວິທີການໜີບທີ່ບໍ່ສົມເຫດສົມຜົນ. ນີ້ແມ່ນຄວາມຈິງໂດຍສະເພາະໃນການຜະລິດເປັນຊຸດ ແລະ ຊິ້ນສ່ວນທີ່ສັບສົນ, ບ່ອນທີ່ບັນຫາດັ່ງກ່າວມັກຈະເພີ່ມຂຶ້ນ.
- ການວາງຕຳແໜ່ງຊິ້ນວຽກທີ່ບໍ່ຖືກຕ້ອງຈະປ່ຽນການດຳເນີນງານທັງໝົດຕໍ່ມາ. ເຖິງແມ່ນວ່າໂປຣແກຣມຈະຖືກຕ້ອງ, ແຕ່ຜົນໄດ້ຮັບສຸດທ້າຍອາດຈະຍັງບໍ່ຕອບສະໜອງຄວາມຕ້ອງການ.
- ເມື່ອອຸປະກອນຂາດຄວາມແຂງແກ່ນ, ຊິ້ນວຽກອາດຈະເຄື່ອນທີ່ໃນລະຫວ່າງການຕັດ, ໂດຍສະເພາະພາຍໃຕ້ການຕັດທີ່ໜັກ ຫຼື ແຮງຂ້າງທີ່ແຮງ.
- ຍິ່ງຊິ້ນສ່ວນຖືກນຳມາປະກອບຄືນໃໝ່ຫຼາຍເທື່ອເທົ່າໃດ, ຄວາມຜິດພາດສະສົມກໍ່ຈະຫຼາຍຂຶ້ນເທົ່ານັ້ນ, ແລະ ຄວາມສອດຄ່ອງຂອງຊິ້ນສ່ວນຕ່າງໆກໍ່ຈະຕ່ຳລົງ.
ສະຖຽນລະພາບຂອງການໜີບແມ່ນເກນທຳອິດສຳລັບການຮັບປະກັນຄວາມແມ່ນຍຳຂອງເຄື່ອງຕັດ CNC.
ການສັ່ນສະເທືອນຂອງເຄື່ອງຈັກມີຜົນກະທົບຕໍ່ຄຸນນະພາບ
ການສັ່ນສະເທືອນສາມາດສ້າງຄວາມຄືບຂອງພື້ນຜິວ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນລົງ, ແລະເຮັດໃຫ້ການເຄື່ອງຈັກບໍ່ໝັ້ນຄົງ. ບັນຫາຄຸນນະພາບຫຼາຍຢ່າງແມ່ນກ່ຽວຂ້ອງກັບການສັ່ນສະເທືອນ.
- ເມື່ອຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກບໍ່ພຽງພໍ, ການຕັດດ້ວຍຄວາມໄວສູງມັກຈະເຮັດໃຫ້ເກີດສຽງດັງ, ແລະເສັ້ນທາງເຄື່ອງມືອາດຈະເບ່ງອອກຈາກສະພາບທີ່ເໝາະສົມ.
- ສະພາບຂອງ spindle ທີ່ບໍ່ດີສາມາດເຮັດໃຫ້ເກີດຄວາມຜິດພາດໃນເຄື່ອງຈັກເພີ່ມຂຶ້ນ, ໂດຍສະເພາະຢູ່ທີ່ຄວາມໄວສູງ, ບ່ອນທີ່ຄວາມຜິດປົກກະຕິເລັກນ້ອຍກໍ່ສາມາດເຫັນໄດ້ຊັດເຈນ.
- ຫຼັງຈາກການເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງເປັນເວລາດົນ, ສະຖຽນລະພາບທາງຄວາມຮ້ອນຂອງອຸປະກອນອາດຈະຫຼຸດລົງ, ແລະ ການເຄື່ອນຍ້າຍທາງຄວາມຮ້ອນຈະສົ່ງຜົນກະທົບຕໍ່ຂະໜາດ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວຕື່ມອີກ.
ຖ້າການສັ່ນສະເທືອນບໍ່ໄດ້ຮັບການຄວບຄຸມຢ່າງຖືກຕ້ອງ, ບັນຫາຄຸນນະພາບຫຼາຍຢ່າງທີ່ເບິ່ງຄືວ່າບໍ່ເປັນທາງການຈະສືບຕໍ່ເກີດຂຶ້ນເລື້ອຍໆ.
ຄວາມຜິດພາດໃນການຂຽນໂປຣແກຣມ ແລະ ການດຳເນີນງານ
ເຖິງແມ່ນວ່າອຸປະກອນທີ່ດີທີ່ສຸດກໍຍັງສາມາດທຳລາຍຊິ້ນສ່ວນໃດໜຶ່ງໄດ້ ຖ້າໂປຣແກຣມຜິດພາດ, ສະນັ້ນ ການທົບທວນໂປຣແກຣມ ແລະ ວິໄນໃນການດຳເນີນງານຕ້ອງມີຂຶ້ນພ້ອມໆກັນ.
- ການຕັ້ງຄ່າລະບົບພິກັດທີ່ບໍ່ຖືກຕ້ອງສາມາດເຮັດໃຫ້ຊິ້ນສ່ວນທັງໝົດຖືກເຄື່ອງຈັກອອກນອກຕຳແໜ່ງ, ແລະຄວາມຜິດພາດດັ່ງກ່າວມັກຈະສົ່ງຜົນກະທົບຕໍ່ການດຳເນີນງານທີ່ຫຼາກຫຼາຍ ແລະ ມີຄ່າໃຊ້ຈ່າຍໃນການແກ້ໄຂ.
- ການແລ່ນເຄື່ອງຈັກໂດຍບໍ່ມີການຈຳລອງແມ່ນມີຄວາມສ່ຽງຫຼາຍ, ເພາະວ່າບັນຫາການແຊກແຊງ, ການຕັດເກີນ, ແລະ ຄວາມຜິດພາດຂອງເສັ້ນທາງຫຼາຍຢ່າງສາມາດກວດພົບລ່ວງໜ້າໄດ້ໃນລະຫວ່າງຂັ້ນຕອນການຈຳລອງ.
- ເມື່ອຜູ້ປະຕິບັດງານຂາດປະສົບການ, ພວກເຂົາອາດຈະບໍ່ສົນໃຈສັນຍານເຕືອນໄພ, ສຽງຜິດປົກກະຕິ, ຫຼື ການປ່ຽນແປງຂອງສະພາບການຕັດ, ເຊິ່ງເຮັດໃຫ້ພາດເວລາທີ່ດີທີ່ສຸດທີ່ຈະຕອບສະໜອງ.
ຄວາມຜິດພາດໃນການຂຽນໂປຣແກຣມ ແລະ ການດຳເນີນງານ ມັກຈະເປັນຄວາມຜິດພາດທີ່ງ່າຍທີ່ສຸດທີ່ຈະຫຼີກລ່ຽງ, ແຕ່ມັນກໍ່ເປັນຄວາມຜິດພາດທີ່ງ່າຍທີ່ສຸດທີ່ຈະເຮັດໄດ້.
ວິທີການຫຼຸດຜ່ອນບັນຫາເຫຼົ່ານີ້ໃນການເຈາະ CNC
ເພື່ອຫຼຸດຜ່ອນຄວາມສ່ຽງຢ່າງແທ້ຈິງ, ທ່ານບໍ່ສາມາດແກ້ໄຂບັນຫາຫຼັງຈາກທີ່ມັນເກີດຂຶ້ນໄດ້. ແທນທີ່ຈະ, ຈຸດຄວບຄຸມຕ້ອງໄດ້ຍ້າຍໄປສູ່ການອອກແບບ, ການຜະລິດທົດລອງ, ແລະການຄຸ້ມຄອງຂະບວນການເພື່ອໃຫ້ສາມາດຫຼຸດຜ່ອນການສູນເສຍໄດ້ທີ່ຕົ້ນກຳເນີດ.
ເຮັດໃຫ້ການທົບທວນຄືນ Front-End ລະອຽດກວ່າ
ກ່ອນທີ່ເຄື່ອງຈັກຈະເລີ່ມຕົ້ນຢ່າງເປັນທາງການ, ການຢືນຢັນຄວາມຕ້ອງການຂອງວັດສະດຸ, ໂຄງສ້າງ, ຄວາມທົນທານ ແລະ ຄວາມຕ້ອງການຂອງກຸ່ມສາມາດປ້ອງກັນບັນຫາການເຮັດວຽກຄືນໃໝ່ໃນພາຍຫຼັງ ແລະ ເຮັດໃຫ້ການວາງແຜນຂະບວນການມີຄວາມຊັດເຈນຫຼາຍຂຶ້ນ.
- ສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນ, ແນະນຳໃຫ້ດຳເນີນການທົບທວນຂະບວນການກ່ອນ ແລະ ຢືນຢັນລຳດັບການເຄື່ອງຈັກ, ແຜນຜັງການຕິດຕັ້ງ ແລະ ການເລືອກເຄື່ອງມືລ່ວງໜ້າ ເພື່ອຫຼີກເວັ້ນການດັດແປງເລື້ອຍໆໃນລະຫວ່າງການຜະລິດ.
- ຂະໜາດທີ່ສຳຄັນຄວນໄດ້ຮັບການຢືນຢັນວິທີການກວດກາລ່ວງໜ້າ, ເພາະວ່າຂະໜາດ ແລະ ຂໍ້ກຳນົດຄວາມທົນທານທີ່ແຕກຕ່າງກັນສອດຄ່ອງກັບວິທີການວັດແທກທີ່ແຕກຕ່າງກັນ, ແລະ ມັນປອດໄພກວ່າທີ່ຈະລວມມາດຕະຖານເຂົ້າກັນແຕ່ຫົວທີ.
- ສຳລັບຊິ້ນສ່ວນແບບ batch, ການທົດລອງເຄື່ອງຈັກຄວນເຮັດກ່ອນການຜະລິດເຕັມຮູບແບບ ເພື່ອໃຫ້ສາມາດກວດສອບຄວາມໝັ້ນຄົງຂອງຂະບວນການໄດ້ກ່ອນທີ່ຈະເຂົ້າສູ່ການຜະລິດເປັນຈຳນວນຫຼວງຫຼາຍຢ່າງເປັນທາງການ.
ການທົບທວນຄືນດ້ານໜ້າລະອຽດຫຼາຍເທົ່າໃດ, ຂະບວນການ milling CNC ຈະມີຄວາມໝັ້ນຄົງຫຼາຍຂຶ້ນໃນພາຍຫຼັງ.
ບໍ່ສາມາດລະເລີຍການຕິດຕາມກວດກາຂະບວນການໄດ້
ການຕິດຕາມກວດກາເຄື່ອງມື, ການສັ່ນສະເທືອນ, ແລະ ການປ່ຽນແປງຂອງມິຕິໃນເວລາຈິງໃນລະຫວ່າງການຕັດຫຍິບສາມາດຊ່ວຍກວດພົບຄວາມຜິດປົກກະຕິໄດ້ທັນເວລາ ແລະ ປ້ອງກັນບໍ່ໃຫ້ບັນຫານ້ອຍໆກາຍເປັນເສດເຫຼັກ. ຖ້າພົບການສວມໃສ່ຂອງເຄື່ອງມື, ມັນຄວນຈະຖືກປ່ຽນແທນໂດຍດ່ວນ; ຖ້າມີການເລື່ອນຂອງມິຕິ, ຄວນປັບພາລາມິເຕີທັນທີ; ຖ້າມີສຽງ ຫຼື ການສັ່ນສະເທືອນຜິດປົກກະຕິ, ເຄື່ອງຈັກຄວນຢຸດເພື່ອກວດກາທັນທີ. ການຄວບຄຸມຂະບວນການທີ່ດີສາມາດສະກັດກັ້ນບັນຫາຫຼາຍຢ່າງຂອງລະບົບກ່ອນທີ່ມັນຈະແຜ່ລາມໄປ.
ເລືອກຄູ່ຮ່ວມງານເຄື່ອງຈັກທີ່ມີປະສົບການ
ຜູ້ສະໜອງທີ່ມີປະສົບການບໍ່ພຽງແຕ່ສາມາດຜະລິດຊິ້ນສ່ວນຕ່າງໆໄດ້ເທົ່ານັ້ນ, ແຕ່ຍັງຊ່ວຍໃຫ້ລູກຄ້າຫຼີກລ່ຽງຄວາມສ່ຽງລ່ວງໜ້າໄດ້ອີກດ້ວຍ. ສິ່ງນີ້ມີຄວາມສຳຄັນເປັນພິເສດສຳລັບໂຄງການທີ່ສັບສົນ ແລະ ການສັ່ງຊື້ເປັນຊຸດ.
- ພວກເຂົາສາມາດແນະນໍາຂະບວນການທີ່ເໝາະສົມກວ່າໂດຍອີງໃສ່ວັດສະດຸແທນທີ່ຈະໃຊ້ພຽງແຕ່ຕົວກໍານົດການທົ່ວໄປ, ເຊິ່ງເຮັດໃຫ້ຄວາມໝັ້ນຄົງງ່າຍຂຶ້ນ.
- ພວກມັນສາມາດເພີ່ມປະສິດທິພາບເສັ້ນທາງເຄື່ອງມື ແລະ ອຸປະກອນຕ່າງໆສຳລັບໂຄງສ້າງທີ່ສັບສົນເພື່ອຫຼຸດຜ່ອນບັນຫາທີ່ເກີດຈາກການຜິດຮູບ, ການສັ່ນສະເທືອນ ແລະ ຄວາມຜິດພາດໃນການໜີບ.
- ພວກເຂົາສາມາດຫຼຸດຜ່ອນຄວາມສ່ຽງດ້ານຄຸນນະພາບກ່ອນການຈັດສົ່ງ, ດັ່ງນັ້ນລູກຄ້າຈຶ່ງຮູ້ສຶກໝັ້ນໃຈຫຼາຍຂຶ້ນເມື່ອໄດ້ຮັບຊິ້ນສ່ວນຕ່າງໆ ແລະ ໃຊ້ເວລາໜ້ອຍລົງໃນການສື່ສານຕິດຕາມ.
ການເລືອກຄູ່ຮ່ວມງານທີ່ເໝາະສົມມັກຈະຊ່ວຍປະຢັດເງິນ ແລະ ເວລາໄດ້ຫຼາຍກວ່າການແກ້ໄຂບັນຫາໃນພາຍຫຼັງ.
ສະຫຼຸບ
ບັນຫາທົ່ວໄປໃນການແກະສະຫຼັກ CNC ອາດເບິ່ງຄືວ່າກະແຈກກະຈາຍ, ແຕ່ໃນຄວາມເປັນຈິງແລ້ວພວກມັນທັງໝົດແມ່ນກ່ຽວຂ້ອງຢ່າງໃກ້ຊິດກັບການຄວບຄຸມຄວາມແມ່ນຍຳ, ການຄຸ້ມຄອງເຄື່ອງມື, ການອອກແບບຂະບວນການ, ແລະວິໄນໃນການດຳເນີນງານ. ສິ່ງທີ່ລູກຄ້າສົນໃຈຢ່າງແທ້ຈິງບໍ່ພຽງແຕ່ວ່າຊິ້ນສ່ວນດຽວສາມາດເຄື່ອງຈັກໄດ້ຫຼືບໍ່, ແຕ່ຍັງກ່ຽວກັບວ່າການຜະລິດແບບ batch ມີຄວາມໝັ້ນຄົງຫຼືບໍ່, ການຈັດສົ່ງສາມາດຄວບຄຸມໄດ້ຫຼືບໍ່, ແລະວ່າການເຮັດວຽກຄືນໃໝ່ສາມາດຫຼຸດຜ່ອນໄດ້ຫຼືບໍ່. ພຽງແຕ່ການລະບຸ ແລະ ແກ້ໄຂບັນຫາເຫຼົ່ານີ້ແຕ່ຫົວທີເທົ່ານັ້ນທີ່ສາມາດຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍ ແລະ ປັບປຸງປະສິດທິພາບໄດ້. ຖ້າທ່ານກຳລັງຊອກຫາການສະໜັບສະໜູນການແກະສະຫຼັກ CNC ທີ່ໝັ້ນຄົງກວ່າ, TiRapid ສາມາດໃຫ້ວິທີແກ້ໄຂການຜະລິດແບບມືອາຊີບ ແລະ ໜ້າເຊື່ອຖືສຳລັບໂຄງການຂອງທ່ານ.
















