
ໃນການເຄື່ອງຈັກພາດສະຕິກ CNC, “ຄວາມລົ້ມເຫຼວຂອງເຄື່ອງຈັກ” ບໍ່ພຽງແຕ່ໝາຍຄວາມວ່າຊິ້ນສ່ວນບໍ່ສາມາດສຳເລັດໄດ້ເທົ່ານັ້ນ. ໂດຍທົ່ວໄປແລ້ວ, ມັນປະກອບມີບັນຫາຕ່າງໆເຊັ່ນ: ຄວາມບໍ່ຖືກຕ້ອງຂອງມິຕິ, ການຜິດຮູບຢ່າງຮຸນແຮງ, ຄຸນນະພາບຂອງພື້ນຜິວທີ່ບໍ່ດີ, ຫຼື ຄວາມຜິດປົກກະຕິຂອງການປະກອບ. ບັນຫາເຫຼົ່ານີ້ມັກຈະບໍ່ໄດ້ເກີດຈາກເຫດຜົນດຽວ, ແຕ່ເປັນຜົນມາຈາກຜົນກະທົບລວມຂອງຄຸນສົມບັດຂອງວັດສະດຸ, ຂະບວນການ, ລາຍລະອຽດການດຳເນີນງານ, ແລະ ຍຸດທະສາດການເລືອກວັດສະດຸ. ດັ່ງນັ້ນ, ເພື່ອຫຼຸດຜ່ອນອັດຕາການລົ້ມເຫຼວຢ່າງແທ້ຈິງ, ການວິເຄາະຢ່າງເປັນລະບົບ ແລະ ການເພີ່ມປະສິດທິພາບຈາກຫຼາຍລະດັບແມ່ນມີຄວາມຈຳເປັນ.
ສິ່ງໃດແດ່ທີ່ປະກອບເປັນຄວາມລົ້ມເຫຼວຂອງເຄື່ອງຈັກ CNC ພາດສະຕິກ?
-
ຄໍານິຍາມ ແລະ ການສະແດງທົ່ວໄປຂອງຄວາມລົ້ມເຫຼວຂອງເຄື່ອງຈັກ
ຄວາມລົ້ມເຫຼວຂອງການເຄື່ອງຈັກພາດສະຕິກ CNC ໂດຍທົ່ວໄປໝາຍເຖິງຊິ້ນວຽກທີ່ບໍ່ຕອບສະໜອງຄວາມຕ້ອງການດ້ານການອອກແບບ, ລວມທັງການບິດເບືອນຂອງມິຕິຫຼາຍເກີນໄປ, ການຜິດຮູບຂອງໂຄງສ້າງ, ຄວາມຫຍາບຂອງພື້ນຜິວ, ຫຼື ຮອຍແຕກ. ໃນການຜະລິດຕົວຈິງ, ຄວາມລົ້ມເຫຼວບໍ່ໄດ້ໝາຍຄວາມວ່າເປັນເສດເຫຼັກທັງໝົດ; ບັນຫາບາງຢ່າງສາມາດສ້ອມແປງໄດ້ຜ່ານການເຄື່ອງຈັກຂັ້ນສອງ, ແຕ່ສິ່ງນີ້ຈະເພີ່ມຕົ້ນທຶນ ແລະ ເວລາ. ສຳລັບການຜະລິດຈຳນວນຫຼາຍ, ຖ້າບັນຫາເກີດຂຶ້ນອີກ, ມັນຈະສົ່ງຜົນກະທົບຢ່າງຮ້າຍແຮງຕໍ່ປະສິດທິພາບການຈັດສົ່ງ ແລະ ຊື່ສຽງຂອງບໍລິສັດ.
-
ການຈັດປະເພດຂອງສາເຫດຫຼັກຂອງຄວາມລົ້ມເຫຼວ
ໂດຍພື້ນຖານແລ້ວ, ຄວາມລົ້ມເຫຼວຂອງເຄື່ອງຈັກສ່ວນໃຫຍ່ແມ່ນເກີດມາຈາກສາມປະເພດປັດໄຈຄື: ບັນຫາວັດສະດຸ, ບັນຫາຂະບວນການ, ແລະ ບັນຫາການດຳເນີນງານ. ບັນຫາວັດສະດຸປະກອບມີຄວາມກົດດັນພາຍໃນ, ຄວາມຊຸ່ມຊື່ນທີ່ບໍ່ດີ, ຫຼື ຄວາມໝັ້ນຄົງທາງຄວາມຮ້ອນທີ່ບໍ່ດີ; ບັນຫາຂະບວນການກ່ຽວຂ້ອງກັບການອອກແບບເສັ້ນທາງທີ່ບໍ່ສົມເຫດສົມຜົນ ຫຼື ລຳດັບການປະມວນຜົນທີ່ບໍ່ຖືກຕ້ອງ; ບັນຫາການດຳເນີນງານປະກອບມີການຕັ້ງຄ່າພາລາມິເຕີທີ່ບໍ່ຖືກຕ້ອງ ຫຼື ສະພາບອຸປະກອນທີ່ບໍ່ດີ. ສາມປະເພດປັດໄຈນີ້ມັກຈະຊ້ອນກັນ, ເຮັດໃຫ້ບັນຫາສັບສົນຫຼາຍຂຶ້ນ.
-
ລັກສະນະພິເສດຂອງການປຸງແຕ່ງພາດສະຕິກ
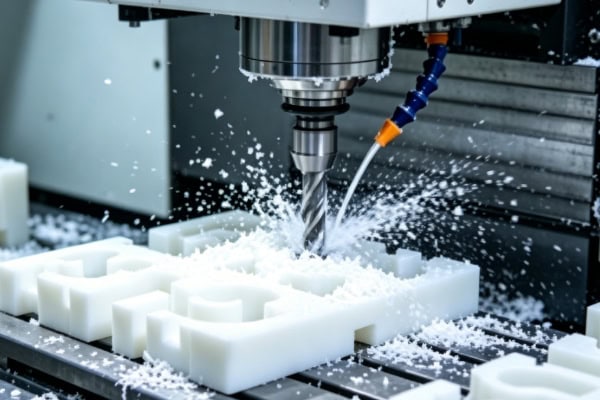
ເມື່ອປຽບທຽບກັບການປຸງແຕ່ງໂລຫະ, ພາດສະຕິກມີຄວາມອ່ອນໄຫວຕໍ່ການປ່ຽນແປງຂອງອຸນຫະພູມ, ຄວາມກົດດັນ ແລະ ສະພາບແວດລ້ອມຫຼາຍກວ່າ. ຕົວຢ່າງ, ຕົວກໍານົດການຕັດດຽວກັນອາດຈະເຮັດວຽກຢ່າງໝັ້ນຄົງໃນໂລຫະ, ແຕ່ອາດຈະເຮັດໃຫ້ເກີດການລະລາຍ ຫຼື ການຜິດຮູບໃນພາດສະຕິກ. ດັ່ງນັ້ນ, ການເຂົ້າໃຈລັກສະນະພິເສດຂອງວັດສະດຸພາດສະຕິກແມ່ນເງື່ອນໄຂເບື້ອງຕົ້ນສໍາລັບການຫຼີກເວັ້ນຄວາມລົ້ມເຫຼວໃນການປຸງແຕ່ງ.
ສະຖານະການທີ່ອາດຈະນໍາໄປສູ່ຄວາມລົ້ມເຫຼວໃນການປະມວນຜົນ
-
ບັນຫາທີ່ເກີດຈາກການກະກຽມກ່ອນການປຸງແຕ່ງທີ່ບໍ່ພຽງພໍ
ຄວາມລົ້ມເຫຼວໃນການປະມວນຜົນຫຼາຍຢ່າງເກີດຈາກການກະກຽມກ່ອນການປະມວນຜົນທີ່ບໍ່ພຽງພໍ. ຕົວຢ່າງ, ການບໍ່ປະຕິບັດການປິ່ນປົວຄວາມຄຽດໃນວັດສະດຸສາມາດນໍາໄປສູ່ການບິດເບືອນຫຼັງຈາກການປະມວນຜົນ; ຫຼື ການບໍ່ປະຕິບັດການປິ່ນປົວການປັບຕົວກັບສິ່ງແວດລ້ອມສາມາດເຮັດໃຫ້ເກີດຄວາມບໍ່ສະຖຽນລະພາບຂອງມິຕິເນື່ອງຈາກການປ່ຽນແປງຂອງອຸນຫະພູມແລະຄວາມຊຸ່ມຊື່ນ. ຍິ່ງໄປກວ່ານັ້ນ, ການບໍ່ວາງແຜນເສັ້ນທາງການປະມວນຜົນແລະໂຄງຮ່າງການຕິດຕັ້ງຢ່າງຖືກຕ້ອງຍັງສາມາດສ້າງອັນຕະລາຍທີ່ເຊື່ອງໄວ້ໃນການປະມວນຜົນຕໍ່ມາ.
-
ການຂາດການຄວບຄຸມໃນລະຫວ່າງການປະມວນຜົນ
ບັນຫາສາມາດເກີດຂຶ້ນໄດ້ງ່າຍຖ້າຂາດການຄວບຄຸມແບບໄດນາມິກໃນລະຫວ່າງການປະມວນຜົນ. ຕົວຢ່າງ, ຄວາມເລິກຂອງການຕັດຫຼາຍເກີນໄປສາມາດນໍາໄປສູ່ຄວາມກົດດັນທີ່ບໍ່ສະໝໍ່າສະເໝີໃນວັດສະດຸ; ອັດຕາການປ້ອນຊ້າເກີນໄປສາມາດເຮັດໃຫ້ຮ້ອນເກີນໄປ; ການກໍາຈັດຊິບທີ່ບໍ່ດີເພີ່ມແຮງສຽດທານ, ເຮັດໃຫ້ຄວາມສ່ຽງຕໍ່ການຜິດຮູບຮ້າຍແຮງຂຶ້ນຕື່ມອີກ. ຖ້າບັນຫາເຫຼົ່ານີ້ບໍ່ໄດ້ຮັບການແກ້ໄຂໃຫ້ທັນເວລາ, ພວກມັນຈະຄ່ອຍໆເພີ່ມຂຶ້ນ, ໃນທີ່ສຸດຈະນໍາໄປສູ່ຄວາມລົ້ມເຫຼວຂອງເຄື່ອງຈັກ.
-
ການປະຕິບັດຫຼັງການເຄື່ອງຈັກທີ່ຖືກລະເລີຍ
ບໍລິສັດຫຼາຍແຫ່ງດຳເນີນການໂດຍກົງໄປສູ່ຂັ້ນຕອນຕໍ່ໄປຫຼັງຈາກການເຄື່ອງຈັກ, ໂດຍບໍ່ສົນໃຈ “ຂະບວນການສະຖຽນລະພາບ” ຂອງວັດສະດຸ. ພາດສະຕິກອາດຈະຍັງປ່ອຍຄວາມກົດດັນພາຍໃນຫຼັງຈາກການເຄື່ອງຈັກ, ເຊິ່ງເຮັດໃຫ້ເກີດການຜິດຮູບຂັ້ນສອງ. ຖ້າບໍ່ມີການພັກຜ່ອນ ຫຼື ການກວດກາ, ບັນຫາອາດຈະຖືກຄົ້ນພົບໃນລະຫວ່າງການປະກອບເທົ່ານັ້ນ, ເຊິ່ງນຳໄປສູ່ຄ່າໃຊ້ຈ່າຍໃນການເຮັດວຽກຄືນໃໝ່ທີ່ສູງຂຶ້ນ.
ວິທີການປັບປຸງເຄື່ອງຈັກພາດສະຕິກ?
-
ການປັບຕົວກໍານົດການຕັດ
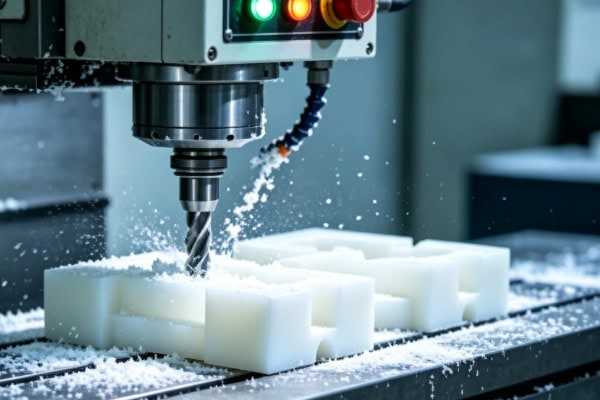
ພາລາມິເຕີການຕັດແມ່ນໜຶ່ງໃນປັດໃຈຫຼັກທີ່ສົ່ງຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງເຄື່ອງຈັກ. ຄວາມໄວຂອງ spindle ຫຼາຍເກີນໄປສາມາດສ້າງຄວາມຮ້ອນຫຼາຍເກີນໄປ, ເຮັດໃຫ້ວັດສະດຸອ່ອນລົງ ຫຼື ແມ່ນແຕ່ລະລາຍ; ອັດຕາການປ້ອນທີ່ບໍ່ກົງກັນສາມາດເພີ່ມແຮງສຽດທານຂອງເຄື່ອງມື. ການຕັ້ງຄ່າພາລາມິເຕີທີ່ສົມເຫດສົມຜົນຄວນໄດ້ຮັບການປັບໂດຍອີງໃສ່ລັກສະນະຂອງວັດສະດຸ, ແທນທີ່ຈະໃຊ້ປະສົບການທີ່ຄົງທີ່.
-
ການເພີ່ມປະສິດທິພາບການອອກແບບອຸປະກອນ
ບັນຫາອຸປະກອນແມ່ນໜຶ່ງໃນສາເຫດທົ່ວໄປຂອງຄວາມລົ້ມເຫຼວຂອງເຄື່ອງຈັກ. ແຮງໜີບທີ່ເກີນຂອບເຂດສາມາດນຳໄປສູ່ການປ່ອຍຄວາມກົດດັນ ແລະ ການຜິດຮູບຫຼັງຈາກການເຄື່ອງຈັກ; ການໜີບທີ່ບໍ່ໝັ້ນຄົງສາມາດເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນໃນລະຫວ່າງການເຄື່ອງຈັກ, ເຊິ່ງສົ່ງຜົນກະທົບຕໍ່ຄວາມແມ່ນຍຳ. ດັ່ງນັ້ນ, ການອອກແບບອຸປະກອນຈຳເປັນຕ້ອງດຸ່ນດ່ຽງຄວາມໝັ້ນຄົງ ແລະ ການຮອງຮັບທີ່ມີຄວາມຍືດຫຍຸ່ນເພື່ອຮັບປະກັນການແຈກຢາຍແຮງທີ່ເປັນເອກະພາບ.
-
ເລືອກ ແລະ ບຳລຸງຮັກສາເຄື່ອງມືຕັດ
ສະພາບຂອງເຄື່ອງມືຕັດມີຜົນກະທົບໂດຍກົງຕໍ່ຄຸນນະພາບຂອງເຄື່ອງຈັກ. ການໃຊ້ເຄື່ອງມືທີ່ບໍ່ທ່ຽນຈະເພີ່ມແຮງສຽດທານ ແລະ ຄວາມຮ້ອນ, ເຊິ່ງເຮັດໃຫ້ພື້ນຜິວຫຍາບ ຫຼື ແມ່ນແຕ່ການເຜົາໄໝ້ຂອງວັດສະດຸ. ນອກຈາກນັ້ນ, ຄວນເລືອກເຄື່ອງມືຕັດປະເພດຕ່າງໆສຳລັບພາດສະຕິກທີ່ແຕກຕ່າງກັນ; ຕົວຢ່າງ, ເຄື່ອງມືຄົມດຽວແມ່ນເໝາະສົມກວ່າສຳລັບວັດສະດຸອ່ອນເພື່ອຫຼຸດຜ່ອນຄວາມຕ້ານທານການຕັດ.
-
ການຄວບຄຸມຄວາມຮ້ອນ
ການຄວບຄຸມອຸນຫະພູມແມ່ນມີຄວາມສຳຄັນຫຼາຍໃນການເຄື່ອງຈັກພາດສະຕິກ. ຖ້າອຸນຫະພູມໃນພື້ນທີ່ເຄື່ອງຈັກສູງເກີນໄປ, ວັດສະດຸຈະອ່ອນລົງ ຫຼື ແມ່ນແຕ່ຜິດຮູບ. ດັ່ງນັ້ນ, ອຸນຫະພູມຄວນໄດ້ຮັບການຄວບຄຸມໂດຍຜ່ານການອອກແບບເສັ້ນທາງເຄື່ອງມືທີ່ສົມເຫດສົມຜົນ, ເຄື່ອງຈັກເປັນໄລຍະ, ແລະ ວິທີການເຮັດໃຫ້ເຢັນທີ່ຈຳເປັນເພື່ອຮັບປະກັນວ່າວັດສະດຸຈະຖືກເຄື່ອງຈັກຢູ່ໃນສະພາບທີ່ໝັ້ນຄົງ.
ເປັນຫຍັງຕ້ອງເລືອກວັດສະດຸຢ່າງລະມັດລະວັງ?
-
ຄວາມໝັ້ນຄົງຂອງວັດສະດຸບໍ່ພຽງພໍ
ຖ້າເລືອກວັດສະດຸທີ່ມີຄວາມໝັ້ນຄົງດ້ານມິຕິທີ່ບໍ່ດີ ຫຼື ມີຄວາມກົດດັນພາຍໃນສູງ, ເຖິງແມ່ນວ່າຈະມີຂະບວນການທີ່ດີທີ່ສຸດແລ້ວກໍຕາມ, ການຜິດຮູບກໍ່ບໍ່ສາມາດຫຼີກລ່ຽງໄດ້ຢ່າງສິ້ນເຊີງ. ຕົວຢ່າງ, ພາດສະຕິກລາຄາຖືກບາງຊະນິດ, ໃນຂະນະທີ່ງ່າຍຕໍ່ການຕັດຫຍິບ, ແຕ່ມັກຈະມີບັນຫາໃນການນຳໃຊ້ທີ່ມີຄວາມແມ່ນຍໍາສູງ.
-
ຜົນກະທົບຂອງຄວາມຊຸ່ມຊື່ນ
ວັດສະດຸຕ່າງໆເຊັ່ນ: ໄນລອນມີຄວາມຊຸ່ມສູງ. ຖ້າບໍ່ແຫ້ງຢ່າງຖືກຕ້ອງ, ການລະເຫີຍຂອງຄວາມຊຸ່ມຊື່ນໃນລະຫວ່າງການປຸງແຕ່ງສາມາດເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງຂະໜາດ ແລະ ແມ່ນແຕ່ການເປັນຕຸ່ມພອງ. ດັ່ງນັ້ນ, ຕ້ອງໄດ້ພິຈາລະນາປັດໄຈດ້ານສິ່ງແວດລ້ອມໃນລະຫວ່າງການເລືອກວັດສະດຸ, ແລະ ການປະຕິບັດລ່ວງໜ້າຢ່າງເໝາະສົມແມ່ນສິ່ງຈຳເປັນ.
-
ຄຸນສົມບັດຄວາມຮ້ອນທີ່ບໍ່ກົງກັນ
ພາດສະຕິກທີ່ແຕກຕ່າງກັນມີຄຸນສົມບັດຕ້ານທານຄວາມຮ້ອນທີ່ແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ. ການໃຊ້ວັດສະດຸທີ່ມີຄວາມຕ້ານທານຄວາມຮ້ອນບໍ່ດີພາຍໃຕ້ຄວາມໄວສູງ ຫຼື ເງື່ອນໄຂການໂຫຼດສູງສາມາດນໍາໄປສູ່ການລະລາຍ ຫຼື ການຜິດຮູບໄດ້ງ່າຍ. ດັ່ງນັ້ນ, ການເລືອກວັດສະດຸຕ້ອງກົງກັບເງື່ອນໄຂການປຸງແຕ່ງ, ບໍ່ພຽງແຕ່ຄ່າໃຊ້ຈ່າຍເທົ່ານັ້ນ.
-
ວິທີການຄັດເລືອກວັດສະດຸທີ່ສົມບູນແບບ
ໃນການນຳໃຊ້ຕົວຈິງ, ການນຳໃຊ້ທີ່ຕັ້ງໃຈໄວ້, ຄວາມຕ້ອງການຄວາມແມ່ນຍຳ, ແລະ ເງື່ອນໄຂການປຸງແຕ່ງຄວນໄດ້ຮັບການພິຈາລະນາຢ່າງຮອບດ້ານ. ຕົວຢ່າງ, ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງສາມາດເລືອກວັດສະດຸທີ່ມີຄວາມໝັ້ນຄົງສູງເຊັ່ນ: POM ຫຼື PEEK, ໃນຂະນະທີ່ໃນໂຄງການທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ຄ່າໃຊ້ຈ່າຍ, ຕ້ອງມີຄວາມສົມດຸນລະຫວ່າງປະສິດທິພາບ ແລະ ລາຄາ.
ຄວາມກັງວົນຂອງລູກຄ້າທີ່ອາດເກີດຂຶ້ນ
-
ເປັນຫຍັງຕົວຢ່າງຈຶ່ງຜ່ານໄດ້ ແຕ່ການຜະລິດເປັນຈຳນວນຫຼາຍມັກຈະລົ້ມເຫຼວ?
ນີ້ແມ່ນບັນຫາທົ່ວໄປທີ່ລູກຄ້າຫຼາຍຄົນພົບໃນການຮ່ວມມືຕົວຈິງ. ໃນຂັ້ນຕອນຕົວຢ່າງ, ປະລິມານການປະມວນຜົນມັກຈະມີໜ້ອຍ, ສະພາບວັດສະດຸມີຄວາມໝັ້ນຄົງຂ້ອນຂ້າງ, ແລະ ການດຳເນີນງານມີຄວາມລະມັດລະວັງຫຼາຍຂຶ້ນ, ເຮັດໃຫ້ມັນງ່າຍຕໍ່ການບັນລຸຜົນໄດ້ຮັບທີ່ດີທີ່ສຸດ. ໃນການຜະລິດຈຳນວນຫຼາຍ, ການປ່ຽນແປງຂອງວັດສະດຸເປັນຊຸດ, ການປ່ຽນແປງຂອງສິ່ງແວດລ້ອມ, ແລະ ການປ່ຽນແປງຂອງອຸນຫະພູມຈາກການປະຕິບັດງານອຸປະກອນຢ່າງຕໍ່ເນື່ອງສາມາດເພີ່ມບັນຫາທີ່ໃນເບື້ອງຕົ້ນບໍ່ຮຸນແຮງ. ຍິ່ງໄປກວ່ານັ້ນ, ການສວມໃສ່ຂອງອຸປະກອນ ຫຼື ການປ່ຽນແປງສະພາບເຄື່ອງມືສາມາດນຳໄປສູ່ການຫຼຸດລົງຂອງຄວາມສອດຄ່ອງຂອງເຄື່ອງຈັກ. ດັ່ງນັ້ນ, ການຜະລິດຈຳນວນຫຼາຍຮຽກຮ້ອງໃຫ້ມີການຄວບຄຸມຂະບວນການທີ່ເຂັ້ມງວດຫຼາຍຂຶ້ນ ແລະ ການຕິດຕາມກວດກາຄຸນນະພາບ.
-
ວິທີການຫຼຸດຜ່ອນອັດຕາການລົ້ມເຫຼວໃນຂະນະທີ່ຮັກສາການຄວບຄຸມຄ່າໃຊ້ຈ່າຍ?
ການຫຼຸດຜ່ອນອັດຕາການລົ້ມເຫຼວບໍ່ໄດ້ໝາຍຄວາມວ່າຈະເພີ່ມຕົ້ນທຶນຢ່າງຫຼວງຫຼາຍ. ໂດຍການເພີ່ມປະສິດທິພາບຂອງຂະບວນການ, ການປັບປຸງຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ, ແລະ ການເລືອກວັດສະດຸທີ່ເໝາະສົມ, ອັດຕາຜົນຜະລິດໂດຍລວມສາມາດປັບປຸງໄດ້ໂດຍບໍ່ຕ້ອງເພີ່ມຕົ້ນທຶນວັດສະດຸຢ່າງຫຼວງຫຼາຍ. ໃນຄວາມເປັນຈິງ, ການຫຼຸດຜ່ອນການເຮັດວຽກຄືນໃໝ່ ແລະ ເສດເຫຼືອແມ່ນການປະຫຍັດຕົ້ນທຶນ.
-
ການຜິດຮູບ ຫຼື ບັນຫາທັງໝົດສາມາດສ້ອມແປງໄດ້ຜ່ານການປຸງແຕ່ງຫຼັງການໃຊ້ງານບໍ?
ບໍ່ແມ່ນບັນຫາທັງໝົດສາມາດສ້ອມແປງໄດ້. ຕົວຢ່າງ, ການຜິດຮູບໂຄງສ້າງທີ່ຮ້າຍແຮງ ຫຼື ບັນຫາຄວາມກົດດັນພາຍໃນ, ເຖິງແມ່ນວ່າຫຼັງຈາກການປັບຂະໜາດຜ່ານເຄື່ອງຈັກຂັ້ນສອງ, ອາດຈະຜິດຮູບອີກຄັ້ງໃນລະຫວ່າງການນຳໃຊ້ຕໍ່ມາ. ດັ່ງນັ້ນ, ວິທີການທີ່ມີປະສິດທິພາບຫຼາຍກວ່າແມ່ນການປ້ອງກັນໃນໄລຍະຕົ້ນໆຂອງການຜະລິດ, ແທນທີ່ຈະອີງໃສ່ການສ້ອມແປງຫຼັງການປຸງແຕ່ງ.
ສະຫຼຸບ
ສະຫຼຸບແລ້ວ, ສາເຫດຂອງຄວາມລົ້ມເຫຼວຂອງເຄື່ອງຈັກ CNC ພາດສະຕິກອາດຈະປະກອບມີຄວາມກົດດັນພາຍໃນວັດສະດຸ ຫຼື ຄວາມຊຸ່ມຊື່ນຫຼາຍເກີນໄປ, ເຊິ່ງສາມາດນໍາໄປສູ່ການຜິດຮູບຫຼັງຈາກການເຄື່ອງຈັກໄດ້ງ່າຍ. ສາເຫດອື່ນໆລວມມີການຕັ້ງຄ່າພາລາມິເຕີການຕັດທີ່ບໍ່ຖືກຕ້ອງ, ເຊັ່ນ: ຄວາມໄວຂອງ spindle ສູງເກີນໄປ ຫຼື ອັດຕາການປ້ອນທີ່ບໍ່ກົງກັນ, ເຊິ່ງສາມາດເຮັດໃຫ້ວັດສະດຸຮ້ອນເກີນໄປ, ອ່ອນລົງ, ແລະ ແມ່ນແຕ່ການບິດເບືອນຂອງມິຕິ. ການອອກແບບອຸປະກອນທີ່ບໍ່ພຽງພໍ ແລະ ການແຈກຢາຍຄວາມກົດດັນທີ່ບໍ່ສະເໝີພາບຍັງສາມາດເຮັດໃຫ້ເກີດການບິດເບືອນຂອງຊິ້ນວຽກຫຼັງຈາກການເຄື່ອງຈັກ ຫຼື ການບັນເທົາຄວາມກົດດັນ. ນອກຈາກນັ້ນ, ເຄື່ອງມືທີ່ຈືດໆ, ການກໍາຈັດຊິບທີ່ບໍ່ດີ, ຫຼື ສະພາບການພັກຜ່ອນຫຼັງເຄື່ອງຈັກທີ່ບໍ່ພຽງພໍສາມາດເພີ່ມຄວາມເປັນໄປໄດ້ຂອງຄວາມລົ້ມເຫຼວ. ສະຫຼຸບແລ້ວ, ລາຍລະອຽດໃດໆ, ຖ້າບໍ່ໄດ້ຮັບການຄວບຄຸມຢ່າງຖືກຕ້ອງ, ສາມາດກາຍເປັນແຫຼ່ງຂອງບັນຫາ. ດັ່ງນັ້ນ, ເພື່ອຫຼຸດຜ່ອນຄວາມລົ້ມເຫຼວຂອງການເຄື່ອງຈັກ, ມັນບໍ່ພຽງພໍທີ່ຈະສຸມໃສ່ຈຸດດຽວ; ຕ້ອງການວິທີການເພີ່ມປະສິດທິພາບແບບຮອບດ້ານ, ເຊິ່ງກວມເອົາການເລືອກວັດສະດຸ, ຂະບວນການເຄື່ອງຈັກ, ແລະ ລາຍລະອຽດດ້ານວິຊາການ. ການມາດຕະຖານ ແລະ ການສະຖຽນລະພາບແຕ່ລະຂັ້ນຕອນແມ່ນມີຄວາມສຳຄັນຕໍ່ການປັບປຸງອັດຕາຜົນຜະລິດຢ່າງແທ້ຈິງ ແລະ ເຮັດໃຫ້ຜົນໄດ້ຮັບຂອງເຄື່ອງຈັກສາມາດຄວບຄຸມ ແລະ ໜ້າເຊື່ອຖືໄດ້ຫຼາຍຂຶ້ນ.
















