
ອຸປະກອນ SMT ປະກອບດ້ວຍອົງປະກອບການວາງຕຳແໜ່ງ, ການສົ່ງຕໍ່, ການນຳພາ ແລະ ການເຊື່ອມຕໍ່ຈຳນວນຫຼາຍທີ່ຕ້ອງຮັກສາຄວາມພໍດີທີ່ໝັ້ນຄົງໃນລະຫວ່າງການປະຕິບັດງານດ້ວຍຄວາມໄວສູງ ແລະ ການເຄື່ອນໄຫວເລື້ອຍໆ. ສຳລັບຜູ້ຜະລິດອຸປະກອນ, ຄຸນນະພາບການເຄື່ອງຈັກສ່ວນປະກອບສາມາດສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບການປະກອບ, ການຕອບສະໜອງການເຄື່ອນໄຫວ, ແລະ ເງື່ອນໄຂການປະຕິບັດງານໃນໄລຍະຍາວ. ເມື່ອຊື້ອົງປະກອບເຄື່ອງຈັກ CNC, ມັນຍັງມີຄວາມສຳຄັນທີ່ຈະຕ້ອງເຂົ້າໃຈຄວາມຕ້ອງການຂອງຂະບວນການໂດຍລວມນອກເໜືອໄປຈາກຄວາມທົນທານຂອງມິຕິ. ການວາງແຜນຂະບວນການເຄື່ອງຈັກຕາມການນຳໃຊ້ສະເພາະຂອງແຕ່ລະອົງປະກອບສາມາດຊ່ວຍຫຼຸດຜ່ອນການປັບຕົວໃນລະຫວ່າງການປະກອບ ແລະ ການທົດສອບການນຳໃຊ້.
ອົງປະກອບອຸປະກອນ SMT ໃດທີ່ເໝາະສົມກັບເຄື່ອງຈັກ CNC ຄວາມແມ່ນຍຳ?
ໂຄງສ້າງກົນຈັກໃນອຸປະກອນ SMT ແມ່ນໄດ້ຮັບການປັບແຕ່ງສູງ, ແລະອົງປະກອບການວາງຕຳແໜ່ງ, ອົງປະກອບທີ່ເຄື່ອນທີ່, ແລະຊິ້ນສ່ວນທີ່ເຮັດວຽກສາມາດຜະລິດໄດ້ໂດຍການເຄື່ອງຈັກ CNC ຕາມຮູບແຕ້ມດ້ານວິຊາການ.
ການຈັດຕຳແໜ່ງ ແລະ ການຕິດຕັ້ງອົງປະກອບຕ່າງໆ
ໂຄງສ້າງການວາງຕຳແໜ່ງໃຫ້ການເຊື່ອມຕໍ່ ແລະ ການວາງຕຳແໜ່ງລະຫວ່າງໂມດູນທີ່ແຕກຕ່າງກັນ. ເຄື່ອງຈັກຈຳເປັນຕ້ອງສ້າງຄວາມສຳພັນດ້ານມິຕິທີ່ຖືກຕ້ອງອ້ອມຮອບໜ້າດິນອ້າງອີງ ແລະ ຮູຕິດຕັ້ງ.
- ບລັອກກຳນົດຕຳແໜ່ງ ແລະ ພື້ນຖານ: ສ່ວນໃຫຍ່ແມ່ນໃຊ້ສຳລັບການເຈາະຮູກຳນົດຕຳແໜ່ງ, ຮ່ອງຕິດຕັ້ງ, ແລະ ໜ້າດິນອ້າງອີງ, ດ້ວຍການຄວບຄຸມຕຳແໜ່ງຮູ ແລະ ຂະໜາດໜ້າດິນທີ່ສຳຄັນ.
- ພື້ນຖານຕິດຕັ້ງຮາວນຳທາງ: ສຸມໃສ່ຄວາມຮາບພຽງ ແລະ ຂະໜານຂອງໜ້າຜິວຕິດຕັ້ງ ເຊັ່ນດຽວກັນກັບຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງຂອງຮູຕິດຕັ້ງ.
- ແຜ່ນຕິດຕັ້ງອຸປະກອນ: ໂດຍປົກກະຕິແລ້ວຈະມີຮູບແບບຮູຫຼາຍອັນ, ຂັ້ນໄດ ແລະ ພື້ນທີ່ຕິດຕັ້ງຫຼາຍອັນ, ເຊິ່ງຮຽກຮ້ອງໃຫ້ມີຍຸດທະສາດການຕິດຕັ້ງທີ່ເໝາະສົມໂດຍອີງໃສ່ໂຄງສ້າງ.
ຂໍ້ມູນເຄື່ອງຈັກທີ່ສອດຄ່ອງສາມາດຫຼຸດຜ່ອນຄວາມຜິດພາດດ້ານຕຳແໜ່ງທີ່ສະສົມໃນລະຫວ່າງການປະກອບ.
ອົງປະກອບການເຄື່ອນໄຫວ ແລະ ການສົ່ງສັນຍານຄວາມໄວສູງ
ກົນໄກການເຄື່ອນໄຫວຂອງອຸປະກອນວາງຕຳແໜ່ງມັກຈະເລັ່ງ, ຫຼຸດຄວາມໄວລົງ, ແລະ ປ່ຽນທິດທາງ. ອົງປະກອບທີ່ກ່ຽວຂ້ອງຈຳເປັນຕ້ອງຄຳນຶງເຖິງການແຈກຢາຍມວນສານ, ຄວາມແຂງແກ່ນຂອງໂຄງສ້າງ, ແລະ ການປ່ຽນແປງຂອງຄວາມเฉื่อย.
- ເພົາທີ່ມີຄວາມແມ່ນຍໍາສູງ ແລະ ເພົາເຊື່ອມຕໍ່: ຕ້ອງການການຄວບຄຸມເສັ້ນຜ່າສູນກາງພາຍນອກ, ຄວາມກົມ, ຄວາມເຂັ້ມຂຸ້ນ, ແລະ ຂະໜາດບ່າໄຫລ່. ສຳລັບໂຄງສ້າງໝູນດ້ວຍຄວາມໄວສູງ, ຄວາມສົມດຸນແບບໄດນາມິກຄວນໄດ້ຮັບການປະເມີນຕາມຄວາມໄວໝູນ ແລະ ຮູບຮ່າງເລຂາຄະນິດ.
- ຕົວເລື່ອນ ແລະ ຕົວຍຶດເຄື່ອນທີ່: ຄວາມໜາຂອງຝາ ແລະ ໂຄງສ້າງເສີມແຮງຕ້ອງໄດ້ຮັບການອອກແບບຢ່າງຖືກຕ້ອງເພື່ອຄວບຄຸມນ້ຳໜັກ ໃນຂະນະທີ່ຮັກສາຄວາມແຂງແກ່ນໃຫ້ພຽງພໍ.
- ອົງປະກອບໂຄງສ້າງການເຄື່ອນໄຫວຄວາມໄວສູງ: ໂຄງສ້າງຮູ ແລະ ການຫຼຸດນ້ຳໜັກສາມາດນຳໃຊ້ເພື່ອຫຼຸດຜ່ອນມວນສານທີ່ຕອບໂຕ້ໄດ້, ໃນຂະນະທີ່ເງື່ອນໄຂການປະຕິບັດງານຄວນໄດ້ຮັບການພິຈາລະນາເມື່ອປະເມີນຄວາມສ່ຽງດ້ານການສັ່ນສະເທືອນ.
ອົງປະກອບທີ່ເຄື່ອນທີ່ດ້ວຍຄວາມໄວສູງບໍ່ຄວນຖືກອອກແບບມາເພື່ອການຫຼຸດນ້ຳໜັກເທົ່ານັ້ນ. ຕ້ອງໄດ້ພິຈາລະນາລັກສະນະມວນສານ, ຄວາມແຂງກະດ້າງ, ຄວາມเฉื่อย, ແລະ ການສັ່ນສະເທືອນຮ່ວມກັນ.
ຫົວສີດ, ອຸປະກອນຕິດຕັ້ງ, ແລະ ອົງປະກອບທີ່ເຮັດວຽກຂະໜາດນ້ອຍ
ຕົວເຊື່ອມຕໍ່ປາຍສີດ, ພື້ນຖານຕິດຕັ້ງ, ແລະ ອົງປະກອບການໂຕ້ຕອບມັກຈະມີຂະໜາດນ້ອຍແຕ່ມີຫຼາຍຮູ, ຂັ້ນໄດ, ແລະ ພື້ນທີ່ຈັບຄູ່, ເຮັດໃຫ້ພວກມັນເໝາະສົມສຳລັບການເຄື່ອງຈັກ CNC ແບບແມ່ນຍຳ. ສຳລັບໂຄງສ້າງຂະໜາດນ້ອຍ, ການເຂົ້າເຖິງເຄື່ອງມື, ຄວາມໝັ້ນຄົງຂອງການຕິດຕັ້ງ, ແລະ ການຜິດຮູບຂອງເຄື່ອງຈັກຄວນໄດ້ຮັບການປະເມີນລ່ວງໜ້າເພື່ອຮັບປະກັນວ່າອົງປະກອບສຳເລັດຮູບຕອບສະໜອງຄວາມຕ້ອງການການປະກອບ.
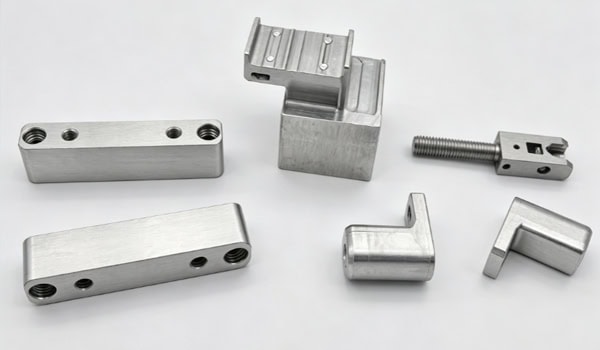
ຄວາມແມ່ນຍຳໃນໄລຍະຍາວສາມາດຄວບຄຸມໄດ້ແນວໃດໃນລະຫວ່າງການເຄື່ອງຈັກຊິ້ນສ່ວນຄວາມແມ່ນຍຳສູງຂອງ SMT?
ຄວາມຖືກຕ້ອງໃນການເຮັດວຽກຂອງອຸປະກອນ SMT ສາມາດໄດ້ຮັບຜົນກະທົບຈາກຄວາມຜິດພາດຂອງເຄື່ອງຈັກ, ຄວາມສຳພັນຂອງການປະກອບ, ສະພາບການເຄື່ອນໄຫວ, ແລະ ການປ່ຽນແປງຂອງອຸນຫະພູມ. ດັ່ງນັ້ນ, ການກວດກາອົງປະກອບຈຶ່ງຕ້ອງໄດ້ຮັບການວາງແຜນຕາມສະພາບການດຳເນີນງານຕົວຈິງ.
ດຳເນີນການວິເຄາະ DFM ແລະ Datum ກ່ອນການເຄື່ອງຈັກ
ກ່ອນການຜະລິດຢ່າງເປັນທາງການ, ໂຄງສ້າງອົງປະກອບຄວນໄດ້ຮັບການທົບທວນຄືນໂດຍອີງໃສ່ຮູບແຕ້ມ 2D ແລະແບບຈຳລອງ 3D ເພື່ອກຳນົດບູລິມະສິດຂອງເຄື່ອງຈັກ ແລະຄວາມຕ້ອງການການປະກອບ.
- ຢືນຢັນຂະໜາດທີ່ສຳຄັນ: ສຸມໃສ່ເສັ້ນຜ່າສູນກາງຂອງຮູ, ໄລຍະຫ່າງຂອງຮູ, ຄວາມໜາ, ຄວາມສູງຂອງຂັ້ນໄດ, ແລະ ຄວາມທົນທານຕໍ່ການຈັບຄູ່.
- ວາງແຜນຈຸດໝາຍປາຍທາງການເຄື່ອງຈັກ: ກຳນົດຕຳແໜ່ງພື້ນຜິວ ແລະ ຈຸດໝາຍປາຍທາງການຕິດຕັ້ງຕາມຄວາມສຳພັນຂອງການປະກອບສຸດທ້າຍ.
- ປະເມີນພື້ນທີ່ທີ່ສັບສົນ: ກວດສອບການເຂົ້າເຖິງເຄື່ອງຈັກສຳລັບຮ່ອງເລິກ, ກຳແພງບາງ, ຮູແຄບ ແລະ ມຸມພາຍໃນ.
ການຊີ້ແຈງເງື່ອນໄຂການຜະລິດໃນໄລຍະຕົ້ນໆສາມາດຫຼຸດຜ່ອນການດັດແປງຂະບວນການຕໍ່ມາໄດ້.
ຈັບຄູ່ວິທີການເຄື່ອງຈັກກັບໂຄງສ້າງ
ພື້ນຜິວ, ຮູບແບບຮູ, ແລະ ຊ່ອງຫວ່າງມາດຕະຖານສາມາດເຄື່ອງຈັກໄດ້ໂດຍໃຊ້ CNC 3 ແກນ, ໃນຂະນະທີ່ອົງປະກອບຫຼາຍດ້ານ ແລະ ພື້ນຜິວໂຄ້ງທີ່ສັບສົນສາມາດໃຊ້ເຄື່ອງຈັກ 4 ແກນ ຫຼື 5 ແກນຕາມຮູບຮ່າງຕົວຈິງ. ເພົາ ແລະ ແຂນເສື້ອແມ່ນເໝາະສົມສຳລັບການກ້ຽວ CNC. ສຳລັບອົງປະກອບທີ່ຕ້ອງການເຄື່ອງຈັກຈາກຫຼາຍທິດທາງ, ການຫຼຸດຜ່ອນຈຳນວນການຕັ້ງຄ່າຢ່າງເໝາະສົມສາມາດຫຼຸດຜ່ອນຄວາມຜິດພາດທີ່ເກີດຈາກການປ່ຽນແປງຂອງຂໍ້ມູນ.
ຄວບຄຸມການບິດເບືອນຄວາມຮ້ອນໃນລະຫວ່າງການປະຕິບັດງານຢ່າງຕໍ່ເນື່ອງ
ການເຮັດວຽກຂອງອຸປະກອນ ແລະ ການປ່ຽນແປງຂອງອຸນຫະພູມຂອງໂຮງງານສາມາດເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງມິຕິ. ໂລຫະປະສົມອາລູມິນຽມມີສຳປະສິດການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນທີ່ຂ້ອນຂ້າງສູງ, ສະນັ້ນອົງປະກອບທີ່ສຳຄັນເຊັ່ນ: ພື້ນຖານການວາງຕຳແໜ່ງ ແລະ ແຜ່ນອ້າງອີງຈຳເປັນຕ້ອງໄດ້ຮັບການປະເມີນຄວາມໝັ້ນຄົງທາງຄວາມຮ້ອນຕາມອຸນຫະພູມປະຕິບັດການຕົວຈິງ. ໂຄງສ້າງທີ່ມີຄວາມແມ່ນຍຳສູງສາມາດຫຼຸດຜ່ອນອິດທິພົນຂອງການປ່ຽນແປງຂອງອຸນຫະພູມຜ່ານມາດຕະການຕໍ່ໄປນີ້:
- ການເລືອກວັດສະດຸ: ປະເມີນຄວາມໝັ້ນຄົງທາງຄວາມຮ້ອນຂອງວັດສະດຸຕາມສະພາບແວດລ້ອມການດຳເນີນງານ.
- ການອອກແບບໂຄງສ້າງ: ຈັດແຈງຄວາມໜາຂອງຝາ ແລະ ໂຄງສ້າງເສີມແຮງຢ່າງເໝາະສົມເພື່ອຫຼຸດຜ່ອນການຜິດຮູບຄວາມຮ້ອນໃນທ້ອງຖິ່ນ.
- ສະພາບແວດລ້ອມຂອງເຄື່ອງຈັກ: ຄວບຄຸມການປ່ຽນແປງຂອງອຸນຫະພູມໃນລະຫວ່າງການເຄື່ອງຈັກ.
- ອຸນຫະພູມການກວດກາ: ຮັບປະກັນວ່າເງື່ອນໄຂການກວດກາມິຕິທີ່ສຳຄັນແມ່ນເໝາະສົມກັບຄວາມຕ້ອງການຕົວຈິງ.
- ການຊົດເຊີຍການດຳເນີນງານ: ສຳລັບອຸປະກອນທີ່ມີຄວາມແມ່ນຍຳສູງ, ການຊົດເຊີຍອຸນຫະພູມສາມາດວາງແຜນໄດ້ຕາມເງື່ອນໄຂການດຳເນີນງານຕົວຈິງ.
ການລວມເອົາປັດໄຈຄວາມຮ້ອນເຂົ້າໃນການວາງແຜນເຄື່ອງຈັກສາມາດຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງຂອງມິຕິພາຍໃຕ້ເງື່ອນໄຂການປະຕິບັດງານໄດ້.
ສ້າງຂະບວນການກວດກາທີ່ມີຄວາມແມ່ນຍໍາສູງ
ຫຼັງຈາກການຜະລິດແລ້ວ, ຂະໜາດຫຼັກ, ຄວາມທົນທານທາງເລຂາຄະນິດ, ແລະ ລັກສະນະທີ່ສັບສົນສາມາດກວດສອບໄດ້ໂດຍໃຊ້ວິທີການກວດກາທີ່ເໝາະສົມ ເຊັ່ນ: ການວັດແທກມິຕິ ແລະ CMM, ໂດຍມີບັນທຶກການກວດກາເກັບຮັກສາໄວ້ເພື່ອການຄວບຄຸມຄຸນນະພາບ ແລະ ການຜະລິດເປັນກຸ່ມ.
| ປະເພດອົງປະກອບ SMT | ວັດສະດຸທົ່ວໄປ | ຈຸດສຸມຫຼັກຂອງເຄື່ອງຈັກ | ສິນຄ້າກວດກາຫຼັກ |
| ບລັອກ ແລະ ຖານວາງຕຳແໜ່ງ | ໂລຫະປະສົມອາລູມິນຽມ, ສະແຕນເລດ | ພື້ນຜິວອ້າງອີງ, ຮູວາງຕຳແໜ່ງ, ຄຸນສົມບັດການຕິດຕັ້ງ | ຄວາມຮາບພຽງ, ຕຳແໜ່ງຮູ, ຄວາມຖືກຕ້ອງຂອງມິຕິ |
| ພື້ນຖານຕິດຕັ້ງລາງລົດໄຟນຳທາງ | ໂລຫະປະສົມອາລູມິນຽມ, ເຫຼັກກ້າ | ການເຈາະໜ້າຜິວຕິດຕັ້ງ ແລະ ການເຈາະຮູແກ້ໄຂ | ຄວາມຮາບພຽງ, ຄວາມຂະໜານ, ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງ |
| ວົງເລັບເຄື່ອນໄຫວ ແລະ ຕົວເລື່ອນ | ໂລຫະປະສົມອາລູມິນຽມ, ພາດສະຕິກວິສະວະກຳ | ໂຄງສ້າງນ້ຳໜັກເບົາ, ຄວາມແຂງແກ່ນ, ການໂຕ້ຕອບທີ່ເຄື່ອນຍ້າຍໄດ້ | ຂະໜາດ, ຄຸນສົມບັດທີ່ກ່ຽວຂ້ອງກັບຄວາມແຂງກະດ້າງ, ຄວາມພໍດີ |
| ເພົາທີ່ມີຄວາມແມ່ນຍໍາສູງ ແລະ ເພົາເຊື່ອມຕໍ່ | ເຫຼັກສະແຕນເລດ, ເຫຼັກໂລຫະປະສົມ, ໂລຫະປະສົມອາລູມິນຽມ | ການຫມຸນ, ລັກສະນະຈຸດສູນກາງ, ບ່າໄຫລ່ | ເສັ້ນຜ່າສູນກາງ, ຄວາມກົມ, ຄວາມເຂັ້ມຂຸ້ນ, ຄວາມສົມດຸນແບບໄດນາມິກ ບ່ອນທີ່ຕ້ອງການ |
| ແຜ່ນຕິດຕັ້ງອຸປະກອນ | ໂລຫະປະສົມອາລູມິນຽມ, ສະແຕນເລດ | ຮູບແບບຫຼາຍຮູ, ຂັ້ນຕອນ, ໜ້າດິນອ້າງອີງ | ຄວາມຮາບພຽງ, ໄລຍະຫ່າງຂອງຮູ, ຄວາມທົນທານຂອງຕຳແໜ່ງ |
| ອຸປະກອນເສີມ ແລະ ຊິ້ນສ່ວນທີ່ເຮັດວຽກຂະໜາດນ້ອຍ | ໂລຫະປະສົມອາລູມິນຽມ, ເຫຼັກສະແຕນເລດ, ພາດສະຕິກວິສະວະກຳ | ຮູນ້ອຍໆ, ຊ່ອງ, ໜ້າຜິວທີ່ຈັບຄູ່ | ຂະໜາດທີ່ສຳຄັນ, ການສຳເລັດຮູບພື້ນຜິວ, ຄວາມເໝາະສົມຂອງການປະກອບ |
ຕາຕະລາງນີ້ໃຫ້ເອກະສານອ້າງອີງໂດຍຫຍໍ້ສຳລັບການຈັບຄູ່ອົງປະກອບ SMT ທົ່ວໄປກັບວັດສະດຸທີ່ເໝາະສົມ, ຄວາມຕ້ອງການເຄື່ອງຈັກ ແລະ ລາຍການກວດສອບ.
ຄວນເລືອກວັດສະດຸ ແລະ ການປະຕິບັດໜ້າດິນສຳລັບອົງປະກອບຄວາມແມ່ນຍຳສູງຂອງ SMT ແນວໃດ?
ການເລືອກວັດສະດຸຕ້ອງພິຈາລະນານ້ຳໜັກຂອງອົງປະກອບ, ເງື່ອນໄຂການໂຫຼດ, ລັກສະນະການເຄື່ອນໄຫວ, ແລະສະພາບແວດລ້ອມການເຮັດວຽກ. ການປະຕິບັດພື້ນຜິວຄວນຄຳນຶງເຖິງຄວາມຕ້ານທານການສວມໃສ່, ການປ້ອງກັນການກັດກ່ອນ, ການປ່ຽນແປງມິຕິ, ແລະການຄວບຄຸມໄຟຟ້າສະຖິດ.
ໂລຫະປະສົມອາລູມິນຽມສຳລັບໂຄງສ້າງນ້ຳໜັກເບົາທີ່ເລືອກ
ໂລຫະປະສົມອາລູມີນຽມມີນ້ຳໜັກຕໍ່າ ແລະ ມີຄວາມສາມາດໃນການປຸງແຕ່ງທີ່ດີ, ເຮັດໃຫ້ມັນເໝາະສົມກັບແຜ່ນຕິດຕັ້ງ, ວົງເລັບ, ເຮືອນ ແລະ ໂຄງສ້າງການເຄື່ອນໄຫວບາງຊະນິດ.
- ວັດສະດຸໂຄງສ້າງທົ່ວໄປ: ເໝາະສຳລັບການຜະລິດພື້ນຖານຕິດຕັ້ງ, ວົງເລັບ ແລະ ເຮືອນອຸປະກອນ.
- ໂລຫະປະສົມອາລູມີນຽມທີ່ມີຄວາມແຂງແຮງສູງ: ສາມາດໃຊ້ສຳລັບໂຄງສ້າງທີ່ຕ້ອງການຄວາມແຂງແກ່ນ ແລະ ຄວາມສາມາດໃນການຮັບນ້ຳໜັກທີ່ສູງກວ່າ.
ເມື່ອໂລຫະປະສົມອາລູມີນຽມຖືກນໍາໃຊ້ສໍາລັບອົງປະກອບທີ່ເຄື່ອນທີ່ດ້ວຍຄວາມໄວສູງ, ຄວາມແຂງແກ່ນຂອງໂຄງສ້າງ ແລະ ລັກສະນະການສັ່ນສະເທືອນຄວນໄດ້ຮັບການປະເມີນແທນທີ່ຈະໃຊ້ການຫຼຸດຜ່ອນນໍ້າໜັກຢ່າງດຽວເປັນເກນການອອກແບບ.
ເລືອກການປະຕິບັດພື້ນຜິວສຳລັບພື້ນທີ່ທີ່ທົນທານຕໍ່ການສວມໃສ່ຕາມເງື່ອນໄຂການປະຕິບັດງານ
ສຳລັບອົງປະກອບອາລູມິນຽມທີ່ມີການເລື່ອນ ຫຼື ແຮງສຽດທານ, ການອະໂນໄດซ์ແຂງ ແລະ ການປະຕິບັດອື່ນໆສາມາດພິຈາລະນາໄດ້ຕາມການໂຫຼດ, ຄວາມໄວ, ແລະ ເງື່ອນໄຂການຕິດຕໍ່. ການອະໂນໄດສ໌ແຂງສາມາດປັບປຸງຄວາມແຂງຂອງພື້ນຜິວ ແລະ ຄວາມຕ້ານທານການສວມໃສ່, ແຕ່ການເຄືອບເຮັດໃຫ້ເກີດການປ່ຽນແປງມິຕິ, ສະນັ້ນຕ້ອງມີການວາງແຜນການເຄື່ອງຈັກສຳລັບພື້ນທີ່ການຈັບຄູ່ທີ່ສຳຄັນລ່ວງໜ້າ. ສຳລັບພື້ນທີ່ເຄື່ອນທີ່ທີ່ຕ້ອງການແຮງສຽດທານຕ່ຳ, ວິທີແກ້ໄຂພື້ນຜິວທີ່ຫຼຸດຜ່ອນແຮງສຽດທານທີ່ເໝາະສົມຍັງສາມາດເລືອກໄດ້ຕາມເງື່ອນໄຂການປະຕິບັດງານຕົວຈິງ. ຂະບວນການສະເພາະຄວນກົງກັບໜ້າທີ່ ແລະ ຄວາມຕ້ອງການຂອງການຈັບຄູ່ຂອງອົງປະກອບ.
ການຮັກສາພື້ນຜິວຕ້ອງຄຳນຶງເຖິງຄວາມຕ້ອງການຂອງ ESD
ອຸປະກອນ SMT ກ່ຽວຂ້ອງກັບ PCBs ແລະອົງປະກອບເອເລັກໂຕຣນິກ, ສະນັ້ນໂຄງສ້າງໂລຫະບາງຢ່າງຈຳເປັນຕ້ອງໄດ້ລວມເຂົ້າໃນລະບົບຄວບຄຸມໄຟຟ້າສະຖິດໂດຍລວມ. ຊັ້ນອາໂນໄດซ์ແມ່ນການປ້ອງກັນ. ຖ້າອົງປະກອບໃດໜຶ່ງໃຫ້ການເຊື່ອມຕໍ່ດິນ ຫຼື ຕົວນຳໄຟຟ້າ, ພື້ນທີ່ຕິດຕໍ່ຕົວນຳໄຟຟ້າທີ່ເຊື່ອຖືໄດ້ຈຳເປັນຕ້ອງໄດ້ສະຫງວນໄວ້. ວິທີການສະເພາະລວມມີ:
- ພື້ນທີ່ທ້ອງຖິ່ນທີ່ບໍ່ໄດ້ຮັບການປຸງແຕ່ງ: ຮັກສາໜ້າຜິວສຳຜັດໂລຫະໃຫ້ພ້ອມສຳລັບຈຸດຕໍ່ດິນ.
- ພື້ນຜິວຕໍ່ສາຍດິນທີ່ສະຫງວນໄວ້: ຮັກສາການເຊື່ອມຕໍ່ທີ່ໜ້າເຊື່ອຖືລະຫວ່າງອົງປະກອບ ແລະ ໂຄງສ້າງຕໍ່ສາຍດິນຂອງອຸປະກອນ.
- ການອອກແບບການນຳໄຟຟ້າທີ່ເຂົ້າກັນໄດ້: ເລືອກວິທີການປິ່ນປົວຕາມຄວາມຕ້ອງການຄວບຄຸມສະຖິດໂດຍລວມຂອງອຸປະກອນ.
ຫຼັງຈາກການກຳນົດການປະຕິບັດໜ້າດິນແລ້ວ, ອິດທິພົນຂອງມັນຕໍ່ຂະໜາດການປະກອບ ແລະ ຄວາມສຳພັນຂອງການຕິດຕໍ່ກໍ່ຄວນຖືກກວດສອບເຊັ່ນກັນ.
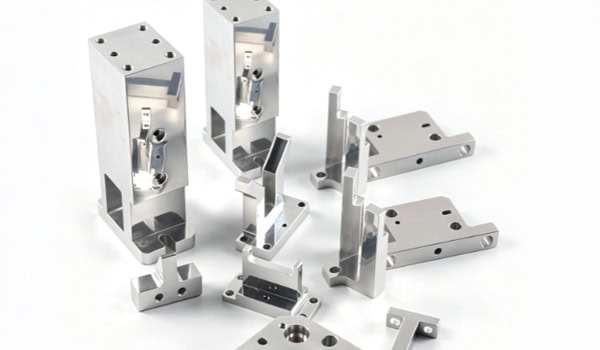
ຜູ້ສະໜອງຊິ້ນສ່ວນຄວາມແມ່ນຍໍາ SMT ຄວນມີຄວາມສາມາດຫຍັງແດ່?
ອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງມັກຈະຜ່ານຫຼາຍຂັ້ນຕອນຕັ້ງແຕ່ແບບແຜນການພັດທະນາຈົນເຖິງການປະກອບອຸປະກອນສຸດທ້າຍ, ແລະຄວາມສາມາດໃນການສະໜັບສະໜູນດ້ານວິສະວະກໍາຂອງຜູ້ສະໜອງສາມາດສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບໃນການປະຕິບັດໂຄງການ.
ຈາກການທົບທວນຮູບແຕ້ມໄປສູ່ການຢັ້ງຢືນແບບຕົ້ນແບບ
ຫຼັງຈາກໄດ້ຮັບແບບແຕ້ມ 2D ແລະແບບຈຳລອງ 3D, ຜູ້ສະໜອງຕ້ອງທົບທວນວັດສະດຸ, ຄວາມທົນທານ, ໂຄງສ້າງ, ແລະວິທີການຕິດຕັ້ງ, ຈາກນັ້ນກວດສອບຜົນການເຄື່ອງຈັກຕົວຈິງຜ່ານຕົ້ນແບບ.
- ການທົບທວນຮູບແຕ້ມ: ລະບຸຄວາມທົນທານທີ່ແໜ້ນເກີນໄປ, ກຳແພງບາງໆ, ຮູເລິກ, ແລະໂຄງສ້າງການຈັບຄູ່ພິເສດ.
- ການເຄື່ອງຈັກຕົ້ນແບບ: ກວດສອບຂະໜາດທີ່ສຳຄັນ, ຄວາມສຳພັນຂອງການປະກອບ, ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ.
- ຄຳຕິຊົມກ່ຽວກັບບັນຫາ: ປັບຂະບວນການເຄື່ອງຈັກໂດຍອີງໃສ່ຜົນການກວດກາ.
ການແກ້ໄຂບັນຫາການຜະລິດໃນລະຫວ່າງຂັ້ນຕອນຂອງຕົ້ນແບບສາມາດຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການດັດແປງຫຼັງຈາກການຜະລິດຈຳນວນຫຼາຍເລີ່ມຕົ້ນ.
ຮອງຮັບປະລິມານການຜະລິດທີ່ແຕກຕ່າງກັນ
ອົງປະກອບອຸປະກອນ SMT ອາດຈະກ້າວໄປຈາກຕົວຢ່າງສ່ວນບຸກຄົນໄປສູ່ການທົດສອບເປັນກຸ່ມນ້ອຍໆ ແລະ ຫຼັງຈາກນັ້ນໄປສູ່ການຜະລິດທີ່ໝັ້ນຄົງ. ຜູ້ສະໜອງຕ້ອງຮັກສາເງື່ອນໄຂຂອງຂະບວນການທີ່ສອດຄ່ອງ ໃນຂະນະທີ່ຕິດຕາມກວດກາການສວມໃສ່ຂອງເຄື່ອງມື, ສະພາບຂອງອຸປະກອນ ແລະ ການປ່ຽນແປງດ້ານມິຕິຢ່າງຕໍ່ເນື່ອງ. ຂະບວນການຜະລິດທີ່ໝັ້ນຄົງຊ່ວຍຫຼຸດຜ່ອນຄວາມແຕກຕ່າງດ້ານມິຕິລະຫວ່າງກຸ່ມຕ່າງໆ.
ຢືນຢັນຄຸນນະພາບຢ່າງຄົບຖ້ວນກ່ອນການຈັດສົ່ງ
ຫຼັງຈາກເຄື່ອງຈັກຜະລິດອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາແລ້ວ, ຕ້ອງມີການກວດສອບຂະໜາດ, ເສັ້ນດ້າຍ, ລວດລາຍ, ການຮັກສາໜ້າດິນ ແລະ ປະລິມານ. ອົງປະກອບຕ່າງໆຄວນຖືກຈັດປະເພດ ແລະ ປົກປ້ອງຕາມໂຄງສ້າງຂອງມັນ. ມາດຕະການສະເພາະລວມມີ:
- ການຢືນຢັນຄຸນນະພາບ: ກວດສອບຂະໜາດ, ເສັ້ນດ້າຍ, ຂຸມ, ການຮັກສາໜ້າດິນ ແລະ ປະລິມານ.
- ການຈັດປະເພດ: ແຍກສ່ວນປະກອບຕ່າງໆຕາມໝາຍເລກຊິ້ນສ່ວນ ແລະ ຄວາມສຳພັນຂອງການປະກອບ.
- ການຫຸ້ມຫໍ່ປ້ອງກັນ: ໃຊ້ການປ້ອງກັນຕ້ານການກະທົບ ແລະ ຕ້ານຮອຍຂີດຂ່ວນ ສຳລັບພື້ນຜິວທີ່ຕິດກັນໄດ້ຢ່າງແມ່ນຍຳ.
- ການຢັ້ງຢືນການຂົນສົ່ງ: ຢືນຢັນວ່າປະລິມານ, ລາຍລະອຽດສະເພາະ ແລະ ຂໍ້ມູນການຫຸ້ມຫໍ່ຕອບສະໜອງຄວາມຕ້ອງການຂອງການສັ່ງຊື້.
ການກະກຽມການຈັດສົ່ງທີ່ເໝາະສົມສາມາດຫຼຸດຜ່ອນການສູນເສຍເພີ່ມເຕີມໃນລະຫວ່າງການຂົນສົ່ງ ແລະ ການປະກອບ.
ການຜະລິດສ່ວນປະກອບຄວາມແມ່ນຍໍາຂອງອຸປະກອນ SMT ຮຽກຮ້ອງໃຫ້ມີການວາງແຜນຂະບວນການເຄື່ອງຈັກຕາມໂຄງສ້າງສ່ວນປະກອບ, ເງື່ອນໄຂການເຄື່ອນໄຫວ, ຄຸນສົມບັດຂອງວັດສະດຸ, ແລະສະພາບແວດລ້ອມການດໍາເນີນງານ. ທີມງານຈັດຊື້ສາມາດສຸມໃສ່ການທົບທວນຮູບແຕ້ມຂອງຜູ້ສະໜອງ, ເຄື່ອງຈັກ CNC, ການກວດກາຄວາມແມ່ນຍໍາ, ແລະຄວາມສາມາດໃນການຜະລິດແບບເປັນຊຸດ. TiRapid ໃຫ້ບໍລິການເຄື່ອງຈັກທີ່ກໍາຫນົດເອງເພື່ອສະຫນັບສະຫນູນຜູ້ຜະລິດອຸປະກອນ SMT ຕັ້ງແຕ່ການຜະລິດແບບຕົ້ນແບບຈົນເຖິງການຜະລິດແບບເປັນຊຸດ.
















