
ໂລຫະປະສົມໄທທານຽມຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການບິນອະວະກາດ, ອຸປະກອນການແພດ, ຍານຍົນ, ແລະ ການຜະລິດອຸປະກອນລະດັບສູງ ເນື່ອງຈາກມີຄວາມແຂງແຮງສູງ, ຄວາມໜາແໜ້ນຕໍ່າ, ແລະ ທົນທານຕໍ່ຄວາມຮ້ອນ ແລະ ການກັດກ່ອນທີ່ດີເລີດ. ຢ່າງໃດກໍຕາມ, ຄຸນສົມບັດເຫຼົ່ານີ້ຍັງເຮັດໃຫ້ພວກມັນເປັນໜຶ່ງໃນວັດສະດຸທີ່ຍາກທີ່ສຸດໃນການເຄື່ອງຈັກໃນການກັດກ່ອນດ້ວຍ CNC. ໃນລະຫວ່າງການກັດກ່ອນດ້ວຍຄວາມໄວສູງ, ເຄື່ອງມືມັກຈະເກີດການບิ่น, ການສວມໃສ່ໄວຂຶ້ນ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນລົງ, ເຊິ່ງບໍ່ພຽງແຕ່ຫຼຸດຜ່ອນປະສິດທິພາບຂອງເຄື່ອງຈັກເທົ່ານັ້ນ ແຕ່ຍັງອາດຈະນໍາໄປສູ່ການບິດເບືອນຂອງມິຕິ ແລະ ຄຸນນະພາບພື້ນຜິວທີ່ບໍ່ດີ. ເພື່ອຄວບຄຸມການບิ่นຢ່າງມີປະສິດທິພາບ, ຕ້ອງມີການປັບປຸງຢ່າງເປັນລະບົບໃນເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ວິທີການເຮັດຄວາມເຢັນ, ແລະ ຍຸດທະສາດເຄື່ອງຈັກ.
ເປັນຫຍັງການແຕກຫັກຈຶ່ງເກີດຂຶ້ນໄດ້ງ່າຍໃນການເຈາະໂລຫະປະສົມໄທທານຽມດ້ວຍຄວາມໄວສູງ
ການເຄື່ອງຈັກໂລຫະປະສົມໄທທານຽມແມ່ນສິ່ງທ້າທາຍເພາະວ່າເຄື່ອງມືຕັດແມ່ນຂຶ້ນກັບການເຊື່ອມຕໍ່ທາງຄວາມຮ້ອນ-ກົນຈັກທີ່ສັບສົນພາຍໃຕ້ເງື່ອນໄຂຄວາມໄວສູງ.
ອຸນຫະພູມຕັດເພີ່ມຂຶ້ນຢ່າງໄວວາ
ໂລຫະປະສົມໄທທານຽມມີການນຳຄວາມຮ້ອນທີ່ບໍ່ດີ, ເຮັດໃຫ້ຄວາມຮ້ອນຈຳນວນຫຼວງຫຼາຍທີ່ເກີດຂຶ້ນໃນລະຫວ່າງການຕັດໄປລວມຕົວຢູ່ໃນເຂດສຳຜັດລະຫວ່າງເຄື່ອງມືກັບຊິ້ນວຽກ, ເຮັດໃຫ້ຄົມຕັດຢູ່ໃນສະພາບແວດລ້ອມທີ່ມີອຸນຫະພູມສູງເປັນເວລາດົນ.
- ຫຼຸດຜ່ອນການສະສົມຄວາມຮ້ອນທີ່ບໍ່ຈຳເປັນເພື່ອປ້ອງກັນການເສື່ອມສະພາບຂອງຄວາມແຂງແຮງຂອງຂອບເຄື່ອງມືເນື່ອງຈາກຄວາມຮ້ອນສູງເກີນໄປ.
- ປັບຄວາມໄວຕັດໃຫ້ເໝາະສົມເພື່ອຮັກສາເຄື່ອງມືໃຫ້ເຮັດວຽກພາຍໃນຂອບເຂດອຸນຫະພູມທີ່ໝັ້ນຄົງກວ່າເກົ່າ.
ໃຊ້ການເຮັດຄວາມເຢັນທີ່ມີປະສິດທິພາບເພື່ອກຳຈັດຄວາມຮ້ອນອອກໃຫ້ທັນເວລາ ແລະ ຫຼຸດຜ່ອນຜົນກະທົບທາງຄວາມຮ້ອນໃນເຄື່ອງມື.
ຄວາມຜັນຜວນຂອງແຮງຕັດເຮັດໃຫ້ເກີດຜົນກະທົບຈາກຂອບ
ໂລຫະປະສົມໄທທານຽມມີຄວາມແຂງແຮງສູງ ແລະ ສ້າງຄວາມຕ້ານທານການຕັດທີ່ສຳຄັນໃນລະຫວ່າງການຕັດ. ສິ່ງນີ້ເຫັນໄດ້ຊັດເຈນໂດຍສະເພາະເມື່ອເຄື່ອງມືເຂົ້າ ຫຼື ອອກຈາກວັດສະດຸ ຫຼື ເຄື່ອງຈັກທີ່ມີພື້ນຜິວທີ່ສັບສົນ, ບ່ອນທີ່ມີແນວໂນ້ມທີ່ຈະເກີດແຮງກະທົບຢ່າງກະທັນຫັນ.
- ຫຼີກລ່ຽງການເພີ່ມນ້ຳໜັກຕັດຢ່າງກະທັນຫັນເພື່ອຫຼຸດຜ່ອນຜົນກະທົບຕໍ່ຄົມຕັດ.
- ເພີ່ມປະສິດທິພາບກົນລະຍຸດການເຂົ້າເຄື່ອງມືເພື່ອຮັບປະກັນການຕັດທີ່ລຽບງ່າຍ ແລະ ຕໍ່ເນື່ອງຫຼາຍຂຶ້ນ.
- ຮັກສາຄວາມໜາຂອງຊິບໃຫ້ໝັ້ນຄົງເພື່ອປ້ອງກັນການໂຫຼດເກີນທີ່ອາດເຮັດໃຫ້ເກີດການບิ่น.
ກຸນແຈສຳຄັນຂອງການເຈາະໂລຫະປະສົມໄທທານຽມຄວາມໄວສູງບໍ່ພຽງແຕ່ເພີ່ມຄວາມໄວຂອງແກນເທົ່ານັ້ນ, ແຕ່ຍັງຮັບປະກັນວ່າເຄື່ອງມືຍັງຄົງຢູ່ພາຍໃຕ້ສະພາບການໂຫຼດທີ່ໝັ້ນຄົງຕະຫຼອດເວລາ.
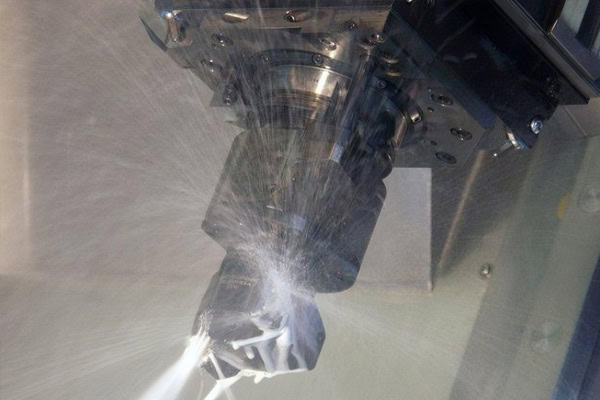
ການເລືອກເຄື່ອງມືທີ່ເໝາະສົມເພື່ອຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການແຕກຫັກ
ການເລືອກເຄື່ອງມືສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ. ການຕັ້ງຄ່າເຄື່ອງມືທີ່ບໍ່ຖືກຕ້ອງສາມາດເຮັດໃຫ້ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນລົງໄດ້ຢ່າງຫຼວງຫຼາຍ.
ໃຫ້ຄວາມສຳຄັນກັບເຄື່ອງມືຄາໄບທີ່ມີປະສິດທິພາບສູງ
ການເຄື່ອງຈັກໂລຫະປະສົມໄທທານຽມຕ້ອງການຄວາມແຂງແກ່ນຂອງເຄື່ອງມືສູງ, ທົນທານຕໍ່ການສວມໃສ່, ແລະ ທົນທານຕໍ່ຄວາມຮ້ອນ. ດັ່ງນັ້ນ, ຄວນເລືອກເຄື່ອງມືທີ່ເໝາະສົມໂດຍອີງໃສ່ລະດັບວັດສະດຸ ແລະ ເງື່ອນໄຂການເຄື່ອງຈັກ.
- ໃຊ້ວັດສະດຸຮອງພື້ນເຄື່ອງມືທີ່ມີຄວາມທົນທານສູງເພື່ອປັບປຸງຄວາມຕ້ານທານຕໍ່ການແຕກ.
- ເລືອກການເຄືອບທີ່ເໝາະສົມສຳລັບການເຄື່ອງຈັກ titanium ເພື່ອເພີ່ມຄວາມຕ້ານທານການສວມໃສ່ ແລະ ປະສິດທິພາບໃນການໃຊ້ອຸນຫະພູມສູງ.
ຕັ້ງຄ່າລາຍລະອຽດຂອງເຄື່ອງມືໃຫ້ເໝາະສົມສຳລັບຂັ້ນຕອນການລື່ນ, ການຂັດເຄິ່ງສຳເລັດຮູບ, ແລະ ການຂັດສຳເລັດຮູບ.
ເພີ່ມປະສິດທິພາບ Geometry ເຄື່ອງມື
ການອອກແບບຂອບເຄື່ອງມືຕ້ອງດຸ່ນດ່ຽງຄວາມຄົມຊັດ ແລະ ຄວາມຕ້ານທານຕໍ່ແຮງກະທົບ. ການປັບມຸມຂອງມຸມກຣາວ ແລະ ມຸມຜ່ອນທີ່ເໝາະສົມຊ່ວຍຫຼຸດຜ່ອນຄວາມຕ້ານທານການຕັດ ແລະ ປັບປຸງການຄາຍຂອງຊິບ. ການເພີ່ມປະສິດທິພາບການອອກແບບມຸມກ້ຽວວຽນຮັບປະກັນຂະບວນການຕັດທີ່ຕໍ່ເນື່ອງ ແລະ ໝັ້ນຄົງຫຼາຍຂຶ້ນ. ການຍື່ນອອກຂອງເຄື່ອງມືຄວນໄດ້ຮັບການຄວບຄຸມຕາມຄວາມເລິກຂອງເຄື່ອງຈັກເພື່ອຫຼີກເວັ້ນການສັ່ນສະເທືອນ ແລະ ການໂຄ້ງງໍທີ່ເກີດຈາກການຍືດອອກຫຼາຍເກີນໄປ. ສຸດທ້າຍ, ໂຄງສ້າງເຄື່ອງມືທີ່ອອກແບບໄດ້ດີຈະແຈກຢາຍແຮງຕັດໃຫ້ເທົ່າທຽມກັນຫຼາຍຂຶ້ນ, ຫຼຸດຜ່ອນຄວາມເສຍຫາຍຂອງຂອບທີ່ຜິດປົກກະຕິ.
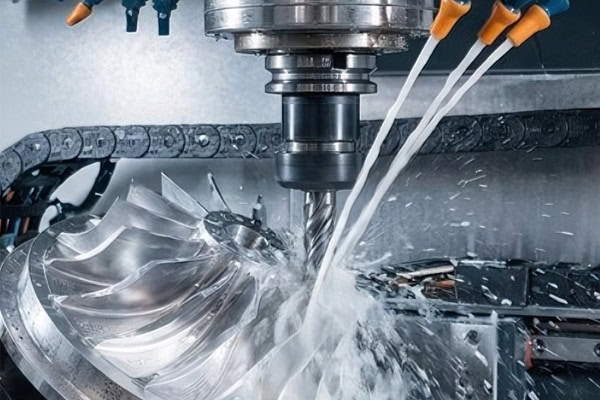
ເພີ່ມປະສິດທິພາບພາລາມິເຕີການເຈາະຄວາມໄວສູງ ແລະ ວິທີການເຮັດໃຫ້ເຢັນ
ເຖິງແມ່ນວ່າຈະມີເຄື່ອງມືທີ່ມີຄຸນນະພາບສູງ, ການຕັ້ງຄ່າພາລາມິເຕີທີ່ບໍ່ຖືກຕ້ອງກໍຍັງສາມາດນໍາໄປສູ່ການບิ่นໄດ້.
ການຄວບຄຸມຄວາມໄວຕັດ ແລະ ອັດຕາປ້ອນທີ່ເໝາະສົມ
ຕົວກໍານົດການເຄື່ອງຈັກຄວາມໄວສູງຄວນໄດ້ຮັບການກໍານົດໂດຍອີງໃສ່ເສັ້ນຜ່າສູນກາງເຄື່ອງມື, ຈໍານວນຟລູດ, ຄຸນສົມບັດຂອງວັດສະດຸ, ແລະ ຄວາມສາມາດຂອງເຄື່ອງມືເຄື່ອງຈັກ, ແທນທີ່ຈະໄລ່ຕາມຄວາມໄວຂອງ spindle ສູງຢ່າງບໍ່ຄິດ.
- ຫຼຸດຄວາມໄວໃນການຕັດທີ່ຫຼາຍເກີນໄປຢ່າງເໝາະສົມເພື່ອຫຼຸດຜ່ອນການສະສົມຄວາມຮ້ອນຢ່າງຕໍ່ເນື່ອງ.
- ເພີ່ມອັດຕາປ້ອນຕໍ່ແຂ້ວເພື່ອຫຼຸດຜ່ອນແຮງສຽດທານທີ່ບໍ່ມີປະສິດທິພາບລະຫວ່າງເຄື່ອງມື ແລະ ຊິ້ນວຽກ.
- ຄວບຄຸມຄວາມເລິກຂອງການຕັດແບບລັດສະໝີ ແລະ ແກນເພື່ອຮັກສານ້ຳໜັກຕັດໃຫ້ໝັ້ນຄົງ.
ການຈັບຄູ່ພາລາມິເຕີທີ່ເໝາະສົມຊ່ວຍໃຫ້ບັນລຸຄວາມສົມດຸນທີ່ດີຂຶ້ນລະຫວ່າງປະສິດທິພາບ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ.
ປັບປຸງຄວາມເຢັນ ແລະ ການລະບາຍຊິບ
ສະພາບການເຮັດຄວາມເຢັນ ແລະ ການກຳຈັດຊິບມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ມັນຈຳເປັນຕ້ອງຮັບປະກັນວ່ານ້ຳຢາເຮັດຄວາມເຢັນຈະໄປຮອດເຂດຕັດໄດ້ຢ່າງເຕັມທີ່, ປົກຄຸມພື້ນທີ່ສຳຜັດລະຫວ່າງເຄື່ອງມື ແລະ ຊິ້ນວຽກຢ່າງມີປະສິດທິພາບ, ແລະ ກຳຈັດຊິບຮ້ອນອອກຢ່າງວ່ອງໄວເພື່ອຫຼີກເວັ້ນການສວມໃສ່ຂອງການຕັດຊ້ຳອີກ. ໃນຊ່ອງເລິກ ຫຼື ໂຄງສ້າງທີ່ສັບສົນ, ການໃຊ້ຄວາມເຢັນຄວາມດັນສູງເພື່ອປັບປຸງການລະບາຍຄວາມຮ້ອນ. ສະພາບການເຮັດຄວາມເຢັນທີ່ໝັ້ນຄົງ ແລະ ການກຳຈັດຊິບຊ່ວຍຫຼຸດຜ່ອນການສະສົມຄວາມຮ້ອນຢ່າງຫຼວງຫຼາຍ ແລະ ປັບປຸງຄວາມໜ້າເຊື່ອຖືຂອງເຄື່ອງຈັກ.
ຍຸດທະສາດການຫຼຸດຜ່ອນການແຕກຫັກຜ່ານເຄື່ອງຈັກ
ນອກເໜືອໄປຈາກເຄື່ອງມື ແລະ ພາລາມິເຕີຕ່າງໆ, ການວາງແຜນເສັ້ນທາງເຄື່ອງມືຍັງສົ່ງຜົນກະທົບຕໍ່ເງື່ອນໄຂການໂຫຼດເຄື່ອງມືອີກດ້ວຍ.
ຫຼີກລ່ຽງການປ່ຽນແປງຢ່າງກະທັນຫັນໃນການໂຫຼດຕັດ
ໃນການເຄື່ອງຈັກຊິ້ນສ່ວນໂລຫະປະສົມໄທທານຽມທີ່ສັບສົນ, ຜົນກະທົບຕໍ່ການເຂົ້າ ແລະ ອອກຂອງເຄື່ອງມືຄວນໄດ້ຮັບການຫຼຸດຜ່ອນໃຫ້ໜ້ອຍທີ່ສຸດ.
- ໃຊ້ກົນລະຍຸດການເຂົ້າ ແລະ ອອກທີ່ລຽບງ່າຍເພື່ອຫຼຸດຜ່ອນການກະແທກຈາກການຕັດທັນທີ.
- ນຳໃຊ້ກົນລະຍຸດການໂມ້ແບບໄດນາມິກເພື່ອຮັກສານ້ຳໜັກຕັດໃຫ້ສະເໝີພາບ.
- ວາງແຜນລຳດັບການເຄື່ອງຈັກສຳລັບຮູເລິກ ແລະ ໂຄງສ້າງທີ່ມີຝາບາງຢ່າງຖືກຕ້ອງເພື່ອຫຼີກເວັ້ນການໂຫຼດເກີນທີ່ກຳນົດໄວ້.
ເສັ້ນທາງເຄື່ອງມືທີ່ໄດ້ຮັບການປັບປຸງໃຫ້ດີທີ່ສຸດຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ ແລະ ຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການເກີດຮອຍບิ่นໄດ້ຢ່າງຫຼວງຫຼາຍ.
ສ້າງລະບົບຕິດຕາມກວດກາສະພາບເຄື່ອງມື
ການເຄື່ອງຈັກດ້ວຍຄວາມໄວສູງແມ່ນມີຄວາມອ່ອນໄຫວຕໍ່ການປ່ຽນແປງສະພາບເຄື່ອງມື. ການຕິດຕາມກວດກາຢ່າງທັນເວລາຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ບັນຫາເລັກນ້ອຍພັດທະນາໄປສູ່ການເກີດຮອຍບิ่นທີ່ຮຸນແຮງ.
- ກວດກາຂອບຕັດເປັນປະຈຳເພື່ອກວດຫາການສວມໃສ່ໄວ ແລະ ຮອຍບิ่นຂະໜາດນ້ອຍ.
- ສ້າງມາດຕະຖານການຄຸ້ມຄອງອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໂດຍອີງໃສ່ເວລາເຄື່ອງຈັກ ແລະ ປະລິມານການກຳຈັດວັດສະດຸ.
- ປະຕິບັດການກວດກາໃນຂະບວນການສຳລັບຊິ້ນສ່ວນທີ່ສຳຄັນເພື່ອປ້ອງກັນການເຄື່ອງຈັກຢ່າງຕໍ່ເນື່ອງດ້ວຍເຄື່ອງມືທີ່ຜິດປົກກະຕິ.
ການຄຸ້ມຄອງຢ່າງເປັນລະບົບຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງໂດຍລວມໃນການກັດ CNC ຂອງໂລຫະປະສົມໄທທານຽມ.
ສະຫຼຸບ
ການແຕກຫັກໃນການເຈາະໂລຫະປະສົມໄທທານຽມຄວາມໄວສູງບໍ່ສາມາດແກ້ໄຂໄດ້ງ່າຍໆໂດຍການຫຼຸດຄວາມໄວຂອງແກນ. ມັນຮຽກຮ້ອງໃຫ້ມີການເພີ່ມປະສິດທິພາບຢ່າງຄົບຖ້ວນຂອງການເລືອກເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ການເຮັດໃຫ້ເຢັນ ແລະ ການຄາຍເອົາຊິບອອກ, ແລະ ຍຸດທະສາດເສັ້ນທາງເຄື່ອງມື. ພຽງແຕ່ຮັບປະກັນວ່າເຄື່ອງມືເຮັດວຽກພາຍໃຕ້ເງື່ອນໄຂການໂຫຼດ ແລະ ອຸນຫະພູມທີ່ເໝາະສົມເທົ່ານັ້ນຈຶ່ງສາມາດບັນລຸຄວາມສົມດຸນລະຫວ່າງປະສິດທິພາບການເຈາະ, ຄວາມຖືກຕ້ອງຂອງມິຕິ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. TiRapid ສາມາດສະໜອງວິທີແກ້ໄຂການເຈາະ CNC ທີ່ກຳນົດເອງໂດຍອີງໃສ່ໂຄງສ້າງຊິ້ນສ່ວນໂລຫະປະສົມໄທທານຽມ ແລະ ຄວາມຕ້ອງການຄວາມແມ່ນຍຳ, ຊ່ວຍໃຫ້ລູກຄ້າຫຼຸດຜ່ອນຄວາມສ່ຽງດ້ານການເຈາະ ແລະ ປັບປຸງຄວາມໝັ້ນຄົງຂອງການຜະລິດເປັນຈຳນວນຫຼວງຫຼາຍ.
















