
ໃນການເຄື່ອງຈັກພາດສະຕິກ CNC, ຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງໜ້າດິນມັກຈະເປັນສອງຕົວຊີ້ວັດທີ່ຜູ້ໃຊ້ເຂົ້າໃຈງ່າຍ ແລະ ໜ້າເປັນຫ່ວງທີ່ສຸດ. ຄວາມແມ່ນຍຳກຳນົດວ່າຊິ້ນສ່ວນສາມາດປະກອບໄດ້ ແລະ ຕອບສະໜອງຄວາມຕ້ອງການດ້ານໜ້າທີ່ຫຼືບໍ່; ຄຸນນະພາບຂອງໜ້າດິນມີຜົນກະທົບໂດຍກົງຕໍ່ຮູບລັກສະນະ, ຄວາມຮູ້ສຶກ, ການປະທັບຕາ, ແລະ ປະສິດທິພາບຕໍ່ມາ. ສຳລັບວັດສະດຸພາດສະຕິກ, ຄວາມຕ້ອງການສອງຢ່າງນີ້ຍາກທີ່ຈະດຸ່ນດ່ຽງພ້ອມໆກັນກ່ວາໃນການເຄື່ອງຈັກໂລຫະ ເພາະວ່າພາດສະຕິກມີຄວາມອ່ອນໄຫວຕໍ່ຜົນກະທົບຂອງອຸນຫະພູມ, ແຮງໜີບ, ຄວາມຮ້ອນໃນການຕັດ, ແລະ ຄວາມກົດດັນພາຍໃນຂອງວັດສະດຸ.
ເປັນຫຍັງການເຄື່ອງຈັກພາດສະຕິກຈຶ່ງມີແນວໂນ້ມທີ່ຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມແມ່ນຍໍາ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວຫຼາຍກວ່າ?
ພວກເຂົາບໍ່ແມ່ນບັນຫາດຽວກັນ
ຫຼາຍຄົນສັບສົນລະຫວ່າງ “ຂະໜາດທີ່ຖືກຕ້ອງ” ກັບ “ໜ້າຜິວລຽບ”, ແຕ່ຕົວຈິງແລ້ວພວກມັນແມ່ນສອງຈຸດປະສົງການຄວບຄຸມທີ່ແຕກຕ່າງກັນ. ຄວາມແມ່ນຍຳສ່ວນໃຫຍ່ແມ່ນໝາຍເຖິງວ່າຂະໜາດ, ຕຳແໜ່ງຮູ, ຄວາມຮາບພຽງ, ແລະ ຄວາມຕັ້ງສາກຂອງຊິ້ນສ່ວນຕອບສະໜອງຄວາມຕ້ອງການດ້ານການແຕ້ມຮູບ; ຄຸນນະພາບຂອງໜ້າຜິວປະກອບມີຮູບລັກສະນະ ແລະ ບັນຫາການສຳຜັດເຊັ່ນ: ຄວາມຫຍາບ, ຮອຍເຄື່ອງມື, ຂີ້ເທົ່າ, ການຟອກຂາວ, ແລະ ຂອບຮອຍເຊື່ອມ. ຊິ້ນສ່ວນອາດຈະມີຂະໜາດທີ່ຖືກຕ້ອງຫຼາຍແຕ່ມີຮອຍເຄື່ອງມືທີ່ຊັດເຈນຢູ່ເທິງໜ້າຜິວ; ຫຼື ໜ້າຜິວອາດຈະເບິ່ງລຽບ, ແຕ່ຂະໜາດທີ່ສຳຄັນອາດຈະບິດເບືອນ. ດັ່ງນັ້ນ, ໃນການເຄື່ອງຈັກພາດສະຕິກ CNC, ຈຸດປະສົງທັງສອງຕ້ອງໄດ້ຮັບການພິຈາລະນາພ້ອມໆກັນ; ບໍ່ສາມາດສຸມໃສ່ພຽງແຕ່ອັນດຽວໄດ້.
ຄວາມຫຍຸ້ງຍາກໃນການເຄື່ອງຈັກສູງຂຶ້ນ
ເມື່ອປຽບທຽບກັບໂລຫະ, ພາດສະຕິກມີຄວາມແຂງກະດ້າງຕ່ຳ, ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນທີ່ຊັດເຈນກວ່າ, ແລະ ການນຳຄວາມຮ້ອນທີ່ບໍ່ດີ. ນີ້ໝາຍຄວາມວ່າຄວາມຮ້ອນທີ່ເກີດຂຶ້ນໃນລະຫວ່າງການຕັດບໍ່ສາມາດກະຈາຍໄປໄດ້ໄວ, ເຊິ່ງມັກຈະສະສົມຢູ່ໃນທ້ອງຖິ່ນ, ເຊິ່ງນຳໄປສູ່ການອ່ອນລົງຂອງວັດສະດຸ, ການຜິດຮູບ, ຫຼື ການລະລາຍຂອງພື້ນຜິວ. ຍິ່ງໄປກວ່ານັ້ນ, ພາດສະຕິກບາງຊະນິດມີຄວາມຕຶງຄຽດພາຍໃນ ຫຼື ຄວາມຊຸ່ມຊື່ນໂດຍທຳມະຊາດ, ເຊິ່ງສາມາດເຮັດໃຫ້ເກີດການປ່ຽນແປງຂະໜາດກ່ອນ ແລະ ຫຼັງການເຄື່ອງຈັກ. ດັ່ງນັ້ນ, ຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບພື້ນຜິວຂອງການເຄື່ອງຈັກພາດສະຕິກຈຶ່ງຂຶ້ນກັບການຄວບຄຸມຂະບວນການ ແລະ ປະສົບການຫຼາຍກວ່າການເຄື່ອງຈັກໂລຫະ.
ການສະທ້ອນໂດຍກົງຂອງທັກສະຂະບວນການ
ຄວາມລຽບນຽນ, ຂອບບໍ່ມີຂອບ, ການເຮັດໃຫ້ຂາວຂຶ້ນ, ແລະ ຮອຍໄໝ້ເທິງໜ້າຜິວຂອງຊິ້ນສ່ວນພາດສະຕິກມັກຈະສະທ້ອນໂດຍກົງເຖິງຄວາມສົມເຫດສົມຜົນຂອງຕົວກໍານົດການເຄື່ອງຈັກ, ສະພາບເຄື່ອງມື, ແລະ ວິທີການຕິດຕັ້ງ. ສ່ວນຫຼາຍແລ້ວ, ຄຸນນະພາບພື້ນຜິວທີ່ບໍ່ດີບໍ່ແມ່ນຍ້ອນຕົວວັດສະດຸເອງ, ແຕ່ແມ່ນຍ້ອນເສັ້ນທາງຕັດທີ່ບໍ່ສົມເຫດສົມຜົນ, ເຄື່ອງມືທີ່ບໍ່ໜ້າເຊື່ອຖື, ການກໍາຈັດຮອຍແຕກທີ່ບໍ່ດີ, ຫຼື ວິທີການເຮັດໃຫ້ເຢັນທີ່ບໍ່ເໝາະສົມ. ດັ່ງນັ້ນ, ການປັບປຸງຄຸນນະພາບພື້ນຜິວແມ່ນການປັບປຸງຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກໂດຍລວມ.
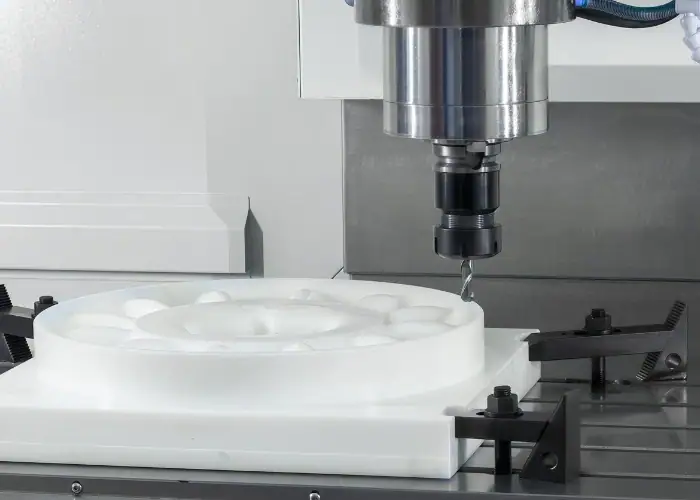
ວິທີການປັບປຸງຄວາມແມ່ນຍໍາ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວໃນຂະບວນການເຄື່ອງຈັກ?
ຢືນຢັນຮູບແຕ້ມ ແລະ ໂຄງສ້າງກ່ອນການເຄື່ອງຈັກ
ເພື່ອປັບປຸງຄວາມແມ່ນຍຳຂອງການເຄື່ອງຈັກພາດສະຕິກ CNC, ຂັ້ນຕອນທຳອິດບໍ່ແມ່ນການເລີ່ມຕົ້ນການເຄື່ອງຈັກ, ແຕ່ໃຫ້ເພີ່ມປະສິດທິພາບການອອກແບບ. ບັນຫາຫຼາຍຢ່າງກຳລັງເກີດຂຶ້ນແລ້ວໃນໄລຍະການອອກແບບ, ເຊັ່ນ: ກຳແພງບາງເກີນໄປ, ມຸມແຫຼມທີ່ໜາແໜ້ນເກີນໄປ, ໂຄງສ້າງທ້ອງຖິ່ນທີ່ບໍ່ສົມດຸນ, ແລະ ການປ່ຽນແປງຂະໜາດໃຫຍ່ຂອງຄວາມໜາຂອງກຳແພງ. ສິ່ງເຫຼົ່ານີ້ທັງໝົດເພີ່ມຄວາມສ່ຽງຂອງການຜິດຮູບການປະມວນຜົນ ແລະ ຂໍ້ບົກຜ່ອງຂອງພື້ນຜິວ. ການອອກແບບຄວນພະຍາຍາມສ້າງໂຄງສ້າງທີ່ເປັນເອກະພາບຫຼາຍຂຶ້ນ ແລະ ການແຈກຢາຍຄວາມກົດດັນທີ່ສົມດຸນຫຼາຍຂຶ້ນ, ໃນຂະນະດຽວກັນກໍ່ໃຫ້ພື້ນທີ່ເຂົ້າທີ່ພຽງພໍສຳລັບເຄື່ອງມືຕັດ. ໂຄງສ້າງເບື້ອງຕົ້ນທີ່ອອກແບບໄດ້ດີເຮັດໃຫ້ການປະມວນຜົນຕໍ່ມາງ່າຍຂຶ້ນຫຼາຍ, ແລະ ຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວຈະມີຄວາມໝັ້ນຄົງງ່າຍຂຶ້ນ.
ການກະກຽມວັດສະດຸ ແລະ ການປຸງແຕ່ງກ່ອນ
ກ່ອນການປຸງແຕ່ງຢ່າງເປັນທາງການ, ທ່ານຄວນຢືນຢັນວ່າວັດສະດຸພາດສະຕິກໄດ້ຜ່ານການອົບແຫ້ງ, ການຕົກຕະກອນ, ຫຼື ການອົບແຫ້ງແລ້ວຫຼືບໍ່. ແຜ່ນພາດສະຕິກຫຼາຍແຜ່ນມີຄວາມເຄັ່ງຕຶງພາຍໃນໂຮງງານແລ້ວ; ການປຸງແຕ່ງໂດຍກົງສາມາດນໍາໄປສູ່ການບິດເບືອນເນື່ອງຈາກການປ່ອຍຄວາມເຄັ່ງຕຶງຫຼັງຈາກການກໍາຈັດວັດສະດຸ. ສໍາລັບວັດສະດຸທີ່ຊຸ່ມຊື່ນສູງເຊັ່ນ: ໄນລອນ, ຄວາມຊຸ່ມຊື່ນສູງຍັງສາມາດສົ່ງຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງພື້ນຜິວໄດ້. ການເຮັດໃຫ້ວັດສະດຸໝັ້ນຄົງກ່ອນການປຸງແຕ່ງຊ່ວຍຫຼຸດຜ່ອນການເລື່ອນຂອງມິຕິ ແລະ ຂໍ້ບົກຜ່ອງຂອງພື້ນຜິວໄດ້ຢ່າງຫຼວງຫຼາຍ.
ການປຸງແຕ່ງແບບເປັນໄລຍະ
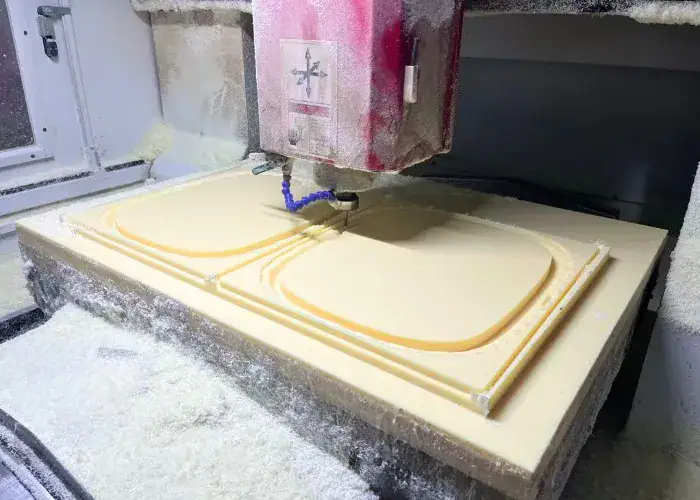
ເພື່ອປັບປຸງຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ, ການຕັດພຽງຄັ້ງດຽວຈົນຮອດປາຍແມ່ນບໍ່ພຽງພໍ. ວິທີການທົ່ວໄປແມ່ນ "ການຫຍາບ - ການສຳເລັດຮູບເຄິ່ງໜຶ່ງ - ການສຳເລັດຮູບ." ການຫຍາບສ່ວນໃຫຍ່ແມ່ນເອົາວັດສະດຸສ່ວນເກີນອອກ, ການສຳເລັດຮູບເຄິ່ງໜຶ່ງເຮັດໃຫ້ໂຄງສ້າງມີຄວາມໝັ້ນຄົງ ແລະ ປ່ອຍຄວາມກົດດັນ, ໃນຂະນະທີ່ການສຳເລັດຮູບແມ່ນຮັບຜິດຊອບຕໍ່ຂະໜາດສຸດທ້າຍ ແລະ ການສຳເລັດຮູບພື້ນຜິວ. ຂະບວນການນີ້ຊ່ວຍຫຼຸດຜ່ອນປະລິມານວຽກໃນແຕ່ລະຂັ້ນຕອນ ແລະ ຫຼຸດຜ່ອນຜົນກະທົບຂອງເຄື່ອງມືຕໍ່ວັດສະດຸ, ດັ່ງນັ້ນຈຶ່ງຫຼີກລ່ຽງການຜິດຮູບ, ຮອຍຂູດ, ຫຼື ຮອຍເຄື່ອງມືທີ່ເລິກເກີນໄປທີ່ເກີດຈາກການກຳຈັດວັດສະດຸຫຼາຍເກີນໄປໃນເທື່ອດຽວ.
ການກວດກາຫຼັງການເຄື່ອງຈັກ ແລະ ການສຳເລັດຮູບ
ຊິ້ນສ່ວນທີ່ມີຄຸນນະພາບສູງຫຼາຍຊິ້ນບໍ່ໄດ້ຖືກເຄື່ອງຈັກໃນເທື່ອດຽວ ແຕ່ໄດ້ຮັບການກວດກາ, ປ່ອຍໃຫ້ພັກຜ່ອນ, ແລະ ສຳເລັດຕາມຄວາມຈຳເປັນກ່ອນການຈັດສົ່ງ. ຊິ້ນສ່ວນພາດສະຕິກອາດຈະສືບຕໍ່ປ່ອຍຄວາມກົດດັນໃນໄລຍະເວລາສັ້ນໆຫຼັງຈາກການເຄື່ອງຈັກ, ດັ່ງນັ້ນສະຖານະສຸດທ້າຍຈຶ່ງບໍ່ສາມາດກຳນົດໄດ້ທັນທີຫຼັງຈາກອອກຈາກເຄື່ອງຈັກ. ການວັດແທກຂະໜາດຄືນໃໝ່, ການກວດກາດ້ວຍສາຍຕາ, ແລະ ການສ້ອມແປງຊິ້ນສ່ວນທີ່ສຳຄັນສາມາດແກ້ໄຂຄວາມຜິດພາດທີ່ອາດເກີດຂຶ້ນໄດ້ຢ່າງວ່ອງໄວ ແລະ ຫຼີກລ່ຽງການເຮັດວຽກຄືນໃໝ່ເປັນຊຸດ. ຂັ້ນຕອນນີ້ມີຄວາມສຳຄັນເປັນພິເສດສຳລັບຜະລິດຕະພັນທີ່ມີຄວາມຕ້ອງການຮູບລັກສະນະສູງ.
ປັດໄຈຫຼັກທີ່ກຳນົດຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ
ພາລາມິເຕີການຕັດຕ້ອງກົງກັບຄຸນສົມບັດຂອງວັດສະດຸ
ການເຄື່ອງຈັກພາດສະຕິກມີຄວາມສ່ຽງຫຼາຍທີ່ສຸດຕໍ່ສອງຢ່າງທີ່ຮຸນແຮງທີ່ສຸດ: ໜຶ່ງແມ່ນຄວາມໄວຂອງ spindle ສູງເກີນໄປ, ເຊິ່ງສົ່ງຜົນໃຫ້ເກີດຄວາມຮ້ອນຫຼາຍເກີນໄປໃນລະຫວ່າງການຕັດ; ອີກອັນໜຶ່ງແມ່ນອັດຕາການປ້ອນຊ້າເກີນໄປ, ເຊິ່ງເຮັດໃຫ້ເຄື່ອງມື "ບົດ" ແທນທີ່ຈະ "ຕັດ" ວັດສະດຸ. ຂັ້ນຕອນກ່ອນໜ້ານີ້ (ການສຳເລັດຮູບ) ເຮັດໃຫ້ເກີດຂອບທີ່ລະລາຍ, ເຮັດໃຫ້ຂາວຂຶ້ນ, ແລະ ບິດເບືອນຄວາມຮ້ອນຂອງມິຕິໄດ້ງ່າຍ, ໃນຂະນະທີ່ຂັ້ນຕອນສຸດທ້າຍ (ການສຳເລັດຮູບ) ເຮັດໃຫ້ເກີດຮອຍຂູດ ແລະ ຮອຍເຄື່ອງມືທີ່ຫຍາບຄາຍໄດ້ງ່າຍ. ເພື່ອໃຫ້ບັນລຸທັງຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ, ມັນຈຳເປັນຕ້ອງເລືອກຄວາມໄວ, ການປ້ອນ, ແລະ ຄວາມເລິກຂອງການຕັດທີ່ເໝາະສົມໂດຍອີງໃສ່ຄວາມແຂງ, ຄວາມໜາ, ແລະ ລັກສະນະໂຄງສ້າງຂອງວັດສະດຸ, ແລະ ເພື່ອຮັກສາຂະບວນການເຄື່ອງຈັກທີ່ໝັ້ນຄົງ, ຫຼີກລ່ຽງການຢຸດ ແລະ ເລີ່ມຕົ້ນຢ່າງກະທັນຫັນເລື້ອຍໆ.
ສະພາບເຄື່ອງມືມີຜົນກະທົບໂດຍກົງຕໍ່ພື້ນຜິວສຸດທ້າຍ
ເຄື່ອງມືທີ່ຄົມກວ່າຈະເຮັດໃຫ້ການຕັດສະອາດກວ່າ ແລະ ໜ້າຜິວທີ່ລຽບນຽນກວ່າ. ເມື່ອເຄື່ອງມືເສື່ອມສະພາບ, ແຮງສຽດທານຈະເພີ່ມຂຶ້ນ, ແລະ ອຸນຫະພູມຈະເພີ່ມຂຶ້ນ, ເຮັດໃຫ້ໜ້າຜິວພາດສະຕິກມີແນວໂນ້ມທີ່ຈະເປັນຮອຍຂີດຂ່ວນ, ເປັນຂຸຍ, ເປັນຮອຍໄໝ້, ຫຼື ເປັນຮອຍຟອກຂາວ. ສຳລັບການເຄື່ອງຈັກຊິ້ນສ່ວນພາດສະຕິກ, ໂດຍສະເພາະວັດສະດຸທີ່ມີຄວາມຕ້ອງການການສຳເລັດຮູບໜ້າຜິວສູງເຊັ່ນ: acrylic, PC, ແລະ POM, ເຄື່ອງມືພິເສດທີ່ຄົມ ແລະ ມີຄວາມສາມາດໃນການກຳຈັດຮອຍບิ่นສູງຄວນໄດ້ຮັບການໃຫ້ຄວາມສຳຄັນ, ແລະ ສະພາບເຄື່ອງມືຄວນຮັກສາໃຫ້ໝັ້ນຄົງ. ການຈັດການເຄື່ອງມືທີ່ດີມັກຈະປັບປຸງຄຸນນະພາບໜ້າຜິວທັນທີ.
ອຸປະກອນຕິດຕັ້ງ ແລະ ຮອງຮັບຈະກຳນົດວ່າຊິ້ນສ່ວນຕ່າງໆຈະ "ໝົດຮູບຮ່າງ" ຫຼືບໍ່.
ຊິ້ນສ່ວນພາດສະຕິກມີຄວາມອ່ອນນຸ້ມກວ່າໂລຫະ. ຖ້າໜີບແໜ້ນເກີນໄປ, ພວກມັນອາດຈະດີດຕົວກັບຄືນ ແລະ ຜິດຮູບຫຼັງຈາກການຕັດ. ການຮອງຮັບທີ່ບໍ່ພຽງພໍສາມາດເຮັດໃຫ້ຝາບາງໆ ແລະ ພື້ນຜິວຮາບພຽງຂະໜາດໃຫຍ່ສັ່ນສະເທືອນໃນລະຫວ່າງການຕັດ, ເຊິ່ງນຳໄປສູ່ການບິດເບືອນຂອງມິຕິ ແລະ ຮອຍເຄື່ອງມືເພີ່ມຂຶ້ນ. ດັ່ງນັ້ນ, ການອອກແບບອຸປະກອນຄວນພະຍາຍາມແຈກຢາຍແຮງຢ່າງເປັນເອກະພາບ, ການຮອງຮັບທີ່ພຽງພໍ, ແລະ ການໜີບທີ່ເໝາະສົມ. ສຳລັບແຜ່ນໂລຫະບາງໆ, ຊິ້ນສ່ວນຂະໜາດໃຫຍ່, ຫຼື ຊິ້ນສ່ວນທີ່ຜິດຮູບໄດ້ງ່າຍ, ມັນດີທີ່ສຸດທີ່ຈະໃຊ້ການດູດຊຶມສູນຍາກາດ, ການຮອງຮັບແຜ່ນອ່ອນ, ຫຼື ການໜີບແບບກະຈາຍຫຼາຍຈຸດເພື່ອຫຼຸດຜ່ອນຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມກົດດັນໃນທ້ອງຖິ່ນ.
ການຄວບຄຸມຄວາມຮ້ອນ ແລະ ການກຳຈັດເສດແມ່ນຫຼັກຂອງຄຸນນະພາບພື້ນຜິວ
ໃນລະຫວ່າງການເຄື່ອງຈັກພາດສະຕິກ, ຖ້າມີຊິບສະສົມຢູ່ໃກ້ກັບເສັ້ນທາງເຄື່ອງມື, ພວກມັນຈະຖູກັບໜ້າຜິວຂອງຊິ້ນວຽກຊ້ຳໆ, ເຊິ່ງນຳໄປສູ່ການສະສົມຄວາມຮ້ອນຢ່າງຕໍ່ເນື່ອງ, ເຊິ່ງເຮັດໃຫ້ຂອບລະລາຍ, ເຄື່ອງມືຕິດ, ຫຼື ໜ້າຜິວໄໝ້. ການກຳຈັດຊິບທີ່ດີບໍ່ພຽງແຕ່ຊ່ວຍໃຫ້ການຕັດລຽບງ່າຍຂຶ້ນເທົ່ານັ້ນ ແຕ່ຍັງຊ່ວຍຫຼຸດຜ່ອນຄວາມເສຍຫາຍຂອງໜ້າຜິວທີ່ເກີດຈາກແຮງສຽດທານອີກ. ຖ້າຈຳເປັນ, ການເປົ່າລົມສາມາດໃຊ້ເພື່ອຊ່ວຍໃນການກຳຈັດຊິບ, ແລະ ເສັ້ນທາງເຄື່ອງມືທີ່ສົມເຫດສົມຜົນສາມາດໃຊ້ເພື່ອກຳຈັດຊິບອອກຈາກພື້ນທີ່ເຄື່ອງຈັກໄດ້ຢ່າງວ່ອງໄວ. ການຄວບຄຸມຄວາມຮ້ອນ ແລະ ການກຳຈັດຊິບແມ່ນການປົກປ້ອງໜ້າຜິວໂດຍພື້ນຖານແລ້ວ.
ວິທີການເລືອກວັດສະດຸເຄື່ອງຈັກ CNC ທີ່ເໝາະສົມ?
POM ເໝາະສົມສຳລັບຊິ້ນສ່ວນທີ່ຕ້ອງການຄວາມໝັ້ນຄົງຂອງມິຕິ
POM ມີຄວາມໝັ້ນຄົງດ້ານມິຕິທີ່ດີ, ມີຄ່າສຳປະສິດແຮງສຽດທານຕໍ່າ, ແລະ ປະສິດທິພາບການຕັດທີ່ເໝາະສົມ, ເຮັດໃຫ້ມັນເປັນໜຶ່ງໃນວັດສະດຸທີ່ມີຄຸນນະພາບສູງທີ່ພົບເລື້ອຍທີ່ສຸດໃນການເຄື່ອງຈັກພາດສະຕິກ CNC. ມັນເໝາະສົມສຳລັບຊິ້ນສ່ວນໂຄງສ້າງ, ຊິ້ນສ່ວນທີ່ໃຊ້ງານໄດ້, ແລະ ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງ, ແລະ ພື້ນຜິວມັກຈະສະອາດ, ມີຄວາມສ່ຽງຕໍ່ການເກີດຄຣາບຮຸນແຮງໜ້ອຍ. 1. ຖ້າລູກຄ້າໃຫ້ຄວາມສຳຄັນກັບຄວາມຖືກຕ້ອງ ແລະ ຄວາມໝັ້ນຄົງຂອງການປະກອບ, POM ໂດຍທົ່ວໄປແລ້ວແມ່ນທາງເລືອກທີ່ໜ້າເຊື່ອຖືຫຼາຍ.
PMMA ເໝາະສົມກັບຊິ້ນສ່ວນທີ່ຄວາມງາມເປັນສິ່ງສຳຄັນ
PMMA, ຫຼື acrylic, ມີຄວາມໂປ່ງໃສສູງ ແລະ ມີໜ້າຜິວທີ່ດີ, ແຕ່ມັນມີຄວາມອ່ອນໄຫວຫຼາຍຕໍ່ກັບຕົວກໍານົດການເຄື່ອງຈັກ. ການຄວບຄຸມຄວາມຮ້ອນທີ່ບໍ່ດີໃນລະຫວ່າງການຕັດສາມາດນໍາໄປສູ່ການຟອກຂາວ, ຮອຍແຕກ, ຫຼື ຮອຍເປື້ອນຂອບໄດ້ງ່າຍ. ຢ່າງໃດກໍຕາມ, ດ້ວຍເຄື່ອງມືທີ່ຄົມຊັດ, ຕົວກໍານົດການທີ່ເໝາະສົມ, ແລະ ເສັ້ນທາງເຄື່ອງຈັກທີ່ສົມເຫດສົມຜົນ, ມັນຍັງສາມາດຜະລິດຊິ້ນສ່ວນທີ່ໜ້າສົນໃຈຫຼາຍ. ດັ່ງນັ້ນ, PMMA ຈຶ່ງເໝາະສົມກວ່າສໍາລັບຜະລິດຕະພັນທີ່ມີຄວາມຕ້ອງການດ້ານຄວາມງາມສູງ ແຕ່ມີນໍ້າໜັກໂຄງສ້າງຕໍ່າ.
ABS ແລະ PC ເໝາະສົມກັບຄວາມຕ້ອງການທີ່ຄົບຖ້ວນ
ABS ແລະ PC ຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການເຄື່ອງຈັກ. ABS ມີຄວາມສາມາດໃນການເຄື່ອງຈັກທີ່ດີກວ່າ, ໃນຂະນະທີ່ PC ມີຄວາມແຂງແຮງສູງກວ່າ ແລະ ມີຄວາມໂປ່ງໃສດີ. ຂໍ້ໄດ້ປຽບຂອງພວກມັນແມ່ນຢູ່ໃນປະສິດທິພາບໂດຍລວມທີ່ສົມດຸນ, ຕອບສະໜອງຄວາມຕ້ອງການຄວາມແມ່ນຍໍາທີ່ແນ່ນອນ ແລະ ເໝາະສົມສໍາລັບການຜະລິດເປັນກຸ່ມທີ່ໝັ້ນຄົງ. ຢ່າງໃດກໍຕາມ, ຄວນສັງເກດວ່າ PC ມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນຫຼາຍກວ່າ, ແລະ ABS ມັກຈະມີຮອຍຂູດຢູ່ແຄມ, ສະນັ້ນຄວາມຮ້ອນໃນການຕັດ ແລະ ສະພາບເຄື່ອງມືຍັງຕ້ອງໄດ້ຮັບການຄວບຄຸມໃນລະຫວ່າງການເຄື່ອງຈັກ.
ເລືອກວັດສະດຸໂດຍອີງໃສ່ຈຸດປະສົງ
ຖ້າຈຸດປະສົງມີຄວາມແມ່ນຍຳສູງ, ໃຫ້ຄວາມສຳຄັນກັບຄວາມໝັ້ນຄົງຂອງມິຕິ; ຖ້າຈຸດປະສົງມີຄຸນນະພາບຮູບລັກສະນະສູງ, ໃຫ້ຄວາມສຳຄັນກັບຄວາມສາມາດໃນການຕັດແຕ່ງໜ້າດິນ; ຖ້າຈຸດປະສົງມີຄວາມແຂງແຮງ ແລະ ຄວາມຕ້ານທານຄວາມຮ້ອນ, ໃຫ້ຄວາມສຳຄັນກັບຄຸນສົມບັດຂອງວັດສະດຸ. ການເລືອກວັດສະດຸທີ່ຖືກຕ້ອງເຮັດໃຫ້ຂະບວນການຕໍ່ໆໄປງ່າຍຂຶ້ນຫຼາຍ; ການເລືອກວັດສະດຸທີ່ບໍ່ຖືກຕ້ອງຈະເຮັດໃຫ້ມັນຍາກທີ່ຈະບັນລຸຜົນທີ່ຕ້ອງການເຖິງແມ່ນວ່າຈະມີອຸປະກອນທີ່ດີທີ່ສຸດກໍຕາມ. ດັ່ງນັ້ນ, ການເລືອກວັດສະດຸເອງກໍ່ເປັນບາດກ້າວທີ່ສຳຄັນໃນການປັບປຸງຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງໜ້າດິນ.
ບັນຫາທົ່ວໄປ
ເປັນຫຍັງຕົວຢ່າງຈຶ່ງເບິ່ງດີ, ແຕ່ຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບຂອງໜ້າດິນຫຼຸດລົງຫຼັງຈາກການຜະລິດເປັນຊຸດ?
ນີ້ແມ່ນບັນຫາທົ່ວໄປທີ່ລູກຄ້າຫຼາຍຄົນພົບ. ການຜະລິດຕົວຢ່າງມັກຈະກ່ຽວຂ້ອງກັບປະລິມານໜ້ອຍ, ເວລາປະມວນຜົນທີ່ພຽງພໍ, ແລະ ການດຳເນີນງານທີ່ລະອຽດກວ່າ, ເຊິ່ງເຮັດໃຫ້ຮູບລັກສະນະທີ່ດີເລີດ. ຢ່າງໃດກໍຕາມ, ໃນການຜະລິດແບບ batch, ການດຳເນີນງານອຸປະກອນຢ່າງຕໍ່ເນື່ອງນຳໄປສູ່ການປ່ຽນແປງຂອງອຸນຫະພູມ, ການສວມໃສ່ຂອງເຄື່ອງມືເພີ່ມຂຶ້ນ, ແລະ ຄວາມແຕກຕ່າງທີ່ສຳຄັນກວ່າໃນສະພາບອຸປະກອນ ແລະ ວັດສະດຸແບບ batch. ຖ້າຂະບວນການບໍ່ໄດ້ມາດຕະຖານ, ຄວາມແມ່ນຍຳ ແລະ ຮູບລັກສະນະຂອງຜະລິດຕະພັນແບບ batch ສາມາດປ່ຽນແປງໄດ້ງ່າຍ. ດັ່ງນັ້ນ, ເພື່ອຮັກສາຄຸນນະພາບສູງໃນການຜະລິດແບບ batch, ຈຸດສຸມບໍ່ພຽງແຕ່ຢູ່ທີ່ "ການສ້າງຕົວຢ່າງທີ່ດີ," ແຕ່ຍັງຢູ່ທີ່ການຮັກສາສະຖຽນລະພາບຂອງຂະບວນການທັງໝົດ.
In ການສະຫລຸບ
ເພື່ອປັບປຸງຄວາມແມ່ນຍຳ ແລະ ຄຸນນະພາບພື້ນຜິວຂອງການເຄື່ອງຈັກພາດສະຕິກ CNC, ສິ່ງທີ່ສຳຄັນທີ່ສຸດບໍ່ແມ່ນເຕັກນິກດຽວ, ແຕ່ແມ່ນການຈັດການຂະບວນການທັງໝົດຢ່າງມີປະສິດທິພາບ. ຕັ້ງແຕ່ການອອກແບບເບື້ອງຕົ້ນຈົນເຖິງການປະຕິບັດວັດສະດຸກ່ອນ, ພາລາມິເຕີການຕັດ, ສະພາບເຄື່ອງມື, ປະເພດອຸປະກອນ, ແລະ ການກວດກາຫຼັງການເຄື່ອງຈັກ, ທຸກໆຂັ້ນຕອນມີຜົນກະທົບຕໍ່ຜົນໄດ້ຮັບສຸດທ້າຍ. ພາດສະຕິກແຕກຕ່າງຈາກໂລຫະ; ພວກມັນມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ ແລະ ການຜິດຮູບພາຍໃຕ້ຄວາມກົດດັນ. ດັ່ງນັ້ນ, ການເຄື່ອງຈັກຕ້ອງການຄວາມແມ່ນຍຳ ແລະ ຄວາມໝັ້ນຄົງຫຼາຍຂຶ້ນ. ມັນບໍ່ພຽງພໍທີ່ຈະພຽງແຕ່ຕັ້ງເປົ້າໝາຍ "ການຕັດໄວ"; "ການຕັດທີ່ຖືກຕ້ອງ" ແລະ "ການຕັດທີ່ສວຍງາມ" ກໍ່ຕ້ອງໄດ້ຮັບການພິຈາລະນາເຊັ່ນກັນ. ຄວາມແມ່ນຍຳໝາຍເຖິງ "ວ່າຂະໜາດຖືກຕ້ອງຫຼືບໍ່," ໃນຂະນະທີ່ຄຸນນະພາບພື້ນຜິວໝາຍເຖິງ "ມັນເບິ່ງດີປານໃດ ແລະ ມັນເຮັດວຽກໄດ້ຢ່າງລຽບງ່າຍແນວໃດ." ສອງລັກສະນະທີ່ແຕກຕ່າງກັນນີ້ຕົວຈິງແລ້ວແມ່ນແຍກອອກຈາກການຄວບຄຸມຂະບວນການ, ການເລືອກວັດສະດຸ, ແລະ ສະພາບອຸປະກອນ. ໂດຍການຮັບປະກັນການອອກແບບເບື້ອງຕົ້ນທີ່ດີ, ພາລາມິເຕີການເຄື່ອງຈັກທີ່ໝັ້ນຄົງ, ການຄຸ້ມຄອງເຄື່ອງມື ແລະ ອຸປະກອນທີ່ເໝາະສົມ, ແລະ ການໃຊ້ວິທີການທີ່ແຕກຕ່າງກັນສຳລັບວັດສະດຸທີ່ແຕກຕ່າງກັນ, ຄຸນນະພາບໂດຍລວມຂອງການເຄື່ອງຈັກພາດສະຕິກ CNC ສາມາດປັບປຸງໄດ້ຢ່າງຫຼວງຫຼາຍ. ການເຄື່ອງຈັກພາດສະຕິກທີ່ດີແທ້ໆບໍ່ໄດ້ອີງໃສ່ໂຊກ, ແຕ່ອີງໃສ່ການເຮັດໃຫ້ທຸກລາຍລະອຽດສົມບູນແບບ.
















