
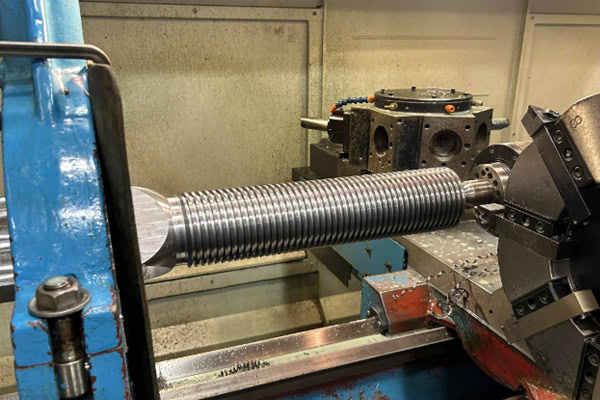
ການກ້ຽວ CNC ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດອຸປະກອນກົນຈັກ, ຊິ້ນສ່ວນລົດຍົນ, ລະບົບອັດຕະໂນມັດ, ຕົວເຊື່ອມຕໍ່ອຸດສາຫະກຳ, ແລະ ເຄື່ອງມືທີ່ມີຄວາມແມ່ນຍຳສູງ. ຄຸນນະພາບຂອງເສັ້ນດ້າຍມີຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບການປະກອບ, ຄວາມແຂງແຮງຂອງການເຊື່ອມຕໍ່, ແລະ ຄວາມໝັ້ນຄົງໃນການດຳເນີນງານໃນໄລຍະຍາວ. ສຳລັບທຸລະກິດທີ່ຊື້ຊິ້ນສ່ວນທີ່ກ້ຽວດ້ວຍຄວາມແມ່ນຍຳສູງເປັນຈຳນວນຫຼາຍ, ບັນຫາຕ່າງໆເຊັ່ນ: ການບິດເບືອນຂອງມຸມ, ໂປຣໄຟລ໌ເສັ້ນດ້າຍທີ່ບໍ່ສົມບູນ, ໜ້າຜິວເສັ້ນດ້າຍທີ່ຫຍາບຄາຍ, ຫຼື ການພໍດີທີ່ແໜ້ນເກີນໄປສາມາດເພີ່ມຄ່າໃຊ້ຈ່າຍໃນການເຮັດວຽກຄືນໃໝ່ ແລະ ລົບກວນການດຳເນີນງານປະກອບ. ການເລືອກຂະບວນການກ້ຽວ, ເຄື່ອງມືຕັດ, ແລະ ວິທີການກວດກາທີ່ເໝາະສົມຊ່ວຍປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິ ແລະ ຕອບສະໜອງຄວາມຕ້ອງການຄວາມຖືກຕ້ອງຂອງການນຳໃຊ້ທີ່ແຕກຕ່າງກັນ.
ສິ່ງທີ່ມີຜົນກະທົບຕໍ່ຄວາມແມ່ນຍໍາຂອງການກ້ຽວຂອງສາຍ CNC?
ການກ້ຽວເສັ້ນດ້າຍ CNC ຕ້ອງການການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ປະສານກັນ, ຄວາມໄວຂອງ spindle, ການປ້ອນທີ່ປະສານກັນ, ຮູບຮ່າງຂອງເຄື່ອງມື, ແລະ ການໜີບຊິ້ນວຽກ. ເຖິງແມ່ນວ່າເສັ້ນຜ່າສູນກາງຂອງເສັ້ນດ້າຍພາຍນອກຕອບສະໜອງຄວາມຕ້ອງການຂອງການແຕ້ມ, ແຕ່ຄວາມແຕກຕ່າງຂອງ pitch, ມຸມໂປຣໄຟລ໌ຂອງເສັ້ນດ້າຍ, ຫຼື ເສັ້ນຜ່າສູນກາງຂອງ pitch ສາມາດເຮັດໃຫ້ເກີດການຈັບຂອງເສັ້ນດ້າຍທີ່ບໍ່ດີ. ການຢືນຢັນລາຍລະອຽດຂອງເສັ້ນດ້າຍ, ລະດັບຄວາມແມ່ນຍຳ, ແລະ ຄວາມຕ້ອງການການກວດກາກ່ອນການເຄື່ອງຈັກຊ່ວຍໃຫ້ຜູ້ຜະລິດພັດທະນາຂະບວນການຜະລິດທີ່ໝັ້ນຄົງຫຼາຍຂຶ້ນ.
ພາລາມິເຕີຂອງກະທູ້ ແລະ ຮູບແຕ້ມວິສະວະກຳ
ການເຄື່ອງຈັກເກຍຮຽກຮ້ອງໃຫ້ມີການລະບຸເກຍແມັດຕຣິກ, ເກຍອິມພີລຽວ, ເກຍທໍ່, ແລະປະເພດເກຍພິເສດອື່ນໆຢ່າງຖືກຕ້ອງ. ມາດຕະຖານເກຍທີ່ແຕກຕ່າງກັນມີໂປຣໄຟລ໌, ຄວາມສູງ, ແລະຄວາມຕ້ອງການດ້ານມິຕິທີ່ແຕກຕ່າງກັນ. ພາລາມິເຕີການເຄື່ອງຈັກບໍ່ຄວນຖືກກຳນົດໂດຍເສັ້ນຜ່າສູນກາງເກຍພາຍນອກເທົ່ານັ້ນ.
- ໄລຍະຫ່າງຂອງເກລียว: ໄລຍະຫ່າງຈະກຳນົດໄລຍະຫ່າງແກນລະຫວ່າງຈຸດສູງສຸດຂອງເກລียวທີ່ຢູ່ຕິດກັນ. ການຕັ້ງຄ່າໄລຍະຫ່າງທີ່ບໍ່ຖືກຕ້ອງຈະສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ການເຊື່ອມຕໍ່ຂອງເກລียว. ເຖິງແມ່ນວ່າເສັ້ນຜ່າສູນກາງພາຍນອກຈະຖືກຕ້ອງ, ແຕ່ສ່ວນປະກອບອາດຈະບໍ່ປະກອບຢ່າງຖືກຕ້ອງ.
- ເສັ້ນຜ່າສູນກາງຂອງມຸມເກລียว: ເສັ້ນຜ່າສູນກາງຂອງມຸມເກລียวແມ່ນຕົວກໍານົດທີ່ສໍາຄັນສໍາລັບການປະເມີນຄວາມເໝາະສົມຂອງມຸມເກລียว. ມັນມີຜົນກະທົບຕໍ່ໄລຍະຫ່າງ, ເງື່ອນໄຂການຕິດຕໍ່, ແລະ ຄວາມຕ້ານທານໃນລະຫວ່າງການປະກອບ.
- ມຸມ ແລະ ຄວາມເລິກຂອງໂປຣໄຟລ໌ເສັ້ນດ້າຍ: ໂປຣໄຟລ໌ເຄື່ອງມືຕັດຕ້ອງກົງກັບມາດຕະຖານຂອງເສັ້ນດ້າຍທີ່ລະບຸໄວ້. ຄວາມແຕກຕ່າງຂອງມຸມໂປຣໄຟລ໌, ຄວາມເລິກຂອງການຕັດບໍ່ພຽງພໍ, ຫຼື ຄວາມເລິກຫຼາຍເກີນໄປສາມາດເຮັດໃຫ້ປະສິດທິພາບການເຊື່ອມຕໍ່ຫຼຸດລົງ.
- ລະດັບຄວາມທົນທານ: ຜູ້ອອກແບບຄວນເລືອກລະດັບຄວາມທົນທານທີ່ເໝາະສົມຕາມປະເພດການພໍດີ, ຄວາມຕ້ອງການການຮັບນ້ຳໜັກ, ແລະສະພາບແວດລ້ອມການດຳເນີນງານ. ຄວາມທົນທານທີ່ແໜ້ນເກີນໄປອາດຈະເພີ່ມຕົ້ນທຶນການຜະລິດໂດຍບໍ່ຈຳເປັນ.
ກ່ອນການຜະລິດເປັນຊຸດ, ຜູ້ຜະລິດຄວນທົບທວນຄືນການກຳນົດເສັ້ນດ້າຍ, ຄວາມຍາວຂອງເສັ້ນດ້າຍທີ່ມີປະສິດທິພາບ, ຮ່ອງລະບາຍ, ຄວາມຄົມຊັດ, ແລະ ຄວາມທົນທານຂອງຂະໜາດທີ່ສະແດງຢູ່ໃນແບບວິສະວະກຳ. ສຳລັບເສັ້ນດ້າຍທີ່ບໍ່ໄດ້ມາດຕະຖານ, ພາລາມິເຕີໂປຣໄຟລ໌ທີ່ສົມບູນ ແລະ ວິທີການກວດກາຕ້ອງໄດ້ຮັບການຢືນຢັນເພື່ອຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການຂຽນໂປຣແກຣມ ແລະ ບັນຫາການປະກອບຕໍ່ມາ.
ເງື່ອນໄຂການສວມໃສ່ ແລະ ການຕັດຂອງເຄື່ອງມື
ສະພາບຂອງເຄື່ອງມືເຈາະເກຍມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມຖືກຕ້ອງຂອງໂປຣໄຟລ໌ ແລະ ຄຸນນະພາບຂອງໜ້າດິນ. ການໃຊ້ເຄື່ອງມືເປັນເວລາດົນ, ການບิ่นຂອບ, ຫຼື ການສວມໃສ່ທີ່ບໍ່ສະເໝີພາບສາມາດປ່ຽນແປງໂປຣໄຟລ໌ຂອງເກຍໄດ້. ເມື່ອເຄື່ອງຈັກວັດສະດຸເຊັ່ນ: ເຫຼັກສະແຕນເລດ ແລະ ເຫຼັກໂລຫະປະສົມ, ການສວມໃສ່ຂອງເຄື່ອງມື ແລະ ຄວາມຮ້ອນຂອງການຕັດສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງຂອງມິຕິໄດ້ຕື່ມອີກ.
ການເລືອກເຄື່ອງມືຄວນຂຶ້ນກັບວັດສະດຸຂອງຊິ້ນວຽກ, ລາຍລະອຽດຂອງເກລียว, ວິທີການຕັດ, ແລະ ປະລິມານການຜະລິດ. ໄສ້ເກລียวຄາໄບແມ່ນເໝາະສົມສຳລັບການນຳໃຊ້ເຄື່ອງຈັກໂລຫະແບບດັ້ງເດີມຫຼາຍຢ່າງ. ວັດສະດຸພິເສດ ຫຼື ເກລียวທີ່ສັບສົນອາດຕ້ອງການການກວດສອບພາລາມິເຕີໂດຍອີງໃສ່ຄຳແນະນຳຂອງຜູ້ຜະລິດເຄື່ອງມື. ການຕິດຕັ້ງເຄື່ອງມືທີ່ປອດໄພ, ການວາງຕຳແໜ່ງປາຍເຄື່ອງມືທີ່ຖືກຕ້ອງ, ແລະ ການກວດກາທີ່ທັນສະໄໝເປັນປະຈຳຊ່ວຍຫຼຸດຜ່ອນຄວາມຄົມຊັດ, ຮອຍແຕກ, ແລະ ຄວາມຜິດປົກກະຕິຂອງໂປຣໄຟລ໌.
ການປະສານເຄື່ອງຈັກ ແລະ ການຍຶດຊິ້ນວຽກ
ການກ້ຽວເສັ້ນດ້າຍ CNC ແມ່ນຂຶ້ນກັບການປະສານກັນທີ່ຊັດເຈນລະຫວ່າງການໝຸນຂອງແກນ ແລະ ການເຄື່ອນໄຫວຕາມແກນຂອງເຄື່ອງມືຕັດ. ຄວາມຜິດພາດຂອງລະບົບສົ່ງກຳລັງ, ສະພາບແກນຜິດປົກກະຕິ, ຫຼື ການຕັ້ງຄ່າໂປຣແກຣມກ້ຽວເສັ້ນດ້າຍທີ່ບໍ່ຖືກຕ້ອງສາມາດເຮັດໃຫ້ເກີດການເບກຂອງມຸມ, ເສັ້ນດ້າຍຕັດກັນ, ຫຼື ຮອຍພື້ນຜິວເປັນໄລຍະ.
ການໜີບຊິ້ນວຽກກໍ່ມີຄວາມສຳຄັນເທົ່າທຽມກັນ. ສ່ວນປະກອບຂອງເພົາທີ່ຍາວ ແລະ ບາງອາດຈະງໍ ຫຼື ສັ່ນສະເທືອນໃນລະຫວ່າງການຕັດ ຖ້າພວກມັນຂາດການຮອງຮັບທີ່ພຽງພໍ. ສ່ວນປະກອບທີ່ມີຝາບາງສາມາດຜິດຮູບໄດ້ເມື່ອໃຊ້ແຮງໜີບຫຼາຍເກີນໄປ. ຊ່າງກົນຈັກຄວນເລືອກອຸປະກອນທີ່ເໝາະສົມຕາມຄວາມຍາວຂອງຊິ້ນວຽກ, ເສັ້ນຜ່າສູນກາງ, ຄວາມແຂງຂອງວັດສະດຸ, ແລະ ຕຳແໜ່ງຂອງເກຍ. ເສົາຄ້ຳຫາງ ຫຼື ການຮອງຮັບອື່ນໆອາດຈະຈຳເປັນສຳລັບສ່ວນປະກອບບາງຢ່າງ. ການໜີບທີ່ໝັ້ນຄົງຊ່ວຍຮັກສາເສັ້ນທາງຕັດທີ່ຖືກຕ້ອງ ແລະ ປັບປຸງຄວາມສອດຄ່ອງໃນລະຫວ່າງການຜະລິດຊ້ຳໆ.
ວິທີການປັບປຸງຄຸນນະພາບການກ້ຽວຂອງສາຍ CNC
ການປັບປຸງຄວາມແມ່ນຍຳຂອງເສັ້ນດ້າຍຕ້ອງການຫຼາຍກວ່າເຄື່ອງຈັກທີ່ທັນສະໄໝ. ມັນຍັງຂຶ້ນກັບໂປຣແກຣມເຄື່ອງຈັກທີ່ເໝາະສົມ, ພາລາມິເຕີການຕັດທີ່ໝັ້ນຄົງ, ແລະ ການຄຸ້ມຄອງຂະບວນການທີ່ໄດ້ມາດຕະຖານ. ສຳລັບອົງປະກອບເສັ້ນດ້າຍທີ່ມີຄວາມແມ່ນຍຳສູງທີ່ຕ້ອງການການສະໜອງໃນໄລຍະຍາວ, ຂະບວນການຜະລິດທີ່ເຮັດຊ້ຳໄດ້ຈະມີປະສິດທິພາບຫຼາຍກວ່າໃນການຄວບຄຸມການປ່ຽນແປງແບບເປັນຊຸດກ່ວາການອີງໃສ່ປະສົບການຂອງຜູ້ປະຕິບັດງານຢ່າງດຽວ.
ເພີ່ມປະສິດທິພາບໂປຣແກຣມການກ້ຽວເສັ້ນດ້າຍ
ໂປຣແກຣມການເຈາະເກຍຕ້ອງກຳນົດຄວາມສູງ, ຄວາມຍາວຂອງເກຍ, ຕຳແໜ່ງວິທີການເຈາະ, ຕຳແໜ່ງການດຶງກັບຄືນ, ແລະ ຄວາມເລິກຂອງການຕັດຢ່າງຖືກຕ້ອງ. ຄຳສັ່ງຮອບວຽນຂອງເກຍອາດແຕກຕ່າງກັນລະຫວ່າງລະບົບ CNC, ສະນັ້ນໂປຣແກຣມເມີຄວນກວດສອບການຕັ້ງຄ່າຕາມຄຳແນະນຳການໃຊ້ງານຂອງເຄື່ອງຈັກ ແລະ ຮູບຊົງຂອງຊິ້ນວຽກຕົວຈິງ.
- ຈັດແຈງການຕັດຢ່າງເໝາະສົມ: ສຳລັບເສັ້ນດ້າຍທີ່ຕ້ອງການການຖອດວັດສະດຸອອກຢ່າງຫຼວງຫຼາຍ, ການຕັດຫຼາຍຄັ້ງສາມາດແຈກຢາຍນ້ຳໜັກຕັດ ແລະ ຊ່ວຍປ້ອງກັນຄວາມກົດດັນຂອງເຄື່ອງມື, ການສັ່ນສະເທືອນ ຫຼື ຄວາມເສຍຫາຍຂອງໂປຣໄຟລ໌ທີ່ຫຼາຍເກີນໄປ.
- ຄວບຄຸມການຕັດສຸດທ້າຍ: ໃນລະຫວ່າງການສຳເລັດຮູບ, ຮັກສາເງື່ອນໄຂການຕັດໃຫ້ໝັ້ນຄົງ. ການປ່ຽນແປງພາລາມິເຕີທີ່ບໍ່ຈຳເປັນສາມາດສົ່ງຜົນກະທົບຕໍ່ເສັ້ນຜ່າສູນກາງຂອງມຸມຕັດ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ.
- ກວດສອບເສັ້ນທາງການດຶງເຄື່ອງມືຄືນ: ເສັ້ນດ້າຍຮູບອດ, ເສັ້ນດ້າຍໃກ້ກັບບ່າໄຫລ່, ແລະ ເສັ້ນດ້າຍຍາວຕ້ອງການພື້ນທີ່ການດຶງທີ່ພຽງພໍເພື່ອປ້ອງກັນການຊົນກັນຂອງເຄື່ອງມື ແລະ ຄວາມເສຍຫາຍຕໍ່ໂປຣໄຟລ໌ເສັ້ນດ້າຍທີ່ມີປະສິດທິພາບ.
- ກວດສອບໂປຣແກຣມກ່ອນການຜະລິດ: ກ່ອນທີ່ຈະເຄື່ອງຈັກຊິ້ນສ່ວນທຳອິດ, ໃຫ້ກວດສອບພາລາມິເຕີໂປຣແກຣມ, ການຊົດເຊີຍເຄື່ອງມື, ແລະ ການປະສານກັນຂອງ spindle. ໃນກໍລະນີທີ່ເປັນໄປໄດ້, ໃຫ້ໃຊ້ການຈຳລອງ, ການຕັດແບບແຫ້ງ, ຫຼື ການຕັດແບບທົດລອງທີ່ຄວບຄຸມເພື່ອກວດສອບເສັ້ນທາງເຄື່ອງມື.
ການຕັ້ງຄ່າໂປຣແກຣມທີ່ໄດ້ມາດຕະຖານຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງເສັ້ນດ້າຍທີ່ຕັດກັນ, ການຜິດປົກກະຕິຂອງມິຕິ, ແລະ ການຊົນກັນຂອງເຄື່ອງມື. ສຳລັບການສັ່ງຊື້ຊ້ຳໆ, ການບັນທຶກໂປຣແກຣມທີ່ຖືກກວດສອບແລ້ວ ແລະ ພາລາມິເຕີເຄື່ອງຈັກຍັງສາມາດຫຼຸດເວລາການຕັ້ງຄ່າສຳລັບການຜະລິດຕໍ່ມາໄດ້.
ເລືອກພາລາມິເຕີການຕັດທີ່ເໝາະສົມ
ຄວາມໄວຕັດ, ການປ້ອນຂໍ້ມູນທີ່ປະສານກັນ, ຄວາມເລິກຂອງການຕັດ, ແລະ ເງື່ອນໄຂການເຮັດໃຫ້ເຢັນມີຜົນກະທົບຮ່ວມກັນຕໍ່ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ. ຄວາມໄວຕັດຫຼາຍເກີນໄປສາມາດເລັ່ງການສວມໃສ່ຂອງເຄື່ອງມື ແລະ ການສະສົມຄວາມຮ້ອນ, ໃນຂະນະທີ່ຕົວກໍານົດການທີ່ບໍ່ເໝາະສົມອາດເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນ ຫຼື ໜ້າຜິວຂອງເຄື່ອງມືທີ່ບໍ່ສະເໝີກັນ. ການຕັ້ງຄ່າຕົວຈິງຄວນໄດ້ຮັບການຢັ້ງຢືນຜ່ານການທົດລອງເຄື່ອງຈັກໂດຍອີງໃສ່ຄວາມແຂງຂອງວັດສະດຸ, ຊັ້ນຂອງແຜ່ນສຽບ, ຂະໜາດຂອງເສັ້ນດ້າຍ, ແລະ ຄວາມສາມາດຂອງເຄື່ອງຈັກ.
- ຈັບຄູ່ຄວາມໄວໃນການຕັດໃຫ້ກົງກັບການນຳໃຊ້: ເລືອກຄວາມໄວຂອງ spindle ຕາມວັດສະດຸຂອງຊິ້ນວຽກ ແລະ ຂອບເຂດທີ່ຜູ້ຜະລິດເຄື່ອງມືແນະນຳ. ຫຼີກລ່ຽງການໃຫ້ຄວາມສຳຄັນກັບຄວາມໄວໃນການຜະລິດໂດຍເສຍອາຍຸການໃຊ້ງານ ແລະ ຄວາມໝັ້ນຄົງຂອງມິຕິ.
- ແຈກຢາຍຄ່າຕັດ: ຈັດສັນການກຳຈັດວັດສະດຸໃນຈຳນວນຮອບທີ່ເໝາະສົມເພື່ອຫຼຸດຜ່ອນການໂຫຼດໃນແຕ່ລະຮອບ, ໂດຍສະເພາະເມື່ອເຄື່ອງຈັກເສັ້ນດ້າຍຂະໜາດໃຫຍ່ ຫຼື ເສັ້ນເລິກ.
- ປັບປຸງການກຳຈັດຊິບ: ວັດສະດຸທີ່ຜະລິດຊິບຍາວຕ້ອງການການກຳຈັດຊິບຢ່າງມີປະສິດທິພາບ. ສິ່ງນີ້ຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຊິບພັນອ້ອມເຄື່ອງມື ຫຼື ຂູດພື້ນຜິວຂອງເກຼียวທີ່ສຳເລັດແລ້ວ.
- ຮັກສາເງື່ອນໄຂການເຮັດຄວາມເຢັນທີ່ໝັ້ນຄົງ: ໃຊ້ນ້ຳຢາຕັດ ຫຼື ວິທີການເຮັດຄວາມເຢັນທີ່ເໝາະສົມໂດຍອີງໃສ່ຄວາມຕ້ອງການຂອງວັດສະດຸ ແລະ ເຄື່ອງມື. ການເຮັດຄວາມເຢັນທີ່ເໝາະສົມຊ່ວຍຄວບຄຸມການສະສົມຄວາມຮ້ອນ ແລະ ຮັກສາເງື່ອນໄຂການຕັດທີ່ໝັ້ນຄົງ.
ການເພີ່ມປະສິດທິພາບຂອງພາລາມິເຕີຄວນອີງໃສ່ຂໍ້ມູນການກວດກາຕົວຈິງ. ໂດຍການບັນທຶກຂະໜາດຊິ້ນສ່ວນທຳອິດ, ສະພາບເຄື່ອງມື, ແລະຜົນການກວດກາເປັນກຸ່ມ, ຜູ້ຜະລິດສາມາດສ້າງພາລາມິເຕີເຄື່ອງຈັກທີ່ໝັ້ນຄົງສຳລັບວັດສະດຸສະເພາະ ແລະ ຂໍ້ກຳນົດຂອງເສັ້ນດ້າຍໄດ້ເທື່ອລະກ້າວ.
ເສີມສ້າງການຄຸ້ມຄອງເຄື່ອງມື ແລະ ການຄວບຄຸມຂະບວນການ
ການຄຸ້ມຄອງເຄື່ອງມືມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມສອດຄ່ອງຂອງການຜະລິດເສັ້ນດ້າຍແບບເປັນຊຸດ. ເມື່ອຜະລິດສ່ວນປະກອບໃນປະລິມານຫຼາຍ, ການລໍຖ້າຈົນກວ່າບັນຫາຄຸນນະພາບທີ່ເຫັນໄດ້ຈະປາກົດກ່ອນທີ່ຈະປ່ຽນເຄື່ອງມືອາດຈະເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງຂອງມິຕິໃນຊິ້ນສ່ວນທີ່ເຄີຍເຄື່ອງຈັກມາກ່ອນ. ຕາຕະລາງການກວດກາ ແລະ ການປ່ຽນແທນທີ່ໄດ້ກຳນົດໄວ້ຈະຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງນີ້ໄດ້.
ໃນລະຫວ່າງການຜະລິດ, ໄລຍະຫ່າງການກວດກາຄວນໄດ້ຮັບການກຳນົດຕາມປະລິມານການເຄື່ອງຈັກ, ຄຸນລັກສະນະຂອງວັດສະດຸ, ແລະ ການສວມໃສ່ຂອງເຄື່ອງມື. ຜູ້ປະຕິບັດງານຄວນຕິດຕາມກວດກາໜ້າຜິວຂອງເກຼียวເພື່ອຫາການຈີກຂາດ, ຂີ້ເທົ່າ, ຮອຍແຕກ, ແລະ ຄວາມເສຍຫາຍໃນທ້ອງຖິ່ນ. ຖ້າມີຄວາມຜິດປົກກະຕິເກີດຂຶ້ນ, ພວກເຂົາຄວນກວດກາແຜ່ນຕັດ, ສະພາບການໜີບ, ແລະ ພາລາມິເຕີຂອງໂປຣແກຣມໂດຍທັນທີ. ສຳລັບອົງປະກອບທີ່ສຳຄັນ, ຜູ້ຜະລິດຍັງສາມາດຮັກສາບັນທຶກການປ່ຽນແປງເຄື່ອງມື, ລຸ້ນໂປຣແກຣມ, ກຸ່ມການຜະລິດ, ແລະ ຜົນການກວດກາເພື່ອສະໜັບສະໜູນການຕິດຕາມຄຸນນະພາບ.
ວິທີການກວດສອບ ແລະ ຍອມຮັບຊິ້ນສ່ວນທີ່ມີເກຣດ CNC ທີ່ມີຄວາມແມ່ນຍຳສູງ
ການຍອມຮັບຄຸນນະພາບຂອງເສັ້ນດ້າຍຄວນອີງໃສ່ຮູບແຕ້ມວິສະວະກຳ, ມາດຕະຖານເສັ້ນດ້າຍທີ່ນຳໃຊ້ໄດ້, ແລະ ການນຳໃຊ້ທີ່ຕັ້ງໃຈໄວ້ຂອງສ່ວນປະກອບ. ການວັດແທກພຽງແຕ່ເສັ້ນຜ່າສູນກາງຂອງເສັ້ນດ້າຍພາຍນອກບໍ່ສາມາດຢືນຢັນໄດ້ຢ່າງເຕັມທີ່ວ່າເສັ້ນດ້າຍຈະພໍດີຢ່າງຖືກຕ້ອງຫຼືບໍ່. ຄວາມສູງ, ເສັ້ນຜ່າສູນກາງຂອງຄວາມສູງ, ຮູບຮ່າງຂອງໂປຣໄຟລ໌, ແລະ ຄວາມຍາວຂອງເສັ້ນດ້າຍທີ່ມີປະສິດທິພາບຍັງສາມາດສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບການປະກອບ. ຂະບວນການກວດກາທີ່ເໝາະສົມຊ່ວຍໃຫ້ຜູ້ຜະລິດ ແລະ ຜູ້ຊື້ກວດສອບການປະຕິບັດຕາມຂໍ້ກຳນົດດ້ານເຕັກນິກໄດ້ຢ່າງຖືກຕ້ອງຫຼາຍຂຶ້ນ.

ໃຊ້ເຄື່ອງວັດເສັ້ນດ້າຍມືອາຊີບເພື່ອກວດສອບຂະໜາດ
ເຄື່ອງມືກວດກາເສັ້ນດ້າຍທົ່ວໄປປະກອບມີເຄື່ອງວັດວົງແຫວນເສັ້ນດ້າຍ, ເຄື່ອງວັດສຽບເສັ້ນດ້າຍ, ເຄື່ອງວັດຄວາມເລິກ ແລະ ອຸປະກອນວັດແທກທີ່ເໝາະສົມກັບຂະໜາດທີ່ລະບຸໄວ້. ເຄື່ອງມືແຕ່ລະອັນຮັບໃຊ້ຈຸດປະສົງທີ່ແຕກຕ່າງກັນ ແລະ ຄວນເລືອກຕາມປະເພດເສັ້ນດ້າຍ ແລະ ຄວາມຕ້ອງການຄວາມແມ່ນຍຳ.
- ເຄື່ອງວັດແທກວົງແຫວນເກຣດ: ເຄື່ອງເຫຼົ່ານີ້ສ່ວນໃຫຍ່ແມ່ນໃຊ້ເພື່ອກວດສອບຄວາມພໍດີຂອງເກຣດພາຍນອກ ແລະ ຄວນກົງກັບຂະໜາດເກຣດ ແລະ ລະດັບຄວາມທົນທານທີ່ລະບຸໄວ້.
- ເຄື່ອງວັດເກລียวສຽບເກລียว: ເຄື່ອງວັດເຫຼົ່ານີ້ແມ່ນໃຊ້ເພື່ອກວດສອບວ່າເກລียวພາຍໃນຕອບສະໜອງເງື່ອນໄຂການໃຊ້ງານ/ການໃຊ້ງານທີ່ຕ້ອງການຫຼືບໍ່. ພວກມັນເໝາະສົມສຳລັບການກວດກາຢ່າງວ່ອງໄວຂອງອົງປະກອບທີ່ຜະລິດເປັນຊຸດ.
- ເຄື່ອງວັດຄວາມເລິກ: ເຄື່ອງວັດຄວາມເລິກເຫຼົ່ານີ້ຊ່ວຍກວດສອບວ່າຄວາມເລິກຂອງເສັ້ນດ້າຍກົງກັບຂໍ້ກຳນົດການອອກແບບຫຼືບໍ່, ແຕ່ພວກມັນບໍ່ສາມາດທົດແທນການກວດກາຄວາມຖືກຕ້ອງຂອງເສັ້ນດ້າຍໄດ້ຢ່າງສົມບູນ.
- ອຸປະກອນວັດແທກຄວາມແມ່ນຍໍາ: ເມື່ອຮູບແຕ້ມກຳນົດຂໍ້ກຳນົດທີ່ເຂັ້ມງວດສຳລັບເສັ້ນຜ່າສູນກາງຂອງມຸມ, ຮູບຮ່າງຂອງໂປຣໄຟລ໌, ຫຼື ຮູບຊົງຂອງເສັ້ນດ້າຍພິເສດ, ອຸປະກອນມືອາຊີບທີ່ເໝາະສົມສາມາດໃຊ້ສຳລັບການວັດແທກລະອຽດກວ່າ.
ກ່ອນການກວດກາ, ໃຫ້ຢືນຢັນລາຍລະອຽດຂອງເຄື່ອງວັດ, ລະດັບຄວາມຖືກຕ້ອງ, ແລະ ສະຖານະການປັບທຽບ. ປະຕິບັດຕາມມາດຕະຖານການກວດກາ ແລະ ຂັ້ນຕອນການປະຕິບັດງານທີ່ກ່ຽວຂ້ອງ. ສຳລັບອົງປະກອບການປະກອບທີ່ສຳຄັນ, ການລວມການທົດສອບເຄື່ອງວັດ go/no-go ກັບການວັດແທກມິຕິທີ່ເໝາະສົມຈະຊ່ວຍປ້ອງກັນບໍ່ໃຫ້ຂໍ້ບົກພ່ອງທີ່ສຳຄັນຖືກມອງຂ້າມ.
ປະຕິບັດການກວດກາບົດຄວາມຄັ້ງທຳອິດ ແລະ ການເກັບຕົວຢ່າງເປັນກຸ່ມ
ການກວດກາຊິ້ນສ່ວນທຳອິດສາມາດລະບຸບັນຫາກ່ຽວກັບໂປຣແກຣມ, ເຄື່ອງມືຕັດ, ຫຼື ການເຮັດວຽກກ່ອນທີ່ການຜະລິດເຕັມຮູບແບບຈະເລີ່ມຕົ້ນ. ຫຼັງຈາກຊິ້ນສ່ວນທຳອິດຜ່ານການກວດກາແລ້ວ, ຜູ້ຜະລິດຄວນສ້າງແຜນການກວດກາແບບເປັນກຸ່ມໂດຍອີງໃສ່ປະລິມານການສັ່ງຊື້, ຄວາມສ່ຽງຂອງສ່ວນປະກອບ, ແລະ ຄວາມຕ້ອງການດ້ານຄຸນນະພາບຂອງລູກຄ້າ. ສິ່ງນີ້ຊ່ວຍກວດຫາຄວາມຜິດປົກກະຕິຂອງມິຕິເມື່ອເວລາເຮັດວຽກຂອງເຄື່ອງຈັກເພີ່ມຂຶ້ນ.
ໃນລະຫວ່າງການຜະລິດ, ຄວນເອົາໃຈໃສ່ເປັນພິເສດຕໍ່ການຍຶດຕິດຂອງເກລียว, ຄວາມຍາວຂອງເກລียวທີ່ມີປະສິດທິພາບ, ຮອຍຂູດຢູ່ປາຍ, ແລະ ຂໍ້ບົກຜ່ອງຂອງໜ້າຜິວທີ່ເຫັນໄດ້. ສຳລັບອົງປະກອບທີ່ມີຄວາມແມ່ນຍຳສູງ, ການນຳໃຊ້ທີ່ສຳຄັນຕໍ່ຄວາມປອດໄພ, ຫຼື ຊິ້ນສ່ວນທີ່ຕ້ອງໄດ້ຮັບການກວດກາ 100% ຕາມທີ່ລູກຄ້າກຳນົດ, ຕ້ອງປະຕິບັດຕາມຂໍ້ກຳນົດການກວດກາທີ່ລະບຸໄວ້. ການເກັບຕົວຢ່າງເປັນປະຈຳບໍ່ຄວນທົດແທນການກວດກາຢ່າງຄົບຖ້ວນຕາມທີ່ຕ້ອງການ.
ເລືອກຜູ້ສະໜອງເຄື່ອງຈັກ CNC ທີ່ມີຄຸນນະພາບດີty ການຄວບຄຸມ
ເມື່ອຊື້ອົງປະກອບເກລียวທີ່ມີຄວາມແມ່ນຍໍາສູງ, ຜູ້ຊື້ຄວນປະເມີນຫຼາຍກວ່າລາຄາ ແລະ ເວລາສົ່ງມອບ. ພວກເຂົາຍັງຄວນຢືນຢັນວ່າຜູ້ສະໜອງມີອຸປະກອນກ້ຽວ, ເຄື່ອງມືເກລียว, ເຄື່ອງວັດແທກການກວດກາ, ແລະ ຂັ້ນຕອນການຄຸ້ມຄອງຄຸນນະພາບທີ່ເໝາະສົມຫຼືບໍ່. ຜູ້ສະໜອງເຄື່ອງຈັກທີ່ເຊື່ອຖືໄດ້ສາມາດທົບທວນແບບແຕ້ມກ່ອນການຜະລິດ, ຄວບຄຸມໂປຣແກຣມ ແລະ ສະພາບເຄື່ອງມືໃນລະຫວ່າງການເຄື່ອງຈັກ, ແລະ ໃຫ້ບັນທຶກການກວດກາມິຕິຕາມຄວາມຕ້ອງການຂອງການສັ່ງຊື້.
ສຳລັບໂຄງການຊື້ໄລຍະຍາວ, ໃຫ້ສະໜອງຮູບແຕ້ມສອງມິຕິທີ່ຄົບຖ້ວນ, ຊັ້ນວັດສະດຸ, ລາຍລະອຽດຂອງເສັ້ນດ້າຍ, ຂໍ້ກຳນົດຄວາມທົນທານ, ລາຍລະອຽດການສຳເລັດຮູບພື້ນຜິວ, ແລະ ປະລິມານການສັ່ງຊື້ໃນລະຫວ່າງການສະເໜີລາຄາ. ສຳລັບເສັ້ນດ້າຍພິເສດ ຫຼື ອົງປະກອບທີ່ມີຂໍ້ກຳນົດການພໍດີຢ່າງເຂັ້ມງວດ, ພິຈາລະນາຜະລິດ ແລະ ກວດສອບຕົວຢ່າງກ່ອນທີ່ຈະອະນຸມັດການຜະລິດເປັນຊຸດ. ລາຍລະອຽດດ້ານເຕັກນິກທີ່ໄດ້ກຳນົດໄວ້ຢ່າງຈະແຈ້ງ, ມາດຕະຖານການກວດກາ, ແລະ ເອກະສານການຈັດສົ່ງຊ່ວຍຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການສື່ສານ ແລະ ປັບປຸງຄວາມໜ້າເຊື່ອຖືຂອງລະບົບຕ່ອງໂສ້ການສະໜອງ.
ຄຸນນະພາບຂອງການກ້ຽວເສັ້ນດ້າຍ CNC ແມ່ນຂຶ້ນກັບການປະສານງານຂອງການອອກແບບວິສະວະກຳ, ການປະສານກັນຂອງເຄື່ອງຈັກ, ສະພາບເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ແລະ ຂັ້ນຕອນການກວດກາ. ໂດຍການຢືນຢັນລາຍລະອຽດຂອງເສັ້ນດ້າຍກ່ອນການຜະລິດ, ການຄວບຄຸມເງື່ອນໄຂການຕັດ ແລະ ການໜີບໃນລະຫວ່າງການເຄື່ອງຈັກ, ແລະ ການດຳເນີນການກວດກາຜະລິດຕະພັນຄັ້ງທຳອິດ ແລະ ກຸ່ມດ້ວຍເຄື່ອງວັດແທກທີ່ເໝາະສົມ, ຜູ້ຜະລິດສາມາດຫຼຸດຜ່ອນຄວາມແຕກຕ່າງຂອງມິຕິ, ຄວາມຫຍຸ້ງຍາກໃນການປະກອບ, ແລະ ຄ່າໃຊ້ຈ່າຍໃນການເຮັດວຽກຄືນໃໝ່ໄດ້ຢ່າງມີປະສິດທິພາບຫຼາຍຂຶ້ນ. ສຳລັບລູກຄ້າທີ່ຕ້ອງການອົງປະກອບເສັ້ນດ້າຍທີ່ມີຄວາມແມ່ນຍໍາສູງ, ການເລືອກຜູ້ສະໜອງເຄື່ອງຈັກ CNC ທີ່ມີຄວາມສາມາດໃນການຜະລິດທີ່ໝັ້ນຄົງ ແລະ ຂັ້ນຕອນການກວດກາຄຸນນະພາບທີ່ສົມບູນແບບຈະຊ່ວຍຮັບປະກັນວ່າຊິ້ນສ່ວນທີ່ສົ່ງມອບຕອບສະໜອງຄວາມຕ້ອງການດ້ານການອອກແບບ.
















