
ການໝຸນແບບ Concentricity ຂອງ CNC ເປັນຄວາມຕ້ອງການດ້ານຄຸນນະພາບທີ່ສຳຄັນໃນການເຄື່ອງຈັກແກນທີ່ມີຄວາມແມ່ນຍຳສູງ, ໂດຍສະເພາະສຳລັບແກນສົ່ງກຳລັງ, ແກນຂັ້ນໄດ, ບຸດຊິ່ງ, ແຂນເສື້ອທີ່ມີຄວາມແມ່ນຍຳສູງ, ຕົວເຊື່ອມຕໍ່, ແລະ ອົງປະກອບການໝຸນອື່ນໆ. ເມື່ອຊິ້ນສ່ວນມີເສັ້ນຜ່າສູນກາງພາຍນອກຫຼາຍເສັ້ນ, ຮູພາຍໃນ, ບ່າໄຫລ່, ຫຼື ໜ້າຜິວການຈັບຄູ່ທີ່ມີຄວາມແມ່ນຍຳສູງ, ການຄວບຄຸມຄວາມທົນທານຂອງມິຕິແຕ່ລະອັນພຽງຢ່າງດຽວອາດຈະບໍ່ພຽງພໍທີ່ຈະຮັບປະກັນການປະກອບ ແລະ ປະສິດທິພາບການດຳເນີນງານທີ່ເໝາະສົມ. ຖ້າຄວາມເຂັ້ມຂຸ້ນ ຫຼື ການແລ່ນອອກຂອງວົງລັດສະໝີເກີນຄວາມທົນທານທີ່ລະບຸໄວ້, ອົງປະກອບອາດຈະປະສົບກັບການສັ່ນສະເທືອນ, ການໝຸນແບບ eccentric, ການສວມໃສ່ທີ່ບໍ່ສະເໝີພາບ, ຫຼື ຄວາມຫຍຸ້ງຍາກໃນການປະກອບໃນລະຫວ່າງການດຳເນີນງານ. ການໝຸນ CNC ສາມາດປັບປຸງຄວາມເຂັ້ມຂຸ້ນ ແລະ ຄວາມສອດຄ່ອງຂອງຊຸດຜ່ານປະສິດທິພາບຂອງ spindle ທີ່ໝັ້ນຄົງ, ການຖືຄອງວຽກທີ່ເໝາະສົມ, ຂໍ້ມູນເຄື່ອງຈັກທີ່ສອດຄ່ອງ, ການຊົດເຊີຍເຄື່ອງມືທີ່ຖືກຕ້ອງ, ແລະ ການກວດກາໃນຂະບວນການ. TiRapid ໃຫ້ບໍລິການຫັນ CNC ສຳລັບແກນ, ແຂນເສື້ອ, ແລະ ອົງປະກອບການໝຸນອື່ນໆ, ດ້ວຍເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງ, ການສະໜັບສະໜູນ DFM, ແລະ ຄວາມສາມາດໃນການກວດກາຄຸນນະພາບ.
ເປັນຫຍັງຄວາມເຂັ້ມຂຸ້ນຂອງການກ້ຽວ CNC ຈຶ່ງສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາ?
ສຳລັບອົງປະກອບຂອງເພົາ, ຄວາມເປັນຈຸດສູນກາງບໍ່ແມ່ນຄວາມຕ້ອງການດ້ານມິຕິທີ່ໂດດດ່ຽວ. ມັນກ່ຽວຂ້ອງຢ່າງໃກ້ຊິດກັບຄວາມຖືກຕ້ອງຂອງການໝຸນ, ຄວາມເໝາະສົມຂອງການປະກອບ, ປະສິດທິພາບຂອງແບຣິ່ງ, ແລະອາຍຸການໃຊ້ງານຂອງອົງປະກອບ. ເມື່ອຊິ້ນສ່ວນມີເສັ້ນຜ່າສູນກາງຂອງເພົາຫຼາຍເສັ້ນ, ຮູພາຍໃນ, ສ່ວນທີ່ມີເກຼียว, ແລະບ່າໄຫລ່ຕຳແໜ່ງ, ຄວາມສຳພັນລະຫວ່າງແກນກາງຂອງມັນສາມາດສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບສຸດທ້າຍຂອງການປະກອບ. ອົງປະກອບໝຸນທີ່ມີຄວາມແມ່ນຍຳສູງທີ່ໃຊ້ໃນມໍເຕີ, ກ່ອງເກຍ, ອຸປະກອນອັດຕະໂນມັດ, ລະບົບສົ່ງກຳລັງລົດຍົນ, ແລະເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງຕ້ອງຮັກສາການໝຸນທີ່ໝັ້ນຄົງ. ຄວາມບໍ່ສອດຄ່ອງທີ່ສຳຄັນລະຫວ່າງສ່ວນຂອງເພົາທີ່ແຕກຕ່າງກັນສາມາດສ້າງແຮງລັດສະໝີ ແລະ ການສັ່ນສະເທືອນເພີ່ມເຕີມ, ເຊິ່ງອາດຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງໃນການເຮັດວຽກຂອງລະບົບທັງໝົດ. ສຳລັບການກ້ຽວ CNC ທີ່ມີຄວາມແມ່ນຍຳສູງ, ການຄວບຄຸມຄວາມເປັນຈຸດສູນກາງຕ້ອງໄດ້ຮັບການພິຈາລະນາຕະຫຼອດການອອກແບບຊິ້ນສ່ວນ, ການຖືວຽກ, ລຳດັບເຄື່ອງຈັກ, ແລະ ການກວດກາສຸດທ້າຍແທນທີ່ຈະອີງໃສ່ການກວດກາສຸດທ້າຍເພື່ອລະບຸບັນຫາເທົ່ານັ້ນ.
ຄວາມເຂັ້ມຂຸ້ນແມ່ນກ່ຽວຂ້ອງຢ່າງໃກ້ຊິດກັບການແລ່ນອອກຂອງວົງກົມ
ຮູບແຕ້ມວິສະວະກຳອາດຈະລະບຸຄວາມເຂັ້ມຂຸ້ນ, ຄວາມວ່າງອອກເປັນວົງມົນ, ຫຼື ຄວາມວ່າງອອກທັງໝົດຂຶ້ນກັບຄວາມຕ້ອງການດ້ານໜ້າທີ່ຂອງສ່ວນປະກອບ. ສຳລັບຊິ້ນສ່ວນທີ່ໝູນວຽນ, ຄວາມວ່າງອອກເປັນວົງມົນໃຫ້ຕົວຊີ້ບອກທີ່ເປັນປະໂຫຍດວ່າພື້ນຜິວທີ່ຖືກເຄື່ອງຈັກມີຄວາມບ່ຽງເບນຈາກແກນອ້າງອີງຫຼາຍປານໃດໃນລະຫວ່າງການໝູນ, ໃນຂະນະທີ່ຄວາມວ່າງອອກເປັນວົງກົມອະທິບາຍເຖິງຄວາມສຳພັນລະຫວ່າງຈຸດໃຈກາງຂອງຄຸນລັກສະນະທີ່ຄວບຄຸມ ແລະ ແກນຈຸດໝາຍ. ໃນລະຫວ່າງການຜະລິດ, ການເຄື່ອງຈັກຫຼາຍເສັ້ນຜ່າສູນກາງຂອງເພົາໃນການຕັ້ງຄ່າດຽວສາມາດຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການປັບຕຳແໜ່ງ ແລະ ຊ່ວຍຮັກສາຄວາມສຳພັນລະຫວ່າງຄຸນລັກສະນະຕ່າງໆ. ຜູ້ສະໜອງເຄື່ອງກຶງ CNC ຄວາມແມ່ນຍຳອາດຈະໃຊ້ຕົວຊີ້ບອກໜ້າປັດ, ບລັອກຮູບຕົວ V, ເຄື່ອງວັດແທກສະເພາະ, ຫຼື ອຸປະກອນ CMM ສຳລັບການກວດກາໂດຍຂຶ້ນກັບຄວາມຕ້ອງການດ້ານການແຕ້ມຮູບ ແລະ ຮູບຮ່າງຂອງຊິ້ນສ່ວນ.
ອົງປະກອບເພົາຕ້ອງການການຄວບຄຸມຄວາມເຂັ້ມຂຸ້ນຢ່າງລະມັດລະວັງ
ສ່ວນປະກອບຂອງເພົາມັກຈະມີເຂດເຄື່ອງຈັກຫຼາຍແຫ່ງ, ລວມທັງບ່ອນນັ່ງຮັບນ້ຳໜັກ, ໜ້າຜິວປະທັບຕາ, ບ່າໄຫລ່ວາງຕຳແໜ່ງ, ສ່ວນເກຼียว, ແລະ ປາຍເຊື່ອມຕໍ່. ເມື່ອພື້ນທີ່ເຫຼົ່ານີ້ຕ້ອງໝຸນເຂົ້າກັນ ຫຼື ເຂົ້າກັນຢ່າງແນ່ນອນກັບອົງປະກອບອື່ນໆ, ການຄວບຄຸມເສັ້ນຜ່າສູນກາງແຕ່ລະອັນບໍ່ພຽງພໍທີ່ຈະຮັບປະກັນປະສິດທິພາບການປະກອບ. ຕົວຢ່າງ, ບ່ອນນັ່ງຮັບນ້ຳໜັກສອງອັນໃນເພົາໜຶ່ງອາດຈະຕອບສະໜອງຄວາມທົນທານຂອງມິຕິໃນຂະນະທີ່ຍັງມີການບໍ່ສອດຄ່ອງແກນທີ່ສຳຄັນລະຫວ່າງພວກມັນ. ຫຼັງຈາກການປະກອບ, ສະພາບການນີ້ສາມາດເຮັດໃຫ້ເກີດຄວາມຕ້ານທານການໝຸນ, ການສັ່ນສະເທືອນ, ຫຼື ການສວມໃສ່ກ່ອນໄວອັນຄວນເພີ່ມຂຶ້ນ. ສຳລັບເພົາສົ່ງກຳລັງທີ່ມີຄວາມແມ່ນຍຳສູງ, ເພົາຕໍ່ຫຸ່ນຍົນ, ເພົາອຸປະກອນອັດຕະໂນມັດ, ແລະ ເພົາກົນຈັກທີ່ມີຄວາມແມ່ນຍຳສູງ, ຈຸດອ້າງອີງທີ່ສຳຄັນ ແລະ ພື້ນທີ່ການຈັບຄູ່ຄວນໄດ້ຮັບການກຳນົດໃນລະຫວ່າງຂັ້ນຕອນການອອກແບບ ແລະ ຮັກສາໄວ້ຢ່າງສະໝໍ່າສະເໝີຕະຫຼອດຂະບວນການກ້ຽວ CNC.
ປັດໄຈໃດແດ່ທີ່ມີຜົນກະທົບຕໍ່ຄວາມເຂັ້ມຂຸ້ນໃນການກ້ຽວ CNC?
ຄວາມເຂັ້ມຂຸ້ນຂອງການກ້ຽວຂອງ CNC ແມ່ນໄດ້ຮັບອິດທິພົນຈາກສະພາບເຄື່ອງຈັກ, ເຄື່ອງມື, ລັກສະນະຂອງຊິ້ນວຽກ, ການຖືວຽກ, ພາລາມິເຕີການຕັດ, ແລະ ການປ່ຽນແປງທາງຄວາມຮ້ອນ. ການປ່ຽນແປງທີ່ສຳຄັນໃນປັດໃຈເຫຼົ່ານີ້ສາມາດເພີ່ມຄວາມບ່ຽງເບນແກນ ຫຼື ຣັນຊີໃນອົງປະກອບຂອງເພົາທີ່ມີຄວາມແມ່ນຍຳສູງ. ຂໍ້ມູນການກ້ຽວຂອງ TiRapid ຍັງລະບຸຄວາມຖືກຕ້ອງຂອງແກນ, ຄວາມແຂງຂອງເຄື່ອງຈັກ, ວິທີການໜີບ, ສະພາບເຄື່ອງມື, ແລະ ການປ່ຽນແປງຂອງອຸນຫະພູມເປັນປັດໄຈສຳຄັນທີ່ສົ່ງຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງການກ້ຽວ.
ຄວາມແມ່ນຍຳຂອງ Spindle ກຳນົດຄວາມໝັ້ນຄົງຂອງການໝູນວຽນ
ແກນເຄື່ອງກຶງ CNC ຈະໝຸນຊິ້ນວຽກໃນລະຫວ່າງການເຄື່ອງຈັກ, ສະນັ້ນຄວາມແມ່ນຍຳຂອງແກນຈະສົ່ງຜົນໂດຍກົງຕໍ່ສະພາບການຕັດ. ຖ້າແກນມີການແລ່ນອອກຫຼາຍເກີນໄປ, ການສວມໃສ່ຂອງແບຣິ່ງ, ຫຼື ການເສື່ອມສະພາບຄວາມແມ່ນຍຳຫຼັງຈາກການໃຊ້ງານເປັນເວລາດົນ, ເຖິງແມ່ນວ່າເສັ້ນທາງເຄື່ອງມືທີ່ຖືກຕັ້ງໂປຣແກຣມຢ່າງຖືກຕ້ອງກໍ່ອາດຈະບໍ່ສ້າງຄວາມເຂັ້ມຂຸ້ນທີ່ໝັ້ນຄົງໄດ້. ການກຶງ CNC ທີ່ແມ່ນຍຳຮຽກຮ້ອງໃຫ້ມີການກວດກາສະພາບຂອງແກນ, ຄວາມແມ່ນຍຳຂອງຕຳແໜ່ງປ້ອມ, ແລະຮູບຮ່າງຂອງເຄື່ອງຈັກເປັນປະຈຳ, ຕາມດ້ວຍການບຳລຸງຮັກສາ ແລະ ການປັບທຽບທີ່ເໝາະສົມໂດຍອີງໃສ່ການນຳໃຊ້ເຄື່ອງຈັກ. ພື້ນຖານເຄື່ອງຈັກທີ່ໝັ້ນຄົງຊ່ວຍຫຼຸດຜ່ອນການເລື່ອນຂອງມິຕິໃນລະຫວ່າງການຜະລິດເປັນຊຸດ ແລະ ປັບປຸງຄວາມສາມາດໃນການເຮັດຊ້ຳລະຫວ່າງການຜະລິດທີ່ແຕກຕ່າງກັນ.
ການຖືຄອງວຽກກຳນົດຄວາມໝັ້ນຄົງຂອງ Datum
ການຍຶດຕິດການເຮັດວຽກແມ່ນປັດໄຈສຳຄັນທີ່ສົ່ງຜົນກະທົບຕໍ່ຄວາມເຂັ້ມຂຸ້ນຂອງການກ້ຽວ CNC. ຫົວຈັບສາມຄາງມາດຕະຖານແມ່ນເໝາະສົມສຳລັບອົງປະກອບການໝູນແບບດັ້ງເດີມຫຼາຍຢ່າງ, ແຕ່ເພົາຂັ້ນໄດທີ່ມີຄວາມແມ່ນຍຳສູງ, ແຂນບາງ, ແລະເພົາຍາວອາດຕ້ອງການວິທີການໜີບທີ່ໝັ້ນຄົງກວ່າ. ຄວາມຍາວຂອງການຈັບທີ່ບໍ່ພຽງພໍ, ແຮງໜີບທີ່ບໍ່ສະເໝີກັນ, ຫຼື ຂຸມເທິງໜ້າຜິວທີ່ກຳນົດຕຳແໜ່ງສາມາດເຮັດໃຫ້ເກີດຄວາມຜິດປົກກະຕິຂອງຊິ້ນວຽກ. ສຳລັບອົງປະກອບເພົາຍາວ, ການຮອງຮັບຫາງ, ການວາງທີ່ໝັ້ນຄົງ, ຫຼື ການຮອງຮັບຊ່ວຍອື່ນໆສາມາດຫຼຸດຜ່ອນການສັ່ນສະເທືອນ ແລະ ການຜິດຮູບໃນລະຫວ່າງການຕັດ. ຄຳແນະນຳການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງຂອງ TiRapid ຍັງເນັ້ນໜັກເຖິງຄວາມສຳຄັນຂອງການຮອງຮັບຫາງ, ການວາງທີ່ໝັ້ນຄົງ, ແລະ ການຫຼຸດຜ່ອນການຍື່ນອອກເມື່ອຕັດສ່ວນປະກອບເພົາຍາວ.
ການສວມໃສ່ຂອງເຄື່ອງມືສາມາດເຮັດໃຫ້ເກີດຄວາມຜິດພາດດ້ານມິຕິ ແລະ ເລຂາຄະນິດໄດ້
ຍ້ອນວ່າເຄື່ອງມືຕັດຖືກນຳໃຊ້ໄປຕາມການເວລາ, ການສວມໃສ່ຈະຄ່ອຍໆປ່ຽນແປງສະພາບການຕັດຕົວຈິງ. ການປ່ຽນແປງເລັກນ້ອຍໃນລະຫວ່າງການຕັດຫຍາບອາດຈະບໍ່ສົ່ງຜົນກະທົບຕໍ່ການເຮັດວຽກໃນທັນທີ, ແຕ່ໃນລະຫວ່າງການດຳເນີນງານສຳເລັດຮູບ, ການປ່ຽນແປງຂອງລັດສະໝີປາຍຂອງເຄື່ອງມື, ສະພາບຂອບຕັດ, ຫຼື ຕຳແໜ່ງເຄື່ອງມືສາມາດນຳໄປສູ່ການບິດເບືອນຂອງເສັ້ນຜ່າສູນກາງ, ການປ່ຽນແປງຜິວໜ້າ, ແລະ ການປ່ຽນແປງຄວາມຖືກຕ້ອງທາງເລຂາຄະນິດ. ສຳລັບການຜະລິດເຄື່ອງກ້ຽວ CNC ເປັນຊຸດ, ຜູ້ຜະລິດສາມາດສ້າງຂັ້ນຕອນການຄຸ້ມຄອງອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ປະຕິບັດການກວດກາຊິ້ນສ່ວນທຳອິດ, ຕິດຕາມກວດກາຂະໜາດທີ່ສຳຄັນໃນລະຫວ່າງການຜະລິດ, ແລະ ປ່ຽນແທນ ຫຼື ຊົດເຊີຍເຄື່ອງມືກ່ອນທີ່ພວກມັນຈະຮອດຂີດຈຳກັດການສວມໃສ່. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນບັນຫາຄວາມສອດຄ່ອງໃນການຜະລິດເປັນຊຸດຂະໜາດໃຫຍ່.
ຂະບວນການກ້ຽວ CNC ສາມາດຄວບຄຸມຄວາມເຂັ້ມຂຸ້ນໄດ້ແນວໃດ?
ການຄວບຄຸມຄວາມເຂັ້ມຂຸ້ນໃນການກິ້ງທີ່ມີຄວາມແມ່ນຍໍາສູງຕ້ອງການຫຼາຍກວ່າການໃຊ້ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງ. ຂະບວນການເຄື່ອງຈັກທີ່ເໝາະສົມຍັງຕ້ອງກໍານົດຈຸດສູນກາງຂອງການຊອກຫາ, ວິທີການຖືວຽກ, ລຳດັບການຫຍາບ ແລະ ການສຳເລັດຮູບ, ແລະ ຈຸດກວດກາຕາມຮູບຮ່າງຂອງຊິ້ນສ່ວນ. ຂະບວນການເຄື່ອງຈັກມີຄວາມໝັ້ນຄົງຫຼາຍເທົ່າໃດ ແລະ ການປ່ຽນແປງຈຸດສູນກາງໜ້ອຍລົງເທົ່າໃດ, ມັນກໍ່ຈະງ່າຍຂຶ້ນທີ່ຈະຮັກສາຄວາມສຳພັນທີ່ເຂັ້ມຂຸ້ນລະຫວ່າງຄຸນສົມບັດຕ່າງໆ.
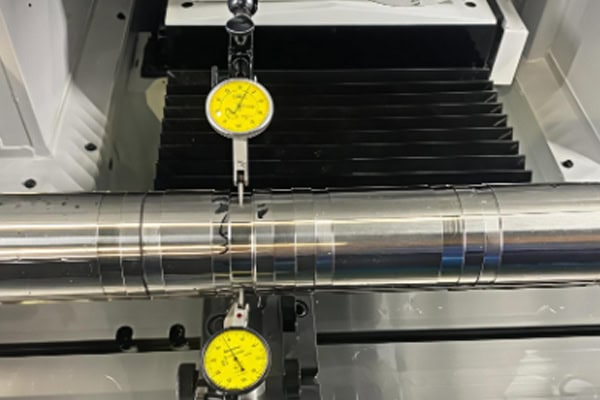
ຫຼຸດຜ່ອນການເຮັດວຽກຊ້ຳໆ
ເມື່ອອົງປະກອບປະກອບດ້ວຍຄຸນສົມບັດຫຼາຍຢ່າງທີ່ຕ້ອງຍັງຄົງເປັນຈຸດສູນກາງດຽວກັນ, ການເຮັດໃຫ້ຄຸນສົມບັດທີ່ສຳຄັນສຳເລັດໃນການຕັ້ງຄ່າດຽວທຸກຄັ້ງທີ່ເປັນໄປໄດ້ສາມາດຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການວາງຕຳແໜ່ງໄດ້. ການຈັດວາງວຽກຊ້ຳໆນຳສະເໜີຄວາມຜິດພາດໃນການວາງຕຳແໜ່ງໃໝ່, ແລະ ການດຳເນີນງານປ່ຽນຕຳແໜ່ງທຸກໆຄັ້ງສາມາດປ່ຽນແກນຂອງຊິ້ນວຽກໄດ້. ສຳລັບອົງປະກອບເພົາ, ຈຸດອ້າງອີງຫຼັກສາມາດຖືກເຄື່ອງຈັກກ່ອນ ແລະ ຈາກນັ້ນນຳໃຊ້ເພື່ອເຮັດເສັ້ນຜ່າສູນກາງ, ໜ້າ ແລະ ຮູທີ່ສຳຄັນອື່ນໆໃຫ້ສຳເລັດ. ວິທີການນີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການວາງຕຳແໜ່ງທີ່ສະສົມໄວ້ ແລະ ປັບປຸງຄວາມສອດຄ່ອງຂອງຊິ້ນສ່ວນທີ່ກິ້ງດ້ວຍ CNC ທີ່ມີຄວາມແມ່ນຍຳ.
ສ້າງລຳດັບການຫຍາບ ແລະ ການສຳເລັດຮູບທີ່ເໝາະສົມ
ການເຄື່ອງຈັກຫຍາບສ່ວນໃຫຍ່ແມ່ນການກຳຈັດວັດສະດຸສ່ວນເກີນຢ່າງມີປະສິດທິພາບ, ໃນຂະນະທີ່ການສຳເລັດຮູບຈະສ້າງຂະໜາດສຸດທ້າຍ ແລະ ຄວາມແມ່ນຍຳທາງເລຂາຄະນິດ. ຖ້າຂະໜາດສຸດທ້າຍຖືກຜະລິດໃນການດຳເນີນງານດຽວໂດຍບໍ່ມີການຄວບຄຸມຂະບວນການທີ່ພຽງພໍ, ຄວາມກົດດັນພາຍໃນ, ຄວາມຮ້ອນໃນການຕັດ, ແລະ ການໂຫຼດເຄື່ອງມືອາດຈະເຮັດໃຫ້ເກີດການປ່ຽນແປງຂະໜາດ. ຂະບວນການທີ່ເໝາະສົມໂດຍປົກກະຕິແລ້ວຈະປະໄວ້ຄ່າທຳນຽມການສຳເລັດຮູບທີ່ເໝາະສົມຫຼັງຈາກການລະອຽດ. ຫຼັງຈາກນັ້ນ, ຊິ້ນວຽກສາມາດບັນລຸສະພາບທີ່ໝັ້ນຄົງກວ່າກ່ອນທີ່ເສັ້ນຜ່າສູນກາງ, ຮູ, ແລະ ໜ້າວຽກທີ່ສຳຄັນຈະສຳເລັດ. ສຳລັບເພົາທີ່ມີຄວາມແມ່ນຍຳສູງ, ການເຄື່ອງຈັກແບບເປັນຂັ້ນຕອນຍັງສາມາດນຳໃຊ້ໄດ້ຕາມລັກສະນະຂອງວັດສະດຸເພື່ອເຮັດໃຫ້ຂະບວນການສຳເລັດຮູບສຸດທ້າຍມີຄວາມໝັ້ນຄົງຫຼາຍຂຶ້ນ.
ເພີ່ມປະສິດທິພາບການຮອງຮັບສຳລັບອົງປະກອບຂອງເພົາຍາວ
ເພົາຍາວ ແລະ ບາງໆອາດຈະຂາດຄວາມແຂງແກ່ນພຽງພໍ, ເຊິ່ງເຮັດໃຫ້ເກີດການງໍ ຫຼື ການສັ່ນສະເທືອນໃນລະຫວ່າງການຕັດ. ເງື່ອນໄຂເຫຼົ່ານີ້ສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງເສັ້ນຜ່າສູນກາງ, ຄວາມກົມ, ແລະ ຄວາມເປັນຈຸດສູນກາງ. ການຮອງຮັບຫາງ, ການວາງທີ່ໝັ້ນຄົງ, ຫຼື ການຮອງຮັບຊ່ວຍອື່ນໆສາມາດຫຼຸດຜ່ອນການຍື່ນອອກມາທີ່ມີປະສິດທິພາບ ແລະ ຈຳກັດການຜິດຮູບທີ່ເກີດຈາກແຮງຕັດ. ສຳລັບເພົາທີ່ຍາວກວ່າ, ວິສະວະກອນຄວນພິຈາລະນາຕຳແໜ່ງເຄື່ອງມື, ທິດທາງເຄື່ອງຈັກ, ແລະ ພາລາມິເຕີການຕັດໃນລະຫວ່າງການວາງແຜນຂະບວນການ. ອັດຕາສ່ວນຄວາມຍາວຕໍ່ເສັ້ນຜ່າສູນກາງສູງເທົ່າໃດ, ມັນກໍ່ຈະມີຄວາມສຳຄັນຫຼາຍທີ່ຈະປະເມີນການຮອງຮັບ ແລະ ການຄວບຄຸມການສັ່ນສະເທືອນໃນລະຫວ່າງຂັ້ນຕອນການສະເໜີລາຄາ ແລະ ວິສະວະກຳ.
ຄວາມເປັນຈຸດສູນກາງຂອງເຄື່ອງກ້ຽວ CNC ທີ່ມີຄວາມແມ່ນຍໍາຄວນກວດສອບແນວໃດ?
ຫຼັງຈາກເຄື່ອງຈັກແລ້ວ, ວິທີການກວດກາຄວນໄດ້ຮັບການເລືອກຕາມແບບວິສະວະກຳ ແລະ ຄວາມຕ້ອງການດ້ານໜ້າທີ່ຂອງສ່ວນປະກອບ. ວິທີການກວດກາທົ່ວໄປປະກອບມີການທົດສອບຕົວຊີ້ວັດໜ້າປັດ, ການກວດກາແບບ V-block, ເຄື່ອງວັດແທກສະເພາະ, ແລະ ເຄື່ອງວັດແທກພິກັດ. ສ່ວນປະກອບກົນຈັກມາດຕະຖານອາດໃຊ້ວິທີການກວດກາແບບປະຫຍັດຕາມຄວາມຕ້ອງການຄວາມທົນທານ, ໃນຂະນະທີ່ເພົາທີ່ມີຄວາມແມ່ນຍໍາສູງ, ສ່ວນປະກອບທາງການແພດ, ຊິ້ນສ່ວນການບິນອະວະກາດ, ແລະ ສ່ວນປະກອບລະບົບສົ່ງກຳລັງທີ່ສຳຄັນອາດຕ້ອງການການກວດກາດ້ານມິຕິ ແລະ ເລຂາຄະນິດທີ່ຄົບຖ້ວນກວ່າ. ວິທີການກວດກາຄວນເຊື່ອມໂຍງກັບຂໍ້ມູນແຕ້ມ ແລະ ຄວາມຕ້ອງການດ້ານໜ້າທີ່ສະເໝີ ເພື່ອໃຫ້ຜົນການວັດແທກສະແດງເຖິງປະສິດທິພາບຂອງສ່ວນປະກອບຕົວຈິງຢ່າງຖືກຕ້ອງ.
ຕົວຊີ້ວັດໜ້າປັດແມ່ນເໝາະສົມສຳລັບການກວດສອບການແລ່ນອອກຂອງເສັ້ນລັດສະໝີຢ່າງວ່ອງໄວ
ຕົວຊີ້ວັດແບບໝຸນມັກຖືກນຳໃຊ້ຢູ່ໃນພື້ນໂຮງງານເພື່ອກວດສອບການແລ່ນອອກຂອງການໝູນ. ຫຼັງຈາກທີ່ຊິ້ນວຽກຖືກວາງໄວ້ຢ່າງປອດໄພແລ້ວ, ປາຍຕົວຊີ້ວັດຈະຖືກວາງໄວ້ກັບພື້ນຜິວທີ່ຖືກກວດກາ. ຫຼັງຈາກນັ້ນ, ຊິ້ນວຽກຈະຖືກໝຸນຊ້າໆ ໃນຂະນະທີ່ສັງເກດການເຄື່ອນໄຫວຂອງຕົວຊີ້ວັດເພື່ອກຳນົດສະພາບການແລ່ນອອກ. ວິທີການນີ້ແມ່ນງ່າຍດາຍ ແລະ ມີປະສິດທິພາບສຳລັບການກວດສອບຊິ້ນວຽກທຳອິດ, ການກວດກາໃນຂະບວນການ, ແລະ ການຢັ້ງຢືນກ່ອນການຂົນສົ່ງຢ່າງວ່ອງໄວ. ຢ່າງໃດກໍຕາມ, ຜົນການວັດແທກສາມາດໄດ້ຮັບຜົນກະທົບຈາກການເກັບຮັກສາວຽກ, ການເລືອກຈຸດໝາຍ, ແລະ ຕຳແໜ່ງການກວດກາ. ສຳລັບຄວາມຕ້ອງການຄວາມທົນທານທາງເລຂາຄະນິດທີ່ເຂັ້ມງວດ, ອາດຈະຕ້ອງການອຸປະກອນວັດແທກທີ່ຊັດເຈນກວ່າ.
CMMs ແມ່ນເໝາະສົມສຳລັບການກວດກາເລຂາຄະນິດທີ່ສັບສົນ
ເຄື່ອງວັດແທກພິກັດສາມາດວັດແທກຫຼາຍມິຕິ ແລະ ລັກສະນະເລຂາຄະນິດດ້ວຍຮູບແບບດິຈິຕອລ ພ້ອມທັງສ້າງລະບົບຖານຂໍ້ມູນຕາມແບບວິສະວະກຳ. ສຳລັບຊິ້ນສ່ວນທີ່ໝູນດ້ວຍຄວາມແມ່ນຍຳສູງທີ່ມີເສັ້ນຜ່າສູນກາງຂອງເພົາຫຼາຍເສັ້ນ, ຮູພາຍໃນ, ໜ້າ, ແລະ ລັກສະນະຕຳແໜ່ງທີ່ສັບສົນ, ການກວດກາ CMM ສາມາດໃຫ້ຂໍ້ມູນການວັດແທກທີ່ຄົບຖ້ວນກວ່າ. ມິຕິທີ່ສຳຄັນ, ຄວາມສຳພັນທາງຕຳແໜ່ງ, ຄວາມກົມ, ແລະ ລັກສະນະທີ່ກ່ຽວຂ້ອງກັບຄວາມເຂັ້ມຂຸ້ນສາມາດກວດສອບໄດ້, ແລະ ບົດລາຍງານການກວດກາສາມາດສ້າງໄດ້. ຜູ້ສະໜອງເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງອາດຈະສະໜອງບົດລາຍງານການກວດກາຄັ້ງທຳອິດ ຫຼື ບົດລາຍງານຄຸນນະພາບຕາມຄວາມຕ້ອງການຂອງລູກຄ້າ, ຊ່ວຍໃຫ້ທີມງານວິສະວະກຳ ແລະ ການຈັດຊື້ກວດສອບວ່າຊິ້ນສ່ວນຕ່າງໆຕອບສະໜອງຄວາມຕ້ອງການການອອກແບບທີ່ລະບຸໄວ້.
ຂໍ້ກຳນົດການກວດກາຄວນກົງກັບໜ້າທີ່ຂອງສ່ວນ
ບໍ່ແມ່ນທຸກໆອົງປະກອບຂອງເພົາຕ້ອງການຄວາມທົນທານຕໍ່ຄວາມເຂັ້ມຂຸ້ນທີ່ແໜ້ນໜາທີ່ສຸດ. ຖ້າອົງປະກອບບໍ່ໄດ້ຂຶ້ນກັບຄວາມແມ່ນຍຳໃນການໝູນທີ່ສູງຫຼາຍ, ຄວາມທົນທານທີ່ແໜ້ນໜາໂດຍບໍ່ຈຳເປັນສາມາດເພີ່ມຄ່າໃຊ້ຈ່າຍໃນການຕັດ, ການກວດກາ, ແລະ ຄ່າໃຊ້ຈ່າຍໃນການຈັດສົ່ງ. ບ່ອນນັ່ງຮັບນ້ຳໜັກ, ໜ້າຜິວປະທັບຕາ, ແລະ ພື້ນທີ່ໝູນທີ່ມີຄວາມແມ່ນຍຳອາດຈະຕ້ອງການການຄວບຄຸມທີ່ເຂັ້ມງວດກວ່າໂດຍອີງໃສ່ເງື່ອນໄຂການປະກອບຕົວຈິງ. ຮູບແຕ້ມວິສະວະກຳຄວນລະບຸຂະໜາດ ແລະ ລັກສະນະເລຂາຄະນິດທີ່ມີຜົນກະທົບໂດຍກົງຕໍ່ການເຮັດວຽກ, ຊ່ວຍໃຫ້ຜູ້ສະໜອງເຄື່ອງຈັກສາມາດປະເມີນຂະບວນການຜະລິດ ແລະ ການສະເໜີລາຄາໄດ້ຢ່າງຖືກຕ້ອງ. ຄວາມທົນທານທີ່ສຳຄັນຄວນໄດ້ຮັບການສ້າງຕັ້ງຂຶ້ນຕາມຄວາມຕ້ອງການການນຳໃຊ້ຕົວຈິງແທນທີ່ຈະນຳໃຊ້ຄວາມທົນທານທີ່ແໜ້ນໜາທີ່ສຸດຢ່າງເປັນເອກະພາບກັບທຸກໆຄຸນສົມບັດ.
ວິທີການເລືອກຜູ້ຜະລິດເຄື່ອງກ້ຽວ CNC ທີ່ມີຄວາມແມ່ນຍໍາສູງສໍາລັບສ່ວນປະກອບຂອງເພົາ?
ສຳລັບໂຄງການທີ່ຕ້ອງການຄວາມເຂັ້ມຂຸ້ນສູງ, ຄວາມສາມາດໃນການເຮັດຊ້ຳຄືນ, ແລະ ການຜະລິດແບບ batch ທີ່ໝັ້ນຄົງ, ຄວາມສາມາດໃນການດ້ານວິສະວະກຳ ແລະ ການຄຸ້ມຄອງຄຸນນະພາບຂອງຜູ້ສະໜອງແມ່ນມີຄວາມສຳຄັນເທົ່າກັບລາຍລະອຽດຂອງເຄື່ອງຈັກ. ເມື່ອຈັດຊື້ຊິ້ນສ່ວນ CNC ທີ່ມີຄວາມແມ່ນຍຳສູງ, ທີມງານຈັດຊື້ສາມາດປະເມີນອຸປະກອນເຄື່ອງຈັກ, ປະສົບການຂອງຂະບວນການ, ຄວາມສາມາດໃນການກວດກາ, ການສະໜັບສະໜູນ DFM, ການຢັ້ງຢືນແບບຕົ້ນແບບ, ແລະ ຄວາມສາມາດໃນການຜະລິດ. TiRapid ໃຫ້ການກ້ຽວ CNC, ການສະໜັບສະໜູນ DFM, ແລະ ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງສຳລັບວັດສະດຸລວມທັງໂລຫະປະສົມອາລູມິນຽມ, ເຫຼັກສະແຕນເລດ, ໂລຫະປະສົມໄທທານຽມ, ທອງເຫຼືອງ, ທອງແດງ, ແລະ ພາດສະຕິກວິສະວະກຳ. ຂໍ້ມູນການກ້ຽວ CNC ທີ່ເຜີຍແຜ່ຂອງມັນຊີ້ບອກເຖິງຄວາມທົນທານທີ່ລະບຸໄວ້ສາມາດບັນລຸປະມານ ±0.005 ມມ ແລະ ຄວາມຫຍາບຂອງພື້ນຜິວທົ່ວໄປສາມາດບັນລຸ Ra 0.6, ຂຶ້ນກັບຮູບຮ່າງຂອງຊິ້ນສ່ວນ, ວັດສະດຸ, ແລະ ຄວາມຕ້ອງການດ້ານການແຕ້ມຮູບ.
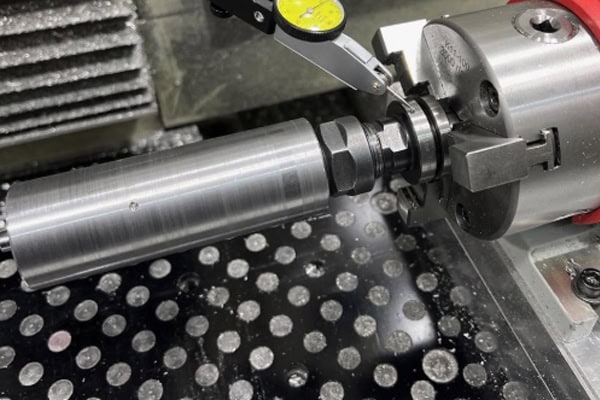
ຢືນຢັນຄວາມສາມາດໃນການຕັດເຄື່ອງຈັກເພົາທີ່ມີຄວາມແມ່ນຍໍາສູງ
ກ່ອນທີ່ຈະສັ່ງຊື້, ໃຫ້ສົ່ງແບບແຕ້ມສ່ວນປະກອບໃຫ້ກັບຜູ້ສະໜອງເຄື່ອງຈັກ CNC ເພື່ອໃຫ້ທີມງານວິສະວະກຳສາມາດກວດສອບເສັ້ນຜ່າສູນກາງຂອງເພົາທີ່ສຳຄັນ, ຮູເຈາະພາຍໃນ, ຄວາມເຂັ້ມຂຸ້ນ, ຄວາມຍາວຂອງຮູ, ເສັ້ນໃຍ ແລະ ຄວາມຕ້ອງການໃນການຮັກສາພື້ນຜິວ. ສຳລັບເພົາຍາວ, ແຂນບາງ, ເພົາເສັ້ນຜ່າສູນກາງນ້ອຍ, ຫຼື ເພົາຂັ້ນໄດທີ່ສັບສົນ, ຜູ້ສະໜອງຄວນຢືນຢັນຂອບເຂດເຄື່ອງຈັກ ແລະ ວິທີການຮອງຮັບທີ່ມີຢູ່.
- ອຸປະກອນກ້ຽວ CNC ຄວາມແມ່ນຍໍາ
- ຄວາມສາມາດສຳລັບເສັ້ນຜ່າສູນກາງຂອງເພົາທີ່ສຳຄັນ ແລະ ຮູເຈາະພາຍໃນ
- ມີປະສົບການກັບການເຄື່ອງຈັກແກນຍາວ
- ການຄວບຄຸມຄວາມເຂັ້ມຂຸ້ນ ແລະ ການໄຫຼອອກ
- ຄວາມສາມາດໃນການກວດກາບົດຄວາມທຳອິດ
- ສະໜັບສະໜູນຕົ້ນແບບຜ່ານປະລິມານການຜະລິດ
ການຢືນຢັນດ້ານເຕັກນິກທີ່ຊັດເຈນຊ່ວຍໃຫ້ທີມງານຈັດຊື້ສາມາດປະເມີນຄວາມສາມາດໃນການຜະລິດກ່ອນການຜະລິດ ແລະ ຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງການປ່ຽນແປງຂະບວນການຫຼັງຈາກການຜະລິດໄດ້ເລີ່ມຕົ້ນແລ້ວ.
ສະໜອງຮູບແຕ້ມວິສະວະກຳ ແລະ ຮູບແບບ CAD 3D ທີ່ສົມບູນ
ໃບສະເໜີລາຄາການກ້ຽວ CNC ທີ່ມີຄວາມແມ່ນຍຳບໍ່ຄວນອີງໃສ່ພຽງແຕ່ຮູບແບບ 3D ພື້ນຖານເທົ່ານັ້ນ. ຮູບແຕ້ມວິສະວະກຳ 2D ຄວນລະບຸຂະໜາດທີ່ສຳຄັນ, ວັດສະດຸ, ຄວາມຫຍາບຂອງພື້ນຜິວ, ຄວາມທົນທານ, ມາດຕະຖານຂອງເສັ້ນດ້າຍ ແລະ ຄວາມຕ້ອງການທາງເລຂາຄະນິດຢ່າງຊັດເຈນ. ຮູບແບບ CAD 3D ຊ່ວຍໃຫ້ວິສະວະກອນເຂົ້າໃຈຮູບຮ່າງຂອງອົງປະກອບທີ່ສົມບູນ. ການສະໜອງໄຟລ໌ທັງສອງສາມາດປັບປຸງປະສິດທິພາບຂອງການທົບທວນ DFM ໄດ້.
- ຮູບແບບ STEP ຫຼືຮູບແບບ 3D CAD ອື່ນໆ
- ຮູບແຕ້ມວິສະວະກຳ PDF ຫຼື DWG
- ຊັ້ນວັດສະດຸ
- ຄວາມທົນທານຂອງມິຕິທີ່ສຳຄັນ
- ຄວາມຕ້ອງການຄວາມເຂັ້ມຂຸ້ນ ຫຼື ຄວາມຕ້ອງການການແລ່ນອອກ
- ພື້ນຜິວຫຍາບຄາຍ
- ຄວາມຕ້ອງການດ້ານການປິ່ນປົວ
- ປະລິມານການສັ່ງຊື້
- ກໍານົດເວລາການຈັດສົ່ງທີ່ຕ້ອງການ
ຂໍ້ມູນດ້ານວິຊາການທີ່ຄົບຖ້ວນຫຼາຍເທົ່າໃດ, ມັນກໍ່ຈະງ່າຍຂຶ້ນສຳລັບວິສະວະກອນໃນການກຳນົດຂະບວນການເຄື່ອງຈັກ, ການຕັ້ງຄ່າເຄື່ອງມື, ແຜນການກວດກາ ແລະ ຕາຕະລາງການຜະລິດ, ເຊິ່ງຍັງຮອງຮັບໃບສະເໜີລາຄາການກ້ຽວ CNC ທີ່ຖືກຕ້ອງຫຼາຍຂຶ້ນ.
ຜະລິດຕົ້ນແບບກ່ອນທີ່ຈະຍ້າຍໄປຜະລິດເປັນຊຸດ
ສຳລັບສ່ວນປະກອບຂອງເພົາທີ່ມີຄວາມແມ່ນຍໍາສູງ, ການເຂົ້າສູ່ການຜະລິດຈຳນວນຫຼາຍທັນທີອາດຈະເພີ່ມຄວາມສ່ຽງໃນການປັບຂະບວນການ. ຕົ້ນແບບການກ້ຽວ CNC ຊ່ວຍໃຫ້ຜູ້ຜະລິດສາມາດກວດສອບການເລືອກວັດສະດຸ, ການຈັດລຽງແບບ, ເຄື່ອງມື, ລຳດັບເຄື່ອງຈັກ, ແລະ ຂັ້ນຕອນການກວດກາກ່ອນທີ່ປະລິມານການຜະລິດຈະເພີ່ມຂຶ້ນ. ອີງຕາມຜົນການກວດກາຕົ້ນແບບ, ຂະບວນການເຄື່ອງຈັກສາມາດປັບ ແລະ ມາດຕະຖານໄດ້. ເມື່ອຕົ້ນແບບໄດ້ຮັບການອະນຸມັດ, ຜູ້ສະໜອງສາມາດເຂົ້າສູ່ການຜະລິດແບບ batch ດ້ວຍຂະບວນການຜະລິດທີ່ໝັ້ນຄົງກວ່າ, ຫຼຸດຜ່ອນຄວາມເປັນໄປໄດ້ຂອງຄວາມແຕກຕ່າງຂອງມິຕິໃນປະລິມານການຜະລິດ.
ສຳລັບໂຄງການທີ່ຕ້ອງການເພົາ, ບຸດຊິ່ງ, ຕົວເຊື່ອມຕໍ່ ແລະ ອົງປະກອບໝູນອື່ນໆທີ່ມີຄວາມແມ່ນຍຳສູງ, ທີມງານຈັດຊື້ສາມາດສະໜອງຮູບແຕ້ມວິສະວະກຳ, ແບບຈຳລອງ 3D, ລາຍລະອຽດວັດສະດຸ, ຄວາມທົນທານທີ່ສຳຄັນ, ຄວາມຕ້ອງການຄວາມເຂັ້ມຂຸ້ນ, ປະລິມານ ແລະ ຕາຕະລາງການຈັດສົ່ງໃນລະຫວ່າງຂັ້ນຕອນການສະເໜີລາຄາ. TiRapid ໃຫ້ການສະໜັບສະໜູນການກ້ຽວ CNC ແລະ DFM ຕັ້ງແຕ່ການເຄື່ອງຈັກຕົ້ນແບບຈົນເຖິງການຜະລິດ ແລະ ສາມາດປະເມີນຄວາມສາມາດໃນການຜະລິດຕາມຮູບຮ່າງ ແລະ ຄວາມຕ້ອງການຂອງແຕ່ລະອົງປະກອບ.















