
ເຄື່ອງມືຕັດອາດເປັນອົງປະກອບຂະໜາດນ້ອຍໃນການເຄື່ອງຈັກໂລຫະ, ແຕ່ພວກມັນມີຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບການເຄື່ອງຈັກ, ຄວາມຖືກຕ້ອງຂອງມິຕິ, ຄຸນນະພາບຂອງໜ້າດິນ, ແລະ ຕົ້ນທຶນການຜະລິດ. ໂລຫະທີ່ແຕກຕ່າງກັນມີຄວາມແຂງ, ຄວາມທົນທານ, ການນຳຄວາມຮ້ອນ, ແລະ ຄວາມສາມາດໃນການເຄື່ອງຈັກແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ. ການເລືອກເຄື່ອງມືຕັດທີ່ບໍ່ຖືກຕ້ອງສາມາດນຳໄປສູ່ການສວມໃສ່ຂອງເຄື່ອງມືຢ່າງໄວວາ, ຂອບທີ່ສະສົມ, ການຜິດຮູບຂອງຊິ້ນວຽກ, ຜິວໜ້າທີ່ບໍ່ດີ, ຫຼື ການບິດເບືອນຂອງມິຕິ. ສຳລັບການກັດ, ການກວາດ, ແລະ ການເຈາະ CNC, ການເລືອກເຄື່ອງມືທີ່ຖືກຕ້ອງໂດຍອີງໃສ່ຄຸນລັກສະນະຂອງວັດສະດຸແມ່ນສິ່ງຈຳເປັນສຳລັບການເຄື່ອງຈັກທີ່ໝັ້ນຄົງ ແລະ ມີປະສິດທິພາບ.
ເປັນຫຍັງເຄື່ອງມືຕັດຄວນເລືອກໂດຍອີງໃສ່ວັດສະດຸ?
ຄວາມແຂງຂອງວັດສະດຸມີຜົນກະທົບຕໍ່ຄວາມຕ້ານທານການສວມໃສ່ຂອງເຄື່ອງມື
ໂດຍທົ່ວໄປແລ້ວ ໂລຫະປະສົມອາລູມີນຽມແມ່ນງ່າຍຕໍ່ການຕັດ, ໃນຂະນະທີ່ເຫຼັກສະແຕນເລດ, ໂລຫະປະສົມໄທທານຽມ, ແລະ ເຫຼັກແຂງແມ່ນມີຄວາມຫຍຸ້ງຍາກຫຼາຍກວ່າ. ເມື່ອຄວາມແຂງຂອງວັດສະດຸເພີ່ມຂຶ້ນ, ເຄື່ອງມືຕັດມັກຈະຕ້ອງການຄວາມແຂງ ແລະ ຄວາມຕ້ານທານການສວມໃສ່ທີ່ສູງຂຶ້ນ. ເຄື່ອງມືຄາໄບຣດ໌ໃຫ້ຄວາມຕ້ານທານການສວມໃສ່ທີ່ດີເລີດ ແລະ ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງສຳລັບການຕັດເຫຼັກ, ເຫຼັກສະແຕນເລດ, ໂລຫະປະສົມໄທທານຽມ, ແລະ ໂລຫະອື່ນໆທີ່ຍາກທີ່ຈະຕັດ.
ການນຳຄວາມຮ້ອນມີຜົນກະທົບຕໍ່ອຸນຫະພູມການຕັດ
ອາລູມິນຽມ ແລະ ທອງແດງມີຄວາມນຳຄວາມຮ້ອນທີ່ດີພໍສົມຄວນ, ຊ່ວຍໃຫ້ຄວາມຮ້ອນໃນການຕັດກະຈາຍໄດ້ງ່າຍກວ່າ. ໃນທາງກົງກັນຂ້າມ, ໂລຫະປະສົມໄທທານຽມມີຄວາມນຳຄວາມຮ້ອນຕ່ຳ, ເຊິ່ງເຮັດໃຫ້ຄວາມຮ້ອນມາລວມຕົວກັນຫຼາຍຂຶ້ນອ້ອມຮອບພື້ນທີ່ຕັດ ແລະ ສາມາດເລັ່ງການສວມໃສ່ຂອງເຄື່ອງມືໄດ້ໄວຂຶ້ນ.
ດັ່ງນັ້ນ, ການເລືອກເຄື່ອງມືຄວນໄດ້ຮັບການລວມເຂົ້າກັບຄວາມໄວຕັດ, ອັດຕາການປ້ອນ, ແລະ ວິທີການເຮັດໃຫ້ເຢັນທີ່ເໝາະສົມສຳລັບວັດສະດຸທີ່ແຕກຕ່າງກັນ.
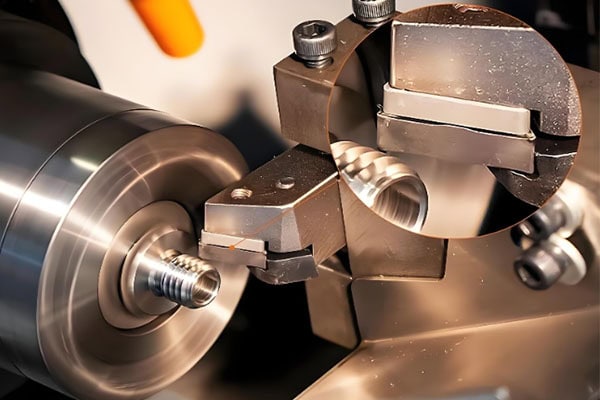
ໂລຫະປະສົມອາລູມີນຽມ: ເລືອກເຄື່ອງມື Sharp Carbide
ໂລຫະປະສົມອາລູມີນຽມເຊັ່ນ: 6061 ແລະ 7075 ສະເໜີຄວາມສາມາດໃນການປຸງແຕ່ງທີ່ດີເລີດ ແລະ ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການເຄື່ອງຈັກ CNC ຄວາມໄວສູງ. ເມື່ອເຄື່ອງຈັກອາລູມີນຽມ, ຂອບຕັດຄວນຈະຄົມເພື່ອຫຼຸດຜ່ອນຄວາມຕ້ານທານການຕັດ ແລະ ບັນລຸຜົນສຳເລັດຂອງໜ້າຜິວທີ່ດີຂຶ້ນ.
ສຳລັບການເຈາະອາລູມີນຽມ, ໂຮງຕັດຄາໄບແຂງທີ່ມີຄຸນນະພາບສູງທີ່ມີມຸມຄັ້ນທີ່ເໝາະສົມ ແລະ ການອອກແບບຂຸ່ຍທີ່ມີປະສິດທິພາບແມ່ນຖືກນຳໃຊ້ທົ່ວໄປ. ສຳລັບການເຈາະດ້ວຍຄວາມໄວສູງ, ເຄື່ອງມືຕັດອາລູມີນຽມພິເສດຍັງສາມາດເລືອກໄດ້ຕາມຄວາມຕ້ອງການການຜະລິດ.
ເຫຼັກກາກບອນ ແລະ ເຫຼັກໂລຫະປະສົມ: ເຄື່ອງມືຄາໄບດ໌ຖືກນຳໃຊ້ທົ່ວໄປ
ເຫຼັກກາກບອນ ແລະ ເຫຼັກໂລຫະປະສົມຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບເພົາ, ເກຍ, ຕົວເຊື່ອມຕໍ່ ແລະ ອົງປະກອບກົນຈັກ. ເຫຼັກມາດຕະຖານໂດຍທົ່ວໄປມີລັກສະນະການຕັດທີ່ໝັ້ນຄົງ, ແຕ່ເມື່ອຄວາມແຂງຂອງວັດສະດຸເພີ່ມຂຶ້ນ, ຕ້ອງມີຄວາມຕ້ານທານການສວມໃສ່ຂອງເຄື່ອງມື ແລະ ຄວາມແຂງຂອງເຄື່ອງຈັກສູງຂຶ້ນ.
ເຄື່ອງມືຄາໄບຣເຄືອບແມ່ນທາງເລືອກທົ່ວໄປສຳລັບການເຄື່ອງຈັກ CNC ຂອງເຫຼັກກ້າ. ສຳລັບການເຄື່ອງຈັກຫຍາບ, ເຄື່ອງມືທີ່ມີຄວາມຕ້ານທານຕໍ່ແຮງກະແທກ ແລະ ຄວາມຕ້ານທານການສວມໃສ່ທີ່ດີແມ່ນເປັນທີ່ນິຍົມ, ໃນຂະນະທີ່ການສຳເລັດຮູບຕ້ອງການຄວາມສົນໃຈຫຼາຍຂຶ້ນຕໍ່ຮູບຮ່າງທີ່ທັນສະໄໝ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ.
ເຫຼັກສະແຕນເລດ: ສຸມໃສ່ຄວາມຕ້ານທານການສວມໃສ່ ແລະ ປະສິດທິພາບຕ້ານການຍຶດຕິດ
ເຫຼັກສະແຕນເລດເຊັ່ນ 304 ແລະ 316 ໃຫ້ຄວາມຕ້ານທານການກັດກ່ອນທີ່ດີເລີດ ແຕ່ອາດຈະເປັນສິ່ງທ້າທາຍໃນການເຄື່ອງຈັກ ເພາະວ່າພວກມັນມັກຈະແຂງຕົວ ແລະ ສ້າງຄວາມຮ້ອນໃນການຕັດຫຼາຍ.
ເຄື່ອງມືຄາໄບທີ່ເຄືອບມັກຈະເໝາະສົມສຳລັບການເຄື່ອງຈັກເຫຼັກສະແຕນເລດ. ເຄື່ອງມືຄວນໃຫ້ຄວາມຕ້ານທານຄວາມຮ້ອນ ແລະ ຄວາມຕ້ານທານການສວມໃສ່ທີ່ດີ. ການລະບາຍຊິບ ແລະ ການເຮັດໃຫ້ເຢັນທີ່ເໝາະສົມກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນເພື່ອປ້ອງກັນບໍ່ໃຫ້ເຄື່ອງມືຖູຊ້ຳໆໃສ່ໜ້າຜິວທີ່ແຂງດ້ວຍວຽກ.
ທອງແດງ ແລະ ໂລຫະປະສົມທອງແດງ: ເອົາໃຈໃສ່ກັບຄວາມຄົມຊັດ ແລະ ການຄາຍຂອງຊິບ
ທອງແດງມີຄວາມນຳໄຟຟ້າ ແລະ ຄວາມຮ້ອນທີ່ດີເລີດ ແລະ ຖືກນໍາໃຊ້ທົ່ວໄປສໍາລັບອົງປະກອບເອເລັກໂຕຣນິກ, ຕົວເຊື່ອມຕໍ່ ແລະ ຊິ້ນສ່ວນທີ່ລະບາຍຄວາມຮ້ອນ. ໃນລະຫວ່າງການເຄື່ອງຈັກທອງແດງບໍລິສຸດ, ຊິບຕໍ່ເນື່ອງສາມາດສ້າງຕົວໄດ້ງ່າຍ, ເຮັດໃຫ້ຄວາມຄົມຊັດຂອງເຄື່ອງມື ແລະ ການໂຍກຍ້າຍຊິບມີຄວາມສຳຄັນເປັນພິເສດ.
ສຳລັບທອງເຫລືອງ ແລະ ໂລຫະປະສົມທອງແດງອື່ນໆ, ເຄື່ອງມືຄາໄບດ໌ແຫຼມສາມາດໃຊ້ໄດ້ໂດຍທົ່ວໄປ. ຮູບຮ່າງຂອງເຄື່ອງມື ແລະ ຕົວກຳນົດການຕັດຄວນໄດ້ຮັບການປັບຕາມໂຄງສ້າງຂອງຊິ້ນວຽກເພື່ອຫຼຸດຜ່ອນຄວາມຂຸ້ນ ແລະ ປັບປຸງຄຸນນະພາບຂອງພື້ນຜິວ.
ໂລຫະປະສົມໄທທານຽມ: ໃຊ້ເຄື່ອງມືຄາໄບປະສິດທິພາບສູງ
ໂລຫະປະສົມໄທທານຽມແມ່ນເປັນທີ່ຮູ້ຈັກກັນດີໃນດ້ານຄວາມແຂງແຮງສູງ, ຄວາມໜາແໜ້ນຕ່ຳ, ແລະ ທົນທານຕໍ່ການກັດກ່ອນທີ່ດີເລີດ ແລະ ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການນຳໃຊ້ໃນການບິນອະວະກາດ ແລະ ການແພດ. ຢ່າງໃດກໍຕາມ, ໄທທານຽມມີຄວາມນຳຄວາມຮ້ອນຕ່ຳ, ເຮັດໃຫ້ຄວາມຮ້ອນໃນການຕັດສຸມຢູ່ອ້ອມຂອບຕັດ. ດັ່ງນັ້ນ, ມັນຖືກຖືວ່າເປັນວັດສະດຸທີ່ຍາກທີ່ຈະຕັດ.
ເມື່ອເຮັດເຄື່ອງຈັກໂລຫະປະສົມ titanium, ໂດຍທົ່ວໄປແລ້ວແນະນຳໃຫ້ໃຊ້ເຄື່ອງມື carbide ທີ່ທົນທານຕໍ່ການສວມໃສ່. ຄວນຄວບຄຸມຄວາມໄວໃນການຕັດ, ເລືອກຄວາມເລິກຂອງການຕັດຢ່າງລະມັດລະວັງ, ແລະ ຄວນຮັກສາຄວາມເຢັນໃຫ້ໝັ້ນຄົງ. ສຳລັບອົງປະກອບທີ່ຕ້ອງການຄວາມທົນທານ, ການເຄືອບເຄື່ອງມື, ຮູບຊົງຂອງເຄື່ອງມື, ແລະ ຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກກໍ່ຄວນພິຈາລະນາເປັນສ່ວນໜຶ່ງຂອງຍຸດທະສາດເຄື່ອງຈັກປະສົມປະສານ.
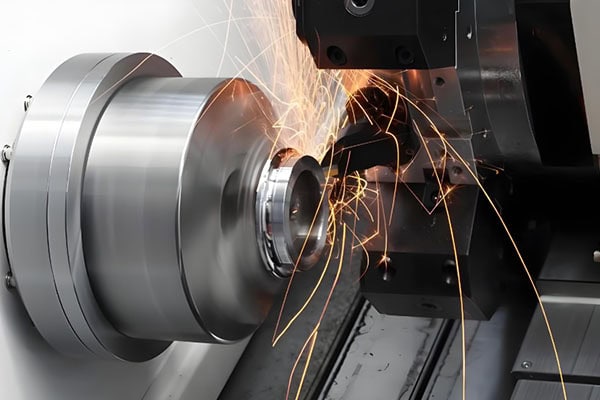
ວັດສະດຸເຄື່ອງມື
ເຄື່ອງມືເຫຼັກຄວາມໄວສູງ, ຄາໄບ, PCD, CBN, ແລະ ເຊລາມິກແຕ່ລະອັນມີການນຳໃຊ້ຂອງຕົນເອງ. ຕົວຢ່າງ, ເຄື່ອງມື PCD ແມ່ນເໝາະສົມສຳລັບອາລູມິນຽມ, ທອງແດງ, ແລະ ວັດສະດຸປະສົມບາງຊະນິດ, ໃນຂະນະທີ່ເຄື່ອງມື CBN ແມ່ນໃຊ້ທົ່ວໄປສຳລັບເຫຼັກແຂງ ແລະ ເຫຼັກຫລໍ່ເຢັນ. ເຄື່ອງມືຄາໄບສະເໜີການນຳໃຊ້ທີ່ຫຼາກຫຼາຍໃນຂະບວນການເຄື່ອງຈັກໂລຫະທີ່ແຕກຕ່າງກັນ.
ການເຄືອບເຄື່ອງມື
ການເຄືອບເຄື່ອງມືສາມາດປັບປຸງຄວາມຕ້ານທານການສວມໃສ່, ຄວາມຕ້ານທານຄວາມຮ້ອນ, ແລະ ປະສິດທິພາບຕ້ານການຍຶດຕິດ. ເມື່ອປຸງແຕ່ງເຫຼັກ, ເຫຼັກສະແຕນເລດ, ແລະ ໂລຫະອື່ນໆ, ຄວນເລືອກເຄື່ອງມືຄາໄບທີ່ເຄືອບທີ່ເໝາະສົມຕາມວັດສະດຸ ແລະ ເງື່ອນໄຂການປຸງແຕ່ງ.
ເລຂາຄະນິດເຄື່ອງມື
ຈຳນວນຂອງຟລູດ, ມຸມກ້ຽວວຽນ, ມຸມຄຣາດ, ມຸມໂລ່ງ, ແລະ ຮູບຮ່າງທີ່ທັນສະໄໝສາມາດສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກ. ສຳລັບການເຄື່ອງຈັກອາລູມີນຽມຄວາມໄວສູງ, ການລະບາຍຊິບທີ່ມີປະສິດທິພາບແມ່ນມີຄວາມສຳຄັນເປັນພິເສດ. ເມື່ອເຄື່ອງຈັກເຫຼັກສະແຕນເລດ ແລະ ໂລຫະປະສົມໄທທານຽມ, ຄວາມແຂງແຮງຂອງເຄື່ອງມື, ການລະບາຍຄວາມຮ້ອນ, ແລະ ຄວາມຕ້ານທານການສວມໃສ່ຕ້ອງໄດ້ພິຈາລະນາຮ່ວມກັນ.
ເຈົ້າຈະຮູ້ໄດ້ໄວວ່າເຄື່ອງມືຕັດທີ່ເໝາະສົມແມ່ນຫຍັງ?
ການເລືອກເຄື່ອງມືຕັດໂລຫະບໍ່ຄວນຂຶ້ນກັບວ່າວັດສະດຸແຂງຫຼືອ່ອນເທົ່ານັ້ນ. ປັດໄຈຕ່າງໆເຊັ່ນ: ຮູບຊົງຂອງຊິ້ນວຽກ, ວິທີການຕັດ, ປະລິມານການຖອດວັດສະດຸ, ຄວາມຕ້ອງການດ້ານມິຕິ, ແລະ ປະລິມານການຜະລິດກໍ່ຄວນພິຈາລະນາເຊັ່ນກັນ.
ສຳລັບການເຄື່ອງຈັກຫຍາບ, ຄວາມແຂງແຮງຂອງເຄື່ອງມື ແລະ ປະສິດທິພາບໃນການກຳຈັດວັດສະດຸມັກຈະເປັນບູລິມະສິດຫຼັກ. ສຳລັບການດຳເນີນງານສຳເລັດຮູບ, ຄວາມຄົມຊັດຂອງເຄື່ອງມື, ຄວາມໝັ້ນຄົງ, ແລະ ຄຸນນະພາບຂອງພື້ນຜິວຈະມີຄວາມສຳຄັນຫຼາຍຂຶ້ນ.
ສຳລັບອົງປະກອບ CNC ທີ່ສັບສົນ, ແນະນຳໃຫ້ທົດລອງຕັດກ່ອນການຜະລິດເປັນຈຳນວນຫຼາຍ. ຮູບແບບເຄື່ອງມື, ຄວາມໄວຕັດ, ອັດຕາການປ້ອນ ແລະ ວິທີການເຮັດໃຫ້ເຢັນສາມາດປັບໄດ້ຕາມປະສິດທິພາບການເຄື່ອງຈັກຕົວຈິງ. ການເລືອກເຄື່ອງມືທີ່ເໝາະສົມສາມາດຫຼຸດຜ່ອນຄວາມຖີ່ຂອງການທົດແທນເຄື່ອງມື, ປັບປຸງປະສິດທິພາບການເຄື່ອງຈັກ, ແລະ ຫຼຸດຜ່ອນຄວາມຂຸ້ນ, ການສັ່ນສະເທືອນ ແລະ ຄວາມຜິດພາດດ້ານມິຕິ.
ບໍ່ມີເຄື່ອງມືຕັດທົ່ວໄປທີ່ເໝາະສົມກັບການນຳໃຊ້ເຄື່ອງຈັກໂລຫະທຸກປະເພດ. ໂດຍທົ່ວໄປແລ້ວ, ໂລຫະປະສົມອາລູມີນຽມໄດ້ຮັບຜົນປະໂຫຍດຈາກເຄື່ອງມືທີ່ຄົມຊັດ ແລະ ມີປະສິດທິພາບສູງ, ໃນຂະນະທີ່ເຫຼັກ ແລະ ເຫຼັກສະແຕນເລດມັກຈະຕ້ອງການເຄື່ອງມືຄາໄບທີ່ທົນທານຕໍ່ການສວມໃສ່. ການເຄື່ອງຈັກທອງແດງຕ້ອງການຄວາມຄົມຊັດ ແລະ ການຄາຍຮອຍແຕກທີ່ດີ, ໃນຂະນະທີ່ໂລຫະປະສົມໄທທານຽມມີຄວາມຕ້ອງການສູງກວ່າໃນຄວາມຕ້ານທານຄວາມຮ້ອນຂອງເຄື່ອງມື, ຄວາມຕ້ານທານການສວມໃສ່, ແລະ ຕົວກໍານົດການເຄື່ອງຈັກ.
ການຈັບຄູ່ເຄື່ອງມືຕັດກັບວັດສະດຸ ແລະ ການເພີ່ມປະສິດທິພາບຂອງຕົວກໍານົດການເຄື່ອງຈັກສາມາດຊ່ວຍໃຫ້ບັນລຸຄວາມສົມດຸນທີ່ດີຂຶ້ນລະຫວ່າງປະສິດທິພາບເຄື່ອງຈັກ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື ແລະ ຄຸນນະພາບຂອງອົງປະກອບ. ສຳລັບໂຄງການເຄື່ອງຈັກ CNC ແບບແມ່ນຍໍາ, ການປະເມີນການເລືອກເຄື່ອງມື ແລະ ຂະບວນການເຄື່ອງຈັກລ່ວງໜ້າຍັງສາມາດຊ່ວຍຄວບຄຸມຕົ້ນທຶນການຜະລິດໂດຍລວມ ແລະ ປັບປຸງຄວາມສອດຄ່ອງຂອງການຈັດສົ່ງ.
















