
ຊິ້ນສ່ວນພາດສະຕິກຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນຂົງເຂດຕ່າງໆເຊັ່ນ: ອຸປະກອນເອເລັກໂຕຣນິກ, ອຸປະກອນການແພດ, ລະບົບອັດຕະໂນມັດ, ຊິ້ນສ່ວນລົດຍົນ, ອຸປະກອນການສື່ສານ, ແລະເຄື່ອງຈັກອຸດສາຫະກໍາ. ດ້ວຍຈັງຫວະການປັບປຸງຜະລິດຕະພັນທີ່ເລັ່ງລັດ, ບໍລິສັດຫຼາຍຂຶ້ນເລື້ອຍໆເລືອກເຄື່ອງຈັກພາດສະຕິກ CNC ສໍາລັບການພັດທະນາຕົ້ນແບບ, ການຜະລິດທົດລອງຂະໜາດນ້ອຍ, ແລະການຜະລິດຕາມຄວາມຕ້ອງການ. ເມື່ອປຽບທຽບກັບການສີດແມ່ພິມ, ເຊິ່ງຕ້ອງການການພັດທະນາແມ່ພິມ, ເຄື່ອງຈັກ CNC ໃຫ້ເວລານໍາໄວ, ຄວາມແມ່ນຍໍາສູງ, ແລະດັດແປງງ່າຍ, ເຮັດໃຫ້ມັນເປັນວິທີການຜະລິດທີ່ສໍາຄັນໃນລະຫວ່າງຂັ້ນຕອນການຄົ້ນຄວ້າແລະພັດທະນາ. ສະນັ້ນເປັນຫຍັງຊິ້ນສ່ວນພາດສະຕິກທີ່ຄ້າຍຄືກັນຈຶ່ງມີລາຄາແຕກຕ່າງກັນ? ຊິ້ນສ່ວນບາງອັນມີລາຄາພຽງແຕ່ສອງສາມສິບຢວນ, ໃນຂະນະທີ່ຊິ້ນສ່ວນອື່ນໆສາມາດບັນລຸຫຼາຍຮ້ອຍຫຼືແມ້ກະທັ້ງຫຼາຍພັນ. ຄວາມແຕກຕ່າງຂອງລາຄາບໍ່ພຽງແຕ່ກ່ຽວຂ້ອງກັບວັດສະດຸເທົ່ານັ້ນ, ແຕ່ຍັງລວມເຖິງເວລາເຄື່ອງຈັກ, ຄ່າໃຊ້ຈ່າຍອຸປະກອນ, ຄວາມຫຍຸ້ງຍາກໃນການຂຽນໂປຣແກຣມ, ການກວດກາຄຸນນະພາບ, ແລະຄວາມຕ້ອງການຫຼັງການປຸງແຕ່ງ.
ເຂົ້າໃຈໂຄງສ້າງຕົ້ນທຶນຂອງການເຄື່ອງຈັກພາດສະຕິກ CNC
ບໍ່ວ່າຈະເປັນຕົວແຍກພາດສະຕິກແບບງ່າຍໆ ຫຼື ອົງປະກອບທີ່ມີຄວາມແມ່ນຍຳສູງທີ່ສັບສົນ, ລາຄາສຸດທ້າຍແມ່ນຂຶ້ນກັບການຄິດໄລ່ຕົ້ນທຶນສະເໝີ. ໂຮງງານປະເມີນລາຄາໂດຍອີງໃສ່ສະພາບຜະລິດຕະພັນໂດຍລວມແທນທີ່ຈະເປັນນ້ຳໜັກວັດສະດຸ.
ວິທີການຄິດໄລ່ຄ່າໃຊ້ຈ່າຍວັດສະດຸ?
ລາຄາວັດສະດຸແມ່ນອົງປະກອບຫຼັກຂອງລາຄາເຄື່ອງຈັກ CNC. ພາດສະຕິກທີ່ແຕກຕ່າງກັນມີລາຄາແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ. ວັດສະດຸທົ່ວໄປປະກອບມີ ABS, POM, ໄນລອນ, PC, acrylic, PEEK, PEI, PPS, ແລະ PTFE. ໃນນັ້ນ, ABS ແລະ POM ແມ່ນພາດສະຕິກວິສະວະກຳທີ່ນິຍົມໃຊ້ກັນທົ່ວໄປທີ່ມີລາຄາປານກາງ, ໃນຂະນະທີ່ພາດສະຕິກວິສະວະກຳພິເສດເຊັ່ນ PEEK ແລະ PI ມີຄວາມທົນທານຕໍ່ອຸນຫະພູມສູງ, ທົນທານຕໍ່ການກັດກ່ອນ, ແລະ ທົນທານຕໍ່ການສວມໃສ່, ເຮັດໃຫ້ຕົ້ນທຶນວັດຖຸດິບຂອງພວກມັນສູງຂຶ້ນຫຼາຍ.
ໃນການຜະລິດ, ໂຮງງານບໍ່ໄດ້ຄິດໄລ່ໂດຍອີງໃສ່ນ້ຳໜັກຊິ້ນສ່ວນທີ່ສຳເລັດຮູບແຕ່ຄິດໄລ່ຕາມຂະໜາດສິນຄ້າດິບ. ຕົວຢ່າງ, ຊິ້ນສ່ວນທີ່ສຳເລັດຮູບອາດຈະມີຂະໜາດ 100 × 80 × 20 ມມ, ແຕ່ການເຄື່ອງຈັກອາດຈະຕ້ອງການແຜ່ນພັບຂະໜາດ 120 × 100 × 25 ມມ. ວັດສະດຸເພີ່ມເຕີມຄິດໄລ່ເຖິງຄ່າອຸດໜູນເຄື່ອງຈັກ ແລະ ພື້ນທີ່ໜີບ ແລະ ຕ້ອງລວມເຂົ້າໃນການຄິດໄລ່ຕົ້ນທຶນ. ໃນບາງກໍລະນີ, ຮູບຮ່າງທີ່ບໍ່ສະໝໍ່າສະເໝີອາດຈະເຮັດໃຫ້ເກີດເສດເຫຼືອທີ່ໃຊ້ບໍ່ໄດ້, ເຊິ່ງສະທ້ອນໃຫ້ເຫັນໃນໃບສະເໜີລາຄາສຸດທ້າຍ.
Mຄ່າໃຊ້ຈ່າຍຕໍ່ຊົ່ວໂມງຂອງເຄື່ອງຈັກ
ລູກຄ້າຫຼາຍຄົນຄິດວ່າຕົ້ນທຶນວັດສະດຸເປັນຕົວກຳນົດລາຄາຜະລິດຕະພັນ. ໃນຄວາມເປັນຈິງ, ສຳລັບຊິ້ນສ່ວນພາດສະຕິກ CNC ສ່ວນໃຫຍ່, ເວລາຂອງເຄື່ອງຈັກກວມເອົາສັດສ່ວນທີ່ໃຫຍ່ກວ່າຂອງຕົ້ນທຶນທັງໝົດ. ເຄື່ອງຈັກ CNC ແມ່ນອຸປະກອນທີ່ມີມູນຄ່າສູງ, ແລະຕົ້ນທຶນລວມມີຄ່າເສື່ອມລາຄາ, ການບຳລຸງຮັກສາ, ການສວມໃສ່ຂອງເຄື່ອງມື, ແລະການໃຊ້ໄຟຟ້າ. ດັ່ງນັ້ນ, ໂຮງງານມັກຈະຄິດໄລ່ຕົ້ນທຶນໂດຍອີງໃສ່ການໃຊ້ເຄື່ອງຈັກຕໍ່ຊົ່ວໂມງ.
ຍົກຕົວຢ່າງ:
ລາຄາເຄື່ອງ: 150–300 ຢວນ/ຊົ່ວໂມງ
ເວລາເຄື່ອງຈັກ: 3 ຊົ່ວໂມງ
ຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກທັງໝົດ: 450–900 RMB
ຖ້າໂຄງສ້າງຊິ້ນສ່ວນມີຄວາມສັບສົນ ແລະ ຕ້ອງການການຕັ້ງຄ່າຫຼາຍຢ່າງ ແລະ ໃຊ້ເວລາໃນການສຳເລັດຮູບດົນ, ຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກອາດຈະສູງກວ່າຄ່າໃຊ້ຈ່າຍວັດສະດຸ.
ຄ່າໃຊ້ຈ່າຍດ້ານແຮງງານ ແລະ ການຄຸ້ມຄອງ
ການຜະລິດຊິ້ນສ່ວນພາດສະຕິກບໍ່ແມ່ນອັດຕະໂນມັດຢ່າງເຕັມທີ່. ຫຼັງຈາກໄດ້ຮັບແບບແຕ້ມແລ້ວ, ວິສະວະກອນຕ້ອງປະຕິບັດການວິເຄາະຂະບວນການ, ການຂຽນໂປຣແກຣມ, ການເລືອກເຄື່ອງມື, ການກວດສອບເຄື່ອງຈັກ, ແລະ ການກວດກາຄຸນນະພາບ. ຊິ້ນສ່ວນທີ່ສັບສົນອາດຕ້ອງໃຊ້ເວລາຫຼາຍຊົ່ວໂມງໃນການຂຽນໂປຣແກຣມ. ເຄື່ອງຈັກຫ້າແກນ, ເຄື່ອງຈັກໜ້າໂຄ້ງ, ແລະ ໂຄງການທີ່ມີຄວາມແມ່ນຍໍາສູງຕ້ອງການວິສະວະກອນທີ່ມີປະສົບການ, ເຮັດໃຫ້ຄ່າໃຊ້ຈ່າຍແຮງງານເປັນສ່ວນສໍາຄັນຂອງການກຳນົດລາຄາ. ນອກຈາກນັ້ນ, ຄ່າໃຊ້ຈ່າຍໃນການດໍາເນີນງານເຊັ່ນ: ການຄຸ້ມຄອງຄໍາສັ່ງ, ການຈັດຊື້, ການຄວບຄຸມຄຸນນະພາບ, ການເກັບຮັກສາສິນຄ້າ, ແລະ ການຂົນສົ່ງກໍ່ຕ້ອງໄດ້ຈັດສັນເຂົ້າໃນຕົ້ນທຶນຜະລິດຕະພັນ.
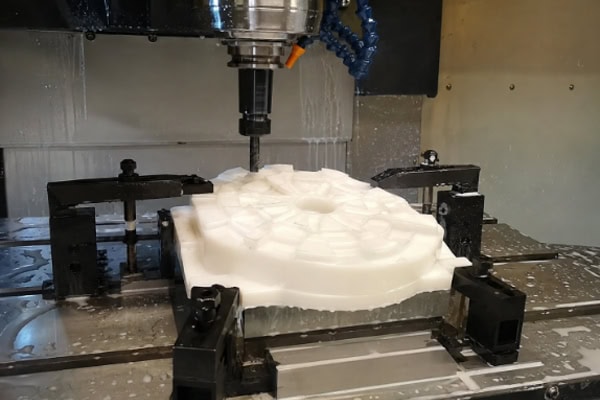
ຂະບວນການຄິດໄລ່ຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກພາດສະຕິກ CNC
ຫຼັງຈາກໄດ້ຮັບແບບແຕ້ມແລ້ວ, ໂຮງງານຕ້ອງປະເມີນຄວາມເປັນໄປໄດ້ທາງດ້ານເຕັກນິກກ່ອນ, ຈາກນັ້ນຈຶ່ງດຳເນີນການຄິດໄລ່ວັດສະດຸ ແລະ ການປະເມີນເວລາໃນການເຄື່ອງຈັກ. ແຕ່ລະຂັ້ນຕອນມີຜົນກະທົບຕໍ່ລາຄາສຸດທ້າຍ. ເຖິງແມ່ນວ່າຜະລິດຕະພັນຈະມີລັກສະນະຄ້າຍຄືກັນ, ແຕ່ລາຍລະອຽດດ້ານໂຄງສ້າງ ຫຼື ຄວາມຕ້ອງການດ້ານຄວາມແມ່ນຍຳສາມາດປ່ຽນແປງຕົ້ນທຶນໄດ້ຢ່າງຫຼວງຫຼາຍ.
ການປະເມີນຜົນການແຕ້ມຮູບ ແລະ ການວິເຄາະຂະບວນການ
ຫຼັງຈາກໄດ້ຮັບແບບແຕ້ມແລ້ວ, ວິສະວະກອນຈະກວດສອບກ່ອນວ່າຊິ້ນສ່ວນດັ່ງກ່າວສາມາດຜະລິດໄດ້ຫຼືບໍ່ ແລະ ວິເຄາະສິ່ງທ້າທາຍໃນການເຄື່ອງຈັກ. ຂັ້ນຕອນນີ້ກ່ຽວຂ້ອງຫຼາຍກວ່າການກວດສອບຂະໜາດ; ມັນຕ້ອງການການຕັດສິນຈາກປະສົບການຂອງຂະບວນການ.
ປັດໄຈທີ່ສໍາຄັນປະກອບມີ:
- ຂະ ໜາດ ຜະລິດຕະພັນ
- ຄວາມທົນທານຂອງເຄື່ອງຈັກ
- ປະລິມານຮູ ແລະ ການແຈກຢາຍ
- ໂຄງສ້າງໜ້າດິນໂຄ້ງ
- ຂໍ້ ກຳ ນົດການປະກອບ
- ຄວາມຕ້ອງການດ້ານການສໍາເລັດຮູບ
ໂຄງສ້າງທີ່ສັບສົນເຊັ່ນ: ຮູເລິກ, ຮ່ອງແຄບ, ກຳແພງບາງໆ, ແລະ ເສັ້ນໂຄ້ງທີ່ສັບສົນເພີ່ມຄວາມຫຍຸ້ງຍາກໃນການເຄື່ອງຈັກຢ່າງຫຼວງຫຼາຍ. ການເຈາະຮາບພຽງງ່າຍໆຕ້ອງການພຽງແຕ່ເສັ້ນທາງເຄື່ອງມືພື້ນຖານເທົ່ານັ້ນ, ໃນຂະນະທີ່ພື້ນຜິວໂຄ້ງອາດຕ້ອງການການຂຽນໂປຣແກຣມ 3D ແລະການວາງແຜນເສັ້ນທາງເຄື່ອງມືທີ່ສັບສົນ, ເຊິ່ງເຮັດໃຫ້ເວລາການເຄື່ອງຈັກເພີ່ມຂຶ້ນຫຼາຍຄັ້ງ. ການເຂົ້າເຖິງເຄື່ອງມື, ຄວາມຕ້ອງການການເຄື່ອງຈັກແບບແບ່ງສ່ວນ, ແລະການອອກແບບອຸປະກອນກໍ່ຕ້ອງໄດ້ພິຈາລະນາເຊັ່ນກັນ. ອຸປະກອນທີ່ສັບສົນຫຼາຍເທົ່າໃດ, ຕົ້ນທຶນໂດຍລວມກໍ່ຈະສູງຂຶ້ນເທົ່ານັ້ນ. ດັ່ງນັ້ນ, ການວິເຄາະແບບແຕ້ມຮູບຈະກຳນົດຄວາມຖືກຕ້ອງຂອງການປະເມີນຕົ້ນທຶນໂດຍກົງ.
ການປະເມີນການບໍລິໂພກວັດສະດຸ
ຕົ້ນທຶນວັດສະດຸຄິດໄລ່ໂດຍອີງໃສ່ຂະໜາດສິນຄ້າດິບແທນທີ່ຈະເປັນນ້ຳໜັກສຳເລັດຮູບ. ການເຄື່ອງຈັກ CNC ຮຽກຮ້ອງໃຫ້ມີຄ່າທຳນຽມສຳລັບການຕັດ ແລະ ການໜີບ, ສະນັ້ນການນຳໃຊ້ວັດສະດຸຕົວຈິງຈຶ່ງໃຫຍ່ກວ່າຂະໜາດຊິ້ນສ່ວນສຸດທ້າຍ.
ຍົກຕົວຢ່າງ:
ຂະໜາດຊິ້ນສ່ວນ: 150 × 100 × 30 ມມ
ປະລິມານວັດຖຸດິບປະມານ: 170 × 120 × 35 ມມ
ຖ້າລາຄາວັດສະດຸແມ່ນ 200 ຢວນ/ກິໂລ, ຄ່າໃຊ້ຈ່າຍທັງໝົດຕ້ອງຄິດໄລ່ໂດຍໃຊ້ຄວາມໜາແໜ້ນຂອງວັດສະດຸ.
ສຳລັບພາດສະຕິກທີ່ມີປະສິດທິພາບສູງເຊັ່ນ PEEK ແລະ PEI, ເຖິງແມ່ນວ່າຈະມີເງິນອຸດໜູນໜ້ອຍໆກໍ່ເຮັດໃຫ້ຕົ້ນທຶນເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ. ດັ່ງນັ້ນ, ການນຳໃຊ້ວັດສະດຸມີບົດບາດສຳຄັນໃນການຄວບຄຸມຕົ້ນທຶນ. ວັດສະດຸບາງຢ່າງຕ້ອງໄດ້ຊື້ເປັນແຜ່ນເຕັມ, ຊຶ່ງໝາຍຄວາມວ່າຕ້ອງລວມຄ່າໃຊ້ຈ່າຍຂອງເສດເຫຼືອເຂົ້ານຳ. ວັດສະດຸ PC ແລະ acrylic ທີ່ໂປ່ງໃສອາດຈະຕ້ອງການຟິມປ້ອງກັນ, ການພິຈາລະນາການສູນເສຍການຂົນສົ່ງ, ແລະ ຄວາມຕ້ອງການໃນການເກັບຮັກສາ, ເຊິ່ງເປັນຕົ້ນທຶນທີ່ເຊື່ອງໄວ້ທີ່ສະທ້ອນຢູ່ໃນລາຄາສຸດທ້າຍ.
ການປະເມີນເວລາເຄື່ອງຈັກ
ເວລາເຄື່ອງຈັກມັກຈະເປັນອົງປະກອບຕົ້ນທຶນທີ່ໃຫຍ່ທີ່ສຸດ ແລະ ປະກອບດ້ວຍເວລາປະຕິບັດງານຂອງເຄື່ອງຈັກ ແລະ ເວລາຊ່ວຍເຫຼືອ. ວິສະວະກອນຄາດຄະເນເວລາຮອບວຽນທັງໝົດໂດຍອີງໃສ່ປະສົບການ ຫຼື ການຈຳລອງ CAM.
ຂັ້ນຕອນການເຄື່ອງຈັກທົ່ວໄປປະກອບມີ:
- ເວລາການຕັ້ງຄ່າ
- ເວລາຕັ້ງຄ່າເຄື່ອງມື
- ເຄື່ອງຈັກຫຍາບ
- ເຄິ່ງສໍາເລັດຮູບ
- Finishing
- ກວດສອບ
ຕົວຢ່າງ:
ຕັ້ງຄ່າ: 20 ນາທີ
ການຫຍາບ: 40 ນາທີ
ສຳເລັດຮູບ: 60 ນາທີ
ການກວດກາ: 20 ນາທີ
ລວມທັງໝົດ: 140 ນາທີ
ຖ້າອັດຕາເຄື່ອງຈັກແມ່ນ 200 ຢວນ/ຊົ່ວໂມງ, ລາຄາປະມານ 466 ຢວນ. ເວລາບໍ່ພຽງແຕ່ໄດ້ຮັບອິດທິພົນຈາກຄວາມຍາວຂອງເສັ້ນທາງເຄື່ອງມືເທົ່ານັ້ນ ແຕ່ຍັງໄດ້ຮັບອິດທິພົນຈາກການເລືອກເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ແລະຄຸນສົມບັດຂອງວັດສະດຸອີກດ້ວຍ. ວັດສະດຸພາດສະຕິກແມ່ນງ່າຍຕໍ່ການຕັດກ່ວາໂລຫະ, ແຕ່ຄວາມແມ່ນຍໍາສູງຍັງຕ້ອງການອັດຕາການປ້ອນທີ່ຫຼຸດລົງເພື່ອຫຼີກເວັ້ນການຜິດຮູບ ຫຼື ການລະລາຍ. ຊິ້ນສ່ວນທີ່ສັບສົນອາດຕ້ອງການການຕັ້ງຄ່າຫຼາຍຢ່າງ, ເຊິ່ງເຮັດໃຫ້ເວລາໃນການປັບຕຳແໜ່ງ ແລະ ການວັດແທກເພີ່ມຂຶ້ນ.
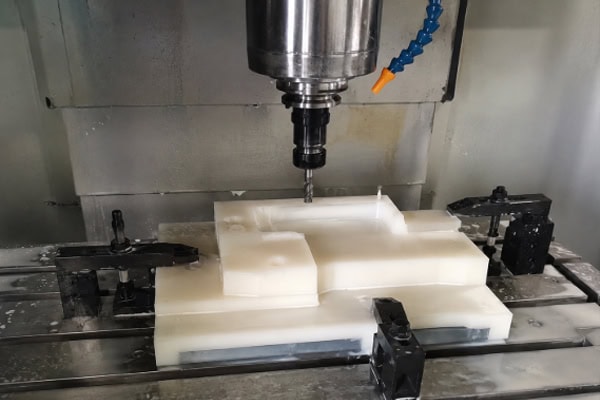
ປັດໄຈທາງເທັກນິກທີ່ມີຜົນກະທົບຕໍ່ຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກ
ເຖິງແມ່ນວ່າຈະມີວັດສະດຸດຽວກັນ ແລະ ຂະໜາດທີ່ຄ້າຍຄືກັນ, ລາຄາອາດຈະແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍຍ້ອນຄວາມຕ້ອງການດ້ານເຕັກນິກ.
ຄວາມຕ້ອງການຄວາມຊັດເຈນ
ຄວາມແມ່ນຍຳທີ່ສູງຂຶ້ນເຮັດໃຫ້ຄວາມຫຍຸ້ງຍາກໃນການເຄື່ອງຈັກເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍ. ຊິ້ນສ່ວນທີ່ໃຊ້ໃນລະບົບການກຳນົດຕຳແໜ່ງອັດຕະໂນມັດ, ອຸປະກອນການແພດ ແລະ ອົງປະກອບເອເລັກໂຕຣນິກມັກຈະຕ້ອງການຄວາມແມ່ນຍຳ ±0.05 ມມ ຫຼື ແມ່ນແຕ່ ±0.01 ມມ. ສິ່ງນີ້ຕ້ອງການຄວາມໄວໃນການຕັດທີ່ຊ້າລົງ, ການຄວບຄຸມການປ້ອນທີ່ລະອຽດກວ່າ, ແລະ ການກວດກາເລື້ອຍໆກວ່າ. ບາງມິຕິຕ້ອງການເຄື່ອງມືວັດແທກພິເສດ. ການເພີ່ມຂຶ້ນຂອງການເຄື່ອງຈັກ ແລະ ເວລາໃນການກວດກາເຮັດໃຫ້ຕົ້ນທຶນເພີ່ມຂຶ້ນໂດຍກົງ.
ຄວາມສັບສົນຂອງໂຄງສ້າງ
ໂຄງສ້າງທີ່ສັບສົນສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບ, ລວມທັງ:
- ຮູຂຸມຂົນເລິກ
- ຮູນ້ອຍໆ
- ພື້ນຜິວທີ່ຊັບຊ້ອນ
- ຝາບາງ
- ຮູບຮ່າງສະຫມໍ່າສະເຫມີ
ຊິ້ນສ່ວນທີ່ມີຝາບາງມັກຈະຜິດຮູບໄດ້ງ່າຍ ແລະ ຕ້ອງການການຕັດເປັນຊັ້ນໆ. ແມ່ນແຕ່ຊິ້ນສ່ວນນ້ອຍໆກໍ່ອາດຕ້ອງໃຊ້ເວລາເຄື່ອງຈັກດົນກວ່າຮູບຮ່າງງ່າຍໆຢ່າງຫຼວງຫຼາຍ.
ຄວາມຕ້ອງການການສຳເລັດຮູບພື້ນຜິວ
ຊິ້ນສ່ວນພາດສະຕິກຫຼາຍຊະນິດບໍ່ພຽງແຕ່ຕ້ອງການຄວາມແມ່ນຍຳດ້ານມິຕິເທົ່ານັ້ນ ແຕ່ຍັງຕ້ອງການຮູບລັກສະນະທີ່ດີອີກດ້ວຍ. ການປຸງແຕ່ງຫຼັງການປຸງແຕ່ງທົ່ວໄປປະກອບມີການລອກສີ, ການຂັດ, ການພົ່ນຊາຍ, ການສະແກນໄໝ, ການແກະສະຫຼັກ, ແລະ ການໝາຍດ້ວຍເລເຊີ. ສຳລັບວັດສະດຸ PC ແລະ acrylic ທີ່ໂປ່ງໃສ, ການບັນລຸຜົນສຳເລັດຄືກະຈົກມັກຈະຕ້ອງການຂັ້ນຕອນການຂັດຫຼາຍຂັ້ນຕອນ, ເຊິ່ງສ່ວນໃຫຍ່ແມ່ນເຮັດດ້ວຍມື ແລະ ດັ່ງນັ້ນຈຶ່ງເພີ່ມຄ່າໃຊ້ຈ່າຍ.
ວິທີການຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກພາດສະຕິກ CNC ຢ່າງມີປະສິດທິພາບ?
ເພີ່ມປະສິດທິພາບການອອກແບບຜະລິດຕະພັນ
ໂຄງສ້າງທີ່ສັບສົນເກີນໄປເຮັດໃຫ້ເວລາໃນການເຄື່ອງຈັກເພີ່ມຂຶ້ນ. ຮ່ອງເລິກ, ຮູເລິກ, ແລະ ໜ້າຜິວທີ່ສັບສົນລ້ວນແຕ່ເພີ່ມເວລາໃນການເຮັດວຽກຂອງເຄື່ອງມື ແລະ ການຂຽນໂປຣແກຣມ. ການອອກແບບທີ່ງ່າຍດາຍເມື່ອເປັນໄປໄດ້ຈະຊ່ວຍຫຼຸດຜ່ອນຕົ້ນທຶນ ແລະ ປັບປຸງປະສິດທິພາບ.
ເລືອກຊັ້ນວັດສະດຸທີ່ເໝາະສົມ
ວັດສະດຸທີ່ມີລາຄາແພງກວ່າບໍ່ຈຳເປັນຕ້ອງໃຊ້ສະເໝີໄປ. ຕົວຢ່າງ, POM ແມ່ນພຽງພໍສຳລັບຊິ້ນສ່ວນກົນຈັກຫຼາຍຢ່າງ, ໃນຂະນະທີ່ PEEK ອາດຈະບໍ່ຈຳເປັນ. ການເລືອກວັດສະດຸໂດຍອີງໃສ່ການນຳໃຊ້ຕົວຈິງສາມາດຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໄດ້ຢ່າງຫຼວງຫຼາຍ.
ເພີ່ມຂະໜາດຂອງຊຸດການສັ່ງຊື້
ການສັ່ງຊື້ຂະໜາດນ້ອຍມີຕົ້ນທຶນຄົງທີ່ສູງກວ່າ ເຊັ່ນ: ການຂຽນໂປຣແກຣມ ແລະ ການຕັ້ງຄ່າ. ການເພີ່ມປະລິມານຊ່ວຍໃຫ້ສາມາດແຈກຢາຍຕົ້ນທຶນໄປທົ່ວຊິ້ນສ່ວນຕ່າງໆໄດ້ຫຼາຍຂຶ້ນ, ເຮັດໃຫ້ລາຄາຕໍ່ໜ່ວຍຫຼຸດລົງ. ການຜະລິດເປັນຊຸດມີປະສິດທິພາບດ້ານຕົ້ນທຶນຫຼາຍກວ່າການປັບແຕ່ງຊິ້ນສ່ວນດຽວ.
ຖາມ & A
ເປັນຫຍັງລາຄາເຄື່ອງຈັກ CNC ຈຶ່ງແຕກຕ່າງກັນຫຼາຍ?
ລາຄາອາດແຕກຕ່າງກັນ 30%–100% ເຖິງແມ່ນວ່າສຳລັບຮູບແຕ້ມດຽວກັນກໍຕາມ ເນື່ອງຈາກຄວາມແຕກຕ່າງໃນ:
- ລະດັບອຸປະກອນ
- ປະສົບການວິສະວະກອນ
- ແຫຼ່ງວັດສະດຸ
- ມາດຕະຖານການກວດກາ
- ຂອບເຂດການບໍລິການ
- ປະສິດທິພາບການປຸງແຕ່ງ
ຜູ້ຜະລິດບາງຄົນສະໜອງພຽງແຕ່ເຄື່ອງຈັກຂັ້ນພື້ນຖານເທົ່ານັ້ນ, ໃນຂະນະທີ່ຜູ້ຜະລິດອື່ນໆລວມມີບົດລາຍງານການກວດກາ, ການສຳເລັດຮູບໜ້າດິນ, ແລະ ການສະໜັບສະໜູນຫຼັງການຂາຍ. ດັ່ງນັ້ນ, ການປຽບທຽບລາຄາຄວນພິຈາລະນາຄຸນນະພາບ, ຄວາມແມ່ນຍຳ, ແລະ ມາດຕະຖານການຈັດສົ່ງ, ບໍ່ພຽງແຕ່ລາຄາເທົ່ານັ້ນ.
ສະຫຼຸບ
ຄ່າໃຊ້ຈ່າຍໃນການເຄື່ອງຈັກພາດສະຕິກ CNC ແມ່ນໄດ້ຮັບອິດທິພົນຈາກຫຼາຍປັດໃຈລວມທັງວັດສະດຸ, ອຸປະກອນ, ແຮງງານ, ຄວາມຊັບຊ້ອນຂອງຂະບວນການ, ແລະການຄຸ້ມຄອງ. ຄ່າໃຊ້ຈ່າຍວັດສະດຸປະກອບເປັນລາຄາພື້ນຖານ, ເວລາເຄື່ອງຈັກກຳນົດຄ່າໃຊ້ຈ່າຍຫຼັກ, ໃນຂະນະທີ່ຄວາມຊັບຊ້ອນຂອງໂຄງສ້າງ, ຄວາມຕ້ອງການຄວາມແມ່ນຍໍາ, ແລະຄຸນນະພາບຂອງພື້ນຜິວມີຜົນກະທົບໂດຍກົງຕໍ່ລາຄາສຸດທ້າຍ. ຊິ້ນສ່ວນງ່າຍໆທີ່ມີຄວາມແມ່ນຍໍາມາດຕະຖານແມ່ນງ່າຍຕໍ່ການຄວບຄຸມໃນດ້ານຄ່າໃຊ້ຈ່າຍ, ໃນຂະນະທີ່ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ມີໂຄງສ້າງທີ່ຊັບຊ້ອນ ແລະພາດສະຕິກວິສະວະກໍາພິເສດເພີ່ມຄວາມຫຍຸ້ງຍາກ ແລະເວລາໃນການເຄື່ອງຈັກຢ່າງຫຼວງຫຼາຍ. ເພື່ອຄວາມຖືກຕ້ອງຂອງລາຄາທີ່ດີກວ່າ, ບໍລິສັດຄວນສະໜອງແບບແຕ້ມ ແລະ ຄວາມຕ້ອງການດ້ານເຕັກນິກທີ່ຄົບຖ້ວນ ແລະ ສື່ສານກັບຜູ້ຜະລິດຢ່າງເຕັມທີ່. ການເພີ່ມປະສິດທິພາບການອອກແບບ, ການເລືອກວັດສະດຸທີ່ເໝາະສົມ, ແລະການວາງແຜນການຜະລິດແບບ batch ສາມາດຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການຜະລິດໂດຍລວມຢ່າງມີປະສິດທິພາບ ແລະ ປັບປຸງປະສິດທິພາບ.
















