
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດ ແມ່ນສອງການຕັ້ງຄ່າທີ່ສຳຄັນທີ່ສຸດໃນການເຄື່ອງຈັກ CNC, ແຕ່ມັນມັກຈະຖືກເຂົ້າໃຈຜິດ ຫຼື ໃຊ້ສະຫຼັບກັນໄດ້. ໃນຄວາມເປັນຈິງແລ້ວ, ແຕ່ລະອັນຄວບຄຸມສ່ວນທີ່ແຕກຕ່າງກັນຂອງຂະບວນການຕັດ ແລະ ສົ່ງຜົນກະທົບຕໍ່ຄຸນນະພາບການເຄື່ອງຈັກ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ຜິວໜ້າ ແລະ ປະສິດທິພາບໃນການຜະລິດໃນແບບຂອງມັນເອງ.
ອ່ານຕໍ່ເພື່ອຮຽນຮູ້ວິທີການເຮັດວຽກຂອງອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດ, ພວກມັນກ່ຽວຂ້ອງກັນແນວໃດ, ແລະ ເປັນຫຍັງພວກມັນຈຶ່ງສຳຄັນໃນການຜະລິດຕົວຈິງ.
ອັດຕາການປ້ອນຂໍ້ມູນໃນເຄື່ອງຈັກ CNC ແມ່ນຫຍັງ?
ອັດຕາການປ້ອນແມ່ນຄວາມໄວທີ່ເຄື່ອງມືຕັດເຄື່ອນທີ່ທຽບກັບຊິ້ນວຽກໃນລະຫວ່າງການເຄື່ອງຈັກ. ເວົ້າງ່າຍໆ, ມັນສະແດງໃຫ້ເຫັນວ່າເຄື່ອງມືເຄື່ອນທີ່ໄວເທົ່າໃດໃນຂະນະທີ່ເອົາວັດສະດຸອອກ. ໃນການເຄື່ອງຈັກ CNC, ອັດຕາການປ້ອນແມ່ນຕົວກໍານົດຫຼັກເພາະມັນມີຜົນກະທົບຕໍ່ເວລາເຄື່ອງຈັກ, ນໍ້າໜັກຂອງຊິບ, ຜິວໜ້າ, ແລະປະສິດທິພາບການຕັດໂດຍລວມ.
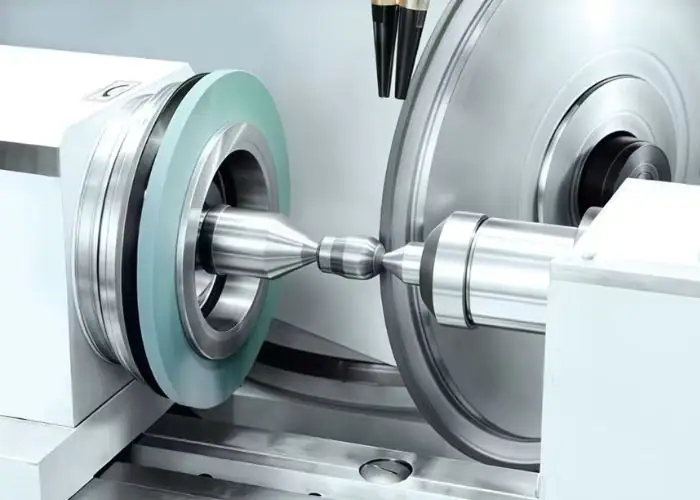
ອັດຕາການປ້ອນໂດຍປົກກະຕິແລ້ວແມ່ນວັດແທກເປັນ ມມ/ນາທີ ຫຼື IPM. ໃນການໂມ້, ມັນມັກຈະຄິດໄລ່ຈາກອັດຕາການປ້ອນຕໍ່ແຂ້ວ, ຈຳນວນຟລູດ, ແລະ ຄວາມໄວຂອງ spindle. ນີ້ໝາຍຄວາມວ່າອັດຕາການປ້ອນແມ່ນກ່ຽວຂ້ອງຢ່າງໃກ້ຊິດກັບປະລິມານວັດສະດຸທີ່ແຕ່ລະຄົມຕັດເອົາອອກໃນລະຫວ່າງການໝູນແຕ່ລະຄັ້ງ.
ໜຶ່ງໃນຜົນກະທົບຫຼັກຂອງອັດຕາການປ້ອນແມ່ນຕໍ່ກັບນ້ຳໜັກຂອງຊິບ. ຖ້າອັດຕາການປ້ອນສູງເກີນໄປ, ແຮງຕັດຈະເພີ່ມຂຶ້ນ ແລະ ເຄື່ອງມືອາດຈະເສື່ອມສະພາບໄວຂຶ້ນ ຫຼື ມີການໂຫຼດເກີນ. ຖ້າມັນຕ່ຳເກີນໄປ, ເຄື່ອງມືອາດຈະຖູແທນທີ່ຈະຕັດຢ່າງຖືກຕ້ອງ, ເຊິ່ງຍັງສາມາດຫຼຸດປະສິດທິພາບຂອງເຄື່ອງຈັກໄດ້.
ອັດຕາການປ້ອນຍັງສົ່ງຜົນກະທົບຕໍ່ການສຳເລັດຮູບໜ້າຜິວ ແລະ ເວລາຮອບວຽນ. ອັດຕາການປ້ອນທີ່ສູງຂຶ້ນສາມາດປັບປຸງຜົນຜະລິດໄດ້ໂດຍການຫຼຸດເວລາເຄື່ອງຈັກ, ແຕ່ພວກມັນອາດຈະເຮັດໃຫ້ເກີດຮອຍຫຍາບຂອງເຄື່ອງມື. ອັດຕາການປ້ອນທີ່ຕ່ຳມັກຈະຊ່ວຍປັບປຸງຄຸນນະພາບໜ້າຜິວ, ໂດຍສະເພາະໃນການດຳເນີນງານສຳເລັດຮູບ, ແຕ່ຖ້າຕັ້ງຄ່າຕໍ່າເກີນໄປ, ພວກມັນອາດຈະຫຼຸດປະສິດທິພາບ.
ໃນທາງປະຕິບັດ, ອັດຕາການປ້ອນທີ່ເໝາະສົມແມ່ນຂຶ້ນກັບປັດໃຈຕ່າງໆເຊັ່ນ: ວັດສະດຸ, ປະເພດເຄື່ອງມື, ຮູບຊົງເລຂາຄະນິດຂອງເຄື່ອງຕັດ, ຄວາມໄວຂອງແກນໝູນ, ການດຳເນີນງານຂອງເຄື່ອງຈັກ, ແລະ ຄວາມຕ້ອງການດ້ານການສຳເລັດຮູບພື້ນຜິວ. ອັດຕາການປ້ອນທີ່ເໝາະສົມຊ່ວຍດຸ່ນດ່ຽງຜົນຜະລິດ, ຄຸນນະພາບຂອງຊິ້ນສ່ວນ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື.
ຄວາມໄວຕັດໃນເຄື່ອງຈັກ CNC ແມ່ນຫຍັງ?
ຄວາມໄວໃນການຕັດໝາຍເຖິງຄວາມໄວທີ່ຂອບຕັດເຄື່ອນທີ່ຜ່ານໜ້າຜິວຂອງຊິ້ນວຽກໃນລະຫວ່າງການຕັດ. ເວົ້າອີກຢ່າງໜຶ່ງ, ມັນອະທິບາຍວ່າເຄື່ອງມືສຳຜັດກັບວັດສະດຸໄວເທົ່າໃດຢູ່ຈຸດສຳຜັດ. ໃນການເຄື່ອງຈັກ CNC, ຄວາມໄວໃນການຕັດແມ່ນຕົວກຳນົດພື້ນຖານເພາະມັນສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ການສ້າງຄວາມຮ້ອນ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ປະສິດທິພາບໃນການຕັດ, ແລະ ປະສິດທິພາບຂອງເຄື່ອງຈັກໂດຍລວມ.
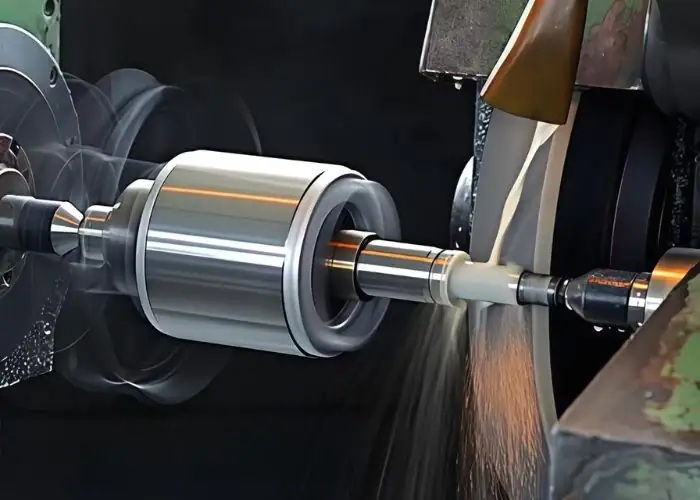
ຄວາມໄວໃນການຕັດມັກຈະສະແດງອອກເປັນແມັດຕໍ່ນາທີ (ມ/ນາທີ) ຫຼື ຟຸດໜ້າດິນຕໍ່ນາທີ (SFM). ມັນແຕກຕ່າງຈາກຄວາມໄວຂອງແກນໝູນ, ເຖິງແມ່ນວ່າທັງສອງຈະກ່ຽວຂ້ອງກັນຢ່າງໃກ້ຊິດ. ຄວາມໄວຂອງແກນໝູນບອກທ່ານວ່າເຄື່ອງມື ຫຼື ຊິ້ນວຽກໝູນໄວເທົ່າໃດ, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດອະທິບາຍເຖິງຄວາມໄວເສັ້ນຊື່ຕົວຈິງຢູ່ທີ່ຂອບຕັດ. ນີ້ໝາຍຄວາມວ່າຄວາມໄວຂອງແກນໝູນດຽວກັນສາມາດສົ່ງຜົນໃຫ້ຄວາມໄວໃນການຕັດແຕກຕ່າງກັນໄປຕາມເສັ້ນຜ່າສູນກາງຂອງເຄື່ອງມື ຫຼື ຊິ້ນວຽກ.
ໃນການເຄື່ອງຈັກ, ຄວາມໄວໃນການຕັດມີບົດບາດສຳຄັນໃນການກຳນົດວ່າວັດສະດຸຖືກກຳຈັດອອກຢ່າງມີປະສິດທິພາບແນວໃດ ແລະ ຄວາມຮ້ອນທີ່ຜະລິດອອກມາໃນລະຫວ່າງຂະບວນການເທົ່າໃດ. ຖ້າຄວາມໄວໃນການຕັດສູງເກີນໄປ, ມັນສາມາດເພີ່ມອຸນຫະພູມໃນການຕັດ, ເຮັດໃຫ້ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນລົງ, ແລະ ເພີ່ມຄວາມສ່ຽງຂອງຄວາມລົ້ມເຫຼວຂອງເຄື່ອງມື. ຖ້າມັນຕໍ່າເກີນໄປ, ປະສິດທິພາບໃນການເຄື່ອງຈັກອາດຈະຫຼຸດລົງ, ແລະ ການຕັດອາດຈະບໍ່ໝັ້ນຄົງ ຫຼື ມີປະສິດທິພາບ.
ຄວາມໄວຕັດທີ່ເໝາະສົມແມ່ນຂຶ້ນກັບຫຼາຍປັດໃຈ, ລວມທັງວັດສະດຸຊິ້ນວຽກ, ວັດສະດຸເຄື່ອງມື, ການເຄືອບເຄື່ອງມື, ການດຳເນີນງານຂອງເຄື່ອງຈັກ, ແລະ ເງື່ອນໄຂການເຮັດໃຫ້ເຢັນ.
ອັດຕາການປ້ອນ ທຽບກັບ ຄວາມໄວໃນການຕັດ: ຄວາມແຕກຕ່າງຫຼັກແມ່ນຫຍັງ?
ໃນການເຄື່ອງຈັກ CNC, ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດເຮັດວຽກຮ່ວມກັນ, ແຕ່ພວກມັນອະທິບາຍສ່ວນຕ່າງໆຂອງຂະບວນການຕັດ. ເນື່ອງຈາກວ່າແຕ່ລະພາລາມິເຕີມີຜົນກະທົບຕໍ່ຜົນໄດ້ຮັບຂອງເຄື່ອງຈັກແຕກຕ່າງກັນ, ການເຂົ້າໃຈຄວາມແຕກຕ່າງແມ່ນມີຄວາມສຳຄັນສຳລັບການປັບປຸງຄຸນນະພາບຂອງຊິ້ນສ່ວນ, ການຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ການບັນລຸຜົນສຳເລັດຂອງໜ້າຜິວທີ່ດີຂຶ້ນ, ແລະ ການຮັກສາການຜະລິດທີ່ມີປະສິດທິພາບ.
| ປະເພດ | Feed Rate | ຄວາມໄວຕັດ |
| ຄໍານິຍາມ | ຄວາມໄວທີ່ເຄື່ອງມືຕັດເຄື່ອນທີ່ທຽບກັບຊິ້ນວຽກ | ຄວາມໄວທີ່ຂອບຕັດເຄື່ອນທີ່ຜ່ານໜ້າຜິວຂອງຊິ້ນວຽກ |
| ການເຄື່ອນໄຫວຫຼັກ | ການເຄື່ອນໄຫວຂອງເຄື່ອງມືປ້ອນ | ການຕັດການເຄື່ອນໄຫວຢູ່ຈຸດທີ່ຕິດຕໍ່ |
| ສິ່ງທີ່ມັນຄວບຄຸມ | ຄວາມໄວທີ່ເຄື່ອງມືເຄື່ອນທີ່ເຂົ້າໄປໃນ ຫຼື ຕາມຮອຍຕັດ | ຄວາມໄວຂອງຄົມຕັດທີ່ຄົມຊັດກັບວັດສະດຸ |
| ໜ່ວຍ ງານສາມັນ | ມມ/ນາທີ, IPM, ມມ/ຮອບ, ມມ/ແຂ້ວ | ມ/ນາທີ, SFM |
| ຜົນກະທົບຫຼັກຕໍ່ການເຄື່ອງຈັກ | ການໂຫຼດຊິບ, ເວລາເຄື່ອງຈັກ, ການສຳເລັດຮູບພື້ນຜິວ | ການສ້າງຄວາມຮ້ອນ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ປະສິດທິພາບໃນການຕັດ |
| ຖ້າຕັ້ງຄ່າສູງເກີນໄປ | ອາດຈະເພີ່ມນໍ້າໜັກເຄື່ອງມື, ເຮັດໃຫ້ຜິວໜ້າຊຸດໂຊມລົງ ແລະ ເຮັດໃຫ້ເກີດການສວມໃສ່ຫຼາຍເກີນໄປ. | ອາດຈະເພີ່ມອຸນຫະພູມການຕັດ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນລົງ |
| ຖ້າຕັ້ງຄ່າຕໍ່າເກີນໄປ | ອາດຈະຫຼຸດຜ່ອນປະສິດທິພາບ ແລະ ເຮັດໃຫ້ເກີດການຖູແທນການຕັດທີ່ຖືກຕ້ອງ | ອາດຈະຫຼຸດຜົນຜະລິດ ແລະ ຫຼຸດຜ່ອນປະສິດທິພາບຂອງການຕັດ |
| ກ່ຽວຂ້ອງຢ່າງໃກ້ຊິດກັບ | ການປ້ອນຕໍ່ແຂ້ວ, ການປ້ອນຕໍ່ຮອບ, ຄວາມໄວຂອງ spindle | ຄວາມໄວຂອງແກນ, ເສັ້ນຜ່າສູນກາງເຄື່ອງມື, ເສັ້ນຜ່າສູນກາງຂອງຊິ້ນວຽກ |
| ຈຸດສຸມທົ່ວໄປໃນການເພີ່ມປະສິດທິພາບ | ຜົນຜະລິດ, ການຄວບຄຸມຊິບ, ຄຸນນະພາບພື້ນຜິວ | ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ການຄວບຄຸມອຸນຫະພູມ, ຄວາມໝັ້ນຄົງຂອງການຕັດ |
| ວິທີງ່າຍໆໃນການຈື່ຈຳ | ເຄື່ອງມືເຄື່ອນທີ່ໄປຂ້າງໜ້າໄວເທົ່າໃດ | ຄວາມໄວຂອງຄົມຕັດທີ່ເຄື່ອນທີ່ຜ່ານວັດສະດຸ |
ເປັນຫຍັງອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດຈຶ່ງມີຄວາມສຳຄັນໃນການເຄື່ອງຈັກ CNC?
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດແມ່ນມີຄວາມສຳຄັນຫຼາຍໃນການເຄື່ອງຈັກ CNC ເພາະມັນສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຄຸນນະພາບຂອງຊິ້ນສ່ວນ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື ແລະ ປະສິດທິພາບຂອງເຄື່ອງຈັກ. ເຖິງແມ່ນວ່າຈະມີເຄື່ອງຈັກ ແລະ ເຄື່ອງມືທີ່ເໝາະສົມ, ການຕັ້ງຄ່າພາລາມິເຕີທີ່ບໍ່ດີກໍຍັງສາມາດນຳໄປສູ່ການຕັດທີ່ບໍ່ໝັ້ນຄົງ ແລະ ຜົນໄດ້ຮັບທີ່ບໍ່ດີ.
ຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງຊິ້ນສ່ວນ
ເຫດຜົນສຳຄັນອັນໜຶ່ງທີ່ພາລາມິເຕີເຫຼົ່ານີ້ມີຄວາມສຳຄັນແມ່ນຜົນກະທົບຂອງມັນຕໍ່ຄຸນນະພາບຂອງຊິ້ນສ່ວນ. ອັດຕາການປ້ອນມີອິດທິພົນຢ່າງຫຼວງຫຼາຍຕໍ່ການໂຫຼດຊິບ, ຜິວໜ້າ, ແລະເວລາການເຄື່ອງຈັກ, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດມີຜົນກະທົບຕໍ່ການສ້າງຄວາມຮ້ອນ, ຄວາມໝັ້ນຄົງຂອງການຕັດ, ແລະປະສິດທິພາບການຕັດໂດຍລວມ. ຖ້າອັນໃດອັນໜຶ່ງຖືກຕັ້ງຄ່າບໍ່ຖືກຕ້ອງ, ຜົນໄດ້ຮັບອາດຈະເປັນຜິວໜ້າທີ່ບໍ່ດີ, ຄວາມບໍ່ຖືກຕ້ອງຂອງມິຕິ, ຫຼືຄຸນນະພາບການເຄື່ອງຈັກທີ່ບໍ່ສອດຄ່ອງກັນ.
ຜົນກະທົບຕໍ່ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດມີອິດທິພົນໂດຍກົງຕໍ່ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ຖ້າຄວາມໄວໃນການຕັດສູງເກີນໄປ, ມັນສາມາດສ້າງຄວາມຮ້ອນຫຼາຍເກີນໄປ ແລະ ເຮັດໃຫ້ເຄື່ອງມືເສື່ອມໄວ, ໃນຂະນະທີ່ອັດຕາການປ້ອນທີ່ຮຸນແຮງເກີນໄປສາມາດສ້າງນ້ຳໜັກໃສ່ເຄື່ອງມືຫຼາຍເກີນໄປ ແລະ ເພີ່ມໂອກາດໃນການບิ่น ຫຼື ແຕກຫັກ. ໃນທາງກົງກັນຂ້າມ, ການຕັ້ງຄ່າທີ່ຕໍ່າເກີນໄປອາດຈະຫຼຸດຜ່ອນປະສິດທິພາບ ແລະ ປ້ອງກັນການຕັດທີ່ເໝາະສົມ.
ບົດບາດໃນປະສິດທິພາບຂອງເຄື່ອງຈັກ
ອີກເຫດຜົນໜຶ່ງທີ່ພວກມັນມີຄວາມສຳຄັນແມ່ນບົດບາດຂອງພວກມັນໃນປະສິດທິພາບຂອງເຄື່ອງຈັກ. ອັດຕາການປ້ອນມີຜົນກະທົບຕໍ່ຄວາມໄວຂອງເຄື່ອງມືທີ່ເຄື່ອນຍ້າຍຜ່ານວັດສະດຸ, ແລະຄວາມໄວໃນການຕັດມີອິດທິພົນຕໍ່ປະສິດທິພາບຂອງການຕັດທີ່ຄົມຊັດໃນການກຳຈັດວັດສະດຸ. ເມື່ອທັງສອງຢ່າງຖືກປັບປຸງໃຫ້ດີທີ່ສຸດ, ຜູ້ຜະລິດສາມາດປັບປຸງຜົນຜະລິດ, ຫຼຸດເວລາຮອບວຽນ, ແລະຮັກສາການຄວບຄຸມຂະບວນການໃຫ້ດີຂຶ້ນ.
ອິດທິພົນຕໍ່ຄວາມຮ້ອນ ແລະ ຄວາມໝັ້ນຄົງ
ນອກຈາກນັ້ນ, ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດຍັງມີອິດທິພົນຕໍ່ຄວາມຮ້ອນ, ການສັ່ນສະເທືອນ ແລະ ຄວາມໝັ້ນຄົງຂອງການຕັດ. ການຕັ້ງຄ່າທີ່ບໍ່ເໝາະສົມສາມາດນຳໄປສູ່ການສັ່ນສະເທືອນ, ການສ້າງຊິບທີ່ບໍ່ໝັ້ນຄົງ, ແລະ ແຮງຕັດທີ່ບໍ່ສະເໝີພາບ, ເຊິ່ງທັງໝົດນີ້ສາມາດຫຼຸດຜ່ອນຄວາມແມ່ນຍຳຂອງເຄື່ອງຈັກ ແລະ ຄວາມສາມາດໃນການເຮັດຊ້ຳໄດ້.
ການປະກອບສ່ວນເຂົ້າໃນການຄວບຄຸມຕົ້ນທຶນ
ໃນການຜະລິດຕົວຈິງ, ສອງພາລາມິເຕີນີ້ຍັງຊ່ວຍດຸ່ນດ່ຽງຕົ້ນທຶນ ແລະ ປະສິດທິພາບ. ການຕັ້ງຄ່າທີ່ຖືກຕ້ອງສາມາດຫຼຸດຜ່ອນການປ່ຽນເຄື່ອງມືທີ່ບໍ່ຈຳເປັນ, ປ້ອງກັນການເສຍເວລາໃນການເຄື່ອງຈັກ, ແລະ ປັບປຸງຄວາມສອດຄ່ອງໃນທົ່ວການຜະລິດ. ສິ່ງນີ້ເຮັດໃຫ້ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດມີຄວາມສຳຄັນບໍ່ພຽງແຕ່ສຳລັບຜົນໄດ້ຮັບຂອງການເຄື່ອງຈັກເທົ່ານັ້ນ, ແຕ່ຍັງສຳລັບການຄວບຄຸມຕົ້ນທຶນການຜະລິດໂດຍລວມ.
ສະຫຼຸບແລ້ວ, ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດບໍ່ພຽງແຕ່ເປັນການຕັ້ງຄ່າຂອງເຄື່ອງຈັກເທົ່ານັ້ນ. ພວກມັນແມ່ນຕົວກໍານົດຂະບວນການທີ່ສໍາຄັນທີ່ກໍານົດວ່າ ການເຄື່ອງຈັກ CNC ມີປະສິດທິພາບ, ໝັ້ນຄົງ ແລະ ມີປະສິດທິພາບດ້ານຕົ້ນທຶນຫຼືບໍ່.
ອັດຕາການປ້ອນມີຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກແນວໃດ?
ອັດຕາການປ້ອນມີອິດທິພົນໂດຍກົງຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກ ເພາະມັນກຳນົດຄວາມໄວຂອງເຄື່ອງມືຕັດທີ່ເຄື່ອນທີ່ຜ່ານວັດສະດຸ. ໃນການເຄື່ອງຈັກ CNC, ມັນບໍ່ພຽງແຕ່ສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງການຕັດເທົ່ານັ້ນ ແຕ່ຍັງສົ່ງຜົນກະທົບຕໍ່ການສ້າງຊິບ, ຜິວໜ້າ, ແຮງຕັດ ແລະ ພຶດຕິກຳໂດຍລວມຂອງເຄື່ອງມື. ເຖິງແມ່ນວ່າຄວາມໄວໃນການຕັດຈະເໝາະສົມ, ອັດຕາການປ້ອນທີ່ບໍ່ຖືກຕ້ອງຍັງສາມາດນຳໄປສູ່ຜົນໄດ້ຮັບຂອງເຄື່ອງຈັກທີ່ບໍ່ໝັ້ນຄົງໄດ້.
ຜົນກະທົບຕໍ່ພື້ນຜິວ
ອັດຕາການປ້ອນມີບົດບາດສຳຄັນໃນການເຮັດໃຫ້ໜ້າຜິວສຳເລັດຮູບ. ໂດຍທົ່ວໄປ, ອັດຕາການປ້ອນທີ່ສູງຂຶ້ນຈະເຮັດໃຫ້ມີຮອຍເຄື່ອງມືທີ່ເຫັນໄດ້ຊັດເຈນຂຶ້ນເທິງໜ້າຜິວທີ່ຖືກເຄື່ອງຈັກ, ເຊິ່ງສາມາດເຮັດໃຫ້ໜ້າຜິວທີ່ຫຍາບຄາຍຂຶ້ນ. ອັດຕາການປ້ອນທີ່ຕ່ຳກວ່າມັກຈະຊ່ວຍໃຫ້ໜ້າຜິວລຽບນຽນຂຶ້ນ, ໂດຍສະເພາະໃນການດຳເນີນງານສຳເລັດຮູບ. ຢ່າງໃດກໍຕາມ, ຖ້າອັດຕາການປ້ອນຖືກຕັ້ງຕໍ່າເກີນໄປ, ເຄື່ອງມືອາດຈະຖູແທນທີ່ຈະຕັດຢ່າງມີປະສິດທິພາບ, ເຊິ່ງຍັງສາມາດຫຼຸດຄຸນນະພາບໜ້າຜິວໄດ້.
ຜົນກະທົບຕໍ່ການໂຫຼດຊິບ
ອັດຕາການປ້ອນຈະຄວບຄຸມໂດຍກົງຕໍ່ການໂຫຼດຊິບ, ເຊິ່ງເປັນປະລິມານວັດສະດຸທີ່ເອົາອອກໂດຍແຕ່ລະຄົມຕັດໃນລະຫວ່າງການຜ່ານໜຶ່ງຄັ້ງ. ຖ້າອັດຕາການປ້ອນເພີ່ມຂຶ້ນ, ການໂຫຼດຊິບກໍ່ຈະເພີ່ມຂຶ້ນເຊັ່ນກັນ. ສິ່ງນີ້ສາມາດປັບປຸງປະສິດທິພາບການກຳຈັດວັດສະດຸ, ແຕ່ມັນຍັງເຮັດໃຫ້ເກີດຄວາມກົດດັນຕໍ່ເຄື່ອງມືຫຼາຍຂຶ້ນ. ຖ້າການໂຫຼດຊິບສູງເກີນໄປ, ຄົມຕັດອາດຈະເສື່ອມໄວຂຶ້ນ ຫຼື ແມ່ນແຕ່ຊິບພາຍໃຕ້ແຮງຫຼາຍເກີນໄປ.
ອິດທິພົນຕໍ່ເວລາເຄື່ອງຈັກ
ໜຶ່ງໃນຜົນກະທົບທີ່ຊັດເຈນທີ່ສຸດຂອງອັດຕາການປ້ອນແມ່ນເວລາໃນການເຄື່ອງຈັກ. ອັດຕາການປ້ອນທີ່ສູງຂຶ້ນຊ່ວຍໃຫ້ເຄື່ອງມືເຄື່ອນທີ່ໄວຂຶ້ນຜ່ານການຕັດ, ເຊິ່ງສາມາດຫຼຸດຜ່ອນເວລາຮອບວຽນ ແລະ ປັບປຸງຜົນຜະລິດ. ສິ່ງນີ້ມີຄວາມສຳຄັນໂດຍສະເພາະໃນສະພາບແວດລ້ອມການຜະລິດທີ່ປະສິດທິພາບມີຄວາມສຳຄັນ. ໃນທາງກົງກັນຂ້າມ, ອັດຕາການປ້ອນທີ່ຕໍ່າເກີນໄປອາດຈະເພີ່ມເວລາໃນການເຄື່ອງຈັກໂດຍບໍ່ຈຳເປັນ ແລະ ຫຼຸດຜ່ອນຜົນຜະລິດໂດຍລວມ.
ຜົນກະທົບຕໍ່ກຳລັງຕັດ
ເມື່ອອັດຕາການປ້ອນເພີ່ມຂຶ້ນ, ແຮງຕັດມັກຈະເພີ່ມຂຶ້ນເຊັ່ນກັນ. ນີ້ໝາຍຄວາມວ່າເຄື່ອງມື, ແກນໝູນ, ແລະ ຊິ້ນວຽກອາດຈະປະສົບກັບພາລະກົນຈັກຫຼາຍຂຶ້ນ. ໃນບາງກໍລະນີ, ແຮງຕັດທີ່ສູງກວ່າແມ່ນຍອມຮັບໄດ້, ແຕ່ຖ້າອັດຕາການປ້ອນຮຸນແຮງເກີນໄປ, ມັນສາມາດເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນ, ສຽງດັງ, ການບິດເບືອນຂອງເຄື່ອງມື, ຫຼື ຄວາມບໍ່ຖືກຕ້ອງຂອງມິຕິ. ສຳລັບເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງ, ອັດຕາການປ້ອນຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງລະມັດລະວັງເພື່ອຮັກສາຄວາມໝັ້ນຄົງຂອງຂະບວນການ.
ອິດທິພົນຕໍ່ການສວມໃສ່ເຄື່ອງມື
ອັດຕາການປ້ອນຍັງສົ່ງຜົນກະທົບຕໍ່ການສວມໃສ່ຂອງເຄື່ອງມື. ເມື່ອອັດຕາການປ້ອນສູງເກີນໄປ, ຄົມຕັດຈະປະສົບກັບຄວາມກົດດັນທາງກົນຈັກຫຼາຍຂຶ້ນ ແລະ ອາດຈະເສື່ອມສະພາບໄດ້ໄວຂຶ້ນ. ເມື່ອມັນຕໍ່າເກີນໄປ, ເຄື່ອງມືອາດຈະບໍ່ຕັດຢ່າງມີປະສິດທິພາບ ແລະ ສາມາດເລີ່ມຖູກັບວັດສະດຸ, ເຊິ່ງອາດຈະເຮັດໃຫ້ເຄື່ອງມືເສຍຫາຍໄດ້ຕາມການເວລາ. ອັດຕາການປ້ອນທີ່ເໝາະສົມຊ່ວຍຮັກສາການຕັດທີ່ເໝາະສົມ ແລະ ປັບປຸງອາຍຸການໃຊ້ງານໂດຍລວມຂອງເຄື່ອງມື.
ເປັນຫຍັງອັດຕາການປ້ອນຕ້ອງໄດ້ຮັບການເພີ່ມປະສິດທິພາບ
ບໍ່ຄວນເລືອກອັດຕາການປ້ອນແຍກຕ່າງຫາກ. ມັນຕ້ອງກົງກັບວັດສະດຸຊິ້ນວຽກ, ປະເພດເຄື່ອງມື, ການເຮັດວຽກ, ຄວາມໄວຂອງ spindle, ແລະ ຄຸນນະພາບຂອງຊິ້ນສ່ວນທີ່ຕ້ອງການ. ໃນການລື່ນ, ອັດຕາການປ້ອນທີ່ສູງກວ່າອາດຈະຖືກນໍາໃຊ້ເພື່ອປັບປຸງຜົນຜະລິດ, ໃນຂະນະທີ່ໃນການສໍາເລັດຮູບ, ອັດຕາການປ້ອນທີ່ຕ່ຳກວ່າມັກຈະເປັນທີ່ນິຍົມສໍາລັບຄຸນນະພາບພື້ນຜິວທີ່ດີຂຶ້ນ. ການເພີ່ມປະສິດທິພາບຂອງອັດຕາການປ້ອນແມ່ນສໍາຄັນສໍາລັບການດຸ່ນດ່ຽງປະສິດທິພາບ, ຄວາມແມ່ນຍໍາ, ແລະ ປະສິດທິພາບຂອງເຄື່ອງມືໃນການເຄື່ອງຈັກ CNC.
ຄວາມໄວໃນການຕັດມີຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກແນວໃດ?
ຄວາມໄວໃນການຕັດມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກ ເພາະມັນກຳນົດຄວາມໄວຂອງຂອບຕັດທີ່ເຄື່ອນທີ່ຕໍ່ກັບໜ້າຜິວຂອງຊິ້ນວຽກ. ໃນການເຄື່ອງຈັກ CNC, ສິ່ງນີ້ມີຜົນກະທົບໂດຍກົງຕໍ່ການສ້າງຄວາມຮ້ອນ, ການສວມໃສ່ຂອງເຄື່ອງມື, ປະສິດທິພາບໃນການຕັດ, ແລະ ຄວາມໝັ້ນຄົງຂອງຂະບວນການ. ເຖິງແມ່ນວ່າອັດຕາການປ້ອນຈະຖືກຕັ້ງຢ່າງຖືກຕ້ອງ, ຄວາມໄວໃນການຕັດທີ່ບໍ່ເໝາະສົມຍັງສາມາດຫຼຸດຄຸນນະພາບຂອງຊິ້ນສ່ວນ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນລົງໄດ້.
ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືພາຍໃຕ້ຄວາມໄວຕັດທີ່ແຕກຕ່າງກັນ
ໜຶ່ງໃນຜົນກະທົບທີ່ສຳຄັນທີ່ສຸດຂອງຄວາມໄວໃນການຕັດແມ່ນອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ຖ້າຄວາມໄວໃນການຕັດສູງເກີນໄປ, ອຸນຫະພູມຢູ່ແຄມຕັດຈະເພີ່ມຂຶ້ນຢ່າງໄວວາ, ເຊິ່ງສາມາດເລັ່ງການສວມໃສ່ຂ້າງ, ການສວມໃສ່ຂອງຮູ, ແລະ ການແຕກຂອງຂອບ. ສິ່ງນີ້ມັກຈະນຳໄປສູ່ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ສັ້ນລົງ ແລະ ການປ່ຽນເຄື່ອງມືເລື້ອຍໆຂຶ້ນ. ໃນທາງກົງກັນຂ້າມ, ຖ້າຄວາມໄວໃນການຕັດຕໍ່າເກີນໄປ, ເຄື່ອງມືອາດຈະບໍ່ຕັດຢ່າງມີປະສິດທິພາບ, ເຊິ່ງຍັງສາມາດຫຼຸດຜ່ອນປະສິດທິພາບໃນບາງການປະຕິບັດງານໄດ້.
ຄວາມຮ້ອນສະສົມໃນລະຫວ່າງການເຄື່ອງຈັກ
ຄວາມໄວໃນການຕັດມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍຕໍ່ການສ້າງຄວາມຮ້ອນໃນລະຫວ່າງການເຄື່ອງຈັກ. ຄວາມໄວໃນການຕັດທີ່ສູງຂຶ້ນມັກຈະສ້າງແຮງສຽດທານຫຼາຍຂຶ້ນ ແລະ ຄວາມຮ້ອນຫຼາຍຂຶ້ນຢູ່ບໍລິເວນຕັດ. ຄວາມຮ້ອນທີ່ຫຼາຍເກີນໄປສາມາດທຳລາຍຂອບຕັດ, ສົ່ງຜົນກະທົບຕໍ່ໜ້າຜິວຂອງຊິ້ນວຽກ, ແລະ ຫຼຸດຄວາມໝັ້ນຄົງຂອງມິຕິ. ສິ່ງນີ້ມີຄວາມສຳຄັນເປັນພິເສດເມື່ອເຄື່ອງຈັກວັດສະດຸທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ ຫຼື ເມື່ອເງື່ອນໄຂການເຮັດໃຫ້ເຢັນມີຈຳກັດ.
ການສຳເລັດຮູບພື້ນຜິວ ແລະ ຄຸນນະພາບການຕັດ
ຄວາມໄວໃນການຕັດຍັງສາມາດສົ່ງຜົນກະທົບຕໍ່ການສຳເລັດຮູບຂອງພື້ນຜິວໄດ້. ໃນຫຼາຍໆກໍລະນີ, ຄວາມໄວໃນການຕັດທີ່ເພີ່ມຂຶ້ນຢ່າງຖືກຕ້ອງຈະຊ່ວຍສ້າງພື້ນຜິວທີ່ລຽບນຽນຂຶ້ນ ເພາະວ່າການຕັດຈະສະອາດ ແລະ ໝັ້ນຄົງຂຶ້ນ. ຢ່າງໃດກໍຕາມ, ຖ້າຄວາມໄວຖືກຍູ້ສູງເກີນໄປ, ການສວມໃສ່ຂອງເຄື່ອງມືອາດຈະເພີ່ມຂຶ້ນ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວອາດຈະເລີ່ມຫຼຸດລົງ. ການສຳເລັດຮູບຂອງພື້ນຜິວທີ່ດີທີ່ສຸດມັກຈະມາຈາກການປະສົມປະສານທີ່ສົມດຸນຂອງຄວາມໄວໃນການຕັດ, ອັດຕາການປ້ອນ, ຮູບຮ່າງຂອງເຄື່ອງມື ແລະ ປະເພດວັດສະດຸ.
ປະສິດທິພາບການໂຍກຍ້າຍວັດສະດຸ
ອີກເຫດຜົນໜຶ່ງທີ່ຄວາມໄວໃນການຕັດມີຄວາມສຳຄັນແມ່ນຜົນກະທົບຂອງມັນຕໍ່ປະສິດທິພາບໃນການຕັດ. ຄວາມໄວໃນການຕັດທີ່ເໝາະສົມຊ່ວຍໃຫ້ເຄື່ອງມືສາມາດກຳຈັດວັດສະດຸໄດ້ຢ່າງມີປະສິດທິພາບ ແລະ ຮັກສາເງື່ອນໄຂການຕັດທີ່ໝັ້ນຄົງ. ຖ້າຄວາມໄວຕ່ຳເກີນໄປ, ຂະບວນການອາດຈະມີຜົນຜະລິດໜ້ອຍລົງ ແລະ ການກຳຈັດວັດສະດຸອາດຈະຊ້າລົງ. ຖ້າມັນສູງເກີນໄປ, ເຄື່ອງມືອາດຈະລົ້ມເຫຼວກ່ອນໄວອັນຄວນ, ເຊິ່ງເຮັດໃຫ້ປະສິດທິພາບໂດຍລວມຫຼຸດລົງແທນທີ່ຈະປັບປຸງມັນ.
ຄວາມໝັ້ນຄົງຕະຫຼອດຂະບວນການຕັດ
ຄວາມໄວໃນການຕັດຍັງມີບົດບາດໃນຄວາມໝັ້ນຄົງຂອງການຕັດ. ການຕັ້ງຄ່າຄວາມໄວທີ່ບໍ່ຖືກຕ້ອງສາມາດປະກອບສ່ວນເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນ, ສຽງດັງ, ຫຼື ພຶດຕິກຳການຕັດທີ່ບໍ່ໝັ້ນຄົງ, ໂດຍສະເພາະເມື່ອເຄື່ອງຈັກຕັດຝາບາງ, ຊັ້ນຍື່ນຍາວ, ຫຼື ວັດສະດຸທີ່ແຂງ. ການຕັດທີ່ໝັ້ນຄົງແມ່ນຂຶ້ນກັບການໃຊ້ຄວາມໄວທີ່ກົງກັບເຄື່ອງມື, ວັດສະດຸ ແລະ ການຕັ້ງຄ່າເຄື່ອງຈັກ. ນີ້ແມ່ນເຫດຜົນທີ່ຄວາມໄວໃນການຕັດຄວນຖືກເລືອກເປັນສ່ວນໜຶ່ງຂອງຍຸດທະສາດເຄື່ອງຈັກທີ່ສົມບູນແທນທີ່ຈະເປັນຕົວເລກແຍກຕ່າງຫາກ.
ການຊອກຫາຄວາມໄວຕັດທີ່ເໝາະສົມ
ຄວາມໄວໃນການຕັດຄວນໄດ້ຮັບການປັບໂດຍອີງໃສ່ປັດໃຈຕ່າງໆເຊັ່ນ: ວັດສະດຸຂອງຊິ້ນວຽກ, ວັດສະດຸເຄື່ອງມື, ການເຄືອບ, ການໃຊ້ນ້ຳຢາຫຼໍ່ເຢັນ, ແລະ ການດຳເນີນງານເຄື່ອງຈັກ. ຕົວຢ່າງ, ອາລູມິນຽມມັກຈະສາມາດເຄື່ອງຈັກດ້ວຍຄວາມໄວໃນການຕັດສູງກວ່າເຫຼັກສະແຕນເລດຫຼາຍ, ແລະ ເຄື່ອງມືຄາໄບຣ໌ດສາມາດຮັບມືກັບຄວາມໄວສູງກວ່າເຄື່ອງມືເຫຼັກຄວາມໄວສູງ. ໃນການລື່ນ, ເປົ້າໝາຍອາດຈະເປັນການກຳຈັດວັດສະດຸ ແລະ ຜົນຜະລິດ, ໃນຂະນະທີ່ໃນການສຳເລັດຮູບ, ຈຸດສຸມອາດຈະປ່ຽນໄປສູ່ຄຸນນະພາບຂອງພື້ນຜິວ ແລະ ການຄວບຄຸມມິຕິ. ການເພີ່ມປະສິດທິພາບຄວາມໄວໃນການຕັດແມ່ນສິ່ງຈຳເປັນສຳລັບການບັນລຸຄວາມສົມດຸນທີ່ດີລະຫວ່າງປະສິດທິພາບ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ແລະ ຄຸນນະພາບຂອງເຄື່ອງຈັກ.
ວິທີການເຮັດວຽກຮ່ວມກັນຂອງອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດ?
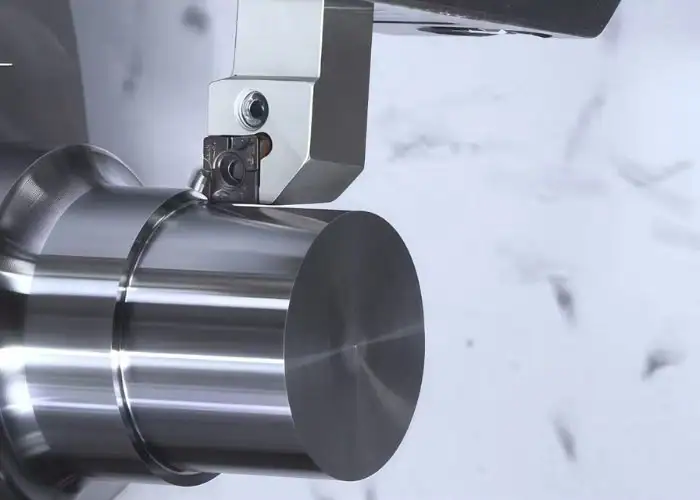
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດເຮັດວຽກຮ່ວມກັນໃນທຸກໆການດຳເນີນງານເຄື່ອງຈັກ CNC. ການພົວພັນຂອງພວກມັນມີຜົນກະທົບຕໍ່ການສ້າງຊິບ, ການໂຫຼດເຄື່ອງມື, ຜິວໜ້າ, ຄວາມຮ້ອນ ແລະ ປະສິດທິພາບຂອງເຄື່ອງຈັກ. ເພື່ອໃຫ້ໄດ້ຜົນໄດ້ຮັບທີ່ໝັ້ນຄົງ ແລະ ມີປະສິດທິພາບ, ທັງສອງພາລາມິເຕີຕ້ອງກົງກັບເຄື່ອງມື, ວັດສະດຸ ແລະ ການດຳເນີນງານ.
ຊອກຫາຄວາມສົມດຸນທີ່ເໝາະສົມ
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດແມ່ນກ່ຽວຂ້ອງກັນຢ່າງໃກ້ຊິດ, ຊຶ່ງໝາຍຄວາມວ່າການປ່ຽນອັນໜຶ່ງມັກຈະສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງອີກອັນໜຶ່ງ. ຕົວຢ່າງ, ຖ້າຄວາມໄວໃນການຕັດເພີ່ມຂຶ້ນໃນຂະນະທີ່ອັດຕາການປ້ອນຍັງຕໍ່າເກີນໄປ, ເຄື່ອງມືອາດຈະຖູແທນທີ່ຈະຕັດຢ່າງມີປະສິດທິພາບ. ຖ້າອັດຕາການປ້ອນເພີ່ມຂຶ້ນຫຼາຍເກີນໄປໂດຍບໍ່ໄດ້ປັບຄວາມໄວໃນການຕັດ, ຂອບຕັດອາດຈະປະເຊີນກັບການໂຫຼດຫຼາຍເກີນໄປ. ໃນທາງປະຕິບັດ, ສອງພາລາມິເຕີນີ້ຈຳເປັນຕ້ອງມີຄວາມສົມດຸນແທນທີ່ຈະປັບແຍກຕ່າງຫາກ.
ການສ້າງຮູບແບບຊິບທີ່ໝັ້ນຄົງ
ໜຶ່ງໃນວິທີທີ່ສຳຄັນທີ່ສຸດທີ່ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດເຮັດວຽກຮ່ວມກັນແມ່ນການສ້າງຊິບ. ອັດຕາການປ້ອນມີອິດທິພົນຕໍ່ຄວາມໜາຂອງຊິບ, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດມີຜົນກະທົບຕໍ່ວິທີການຕັດວັດສະດຸຢູ່ແຄມຕັດ. ຖ້າຄວາມສົມດຸນຖືກຕ້ອງ, ການສ້າງຊິບຈະໝັ້ນຄົງ ແລະ ມີປະສິດທິພາບຫຼາຍຂຶ້ນ. ຖ້າບໍ່, ຜົນໄດ້ຮັບອາດຈະເປັນການລະບາຍຊິບທີ່ບໍ່ດີ, ຄວາມຮ້ອນຫຼາຍເກີນໄປ, ຂອບທີ່ສະສົມ, ຫຼື ສະພາບການຕັດທີ່ບໍ່ໝັ້ນຄົງ.
ການຄຸ້ມຄອງການໂຫຼດເຄື່ອງມື ແລະ ການສວມໃສ່
ເມື່ອອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດກົງກັນຢ່າງຖືກຕ້ອງ, ເຄື່ອງມືສາມາດກຳຈັດວັດສະດຸໄດ້ຢ່າງມີປະສິດທິພາບໂດຍບໍ່ມີການໂຫຼດເກີນ ຫຼື ຮ້ອນເກີນໄປ. ອັດຕາການປ້ອນສ່ວນໃຫຍ່ແມ່ນສົ່ງຜົນກະທົບຕໍ່ການໂຫຼດກົນຈັກໃນເຄື່ອງມື, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດມີຜົນກະທົບຕໍ່ອຸນຫະພູມ ແລະ ການສວມໃສ່ຫຼາຍກວ່າເກົ່າ. ຖ້າທັງສອງສູງເກີນໄປ, ຄວາມລົ້ມເຫຼວຂອງເຄື່ອງມືອາດຈະເກີດຂຶ້ນຢ່າງໄວວາ. ຖ້າທັງສອງຕໍ່າເກີນໄປ, ການເຄື່ອງຈັກອາດຈະບໍ່ມີປະສິດທິພາບ ແລະ ປະສິດທິພາບໃນການຕັດອາດຈະຫຼຸດລົງ.
ການບັນລຸຜິວໜ້າທີ່ຕ້ອງກການ
ຜິວໜ້າຜິວບໍ່ຄ່ອຍຖືກຄວບຄຸມໂດຍພາລາມິເຕີດຽວ. ອັດຕາການປ້ອນມັກຈະມີຜົນກະທົບໂດຍກົງຕໍ່ຮອຍເຄື່ອງມືທີ່ເຫັນໄດ້, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດປະກອບສ່ວນໃຫ້ຄວາມລຽບຂອງການຕັດ ແລະ ຄຸນນະພາບຂອງຂອບ. ອັດຕາການປ້ອນຕ່ຳກວ່າທີ່ມີຄວາມໄວໃນການຕັດທີ່ເໝາະສົມມັກຈະໃຫ້ຜົນໄດ້ຮັບທີ່ດີກວ່າ, ໃນຂະນະທີ່ການຫຍາບອາດຈະໃຊ້ອັດຕາການປ້ອນສູງກວ່າທີ່ມີຄວາມໄວໃນການຕັດທີ່ເລືອກສຳລັບຜົນຜະລິດ. ນີ້ແມ່ນເຫດຜົນທີ່ພາລາມິເຕີທັງສອງຕ້ອງໄດ້ຮັບການປັບຮ່ວມກັນໂດຍຂຶ້ນກັບເປົ້າໝາຍຂອງເຄື່ອງຈັກ.
ການປັບປຸງປະສິດທິພາບຂອງເຄື່ອງຈັກໂດຍລວມ
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດຍັງເຮັດວຽກຮ່ວມກັນເພື່ອກຳນົດປະສິດທິພາບຂອງເຄື່ອງຈັກໂດຍລວມ. ອັດຕາການປ້ອນມີຜົນກະທົບຕໍ່ຄວາມໄວທີ່ເຄື່ອງມືເຄື່ອນທີ່ຜ່ານການຕັດ, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດມີຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງວັດສະດຸທີ່ຖືກກຳຈັດອອກຢູ່ແຄມຕັດ. ເມື່ອທັງສອງຢ່າງຖືກປັບປຸງໃຫ້ດີທີ່ສຸດ, ເວລາຮອບວຽນສາມາດຫຼຸດລົງໄດ້ໂດຍບໍ່ຕ້ອງເສຍສະລະຄຸນນະພາບຂອງຊິ້ນສ່ວນ ຫຼື ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ໃນການຜະລິດເຄື່ອງຈັກ, ຄວາມສົມດຸນນີ້ແມ່ນສິ່ງຈຳເປັນສຳລັບການບັນລຸທັງຄວາມໄວ ແລະ ຄວາມໜ້າເຊື່ອຖື.
ການຈັບຄູ່ພາລາມິເຕີກັບການດໍາເນີນງານ
ການປະສົມປະສານທີ່ດີທີ່ສຸດຂອງອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດແມ່ນຂຶ້ນກັບການດຳເນີນງານ. ການຫຍາບມັກຈະຕ້ອງການການປະສົມປະສານທີ່ຮຸນແຮງກວ່າເພື່ອເພີ່ມການກຳຈັດວັດສະດຸໃຫ້ໄດ້ຫຼາຍທີ່ສຸດ, ໃນຂະນະທີ່ການສຳເລັດຮູບໃຊ້ການຕັ້ງຄ່າທີ່ຄວບຄຸມໄດ້ຫຼາຍກວ່າເພື່ອປັບປຸງຄຸນນະພາບຂອງພື້ນຜິວ ແລະ ຄວາມແມ່ນຍຳຂອງມິຕິ. ການເຈາະ, ການກັດ, ແລະ ການກຶງຍັງຕ້ອງການຄວາມສຳພັນຂອງພາລາມິເຕີທີ່ແຕກຕ່າງກັນ. ນັ້ນແມ່ນເຫດຜົນທີ່ຄ່າທີ່ແນະນຳມັກຈະແຕກຕ່າງກັນໄປຕາມປະເພດເຄື່ອງມື, ວັດສະດຸ, ແລະ ເປົ້າໝາຍການເຄື່ອງຈັກ.
ຄວາມຜິດພາດທົ່ວໄປເມື່ອຕັ້ງຄ່າອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດ
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດແມ່ນສິ່ງຈຳເປັນໃນການເຄື່ອງຈັກ CNC, ແຕ່ມັນມັກຈະຖືກຕັ້ງຄ່າບໍ່ຖືກຕ້ອງໃນການປະຕິບັດ. ຄວາມຜິດພາດເຫຼົ່ານີ້ສາມາດນຳໄປສູ່ການສຳເລັດຮູບພື້ນຜິວທີ່ບໍ່ດີ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນ, ການຕັດທີ່ບໍ່ໝັ້ນຄົງ, ແລະ ປະສິດທິພາບຕ່ຳ. ການເຂົ້າໃຈບັນຫາທົ່ວໄປທີ່ສຸດຊ່ວຍປັບປຸງຜົນໄດ້ຮັບຂອງເຄື່ອງຈັກ ແລະ ຫຼີກເວັ້ນຄ່າໃຊ້ຈ່າຍທີ່ບໍ່ຈຳເປັນ.
ການປະຕິບັດຕໍ່ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດຄືກັບສິ່ງດຽວກັນ
ໜຶ່ງໃນຄວາມຜິດພາດທີ່ພົບເລື້ອຍທີ່ສຸດແມ່ນຄວາມສັບສົນຂອງອັດຕາການປ້ອນກັບຄວາມໄວໃນການຕັດ ຫຼື ຖືວ່າພວກມັນເປັນການຕັ້ງຄ່າທີ່ສາມາດແລກປ່ຽນກັນໄດ້. ເຖິງແມ່ນວ່າພວກມັນມີຄວາມກ່ຽວຂ້ອງກັນຢ່າງໃກ້ຊິດ, ແຕ່ພວກມັນຄວບຄຸມສ່ວນຕ່າງໆຂອງຂະບວນການເຄື່ອງຈັກ. ອັດຕາການປ້ອນມີຜົນກະທົບຕໍ່ຄວາມກ້າວໜ້າຂອງເຄື່ອງມື, ການໂຫຼດຊິບ, ແລະເວລາເຄື່ອງຈັກ, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດສ່ວນໃຫຍ່ແມ່ນສົ່ງຜົນກະທົບຕໍ່ຄວາມຮ້ອນ, ການສວມໃສ່ຂອງເຄື່ອງມື, ແລະປະສິດທິພາບໃນການຕັດ. ຖ້າພວກມັນບໍ່ເຂົ້າໃຈແຍກຕ່າງຫາກ, ການປັບຕົວກໍານົດການຈະບໍ່ຖືກຕ້ອງຕັ້ງແຕ່ເລີ່ມຕົ້ນ.
ການຕັ້ງຄ່າພາລາມິເຕີໂດຍບໍ່ພິຈາລະນາວັດສະດຸຂອງຊິ້ນວຽກ
ຄວາມຜິດພາດທົ່ວໄປອີກອັນໜຶ່ງແມ່ນການໃຊ້ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດດຽວກັນສຳລັບວັດສະດຸທີ່ແຕກຕ່າງກັນ. ອາລູມິນຽມ, ເຫຼັກສະແຕນເລດ, ໄທທານຽມ, ພລາສຕິກ ແລະ ເຫຼັກອ່ອນລ້ວນແຕ່ຕອບສະໜອງຕໍ່ເງື່ອນໄຂການຕັດແຕກຕ່າງກັນ. ການລວມຕົວຂອງພາລາມິເຕີທີ່ເຮັດວຽກໄດ້ດີສຳລັບອາລູມິນຽມອາດຈະຮຸນແຮງເກີນໄປສຳລັບເຫຼັກສະແຕນເລດ ຫຼື ອະນຸລັກເກີນໄປສຳລັບພລາສຕິກທີ່ອ່ອນກວ່າ. ຄຸນສົມບັດຂອງວັດສະດຸເຊັ່ນ: ຄວາມແຂງ, ຄວາມນຳຄວາມຮ້ອນ, ແລະ ພຶດຕິກຳຂອງຊິບຕ້ອງໄດ້ຮັບການພິຈາລະນາສະເໝີເມື່ອຕັ້ງຄ່າພາລາມິເຕີເຄື່ອງຈັກ.
ບໍ່ສົນໃຈວັດສະດຸເຄື່ອງມື ແລະ ຮູບຮ່າງເຄື່ອງມື
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດຄວນຈະກົງກັບເຄື່ອງມືຕັດ. ຄວາມຜິດພາດຫຼາຍຢ່າງເກີດຂຶ້ນເມື່ອຜູ້ປະຕິບັດງານມອງຂ້າມວັດສະດຸເຄື່ອງມື, ການເຄືອບ, ຈຳນວນຟັນ, ຫຼື ຮູບຮ່າງ. ຕົວຢ່າງ, ເຄື່ອງມືຄາໄບຣ໌ປົກກະຕິແລ້ວສາມາດແລ່ນດ້ວຍຄວາມໄວໃນການຕັດສູງກວ່າເຄື່ອງມືເຫຼັກຄວາມໄວສູງ, ແລະ ເຄື່ອງມືທີ່ມີຟັນຫຼາຍກວ່າອາດຕ້ອງການການຄິດໄລ່ການປ້ອນທີ່ແຕກຕ່າງກັນ. ການໃຊ້ຄ່າທີ່ແນະນຳໂດຍບໍ່ໄດ້ກວດສອບລາຍລະອຽດຂອງເຄື່ອງມືຕົວຈິງສາມາດນຳໄປສູ່ປະສິດທິພາບການຕັດທີ່ບໍ່ດີ ແລະ ການສວມໃສ່ຂອງເຄື່ອງມືໄວຂຶ້ນ.
ການໃຊ້ຄວາມໄວຕັດຫຼາຍເກີນໄປ
ການຕັ້ງຄວາມໄວຕັດສູງເກີນໄປແມ່ນຄວາມຜິດພາດທີ່ເກີດຂຶ້ນເລື້ອຍໆ, ໂດຍສະເພາະເມື່ອເປົ້າໝາຍແມ່ນເພື່ອຫຼຸດເວລາຮອບວຽນ. ໃນຂະນະທີ່ຄວາມໄວສູງສາມາດປັບປຸງຜົນຜະລິດໃນບາງກໍລະນີ, ຄວາມໄວສູງມັກຈະສ້າງຄວາມຮ້ອນຫຼາຍເກີນໄປ, ເລັ່ງການສວມໃສ່ຂອງເຄື່ອງມື, ແລະເພີ່ມຄວາມສ່ຽງຂອງການແຕກຫັກຂອງຂອບ. ໃນວັດສະດຸທີ່ຍາກ, ມັນອາດຈະຫຼຸດຜ່ອນຄວາມໝັ້ນຄົງຂອງການຕັດ ແລະ ທຳລາຍພື້ນຜິວຂອງຊິ້ນວຽກ. ຄວາມໄວສູງບໍ່ແມ່ນເລື່ອງດີກວ່າສະເໝີໄປຖ້າມັນເຮັດໃຫ້ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືສັ້ນລົງ ຫຼື ສ້າງຜົນໄດ້ຮັບທີ່ບໍ່ສອດຄ່ອງ.
ການໃຊ້ອັດຕາການປ້ອນທີ່ຕໍ່າເກີນໄປ ຫຼື ສູງເກີນໄປ
ຄວາມຜິດພາດຂອງອັດຕາການປ້ອນກໍ່ເປັນເລື່ອງທີ່ພົບເລື້ອຍຫຼາຍ. ຖ້າອັດຕາການປ້ອນສູງເກີນໄປ, ນ້ຳໜັກຂອງເຄື່ອງມືຈະເພີ່ມຂຶ້ນ ແລະ ຜິວໜ້າອາດຈະຫຍາບ. ເຄື່ອງມືອາດຈະປະສົບກັບການສັ່ນສະເທືອນ, ການບິດງໍ, ຫຼື ການແຕກ. ຖ້າອັດຕາການປ້ອນຕໍ່າເກີນໄປ, ເຄື່ອງມືອາດຈະຖູແທນທີ່ຈະຕັດຢ່າງຖືກຕ້ອງ, ເຊິ່ງຫຼຸດຜ່ອນປະສິດທິພາບ ແລະ ຍັງສາມາດທຳລາຍຄົມຕັດໄດ້. ອັດຕາການປ້ອນທີ່ເໝາະສົມຄວນສ້າງນ້ຳໜັກຊິບທີ່ໝັ້ນຄົງ ແລະ ຮອງຮັບການກຳຈັດວັດສະດຸທີ່ມີປະສິດທິພາບໂດຍບໍ່ຕ້ອງໃຊ້ເຄື່ອງມືຫຼາຍເກີນໄປ.
ບໍ່ສາມາດດຸ່ນດ່ຽງອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດຮ່ວມກັນໄດ້
ຄວາມຜິດພາດອີກອັນໜຶ່ງແມ່ນການປັບອັດຕາການປ້ອນ ຫຼື ຄວາມໄວໃນການຕັດໂດຍບໍ່ໄດ້ກວດສອບວ່າພາລາມິເຕີອື່ນໄດ້ຮັບຜົນກະທົບແນວໃດ. ສອງຄ່ານີ້ເຮັດວຽກຮ່ວມກັນ, ສະນັ້ນການປ່ຽນແປງຄ່າອັນໜຶ່ງມັກຈະຕ້ອງການການປະເມີນຄ່າອີກອັນໜຶ່ງຄືນໃໝ່. ຕົວຢ່າງ, ການເພີ່ມຄວາມໄວໃນການຕັດໂດຍບໍ່ມີການປ້ອນພຽງພໍອາດຈະເຮັດໃຫ້ເກີດການຂັດ, ໃນຂະນະທີ່ການເພີ່ມການປ້ອນຫຼາຍເກີນໄປໃນຄວາມໄວຄົງທີ່ອາດຈະເຮັດໃຫ້ຄົມຕັດໂຫຼດເກີນ. ການເຄື່ອງຈັກທີ່ໝັ້ນຄົງແມ່ນຂຶ້ນກັບການດຸ່ນດ່ຽງຄ່າທັງສອງ, ບໍ່ແມ່ນການເພີ່ມປະສິດທິພາບຂອງຄ່າອັນໜຶ່ງແຍກຕ່າງຫາກ.
ການມອງຂ້າມຄວາມແຕກຕ່າງລະຫວ່າງການຫຍາບ ແລະ ການສຳເລັດຮູບ
ການຫຍາບ ແລະ ການສຳເລັດຮູບຮຽກຮ້ອງໃຫ້ມີບູລິມະສິດການເຄື່ອງຈັກທີ່ແຕກຕ່າງກັນ, ແຕ່ບາງຄັ້ງສິ່ງນີ້ຖືກລະເລີຍເມື່ອຕັ້ງຄ່າອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດ. ການຫຍາບໂດຍປົກກະຕິແລ້ວຈະຊ່ວຍໃຫ້ການຕັ້ງຄ່າທີ່ຮຸນແຮງກວ່າເພື່ອເອົາວັດສະດຸອອກໄດ້ໄວ, ໃນຂະນະທີ່ການສຳເລັດຮູບຕ້ອງການເງື່ອນໄຂທີ່ຄວບຄຸມຫຼາຍຂຶ້ນເພື່ອປັບປຸງຄຸນນະພາບຂອງພື້ນຜິວ ແລະ ຄວາມຖືກຕ້ອງຂອງມິຕິ. ການໃຊ້ຕົວກໍານົດການຫຍາບໃນການດຳເນີນງານສຳເລັດຮູບສາມາດເປັນອັນຕະລາຍຕໍ່ຄຸນນະພາບຂອງຊິ້ນສ່ວນ, ແລະ ການໃຊ້ຕົວກໍານົດການສຳເລັດຮູບໃນລະຫວ່າງການຫຍາບສາມາດຫຼຸດຜ່ອນຜົນຜະລິດໂດຍບໍ່ຈໍາເປັນ.
ອີງໃສ່ຄຸນຄ່າທົ່ວໄປຫຼາຍເກີນໄປ
ຄຳແນະນຳມາດຕະຖານແມ່ນຈຸດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດ, ແຕ່ການອີງໃສ່ພວກມັນໂດຍບໍ່ມີການປັບແມ່ນຄວາມຜິດພາດທົ່ວໄປອີກອັນໜຶ່ງ. ເງື່ອນໄຂການເຄື່ອງຈັກຕົວຈິງແຕກຕ່າງກັນໄປຕາມຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ອຸປະກອນຕິດຕັ້ງ, ການໃຊ້ນ້ຳຢາຫລໍ່ເຢັນ, ການຍື່ນອອກຂອງເຄື່ອງມື, ຮູບຊົງຂອງຊິ້ນສ່ວນ, ແລະ ຄວາມສາມາດໃນການຕັດຂອງ spindle. ອັດຕາການປ້ອນ ຫຼື ຄວາມໄວໃນການຕັດທີ່ເອົາມາຈາກຕາຕະລາງອາດຈະບໍ່ເຮັດວຽກໄດ້ດີໃນທຸກໆສະພາບແວດລ້ອມຂອງໂຮງງານ. ການປະຕິບັດເຄື່ອງຈັກທີ່ດີຮຽກຮ້ອງໃຫ້ມີການທົດສອບ, ການສັງເກດ, ແລະ ການປັບໂດຍອີງໃສ່ພຶດຕິກຳການຕັດຕົວຈິງ.
ບໍ່ໄດ້ຕິດຕາມກວດກາຜົນການຕັດ
ເຖິງແມ່ນວ່າອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດຈະເບິ່ງຖືກຕ້ອງຢູ່ເທິງເຈ້ຍ, ແຕ່ພວກມັນຍັງຄວນກວດສອບໃນລະຫວ່າງການເຄື່ອງຈັກ. ການບໍ່ສົນໃຈສຽງ, ຮູບຮ່າງຂອງຊິບ, ການສັ່ນສະເທືອນ, ຄວາມຮ້ອນ, ຜິວໜ້າ, ຫຼື ການສວມໃສ່ຂອງເຄື່ອງມືສາມາດເຮັດໃຫ້ບັນຫານ້ອຍໆກາຍເປັນບັນຫາໃຫຍ່ຂຶ້ນໄດ້. ການຕິດຕາມຜົນການຕັດຕົວຈິງແມ່ນສ່ວນໜຶ່ງທີ່ສຳຄັນຂອງການຕັ້ງພາລາມິເຕີ ເພາະມັນສະແດງໃຫ້ເຫັນວ່າຄ່າທີ່ເລືອກນັ້ນເຮັດວຽກໄດ້ແທ້ຫຼືບໍ່ໃນການປະຕິບັດຕົວຈິງ.
ການຫຼີກລ່ຽງຄວາມຜິດພາດເຫຼົ່ານີ້ຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ, ຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ຫຼຸດຜ່ອນເສດເຫຼືອ, ແລະ ຄວບຄຸມຄ່າໃຊ້ຈ່າຍໃນການຜະລິດ. ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດບໍ່ພຽງແຕ່ເປັນຕົວເລກທີ່ປ້ອນເຂົ້າໃນໂປຣແກຣມເທົ່ານັ້ນ. ພວກມັນແມ່ນການຕັ້ງຄ່າຂະບວນການທີ່ສຳຄັນທີ່ຄວນເລືອກໂດຍຄຳນຶງເຖິງວັດສະດຸ, ເຄື່ອງມື, ການດຳເນີນງານ, ແລະ ເປົ້າໝາຍຂອງເຄື່ອງຈັກ. ຍິ່ງເຂົ້າໃຈຕົວກຳນົດເຫຼົ່ານີ້ດີຂຶ້ນເທົ່າໃດ, ຂະບວນການເຄື່ອງຈັກກໍ່ຈະມີຄວາມໜ້າເຊື່ອຖື ແລະ ມີປະສິດທິພາບຫຼາຍຂຶ້ນເທົ່ານັ້ນ.
ວິທີການເລືອກອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດທີ່ເໝາະສົມ?
ການເລືອກອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດທີ່ເໝາະສົມແມ່ນສິ່ງຈຳເປັນສຳລັບເຄື່ອງຈັກທີ່ໝັ້ນຄົງ, ຄຸນນະພາບຂອງຊິ້ນສ່ວນທີ່ດີ, ແລະ ການຜະລິດທີ່ມີປະສິດທິພາບ. ພາລາມິເຕີເຫຼົ່ານີ້ຄວນກົງກັບວັດສະດຸ, ເຄື່ອງມື, ການດຳເນີນງານ, ແລະ ເປົ້າໝາຍເຄື່ອງຈັກ. ການປະສົມປະສານທີ່ເໝາະສົມຊ່ວຍປັບປຸງປະສິດທິພາບການຕັດ ແລະ ຫຼຸດຜ່ອນບັນຫາເຄື່ອງຈັກ.
ເລີ່ມຕົ້ນດ້ວຍວັດສະດຸຂອງຊິ້ນວຽກ
ຂັ້ນຕອນທຳອິດແມ່ນການພິຈາລະນາວັດສະດຸທີ່ຖືກເຄື່ອງຈັກ. ວັດສະດຸທີ່ແຕກຕ່າງກັນຕອບສະໜອງຕໍ່ເງື່ອນໄຂການຕັດແຕກຕ່າງກັນຫຼາຍ. ຕົວຢ່າງ, ອາລູມິນຽມມັກຈະຊ່ວຍໃຫ້ຄວາມໄວໃນການຕັດສູງກວ່າເຫຼັກສະແຕນເລດ, ໃນຂະນະທີ່ວັດສະດຸທີ່ແຂງກວ່າມັກຈະຕ້ອງການການຕັ້ງຄ່າທີ່ລະມັດລະວັງຫຼາຍກວ່າ. ຄວາມແຂງຂອງວັດສະດຸ, ການນຳຄວາມຮ້ອນ, ແລະ ການສ້າງຊິບລ້ວນແຕ່ມີອິດທິພົນຕໍ່ວິທີການຕັ້ງຄ່າອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດ.
ກວດສອບວັດສະດຸເຄື່ອງມື ແລະ ຮູບຮ່າງເລຂາຄະນິດ
ການເລືອກເຄື່ອງມືຍັງມີບົດບາດສຳຄັນ. ເຄື່ອງມືຄາໄບຣ໌ດປົກກະຕິແລ້ວສາມາດແລ່ນດ້ວຍຄວາມໄວໃນການຕັດສູງກວ່າເຄື່ອງມືເຫຼັກກ້າຄວາມໄວສູງ, ແລະ ການເຄືອບເຄື່ອງມືອາດຈະປັບປຸງຄວາມຕ້ານທານຄວາມຮ້ອນ ແລະ ປະສິດທິພາບການສວມໃສ່ໄດ້ດີຂຶ້ນ. ຮູບຮ່າງເລຂາຄະນິດກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ຈຳນວນຂອງຂຸ່ຍ, ການອອກແບບຄົມຕັດ, ເສັ້ນຜ່າສູນກາງເຄື່ອງມື, ແລະ ຄວາມຍາວຂອງສ່ວນຍື່ນອອກສາມາດສົ່ງຜົນກະທົບຕໍ່ອັດຕາການປ້ອນ ແລະ ຄວາມໄວທີ່ແນະນຳ. ພາລາມິເຕີທີ່ເລືອກຄວນກົງກັບເຄື່ອງມືຕົວຈິງທີ່ກຳລັງໃຊ້ຢູ່ສະເໝີ.
ພິຈາລະນາປະເພດຂອງການດຳເນີນງານເຄື່ອງຈັກ
ການຕັ້ງຄ່າທີ່ຖືກຕ້ອງຍັງຂຶ້ນກັບການດຳເນີນງານເຄື່ອງຈັກ. ການຫຍາບມັກຈະໃຊ້ອັດຕາການປ້ອນທີ່ສູງກວ່າເພື່ອເພີ່ມການກຳຈັດວັດສະດຸ, ໃນຂະນະທີ່ການສຳເລັດຮູບມັກຈະໃຊ້ອັດຕາການປ້ອນທີ່ຕ່ຳກວ່າເພື່ອປັບປຸງຄວາມສຳເລັດຂອງພື້ນຜິວ. ການເຈາະ, ການກັດ, ແລະ ການກິ້ງແຕ່ລະຄັ້ງຕ້ອງການຄວາມສຳພັນຂອງຕົວກຳນົດທີ່ແຕກຕ່າງກັນ. ນີ້ໝາຍຄວາມວ່າບໍ່ມີອັດຕາການປ້ອນ ຫຼື ຄວາມໄວໃນການຕັດດຽວທີ່ເໝາະສົມສຳລັບທຸກໆການດຳເນີນງານ, ເຖິງແມ່ນວ່າຢູ່ໃນວັດສະດຸດຽວກັນກໍຕາມ.
ໃຊ້ຄໍາແນະນໍາຂອງຜູ້ຜະລິດເປັນຈຸດເລີ່ມຕົ້ນ
ວິທີການເລີ່ມຕົ້ນທີ່ໃຊ້ໄດ້ຈິງແມ່ນການໃຊ້ຂໍ້ມູນການຕັດຈາກຜູ້ຜະລິດເຄື່ອງມື ຫຼື ປື້ມຄູ່ມືການເຄື່ອງຈັກ. ຄ່າເຫຼົ່ານີ້ໃຫ້ຂອບເຂດເລີ່ມຕົ້ນທີ່ເປັນປະໂຫຍດສຳລັບອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດໂດຍອີງໃສ່ວັດສະດຸ ແລະ ປະເພດເຄື່ອງມື. ຢ່າງໃດກໍຕາມ, ພວກມັນບໍ່ຄວນຖືກປະຕິບັດເປັນຄ່າຄົງທີ່. ສະພາບການເຄື່ອງຈັກຕົວຈິງອາດຕ້ອງການການປັບຕົວໂດຍອີງຕາມຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ການໃຊ້ນ້ຳຢາຫຼໍ່ເຢັນ, ອຸປະກອນຕິດຕັ້ງ, ແລະ ຮູບຮ່າງຂອງຊິ້ນສ່ວນ.
ປັບຕາມອາຍຸການໃຊ້ງານ ແລະ ຜິວໜ້າ
ເມື່ອເຄື່ອງຈັກເລີ່ມຕົ້ນ, ພາລາມິເຕີທີ່ເລືອກຄວນໄດ້ຮັບການປະເມີນຜ່ານຜົນໄດ້ຮັບຕົວຈິງ. ຖ້າການສວມໃສ່ຂອງເຄື່ອງມືໄວເກີນໄປ, ຄວາມໄວໃນການຕັດອາດຈະສູງເກີນໄປ ຫຼື ອັດຕາການປ້ອນອາດຈະເຮັດໃຫ້ຂອບຕັດໂຫຼດເກີນ. ຖ້າພື້ນຜິວບໍ່ດີ, ອັດຕາການປ້ອນອາດຈະຕ້ອງຫຼຸດລົງ ຫຼື ຄວາມໄວໃນການຕັດອາດຈະຕ້ອງການການປັບປ່ຽນ. ການເລືອກພາລາມິເຕີທີ່ດີມັກຈະມາຈາກການທົດສອບ ແລະ ການສັງເກດທີ່ຄວບຄຸມໄດ້ ແທນທີ່ຈະເປັນຄ່າທີ່ຕັ້ງໄວ້ລ່ວງໜ້າດຽວ.
ສົມດຸນຜົນຜະລິດກັບຄວາມໝັ້ນຄົງ
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດທີ່ສູງຂຶ້ນສາມາດປັບປຸງຜົນຜະລິດໄດ້, ແຕ່ພວກມັນຍັງເພີ່ມຄວາມສ່ຽງຂອງການສັ່ນສະເທືອນ, ຄວາມຮ້ອນ ແລະ ການສວມໃສ່ຂອງເຄື່ອງມືຖ້າຖືກຍູ້ໄປໄກເກີນໄປ. ຄ່າທີ່ຕ່ຳກວ່າອາດຈະປັບປຸງການຄວບຄຸມ, ແຕ່ພວກມັນຍັງສາມາດຫຼຸດຜ່ອນປະສິດທິພາບ ແລະ ເຮັດໃຫ້ເກີດການຖູແທນການຕັດທີ່ຖືກຕ້ອງ. ເປົ້າໝາຍບໍ່ພຽງແຕ່ໃຊ້ການຕັ້ງຄ່າທີ່ໄວທີ່ສຸດເທົ່າທີ່ເປັນໄປໄດ້, ແຕ່ເພື່ອຊອກຫາຄວາມສົມດຸນທີ່ໝັ້ນຄົງລະຫວ່າງຜົນຜະລິດ, ຄຸນນະພາບຂອງຊິ້ນສ່ວນ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື.
ຈັບຄູ່ພາລາມິເຕີກັບເປົ້າໝາຍການລື່ນ ແລະ ການສຳເລັດຮູບ
ມັນຍັງມີຄວາມສຳຄັນທີ່ຈະຕ້ອງຈັບຄູ່ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດກັບເປົ້າໝາຍຂອງການປະຕິບັດງານ. ໃນການເຈາະລື່ນ, ຈຸດສຸມມັກຈະຢູ່ທີ່ການກຳຈັດວັດສະດຸອອກໃຫ້ຫຼາຍເທົ່າທີ່ຈະຫຼາຍໄດ້ໃນເວລາທີ່ໜ້ອຍລົງ, ສະນັ້ນຄ່າທີ່ຮຸນແຮງກວ່າອາດຈະເປັນທີ່ຍອມຮັບໄດ້. ໃນການສຳເລັດຮູບ, ຈຸດສຸມຈະປ່ຽນໄປສູ່ຄຸນນະພາບຂອງພື້ນຜິວ, ຄວາມຖືກຕ້ອງຂອງມິຕິ, ແລະ ຄວາມໝັ້ນຄົງຂອງຂະບວນການ. ສິ່ງນີ້ມັກຈະຕ້ອງການການຕັ້ງຄ່າພາລາມິເຕີທີ່ຄວບຄຸມ ແລະ ປັບປຸງຫຼາຍຂຶ້ນ.
ຕິດຕາມກວດກາຊິບ, ສຽງ, ແລະ ພຶດຕິກຳການຕັດ
ໃນລະຫວ່າງການເຄື່ອງຈັກ, ພຶດຕິກຳການຕັດຕົວຈິງຈະໃຫ້ຜົນຕອບຮັບທີ່ມີຄຸນຄ່າ. ຮູບຮ່າງຂອງຊິບ, ສຽງຕັດ, ການສັ່ນສະເທືອນ, ນ້ຳໜັກຂອງແກນໝູນ, ຜິວໜ້າ, ແລະ ການສວມໃສ່ຂອງເຄື່ອງມື ທັງໝົດສະແດງໃຫ້ເຫັນວ່າອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດທີ່ເລືອກນັ້ນເໝາະສົມຫຼືບໍ່. ຊິບທີ່ໝັ້ນຄົງ, ສຽງທີ່ສະໝໍ່າສະເໝີ, ແລະ ການສວມໃສ່ຂອງເຄື່ອງມືທີ່ຄາດເດົາໄດ້ ໂດຍປົກກະຕິແລ້ວຈະຊີ້ບອກວ່າພາລາມິເຕີໃກ້ຄຽງກັບທີ່ດີທີ່ສຸດ. ການຕິດຕາມກວດກາແບບນີ້ເປັນສ່ວນສຳຄັນຂອງການເລືອກການຕັ້ງຄ່າທີ່ເໝາະສົມໃນການຜະລິດຕົວຈິງ.
ການເລືອກອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດທີ່ເໝາະສົມບໍ່ພຽງແຕ່ກ່ຽວກັບການປະຕິບັດຕາມສູດ ຫຼື ຕາຕະລາງເທົ່ານັ້ນ. ມັນກ່ຽວກັບການຈັບຄູ່ເງື່ອນໄຂການຕັດກັບວັດສະດຸ, ເຄື່ອງມື, ເຄື່ອງຈັກ ແລະ ເປົ້າໝາຍການເຄື່ອງຈັກ. ເມື່ອເຮັດຢ່າງຖືກຕ້ອງ, ມັນຈະປັບປຸງປະສິດທິພາບ, ປົກປ້ອງເຄື່ອງມື ແລະ ຊ່ວຍຜະລິດຊິ້ນສ່ວນທີ່ດີກວ່າຢ່າງສະໝໍ່າສະເໝີ.
ຄໍາຖາມ
ວິທີການຄິດໄລ່ຄວາມໄວໃນການຕັດ ແລະ ອັດຕາການປ້ອນ?
ຄວາມໄວໃນການຕັດໂດຍທົ່ວໄປແມ່ນຄິດໄລ່ດ້ວຍສູດ Vc = π × D × N / 1000 ໃນຫົວໜ່ວຍແມັດ, ເຊິ່ງ D ແມ່ນເສັ້ນຜ່າສູນກາງເຄື່ອງມືເປັນມມ ແລະ N ແມ່ນຄວາມໄວຂອງ spindle ເປັນ rpm. ອັດຕາການປ້ອນໂດຍທົ່ວໄປແມ່ນຄິດໄລ່ເປັນ F = fz × Z × N ໃນການເຈາະ, ເຊິ່ງ fz ແມ່ນອັດຕາການປ້ອນຕໍ່ແຂ້ວ, Z ແມ່ນຈຳນວນຟລຸດ, ແລະ N ແມ່ນ rpm. ຕົວຢ່າງ, ດ້ວຍ fz = 0.08 ມມ/ແຂ້ວ, Z = 4, ແລະ N = 3000 rpm, ອັດຕາການປ້ອນເທົ່າກັບ 960 ມມ/ນາທີ.
ຄວາມໄວໃນການຕັດທີ່ສູງກວ່າແມ່ນດີກວ່າສະເໝີບໍ?
ບໍ່, ຄວາມໄວໃນການຕັດທີ່ສູງຂຶ້ນບໍ່ແມ່ນວ່າຈະດີກວ່າສະເໝີໄປ. ໃນຂະນະທີ່ການເພີ່ມຄວາມໄວໃນການຕັດສາມາດປັບປຸງຜົນຜະລິດ ແລະ ບາງຄັ້ງການສຳເລັດຮູບຂອງພື້ນຜິວ, ມັນຍັງເຮັດໃຫ້ອຸນຫະພູມໃນການຕັດເພີ່ມຂຶ້ນ ແລະ ມັກຈະເລັ່ງການສວມໃສ່ຂອງເຄື່ອງມື. ຕົວຢ່າງ, ຄວາມໄວທີ່ເກີນຂອບເຂດສາມາດຫຼຸດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືຄາໄບລົງໄດ້ຢ່າງຫຼວງຫຼາຍ, ບາງຄັ້ງຫຼາຍກວ່າ 30%–50% ຂຶ້ນກັບສະພາບຂອງວັດສະດຸ ແລະ ນ້ຳຢາຫຼໍ່ເຢັນ. ຄວາມໄວໃນການຕັດທີ່ເໝາະສົມຄວນດຸ່ນດ່ຽງປະສິດທິພາບ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ການຄວບຄຸມຄວາມຮ້ອນ, ແລະ ຄຸນນະພາບຂອງຊິ້ນສ່ວນ ແທນທີ່ຈະພຽງແຕ່ຕັ້ງເປົ້າໝາຍໃຫ້ໄດ້ຈຳນວນສູງສຸດເທົ່າທີ່ເປັນໄປໄດ້.
ອັດຕາການປ້ອນມີຜົນກະທົບຕໍ່ຄວາມໄວໃນການຕັດບໍ?
ອັດຕາການປ້ອນບໍ່ໄດ້ປ່ຽນແປງຄວາມໄວໃນການຕັດໂດຍກົງ, ເພາະວ່າຄວາມໄວໃນການຕັດສ່ວນໃຫຍ່ແມ່ນຖືກກຳນົດໂດຍຄວາມໄວຂອງແກນກາງ ແລະ ເສັ້ນຜ່າສູນກາງຂອງເຄື່ອງມື ຫຼື ຊິ້ນວຽກ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ອັດຕາການປ້ອນມີຜົນກະທົບຕໍ່ວິທີການເຮັດວຽກຂອງຄວາມໄວໃນການຕັດໃນທາງປະຕິບັດໂດຍການປ່ຽນແປງນ້ຳໜັກຂອງຊິບ, ແຮງຕັດ, ແລະ ຄວາມໝັ້ນຄົງຂອງການຕັດໂດຍລວມ. ຕົວຢ່າງ, ຖ້າອັດຕາການປ້ອນຕ່ຳເກີນໄປໃນຄວາມໄວໃນການຕັດທີ່ກຳນົດ, ເຄື່ອງມືອາດຈະຖູແທນທີ່ຈະຕັດຢ່າງມີປະສິດທິພາບ. ຖ້າອັດຕາການປ້ອນສູງເກີນໄປ, ນ້ຳໜັກໃນການຕັດຈະເພີ່ມຂຶ້ນ ແລະ ອາດເຮັດໃຫ້ຄວາມໄວໃນການຕັດທີ່ເລືອກໄວ້ມີຄວາມໝັ້ນຄົງໜ້ອຍລົງ ຫຼື ຍືນຍົງໜ້ອຍລົງ.
ສະຫຼຸບ
ອັດຕາການປ້ອນ ແລະ ຄວາມໄວໃນການຕັດແມ່ນສອງຕົວກໍານົດທີ່ສໍາຄັນໃນການເຄື່ອງຈັກ CNC, ແຕ່ພວກມັນມີອິດທິພົນຕໍ່ຂະບວນການຕັດໃນຫຼາຍວິທີທີ່ແຕກຕ່າງກັນ. ອັດຕາການປ້ອນສ່ວນໃຫຍ່ແມ່ນມີຜົນກະທົບຕໍ່ຄວາມກ້າວຫນ້າຂອງເຄື່ອງມື, ນໍ້າໜັກຂອງຊິບ, ຜິວໜ້າທີ່ສຳເລັດຮູບ, ແລະ ເວລາໃນການເຄື່ອງຈັກ, ໃນຂະນະທີ່ຄວາມໄວໃນການຕັດມີຜົນກະທົບຫຼາຍກວ່າຕໍ່ການສ້າງຄວາມຮ້ອນ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ແລະ ປະສິດທິພາບໃນການຕັດ. ການເຂົ້າໃຈວ່າພວກມັນແຕກຕ່າງກັນແນວໃດ - ແລະ ວິທີທີ່ພວກມັນເຮັດວຽກຮ່ວມກັນ - ຊ່ວຍໃຫ້ຜູ້ຜະລິດເລືອກເງື່ອນໄຂການເຄື່ອງຈັກທີ່ດີກວ່າ, ປັບປຸງຄຸນນະພາບຂອງຊິ້ນສ່ວນ, ແລະ ບັນລຸຜົນການຜະລິດທີ່ໝັ້ນຄົງກວ່າເກົ່າ.
ທີ່ TiRapid , ພວກເຮົາຊ່ວຍປ່ຽນການອອກແບບຂອງທ່ານໃຫ້ກາຍເປັນຊິ້ນສ່ວນເຄື່ອງຈັກທີ່ມີຄຸນນະພາບສູງດ້ວຍເຄື່ອງຈັກ CNC ທີ່ໜ້າເຊື່ອຖື ແລະ ການສະໜັບສະໜູນການຜະລິດຕາມຄວາມຕ້ອງການ. ສົ່ງແບບແຕ້ມຂອງທ່ານມາໃຫ້ພວກເຮົາ ແລະ ໃຫ້ທີມງານຂອງພວກເຮົາຊ່ວຍທ່ານຊອກຫາວິທີແກ້ໄຂທີ່ເໝາະສົມສຳລັບໂຄງການຂອງທ່ານ.
















