
ການເຄື່ອງຈັກ Electrospark ເປັນເຕັກໂນໂລຊີເຄື່ອງຈັກທີ່ບໍ່ສຳຜັດໂດຍອີງໃສ່ຫຼັກການຂອງການປ່ອຍ, ເຊິ່ງຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງເພື່ອຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແຂງສູງແລະຮູບຮ່າງທີ່ສັບສົນ. ເມື່ອປຽບທຽບກັບການຕັດກົນຈັກແບບດັ້ງເດີມ, EDM ສາມາດປະມວນຜົນວັດສະດຸທີ່ຍາກທີ່ຈະປະມວນຜົນດ້ວຍວິທີການແບບດັ້ງເດີມ, ເຊັ່ນ: ໂລຫະປະສົມ titanium, ໂລຫະປະສົມ nickel ແລະ carbide ຊີມັງ. ຂ້າພະເຈົ້າຈະອະທິບາຍຫຼັກການ, ປະເພດ, ຄໍາຮ້ອງສະຫມັກ, ຂໍ້ດີແລະຂໍ້ຈໍາກັດຂອງ EDM ຢ່າງເລິກເຊິ່ງ, ແລະໃຫ້ເອກະສານອ້າງອີງແບບມືອາຊີບໂດຍອີງໃສ່ກໍລະນີຕົວຈິງ.
ແມ່ນຫຍັງ Is EDM
ການເຄື່ອງຈັກປ່ອຍໄຟຟ້າ (ຫຍໍ້ວ່າ EDM) ແມ່ນວິທີການປະມວນຜົນທີ່ໃຊ້ການປ່ອຍປະກາຍໄຟຟ້າຄວາມຖີ່ສູງເພື່ອເອົາວັດສະດຸອອກ. ບໍ່ເຫມືອນກັບການເຄື່ອງຈັກແບບດັ້ງເດີມ, EDM ບໍ່ໄດ້ອີງໃສ່ການຕັດເຄື່ອງມື, ແຕ່ໃຊ້ການປ່ອຍກະແສໄຟຟ້າລະຫວ່າງຂົ້ວໄຟຟ້າ ແລະ ຊິ້ນວຽກເພື່ອສ້າງອຸນຫະພູມສູງໃນພື້ນທີ່ທ້ອງຖິ່ນ, ລະລາຍ ແລະ ເຮັດໃຫ້ເກີດອາຍແກັສໃນວັດສະດຸໂລຫະ, ດັ່ງນັ້ນຈຶ່ງບັນລຸຈຸດປະສົງຂອງການເອົາວັດສະດຸອອກ.
ປະຫວັດຄວາມເປັນມາຂອງ EDM ສາມາດຕິດຕາມກັບໄປໄດ້ຕັ້ງແຕ່ຊຸມປີ 1940, ເມື່ອນັກວິທະຍາສາດໂຊວຽດ BR ແລະ NI Lazarenko ໄດ້ສຶກສາປະກົດການການປ່ອຍໄຟຟ້າຢ່າງເປັນລະບົບເປັນຄັ້ງທຳອິດ ແລະ ພັດທະນາອຸປະກອນ EDM ໃນຕອນຕົ້ນ. ປະຈຸບັນ, EDM ໄດ້ກາຍເປັນໜຶ່ງໃນເຕັກໂນໂລຢີທີ່ສຳຄັນໃນຂະແໜງການຜະລິດທີ່ມີຄວາມແມ່ນຍຳສູງ ແລະ ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນຂົງເຂດທີ່ມີຄວາມຕ້ອງການສູງ ເຊັ່ນ: ການຜະລິດແມ່ພິມ, ອຸປະກອນການແພດ, ການບິນອະວະກາດ ແລະ ອຸດສາຫະກຳເອເລັກໂຕຣນິກ.
ວິທີ EDM Works
ການເຄື່ອງຈັກດ້ວຍໄຟຟ້າ (EDM) ເປັນ ວິທີການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງແບບ ບໍ່ສຳຜັດ . ຫຼັກການຫຼັກຂອງມັນແມ່ນການໃຊ້ອຸນຫະພູມສູງທີ່ເກີດຈາກການປ່ອຍປະກາຍໄຟຟ້າເພື່ອລະລາຍ ແລະ ລະເຫີຍວັດສະດຸໂລຫະບາງສ່ວນ, ແລະ ເອົາວັດສະດຸອອກໂດຍການລ້າງດ້ວຍນໍ້າຢາໄຟຟ້າ. ເມື່ອປຽບທຽບກັບການຕັດດ້ວຍກົນຈັກແບບດັ້ງເດີມ, EDM ບໍ່ຕ້ອງການໃຫ້ເຄື່ອງມືສຳຜັດກັບຊິ້ນວຽກ , ສາມາດປະມວນຜົນຊິ້ນສ່ວນທີ່ມີຄວາມແຂງສູງ, ຮູບຮ່າງເລຂາຄະນິດທີ່ສັບສົນ, ແລະ ບັນລຸຄວາມແມ່ນຍໍາໃນການເຄື່ອງຈັກສູງຫຼາຍ.
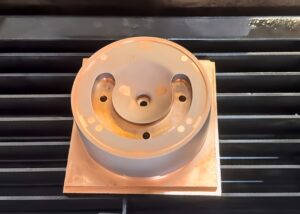
ຕໍ່ໄປນີ້ແມ່ນອົງປະກອບຫຼັກຫຼາຍຢ່າງຂອງລະບົບ EDM, ເຊິ່ງແຕ່ລະອົງປະກອບມີບົດບາດສຳຄັນໃນຂະບວນການເຄື່ອງຈັກ:
1. ພະລັງງານ Sເພີ່ມຂຶ້ນ Sລະບົບ: Control Discharge Eໂລກປະສາດ And Oປັບໃຫ້ເໝາະສົມ Pອອກພັນສາ Eຄວາມສາມາດ
EDM ໃຊ້ແຫຼ່ງພະລັງງານແບບກຳມະຈອນເພື່ອຄວບຄຸມອັດຕາການກຳຈັດວັດສະດຸ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວຜ່ານການປ່ອຍກຳມະຈອນຄວາມຖີ່ສູງ. ແຕ່ລະກຳມະຈອນໃຊ້ເວລາພຽງແຕ່ໄມໂຄຣວິນາທີ, ແລະ ໄລຍະຫ່າງຂອງກຳມະຈອນຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງແນ່ນອນເພື່ອຮັບປະກັນການປະມວນຜົນທີ່ໝັ້ນຄົງ.
- ແຮງດັນໄຟຟ້າ Range ໂດຍປົກກະຕິແລ້ວແມ່ນຢູ່ລະຫວ່າງ 50V – 300V, ເຊິ່ງສາມາດປັບໄດ້ຕາມວັດສະດຸ ແລະ ຄວາມຕ້ອງການໃນການປະມວນຜົນທີ່ແຕກຕ່າງກັນ. ຕົວຢ່າງ, ເມື່ອປະມວນຜົນໂລຫະປະສົມທີ່ມີຄວາມແຂງສູງ, ແຮງດັນສາມາດຕັ້ງສູງກວ່າ 200V ເພື່ອເພີ່ມອັດຕາການກຳຈັດວັດສະດຸ.
- ກໍາມະຈອນເຕັ້ນ Fຄວາມຕ້ອງການ ໂດຍປົກກະຕິແລ້ວຈະຕັ້ງໄວ້ທີ່ 1kHz – 500kHz, ຄວາມຖີ່ສູງແມ່ນເໝາະສົມສຳລັບການປະມວນຜົນທີ່ລະອຽດ, ໃນຂະນະທີ່ຄວາມຖີ່ຕ່ຳສາມາດເພີ່ມອັດຕາການກຳຈັດໄດ້. ຕົວຢ່າງ, ໃນການປະມວນຜົນຂອງໃບກັງຫັນອາກາດ, ຂ້ອຍໄດ້ໃຊ້ກຳມະຈອນຄວາມຖີ່ຕ່ຳ 50kHz ສຳລັບການປະມວນຜົນແບບຫຍາບ, ເຊິ່ງເພີ່ມອັດຕາການກຳຈັດວັດສະດຸຂຶ້ນ 30%.
- ພະລັງງານ Control ພະລັງງານຂອງແຕ່ລະການປ່ອຍ (ຫົວໜ່ວຍ: ຈູນ J) ກຳນົດອັດຕາການກຳຈັດວັດສະດຸ ແລະ ການສຳເລັດຮູບໜ້າຜິວ. ຕົວຢ່າງ, ເມື່ອປຸງແຕ່ງເຫຼັກກ້າ, ພະລັງງານກຳມະຈອນຈະຖືກຕັ້ງໄວ້ທີ່ 1-10 mJ, ເຊິ່ງສາມາດປັບປຸງປະສິດທິພາບໃນຂະນະທີ່ຄຳນຶງເຖິງຄວາມແມ່ນຍຳ.
2. ເອເລັກໂຕຣດ: Dກຳນົດ Pອອກພັນສາ Aຄວາມຖືກຕ້ອງ And Eຄວາມສາມາດ
ຂົ້ວໄຟຟ້າແມ່ນອົງປະກອບຫຼັກໃນ EDM ເຊິ່ງມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມຖືກຕ້ອງຂອງເຄື່ອງຈັກ, ຄວາມໄວ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ. ການເລືອກຂົ້ວໄຟຟ້າສ່ວນໃຫຍ່ແມ່ນກ່ຽວຂ້ອງກັບຂົ້ວໄຟຟ້າທອງແດງ, ຂົ້ວໄຟຟ້າແກຣໄຟ ແລະ ຂົ້ວໄຟຟ້າທັງສະເຕນ-ທອງແດງ. ວັດສະດຸທີ່ແຕກຕ່າງກັນມີຄວາມແຕກຕ່າງຢ່າງຫຼວງຫຼາຍໃນດ້ານຄວາມນຳໄຟຟ້າ, ຄວາມຕ້ານທານການສວມໃສ່ ແລະ ຄວາມສາມາດໃນການເຄື່ອງຈັກ.
ໂດຍປົກກະຕິແລ້ວຂ້ອຍຕ້ອງພິຈາລະນາເຖິງຄວາມນຳໄຟຟ້າ, ຄວາມຕ້ານທານການສວມໃສ່, ຄວາມໝັ້ນຄົງທາງຄວາມຮ້ອນ ແລະ ຄ່າໃຊ້ຈ່າຍໃນການປະມວນຜົນ. ສະຖານະການການນຳໃຊ້ທີ່ແຕກຕ່າງກັນມີຄວາມຕ້ອງການທີ່ແຕກຕ່າງກັນສຳລັບວັດສະດຸເອເລັກໂຕຣດ, ສະນັ້ນມັນຈຳເປັນຕ້ອງຈັບຄູ່ປະເພດເອເລັກໂຕຣດທີ່ເໝາະສົມຕາມຄວາມຕ້ອງການໃນການປະມວນຜົນເພື່ອປັບປຸງປະສິດທິພາບການປະມວນຜົນ ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການຜະລິດ.
ເອເລັກ ໂຕຣດ ທອງແດງ E
ຂົ້ວໄຟຟ້າທອງແດງແມ່ນໜຶ່ງໃນວັດສະດຸທີ່ຕ້ອງການສຳລັບການປະມວນຜົນ EDM ທີ່ມີຄວາມແມ່ນຍຳສູງ ເນື່ອງຈາກມີຄວາມນຳໄຟຟ້າທີ່ດີເລີດ (ຄວາມຕ້ານທານພຽງແຕ່ 1.68 × 10⁻⁸ Ω·m). ຄວາມນຳຄວາມຮ້ອນສູງຂອງວັດສະດຸທອງແດງຊ່ວຍກະຈາຍຄວາມຮ້ອນໄດ້ໄວ ແລະ ຫຼຸດຜ່ອນການສູນເສຍຂົ້ວໄຟຟ້າທີ່ເກີດຈາກການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມໃນລະຫວ່າງການປະມວນຜົນ. ດັ່ງນັ້ນ, ໃນການປະມວນຜົນຊິ້ນສ່ວນທີ່ມີຄວາມຕ້ອງການຄວາມແມ່ນຍຳສູງຫຼາຍ, ເຊັ່ນ: ການຜະລິດແມ່ພິມ, ອຸປະກອນການແພດ ແລະ ການເຄື່ອງຈັກຂະໜາດນ້ອຍ, ຂ້ອຍມັກເລືອກຂົ້ວໄຟຟ້າທອງແດງທີ່ມີຄວາມບໍລິສຸດສູງ (ທອງແດງບໍລິສຸດ 99.9%) ເພື່ອຮັບປະກັນຜົນໄດ້ຮັບທີ່ດີທີ່ສຸດ.
ໃນໂຄງການປຸງແຕ່ງອຸປະກອນການແພດທີ່ມີຄວາມແມ່ນຍໍາສູງ, ຂ້າພະເຈົ້າໄດ້ໃຊ້ ຂົ້ວໄຟຟ້າທອງແດງ ບໍລິສຸດ 99.9% ເພື່ອເຮັດແມ່ພິມມີດຜ່າຕັດຂະໜາດນ້ອຍ. ເນື່ອງຈາກລັກສະນະນ້ອຍໆຂອງໃບມີດຕ້ອງການຄວາມທົນທານໃນການປະມວນຜົນ ±0.005 ມມ, ຂ້າພະເຈົ້າໄດ້ໃຊ້ກະແສໄຟຟ້າຕໍ່າ (0.1A) + ກຳມະຈອນຄວາມຖີ່ສູງ (100kHz) ເພື່ອຫຼຸດຜ່ອນການກັດເຊາະຂອງການປ່ອຍ ແລະ ເພີ່ມປະສິດທິພາບຄຸນນະພາບຂອງພື້ນຜິວ. ໃນທີ່ສຸດ, ພວກເຮົາປະສົບຜົນສໍາເລັດໃນການປຸງແຕ່ງທີ່ມີຄວາມແມ່ນຍໍາສູງເປັນພິເສດ, ໂດຍມີຄວາມຫຍາບຂອງພື້ນຜິວທີ່ຄວບຄຸມພາຍໃນ Ra 0.15µm, ແລະ ຮັບປະກັນຄວາມສອດຄ່ອງ ແລະ ຄວາມທົນທານຂອງແມ່ພິມ.
ໄຟຟ້າກຣາຟ
ເອເລັກໂຕຣດກຣາໄຟທ໌ແມ່ນເໝາະສົມທີ່ສຸດສຳລັບການປຸງແຕ່ງ EDM ທີ່ມີກະແສໄຟຟ້າສູງ ເນື່ອງຈາກມີຄວາມຕ້ານທານອຸນຫະພູມສູງຫຼາຍ ແລະ ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນຕ່ຳ. ເນື່ອງຈາກກຣາໄຟທ໌ມີຈຸດລະລາຍສູງເຖິງ 3650°C, ມັນສາມາດທົນຕໍ່ພະລັງງານປ່ອຍປະຈຸສູງໂດຍບໍ່ລະລາຍງ່າຍ, ສະນັ້ນມັນຈຶ່ງພົບເຫັນທົ່ວໄປໂດຍສະເພາະໃນແມ່ພິມຂະໜາດໃຫຍ່, ການປຸງແຕ່ງແບບຊ່ອງເລິກ ແລະ ການຜະລິດຊິ້ນສ່ວນອຸດສາຫະກຳໜັກ. ເຖິງແມ່ນວ່າກຣາໄຟທ໌ບໍ່ນຳໄຟຟ້າຄືກັບທອງແດງ (ຄວາມຕ້ານທານປະມານ 8 × 10⁻⁶ Ω·m), ແຕ່ຄ່າໃຊ້ຈ່າຍໃນການປຸງແຕ່ງຂອງມັນຕໍ່າ ແລະ ມັນເໝາະສົມສຳລັບການປຸງແຕ່ງແບບເປັນກຸ່ມ.
ໃນໂຄງການປຸງແຕ່ງແມ່ພິມສີດຂະໜາດໃຫຍ່, ຂ້ອຍໄດ້ໃຊ້ເອເລັກໂຕຣດແກຣໄຟທ໌ທີ່ມີເມັດລະອຽດ (ຂະໜາດອະນຸພາກ ≤ 5µm) ສຳລັບການປຸງແຕ່ງແບບຊ່ອງເລິກ. ເນື່ອງຈາກຄວາມເລິກຂອງແມ່ພິມເກີນ 150 ມມ, ຖ້າໃຊ້ເອເລັກໂຕຣດທອງແດງ, ຮູບຮ່າງອາດຈະປ່ຽນແປງຍ້ອນອຸນຫະພູມສູງ, ເຊິ່ງສົ່ງຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງການປຸງແຕ່ງ. ດັ່ງນັ້ນ, ຂ້ອຍໄດ້ເລືອກເອເລັກໂຕຣດແກຣໄຟທ໌ ແລະ ໃຊ້ພະລັງງານກຳມະຈອນປານກາງ (5J) + ຄວາມຖີ່ກຳມະຈອນຕ່ຳ (10kHz) ສຳລັບການປຸງແຕ່ງ, ເຊິ່ງເພີ່ມອັດຕາການກຳຈັດວັດສະດຸຂຶ້ນ 35% ເມື່ອທຽບກັບເອເລັກໂຕຣດທອງແດງ ແລະ ຫຼຸດຜ່ອນການສູນເສຍເອເລັກໂຕຣດລົງ 40%. ໃນທີ່ສຸດ, ເຕັກໂນໂລຊີການປຸງແຕ່ງນີ້ຮັບປະກັນວ່າຄວາມຜິດພາດຂອງຂະໜາດຊ່ອງແມ່ພິມຖືກຄວບຄຸມພາຍໃນ ±0.01 ມມ, ໃນຂະນະທີ່ປະຫຍັດຄ່າໃຊ້ຈ່າຍໃນການປຸງແຕ່ງປະມານ 20%.
ເອເລັກໂຕຣດທອງແດງທັງສະແຕນ
ເອເລັກໂຕຣດທອງແດງທັງສະເຕນລວມຈຸດລະລາຍສູງຂອງທັງສະເຕນ (3410°C) ແລະ ຄວາມນຳໄຟຟ້າທີ່ດີຂອງທອງແດງ, ແລະ ມີປະສິດທິພາບດີໃນການປຸງແຕ່ງວັດສະດຸທີ່ມີຄວາມແຂງສູງສຸດ (ເຊັ່ນ: ຄາໄບຊີມັງ, ໂລຫະປະສົມໄທທານຽມ ແລະ ໂລຫະປະສົມນິກເກີນ). ເນື່ອງຈາກຄວາມແຂງສູງຫຼາຍຂອງທັງສະເຕນ, ເອເລັກໂຕຣດທອງແດງທັງສະເຕນມີອາຍຸການໃຊ້ງານທີ່ຍາວນານກວ່າ ແລະ ອັດຕາການສູນເສຍໃນລະຫວ່າງການປຸງແຕ່ງໄລຍະຍາວແມ່ນຕໍ່າກວ່າເອເລັກໂຕຣດທອງແດງຫຼາຍ.
ໃນໂຄງການປຸງແຕ່ງໃບກັງຫັນເຄື່ອງຈັກເຮືອບິນ, ຂ້ອຍໄດ້ໃຊ້ຂົ້ວໄຟຟ້າທອງແດງທີ່ປະກອບດ້ວຍທັງສະເຕນ 70% ແລະທອງແດງ 30% ເພື່ອປະຕິບັດການແກະສະຫຼັກດ້ວຍໄຟຟ້າໃສ່ໂລຫະປະສົມນິກເກີນ (Inconel 718). ເນື່ອງຈາກຄວາມແຂງຂອງໂລຫະປະສົມນິກເກີນສູງເຖິງ 44-50 HRC, ມັນຍາກທີ່ຈະບັນລຸຄວາມແມ່ນຍໍາສູງໃນການຕັດແບບດັ້ງເດີມ. ຂ້ອຍໄດ້ໃຊ້ກະແສໄຟຟ້າຕໍ່າ (0.2A) + ຄວາມຖີ່ສູງ (200kHz) + ການຄວບຄຸມ servo ຄວາມແມ່ນຍໍາເພື່ອຫຼຸດອັດຕາການສູນເສຍຂອງຂົ້ວໄຟຟ້າລົງ 50% ເມື່ອທຽບກັບຂົ້ວໄຟຟ້າທອງແດງ, ໃນຂະນະທີ່ຮັບປະກັນວ່າຄວາມຫຍາບຂອງພື້ນຜິວຕໍ່າກວ່າ Ra 0.2µm, ຕອບສະໜອງມາດຕະຖານການຜະລິດລະດັບການບິນ.
3. Dielectric Sລະບົບ: Cການໃຊ້ເຄື່ອງມື, Fອຸດົມສົມບູນ, Iສະຕິ
ລະບົບໄຟຟ້າເປັນປັດໄຈສຳຄັນໃນການຮັບປະກັນຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ ແລະ ປັບປຸງຄຸນນະພາບຂອງເຄື່ອງຈັກ. ນ້ຳຢາໄຟຟ້າບໍ່ພຽງແຕ່ເປັນນ້ຳຢາຫຼໍ່ເຢັນເທົ່ານັ້ນ, ແຕ່ຍັງມີບົດບາດເປັນສານກັນຄວາມຮ້ອນ, ລ້າງສິ່ງເສດເຫຼືອຂອງເຄື່ອງຈັກ ແລະ ຄວບຄຸມການປ່ອຍປະກາຍໄຟໃນລະຫວ່າງຂະບວນການປ່ອຍປະກາຍໄຟ. ການເລືອກນ້ຳຢາໄຟຟ້າທີ່ຖືກຕ້ອງມີຜົນໂດຍກົງຕໍ່ຄວາມໝັ້ນຄົງຂອງການປ່ອຍປະກາຍໄຟ, ອັດຕາການກຳຈັດວັດສະດຸ, ການສູນເສຍເອເລັກໂຕຣດ ແລະ ຄຸນນະພາບພື້ນຜິວຂອງເຄື່ອງຈັກ.
ໃນການປະມວນຜົນຕົວຈິງ, ຂ້າພະເຈົ້າພົບວ່າປະສິດທິພາບຂອງນ້ຳຢາໄຟຟ້າທີ່ແຕກຕ່າງກັນແມ່ນແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ. ຕົວຢ່າງ, ນ້ຳທີ່ບໍ່ມີໄອອອນແມ່ນເໝາະສົມສຳລັບການຕັດລວດທີ່ມີຄວາມແມ່ນຍຳສູງ, ໃນຂະນະທີ່ນ້ຳມັນກາດແມ່ນເໝາະສົມກວ່າສຳລັບ EDM ທີ່ມີຮູເລິກ. ນອກຈາກນັ້ນ, ການນຳໃຊ້ເທັກໂນໂລຢີການລ້າງດ້ວຍຄວາມກົດດັນສູງສາມາດປັບປຸງປະສິດທິພາບການປະມວນຜົນ, ຫຼຸດຜ່ອນວົງຈອນສັ້ນ, ແລະ ເພີ່ມປະສິດທິພາບຄຸນນະພາບຂອງພື້ນຜິວ. ໂດຍການປັບປຸງຕົວກຳນົດການເລືອກ ແລະ ການໄຫຼຂອງນ້ຳຢາໄຟຟ້າໃຫ້ດີທີ່ສຸດ, ຂ້າພະເຈົ້າສາມາດປັບປຸງຄວາມຖືກຕ້ອງຂອງການປະມວນຜົນ EDM ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໄດ້ຢ່າງມີປະສິດທິພາບ.
ນ້ຳຢາໄຟຟ້າທີ່ແຕກຕ່າງກັນມີຄຸນສົມບັດທາງກາຍະພາບ ແລະ ເຄມີທີ່ແຕກຕ່າງກັນ. ສຳລັບຂະບວນການ EDM ທີ່ແຕກຕ່າງກັນ, ຂ້ອຍມັກເລືອກນ້ຳຢາໄຟຟ້າສາມປະເພດຫຼັກດັ່ງຕໍ່ໄປນີ້:
- Deionized Wເຄື່ອງດື່ມ: Iການຈັດການ For High-Pການທົບທວນຄືນ Pອອກພັນສາ
ນ້ຳທີ່ບໍ່ມີໄອອອນແມ່ນທາງເລືອກທີ່ດີທີ່ສຸດສຳລັບ wire EDM (WEDM) ເນື່ອງຈາກມີຄວາມຕ້ານທານສູງ (>1MΩ·cm) ແລະ ມີຄວາມສາມາດໃນການເຮັດຄວາມເຢັນທີ່ແຂງແຮງ. ເນື່ອງຈາກຄວາມໜືດຕ່ຳ ແລະ ມີຄວາມຄ່ອງຕົວສູງຂອງນ້ຳຢາໄດອີເລັກຕຣິກທີ່ມີສ່ວນປະກອບຂອງນ້ຳ, ມັນສາມາດລ້າງສິ່ງເສດເຫຼືອຈາກເຄື່ອງຈັກໄດ້ຢ່າງວ່ອງໄວ ແລະ ຫຼີກເວັ້ນການແຕກຫັກຄັ້ງທີສອງໃນລະຫວ່າງການປ່ອຍນ້ຳ, ດັ່ງນັ້ນຈຶ່ງປັບປຸງຄວາມແມ່ນຍຳຂອງເຄື່ອງຈັກ.
ໃບກັງຫັນເຄື່ອງຈັກເຮືອບິນ, ຂ້ອຍໄດ້ໃຊ້ນ້ຳທີ່ບໍ່ມີໄອອອນປະສົມກັບການປ່ອຍກຳມະຈອນຄວາມຖີ່ສູງ (200kHz) ເພື່ອໃຫ້ບັນລຸຄວາມຖືກຕ້ອງຂອງການປະມວນຜົນທີ່ **±0.003 ມມ** ແລະ ຄວບຄຸມຄວາມຫຍາບຂອງພື້ນຜິວໃຫ້ຢູ່ໃນລະດັບ Ra 0.2µm, ເຊິ່ງຕອບສະໜອງມາດຕະຖານການຜະລິດການບິນລະດັບສູງ.
- ນ້ຳມັນກາຊວນ: Sໄຮ້ສາລະ Fຫຼື EDM Mແກ່ To Rສຶກສາ Eເອັກໂຕຣດ Loss
ນ້ຳມັນກາດເປັນນ້ຳມັນໄຟຟ້າທີ່ບໍ່ນຳໄຟຟ້າ ເຊິ່ງຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນເຄື່ອງ Sinker EDM. ຄ່າຄົງທີ່ໄຟຟ້າຕ່ຳຂອງນ້ຳມັນກາດ (ປະມານ 2.1) ເຮັດໃຫ້ມັນເໝາະສົມສຳລັບການປ່ອຍປະກາຍໄຟທີ່ໝັ້ນຄົງ, ໃນຂະນະທີ່ລັກສະນະການລະເຫີຍຕ່ຳຊ່ວຍຫຼຸດຜ່ອນການສູນເສຍເອເລັກໂຕຣດ, ໂດຍສະເພາະເໝາະສົມສຳລັບການຜະລິດແມ່ພິມ ແລະ ການປຸງແຕ່ງດ້ວຍຮູເລິກ.
ໃນການປຸງແຕ່ງແມ່ພິມເກຍລົດຍົນ, ຂ້ອຍໄດ້ໃຊ້ນ້ຳມັນກາດ ແລະ ປັບປຸງພາລາມິເຕີໄຟຟ້າ (ເວລາປ່ອຍປະຈຸ 10µs, ໄລຍະຫ່າງກຳມະຈອນ 30µs), ແລະ ສຸດທ້າຍໄດ້ພື້ນຜິວທີ່ມີຄຸນນະພາບສູງ Ra 0.3µm. ໃນເວລາດຽວກັນ, ການສູນເສຍເອເລັກໂຕຣດໄດ້ຫຼຸດລົງ 40%, ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນຕົ້ນທຶນການຜະລິດລົງຢ່າງຫຼວງຫຼາຍ.
- synthetic Dໄອອີເລັກຕຣິກ Fແຫຼວ: Eສິ່ງແວດລ້ອມ Pພືດຫມູນວຽນ And High-End Mການໃຊ້ວິທີ icromachining
ນ້ຳມັນໄຟຟ້າສັງເຄາະແມ່ນນ້ຳມັນໄຟຟ້າ EDM ລຸ້ນໃໝ່, ໂດຍສະເພາະແມ່ນເໝາະສົມສຳລັບອຸດສາຫະກຳທາງການແພດ, ການບິນອະວະກາດ ແລະ ແມ່ພິມທີ່ມີຄວາມແມ່ນຍຳສູງ. ເມື່ອປຽບທຽບກັບນ້ຳມັນກາດ, ນ້ຳມັນໄຟຟ້າສັງເຄາະເປັນມິດກັບສິ່ງແວດລ້ອມຫຼາຍກວ່າ ແລະ ໃຫ້ຄຸນນະພາບພື້ນຜິວທີ່ສູງກວ່າໃນການປຸງແຕ່ງດ້ວຍໄມໂຄຣມາຄິນ.
ໃນການປຸງແຕ່ງການຝັງເຂັມທາງການແພດຂະໜາດນ້ອຍ, ຂ້າພະເຈົ້າໄດ້ໃຊ້ນ້ຳຢາໄຟຟ້າສັງເຄາະປະສົມກັບຕົວກຳນົດໄຟຟ້າທີ່ມີຄວາມແມ່ນຍຳສູງ (ກະແສໄຟຟ້າ 0.1A, ກຳມະຈອນ 200kHz), ແລະ ຄວາມຫຍາບຂອງພື້ນຜິວສຸດທ້າຍໄດ້ຫຼຸດລົງເປັນ Ra 0.15µm. ອາຍຸການໃຊ້ງານທີ່ຍາວນານຂອງຊິ້ນສ່ວນໄດ້ເພີ່ມຂຶ້ນ 50%, ຕອບສະໜອງມາດຕະຖານທີ່ເຂັ້ມງວດຂອງອຸດສາຫະກຳການແພດ.
4. ເຊີໂວ Control Sລະບົບ: Real-Time Aການຕັດສິນ Of Eເອັກໂຕຣດ Fອີດ To Iປັບປຸງ Pອອກພັນສາ Aຄວາມຖືກຕ້ອງ
ໃນການເຄື່ອງຈັກປ່ອຍໄຟຟ້າ (EDM), ລະບົບຄວບຄຸມ servo ມີບົດບາດສຳຄັນຫຼາຍ. ມັນມີໜ້າທີ່ຄວບຄຸມຊ່ອງຫວ່າງລະຫວ່າງ electrode ແລະ ຊິ້ນວຽກຢ່າງຖືກຕ້ອງ (ໂດຍປົກກະຕິແມ່ນລະຫວ່າງ 5-50µm), ຮັບປະກັນຂະບວນການປ່ອຍທີ່ໝັ້ນຄົງ ແລະ ເພີ່ມປະສິດທິພາບຂອງເຄື່ອງຈັກ. ອຸປະກອນ EDM ທີ່ກ້າວໜ້າມັກຈະມີລະບົບ servo CNC (ການຄວບຄຸມຕົວເລກຄອມພິວເຕີ) ທີ່ສາມາດຕິດຕາມສະຖານະການປ່ອຍໃນເວລາຈິງ ແລະ ປັບຄວາມໄວໃນການປ້ອນໂດຍອັດຕະໂນມັດເພື່ອໃຫ້ໄດ້ຄຸນນະພາບເຄື່ອງຈັກທີ່ໝັ້ນຄົງຫຼາຍຂຶ້ນ.
ຕາມປະສົບການຂອງຂ້ອຍ, ການເພີ່ມປະສິດທິພາບຂອງລະບົບຄວບຄຸມ servo ສາມາດປັບປຸງຄວາມໝັ້ນຄົງຂອງການປະມວນຜົນໄດ້ 20%, ຫຼຸດຜ່ອນຄວາມຜິດພາດຂອງມະນຸດ, ແລະ ໃຫ້ຜົນໄດ້ຮັບທີ່ສອດຄ່ອງຫຼາຍຂຶ້ນເມື່ອປະມວນຜົນຢ່າງຕໍ່ເນື່ອງເປັນເວລາດົນນານ.
ຂ້າງລຸ່ມນີ້ຂ້ອຍຈະອະທິບາຍລາຍລະອຽດກ່ຽວກັບໜ້າທີ່ຫຼັກຂອງລະບົບຄວບຄຸມ servo ແລະມັນມີຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງເຄື່ອງຈັກ ແລະ ຄວາມແມ່ນຍຳຂອງຊິ້ນສ່ວນແນວໃດ:
ການປັບການ ປ້ອນ ຂໍ້ມູນ ອັດ ຕະໂນມັດ : ການຄວບຄຸມ ທີ່ຊັດ ເຈນ ຂອງ ຈັງ ຫວະ ການ ປະ ມວນ ຜົນ
ລະບົບປັບການປ້ອນອັດຕະໂນມັດແມ່ນໜຶ່ງໃນໜ້າທີ່ຫຼັກຂອງ ລະບົບ servo CNC . ມັນຈະຕິດຕາມສະຖານະການປ່ອຍໄຟຟ້າໃນເວລາຈິງຜ່ານການຄວບຄຸມການປ້ອນຂໍ້ມູນແບບວົງປິດ ແລະ ປັບຄວາມໄວໃນການປ້ອນໄຟຟ້າໂດຍອັດຕະໂນມັດຕາມເງື່ອນໄຂການປະມວນຜົນ.
ໃນລະຫວ່າງຂະບວນການປ່ອຍປະກາຍໄຟ, ຖ້າຊ່ອງຫວ່າງປ່ອຍມີຂະໜາດໃຫຍ່ເກີນໄປ, ຄວາມໄວໃນການປະມວນຜົນຈະຫຼຸດລົງ; ຖ້າຊ່ອງຫວ່າງນ້ອຍເກີນໄປ, ມັນງ່າຍທີ່ຈະລັດວົງຈອນ. ການປັບການປ້ອນອັດຕະໂນມັດສາມາດປັບການປ້ອນເອເລັກໂຕຣດໄດ້ໃນເວລາຈິງເພື່ອຮັບປະກັນຊ່ອງຫວ່າງປ່ອຍທີ່ດີທີ່ສຸດ, ດັ່ງນັ້ນຈຶ່ງເພີ່ມປະສິດທິພາບອັດຕາການກຳຈັດວັດສະດຸ ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ.
ຍົກຕົວຢ່າງການຜະລິດຊິ້ນສ່ວນການບິນອະວະກາດ, ຂ້າພະເຈົ້າໄດ້ໃຊ້ເຄື່ອງ EDM ລະດັບສູງທີ່ມີລະບົບປັບການປ້ອນອັດສະລິຍະ. ເມື່ອປຽບທຽບກັບການປັບດ້ວຍມືແບບດັ້ງເດີມ, ໜ້າທີ່ນີ້ຊ່ວຍຫຼຸດຜ່ອນການສວມໃສ່ຂອງເອເລັກໂຕຣດລົງ 15% ແລະເພີ່ມປະສິດທິພາບຂອງເຄື່ອງຈັກຂຶ້ນ 12%. ລະບົບຍັງກວດຈັບຄວາມເຂັ້ມຂຸ້ນຂອງສິ່ງເສດເຫຼືອໃນຊ່ອງຫວ່າງການປ່ອຍໂດຍອັດຕະໂນມັດ. ເມື່ອກວດພົບການສະສົມຂອງສິ່ງເສດເຫຼືອ, ມັນຈະດຶງເອເລັກໂຕຣດອອກເລັກນ້ອຍເພື່ອໃຫ້ນ້ຳຢາໄດອີເລັກຕຣິກເຮັດຄວາມສະອາດພື້ນທີ່ເຄື່ອງຈັກ, ດັ່ງນັ້ນຈຶ່ງປ້ອງກັນການປ່ອຍອອກຄັ້ງທີສອງ ແລະ ປັບປຸງຄຸນນະພາບຂອງພື້ນຜິວ.
High- P recision E electrode D isplacement D etection: E nsuring M icron- L evel P rocessing A ຄວາມຖືກຕ້ອງ
ຄວາມຖືກຕ້ອງຂອງການປ້ອນຂອງເອເລັກໂຕຣດມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມຖືກຕ້ອງຂອງມິຕິ ແລະ ຄວາມຫຍາບຂອງພື້ນຜິວຂອງຊິ້ນສ່ວນສຸດທ້າຍ. ເຊັນເຊີກົນຈັກແບບດັ້ງເດີມບໍ່ສາມາດຕອບສະໜອງຄວາມຕ້ອງການຂອງການປະມວນຜົນລະດັບໄມຄຣອນໄດ້ອີກຕໍ່ໄປ. ດັ່ງນັ້ນ, ເຄື່ອງຈັກ EDM ທີ່ທັນສະໄໝຈຶ່ງໃຊ້ເຊັນເຊີແສງ ຫຼື ເທັກໂນໂລຢີເລເຊີວັດແທກລະດັບເພື່ອໃຫ້ໄດ້ການຄວບຄຸມເອເລັກໂຕຣດທີ່ຊັດເຈນກວ່າ.
ໃນວຽກງານການປະມວນຜົນຊິ້ນສ່ວນອຸປະກອນການແພດທີ່ມີຄວາມແມ່ນຍໍາສູງ, ຂ້າພະເຈົ້າໄດ້ໃຊ້ເຄື່ອງວັດແທກຄວາມຖີ່ເລເຊີເພື່ອຕິດຕາມກວດກາການຍ້າຍຂອງເອເລັກໂຕຣດ, ດັ່ງນັ້ນຄວາມຜິດພາດໃນການປະມວນຜົນຈຶ່ງຖືກຄວບຄຸມຢ່າງເຂັ້ມງວດພາຍໃນ ±0.002 ມມ. ເມື່ອປຽບທຽບກັບເຊັນເຊີການຍ້າຍແບບດັ້ງເດີມ, ເທັກໂນໂລຢີນີ້ສາມາດຫຼຸດຜ່ອນຄວາມຜິດພາດໄດ້ 30% ແລະຮັບປະກັນຄວາມແມ່ນຍໍາສູງສຸດຂອງຊິ້ນສ່ວນຕ່າງໆ.
ລະບົບການກວດຈັບທີ່ມີຄວາມແມ່ນຍໍາສູງຍັງສາມາດປັບຕົວເຂົ້າກັບການປະມວນຜົນຮູບຮ່າງທີ່ສັບສົນ. ຕົວຢ່າງ, ໃນການຜະລິດແມ່ພິມ, ການປະມວນຜົນແບບຊ່ອງເລິກບາງຢ່າງຕ້ອງການການຄວບຄຸມຊ່ອງຫວ່າງການປ່ອຍທີ່ນ້ອຍຫຼາຍ. ຖ້າການຄວບຄຸມການເຄື່ອນຍ້າຍຂອງເອເລັກໂຕຣດບໍ່ຖືກຕ້ອງ, ມັນງ່າຍທີ່ຈະເຮັດໃຫ້ເກີດການຍຸບຂອບ ຫຼື ການບິດເບືອນຂອງມິຕິ. ຜ່ານການຕິດຕາມຄວາມແມ່ນຍໍາສູງຂອງເຊັນເຊີແສງ, ຂ້າພະເຈົ້າໄດ້ປັບປຸງອັດຕາການຜ່ານຂອງການປະມວນຜົນແບບຊ່ອງເລິກໃນໂຄງການຕົວຈິງ ແລະ ຫຼຸດຜ່ອນອັດຕາການເສດເຫຼືອລົງ 18%.
ລະ ບົບ ສະ ໜອງ ພະ ລັງງານ ອັດ ສະລິຍະ : ເພີ່ມ ປະສິດທິ ພາບ ຄວາມ ສາ ມາດ ໃນການ ປະມວນຜົນ ທີ່ ຍາວ ນານ
ໃນວຽກງານການປະມວນຜົນ EDM ທີ່ດຳເນີນມາເປັນເວລາດົນນານ, ການສວມໃສ່ຂອງເອເລັກໂຕຣດ, ການປ່ຽນແປງຂອງອຸນຫະພູມ, ແລະ ການປ່ຽນແປງຂອງສະພາບຂອງນ້ຳໄຟຟ້າຈະສົ່ງຜົນກະທົບຕໍ່ຄຸນນະພາບການປະມວນຜົນ. ດັ່ງນັ້ນ, ລະບົບ servo ອັດສະລິຍະບໍ່ພຽງແຕ່ສາມາດປັບການປ້ອນຂໍ້ມູນໃນເວລາຈິງເທົ່ານັ້ນ, ແຕ່ຍັງສາມາດເພີ່ມປະສິດທິພາບຍຸດທະສາດຕາມການປ່ຽນແປງໃນສະພາບແວດລ້ອມການປະມວນຜົນ.
ໃນສາຍການຜະລິດ EDM ທີ່ເຮັດວຽກ 24 ຊົ່ວໂມງຕໍ່ມື້, ຂ້ອຍໃຊ້ເຄື່ອງມືເຄື່ອງຈັກລະດັບສູງທີ່ມີການຄວບຄຸມ servo AI. ມັນສາມາດຕິດຕາມກວດກາອຸນຫະພູມ, ຄວາມຊຸ່ມຊື່ນ, ແລະສະຖານະຂອງນໍ້າໄຟຟ້າໄດ້ແບບເວລາຈິງ, ແລະປັບອັດຕາການປ້ອນໂດຍອັດຕະໂນມັດຕາມຄວາມເໝາະສົມເພື່ອຮັບປະກັນເງື່ອນໄຂການປ່ອຍປະກາຍໄຟທີ່ໝັ້ນຄົງ.
ລະບົບດັ່ງກ່າວຊ່ວຍຫຼຸດຜ່ອນຄວາມຜິດພາດດ້ານມິຕິທີ່ເກີດຈາກການສູນເສຍຂອງເອເລັກໂຕຣດໄດ້ຢ່າງມີປະສິດທິພາບ, ແລະໃນທີ່ສຸດກໍ່ເຮັດໃຫ້ຄວາມທົນທານຂອງຊິ້ນສ່ວນທີ່ຖືກປະມວນຜົນເປັນເວລາດົນນານມີຄວາມໝັ້ນຄົງພາຍໃນ ±0.005 ມມ, ເຊິ່ງຕໍ່າກວ່າຄວາມຜິດພາດຂອງລະບົບແບບດັ້ງເດີມ 40%.
5. EDM Material Rອາລົມ Mກົນໄກ: How High-Temperature Discharge Can Aຢ່າງຖືກຕ້ອງ Rຍ້າຍ Mສາຍການບິນ
ກົນໄກການກຳຈັດວັດສະດຸຂອງການເຄື່ອງຈັກດ້ວຍໄຟຟ້າ (EDM) ແມ່ນຂະບວນການທາງກາຍະພາບທີ່ສັບສົນທີ່ອາໄສການປ່ອຍປະກາຍໄຟຟ້າທີ່ມີອຸນຫະພູມສູງເພື່ອໃຫ້ໄດ້ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງແບບບໍ່ສຳຜັດ. ໃນລະຫວ່າງຂະບວນການທັງໝົດ, ອຸນຫະພູມສູງໃນທ້ອງຖິ່ນ (8000-12,000°C) ເຮັດໃຫ້ໂລຫະລະລາຍ ຫຼື ກາຍເປັນໄອທັນທີ ແລະ ຖືກນ້ຳໄຟຟ້າໄດອີເລັກຕຣິກພັດໄປ, ໃນທີ່ສຸດກໍ່ສ້າງຮູບຮ່າງການເຄື່ອງຈັກ. ຂ້າພະເຈົ້າໄດ້ຈັດລຽງສີ່ຂັ້ນຕອນສຳຄັນຂອງຂະບວນການກຳຈັດທັງໝົດໃຫ້ທ່ານ, ໂດຍຫວັງວ່າຈະຊ່ວຍທ່ານ:
- ການໄຫຼ Bການທົບທວນຄືນ: Forming An Iການປັບປ່ຽນ ChaBS
ໃນຕອນເລີ່ມຕົ້ນຂອງການປະມວນຜົນ EDM, ຄວາມແຮງຂອງສະໜາມໄຟຟ້າລະຫວ່າງເອເລັກໂຕຣດ ແລະ ຊິ້ນວຽກຈະເພີ່ມຂຶ້ນຢ່າງໄວວາ, ໂດຍປົກກະຕິແລ້ວຈະບັນລຸຫຼາຍກວ່າ 10⁷ V/m, ເຊິ່ງພຽງພໍທີ່ຈະເຮັດໃຫ້ນ້ຳໄຟຟ້າໄອອອນ ແລະ ສ້າງຊ່ອງທາງພລາສມາເປັນໄອອອນ. ຂະບວນການນີ້ມີຄວາມສຳຄັນຫຼາຍເພາະມັນກຳນົດການສ້າງໂຄ້ງ ແລະ ຄວາມໝັ້ນຄົງຂອງພະລັງງານປ່ອຍ.
ພາຍໃຕ້ການກະທຳຂອງສະໜາມໄຟຟ້າສູງ, ນ້ຳໄຟຟ້າໄດອີເລັກຕຣິກຈະປ່ຽນຈາກສະຖານະສນວນໄປເປັນສະຖານະນຳໄຟຟ້າ, ປະກອບເປັນເສັ້ນທາງໄອອອນໄນເຊຊັນ, ເຊິ່ງກະແສໄຟຟ້າກຳມະຈອນສາມາດຖືກສົ່ງຜ່ານໄປສູ່ພື້ນຜິວຂອງຊິ້ນວຽກ. ເນື່ອງຈາກຄວາມເຂັ້ມຂອງສະໜາມໄຟຟ້າສູງຫຼາຍ, ການປະທະກັນຂອງເອເລັກຕຣອນ ແລະ ໄອອອນພະລັງງານສູງຈະເກີດຂຶ້ນໃນລະຫວ່າງຂະບວນການໄອອອນໄນເຊຊັນ, ເຊິ່ງເຮັດໃຫ້ອຸນຫະພູມຂອງພື້ນທີ່ດັ່ງກ່າວເພີ່ມຂຶ້ນຕື່ມອີກ, ແລະໃນທີ່ສຸດກໍ່ເຮັດໃຫ້ຊັ້ນໂລຫະເທິງພື້ນຜິວຂອງຊິ້ນວຽກລະລາຍທັນທີ.
ໃນລະຫວ່າງການທົດລອງໃນການປຸງແຕ່ງໂລຫະປະສົມ titanium (Ti-6Al-4V), ຂ້າພະເຈົ້າໄດ້ສັງເກດເຫັນວ່າຊ່ອງທາງລະບາຍລະຫວ່າງເອເລັກໂຕຣດ ແລະ ຊິ້ນວຽກສາມາດສ້າງຕັ້ງຂຶ້ນພາຍໃນນາໂນວິນາທີ (10⁻⁹ ວິນາທີ)**, ເຊິ່ງເຮັດໃຫ້ອຸນຫະພູມຂອງວັດສະດຸເພີ່ມຂຶ້ນຢ່າງໄວວາ ແລະ ເຂົ້າສູ່ຂັ້ນຕອນການລະລາຍຢ່າງໄວວາ.
- ທາດລະລາຍ Pອອລ Fຕົວອັກສອນ: Lສຽງ Melting Of Mຈັນຍາບັນ
ໃນຂະນະທີ່ຂະບວນການປ່ອຍອາຍພິດດຳເນີນໄປ, ອຸນຫະພູມທ້ອງຖິ່ນຈະເພີ່ມຂຶ້ນຢ່າງໄວວາຈົນເຖິງຈຸດລະລາຍ ຫຼື ອຸນຫະພູມການລະເຫີຍຂອງໂລຫະ, ເຊິ່ງເຮັດໃຫ້ເກີດການກໍ່ຕົວຂອງສະລອຍນ້ຳລະລາຍຂະໜາດນ້ອຍຢູ່ເທິງໜ້າດິນຂອງວັດສະດຸ. ຂະໜາດຂອງສະລອຍນ້ຳລະລາຍແມ່ນຂຶ້ນກັບພະລັງງານການປ່ອຍອາຍພິດ, ໄລຍະເວລາຂອງກຳມະຈອນ ແລະ ຄວາມນຳຄວາມຮ້ອນຂອງວັດສະດຸ.
ຄວາມນຳຄວາມຮ້ອນຂອງວັດສະດຸຕ່ຳເທົ່າໃດ, ນ້ຳຫລໍ່ລື່ນຈະໃຊ້ເວລາດົນຂຶ້ນໃນການປະກອບເປັນ ແລະ ອັດຕາການກຳຈັດກໍ່ຈະສູງຂຶ້ນເທົ່ານັ້ນ. ຕົວຢ່າງ, ເມື່ອເຄື່ອງຈັກເຫຼັກກ້າ (SUS304), ເສັ້ນຜ່າສູນກາງສະເລ່ຍຂອງນ້ຳຫລໍ່ລື່ນແມ່ນ 20-50µm, ໃນຂະນະທີ່ໂລຫະທີ່ນຳຄວາມຮ້ອນສູງເຊັ່ນ: ທອງແດງ, ເສັ້ນຜ່າສູນກາງຂອງນ້ຳຫລໍ່ລື່ນມັກຈະໜ້ອຍກວ່າ 10µm.
ໃນການເຄື່ອງຈັກ EDM ທີ່ມີຄວາມແມ່ນຍໍາສູງທີ່ຂ້ອຍໄດ້ເຮັດ, ຂ້ອຍພົບວ່າການປັບພະລັງງານກຳມະຈອນສາມາດຄວບຄຸມຄວາມເລິກ ແລະ ເສັ້ນຜ່າສູນກາງຂອງສະລອຍນ້ຳທີ່ລະລາຍໄດ້ຢ່າງມີປະສິດທິພາບ. ຕົວຢ່າງ, ເມື່ອພະລັງງານກຳມະຈອນເພີ່ມຂຶ້ນຈາກ 10µJ ເປັນ 100µJ, ຄວາມເລິກຂອງສະລອຍນ້ຳທີ່ລະລາຍຈະເພີ່ມຂຶ້ນ 2.5 ເທົ່າ, ແຕ່ຄວາມຫຍາບຂອງພື້ນຜິວກໍ່ເພີ່ມຂຶ້ນເຊັ່ນກັນ. ດັ່ງນັ້ນ, ໃນການເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງ, ພະລັງງານກຳມະຈອນຈໍາເປັນຕ້ອງຫຼຸດລົງເພື່ອໃຫ້ໄດ້ພື້ນຜິວທີ່ລຽບນຽນຂຶ້ນ.
- ອຸປະກອນການ Eການຄັດຄ້ານ: MOlten Mຈັນຍາບັນ Is Cມາຮອດ Aວິທີການ
ຫຼັງຈາກການລະບາຍສິ້ນສຸດລົງ, ໂລຫະໃນສະລອຍນ້ຳທີ່ລະລາຍຈະເຢັນລົງ ແລະ ແຂງຕົວຢ່າງໄວວາ, ແຕ່ສ່ວນໜຶ່ງຂອງໂລຫະທີ່ລະລາຍຈະຖືກລ້າງອອກໂດຍນ້ຳຢາໄດອີເລັກຕຣິກ ເພື່ອສ້າງເປັນຂຸມປະມວນຜົນຂະໜາດນ້ອຍ (ປາກຫິນ). ຂັ້ນຕອນນີ້ມີຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບໃນການກຳຈັດວັດສະດຸ ແລະ ການສຳເລັດຮູບຂອງພື້ນຜິວ.
ເນື່ອງຈາກພະລັງງານການປ່ອຍທີ່ແຕກຕ່າງກັນ, ປະລິມານຂອງວັດສະດຸທີ່ສາມາດກຳຈັດອອກໄດ້ຕໍ່ວິນາທີມີຕັ້ງແຕ່ 0.01 ຫາ 10 mm³. ເມື່ອເຄື່ອງຈັກໂລຫະປະສົມທັງສະເຕນ (WC-Co), ຂ້າພະເຈົ້າພົບວ່າການເພີ່ມປະສິດທິພາບອັດຕາການໄຫຼຂອງນ້ຳຢາໄດອີເລັກຕຣິກ (0.3m/s-0.6m/s) ສາມາດເພີ່ມອັດຕາການກຳຈັດວັດສະດຸໄດ້ 30%, ໃນຂະນະທີ່ຫຼຸດຜ່ອນການຕົກຄ້າງຄືນໃໝ່ ແລະ ປັບປຸງຄຸນນະພາບຂອງພື້ນຜິວ.
ພວກເຮົາຍັງໄດ້ສັງເກດເຫັນວ່າ ຖ້າອັດຕາການໄຫຼຂອງນ້ຳໄຟຟ້າບໍ່ພຽງພໍ, ເສດເຫຼືອອາດຈະສ້າງການລະບາຍນ້ຳຂັ້ນສອງໃນພື້ນທີ່ປະມວນຜົນ, ເຊິ່ງສົ່ງຜົນໃຫ້ຄວາມຫຍາບຂອງພື້ນຜິວເສື່ອມລົງ ແລະ ແມ່ນແຕ່ຮອຍແຕກຂະໜາດນ້ອຍ. ດັ່ງນັ້ນ, ໃນການຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງ (ເຊັ່ນ: ໃບພັດເຄື່ອງຈັກເຮືອບິນ), ການນໍາໃຊ້ເຕັກໂນໂລຊີການລ້າງທີ່ມີປະສິດທິພາບສາມາດຫຼຸດຜ່ອນການຕົກຄ້າງຂອງສິ່ງເສດເຫຼືອ ແລະ ປັບປຸງຄວາມສອດຄ່ອງຂອງພື້ນຜິວຊິ້ນສ່ວນໄດ້ຢ່າງມີປະສິດທິພາບ.
- ດ້ານ Finishing: ການເພີ່ມປະສິດທິພາບ Sໜ້າ Qອະສຸພາບ
ໃນການນຳໃຊ້ເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍຳສູງ, ຄຸນນະພາບຂອງພື້ນຜິວ ແລະ ຄວາມທົນທານຂອງມິຕິແມ່ນປັດໄຈສຳຄັນໃນການກຳນົດປະສິດທິພາບຂອງຜະລິດຕະພັນ. ໂດຍການປັບຕົວກຳນົດການປ່ອຍ (ຫຼຸດກະແສໄຟຟ້າ, ເພີ່ມຄວາມຖີ່ຂອງກຳມະຈອນ), ຄວາມຫຍາບຂອງພື້ນຜິວທີ່ຖືກເຄື່ອງຈັກສາມາດຫຼຸດລົງເທື່ອລະກ້າວໄປສູ່ລະດັບຄວາມແມ່ນຍຳສູງສຸດທີ່ໜ້ອຍກວ່າ Ra 0.1µm.
ຕົວຢ່າງ, ໃນ ການຜະລິດແມ່ພິມທາງແສງ , ຂ້ອຍໄດ້ເພີ່ມປະສິດທິພາບຄວາມຖີ່ຂອງກຳມະຈອນເພື່ອຫຼຸດຜ່ອນຄວາມຫຍາບຂອງພື້ນຜິວແມ່ພິມຈາກ Ra 0.8µm ເປັນ Ra 0.12µm, ເຊິ່ງປັບປຸງຄຸນນະພາບທາງແສງຂອງຜະລິດຕະພັນຢ່າງຫຼວງຫຼາຍ.
ໃນການປຸງແຕ່ງຊິ້ນສ່ວນເຄື່ອງຈັກການບິນອະວະກາດ, ພວກເຮົາໄດ້ໃຊ້ເທັກໂນໂລຢີການປ່ອຍກະແສໄຟຟ້າສັ້ນແບບນາໂນວິນາທີເພື່ອຫຼຸດຜ່ອນຮອຍແຕກຂະໜາດນ້ອຍຂອງພື້ນຜິວລົງ 40% ແລະຍືດອາຍຸການໃຊ້ງານຂອງຊິ້ນສ່ວນຕ່າງໆ. ໃນການປຸງແຕ່ງການຝັງເຂັມທາງການແພດ (ເຊັ່ນ: ຂໍ້ຕໍ່ທຽມ), ໂດຍການຄວບຄຸມພະລັງງານການປ່ອຍ ແລະ ອຸນຫະພູມຂອງນ້ຳໄຟຟ້າ, ສາມາດໄດ້ຮັບຜິວໜ້າທີ່ມີຄຸນນະພາບສູງໂດຍບໍ່ມີຜົນກະທົບຕໍ່ຄຸນສົມບັດທາງກົນຈັກຂອງວັດສະດຸ, ໃນຂະນະທີ່ຫຼີກລ່ຽງຂໍ້ບົກຜ່ອງຂະໜາດນ້ອຍ.
ແມ່ນຫຍັງ The Tແມ່ນແລ້ວ Of EDM
EDM ເປັນເຕັກໂນໂລຊີການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງ ເຊິ່ງສາມາດຖືກນໍາໃຊ້ເພື່ອປຸງແຕ່ງວັດສະດຸທີ່ມີຄວາມແຂງສູງ ເຊິ່ງຍາກທີ່ຈະປຸງແຕ່ງດ້ວຍການຕັດແບບດັ້ງເດີມ. ອີງຕາມຄວາມຕ້ອງການການປຸງແຕ່ງທີ່ແຕກຕ່າງກັນ, EDM ສາມາດແບ່ງອອກເປັນສາມປະເພດຫຼັກຄື: EDM ຕັດດ້ວຍລວດ, EDM ປັ້ນຮູບ, ແລະ EDM ຮູນ້ອຍ . ແຕ່ລະປະເພດແມ່ນແຕກຕ່າງກັນໃນວິທີການປຸງແຕ່ງ, ຄວາມແມ່ນຍໍາ, ສະຖານະການນໍາໃຊ້, ແລະອື່ນໆ, ສະນັ້ນມັນຈຶ່ງມີຄວາມສໍາຄັນທີ່ຈະເລືອກວິທີການປຸງແຕ່ງທີ່ຖືກຕ້ອງ.
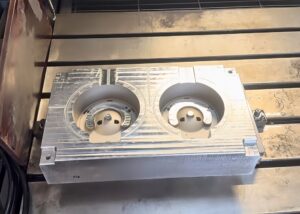
ສາຍ-Cut EDM: ສູງ-Pການທົບທວນຄືນ Mເຈັບ Of Complex Cການທ່ອງທ່ຽວ
ເຄື່ອງຕັດໂລຫະ EDM ໃຊ້ສາຍລວດທີ່ເຄື່ອນທີ່ຢ່າງຕໍ່ເນື່ອງ (ໂດຍປົກກະຕິແລ້ວແມ່ນສາຍທອງເຫລືອງ ຫຼື ໂມລິບດີນຳ) ເປັນເອເລັກໂຕຣດເພື່ອຄ່ອຍໆຕັດວັດສະດຸຜ່ານການປ່ອຍໄຟຟ້າພາຍໃຕ້ການກະທຳຂອງສະໜາມໄຟຟ້າແຮງດັນສູງ. ຂະບວນການນີ້ເໝາະສົມໂດຍສະເພາະສຳລັບການຜະລິດຊິ້ນສ່ວນທີ່ມີວັດສະດຸແຂງ ແລະ ຮູບຮ່າງທີ່ສັບສົນ ເຊັ່ນ: ອົງປະກອບການບິນອະວະກາດ, ແມ່ພິມທີ່ມີຄວາມແມ່ນຍຳສູງ ແລະ ອຸປະກອນການແພດ.
ຂໍ້ໄດ້ປຽບທີ່ໃຫຍ່ທີ່ສຸດຂອງ WEDM ແມ່ນຄວາມແມ່ນຍຳຂອງເຄື່ອງຈັກທີ່ສູງຫຼາຍ, ເຊິ່ງປົກກະຕິແລ້ວສາມາດບັນລຸ **±0.002 ມມ**, ເຊິ່ງເກີນກວ່າວິທີການເຄື່ອງຈັກແບບດັ້ງເດີມຫຼາຍ. ນອກຈາກນັ້ນ, ເນື່ອງຈາກຊິ້ນວຽກບໍ່ໄດ້ສຳຜັດໂດຍກົງໃນລະຫວ່າງຂະບວນການເຄື່ອງຈັກ, ຊິ້ນວຽກຈະບໍ່ໄດ້ຮັບຜົນກະທົບຈາກຄວາມກົດດັນທາງກົນຈັກ, ດັ່ງນັ້ນຈຶ່ງຫຼີກລ່ຽງບັນຫາການຜິດຮູບຂອງວັດສະດຸ. ໃນການປະຕິບັດງານຕົວຈິງ, ຂ້າພະເຈົ້າໄດ້ໃຊ້ WEDM ເພື່ອປະມວນຜົນຊ່ອງທາງເຮັດຄວາມເຢັນຂອງປາຍນໍ້າມັນເຊື້ອໄຟ ແລະ ໃບກັງຫັນ. ຄວາມກວ້າງຕໍ່າສຸດຂອງຊ່ອງທາງເຫຼົ່ານີ້ແມ່ນພຽງແຕ່ 0.2 ມມ. WEDM ໃຫ້ຄວາມແມ່ນຍຳດ້ານມິຕິ ແລະ ຄຸນນະພາບພື້ນຜິວທີ່ດີເລີດ, ຮັບປະກັນວ່າຊິ້ນສ່ວນຕ່າງໆຕອບສະໜອງມາດຕະຖານການບິນທີ່ເຂັ້ມງວດ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ຄວາມໄວໃນການປະມວນຜົນຂອງ WEDM ແມ່ນຂ້ອນຂ້າງຊ້າ, ໂດຍປົກກະຕິແມ່ນ 1-3 ມມ³/ນາທີ, ແລະສາຍເອເລັກໂຕຣດແມ່ນວັດສະດຸບໍລິໂພກທີ່ຕ້ອງໄດ້ຮັບການປ່ຽນແທນຢູ່ສະເໝີໃນລະຫວ່າງການປະມວນຜົນ. ຍົກຕົວຢ່າງສາຍທອງເຫລືອງ, ອັດຕາການສູນເສຍຂອງມັນແມ່ນປະມານ 0.1-0.2 ມມ/ນາທີ, ຊຶ່ງໝາຍຄວາມວ່າຄ່າໃຊ້ຈ່າຍຂອງວັດສະດຸບໍລິໂພກແມ່ນສູງໃນລະຫວ່າງການປະມວນຜົນທີ່ຍາວນານ. ນອກຈາກນັ້ນ, WEDM ສາມາດປະມວນຜົນໄດ້ສະເພາະວັດສະດຸທີ່ນຳໄຟຟ້າເທົ່ານັ້ນ. ສຳລັບວັດສະດຸທີ່ບໍ່ນຳໄຟຟ້າບາງຢ່າງເຊັ່ນ: ວັດສະດຸປະສົມ ຫຼື ເຊລາມິກ, WEDM ບໍ່ສາມາດນຳໃຊ້ໄດ້.
ການສ້າງ EDM: Complex Cການບິນ And Dອີບ Hole Pອອກພັນສາ
ການຂຶ້ນຮູບ EDM, ເຊິ່ງເອີ້ນກັນວ່າ EDM ໄດເຫຼັ້ມໂຄ້ງ, ໃຊ້ເອເລັກໂຕຣດທີ່ຜະລິດລ່ວງໜ້າເພື່ອຄ່ອຍໆກັດເຊາະໜ້າຜິວຂອງຊິ້ນວຽກເພື່ອໃຫ້ໄດ້ຮູບຊົງທີ່ສັບສົນ. ວິທີການນີ້ເໝາະສົມໂດຍສະເພາະສຳລັບການປຸງແຕ່ງໂຄງສ້າງທີ່ມີຮູເລິກ, ແມ່ພິມທີ່ສັບສົນ ແລະ ວັດສະດຸທີ່ມີຄວາມແຂງສູງ, ແລະ ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດແມ່ພິມ, ຊິ້ນສ່ວນເຄື່ອງຈັກເຮືອບິນ ແລະ ອຸປະກອນການແພດທີ່ມີຄວາມແມ່ນຍຳສູງ.
ວັດສະດຸເອເລັກໂຕຣດຂອງເຄື່ອງ EDM ທີ່ສ້າງຂຶ້ນປົກກະຕິແລ້ວແມ່ນທອງແດງ, ແກຣໄຟ ຫຼື ໂລຫະປະສົມທອງແດງທັງສະເຕນ, ແລະຮູບຮ່າງຂອງມັນກຳນົດຮູບແບບການປະມວນຜົນສຸດທ້າຍ. ໃນໂຄງການຜະລິດແມ່ພິມ, ຂ້ອຍໄດ້ໃຊ້ເອເລັກໂຕຣດທອງແດງທີ່ມີຄວາມແມ່ນຍໍາສູງເພື່ອປະມວນຜົນຊ່ອງນ້ອຍໆ, ມີຄວາມກວ້າງຂອງການປະມວນຜົນຕໍ່າສຸດ 0.3 ມມ ແລະ ລະດັບການຟື້ນຟູລາຍລະອຽດທີ່ສູງຫຼາຍ. ເນື່ອງຈາກການຂາດການຕິດຕໍ່ທາງກົນຈັກ, Sinker EDM ສາມາດເຮັດສໍາເລັດການປະມວນຜົນໂດຍບໍ່ຕ້ອງສ້າງແຮງຕັດ, ເຊິ່ງເໝາະສົມໂດຍສະເພາະສໍາລັບການປະມວນຜົນວັດສະດຸທີ່ຕັດຍາກເຊັ່ນ: ຄາໄບຊີມັງ ແລະ ເຫຼັກກ້າແຂງ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ຄວາມໄວໃນການປະມວນຜົນຂອງການສ້າງ EDM ແມ່ນຊ້າ, ອັດຕາການກຳຈັດວັດສະດຸໂດຍທົ່ວໄປແມ່ນ 0.5-10 ມມ³/ນາທີ, ແລະຄ່າໃຊ້ຈ່າຍໃນການຜະລິດເອເລັກໂຕຣດແມ່ນສູງ, ແລະມັນຕ້ອງໄດ້ຮັບການປັບແຕ່ງສຳລັບຊິ້ນສ່ວນຕ່າງໆ. ນອກຈາກນັ້ນ, ການສູນເສຍເອເລັກໂຕຣດໃນການສ້າງ EDM ເປັນບັນຫາສຳຄັນ. ໃນລະຫວ່າງການປະມວນຜົນໄລຍະຍາວ, ເອເລັກໂຕຣດອາດຈະຜິດຮູບ ຫຼື ສູນເສຍ, ດັ່ງນັ້ນຈຶ່ງສົ່ງຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງການປະມວນຜົນ. ເພື່ອແກ້ໄຂບັນຫານີ້, ຂ້ອຍມັກຈະປັບຕົວກຳນົດການປ່ອຍ ແລະ ເພີ່ມປະສິດທິພາບຄວາມໜາແໜ້ນຂອງກະແສໄຟຟ້າໃນລະຫວ່າງການປະມວນຜົນເພື່ອຫຼຸດຜ່ອນການໃຊ້ເອເລັກໂຕຣດ ແລະ ປັບປຸງປະສິດທິພາບການປະມວນຜົນ.
ຂະຫນາດນ້ອຍ HEDM ເກົ່າ: ຄວາມແມ່ນຍໍາ Dການຂຸດ Of Eຢ່າງສຸດຂີດ Sສູນການຄ້າ Holes
ເຄື່ອງ EDM ຮູນ້ອຍແມ່ນອຸທິດໃຫ້ແກ່ການປະມວນຜົນຮູນ້ອຍທີ່ມີຄວາມແມ່ນຍໍາສູງ. ມັນໃຊ້ເອເລັກໂຕຣດທໍ່ທອງແດງທີ່ໝູນວຽນ ແລະ ການປ່ອຍກໍາມະຈອນຄວາມຖີ່ສູງເພື່ອເຈາະຮູ. ວິທີການນີ້ເໝາະສົມສໍາລັບສະຖານະການທີ່ຕ້ອງການຮູນ້ອຍທີ່ມີຄວາມແມ່ນຍໍາສູງ, ເຊັ່ນ: ປາຍສີດນໍ້າມັນເຊື້ອໄຟຂອງເຄື່ອງຈັກເຮືອບິນ, ການຝັງທາງການແພດ, ແລະ ອົງປະກອບເອເລັກໂຕຣນິກທີ່ມີຄວາມແມ່ນຍໍາສູງ.
ຂໍ້ໄດ້ປຽບທີ່ສຳຄັນຂອງ EDM ຮູນ້ອຍແມ່ນມັນສາມາດປະມວນຜົນເສັ້ນຜ່າສູນກາງຮູນ້ອຍທີ່ສຸດ, ໂດຍປົກກະຕິແມ່ນຢູ່ລະຫວ່າງ 0.1-3 ມມ, ແລະຮັກສາຄວາມຖືກຕ້ອງຂອງມິຕິທີ່ດີ (±0.005 ມມ). ໃນໂຄງການເຄື່ອງຈັກຮູເຢັນສຳລັບຫ້ອງເຜົາໄໝ້ເຄື່ອງຈັກເຮືອບິນ, ຂ້ອຍໄດ້ໃຊ້ EDM ຮູນ້ອຍເພື່ອເຈາະຮູເສັ້ນຜ່າສູນກາງ 0.3 ມມ ເປັນແຖວດຽວກັນໃນໂລຫະປະສົມນິກເກີນ, ແລະອັດຕາສ່ວນຄວາມເລິກ/ເສັ້ນຜ່າສູນກາງບັນລຸ 15:1. ເທັກໂນໂລຢີນີ້ປັບປຸງປະສິດທິພາບການລະລາຍນໍ້າມັນເຊື້ອໄຟ ແລະ ຫຼຸດຜ່ອນຄວາມກົດດັນທາງຄວາມຮ້ອນພາຍໃນເຄື່ອງຈັກ, ເຊິ່ງປັບປຸງຄວາມທົນທານຂອງອົງປະກອບໄດ້ຢ່າງຫຼວງຫຼາຍ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, EDM ຮູນ້ອຍສາມາດໃຊ້ໄດ້ກັບວັດສະດຸທີ່ນຳໄຟຟ້າເທົ່ານັ້ນ, ແລະບໍ່ສາມາດໃຊ້ກັບວັດສະດຸທີ່ບໍ່ນຳໄຟຟ້າເຊັ່ນ: ເຊລາມິກ ແລະ ພາດສະຕິກ. ນອກຈາກນັ້ນ, ຂອບເຂດຮູຮັບແສງຂອງ EDM ຮູນ້ອຍແມ່ນມີຈຳກັດ. ເຖິງແມ່ນວ່າມັນສາມາດປະມວນຜົນຮູນ້ອຍທີ່ສຸດ, ແຕ່ປະສິດທິພາບການປະມວນຜົນສຳລັບຮູຮັບແສງຂະໜາດໃຫຍ່ (>5 ມມ) ແມ່ນຕໍ່າ. ໃນການຜະລິດ, ຂ້ອຍມັກຈະລວມວິທີການປະມວນຜົນອື່ນໆ, ເຊັ່ນ: ການເຈາະດ້ວຍເລເຊີ ຫຼື ການເຈາະກົນຈັກ, ເພື່ອປັບປຸງປະສິດທິພາບການຜະລິດຂອງຊິ້ນສ່ວນຮູຮັບແສງຂະໜາດໃຫຍ່.
ສິ່ງທີ່ Mສາຍການບິນ Are Sໄຮ້ສາລະ Fຫຼື EDM
ການເຄື່ອງຈັກ Electrospark (EDM) ເປັນເຕັກໂນໂລຊີການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງໂດຍອີງໃສ່ຫຼັກການຂອງການກັດເຊາະການປ່ອຍ. ຫຼັກການຫຼັກຂອງມັນແມ່ນວ່າວັດສະດຸຂອງຊິ້ນວຽກຕ້ອງເປັນຕົວນຳໄຟຟ້າ . ເນື່ອງຈາກ EDM ອາໄສການປ່ອຍກະແສໄຟຟ້າລະຫວ່າງເອເລັກໂຕຣດ ແລະ ຊິ້ນວຽກເພື່ອເອົາວັດສະດຸອອກ, ມັນສາມາດປະມວນຜົນໂລຫະທີ່ນຳໄຟຟ້າໄດ້ ແລະ ໂລຫະປະສົມບາງຊະນິດເທົ່ານັ້ນ, ໃນຂະນະທີ່ວັດສະດຸທີ່ບໍ່ນຳໄຟຟ້າ (ເຊັ່ນ: ເຊລາມິກ, ແກ້ວ ແລະ ພາດສະຕິກ) ບໍ່ສາມາດປະມວນຜົນດ້ວຍ EDM ໄດ້.
ຄວາມນຳໄຟຟ້າ, ຄວາມນຳຄວາມຮ້ອນ ແລະ ຈຸດລະລາຍຂອງວັດສະດຸທີ່ແຕກຕ່າງກັນມີຜົນກະທົບໂດຍກົງຕໍ່ຄວາມໄວໃນການປະມວນຜົນ, ຄຸນນະພາບຂອງພື້ນຜິວ ແລະ ຄວາມແມ່ນຍຳສຸດທ້າຍ. ດັ່ງນັ້ນ, ເມື່ອເລືອກວັດສະດຸ EDM, ປັດໄຈເຫຼົ່ານີ້ຕ້ອງໄດ້ຮັບການພິຈາລະນາຢ່າງລະອຽດ:
| ອຸປະກອນການ | ການນໍາໄຟຟ້າ (MS/m) | ຈຸດຫລອມໂລຫະ (° C) | ຄວາມໄວໃນການປະມວນຜົນ | ອຸດສາຫະກໍາຄໍາຮ້ອງສະຫມັກຕົ້ນຕໍ | ການນໍາໃຊ້ |
| ເຫຼັກກ້າ (S235JR, S275JR, ເຫຼັກກ້າສະແຕນເລດ 304, 316) | 4.5-6.9 | 1400-1500 | ຂະຫນາດກາງ | ການຜະລິດແມ່ພິມ, ຊິ້ນສ່ວນກົນຈັກ, ຊິ້ນສ່ວນໂຄງສ້າງ | ສູງ |
| ໂລຫະປະສົມອາລູມິນຽມ (6061, 7075) | 35-39 | 582-660 | ໄວ | ຍານອາວະກາດ, ຍານຍົນ, ເອເລັກໂຕຣນິກ | ທີ່ສູງທີ່ສຸດ |
| ທອງເຫລືອງ (C3604, CZ121) | 58 | 930-1030 | ໄວ | ຕົວເຊື່ອມຕໍ່ເອເລັກໂຕຣນິກ, ວັດສະດຸເອເລັກໂຕຣດ | ທີ່ສູງທີ່ສຸດ |
| ທອງແດງ (C11000, C14500) | 58 | 1085 | ໄວ | ອົງປະກອບໄຟຟ້າ, ຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍໍາສູງ | ທີ່ສູງທີ່ສຸດ |
| ໂລຫະປະສົມນິກເກີນ (Inconel 718, Hastelloy X) | 1.0-1.3 | 1300-1400 | ຊ້າ | ຊິ້ນສ່ວນການບິນອະວະກາດທີ່ທົນທານຕໍ່ການກັດກ່ອນໃນອຸນຫະພູມສູງ | ກາງ |
| ທັງສະເຕນ (ໂລຫະປະສົມ W, WCu) | 18 | 3422 | ຊ້າຫຼາຍ | ການບິນອະວະກາດ, ການທະຫານ, ການຝັງເຂັມທາງການແພດ | ຕ່ໍາ |
| ໂລຫະປະສົມ Titanium (Ti-6Al-4V, Ti ເກຣດ 2) | 0.6-1.0 | 1600-1700 | ຊ້າ | ອຸປະກອນການແພດ, ການບິນອະວະກາດ, ອຸດສາຫະກຳທະຫານ | ກາງ |
ຂໍ້ດີ Of EDM
ໃນຂົງເຂດການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງ, ເຄື່ອງຈັກປ່ອຍໄຟຟ້າ (EDM) ໄດ້ກາຍເປັນສິ່ງເສີມທີ່ມີປະສິດທິພາບໃຫ້ແກ່ເຄື່ອງຈັກແບບດັ້ງເດີມ ເນື່ອງຈາກມີ ຄວາມແມ່ນຍໍາສູງ, ຄວາມສາມາດໃນການປະມວນຜົນສູງ, ບໍ່ມີຄວາມກົດດັນທາງກົນຈັກ ແລະ ຄວາມສາມາດໃນການເຄື່ອງຈັກຂະໜາດນ້ອຍ. ບໍ່ເຫມືອນກັບເຄື່ອງກັດ ຫຼື ການກ້ຽວ CNC, EDM ສາມາດເອົາວັດສະດຸອອກໄດ້ໂດຍບໍ່ຕ້ອງໃຊ້ແຮງກົນຈັກ , ເຊິ່ງຊ່ວຍໃຫ້ມັນສາມາດປຸງແຕ່ງໂລຫະປະສົມທີ່ມີຄວາມແຂງສູງ, ວັດສະດຸທີ່ແຕກຫັກງ່າຍ ແລະ ໂຄງສ້າງເລຂາຄະນິດທີ່ສັບສົນ.
ສູງ Pການທົບທວນຄືນ And Fຄວາມບໍ່ສະຫງົບ
ການເຄື່ອງຈັກ Electrospark (EDM) ເປັນທາງເລືອກທຳອິດໃນການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງ ເນື່ອງຈາກຫຼັກເຄື່ອງຈັກແບບບໍ່ສຳຜັດ ເຊິ່ງສາມາດບັນລຸຄວາມແມ່ນຍໍາດ້ານມິຕິ ແລະ ຜິວໜ້າທີ່ສູງທີ່ສຸດ. ໂດຍປົກກະຕິແລ້ວ EDM ສາມາດບັນລຸຄວາມແມ່ນຍໍາດ້ານເຄື່ອງຈັກໄດ້ ±0.002 ມມ, ແລະ ໃນບາງການນຳໃຊ້ທີ່ມີຄວາມແມ່ນຍໍາສູງ, ມັນສາມາດບັນລຸ ±0.0005 ມມ, ເຊິ່ງເກີນກວ່າວິທີການເຄື່ອງຈັກແບບດັ້ງເດີມຫຼາຍ.
ໃນອຸດສາຫະກຳການແພດ, EDM ຖືກນຳໃຊ້ເພື່ອຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງເຊັ່ນ: ເຫຼັກຫົວໃຈ, ຂໍ້ຕໍ່ທຽມ, ແລະ ຮາກຟັນທຽມເພື່ອຮັບປະກັນຄວາມທົນທານໃນລະດັບໄມຄຣອນ ແລະ ຄວາມໝັ້ນຄົງໃນໄລຍະຍາວຂອງອຸປະກອນການແພດ. ໃນໂຄງການຜະລິດເຄື່ອງມືຜ່າຕັດ, ຂ້າພະເຈົ້າໄດ້ໃຊ້ EDM ເພື່ອປຸງແຕ່ງໃບມີດຜ່າຕັດໂລຫະປະສົມໄທທານຽມທີ່ສັບສົນທີ່ມີຄວາມຫຍາບຂອງພື້ນຜິວທີ່ຄວບຄຸມພາຍໃນ Ra 0.1µm, ເຊິ່ງຕອບສະໜອງມາດຕະຖານທາງການແພດທີ່ເຂັ້ມງວດ.
ສາມາດເຮັດໄດ້ Pຮາກ High Hຄວາມແຂງກະດ້າງ And Bສັ່ນສະເທືອນ Mສາຍການບິນ
EDM ແມ່ນເໝາະສົມກັບວັດສະດຸທີ່ນຳໄຟຟ້າໄດ້ທຸກຊະນິດ, ໂດຍບໍ່ຄຳນຶງເຖິງຄວາມແຂງຂອງມັນ, ສະນັ້ນມັນຈຶ່ງເໝາະສົມໂດຍສະເພາະສຳລັບການປຸງແຕ່ງໂລຫະປະສົມທີ່ມີຄວາມແຂງສູງ (ເຊັ່ນ: ຄາໄບດ໌ຊີມັງ, ໂລຫະປະສົມນິກເກີນ, ໂລຫະປະສົມໄທທານຽມ) ແລະ ວັດສະດຸທີ່ແຕກງ່າຍ (ເຊັ່ນ: ເຊລາມິກ ແລະ ຄາໄບດ໌ທັງສະເຕນ).
ເຫຼັກແຂງທີ່ມີນ້ຳໜັກສູງກວ່າ HRC 60 ທີ່ຕັດຍາກດ້ວຍເຄື່ອງຈັກ CNC ແບບດັ້ງເດີມສາມາດປຸງແຕ່ງໄດ້ງ່າຍດ້ວຍ EDM. ຕົວຢ່າງ, ໃນການຜະລິດຊິ້ນສ່ວນເຄື່ອງຈັກເຮືອບິນ, ຊິ້ນສ່ວນຫຼາຍຢ່າງແມ່ນເຮັດດ້ວຍໂລຫະປະສົມທີ່ມີອຸນຫະພູມສູງເຊັ່ນ Inconel 718, ເຊິ່ງມີຄວາມແຂງເກີນ HRC 45. ການສວມໃສ່ຂອງເຄື່ອງມື CNC ແມ່ນຮ້າຍແຮງ, ໃນຂະນະທີ່ EDM ສາມາດບັນລຸການຕັດຮູບຮ່າງທີ່ສັບສົນໄດ້ຢ່າງແມ່ນຍຳໂດຍບໍ່ມີການສວມໃສ່ຂອງເຄື່ອງມື.
ໃນໂຄງການຜະລິດແມ່ພິມທີ່ມີຄວາມແຂງສູງອັນໜຶ່ງຂອງຂ້ອຍ, EDM ຖືກນໍາໃຊ້ເພື່ອປຸງແຕ່ງເຫຼັກແມ່ພິມຂອງ HRC 62, ແລະຮູເລິກທີ່ບໍ່ສາມາດປຸງແຕ່ງໄດ້ດ້ວຍເຄື່ອງມືແບບດັ້ງເດີມກໍ່ສໍາເລັດແລ້ວ, ແລະ ຄວາມຖືກຕ້ອງ ແລະ ຄວາມທົນທານຂອງແມ່ພິມໄດ້ຮັບການຮັບປະກັນ.
No Mກົນຈັກ Sຜົມ (avoid Material Dການປັບປຸງຮູບແບບ
ເນື່ອງຈາກ EDM ເປັນຂະບວນການທີ່ບໍ່ຕິດຕໍ່ ແລະ ບໍ່ສ້າງແຮງຕັດ, ມັນສາມາດຫຼີກລ່ຽງບັນຫາການຜິດຮູບທີ່ພົບເລື້ອຍໃນການປະມວນຜົນກົນຈັກໄດ້ຢ່າງມີປະສິດທິພາບ. ໃນການເຈາະ CNC, ແຮງຕັດທີ່ໃຊ້ໂດຍເຄື່ອງມືອາດຈະເຮັດໃຫ້ເກີດການຜິດຮູບ, ຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມກົດດັນ ຫຼື ຮອຍແຕກໃນຊິ້ນສ່ວນທີ່ມີຝາບາງ, ໃນຂະນະທີ່ EDM ກຳຈັດວັດສະດຸຜ່ານການປ່ອຍປະກາຍໄຟຟ້າໃນທ້ອງຖິ່ນ, ບໍ່ສ້າງແຮງກົນຈັກໃສ່ຊິ້ນວຽກ, ແລະ ຮັບປະກັນຄວາມສົມບູນຂອງໂຄງສ້າງຂອງຊິ້ນສ່ວນ.
ຕົວຢ່າງ, ໃນການປະມວນຜົນຂອງບ່ອນນັ່ງເລນຂອງອຸປະກອນ optical ຄວາມແມ່ນຍໍາສູງ, ການເຈາະ CNC ອາດຈະເຮັດໃຫ້ເກີດການຜິດຮູບຂະໜາດນ້ອຍໄດ້ 0.01-0.05 ມມ, ໃນຂະນະທີ່ EDM ສາມາດຮັກສາຄວາມຖືກຕ້ອງທາງເລຂາຄະນິດເດີມໄດ້ໂດຍບໍ່ຕ້ອງແກ້ໄຂເພີ່ມເຕີມ. ໃນວຽກງານການປະມວນຜົນຂອງຊິ້ນສ່ວນໂລຫະປະສົມ titanium ທີ່ມີຝາບາງພິເສດທີ່ຂ້ອຍໄດ້ຈັດການ, EDM ໄດ້ປ້ອງກັນການຜິດຮູບຂອງວັດສະດຸຢ່າງມີປະສິດທິພາບ ແລະ ປັບປຸງຄວາມຖືກຕ້ອງຂອງການປະກອບສຸດທ້າຍໄດ້ 30%.
ສະລັບສັບຊ້ອນ Gມິຕິ And Mການໃຊ້ວິທີ icromachining Pເປັນໄປໄດ້
EDM ມີຄວາມສາມາດໃນການປະມວນຜົນຮູບຮ່າງທີ່ສັບສົນຫຼາຍ, ລວມທັງຊ່ອງທາງພາຍໃນ, ຮູຂຸມຂົນເລິກ, ຮູຂຸມຂົນຂະໜາດນ້ອຍ, ຕົວອັກສອນທີ່ມີຄວາມແມ່ນຍໍາ, ແລະອື່ນໆ. ມັນເໝາະສົມໂດຍສະເພາະສໍາລັບໂຄງສ້າງຂະໜາດນ້ອຍທີ່ມີຄວາມແມ່ນຍໍາທີ່ບໍ່ສາມາດເຮັດສໍາເລັດໄດ້ໂດຍການປະມວນຜົນແບບດັ້ງເດີມ. ໃນການປຸງແຕ່ງແບບຈຸນລະພາກ, EDM ສາມາດປະມວນຜົນຮູຂຸມຂົນຂະໜາດນ້ອຍທີ່ມີເສັ້ນຜ່າສູນກາງ 0.01 ມມ, ເຊິ່ງຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນອຸດສາຫະກໍາເອເລັກໂຕຣນິກ, ການແພດ ແລະ ອຸດສາຫະກໍາເຄິ່ງຕົວນໍາ.
ຕົວຢ່າງ, ເມື່ອຜະລິດຫົວສີດນໍ້າມັນເຊື້ອໄຟທີ່ມີຄວາມແມ່ນຍໍາສູງ, EDM ຖືກໃຊ້ເພື່ອປຸງແຕ່ງຮູສີດທີ່ມີເສັ້ນຜ່າສູນກາງ 0.1 ມມ ເພື່ອຮັບປະກັນຄວາມສະໝໍ່າສະເໝີຂອງການລະລາຍນໍ້າມັນເຊື້ອໄຟ ແລະ ປັບປຸງປະສິດທິພາບການເຜົາໄໝ້ຂອງເຄື່ອງຈັກ. ໃນໂຄງການຜະລິດລະບົບນໍ້າມັນເຊື້ອໄຟ UAV ໜຶ່ງຂອງຂ້ອຍ, EDM ຖືກໃຊ້ເພື່ອປຸງແຕ່ງກຸ່ມຮູຂະໜາດ 0.2 ມມ, ເຊິ່ງໃນທີ່ສຸດໄດ້ຫຼຸດຜ່ອນຄວາມຜິດພາດໃນການຄວບຄຸມການໄຫຼຂອງຫົວສີດລົງເຫຼືອ ±1%, ເຊິ່ງປັບປຸງປະສິດທິພາບການເຜົາໄໝ້ ແລະ ຄວາມທົນທານໄດ້ຢ່າງຫຼວງຫຼາຍ.
ຂໍ້ຈໍາກັດ Aແລະ ສິ່ງທ້າທາຍຕ່າງໆ Of EDM
ເຖິງແມ່ນວ່າເຄື່ອງຈັກລະບາຍໄຟຟ້າ (EDM) ໄດ້ສະແດງໃຫ້ເຫັນຂໍ້ໄດ້ປຽບທີ່ເປັນເອກະລັກໃນການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງ ແລະ ການປຸງແຕ່ງວັດສະດຸແຂງ, ແຕ່ມັນບໍ່ເໝາະສົມກັບທຸກສະຖານະການການນຳໃຊ້. ເມື່ອປຽບທຽບກັບການປຸງແຕ່ງແບບດັ້ງເດີມ, EDM ມີ ການໃຊ້ພະລັງງານສູງກວ່າ, ຄວາມໄວໃນການປະມວນຜົນຊ້າລົງ, ແລະ ການໃຊ້ເອເລັກໂຕຣດສູງ, ເຊິ່ງອາດຈະນຳມາເຊິ່ງບັນຫາຄ່າໃຊ້ຈ່າຍ ແລະ ປະສິດທິພາບເພີ່ມເຕີມໃນການຜະລິດຈຳນວນຫຼາຍ. ດັ່ງນັ້ນ, ເມື່ອປະເມີນວ່າ EDM ເໝາະສົມກັບວຽກງານການຜະລິດສະເພາະໃດໜຶ່ງຫຼືບໍ່, ປະສິດທິພາບພະລັງງານ, ວົງຈອນການຜະລິດ, ການຄວບຄຸມຕົ້ນທຶນ ແລະ ເປົ້າໝາຍການປຸງແຕ່ງ ຕ້ອງໄດ້ຮັບການພິຈາລະນາຢ່າງລະອຽດ.
ສູງ Eໂລກປະສາດ Cການຊົມໃຊ້ Pເຊືອກ
EDM ເປັນວິທີການປະມວນຜົນທີ່ໃຊ້ພະລັງງານສູງ. ການໃຊ້ພະລັງງານສະເລ່ຍຂອງອຸປະກອນແມ່ນຢູ່ລະຫວ່າງ 2-10kW, ເຊິ່ງສູງກວ່າການປະມວນຜົນ CNC ແບບດັ້ງເດີມ (1-5kW). ເນື່ອງຈາກ EDM ຕ້ອງການຜະລິດປະກາຍໄຟຟ້າທີ່ມີອຸນຫະພູມສູງຢ່າງຕໍ່ເນື່ອງ, ມັນຈຶ່ງໃຊ້ໄຟຟ້າຫຼາຍ, ເຊິ່ງເຮັດໃຫ້ການໃຊ້ພະລັງງານຂອງມັນສູງຂຶ້ນໃນການຜະລິດຈຳນວນຫຼາຍ.
ໃນໂຄງການເພີ່ມປະສິດທິພາບການຜະລິດແມ່ພິມ, ຂ້າພະເຈົ້າໄດ້ປຽບທຽບການໃຊ້ພະລັງງານຂອງການເຈາະ CNC ແລະ ການປະມວນຜົນ EDM ຂອງຊິ້ນສ່ວນດຽວກັນ, ແລະຜົນໄດ້ຮັບສະແດງໃຫ້ເຫັນວ່າ:
- ຂອງ EDM ແມ່ນ 2.5 ເທົ່າຂອງເຄື່ອງຈັກ CNC, ແຕ່ມັນເໝາະສົມສຳລັບການເຄື່ອງຈັກວັດສະດຸທີ່ມີຄວາມແຂງສູງ ແລະ ໂຄງສ້າງທີ່ສັບສົນທີ່ CNC ບໍ່ສາມາດເຮັດໄດ້.
- ໂດຍການປັບປຸງຕົວກໍານົດການປ່ອຍ (ຫຼຸດຜ່ອນກະແສໄຟຟ້າ ແລະ ເພີ່ມຄວາມຖີ່ຂອງກໍາມະຈອນ), ການໃຊ້ພະລັງງານສາມາດຫຼຸດລົງໄດ້ 15%-20%, ດັ່ງນັ້ນຈຶ່ງຊ່ວຍຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນລະດັບໜຶ່ງ.
ດັ່ງນັ້ນ, ເມື່ອເລືອກການປະມວນຜົນ EDM, ຄວາມສັບສົນຂອງຊິ້ນສ່ວນຕ່າງໆ, ຄວາມແຂງຂອງວັດສະດຸ, ແລະ ຄວາມຕ້ອງການຄຸນນະພາບພື້ນຜິວຕ້ອງໄດ້ຮັບການພິຈາລະນາຢ່າງລະອຽດເພື່ອຫຼີກເວັ້ນການເສຍພະລັງງານທີ່ບໍ່ຈຳເປັນ.
ໄຟຟ້າ Cການຊົມໃຊ້ And Cost
ໜຶ່ງໃນແຫຼ່ງຕົ້ນທຶນຫຼັກຂອງ EDM ແມ່ນການບໍລິໂພກເອເລັກໂຕຣດ. ວັດສະດຸເອເລັກໂຕຣດ (ເຊັ່ນ: ທອງແດງ, ແກຣໄຟ, ແລະ ໂລຫະປະສົມທັງສະເຕນ-ທອງແດງ) ຈະຄ່ອຍໆເສື່ອມສະພາບໃນລະຫວ່າງຂະບວນການປ່ອຍປະຈຸ, ໂດຍສະເພາະໃນລະຫວ່າງການປຸງແຕ່ງໄລຍະຍາວ ຫຼື ການຜະລິດຈຳນວນຫຼາຍ, ຄ່າໃຊ້ຈ່າຍໃນການບໍລິໂພກຂອງຂົ້ວໄຟຟ້າແມ່ນສູງ. ຕົວຢ່າງ, ພາຍໃຕ້ເຄື່ອງຈັກປ່ອຍປະຈຸພະລັງງານສູງ, ອັດຕາການສູນເສຍຂອງຂົ້ວໄຟຟ້າທອງແດງສາມາດບັນລຸ 5%-10%, ແລະ ພວກມັນຈຳເປັນຕ້ອງໄດ້ປ່ຽນແທນເລື້ອຍໆ, ສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບການຜະລິດ.
ໃນໂຄງການປຸງແຕ່ງແມ່ພິມຂະໜາດໃຫຍ່, ຂ້ອຍໄດ້ໃຊ້ຂົ້ວໄຟຟ້າແກຣໄຟທ໌ສຳລັບການປຸງແຕ່ງແບບຊ່ອງເລິກ ແລະ ພົບວ່າການສູນເສຍຂົ້ວໄຟຟ້າແກຣໄຟທ໌ຕໍ່າກວ່າຂົ້ວໄຟຟ້າທອງແດງ 30%, ແຕ່ຄ່າໃຊ້ຈ່າຍໃນການຜະລິດຂອງມັນສູງກວ່າ. ໃນທີ່ສຸດ, ຂົ້ວໄຟຟ້າທັງສະເຕນ-ທອງແດງໄດ້ຖືກຄັດເລືອກເພື່ອສ້າງຄວາມສົມດຸນລະຫວ່າງຄວາມຕ້ານທານການສວມໃສ່ ແລະ ການຄວບຄຸມຕົ້ນທຶນ.
ຂ້ອນຂ້າງ Sຕ່ໍາ Pອອກພັນສາ Sປີດ
ເມື່ອປຽບທຽບກັບການກັດ CNC, EDM ມີອັດຕາການກຳຈັດວັດສະດຸ (MRR) ຕ່ຳກວ່າ. ຕົວຢ່າງ, ພາຍໃຕ້ເງື່ອນໄຂການເຄື່ອງຈັກດຽວກັນ:
- ອັດຕາການກຳຈັດວັດສະດຸຂອງໂລຫະປະສົມອາລູມີນຽມ EDM ແມ່ນປະມານ 2 ມມ³/ນາທີ.
- ອັດຕາການກຳຈັດໂລຫະປະສົມ titanium ແມ່ນພຽງແຕ່ 0.3mm³/ນາທີເທົ່ານັ້ນ.
- ໃນການປຽບທຽບ, ການເຈາະ CNC ສາມາດບັນລຸ 10-30 ມມ³/ນາທີ.
ນີ້ໝາຍຄວາມວ່າ EDM ເໝາະສົມກວ່າສຳລັບການປະມວນຜົນຮູບຮ່າງທີ່ມີຄວາມແມ່ນຍໍາສູງ, ເປັນກຸ່ມນ້ອຍ, ແລະ ສັບສົນ, ໃນຂະນະທີ່ການເຄື່ອງຈັກ CNC ຍັງເປັນທາງເລືອກທີ່ມີປະສິດທິພາບດ້ານຕົ້ນທຶນຫຼາຍກວ່າສຳລັບການຜະລິດຊິ້ນສ່ວນຂະໜາດໃຫຍ່ ແລະ ງ່າຍດາຍ.
ໃນວຽກງານຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແຂງສູງ, ຂ້າພະເຈົ້າໄດ້ປຽບທຽບປະສິດທິພາບຂອງ EDM ແລະ ເຄື່ອງຈັກ CNC ແລະ ພົບວ່າ:
- ສຳລັບຊິ້ນສ່ວນຄາໄບ HRC 62, ການສວມໃສ່ຂອງເຄື່ອງມື CNC ແມ່ນຮ້າຍແຮງ, ແຕ່ EDM ສາມາດປະມວນຜົນໄດ້ຢ່າງໝັ້ນຄົງ;
- ສຳລັບຊິ້ນສ່ວນໂລຫະປະສົມອາລູມີນຽມທຳມະດາ, ຄວາມໄວໃນການປະມວນຜົນ CNC ແມ່ນໄວກວ່າ EDM ຫຼາຍກວ່າ 10 ເທົ່າ ແລະ ຄ່າໃຊ້ຈ່າຍກໍຕ່ຳກວ່າ.
ດັ່ງນັ້ນ, ຂໍ້ເສຍປຽບດ້ານຄວາມໄວໃນການປະມວນຜົນຂອງ EDM ຈຶ່ງຈຳກັດການນຳໃຊ້ຂອງມັນໃນການຜະລິດຈຳນວນຫຼາຍ ແລະ ມັກຈະຖືກນຳໃຊ້ເປັນຂະບວນການເສີມສຳລັບການຜະລິດທີ່ມີຄວາມແມ່ນຍຳສູງ.
ຄໍາຮ້ອງສະຫມັກ Of EDM Iການຜະລິດ
| ອຸດສາຫະກໍາ | ການປະຍຸກໃຊ້ທົ່ວໄປ | ຜົນປະໂຫຍດທີ່ສໍາຄັນ | ກໍລະນີຕົວຈິງ |
| Aerospace | ໃບພັດກັງຫັນ, ປາຍສີດນໍ້າມັນເຊື້ອໄຟ, ຮູລະບາຍຄວາມຮ້ອນ | ສາມາດປຸງແຕ່ງໂລຫະປະສົມຄວາມແຂງສູງ ແລະ ຮູນ້ອຍໆໄດ້ | ການໃຊ້ EDM ເພື່ອປະມວນຜົນຮູລະບາຍຄວາມຮ້ອນຂອງໃບກັງຫັນເພື່ອປັບປຸງປະສິດທິພາບນໍ້າມັນເຊື້ອໄຟ |
| ອຸດສາຫະ ກຳ ການແພດ | ຂໍ້ຕໍ່ທຽມ, ທໍ່ຫົວໃຈ, ເຄື່ອງມືຜ່າຕັດ | ຄວາມແມ່ນຍໍາສູງ, ສາມາດປຸງແຕ່ງໂລຫະປະສົມ titanium ແລະວັດສະດຸອື່ນໆທີ່ເຂົ້າກັນໄດ້ກັບຊີວະພາບ | ຜະລິດຂໍ້ຕໍ່ທຽມໂລຫະປະສົມ titanium ເພື່ອຮັບປະກັນຄວາມແມ່ນຍໍາ ± 0.002 ມມ |
| ຍານຍົນ | ລະບົບສີດນໍ້າມັນເຊື້ອໄຟ, ຊິ້ນສ່ວນເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງ | ການເຄື່ອງຈັກຮູບຮ່າງທີ່ສັບສົນດ້ວຍຄວາມແມ່ນຍໍາສູງ | ໃຊ້ EDM ເພື່ອປະມວນຜົນຮູຫົວສີດນໍ້າມັນເຊື້ອໄຟເພື່ອປັບປຸງປະສິດທິພາບການເຜົາໄໝ້ |
| ການຜະລິດແມ່ພິມ | ແມ່ພິມສີດ, ແມ່ພິມປະທັບ, ແມ່ພິມຫລໍ່ | ສາມາດປະມວນຜົນວັດສະດຸທີ່ມີຄວາມແຂງສູງດ້ວຍຄວາມແມ່ນຍໍາສູງ | ການປຸງແຕ່ງເຫຼັກແມ່ພິມ HRC 62 ເພື່ອປັບປຸງຄວາມທົນທານຂອງແມ່ພິມ |
| ອຸດສາຫະກໍາເອເລັກໂຕຣນິກ | ການເຈາະຮູຂະໜາດນ້ອຍ, ຕົວອັກສອນລະອຽດ, ການປະມວນຜົນຕົວເຊື່ອມຕໍ່ໄຟຟ້າ | ສາມາດປະມວນຜົນຊິ້ນສ່ວນຂະໜາດນ້ອຍທີ່ສຸດໂດຍບໍ່ມີຄວາມກົດດັນທາງກົນຈັກ | ການປະມວນຜົນຮູນ້ອຍໆຂະໜາດ 0.1 ມມ ເພື່ອປັບປຸງປະສິດທິພາບຂອງແຜງວົງຈອນ |
ຄໍາຖາມ
ແມ່ນຫຍັງ Are The Uses Of EDM Mເຈັບ?
ການເຄື່ອງຈັກປ່ອຍໄຟຟ້າ (EDM) ຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການຜະລິດທີ່ມີຄວາມແມ່ນຍຳສູງ, ໂດຍສະເພາະສຳລັບການເຄື່ອງຈັກຊິ້ນສ່ວນທີ່ມີຄວາມແຂງສູງ, ແຕກຫັກງ່າຍ ຫຼື ຊິ້ນສ່ວນເລຂາຄະນິດທີ່ສັບສົນ ເຊິ່ງຍາກທີ່ຈະປະມວນຜົນໂດຍການຕັດກົນຈັກແບບດັ້ງເດີມ. ຕົວຢ່າງ, ໃນການຜະລິດແມ່ພິມ, EDM ຖືກນຳໃຊ້ເພື່ອປະມວນຜົນຮູເຫຼັກແຂງທີ່ສູງກວ່າ HRC 60 ເພື່ອຮັບປະກັນຄວາມທົນທານ ±0.002 ມມ. ໃນຂະແໜງການບິນອະວະກາດ, EDM ສາມາດປະມວນຜົນຮູລະບາຍຄວາມຮ້ອນ (ເສັ້ນຜ່າສູນກາງ 0.2-0.5 ມມ) ເທິງແຜ່ນກັງຫັນໂລຫະປະສົມນິກເກີນເພື່ອປັບປຸງປະສິດທິພາບການເຜົາໄໝ້.
ແມ່ນຫຍັງ Is The Dຖ້າຫາກວ່າ Bລະຫວ່າງ CNC Mເຈັບ Aແລະ EDM Mເຈັບບໍ?
ການເຄື່ອງຈັກ CNC ກຳຈັດວັດສະດຸໂດຍການຕັດ, ໃນຂະນະທີ່ການເຄື່ອງຈັກ electrospark (EDM) ໃຊ້ประกายไฟໄຟຟ້າອຸນຫະພູມສູງເພື່ອລະລາຍ ແລະ ລະເຫີຍວັດສະດຸ. CNC ເໝາະສຳລັບການເຄື່ອງຈັກຢ່າງໄວວາຂອງວັດສະດຸເຊັ່ນ: ໂລຫະປະສົມອາລູມິນຽມ ແລະ ເຫຼັກກ້າທີ່ມີຄາບອນຕ່ຳ, ແລະອັດຕາການກຳຈັດຂອງມັນສາມາດບັນລຸ 30 ມມ³/ນາທີ, ໃນຂະນະທີ່ EDM ມີອັດຕາການກຳຈັດທີ່ຕ່ຳກວ່າ, ເຊັ່ນ: ໂລຫະປະສົມ titanium, ເຊິ່ງມີພຽງ 0.3 ມມ³/ນາທີ, ແຕ່ສາມາດປະມວນຜົນໂລຫະປະສົມແຂງ HRC 60+ ແລະ ໂລຫະປະສົມທີ່ມີນິກເກີນ. CNC ຕ້ອງການເຄື່ອງມືໃຫ້ສຳຜັດກັບຊິ້ນວຽກ, ເຊິ່ງອາດຈະເຮັດໃຫ້ເກີດຄວາມກົດດັນທາງກົນຈັກ, ໃນຂະນະທີ່ EDM ແມ່ນການເຄື່ອງຈັກທີ່ບໍ່ສຳຜັດເພື່ອຫຼີກເວັ້ນການຜິດຮູບ.
ແມ່ນຫຍັງ Are The Dຂໍ້ໄດ້ປຽບ Of EDM Mເຈັບ?
ເຖິງແມ່ນວ່າການເຄື່ອງຈັກປ່ອຍໄຟຟ້າ (EDM) ມີຂໍ້ໄດ້ປຽບດ້ານຄວາມແມ່ນຍໍາສູງ, ແຕ່ມັນຍັງມີຂໍ້ຈຳກັດບາງຢ່າງ. ຫນ້າທໍາອິດ, ຄວາມໄວໃນການປະມວນຜົນ EDM ແມ່ນຊ້າ, ແລະອັດຕາການກໍາຈັດວັດສະດຸມັກຈະແມ່ນ 0.3-2 ມມ³/ນາທີ, ເຊິ່ງພຽງແຕ່ 1/10 ຂອງການເຄື່ອງ CNC. ອັນທີສອງ, ການໃຊ້ພະລັງງານແມ່ນສູງ, ໂດຍມີການໃຊ້ພະລັງງານສະເລ່ຍ 2-10 ກິໂລວັດ, ແລະຄ່າໃຊ້ຈ່າຍໄຟຟ້າເພີ່ມຂຶ້ນຢ່າງຫຼວງຫຼາຍໂດຍສະເພາະເມື່ອການປະມວນຜົນກະແສໄຟຟ້າສູງ. ນອກຈາກນັ້ນ, ຂົ້ວໄຟຟ້າ (ທອງແດງ, ແກຣໄຟ ຫຼື ທອງແດງທັງສະເຕນ) ຈະໃຊ້ພະລັງງານໄວ, ໂດຍສະເພາະໃນການປະມວນຜົນແບບຊ່ອງເລິກ, ການສູນເສຍຂົ້ວໄຟຟ້າສາມາດບັນລຸ 10%. ສຸດທ້າຍ, EDM ແມ່ນເໝາະສົມສໍາລັບວັດສະດຸທີ່ນໍາໄຟຟ້າເທົ່ານັ້ນ ແລະບໍ່ສາມາດປຸງແຕ່ງພາດສະຕິກ, ແກ້ວ ຫຼື ເຊລາມິກໄດ້. ໃນເວລາດຽວກັນ, ນ້ໍາຢາໄຟຟ້າ (ເຊັ່ນ: ນໍ້າມັນກາດ) ຕ້ອງໄດ້ຮັບການປ່ຽນແທນເປັນປະຈໍາ, ເຊິ່ງເພີ່ມຄ່າໃຊ້ຈ່າຍໃນການບໍາລຸງຮັກສາ.
ແມ່ນຫຍັງ Is The Working Pຫຼັກການ Of EDM Mເຈັບ?
ການເຄື່ອງຈັກດ້ວຍໄຟຟ້າ (EDM) ແມ່ນອີງໃສ່ຫຼັກການຂອງການປ່ອຍໄຟຟ້າແບບກະພິບ. ມັນໃຊ້ກະແສໄຟຟ້າແຮງດັນສູງໄລຍະສັ້ນ (>100V) ເພື່ອສ້າງການປ່ອຍລະຫວ່າງເອເລັກໂຕຣດ ແລະ ຊິ້ນວຽກ. ອຸນຫະພູມທ້ອງຖິ່ນສາມາດບັນລຸ 8000-12,000°C, ລະລາຍ ແລະ ເຮັດໃຫ້ເກີດການລະເຫີຍຂອງໂລຫະ. ນ້ຳຢາໄດອີເລັກຕຣິກ (ເຊັ່ນ: ນ້ຳທີ່ບໍ່ມີໄອອອນ ຫຼື ນ້ຳມັນກາດ) ເຮັດໃຫ້ໂລຫະທີ່ລະລາຍເຢັນລົງພາຍໃຕ້ຄວາມກົດດັນສູງ ແລະ ພາເອົາເສດເຫຼືອຂອງເຄື່ອງຈັກອອກໄປ. ຂະບວນການທັງໝົດລວມມີການແຍກການປ່ອຍ (ນ້ຳຢາໄດອີເລັກຕຣິກຖືກໄອອອນເພື່ອສ້າງຊ່ອງທາງພລາສມາ), ການລະລາຍວັດສະດຸ (ສ້າງເປັນສະລອຍນ້ຳທີ່ລະລາຍຂະໜາດນ້ອຍ) ແລະ ການລະບາຍວັດສະດຸ (ໂລຫະທີ່ລະລາຍຖືກພາໄປໂດຍຄວາມຕຶງຜິວໜ້າ). ໂດຍການປັບຕົວກຳນົດການປ່ອຍ (ຄວາມຖີ່ຂອງກຳມະຈອນ, ຂະໜາດກະແສໄຟຟ້າ, ແລະອື່ນໆ), ຄວາມຫຍາບຂອງພື້ນຜິວສາມາດປັບປຸງໃຫ້ດີທີ່ສຸດເປັນຄ່າ Ra ຕ່ຳເຖິງ 0.1µm.
ແມ່ນຫຍັງ Are The Fຂອງພວກເຮົາ Cອົງປະກອບ Of Aດົນຕີ EDM Mເຈັບ?
ອົງປະກອບຫຼັກຂອງເຄື່ອງ EDM ປະກອບມີລະບົບການສະໜອງພະລັງງານ, ຂົ້ວໄຟຟ້າ, ລະບົບໄຟຟ້າ ແລະ ລະບົບຄວບຄຸມ servo. ລະບົບການສະໜອງພະລັງງານສະໜອງກະແສໄຟຟ້າແຮງດັນສູງເພື່ອຄວບຄຸມພະລັງງານການປ່ອຍ. ຕົວຢ່າງ, ເຄື່ອງ CNC EDM ສາມາດປັບກະແສໄຟຟ້າໄດ້ຢ່າງຖືກຕ້ອງ (5-300A) ເພື່ອປັບປຸງຄວາມຖືກຕ້ອງຂອງການປະມວນຜົນ. ຂົ້ວໄຟຟ້າ (ທອງແດງ, ແກຣໄຟ ຫຼື ທອງແດງທຣັນສະເຕນ) ກຳນົດປະສິດທິພາບການປະມວນຜົນ ແລະ ອັດຕາການສູນເສຍຂອງຂົ້ວໄຟຟ້າ. ອັດຕາການສູນເສຍຂອງຂົ້ວໄຟຟ້າແກຣໄຟຕ່ຳກວ່າທອງແດງພາຍໃຕ້ການປະມວນຜົນກະແສໄຟຟ້າສູງ 30%. ລະບົບໄຟຟ້າ (ນ້ຳທີ່ບໍ່ມີໄອອອນ ຫຼື ນ້ຳມັນກາດ) ຖືກໃຊ້ເພື່ອເຮັດໃຫ້ເຢັນ ແລະ ລ້າງສິ່ງເສດເຫຼືອເພື່ອປັບປຸງຄວາມໝັ້ນຄົງຂອງການປະມວນຜົນ. ລະບົບຄວບຄຸມ servo ຈະປັບການປ້ອນຂົ້ວໄຟຟ້າໂດຍອັດຕະໂນມັດເພື່ອຮັບປະກັນວ່າຊ່ອງຫວ່າງການປ່ອຍຢູ່ພາຍໃນ 5-50µm, ຮັກສາສະຖານະການປະມວນຜົນທີ່ໝັ້ນຄົງ, ແລະ ປັບປຸງຄວາມຖືກຕ້ອງ ແລະ ປະສິດທິພາບ.
Cການລວມ
ການເຄື່ອງຈັກ Electrospark ເປັນເຕັກໂນໂລຊີການຜະລິດທີ່ເປັນເອກະລັກທີ່ສາມາດປະມວນຜົນຊິ້ນສ່ວນທີ່ມີຄວາມແຂງສູງ, ຮູບຮ່າງທີ່ສັບສົນ ແລະ ຄວາມແມ່ນຍໍາລະດັບໄມຄຣອນ. ເຖິງວ່າຈະມີຂໍ້ຈຳກັດເຊັ່ນ: ຄວາມໄວໃນການປະມວນຜົນຊ້າ ແລະ ການໃຊ້ພະລັງງານສູງ, ແຕ່ຂໍ້ໄດ້ປຽບຂອງມັນໃນຂົງເຂດການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາແມ່ນບໍ່ສາມາດທົດແທນໄດ້. ໃນອະນາຄົດ, ດ້ວຍການນໍາສະເໜີລະບົບອັດຕະໂນມັດ ແລະ ການເພີ່ມປະສິດທິພາບຂອງ AI, ເຕັກໂນໂລຊີ EDM ຈະມີບົດບາດໃນສະຖານະການການນໍາໃຊ້ທີ່ກວ້າງຂວາງກວ່າເກົ່າ.
















