
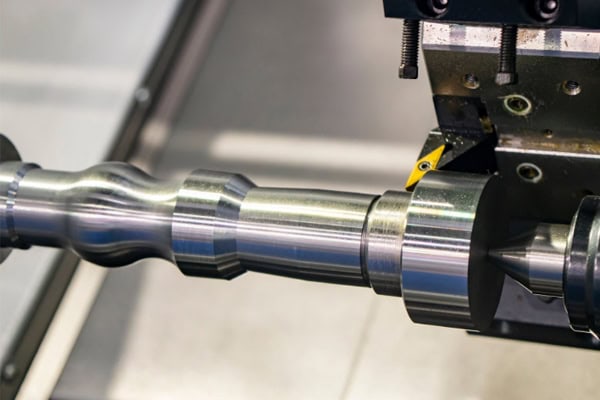
ການກ້ຽວ CNC ມີບົດບາດສຳຄັນໃນການຜະລິດກົນຈັກ. ການດຸ່ນດ່ຽງເຄື່ອງຈັກທີ່ມີຄວາມແມ່ນຍໍາສູງກັບການຄວບຄຸມຄ່າໃຊ້ຈ່າຍຊິ້ນດຽວແມ່ນຈຸດສຸມຫຼັກສໍາລັບວິສະວະກອນ ແລະ ຜູ້ຕັດສິນໃຈດ້ານການຈັດຊື້ໃນທົ່ວອຸດສາຫະກໍາຕ່າງໆ. ການປັບຕົວເລັກນ້ອຍໃນຕົວກໍານົດດ້ານເຕັກນິກຈະກໍານົດຄວາມຫຍາບຂອງພື້ນຜິວສຸດທ້າຍ, ຄວາມທົນທານຕໍ່ມິຕິ, ແລະ ເວລາວົງຈອນການຜະລິດຂອງອົງປະກອບຕ່າງໆໂດຍກົງ.
ປັດໄຈທີ່ມີອິດທິພົນຕໍ່ຄວາມແມ່ນຍໍາຂອງການຫັນ CNC
ຄວາມແມ່ນຍໍາຂອງເຄື່ອງຈັກຕົວຈິງຂອງເຄື່ອງກຶງ CNC ແມ່ນຖືກຈໍາກັດໂດຍຮາດແວເຄື່ອງຈັກ, ຄຸນລັກສະນະທາງກາຍະພາບຂອງເຄື່ອງມື, ແລະສະພາບແວດລ້ອມການຕັດ. ການກໍາຈັດຄວາມຜິດພາດທີ່ສະສົມສາມາດເພີ່ມຄວາມສອດຄ່ອງຂອງອົງປະກອບໄດ້ຢ່າງຫຼວງຫຼາຍ.
ຄວາມຜິດພາດທາງເລຂາຄະນິດຂອງເຄື່ອງຈັກ ແລະ ການຜິດຮູບທາງຄວາມຮ້ອນ
ຄວາມຂະໜານຂອງຮາງນຳທາງເຄື່ອງຈັກ, ການແລ່ນອອກຂອງແກນ, ແລະ ການຕໍ່ຕ້ານຂອງສະກູນຳ ແມ່ນສາເຫດພື້ນຖານຂອງການບ່ຽງເບນຂອງມິຕິ. ໃນລະຫວ່າງການດຳເນີນງານຕັດຄວາມໄວສູງເປັນເວລາດົນ, ແຮງສຽດທານລະຫວ່າງຫົວຕັດ ແລະ ກົນໄກການປ້ອນຈະສ້າງຄວາມຮ້ອນ, ເຊິ່ງນຳໄປສູ່ການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນໃນລະດັບໄມຄຣອນຂອງອົງປະກອບໂຄງສ້າງ.
- ການແລ່ນອອກຂອງແກນໝູນ: ການຊົດເຊີຍແກນ ແລະ ແກນໝູນໃນລະຫວ່າງການໝູນຂອງແກນໝູນຈະຖ່າຍໂອນໂດຍກົງໄປຫາຊິ້ນວຽກ, ເຊິ່ງເຮັດໃຫ້ເກີດຄວາມຜິດປົກກະຕິຂອງຮູບຊົງກົມ. ສິ່ງນີ້ຮຽກຮ້ອງໃຫ້ມີການຫຼຸດຜ່ອນຜ່ານແບຣິ່ງທີ່ໂຫຼດລ່ວງໜ້າດ້ວຍຄວາມແມ່ນຍຳສູງ ແລະ ການກວດກາ ແລະ ການຈັດລຽນເປັນປະຈຳ.
- ການຄວບຄຸມຄວາມສົມດຸນທາງຄວາມຮ້ອນ: ການເພີ່ມຂຶ້ນຂອງອຸນຫະພູມທີ່ເປັນຜົນມາຈາກການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງຂອງເຄື່ອງຈັກຈະປ່ຽນແປງພິກັດຕົວຈິງຂອງປາຍເຄື່ອງມື. ການໃຊ້ລະບົບເຮັດຄວາມເຢັນທີ່ມີອຸນຫະພູມຄົງທີ່ເພື່ອຈັດການອຸນຫະພູມຂອງນ້ຳຕັດຊ່ວຍຫຼຸດຜ່ອນຜົນກະທົບຂອງການຜິດຮູບທາງຄວາມຮ້ອນຂອງໂຄງສ້າງຕໍ່ຂະໜາດແກນ.
- ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງຊ້ຳໆ: ຄວາມຜິດພາດທີ່ສະສົມໃນລະບົບຂັບເຄື່ອນ servo ເພີ່ມຂຶ້ນຕາມເວລາການນຳໃຊ້. ການວັດແທກຂະໜາດເສັ້ນຊື່ ແລະ ລະບົບການຕອບສະໜອງ servo ຈະຊົດເຊີຍການກະທົບກະເທືອນເປັນປະຈຳ ແລະ ຮັບປະກັນການວາງຕຳແໜ່ງການປ້ອນທີ່ຖືກຕ້ອງ.
ການຄວບຄຸມຄວາມຜິດພາດທາງເລຂາຄະນິດ ແລະ ການລອຍຕົວຂອງຄວາມຮ້ອນເຮັດໜ້າທີ່ເປັນການປ້ອງກັນຫຼັກສຳລັບສະຖຽນລະພາບຂອງມິຕິ, ວາງພື້ນຖານທີ່ແຂງແກ່ນສຳລັບການດຳເນີນງານທີ່ມີຄວາມແມ່ນຍຳສູງຕໍ່ມາ.
ການສວມໃສ່ເຄື່ອງມື ແລະ ການເລືອກຮູບຮ່າງ
ເຄື່ອງມືຕັດຕ້ອງຜ່ານແຮງສຽດທານທາງກົນຈັກທີ່ຮຸນແຮງ ແລະ ອຸນຫະພູມສູງໃນລະຫວ່າງການຕັດ. ການສວມໃສ່ຂອງດັງເຄື່ອງມືຈະປ່ຽນແປງເສັ້ນທາງການຕັດຕົວຈິງ, ເຊິ່ງນຳໄປສູ່ການເລື່ອນຂອງມິຕິທີ່ບໍ່ໄດ້ຕັ້ງໃຈ.
- ການເພີ່ມປະສິດທິພາບຂອງມຸມ Rake ແລະ ມຸມ Clearance: ການເລືອກຄຸນລັກສະນະເລຂາຄະນິດຂອງເຄື່ອງມືທີ່ເໝາະສົມຊ່ວຍປັບປຸງພຶດຕິກຳການຕັດໄດ້ຢ່າງຫຼວງຫຼາຍ. ການເພີ່ມມຸມ Rake ຊ່ວຍຫຼຸດຜ່ອນແຮງຕັດ ແລະ ຫຼຸດຜ່ອນການຜິດຮູບຂອງຝາບາງ, ໃນຂະນະທີ່ມຸມ Clearance ທີ່ພຽງພໍຊ່ວຍຫຼຸດຜ່ອນແຮງສຽດທານລະຫວ່າງຂ້າງເຄື່ອງມື ແລະ ຊິ້ນວຽກ.
- ການຊົດເຊີຍລັດສະໝີປາຍເຄື່ອງມື (G41/G42): ເມື່ອໝຸນຮູບໂຄ້ງ ຫຼື ຮູບສ້ວຍ, ຕ້ອງລະບຸການຊົດເຊີຍລັດສະໝີປາຍເຄື່ອງມືທີ່ຊັດເຈນເພື່ອປ້ອງກັນການຕັດເກີນ ຫຼື ການຕັດຕ່ຳກວ່າມາດຕະຖານ, ຮັບປະກັນວ່າຂະໜາດໂປຣໄຟລ໌ທີ່ສັບສົນຕອບສະໜອງຕາມແບບແຜນ.
- ການຈັບຄູ່ວັດສະດຸເຄືອບ: ການເລືອກການເຄືອບເຄື່ອງມືພິເສດໂດຍອີງໃສ່ວັດສະດຸພື້ນຖານ - ເຊັ່ນ: ການເຄືອບ TiAlN ສຳລັບເຫຼັກສະແຕນເລດ ແລະ ໄສ້ໃສ່ທີ່ບໍ່ໄດ້ເຄືອບ ຫຼື ເຄືອບເພັດສຳລັບໂລຫະປະສົມອາລູມິນຽມ - ຊ່ວຍຫຼຸດຜ່ອນການສ້າງຂອບທີ່ສະສົມ ແລະ ຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື.
ການເລືອກຕົວກໍານົດຮູບຮ່າງຂອງເຄື່ອງມືຢ່າງຊັດເຈນ ແລະ ການຈັດຕັ້ງປະຕິບັດການຊົດເຊີຍການສວມໃສ່ຢ່າງເປັນລະບົບຊ່ວຍຫຼຸດຜ່ອນອັດຕາການເສຍທີ່ເກີດຈາກການເສື່ອມສະພາບຂອງເຄື່ອງມືໄດ້ຢ່າງຫຼວງຫຼາຍ.

ກົນລະຍຸດການເພີ່ມປະສິດທິພາບຂອງພາລາມິເຕີການຕັດສຳລັບການກ້ຽວ CNC
ການຕັ້ງພາລາມິເຕີການຕັດທີ່ເໝາະສົມຈະຄວບຄຸມປະສິດທິພາບຂອງເຄື່ອງຈັກ ແລະ ຄຸນນະພາບຂອງໜ້າດິນໂດຍກົງ. ການປະສົມປະສານທີ່ສົມດຸນຂອງຄວາມໄວໜ້າດິນ, ອັດຕາການປ້ອນ ແລະ ຄວາມເລິກຂອງການຕັດຈະເຮັດໃຫ້ມີເງື່ອນໄຂເຄື່ອງຈັກທີ່ດີທີ່ສຸດ.
ຄວາມສຳພັນລະຫວ່າງຄວາມໄວຕັດ ແລະ ອັດຕາການປ້ອນ
ຄວາມໄວຕັດ (VC) ແລະ ອັດຕາການປ້ອນ (F) ມີອິດທິພົນທີ່ສຳຄັນຕໍ່ການສຳເລັດຮູບຂອງພື້ນຜິວ. ຄວາມຫຍາບຂອງພື້ນຜິວທາງທິດສະດີແມ່ນສັດສ່ວນໂດຍກົງກັບກຳລັງສອງຂອງອັດຕາການປ້ອນ ແລະ ສັດສ່ວນກົງກັນຂ້າມກັບລັດສະໝີປາຍຂອງເຄື່ອງມື.
| ປະເພດອຸປະກອນການ | ຄວາມໄວຕັດສະເລ່ຍ (ມ/ນາທີ) | ອັດຕາການປ້ອນສຳເລັດຮູບ (ມມ/ຮອບ) | ຊັ້ນໃສ່ທົ່ວໄປ
|
| ອະລູມີນຽມ Alloy (6061/7075) | 300 - 800 | 0.05 - 0.15 | ຄາໄບດ / PCD |
| ເຫຼັກກາກບອນ (45 # / 1045) | 150 - 280 | 0.08 - 0.20 | ຄາໂບໄຮເດຣດເຄືອບ |
| ສະແຕນເລດ (304/316) | 100 - 180 | 0.06 - 0.12 | ເຊີເມັດ / CBN |
| ໂລຫະປະສົມໄທທານຽມ (TC4 / Gr5) | 40 - 80 | 0.05 - 0.10 | ຄາໄບຣດ໌ເມັດລະອຽດ |
ການເລືອກນ້ຳຢາຫຼໍ່ເຢັນ ແລະ ສະຖານທີ່ຈັດສົ່ງ
ນ້ຳຢາຕັດບໍ່ພຽງແຕ່ເຮັດໜ້າທີ່ລະບາຍຄວາມຮ້ອນເທົ່ານັ້ນ ແຕ່ຍັງຊ່ວຍລະບາຍຊິບ ແລະ ສະໜອງການຫລໍ່ລື່ນອີກດ້ວຍ. ການສົ່ງນ້ຳຢາເຢັນທີ່ບໍ່ແນ່ນອນເຮັດໃຫ້ເກີດການແຕກດ້ວຍຄວາມຮ້ອນເທິງແຜ່ນຕັດ.
- ເຕັກໂນໂລຊີນ້ຳຢາຫຼໍ່เย็นຄວາມດັນສູງ: ນ້ຳຢາຫຼໍ່ເຢັນຄວາມດັນຕ່ຳແບບດັ້ງເດີມມີຄວາມຫຍຸ້ງຍາກໃນການເຈາະຜ່ານສິ່ງກີດຂວາງໄອນ້ຳທີ່ເກີດຂຶ້ນໃນເຂດຕັດ. ນ້ຳຢາຫຼໍ່ເຢັນຄວາມດັນສູງທີ່ເກີນ 70 ບາຈະທຳລາຍເສດເຫຼັກທີ່ຍາວ ແລະ ຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໃນລະຫວ່າງການກວາດຮູເລິກ.
- ນ້ຳມັນຫລໍ່ລື່ນອີມັນຊັນ ທຽບກັບ ນ້ຳມັນສັງເຄາະ: ການເລືອກສານຫຼໍ່ລື່ນທີ່ເໝາະສົມຕາມຄວາມເຂັ້ມຂອງເຄື່ອງຈັກແມ່ນມີຄວາມສຳຄັນຫຼາຍ. ການຕັດທີ່ທົນທານຮັບປະກັນນ້ຳມັນຫລໍ່ລື່ນທີ່ມີສານເພີ່ມເຕີມທີ່ມີຄວາມດັນສູງ, ໃນຂະນະທີ່ການແກະສະຫຼັກສຳເລັດຮູບໄດ້ຮັບຜົນປະໂຫຍດຈາກນ້ຳມັນຫລໍ່ລື່ນສັງເຄາະທີ່ລະລາຍຄວາມຮ້ອນສູງ.
- ການກຳນົດເປົ້າໝາຍເຂດຕັດ: ທິດທາງການໄຫຼຂອງນ້ຳຢາກຳນົດປະສິດທິພາບໃນການລະບາຍຄວາມຮ້ອນ. ການສົ່ງນ້ຳຢາຫຼໍ່ເຢັນເຂົ້າໄປໃນຊ່ອງເຊື່ອມຕໍ່ລະຫວ່າງເຄື່ອງມື ແລະ ຊິບຢ່າງແນ່ນອນຊ່ວຍປ້ອງກັນການຕັດແຫ້ງ ແລະ ການສວມໃສ່ຂອງແຜ່ນຕັດຢ່າງໄວວາ.
ການສ້າງກົນໄກການກັ່ນຕອງນໍ້າຢາເຢັນທີ່ແຂງແຮງ ແລະ ກົນໄກການສົ່ງມອບແບບເປົ້າໝາຍ ເປັນຍຸດທະສາດທີ່ມີປະສິດທິພາບໃນການປະສານຄຸນນະພາບຂອງໜ້າຜິວຂອງຊິ້ນວຽກໃຫ້ສອດຄ່ອງກັບຄ່າໃຊ້ຈ່າຍໃນການໃຊ້ເຄື່ອງມື.
ການຄວບຄຸມການບິດເບືອນໃນຊິ້ນສ່ວນທີ່ຫັນເປັນຝາບາງໆທີ່ສັບສົນ
ອົງປະກອບທີ່ມີຝາບາງມີຄວາມອ່ອນໄຫວສູງຕໍ່ການຜິດຮູບແບບຍືດຫຍຸ່ນ ແລະ ແບບພາດສະຕິກພາຍໃຕ້ອິດທິພົນລວມຂອງແຮງໜີບ, ແຮງຕັດ ແລະ ຄວາມກົດດັນທີ່ເຫຼືອ. ຕ້ອງມີເຕັກນິກການປະມວນຜົນພິເສດເພື່ອສະກັດກັ້ນຜົນກະທົບເຫຼົ່ານີ້.
ການປັບປຸງວິທີການໜີບ ແລະ ອຸປະກອນພິເສດ
ຫົວຈັບສາມຄາງມາດຕະຖານສາມາດເຮັດໃຫ້ເກີດການບິດເບືອນຮູບສາມຫຼ່ຽມໄດ້ງ່າຍໃນຊິ້ນວຽກຮູບຊົງກະບອກທີ່ມີຝາບາງ. ການແຈກຢາຍແຮງໄປທົ່ວພື້ນທີ່ສຳຜັດທີ່ໃຫຍ່ກວ່າໃຫ້ການແກ້ໄຂທີ່ມີປະສິດທິພາບ.
- ຄາງກະໄຕອ່ອນແບບພາຍ: ການໜີບແບບຫໍ່ເຕັມຮູບແບບແຈກຢາຍຈຸດໜີບທີ່ເຂັ້ມຂຸ້ນໄປທົ່ວພື້ນທີ່ກວ້າງ, ປ່ຽນການໂຫຼດຈຸດຕ່າງໆໃຫ້ກາຍເປັນການສຳຜັດໜ້າຜິວທີ່ເປັນເອກະພາບເພື່ອປ້ອງກັນການບໍ່ກົມ.
- ແກນຂະຫຍາຍໄຮໂດຼລິກ: ອົງປະກອບຂອງປອກບາງໆມັກຈະແຕກພາຍໃຕ້ການໂຫຼດທີ່ບໍ່ສະເໝີກັນເມື່ອເຄື່ອງຈັກຕັດເສັ້ນຜ່າສູນກາງພາຍນອກ. ການຊອກຫາຕຳແໜ່ງຜ່ານຮູພາຍໃນດ້ວຍແກນຂະຫຍາຍຈະຊ່ວຍໃຫ້ການຂະຫຍາຍຕົວຂອງລັດສະໝີພາບສະເໝີພາບ, ຮັບປະກັນຄວາມເຂັ້ມຂຸ້ນລະຫວ່າງເສັ້ນຜ່າສູນກາງພາຍໃນ ແລະ ພາຍນອກ.
- ການຄວບຄຸມການໂຫຼດເກີນຂອງການໜີບໄຮໂດຼລິກ: ແຮງໜີບທີ່ເກີນຂອບເຂດເຮັດໃຫ້ເກີດການຜິດຮູບການສະທ້ອນກັບຄືນຫຼັງຈາກການປ່ອຍຊິ້ນສ່ວນ. ການຫຼຸດຄວາມດັນໄຮໂດຼລິກລວມກັບວົງແຫວນຮອງຮັບພາຍໃນເພີ່ມຄວາມແຂງແກ່ນຂອງຊິ້ນວຽກ, ສະກັດກັ້ນການບິດເບືອນຂອງການໜີບຢູ່ແຫຼ່ງທີ່ມາ.
ການຕັ້ງຄ່າຮູບຮ່າງຂອງອຸປະກອນຄືນໃໝ່ ແລະ ການເພີ່ມປະສິດທິພາບການແຈກຢາຍແຮງໜີບຊ່ວຍໃຫ້ຜູ້ຜະລິດສາມາດກຳຈັດຄວາມເຄັ່ງຕຶງທາງກາຍະພາບໃນເບື້ອງຕົ້ນໃນລະຫວ່າງການຕັ້ງຄ່າຊິ້ນສ່ວນຕ່າງໆ.
ການແບ່ງເສັ້ນທາງຂະບວນການ ແລະ ການບັນເທົາຄວາມຕຶງຄຽດ
ການເຄື່ອງຈັກຫຍາບຄາຍຈະປ່ອຍຄວາມກົດດັນທີ່ເຫຼືອພາຍໃນອອກມາເປັນຈຳນວນຫຼວງຫຼາຍ. ການປະຕິບັດການກິ້ງສຳເລັດຮູບໂດຍບໍ່ມີການບັນເທົາຄວາມກົດດັນກ່ອນໜ້ານີ້ຈະເຮັດໃຫ້ເກີດການປ່ຽນມິຕິເມື່ອຊິ້ນສ່ວນຖືກຖອດອອກຈາກການຍຶດ.
- ການແຍກການເຄື່ອງຈັກຫຍາບ ແລະ ການເຄື່ອງຈັກສຳເລັດຮູບຢ່າງເຂັ້ມງວດ: ການບັງຄັບໃຫ້ຜະລິດແບບຮອບດຽວປ່ອຍຄວາມກົດດັນພາຍໃນທີ່ຮຸນແຮງ, ເຊິ່ງນຳໄປສູ່ການບິດເບືອນ. ການປ່ອຍຊ່ອງຫວ່າງ 0.5 ມມ ຫຼັງຈາກການຫຍາບ ແລະ ປ່ອຍໃຫ້ຊິ້ນສ່ວນມີອາຍຸຕາມທຳມະຊາດເປັນເວລາຫຼາຍກວ່າ 24 ຊົ່ວໂມງ ຫຼື ຜ່ານການອົບແບບບັນເທົາຄວາມກົດດັນຈະເຮັດໃຫ້ຂະໜາດມີຄວາມໝັ້ນຄົງ.
- ຍຸດທະສາດການຕັດແບບສົມມາດ: ການໃຊ້ແຮງພຽງຂ້າງດຽວເຮັດໃຫ້ເກີດການງໍ. ສຳລັບຊິ້ນສ່ວນທີ່ມີຝາບາງໆທີ່ມີໂປຣໄຟລ໌ສົມມາດ, ການຕັດແບບສະຫຼັບກັນຈະເຮັດໃຫ້ຄວາມກົດດັນທີ່ເຫຼືອດຸ່ນດ່ຽງ, ຮັບປະກັນຮູບຮ່າງເລຂາຄະນິດທີ່ຖືກຕ້ອງ.
- ການຕັດດ້ວຍຄວາມໄວສູງດ້ວຍນ້ຳໜັກເບົາ: ຄວາມເລິກຂອງການຕັດຫຼາຍເຮັດໃຫ້ແຮງຕັດເພີ່ມຂຶ້ນຢ່າງໄວວາ. ການໃຊ້ຄວາມໄວຂອງ spindle ສູງ, ຄວາມເລິກຂອງການຕັດຕື້ນ, ແລະອັດຕາການປ້ອນຕ່ຳຊ່ວຍຫຼຸດຜ່ອນແຮງກົນຈັກທີ່ກະທຳຕໍ່ໂຄງສ້າງທີ່ມີຝາບາງໆທີ່ລະອຽດອ່ອນ.
ການວາງແຜນຂັ້ນຕອນການຜະລິດຢ່າງເປັນລະບົບຄຽງຄູ່ກັບວິທີການບັນເທົາຄວາມຄຽດໃຫ້ວິທີແກ້ໄຂຫຼັກສຳລັບຄວາມໝັ້ນຄົງຂອງມິຕິໃນໄລຍະຍາວໃນອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງ.
ເສັ້ນທາງໄປສູ່ການຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການກ້ຽວ CNC ຕໍ່ຊິ້ນ
ການຫຼຸດຜ່ອນຕົ້ນທຶນບໍ່ໄດ້ໝາຍຄວາມວ່າຄຸນນະພາບຈະຖືກຫຼຸດຜ່ອນ; ແທນທີ່ຈະ, ມັນອີງໃສ່ການຍົກສູງລະດັບອັດຕະໂນມັດ, ການເພີ່ມປະສິດທິພາບຂອງເສັ້ນທາງເຄື່ອງມື, ແລະ ການຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືເພື່ອຫຼຸດຜ່ອນເວລາວົງຈອນທີ່ບໍ່ມີປະສິດທິພາບ.
ການໂຫຼດ/ຂົນອອກແບບອັດຕະໂນມັດ ແລະ ການຜະລິດແບບບໍ່ຕ້ອງມີຜູ້ຕິດຕາມ
ເວລາເສີມທີ່ບໍ່ໄດ້ຕັດ (ການຕັ້ງຄ່າ, ການຕັ້ງຄ່າເຄື່ອງມື, ການວັດແທກ) ກວມເອົາອັດຕາສ່ວນສູງຂອງວົງຈອນການຜະລິດທັງໝົດ. ການປະສົມປະສານລະບົບອັດຕະໂນມັດຊ່ວຍເພີ່ມການນຳໃຊ້ເຄື່ອງຈັກໄດ້ຢ່າງຫຼວງຫຼາຍ.
- ເຄື່ອງດຶງແຖບ ແລະ ເຄື່ອງປ້ອນແຖບ: ການໂຫຼດສິນຄ້າດ້ວຍຕົນເອງໃຊ້ແຮງງານ ແລະ ຂັດຂວາງຈັງຫວະການຜະລິດ. ການຈັບຄູ່ເຄື່ອງປ້ອນແຖບກັບສູນການກ້ຽວຊ່ວຍໃຫ້ສາມາດປະມວນຜົນແຖບອັດຕະໂນມັດຢ່າງຕໍ່ເນື່ອງ, ຮອງຮັບການເຮັດວຽກໃນຕອນກາງຄືນທີ່ບໍ່ມີໄຟສ່ອງສະຫວ່າງໂດຍບໍ່ມີການແຊກແຊງຂອງຜູ້ປະຕິບັດງານ.
- ການໂຫຼດຂອງຫຸ່ນຍົນ Gantry: ການໂຫຼດດ້ວຍມືເຮັດໃຫ້ເກີດການປ່ຽນແປງຂອງວົງຈອນ ແລະ ຄວາມສ່ຽງດ້ານຄວາມປອດໄພ. ສຳລັບສ່ວນປະກອບແຜ່ນດ່ຽວ ຫຼື ເພົາ, ຫຸ່ນຍົນ Gantry ບັນລຸການໂຫຼດທີ່ຕໍ່າກວ່າວິນາທີ, ຮັກສາເວລາການຜະລິດທີ່ສະໝໍ່າສະເໝີສູງ ພ້ອມທັງຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການບາດເຈັບ.
- ການຕັ້ງຄ່າເຄື່ອງມືລ່ວງໜ້າ ແລະ ການກວດກາໃນຂະບວນການ: ການຢຸດເຄື່ອງຈັກສຳລັບການຕັ້ງຄ່າເຄື່ອງມື ແລະ ການວັດແທກນອກເຄື່ອງຈັກຈະໃຊ້ເວລາຕັດຂອງ spindle ທີ່ມີຄ່າ. ການຕິດຕັ້ງເຄື່ອງຈັກທີ່ມີຕົວຕັ້ງເຄື່ອງມືອັດຕະໂນມັດ ແລະ ໂພຣບສຳຜັດຈະຊ່ວຍຫຼຸດຜ່ອນເວລາຢຸດເຮັດວຽກຂອງການຕັ້ງຄ່າ ແລະ ຊົດເຊີຍການສວມໃສ່ຂອງເຄື່ອງມືໂດຍອັດຕະໂນມັດ.
ການນຳໃຊ້ອຸປະກອນອັດຕະໂນມັດ ແລະ ການວັດແທກອັດສະລິຍະເພື່ອທົດແທນການດຳເນີນງານດ້ວຍມື ເປັນຕົວຂັບເຄື່ອນຫຼັກໃນການຫຼຸດຜ່ອນຕົ້ນທຶນ ແລະ ເພີ່ມປະສິດທິພາບ.
ການເພີ່ມປະສິດທິພາບໂປຣແກຣມ ແລະ ການຫຼຸດຜ່ອນ Toolpath
ການຂຽນລະຫັດ NC ທີ່ມີປະສິດທິພາບຊ່ວຍຫຼຸດຜ່ອນເວລາການເຄື່ອນໄຫວທີ່ບໍ່ເຮັດວຽກ, ເພີ່ມປະສິດທິພາບການຕັດໂດຍລວມ.
- ການເພີ່ມປະສິດທິພາບເສັ້ນທາງການຫົດຕົວທີ່ບໍ່ຕັດ: ການຫັນປ່ຽນມຸມຂວາສ້າງຄວາມຊັກຊ້າໃນການຊະລໍຄວາມໄວທີ່ບໍ່ຈຳເປັນ. ການໃຊ້ການເຄື່ອນໄຫວນຳເຂົ້າ ແລະ ນຳອອກທີ່ອີງໃສ່ໂຄ້ງແທນທີ່ຈະເປັນມຸມຂວາຊ່ວຍຫຼຸດຜ່ອນເວລາການເລັ່ງ/ຊະລໍຄວາມໄວຕາມແກນ, ເຊິ່ງເຮັດໃຫ້ເວລາຮອບວຽນທັງໝົດຕໍ່ຊິ້ນສ່ວນສັ້ນລົງ.
- ການນຳໃຊ້ວົງຈອນກະປ໋ອງ: ເສັ້ນທາງເຄື່ອງມືການຂຽນໂປຣແກຣມແບບແຖວຕໍ່ແຖວສ້າງລະຫັດທີ່ຍາວເຊິ່ງສາມາດໂຫຼດຄວາມໄວໃນການປະມວນຜົນຄວບຄຸມໄດ້ຫຼາຍເກີນໄປ. ການນຳໃຊ້ວົງຈອນກະປ໋ອງເຊັ່ນ G71, G72, ແລະ G73 ເຮັດໃຫ້ໂຄງສ້າງໂປຣແກຣມງ່າຍຂຶ້ນ ແລະ ເລັ່ງການປະຕິບັດຂອງຕົວຄວບຄຸມ.
- ການເຄື່ອງຈັກຫຼາຍເຄື່ອງມືພ້ອມໆກັນ: ການຕັດຕາມລຳດັບດ້ວຍປ້ອມດຽວບໍ່ສາມາດໃຊ້ຄວາມສາມາດຂອງເຄື່ອງຈັກຫຼາຍແກນໄດ້ຢ່າງເຕັມທີ່. ສູນກ້ຽວແບບຄູ່, ແກນຄູ່, ຈະປະມວນຜົນທັງສອງສົ້ນຂອງຊິ້ນສ່ວນພ້ອມໆກັນ, ເຊິ່ງເຮັດໃຫ້ຜົນຜະລິດເພີ່ມຂຶ້ນສອງເທົ່າ ແລະ ຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍໃນການເສື່ອມລາຄາຂອງອຸປະກອນ.
ການລົບລ້າງຄວາມຊໍ້າຊ້ອນດ້ານເວລາພາຍໃນໂປຣແກຣມ NC ໃນຂະນະທີ່ໃຊ້ປະໂຫຍດຈາກການຊິ້ງຂໍ້ມູນຫຼາຍແກນຊ່ວຍບີບອັດເວລາຮອບວຽນການຜະລິດທັງໝົດລົງຈົນເຖິງລາຍລະອຽດທີ່ດີທີ່ສຸດ.
















