
ອຸປະກອນການໂຫຼດ ແລະ ຂົນອອກອັດຕະໂນມັດແມ່ນອີງໃສ່ອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາຫຼາຍຊະນິດເພື່ອເຮັດສໍາເລັດການຄັດເລືອກ, ການໂອນ, ການວາງຕໍາແໜ່ງ ແລະ ການຈັດວາງຊິ້ນສ່ວນ. ອົງປະກອບຕ່າງໆເຊັ່ນ: ຊິ້ນສ່ວນແຂນຫຸ່ນຍົນມີຄວາມຕ້ອງການດ້ານມິຕິສະເພາະ. ສໍາລັບນັກພັດທະນາອຸປະກອນ ແລະ ທີມງານຈັດຊື້, ການເຄື່ອງຈັກຊິ້ນສ່ວນບໍ່ພຽງແຕ່ມີຜົນກະທົບຕໍ່ປະສິດທິພາບການປະກອບເທົ່ານັ້ນ ແຕ່ຍັງມີຜົນກະທົບຕໍ່ການໂຫຼດການເຄື່ອນໄຫວ, ການເລືອກວັດສະດຸ, ຄວາມສາມາດໃນການຜະລິດໂຄງສ້າງ, ວິທີການກວດກາ ແລະ ຕາຕະລາງການຈັດສົ່ງ. ການພັດທະນາວິທີແກ້ໄຂເຄື່ອງຈັກໂດຍອີງໃສ່ຕໍາແໜ່ງການເຮັດວຽກ ແລະ ເງື່ອນໄຂການໂຫຼດຂອງແຕ່ລະອົງປະກອບສາມາດຫຼຸດຜ່ອນການປັບຕົວໃນພາຍຫຼັງ ແລະ ປັບປຸງປະສິດທິພາບການພັດທະນາອຸປະກອນ.
ຊິ້ນສ່ວນໃດຂອງອຸປະກອນໂຫຼດ ແລະ ຂົນສິນຄ້າອັດຕະໂນມັດທີ່ເໝາະສົມກັບເຄື່ອງຈັກ CNC?
ລະບົບການໂຫຼດ ແລະ ຂົນອອກອັດຕະໂນມັດປະກອບມີໂມດູນທີ່ເຮັດວຽກຫຼາຍຢ່າງສຳລັບການເຄື່ອນທີ່, ການວາງຕຳແໜ່ງ ແລະ ການຮອງຮັບ. ບູລິມະສິດຂອງເຄື່ອງຈັກແຕກຕ່າງກັນລະຫວ່າງອົງປະກອບທີ່ແຕກຕ່າງກັນ ແລະ ຈຳເປັນຕ້ອງໄດ້ກຳນົດຕາມການນຳໃຊ້ຕົວຈິງຂອງພວກມັນ.
ແຂນຫຸ່ນຍົນ ແລະ ຊິ້ນສ່ວນກຣິບເປີ
ແຂນຫຸ່ນຍົນ ແລະ ເຄື່ອງຈັບມີໜ້າທີ່ຮັບຜິດຊອບໃນການຍົກ ແລະ ໂອນຍ້າຍຊິ້ນວຽກ, ໃນຂະນະທີ່ຄວາມສຳພັນດ້ານມິຕິລະຫວ່າງພື້ນທີ່ເຊື່ອມຕໍ່ມີຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບການເຄື່ອນໄຫວ.
- ຕົວເຊື່ອມຕໍ່ແຂນຫຸ່ນຍົນ: ສຸມໃສ່ການຄວບຄຸມຂະໜາດຂອງຮູຕິດຕັ້ງ, ຮູເພົາ, ແລະ ໜ້າເຊື່ອມຕໍ່.
- ພື້ນຖານກຣິບເປີ: ກຳນົດໂຄງສ້າງການຕິດຕັ້ງຕາມຂໍ້ກຳນົດຂອງຕົວກະຕຸ້ນ ແລະ ຊິ້ນວຽກ.
- ອົງປະກອບຂອງກຣິບເປີ: ຕຳແໜ່ງຕິດຕໍ່ ແລະ ໄລຍະຫ່າງຂອງຊ່ອງເປີດຕ້ອງກົງກັບຮູບຮ່າງຂອງຊິ້ນວຽກ.
ເຄື່ອງຈັກທີ່ຖືກຕ້ອງຂອງອົງປະກອບການເຄື່ອນໄຫວຊ່ວຍຮັກສາການດໍາເນີນງານຈັບທີ່ໝັ້ນຄົງ.
ອົງປະກອບການວາງຕຳແໜ່ງ ແລະ ຄູ່ມື
ກົນໄກການວາງຕຳແໜ່ງສ້າງເອກະສານອ້າງອີງຂອງຊິ້ນວຽກ ແລະ ນຳພາການເຄື່ອນໄຫວ, ເຮັດໃຫ້ການພໍດີຂອງມິຕິມີຄວາມສຳຄັນໃນລະຫວ່າງການຕັດຫຍິບ.
- ບລັອກການວາງຕຳແໜ່ງ: ກຳນົດການອ້າງອີງຂອງຊິ້ນວຽກ. ການບິດເບືອນຂອງມິຕິທີ່ຫຼາຍເກີນໄປອາດຈະສົ່ງຜົນກະທົບຕໍ່ຄວາມຖືກຕ້ອງຂອງການວາງຕຳແໜ່ງຊ້ຳໆ.
- ໝຸດກຳນົດຕຳແໜ່ງ: ຄວບຄຸມຂະໜາດ ແລະ ຄວາມສຳພັນທາງຕຳແໜ່ງລະຫວ່າງໝຸດ ແລະ ຮູ ເພື່ອຮັບປະກັນການປະກອບທີ່ຖືກຕ້ອງ.
- ອົງປະກອບນຳທາງ: ອອກແບບຊ່ອງຫວ່າງ ແລະ ໜ້າຜິວສຳຜັດທີ່ເໝາະສົມຕາມທິດທາງການເຄື່ອນທີ່.
ໂຄງສ້າງການວາງຕຳແໜ່ງທີ່ອອກແບບມາເປັນຢ່າງດີຊ່ວຍຮັກສາວົງຈອນການໂຫຼດ ແລະ ການຂົນລົງທີ່ໝັ້ນຄົງ.
ການຕິດຕັ້ງ ແລະ ການຂົນສົ່ງຊິ້ນສ່ວນໂຄງສ້າງ
ແຜ່ນຮອງອຸປະກອນ, ວົງເລັບ ແລະ ອົງປະກອບລຳລຽງສະໜອງໜ້າທີ່ການຍຶດຕິດ ແລະ ການຮັບນ້ຳໜັກ. ຄຸນນະພາບການເຄື່ອງຈັກຂອງມັນສາມາດສົ່ງຜົນກະທົບຕໍ່ຄວາມສຳພັນໃນການຕິດຕັ້ງລະຫວ່າງໂມດູນຫຼາຍອັນ.
| ປະເພດສ່ວນ | ວັດສະດຸທົ່ວໄປ | ຄວາມຕ້ອງການເຄື່ອງຈັກຫຼັກ |
| ຕົວເຊື່ອມຕໍ່ແຂນຫຸ່ນຍົນ | ໂລຫະປະສົມອາລູມິນຽມ, ເຫຼັກກ້າ | ຕຳແໜ່ງຂອງຮູ, ຄວາມເຂັ້ມຂຸ້ນ, ຄວາມຮາບພຽງ |
| ฐานກຣິບເປີ | ໂລຫະປະສົມອາລູມິນຽມ, ເຫຼັກກ້າ | ຂະໜາດການຕິດຕັ້ງ, ໄລຍະຫ່າງຂອງຮູ |
| ບລັອກການວາງຕຳແໜ່ງ | ເຫຼັກກ້າ, ສະແຕນເລດ | ຂະໜາດຕຳແໜ່ງ, ຄວາມແມ່ນຍຳຂອງຄວາມພໍດີ |
| ອົງປະກອບຄູ່ມື | POM, ເຫຼັກກ້າ, ເຫຼັກສະແຕນເລດ | ການເກັບກູ້, ຄວາມຕ້ານທານການສວມໃສ່ |
| ການຕິດຕັ້ງແຜ່ນພື້ນຖານ | ໂລຫະປະສົມອາລູມິນຽມ, ເຫຼັກກ້າ | ຄວາມຮາບພຽງ, ຕຳແໜ່ງຂອງຮູ |
| ຊິ້ນສ່ວນກົນໄກການຂົນສົ່ງ | ໂລຫະປະສົມອາລູມິນຽມ, ເຫຼັກກ້າ, ພລາສຕິກວິສະວະກຳ | ຄວາມຖືກຕ້ອງຂອງມິຕິ, ຄວາມຖືກຕ້ອງຂອງການປະກອບ |
ການນຳໃຊ້ຊິ້ນສ່ວນຕ່າງໆຮຽກຮ້ອງໃຫ້ມີຂໍ້ກຳນົດແຍກຕ່າງຫາກສຳລັບວັດສະດຸ, ຄວາມຖືກຕ້ອງຂອງເຄື່ອງຈັກ, ແລະ ສະພາບພື້ນຜິວ.
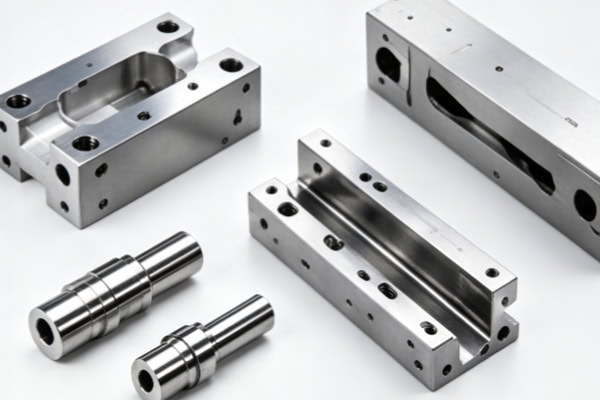
ຄວາມຖືກຕ້ອງຂອງເຄື່ອງຈັກສຳລັບຊິ້ນສ່ວນອຸປະກອນການໂຫຼດ ແລະ ຂົນອອກໂດຍອັດຕະໂນມັດສາມາດຮັບປະກັນໄດ້ແນວໃດ?
ກົນໄກການໂຫຼດ ແລະ ຂົນອອກອັດຕະໂນມັດກ່ຽວຂ້ອງກັບການເຄື່ອນໄຫວຢ່າງຕໍ່ເນື່ອງຫຼາຍຄັ້ງ. ມິຕິຫຼັກໆແມ່ນເຊື່ອມຕໍ່ກັນ, ດັ່ງນັ້ນການຜະລິດຈຶ່ງຕ້ອງການຂະບວນການຄວບຄຸມຄວາມຖືກຕ້ອງທີ່ຊັດເຈນ.
ກວດສອບແບບແຕ້ມ ແລະ ໂຄງສ້າງກ່ອນການເຄື່ອງຈັກ
ກ່ອນການຜະລິດຢ່າງເປັນທາງການ, ການອອກແບບຊິ້ນສ່ວນຄວນໄດ້ຮັບການທົບທວນຄືນຈາກທັດສະນະການຜະລິດເພື່ອລະບຸບັນຫາທີ່ອາດຈະສົ່ງຜົນກະທົບຕໍ່ເຄື່ອງຈັກ ແລະ ການປະກອບ. ເມື່ອຢືນຢັນຄວາມທົນທານທີ່ສຳຄັນ, ໃຫ້ແຍກແຍະລະຫວ່າງຂະໜາດທົ່ວໄປ ແລະ ຂະໜາດທີ່ສຳຄັນທີ່ກ່ຽວຂ້ອງກັບແຂນຫຸ່ນຍົນ, ຕົວຈັບ, ແລະ ກົນໄກການວາງຕຳແໜ່ງ. ເມື່ອກວດສອບຝາບາງໆ ແລະ ຮ່ອງເລິກ, ໃຫ້ປະເມີນຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ການເຂົ້າເຖິງເຄື່ອງມື, ແລະ ສະພາບການໂຍກຍ້າຍຊິບ. ເມື່ອກຳນົດຈຸດເລີ່ມຕົ້ນຂອງເຄື່ອງຈັກ, ໃຫ້ວາງແຜນພື້ນຜິວການວາງຕຳແໜ່ງ ແລະ ວິທີການໜີບຕາມຄວາມສຳພັນຂອງການປະກອບ. ການທົບທວນເບື້ອງຕົ້ນຢ່າງລະອຽດສາມາດຫຼຸດຜ່ອນການດັດແປງຂະບວນການເລື້ອຍໆໃນລະຫວ່າງການເຄື່ອງຈັກ.
ເລືອກວິທີການເຄື່ອງຈັກ CNC ຕາມໂຄງສ້າງ
ຊິ້ນສ່ວນຕ່າງໆມີຄວາມຕ້ອງການທີ່ແຕກຕ່າງກັນສຳລັບຈຳນວນໜ້າຜິວເຄື່ອງຈັກ ແລະ ມຸມເຄື່ອງມື. ປະເພດເຄື່ອງຈັກຄວນເລືອກຕາມໂຄງສ້າງເລຂາຄະນິດ.
- CNC 3 ແກນ: ເໝາະສຳລັບແຜ່ນຕິດຕັ້ງ, ຂາຕັ້ງ ແລະ ອຸປະກອນຕິດຕັ້ງທົ່ວໄປ.
- CNC 4 ແກນ: ເໝາະສຳລັບຊິ້ນສ່ວນທີ່ຕ້ອງການເຄື່ອງຈັກຈາກຫຼາຍທິດທາງ.
- CNC 5 ແກນ: ເໝາະສຳລັບພື້ນຜິວໂຄ້ງທີ່ສັບສົນ, ໂຄງສ້າງຫຼາຍດ້ານ, ແລະອົງປະກອບທີ່ຕ້ອງການຫຼຸດຜ່ອນການຕັ້ງຄ່າຊ້ຳໆ.
- ການກ້ຽວ CNC: ເໝາະສຳລັບເພົາ, ແຂນເສື້ອ ແລະ ຊິ້ນສ່ວນໝຸນອື່ນໆ.
ການຈັບຄູ່ວິທີການເຄື່ອງຈັກກັບໂຄງສ້າງຊິ້ນສ່ວນຊ່ວຍຄວບຄຸມປະສິດທິພາບຂອງເຄື່ອງຈັກ ແລະ ຄວາມສອດຄ່ອງຂອງມິຕິ.
ກວດກາຂະໜາດທີ່ສຳຄັນຫຼັງຈາກການຕັດເຄື່ອງຈັກ
ຫຼັງຈາກການຜະລິດແລ້ວ, ການກວດກາເປົ້າໝາຍຄວນໄດ້ຮັບການປະຕິບັດຕາມແບບແຜນວິສະວະກໍາ ແລະ ຂໍ້ກໍານົດການປະກອບ.
- ເສັ້ນຜ່າສູນກາງຮູ ແລະ ໄລຍະຫ່າງຂອງຮູ: ຢືນຢັນການເຊື່ອມຕໍ່ກົນຈັກ ແລະ ຕຳແໜ່ງຕິດຕັ້ງທີ່ຖືກຕ້ອງ.
- ຄວາມຮາບພຽງ ແລະ ຄວາມຕັ້ງສາກ: ກວດສອບວ່າຈຸດຕິດຕັ້ງຕອບສະໜອງຄວາມຕ້ອງການຂອງການປະກອບຫຼືບໍ່.
- ຄວາມເຂັ້ມຂຸ້ນ ແລະ ຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງ: ສຸມໃສ່ຄວາມພໍດີລະຫວ່າງອົງປະກອບທີ່ໝູນວຽນ ແລະ ກົນໄກການເຄື່ອນໄຫວ.
- ການກວດກາ CMM: ເໝາະສຳລັບຊິ້ນສ່ວນທີ່ມີໂຄງສ້າງທີ່ສັບສົນ ຫຼື ຄວາມຕ້ອງການຄວາມແມ່ນຍຳສູງ.
ຜົນການກວດກາໃຫ້ຂໍ້ມູນມິຕິທີ່ຊັດເຈນສຳລັບການປະກອບຊິ້ນສ່ວນ.
ຄວນເລືອກວັດສະດຸແນວໃດສຳລັບຊິ້ນສ່ວນອຸປະກອນການໂຫຼດ ແລະ ຂົນລົງອັດຕະໂນມັດ?
ການເລືອກວັດສະດຸຈະກຳນົດນ້ຳໜັກຂອງຊິ້ນສ່ວນ, ຄວາມແຂງແຮງ, ຄວາມຕ້ານທານການສວມໃສ່, ແລະ ປະສິດທິພາບຂອງເຄື່ອງຈັກ. ມັນຄວນອີງໃສ່ຄວາມໄວໃນການເຄື່ອນທີ່, ການຮັບນ້ຳໜັກ, ແລະ ສະພາບແວດລ້ອມການເຮັດວຽກ.
ໂລຫະປະສົມອາລູມິນຽມສຳລັບໂຄງສ້າງທີ່ເຄື່ອນຍ້າຍ
ອົງປະກອບຕ່າງໆເຊັ່ນ: ຕົວເຊື່ອມຕໍ່ແຂນຫຸ່ນຍົນ, ພື້ນຖານຕິດຕັ້ງ, ແລະແຜ່ນຕິດຕັ້ງ ໂດຍປົກກະຕິແລ້ວຕ້ອງຄວບຄຸມນ້ຳໜັກເພື່ອຫຼຸດຜ່ອນພາລະໃນກົນໄກການເຄື່ອນໄຫວ. ໂລຫະປະສົມອາລູມິນຽມ 6061 ແມ່ນເໝາະສົມສຳລັບວົງເລັບ, ແຜ່ນຖານ, ແລະຕົວເຊື່ອມຕໍ່ແບບດັ້ງເດີມ, ໃນຂະນະທີ່ໂລຫະປະສົມອາລູມິນຽມ 7075 ແມ່ນເໝາະສົມສຳລັບໂຄງສ້າງນ້ຳໜັກເບົາທີ່ຕ້ອງການຄວາມແຂງແຮງສູງກວ່າ. ການປະຕິບັດໜ້າຜິວໂລຫະປະສົມອາລູມິນຽມສາມາດເລືອກໄດ້ຕາມຄວາມຕ້ານທານການສວມໃສ່, ການປ້ອງກັນການກັດກ່ອນ, ຫຼືຄວາມຕ້ອງການຂອງຮູບລັກສະນະ. ສຳລັບກົນໄກການເຄື່ອນໄຫວຄວາມໄວສູງ, ການຄວບຄຸມນ້ຳໜັກຂອງຊິ້ນສ່ວນທີ່ສົມເຫດສົມຜົນສາມາດຊ່ວຍປັບປຸງການຕອບສະໜອງແບບໄດນາມິກໂດຍລວມ.
ເຫຼັກກ້າ ແລະ ພາດສະຕິກວິສະວະກຳ ສຳລັບການນຳໃຊ້ສະເພາະ
ພື້ນທີ່ເຮັດວຽກທີ່ແຕກຕ່າງກັນມີບູລິມະສິດດ້ານວັດສະດຸທີ່ແຕກຕ່າງກັນ, ເຊິ່ງຊ່ວຍໃຫ້ອົງປະກອບທີ່ຮັບນໍ້າໜັກ ແລະ ອົງປະກອບເລື່ອນສາມາດໃຊ້ລະບົບວັດສະດຸທີ່ແຕກຕ່າງກັນ.
- ເຫຼັກກ້າ: ເໝາະສຳລັບການວາງຕຳແໜ່ງ ແລະ ການເຊື່ອມຕໍ່ອົງປະກອບທີ່ຕ້ອງການຄວາມຈຸສູງ ແລະ ທົນທານຕໍ່ການສວມໃສ່.
- ເຫຼັກສະແຕນເລດ: ເໝາະສຳລັບສະພາບແວດລ້ອມທີ່ມີຄວາມຊຸ່ມຊື່ນ ຫຼື ບໍລິເວນທີ່ມີຄວາມສ່ຽງຕໍ່ການກັດກ່ອນ.
- POM: ເໝາະສຳລັບໂຄງສ້າງນຳທາງທີ່ມີແຮງສຽດທານຕ່ຳ ແລະ ທົນທານຕໍ່ການສວມໃສ່.
- PEEK: ເໝາະສຳລັບອົງປະກອບພິເສດທີ່ຕ້ອງການຄວາມຕ້ານທານອຸນຫະພູມສູງ ແລະ ທົນທານຕໍ່ການສວມໃສ່.
ການເລືອກວັດສະດຸຕາມເງື່ອນໄຂການປະຕິບັດງານຊ່ວຍໃຫ້ປະສິດທິພາບຂອງຊິ້ນສ່ວນກົງກັບສະພາບແວດລ້ອມການເຮັດວຽກຂອງອຸປະກອນ.
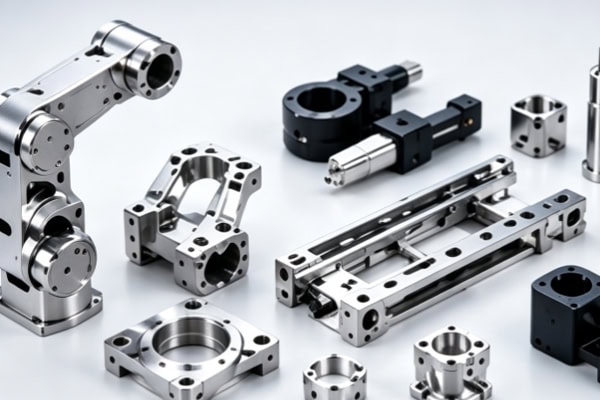
ທ່ານຄວນເລືອກຜູ້ສະໜອງເຄື່ອງຈັກສຳລັບຊິ້ນສ່ວນອຸປະກອນການໂຫຼດ ແລະ ຂົນອອກອັດຕະໂນມັດແນວໃດ?
ໂຄງການອຸປະກອນອັດຕະໂນມັດມັກຈະກ່ຽວຂ້ອງກັບການກວດສອບການອອກແບບ, ການປະກອບຕົ້ນແບບ, ແລະ ການຜະລິດເປັນຊຸດ. ຄວາມສາມາດຂອງຜູ້ສະໜອງໃນການໃຫ້ການສະໜັບສະໜູນຢ່າງຕໍ່ເນື່ອງສາມາດສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບໃນການຈັດຕັ້ງປະຕິບັດໂຄງການ.
ປະເມີນຄວາມສາມາດໃນການເຄື່ອງຈັກຫຼາຍແກນ ແລະ ການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງ
ເມື່ອຊື້ບໍລິການເຄື່ອງຈັກ, ໃຫ້ຢືນຢັນວ່າຜູ້ຜະລິດມີອຸປະກອນ ແລະ ຂະບວນການທີ່ສາມາດຄອບຄຸມໂຄງສ້າງຊິ້ນສ່ວນຕ່າງໆໄດ້ຫຼືບໍ່.
- ການເຄື່ອງຈັກ 3 ແກນ, 4 ແກນ, ແລະ 5 ແກນ: ຕອບສະໜອງຄວາມຕ້ອງການດ້ານການຜະລິດຂອງຊິ້ນສ່ວນຕ່າງໆທີ່ມີລະດັບຄວາມສັບສົນຂອງໂຄງສ້າງທີ່ແຕກຕ່າງກັນ.
- ການເຈາະ CNC ຄວາມແມ່ນຍໍາ: ຈັດການຕໍາແໜ່ງຮູ, ຮອຍແຕກ, ໜ້າໂຄ້ງ ແລະ ໂປຣໄຟລ໌ທີ່ສັບສົນ.
- ການກຶງ CNC: ກວມເອົາອົງປະກອບໝູນວຽນເຊັ່ນ: ເພົາ ແລະ ປອກ.
ຄວາມສາມາດໃນການເຄື່ອງຈັກທີ່ຫຼາກຫຼາຍທີ່ສົມເຫດສົມຜົນສາມາດຫຼຸດຜ່ອນຄວາມຕ້ອງການໃນການປະສານງານກັບຜູ້ສະໜອງຫຼາຍຄົນໃນລະຫວ່າງໂຄງການ.
ປະເມີນ DFM, ການກວດກາ, ແລະ ຄວາມສາມາດໃນການຈັດສົ່ງແບບກຸ່ມ
ນອກເໜືອໄປຈາກອຸປະກອນເຄື່ອງຈັກ, ການສະໜັບສະໜູນດ້ານວິສະວະກຳ ແລະ ການຄຸ້ມຄອງການຜະລິດຍັງສົ່ງຜົນກະທົບຕໍ່ການຈັດຕັ້ງປະຕິບັດໂຄງການອີກດ້ວຍ.
- ການວິເຄາະ DFM: ລະບຸຄວາມສ່ຽງດ້ານການຜະລິດທີ່ອາດເກີດຂຶ້ນກ່ອນການຜະລິດ.
- ການກວດກາມິຕິ: ໃຊ້ຂໍ້ມູນການວັດແທກເພື່ອຢືນຢັນວ່າຄຸນສົມບັດທີ່ສຳຄັນຕອບສະໜອງຄວາມຕ້ອງການຂອງຮູບແຕ້ມ.
- ການຜະລິດຕົ້ນແບບ ແລະ ການຜະລິດແບບກຸ່ມນ້ອຍ: ອຳນວຍຄວາມສະດວກໃນການປະກອບ ແລະ ການກວດສອບການເຮັດວຽກໂດຍທີມງານຄົ້ນຄວ້າ ແລະ ພັດທະນາ.
- ການຫັນປ່ຽນໄປສູ່ການຜະລິດຈຳນວນຫຼາຍ: ອະນຸຍາດໃຫ້ວິທີແກ້ໄຂຊິ້ນສ່ວນທີ່ໄດ້ຮັບການຢັ້ງຢືນສືບຕໍ່ເຂົ້າໃນການສັ່ງຊື້ຕໍ່ໆໄປ.
ການປະສານງານທີ່ມີປະສິດທິພາບລະຫວ່າງວິສະວະກຳ ແລະ ການຜະລິດສາມາດຊ່ວຍຫຼຸດຜ່ອນການຫັນປ່ຽນຈາກການກວດສອບຄວາມຖືກຕ້ອງຂອງຕົ້ນແບບໄປສູ່ການຈັດຊື້ຢ່າງເປັນທາງການ.
ການອອກແບບຊິ້ນສ່ວນອຸປະກອນການໂຫຼດ ແລະ ຂົນອອກອັດຕະໂນມັດກ່ຽວຂ້ອງກັບກົນໄກການເຄື່ອນໄຫວ, ລະບົບການວາງຕຳແໜ່ງ, ແລະ ໂຄງສ້າງຮັບນ້ຳໜັກ. ວິທີແກ້ໄຂເຄື່ອງຈັກຕ້ອງໄດ້ຮັບການພັດທະນາໂດຍອີງໃສ່ຮູບແຕ້ມ, ຄວາມທົນທານ, ແລະ ເງື່ອນໄຂການປະຕິບັດງານສະເພາະ. TiRapid ໃຫ້ບໍລິການການກັດ CNC ແບບແມ່ນຍໍາ, ເຄື່ອງຈັກ 5 ແກນ, ການກ້ຽວ, ແລະ ການບໍລິການຕົ້ນແບບຈົນເຖິງການຜະລິດ, ໂດຍໄດ້ຮັບການສະໜັບສະໜູນຈາກການວິເຄາະ DFM ແລະ ຂະບວນການກວດກາຄຸນນະພາບເພື່ອໃຫ້ຜູ້ຜະລິດອຸປະກອນອັດຕະໂນມັດມີການສະໜັບສະໜູນເຄື່ອງຈັກຕັ້ງແຕ່ການພັດທະນາຊິ້ນສ່ວນຈົນເຖິງການສົ່ງມອບການຜະລິດ.
















