
ການກັດແບບ climb milling ແລະ ການກັດແບບທຳມະດາແມ່ນສອງວິທີການກັດທົ່ວໄປທີ່ໃຊ້ໃນການເຄື່ອງຈັກ CNC. ພວກມັນເປັນທີ່ຮູ້ຈັກກັນດີໃນທິດທາງການໝູນຂອງເຄື່ອງຕັດ, ທິດທາງການປ້ອນ, ວິທີການສ້າງຊິບ, ພຶດຕິກຳຂອງແຮງຕັດ, ແລະ ຜົນກະທົບຕໍ່ການສຳເລັດຮູບພື້ນຜິວ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກ, ແລະ ຄວາມແມ່ນຍຳຂອງມິຕິ. ຄວາມແຕກຕ່າງເຫຼົ່ານີ້ອະທິບາຍວ່າເປັນຫຍັງທັງສອງວິທີການນີ້ຈຶ່ງຖືກນຳໃຊ້ຢ່າງກວ້າງຂວາງໃນການເຄື່ອງຈັກຫຍາບ, ການສຳເລັດຮູບ, ການກັດຄວາມໄວສູງ, ການຕັດວັດສະດຸແຂງ, ແລະ ການຜະລິດຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງ.
ໃນຄູ່ມືນີ້, ພວກເຮົາອະທິບາຍວ່າການເຈາະແບບປີນແມ່ນຫຍັງ, ການເຈາະແບບທຳມະດາແມ່ນຫຍັງ, ການເຈາະແບບປີນທຽບກັບການເຈາະແບບທຳມະດາເຮັດວຽກແນວໃດ, ແລະເປັນຫຍັງວິທີການເຈາະທີ່ຖືກຕ້ອງຈຶ່ງຕ້ອງໄດ້ເລືອກຢ່າງລະມັດລະວັງ.
Climb Milling ແມ່ນຫຍັງ?
ການກັດແບບປີນຂຶ້ນແມ່ນວິທີການກັດທີ່ທິດທາງການໝູນຂອງເຄື່ອງຕັດຄືກັນກັບທິດທາງການປ້ອນຊິ້ນວຽກ. ມັນຍັງຖືກເອີ້ນວ່າການກັດລົງ ແລະ ຖືກນໍາໃຊ້ທົ່ວໄປໃນການເຄື່ອງຈັກ CNC ທີ່ທັນສະໄໝເມື່ອຕ້ອງການຄວາມສຳເລັດດ້ານໜ້າທີ່ດີກວ່າ, ຄວາມແມ່ນຍໍາຂອງມິຕິທີ່ສູງຂຶ້ນ, ຄວາມຮ້ອນຕັດຕໍ່າລົງ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ຍາວນານກວ່າ.
ຄໍານິຍາມ ແລະ ຫຼັກການທິດທາງການຕັດ
ການເຈາະແບບປີນຂຶ້ນໝາຍເຖິງທິດທາງການໝຸນຂອງເຄື່ອງຕັດຈະດຳເນີນໄປໃນທິດທາງດຽວກັນກັບການເຄື່ອນທີ່ຂອງອາຫານ. ເມື່ອເຄື່ອງມືເຂົ້າໄປໃນຊິ້ນວຽກ, ມັນຈະຕັດຈາກຄວາມໜາຂອງຊິບສູງສຸດໄປຫາຄວາມໜາຂອງຊິບຕໍ່າສຸດ.
ທິດທາງການຕັດນີ້ຊ່ວຍໃຫ້ເຄື່ອງມືສາມາດຕັດວັດສະດຸໄດ້ຢ່າງມີປະສິດທິພາບຫຼາຍຂຶ້ນແທນທີ່ຈະຖູກັບພື້ນຜິວກ່ອນຕັດ. ມັນຍັງຊ່ວຍກົດຊິ້ນວຽກໄປຫາອຸປະກອນ, ເຊິ່ງສາມາດປັບປຸງຄວາມໝັ້ນຄົງໄດ້ເມື່ອລະບົບໜີບແຂງພຽງພໍ.
ເນື່ອງຈາກວ່າຊິບຈະບາງລົງເມື່ອເຄື່ອງມືອອກຈາກວັດສະດຸ, ການເຈາະແບບ climb milling ມັກຈະເຮັດໃຫ້ພື້ນຜິວສະອາດຂຶ້ນ ແລະ ຫຼຸດຜ່ອນການສ້າງຂອບ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ແຮງຕັດດຽວກັນນີ້ສາມາດດຶງຊິ້ນວຽກ ຫຼື ໂຕະໄປທາງໜ້າໄດ້ ຖ້າເຄື່ອງຈັກມີແຮງຕ້ານ, ສະນັ້ນສະພາບຂອງເຄື່ອງຈັກຈຶ່ງມີຄວາມສຳຄັນຫຼາຍ.
ຂໍ້ດີຂອງການເຈາະແບບປີນພູ
ການເຈາະແບບ Climb milling ໃຫ້ຜົນສຳເລັດຜິວໜ້າທີ່ດີກວ່າ ເພາະວ່າຂອບຕັດຈະກຳຈັດວັດສະດຸໄດ້ສະອາດກວ່າ ແລະ ຫຼຸດຜ່ອນການຖູຢູ່ຈຸດເຂົ້າຂອງເຄື່ອງມື. ໃນເງື່ອນໄຂ CNC ທີ່ເໝາະສົມ, ມັນສາມາດຊ່ວຍໃຫ້ໄດ້ຜົນສຳເລັດຜິວໜ້າທີ່ດີເຊັ່ນ Ra<0.8μm, ແລະ ໃນການສຳເລັດດ້ວຍຄວາມໄວສູງ, ຜົນໄດ້ຮັບທີ່ລຽບນຽນກວ່ານັ້ນອາດຈະເປັນໄປໄດ້.
ການເຈາະແບບປີນຂຶ້ນຍັງສາມາດປັບປຸງອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືໄດ້. ເນື່ອງຈາກຊິບຈະເກີດຂຶ້ນເປັນປະຈຳຫຼາຍຂຶ້ນ ແລະ ນຳເອົາຄວາມຮ້ອນອອກຈາກພື້ນທີ່ຕັດໄດ້ຢ່າງມີປະສິດທິພາບຫຼາຍຂຶ້ນ, ຂອບເຄື່ອງມືຈະມີແຮງສຽດທານໜ້ອຍລົງ ແລະ ການສະສົມຄວາມຮ້ອນໜ້ອຍລົງ. ໃນການຜະລິດເປັນຊຸດທີ່ໝັ້ນຄົງ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືອາດຈະດີຂຶ້ນປະມານ 10–25% ຂຶ້ນກັບວັດສະດຸ, ການເຄືອບເຄື່ອງມື, ນ້ຳຢາຫຼໍ່เย็น, ແລະ ຕົວກຳນົດການຕັດ.
ຂໍ້ໄດ້ປຽບອີກອັນໜຶ່ງແມ່ນຄວາມຮ້ອນໃນການຕັດຕ່ຳ. ການສ້າງຊິບຈາກໜາຫາບາງຊ່ວຍໃຫ້ຄວາມຮ້ອນອອກໄປກັບຊິບໄດ້ໄວ, ຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງການຜິດຮູບດ້ວຍຄວາມຮ້ອນ. ສິ່ງນີ້ມີປະໂຫຍດໂດຍສະເພາະເມື່ອເຄື່ອງຈັກວັດສະດຸທີ່ອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນເຊັ່ນ: ອາລູມິນຽມ, ໂລຫະປະສົມທອງແດງ, ໂລຫະປະສົມໄທທານຽມ, ພາດສະຕິກວິສະວະກຳ, ແລະພາດສະຕິກປະສິດທິພາບສູງ.
ຂໍ້ເສຍປຽບຂອງການປີນພູ Milling
ການເຈາະແບບປີນຂຶ້ນມີຄວາມອ່ອນໄຫວຕໍ່ກັບຜົນກະທົບຈາກເຄື່ອງຈັກ. ຖ້າເຄື່ອງມືເຄື່ອງຈັກມີໄລຍະຫ່າງຫຼາຍເກີນໄປໃນສະກູນຳ, ສະກູບານ, ຫຼືລະບົບຂັບເຄື່ອນ, ເຄື່ອງຕັດອາດຈະດຶງໂຕະ ຫຼື ຊິ້ນວຽກໂດຍບໍ່ຄາດຄິດ, ເຊິ່ງເຮັດໃຫ້ເກີດສຽງດັງ, ມິຕິຜິດພາດ, ເຄື່ອງມືແຕກຫັກ, ຫຼື ໜ້າດິນເປັນຮອຍຂູດ.
ການເຈາະແບບປີນຂຶ້ນກໍ່ບໍ່ເໝາະສົມສະເໝີໄປສຳລັບການເຈາະລື່ນຄັ້ງທຳອິດໃນວັດສະດຸແຂງ ຫຼື ບໍ່ສະເໝີພາບ. ເນື່ອງຈາກເຄື່ອງຕັດເຂົ້າໄປໃນຄວາມໜາຂອງຊິບສູງສຸດ, ຂອບຕັດອາດຈະມີແຮງກະທົບສູງໃນເວລາເຈາະ, ໂດຍສະເພາະເມື່ອເຄື່ອງຈັກເຫຼັກແຂງ, ເຫຼັກທີ່ປົກຄຸມດ້ວຍເກັດ, ໜ້າຫຼໍ່, ຫຼື ວັດສະດຸທີ່ສູງກວ່າ HRC50.
ຂໍ້ຈຳກັດອີກອັນໜຶ່ງແມ່ນຄວາມສ່ຽງຕໍ່ການສັ່ນສະເທືອນພາຍໃຕ້ຄວາມແຂງແກ່ນທີ່ບໍ່ດີ. ຖ້າເຄື່ອງຈັກ, ອຸປະກອນ, ຕົວຍຶດເຄື່ອງມື, ຫຼື ການຕັ້ງຄ່າຊິ້ນວຽກບໍ່ໝັ້ນຄົງ, ການດຶງຂອງການເຈາະແບບປີນຂຶ້ນສາມາດສ້າງຮອຍສັ່ນສະເທືອນ ແລະ ຂະໜາດທີ່ບໍ່ສອດຄ່ອງກັນ. ດ້ວຍເຫດຜົນນີ້, ການເຈາະແບບປີນຂຶ້ນຈຶ່ງຖືກນຳໃຊ້ດີທີ່ສຸດໃນສູນເຄື່ອງຈັກ CNC ທີ່ແຂງແກ່ນທີ່ມີການຊົດເຊີຍການກະທົບກະເທືອນທີ່ໜ້າເຊື່ອຖື ແລະ ການໜີບທີ່ໝັ້ນຄົງ.
Milling ທຳ ມະດາແມ່ນຫຍັງ?
ການໂມ້ແບບທຳມະດາແມ່ນວິທີການໂມ້ທີ່ທິດທາງການໝູນຂອງເຄື່ອງຕັດແມ່ນກົງກັນຂ້າມກັບທິດທາງການປ້ອນຊິ້ນວຽກ. ມັນຍັງຖືກເອີ້ນວ່າການໂມ້ຂຶ້ນ ແລະ ມັກໃຊ້ສຳລັບການເຄື່ອງຈັກຫຍາບ, ເຄື່ອງຈັກເກົ່າ, ອຸປະກອນໂມ້ດ້ວຍມື, ແຜ່ນເຫຼັກທີ່ບໍ່ໝັ້ນຄົງ, ແລະ ສະຖານະການທີ່ການຄວບຄຸມການຕັດມີຄວາມສຳຄັນຫຼາຍກວ່າການສຳເລັດຮູບຂອງໜ້າດິນ.
ຄໍານິຍາມ ແລະ ຫຼັກການທິດທາງການຕັດ
ການເຈາະແບບທຳມະດາໝາຍຄວາມວ່າເຄື່ອງຕັດຈະໝຸນໄປຕາມທິດທາງການປ້ອນຂອງຊິ້ນວຽກ. ໃນລະຫວ່າງຂະບວນການຕັດ, ເຄື່ອງມືຈະຄ່ອຍໆເຂົ້າໄປໃນວັດສະດຸຈາກຊິບບາງໆໄປຫາຊິບໜາກວ່າ.
ເນື່ອງຈາກການຕັດເລີ່ມຕົ້ນດ້ວຍຄວາມໜາຂອງຊິບເກືອບເປັນສູນ, ເຄື່ອງມືອາດຈະຖູກ່ອນທີ່ມັນຈະເລີ່ມຕັດ. ສິ່ງນີ້ສາມາດເພີ່ມແຮງສຽດທານ, ຄວາມຮ້ອນ, ແລະ ການສວມໃສ່ຂອງເຄື່ອງມື, ໂດຍສະເພາະໃນວັດສະດຸທີ່ແຂງຕົວເຮັດວຽກ ຫຼື ມີຄວາມນຳຄວາມຮ້ອນບໍ່ດີ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ການຄ່ອຍໆເຂົ້າເທື່ອລະກ້າວຍັງເຮັດໃຫ້ການກັດແບບທຳມະດາມີການໃຫ້ອະໄພຫຼາຍຂຶ້ນໃນການດຳເນີນງານການກັດແບບຫຍາບ. ມັນຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງທີ່ເຄື່ອງຕັດຈະຈັບຊິ້ນວຽກຢ່າງກະທັນຫັນ, ຊຶ່ງເປັນເຫດຜົນທີ່ມັນມັກຈະປອດໄພກວ່າໃນເຄື່ອງຈັກຄູ່ມື ຫຼື ອຸປະກອນ CNC ທີ່ມີການກະທົບກະເທືອນທີ່ສັງເກດເຫັນໄດ້.
ຂໍ້ດີຂອງການເຈາະແບບທຳມະດາ
ການເຈາະແບບທຳມະດາໃຫ້ຄວາມໝັ້ນຄົງສູງໃນການເຈາະແບບຫຍາບໆ ເພາະວ່າເຄື່ອງມືຄ່ອຍໆເຂົ້າສູ່ການຕັດ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນຜົນກະທົບຢ່າງກະທັນຫັນ ແລະ ເຮັດໃຫ້ມັນງ່າຍຕໍ່ການຄວບຄຸມການເຈາະໃນແຜ່ນທີ່ບໍ່ສະໝໍ່າສະເໝີ, ແຜ່ນໂລຫະຫຍາບ, ການຫລໍ່, ການຫລໍ່ ແລະ ວັດສະດຸທີ່ມີຄວາມແຂງບໍ່ສະໝໍ່າສະເໝີ.
ມັນເໝາະສົມກວ່າສຳລັບເຄື່ອງຈັກທີ່ບໍ່ມີການຊົດເຊີຍການກະທົບກະເທືອນທີ່ມີປະສິດທິພາບ. ເນື່ອງຈາກແຮງຕັດມັກຈະຍູ້ກັບທິດທາງການປ້ອນແທນທີ່ຈະດຶງໂຕະໄປທາງໜ້າ, ການເຈາະແບບທຳມະດາຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງຂອງການເຂົ້າກັບເຄື່ອງມືຢ່າງກະທັນຫັນໃນເຄື່ອງຈັກເກົ່າ.
ການເຈາະແບບທຳມະດາຍັງສາມາດເປັນປະໂຫຍດສຳລັບການກຳຈັດວັດສະດຸໜັກເມື່ອການສຳເລັດຮູບພື້ນຜິວບໍ່ແມ່ນຄວາມຕ້ອງການຫຼັກ. ໃນການດຳເນີນງານການເຈາະລື່ນທີ່ມີຂອບເຂດຈຳກັດຫຼາຍ, ການໜີບທີ່ແຂງແຮງ, ແລະເສັ້ນທາງເຄື່ອງມືທີ່ໝັ້ນຄົງ, ມັນສາມາດກຳຈັດວັດສະດຸສ່ວນເກີນໄດ້ຢ່າງປອດໄພກ່ອນການສຳເລັດຮູບສຸດທ້າຍດ້ວຍການເຈາະແບບປີນຂຶ້ນ.
ຂໍ້ເສຍຂອງການເຈາະແບບທຳມະດາ
ການເຈາະແບບທຳມະດາມັກຈະເຮັດໃຫ້ຜິວໜ້າບໍ່ງາມເພາະວ່າເຄື່ອງມືຈະຖູກ່ອນຕັດ ແລະ ອອກມາດ້ວຍຄວາມໜາຂອງຊິບທີ່ສູງກວ່າ. ສິ່ງນີ້ສາມາດເຮັດໃຫ້ເກີດຮອຍເຄື່ອງມື, ການຈີກຂາດ, ແລະ ການຜິດຮູບທີ່ເຫຼືອໄດ້ຊັດເຈນກວ່າ, ໂດຍມີຄວາມຫຍາບສູງກວ່າ Ra1.6μm ຂຶ້ນກັບວັດສະດຸ ແລະ ພາລາມິເຕີຕ່າງໆ.
ການສວມໃສ່ຂອງເຄື່ອງມືສາມາດໄວຂຶ້ນໃນການເຈາະແບບທຳມະດາ. ການຖູໃນເບື້ອງຕົ້ນຈະສ້າງແຮງສຽດທານ ແລະ ຄວາມຮ້ອນກ່ອນທີ່ຄົມຕັດຈະເຂົ້າໄປໃນວັດສະດຸຢ່າງເຕັມທີ່. ສິ່ງນີ້ອາດຈະເລັ່ງການສວມໃສ່ຂ້າງ, ການໝອງຂອງຄົມຕັດ, ແລະ ການແຂງຕົວຂອງວຽກ, ໂດຍສະເພາະໃນເຫຼັກສະແຕນເລດ, ທາດໄທທານຽມ, ແລະ ໂລຫະປະສົມທອງແດງບາງຊະນິດ.
ຄວາມຮ້ອນຂອງການຕັດຍັງມີແນວໂນ້ມທີ່ຈະຢູ່ໃນພື້ນທີ່ສຳຜັດລະຫວ່າງເຄື່ອງມືກັບຊິ້ນວຽກ. ເນື່ອງຈາກການສ້າງຊິບຊ້າລົງ ແລະ ແຮງສຽດທານສູງກວ່າ, ຄວາມຮ້ອນອາດຈະຖ່າຍໂອນເຂົ້າໄປໃນຊິ້ນວຽກ ແລະ ເຄື່ອງມື, ເຊິ່ງເພີ່ມຄວາມສ່ຽງຂອງການຂະຫຍາຍຕົວທາງຄວາມຮ້ອນ, ການປ່ຽນແປງຂອງມິຕິ, ແລະ ບັນຫາຄຸນນະພາບຂອງພື້ນຜິວ.
ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງການເຈາະແບບປີນຂຶ້ນ ແລະ ການເຈາະແບບທຳມະດາ
ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງການເຈາະແບບປີນຂຶ້ນ ແລະ ການເຈາະແບບທຳມະດາແມ່ນຄວາມສຳພັນລະຫວ່າງການໝູນຂອງເຄື່ອງຕັດ ແລະ ທິດທາງການປ້ອນ. ໃນການເຈາະແບບປີນຂຶ້ນ, ເຄື່ອງຕັດຈະໝຸນໄປຕາມທິດທາງການປ້ອນ, ໃນການເຈາະແບບທຳມະດາ, ເຄື່ອງຕັດຈະໝຸນຕໍ່ກັບທິດທາງການປ້ອນ.
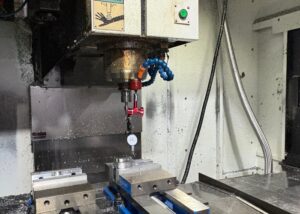
ການປຽບທຽບຄວາມແມ່ນຍຳຂອງເຄື່ອງມື ແລະ ຄວາມແນ່ນອນຂອງການຕັດ
ໃນການເຈາະແບບປີນຂຶ້ນ, ແຮງຕັດມັກຈະກົດຊິ້ນວຽກໄປຫາອຸປະກອນເມື່ອການຕັ້ງຄ່າແຂງ. ສິ່ງນີ້ຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງຂອງເສັ້ນທາງເຄື່ອງມື ແລະ ຄວາມແມ່ນຍຳຂອງມິຕິ, ໂດຍສະເພາະໃນລະຫວ່າງການສຳເລັດຮູບ.
ສຳລັບຊິ້ນສ່ວນທີ່ມີຄວາມແມ່ນຍຳສູງທີ່ມີຄວາມທົນທານຕໍ່າເຊັ່ນ ±0.01 ມມ, ການເຈາະແບບປີນຂຶ້ນມັກຈະເປັນທີ່ນິຍົມເມື່ອເຄື່ອງ CNC ມີຄວາມແຂງແກ່ນ ແລະ ການຊົດເຊີຍການກະທົບກະເທືອນທີ່ດີ. ມັນຊ່ວຍຫຼຸດຜ່ອນການຈີກຂາດຂອງພື້ນຜິວ ແລະ ປັບປຸງຄວາມສອດຄ່ອງຂອງຂະໜາດໃນທົ່ວຊິ້ນສ່ວນທີ່ຊ້ຳກັນ.
ໃນການເຈາະແບບທຳມະດາ, ແຮງຕັດສາມາດຍູ້ເຄື່ອງມື ແລະ ຊິ້ນວຽກໄປໃນທິດທາງທີ່ບໍ່ເອື້ອອຳນວຍ. ໃນເຄື່ອງຈັກທີ່ມີຊ່ອງຫວ່າງໃຫຍ່, ສິ່ງນີ້ອາດຈະເຮັດໃຫ້ເຄື່ອງມືບິດເບືອນ, ສັ່ນສະເທືອນ, ແລະ ການປ່ຽນແປງຂອງມິຕິ. ຢ່າງໃດກໍຕາມ, ມັນຍັງສາມາດປອດໄພກວ່າສຳລັບການເຈາະຫຍາບເມື່ອການຕໍ່ຕ້ານຂອງເຄື່ອງຈັກຍາກທີ່ຈະຄວບຄຸມ.
ອິດທິພົນຂອງຄວາມຮ້ອນ ແລະ ທິດທາງຂອງແຮງຕັດ
ການເຈາະແບບ Climb milling ຜະລິດຊິບຈາກໜາຫາບາງ, ເຊິ່ງຊ່ວຍໃຫ້ຄວາມຮ້ອນອອກຈາກເຂດຕັດໄດ້ໄວພ້ອມກັບຊິບ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນອຸນຫະພູມເຄື່ອງມື, ຄວາມຮ້ອນຂອງຊິ້ນວຽກ, ແລະ ການຜິດຮູບດ້ວຍຄວາມຮ້ອນ.
ການເຈາະແບບທຳມະດາຈະຜະລິດຊິບຈາກບາງຫາໜາ. ເຄື່ອງມືອາດຈະຖູກ່ອນຕັດ, ແລະຄວາມຮ້ອນອາດຈະຢູ່ໃກ້ກັບເຂດສຳຜັດຫຼາຍຂຶ້ນ. ສິ່ງນີ້ສາມາດເພີ່ມແຮງສຽດທານ, ໂດຍສະເພາະເມື່ອເຄື່ອງຈັກອາລູມິນຽມ, ທອງແດງ, ເຫຼັກສະແຕນເລດ, ໄທທານຽມ, ຫຼືພາດສະຕິກທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ.
ທິດທາງຂອງແຮງຕັດກໍ່ແຕກຕ່າງກັນ. ການເຈາະແບບປີນຂຶ້ນສາມາດດຶງຊິ້ນວຽກເຂົ້າໄປໃນເຄື່ອງຕັດ, ໃນຂະນະທີ່ການເຈາະແບບທຳມະດາຈະຍູ້ກັບທິດທາງການປ້ອນ. ນີ້ແມ່ນເຫດຜົນທີ່ການເຈາະແບບປີນຂຶ້ນຕ້ອງການການຄວບຄຸມການກະທົບກະເທືອນທີ່ເຂັ້ມແຂງກວ່າ ແລະ ການເຈາະແບບທຳມະດາມັກຈະປອດໄພກວ່າໃນອຸປະກອນເກົ່າ.
ການວິເຄາະຄຸນນະພາບພື້ນຜິວ ແລະ ປະສິດທິພາບການປະມວນຜົນ
ການເຈາະແບບປີນຂຶ້ນໂດຍປົກກະຕິແລ້ວຈະໃຫ້ຄຸນນະພາບພື້ນຜິວທີ່ດີກວ່າເພາະມັນຊ່ວຍຫຼຸດຜ່ອນການຖູ, ຫຼຸດຜ່ອນການປ່ຽນແປງຂອງແຮງຕັດ, ແລະສ້າງການແຍກຊິບທີ່ສະອາດກວ່າ. ໃນການດຳເນີນງານສຳເລັດຮູບ, ມັນສາມາດຊ່ວຍໃຫ້ໄດ້ພື້ນຜິວທີ່ລຽບນຽນກວ່າເຊັ່ນ Ra0.8μm ຫຼືຕ່ຳກວ່າ ເມື່ອຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ຄວາມຄົມຊັດຂອງເຄື່ອງມື, ແລະຕົວກຳນົດຕ່າງໆຖືກຄວບຄຸມໄດ້ດີ.
ການເຈາະແບບປີນຍັງສາມາດປັບປຸງປະສິດທິພາບການປະມວນຜົນໄດ້ເພາະວ່າເຄື່ອງມືຕັດໄດ້ຢ່າງມີປະສິດທິພາບຫຼາຍຂຶ້ນ ແລະ ຜະລິດແຮງສຽດທານໜ້ອຍລົງ. ໃນການເຄື່ອງຈັກ CNC ແບບ batch, ສິ່ງນີ້ອາດຈະຊ່ວຍຫຼຸດຜ່ອນເວລາຮອບວຽນປະມານ 10–20% ຂຶ້ນກັບຮູບຮ່າງຂອງຊິ້ນສ່ວນ, ວັດສະດຸ, ເສັ້ນທາງເຄື່ອງມື ແລະ ຄວາມສາມາດຂອງເຄື່ອງຈັກ.
ການເຈາະແບບທຳມະດາມັກຈະປະໄວ້ຮ່ອງຮອຍເຄື່ອງມື ແລະ ຂີ້ເທົ່າຫຼາຍກວ່າ ເພາະວ່າເຄື່ອງຕັດຈະຖູກ່ອນຕັດ ແລະ ອອກຈາກຄວາມໜາຂອງຊິບທີ່ສູງກວ່າ. ມັນອາດຈະຕ້ອງການການສຳເລັດຮູບເພີ່ມເຕີມ, ການຂັດ, ການກຳຈັດຂີ້ເທົ່າ, ຫຼື ການເຈາະຂຶ້ນສຸດທ້າຍເພື່ອຕອບສະໜອງຄວາມຕ້ອງການດ້ານຄຸນນະພາບພື້ນຜິວທີ່ສູງ.
ຂໍ້ກຳນົດສຳລັບໂຄງສ້າງເຄື່ອງມືເຄື່ອງຈັກ ແລະ ລະບົບຄວບຄຸມ
ການເຈາະແບບປີນຂຶ້ນຕ້ອງການຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກທີ່ສູງຂຶ້ນ, ການຄວບຄຸມ servo ທີ່ໝັ້ນຄົງ, ແລະ ການຊົດເຊີຍການກະທົບກັນທີ່ມີປະສິດທິພາບ. ຖ້າໂຕະເຄື່ອງຈັກ, ສະກູບານ, spindle, ອຸປະກອນ, ຫຼື ຕົວຍຶດເຄື່ອງມືບໍ່ໝັ້ນຄົງ, ການເຈາະແບບປີນຂຶ້ນອາດຈະເຮັດໃຫ້ເກີດການສັ່ນສະເທືອນ, ການຈັບເຄື່ອງມື, ຫຼື ຄວາມຜິດພາດຂອງຂະໜາດ.
ສູນເຄື່ອງຈັກ CNC ທີ່ທັນສະໄໝມັກຈະເໝາະສົມກວ່າສຳລັບການເຈາະແບບ climbing milling ເພາະວ່າພວກມັນມີໂຄງສ້າງທີ່ແຂງແຮງກວ່າ, ການຄວບຄຸມການປ້ອນແມ່ນຍຳ, ແລະ ການຊົດເຊີຍຊອບແວ. ສິ່ງນີ້ຊ່ວຍໃຫ້ການເຈາະແບບ climbing milling ສາມາດໃຫ້ຜົນສຳເລັດທີ່ດີກວ່າ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ຍາວນານກວ່າ, ແລະ ປະສິດທິພາບທີ່ສູງຂຶ້ນ.
ການເຈາະແບບທຳມະດາແມ່ນເໝາະສົມກວ່າສຳລັບເຄື່ອງຈັກເກົ່າ, ເຄື່ອງເຈາະດ້ວຍມື, ຫຼືອຸປະກອນທີ່ມີການຕໍ່ຕ້ານທີ່ສັງເກດເຫັນໄດ້. ທິດທາງການຕັດຂອງມັນມີຄວາມຍືດຫຍຸ່ນຫຼາຍກວ່າ ແລະ ຫຼຸດຜ່ອນຄວາມສ່ຽງທີ່ເຄື່ອງມືຈະດຶງຊິ້ນວຽກເຂົ້າໄປໃນເຄື່ອງຕັດຢ່າງກະທັນຫັນ.
ເວລາທີ່ຈະເລືອກ Climb Milling ຫຼື Milling ແບບທຳມະດາ
ຄວນເລືອກການເຈາະແບບປີນຂຶ້ນ ຫຼື ການເຈາະແບບທຳມະດາໂດຍອີງໃສ່ປະເພດວັດສະດຸ, ຂັ້ນຕອນການເຈາະ, ສະພາບຂອງເຄື່ອງມື, ຄວາມແຂງແກ່ນຂອງອຸປະກອນ, ຄວາມຕ້ອງການຄວາມທົນທານ, ແລະ ເປົ້າໝາຍການສຳເລັດຮູບຂອງໜ້າດິນ. ວິທີການທີ່ດີທີ່ສຸດແມ່ນຂຶ້ນກັບສະພາບແວດລ້ອມການເຈາະຕົວຈິງແທນທີ່ຈະເປັນກົດລະບຽບທີ່ຄົງທີ່.
ການຄັດເລືອກຕາມປະເພດວັດສະດຸ
ວັດສະດຸທີ່ແຕກຕ່າງກັນຕອບສະໜອງຕໍ່ການເຈາະແບບ climb milling ແລະ ການເຈາະແບບທຳມະດາແຕກຕ່າງກັນ. ຄວາມແຂງຂອງວັດສະດຸ, ຄວາມຍືດຫຍຸ່ນ, ການນຳຄວາມຮ້ອນ, ພຶດຕິກຳຂອງຊິບ, ແລະ ແນວໂນ້ມການແຂງຕົວຂອງວຽກລ້ວນແຕ່ສົ່ງຜົນກະທົບຕໍ່ຍຸດທະສາດການເຈາະທີ່ດີທີ່ສຸດ.
| ປະເພດອຸປະກອນການ | ຊັ້ນຮຽນທົ່ວໄປ | ວິທີການເຈາະທີ່ແນະນຳ | ຄໍາແນະນໍາດ້ານວິຊາຊີບ |
| ອາລູມິນຽມໂລຫະປະສົມ | 6061, 7075 | ປີນ Milling | ຊ່ວຍຫຼຸດຜ່ອນການຕິດຂອງເຄື່ອງມື, ປັບປຸງການລະບາຍຂອງຊິບ, ແລະ ເຮັດໃຫ້ພື້ນຜິວໜ້າດີຂຶ້ນ. |
| ເຫຼັກກາກບອນປານກາງ / ເຫຼັກກ້າ | P20, H13, S50C | ການຫຍາບ: ການເຈາະແບບທຳມະດາ, ການສຳເລັດຮູບ: ການເຈາະແບບປີນພູ | ການກັດແບບທຳມະດາປັບປຸງຄວາມໝັ້ນຄົງຂອງການກັດແບບຫຍາບ, ການກັດແບບປີນພູປັບປຸງການສຳເລັດຮູບສຸດທ້າຍ ແລະ ຄວາມແມ່ນຍຳ. |
| Titanium Alloy | Ti6Al4V, TC4 | ປີນ Milling | ຫຼຸດຜ່ອນການສະສົມຄວາມຮ້ອນ ແລະ ພາລະໜັກຂອງເຄື່ອງມືເມື່ອລວມກັບການເຮັດຄວາມເຢັນທີ່ແຂງແຮງ ແລະ ການປ້ອນໜ້ອຍ. |
| ສະແຕນເລດ | 304, 316, 17-4PH | ການຫຍາບ: ການເຈາະແບບທຳມະດາ, ການສຳເລັດຮູບ: ການເຈາະແບບປີນພູ | ການກັດແບບທຳມະດາຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງໃນລະຫວ່າງການຕັດໜັກ, ການກັດແບບປີນຂຶ້ນຊ່ວຍຄວບຄຸມຄຣີມ ແລະ ການເຄືອບສີ. |
| ທອງແດງ | C110, C101 | Milling ທຳ ມະດາ | ແຮງຕັດທີ່ໝັ້ນຄົງກວ່າສາມາດຊ່ວຍຫຼຸດຜ່ອນການເປື້ອນ, ການອຸດຕັນ ແລະ ຄວາມຮ້ອນເກີນໄປ. |
| ທອງເຫລືອງ | H62, C360 | ປີນ Milling | ຄວາມສາມາດໃນການຕັດທີ່ດີເລີດຊ່ວຍໃຫ້ຕັດດ້ວຍຄວາມໄວສູງ ແລະ ປັບປຸງພື້ນຜິວໃຫ້ດີຂຶ້ນ. |
| ພາດສະຕິກດ້ານວິສະວະ ກຳ | POM, PA6, PTFE | ປີນ Milling | ຊ່ວຍຫຼຸດຜ່ອນຄວາມຮ້ອນ, ຄຣີມ, ການລະລາຍ ແລະ ການຜິດຮູບຂອງວັດສະດຸ. |
| ພາດສະຕິກທີ່ມີປະສິດທິພາບສູງ | PEEK, PI, UPE | ປີນ Milling | ຮອງຮັບຄວາມແມ່ນຍຳຂອງມິຕິທີ່ດີກວ່າ ແລະ ໜ້າຜິວທີ່ສະອາດກວ່າໃນວັດສະດຸທີ່ມີລາຄາແພງ. |
| Magnesium Alloy | AZ31B, ZK60 | ປີນ Milling | ຫຼຸດຜ່ອນເວລາຕັດ ແລະ ຄວາມຮ້ອນ, ແຕ່ຄວາມປອດໄພຈາກໄຟໄໝ້ຕ້ອງໄດ້ຮັບການຄວບຄຸມຢ່າງລະມັດລະວັງ. |
| ອົງປະກອບເສັ້ນໃຍກາກບອນ | CFRP | ການເຈາະແບບທຳມະດາດ້ວຍເຄື່ອງມືພິເສດ | ຊ່ວຍຫຼຸດຜ່ອນການດຶງອອກຂອງເສັ້ນໄຍ ແລະ ການແຕກຂອງຂອບ ເມື່ອຮູບຮ່າງຂອງເຄື່ອງມືເໝາະສົມ. |
ອີງຕາມຄວາມຕ້ອງການຂອງຂະບວນການ
ຂັ້ນຕອນຂອງຂະບວນການແມ່ນໜຶ່ງໃນປັດໃຈທີ່ສຳຄັນທີ່ສຸດເມື່ອເລືອກລະຫວ່າງການເຈາະແບບປີນຂຶ້ນ ແລະ ການເຈາະແບບທຳມະດາໃນການເຈາະ CNC. ການເຈາະແບບຫຍາບ ແລະ ການສຳເລັດຮູບມີບູລິມະສິດທີ່ແຕກຕ່າງກັນ, ສະນັ້ນພວກມັນອາດຕ້ອງການທິດທາງການຕັດທີ່ແຕກຕ່າງກັນ.
ໃນ ການເຈາະ CNC , ການເຄື່ອງຈັກຫຍາບແມ່ນສຸມໃສ່ການກຳຈັດວັດສະດຸຢ່າງໄວວາ, ຄວາມປອດໄພຂອງເຄື່ອງມື, ແລະ ຄວາມໝັ້ນຄົງຂອງຂະບວນການ. ການສຳເລັດຮູບແມ່ນສຸມໃສ່ຄຸນນະພາບຂອງພື້ນຜິວ, ຄວາມແມ່ນຍຳຂອງມິຕິ, ການຄວບຄຸມຄວາມຄົມຊັດຂອງເຫຼັກກ້າ, ແລະ ຄວາມສອດຄ່ອງຂອງຊິ້ນສ່ວນສຸດທ້າຍ.
ເນື່ອງຈາກສິ່ງນີ້, ການເຈາະແບບທຳມະດາມັກຖືກໃຊ້ສຳລັບການເຈາະຫຍາບພາຍໃຕ້ສະພາບທີ່ບໍ່ໝັ້ນຄົງ, ໃນຂະນະທີ່ການເຈາະແບບປີນຂຶ້ນມັກຖືກໃຊ້ສຳລັບການສຳເລັດຮູບເທິງອຸປະກອນເຈາະ CNC ທີ່ແຂງ.
ເຄື່ອງຈັກຫຍາບ
ການເຄື່ອງຈັກຫຍາບຮຽກຮ້ອງໃຫ້ມີການກຳຈັດວັດສະດຸຈຳນວນຫຼວງຫຼາຍຢ່າງວ່ອງໄວ ແລະ ປອດໄພ. ການເຄື່ອງສີແບບທຳມະດາມັກຈະເໝາະສົມສຳລັບການເຄື່ອງສີຫຍາບເພາະວ່າເຄື່ອງມືຈະຄ່ອຍໆເຂົ້າສູ່ການຕັດ ແລະ ໃຫ້ການຄວບຄຸມທີ່ດີກວ່າເມື່ອເຄື່ອງຈັກຕັດແຜ່ນທີ່ບໍ່ສະໝໍ່າສະເໝີ ຫຼື ມີການສະໜອງສິນຄ້າສູງ.
ການຕັດແບບຄ່ອຍໆນີ້ຊ່ວຍຫຼຸດຜ່ອນການໃຊ້ງານຂອງເຄື່ອງມືຢ່າງກະທັນຫັນ, ໂດຍສະເພາະໃນວັດສະດຸທີ່ມີພື້ນຜິວແຂງ, ເກັດ, ຜິວໜັງຫລໍ່, ຫຼື ຄວາມແຂງທີ່ບໍ່ສະເໝີກັນ. ມັນຍັງເປັນປະໂຫຍດເມື່ອຄວາມແຂງແກ່ນຂອງອຸປະກອນບໍ່ເໝາະສົມ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ການເຈາະແບບຫຍາບບໍ່ຈຳເປັນຕ້ອງມີການເຈາະແບບທຳມະດາສະເໝີໄປ. ໃນເຄື່ອງຈັກ CNC ທີ່ແຂງແກ່ນ ແລະ ທັນສະໄໝທີ່ມີເຄື່ອງມືທີ່ແຂງແຮງ ແລະ ການຕັ້ງຄ່າທີ່ໝັ້ນຄົງ, ການເຈາະແບບປີນຂຶ້ນຍັງສາມາດໃຊ້ສຳລັບການເຈາະແບບຫຍາບທີ່ມີປະສິດທິພາບໄດ້ ຖ້າການຄວບຄຸມຜົນກະທົບ ແລະ ນ້ຳໜັກຕັດຖືກຄວບຄຸມຢ່າງຖືກຕ້ອງ.
Finishing
ການສຳເລັດຮູບຮຽກຮ້ອງໃຫ້ມີການສຳເລັດຮູບພື້ນຜິວທີ່ດີກວ່າ, ຄວາມແມ່ນຍຳຂອງມິຕິ, ແລະ ຄຸນນະພາບຂອງຂອບ. ການເຈາະແບບ climb milling ໂດຍປົກກະຕິແລ້ວແມ່ນມັກໃຊ້ສຳລັບການສຳເລັດຮູບເພາະມັນຊ່ວຍຫຼຸດຜ່ອນການຖູ, ເຮັດໃຫ້ມີການສ້າງຮອຍແຕກທີ່ສະອາດກວ່າ, ແລະ ຫຼຸດຜ່ອນການຈີກຂາດຂອງພື້ນຜິວ.
ເມື່ອເປົ້າໝາຍແມ່ນເພື່ອໃຫ້ບັນລຸຄວາມທົນທານທີ່ເຄັ່ງຄັດເຊັ່ນ: ±0.01 ມມ ຫຼື ຄວາມຫຍາບຂອງພື້ນຜິວຕໍ່າກວ່າ Ra0.8μm, ການເຈາະແບບປີນຂຶ້ນສາມາດໃຫ້ຜົນໄດ້ຮັບທີ່ສອດຄ່ອງກວ່າໃນເຄື່ອງຈັກ CNC ທີ່ແຂງກະດ້າງ.
ສຳລັບອົງປະກອບລະດັບສູງ, ການເຈາະຜ່ານການປີນຂັ້ນສຸດທ້າຍສາມາດຫຼຸດຜ່ອນຄວາມຄົມຊັດ, ປັບປຸງຄວາມແມ່ນຍຳຂອງຮູບຊົງ, ແລະ ຫຼຸດຜ່ອນຄວາມຕ້ອງການໃນການຂັດດ້ວຍມື ຫຼື ການສຳເລັດຮູບຂັ້ນສອງ.
ໂດຍປະເພດເຄື່ອງຈັກ
ປະເພດເຄື່ອງຈັກມີຜົນກະທົບຢ່າງຫຼວງຫຼາຍວ່າການເຈາະແບບປີນຂຶ້ນ ຫຼື ການເຈາະແບບທຳມະດາແມ່ນປອດໄພ ແລະ ມີປະສິດທິພາບຫຼາຍກວ່າ. ສູນເຄື່ອງຈັກ CNC ທີ່ທັນສະໄໝ ແລະ ເຄື່ອງຈັກຄູ່ມືແບບເກົ່າມີພຶດຕິກຳແຕກຕ່າງກັນຫຼາຍພາຍໃຕ້ແຮງຕັດ.
ເຄື່ອງຈັກ CNC ທີ່ມີຄວາມແຂງແກ່ນສູງມັກຈະຮອງຮັບການເຈາະແບບ climb milling ເພາະວ່າພວກມັນມີໂຄງສ້າງທີ່ແຂງແຮງກວ່າ, ການຄວບຄຸມການປ້ອນທີ່ດີກວ່າ, ແລະ ການຊົດເຊີຍການສະທ້ອນກັບ. ເຄື່ອງຈັກຄູ່ມື ຫຼື ອຸປະກອນເກົ່າອາດຈະເຮັດວຽກໄດ້ດີກວ່າດ້ວຍການເຈາະແບບທຳມະດາ ເພາະວ່າພວກມັນມີຄວາມອ່ອນໄຫວຕໍ່ກັບການສະທ້ອນກັບຫຼາຍກວ່າ.
ກ່ອນທີ່ຈະເລືອກວິທີການ, ຊ່າງກົນຈັກຄວນກວດສອບຄວາມແຂງແກ່ນຂອງແກນ, ໄລຍະຫ່າງຂອງໂຕະ, ຄວາມແຂງແຮງຂອງອຸປະກອນ, ການຕອບສະໜອງຂອງ servo, ຄວາມຍາວຂອງຕົວຍຶດເຄື່ອງມື, ແລະ ນ້ຳໜັກຕັດ.
ສູນເຄື່ອງຈັກ CNC ຄວາມແມ່ນຍໍາສູງ
ສູນເຄື່ອງຈັກ CNC ທີ່ມີຄວາມແມ່ນຍໍາສູງໂດຍທົ່ວໄປແມ່ນເໝາະສົມທີ່ສຸດສຳລັບການເຈາະແບບປີນຂຶ້ນ. ເຄື່ອງຈັກເຫຼົ່ານີ້ມັກຈະມີສະກູບານ, ການຄວບຄຸມເຊີໂວ, ການຊົດເຊີຍຄວາມສູງ, ຄວາມແຂງແກ່ນຂອງແກນໝຸນທີ່ແຂງແຮງ, ແລະ ຄວາມແມ່ນຍໍາໃນການປ້ອນທີ່ໝັ້ນຄົງ.
ການເຈາະແບບປີນຂຶ້ນເທິງເຄື່ອງຈັກເຫຼົ່ານີ້ສາມາດຮອງຮັບການເຄື່ອງຈັກຄວາມໄວສູງ, ການສຳເລັດຮູບຢ່າງລະອຽດ, ແລະ ການຜະລິດເປັນຊຸດທີ່ສະໝໍ່າສະເໝີ. ມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນການບິນອະວະກາດ, ອຸປະກອນການແພດ, ແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາສູງ, ຫຸ່ນຍົນ, ແລະ ອົງປະກອບອຸດສາຫະກໍາລະດັບສູງ.
ເມື່ອເຄື່ອງຈັກຜະລິດວັດສະດຸທີ່ມີລາຄາແພງ ຫຼື ຊິ້ນສ່ວນທີ່ມີຄວາມທົນທານສູງ, ການເຈາະແບບປີນຂຶ້ນສາມາດຫຼຸດຜ່ອນການເຮັດວຽກຄືນໃໝ່ໄດ້ໂດຍການປັບປຸງຜິວໜ້າ, ຄວາມໝັ້ນຄົງຂອງເຄື່ອງມື ແລະ ຄວາມສາມາດໃນການເຮັດຊ້ຳຄືນຂອງມິຕິ.
ເຄື່ອງເຈາະດ້ວຍມື ຫຼື ເຄື່ອງເຈາະແບບທຳມະດາ
ເຄື່ອງບົດດ້ວຍມື ແລະ ເຄື່ອງບົດແບບດັ້ງເດີມແບບເກົ່າມັກຈະເໝາະສົມກວ່າສຳລັບການບົດແບບດັ້ງເດີມ. ເຄື່ອງເຫຼົ່ານີ້ອາດຈະມີຜົນກະທົບທີ່ສັງເກດເຫັນໄດ້ ແລະ ມີຄວາມສາມາດໃນການຊົດເຊີຍທີ່ຈຳກັດ.
ໃນການເຈາະແບບປີນຂຶ້ນ, ການສະທ້ອນກັບສາມາດເຮັດໃຫ້ເຄື່ອງຕັດດຶງໂຕະຢ່າງກະທັນຫັນ, ເຮັດໃຫ້ເກີດສຽງດັງ, ການຕັດເກີນ, ຫຼື ການແຕກຫັກຂອງເຄື່ອງມື. ການເຈາະແບບທຳມະດາຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງນີ້ເພາະວ່າແຮງຕັດກະທຳຕໍ່ກັບທິດທາງການປ້ອນ.
ສຳລັບອຸປະກອນເກົ່າ, ການເຄື່ອງຈັກຫຍາບ, ແລະ ວຽກງານຄວາມທົນທານທີ່ບໍ່ສຳຄັນ, ການເຄື່ອງສີແບບທຳມະດາມັກຈະປອດໄພກວ່າ ແລະ ຄາດເດົາໄດ້ຫຼາຍກວ່າ.
ການວິເຄາະກໍລະນີທຸລະກິດທີ່ກຳລັງດຳເນີນການ
ການວິເຄາະກໍລະນີທຸລະກິດການປະມວນຜົນຊ່ວຍເຊື່ອມຕໍ່ທິດສະດີການກັດເຂົ້າກັບການຕັດສິນໃຈຜະລິດຕົວຈິງ. ອຸດສາຫະກຳທີ່ແຕກຕ່າງກັນມີບູລິມະສິດທີ່ແຕກຕ່າງກັນ, ເຊັ່ນ: ຄວາມທົນທານ, ຄວາມຫຍາບຂອງພື້ນຜິວ, ຕົ້ນທຶນວັດສະດຸ, ການຄວບຄຸມຄ້ອນ, ເວລາຮອບວຽນ, ການສວມໃສ່ຂອງເຄື່ອງມື, ແລະ ຄວາມໜ້າເຊື່ອຖືຂອງຊິ້ນສ່ວນ.
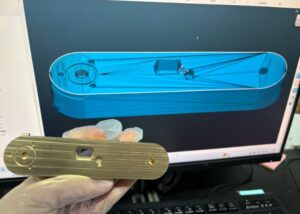
ອົງປະກອບອາວະກາດ
ສຳລັບສ່ວນປະກອບຂອງການບິນອະວະກາດ, ການເຈາະແບບປີນຂຶ້ນມັກຈະເປັນທີ່ນິຍົມໃນລະຫວ່າງການສຳເລັດຮູບ ເພາະມັນຮອງຮັບຄວາມສົມບູນຂອງພື້ນຜິວ, ຄວາມແມ່ນຍຳຂອງມິຕິ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ດີກວ່າ. ກອບໂລຫະປະສົມໄທທານຽມ, ຊິ້ນສ່ວນໂຄງສ້າງອາລູມິນຽມ ແລະ ສ່ວນປະກອບຝາບາງມັກຈະໄດ້ຮັບຜົນປະໂຫຍດຈາກການກຳຈັດຊິບທີ່ໝັ້ນຄົງ ແລະ ຄວາມຮ້ອນໃນການຕັດຕ່ຳ.
ເນື່ອງຈາກວ່າຊິ້ນສ່ວນການບິນອະວະກາດມັກຈະມີມູນຄ່າສູງ ແລະ ຄວາມທົນທານທີ່ແໜ້ນໜາ, ຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ການອອກແບບອຸປະກອນຕິດຕັ້ງ, ແລະ ການຄວບຄຸມເສັ້ນທາງເຄື່ອງມືແມ່ນມີຄວາມສຳຄັນຫຼາຍ. ການເຈາະແບບປີນຂຶ້ນສາມາດຫຼຸດຜ່ອນການຈີກຂາດຂອງພື້ນຜິວ ແລະ ປັບປຸງຄວາມສອດຄ່ອງເມື່ອລວມກັບນ້ຳຢາຫຼໍ່ເຢັນທີ່ເຂັ້ມແຂງ ແລະ ຕົວກຳນົດການຕັດທີ່ດີທີ່ສຸດ.
ສຳລັບການເຈາະໄມ້ທີ່ມີນ້ຳໜັກຫຼາຍ ຫຼື ຊິ້ນສ່ວນທີ່ບໍ່ສະເໝີກັນ, ການເຈາະແບບທຳມະດາອາດຈະຍັງໃຊ້ໄດ້ເມື່ອຄວາມໝັ້ນຄົງມີຄວາມສຳຄັນຫຼາຍກວ່າການເຮັດໃຫ້ຜິວໜ້າລຽບ.
ອຸດສາຫະກຳແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາສູງ
ໃນການຜະລິດແມ່ພິມທີ່ມີຄວາມແມ່ນຍໍາສູງ, ການເຈາະແບບ climb milling ຖືກນໍາໃຊ້ທົ່ວໄປໃນການດໍາເນີນງານສໍາເລັດຮູບເພື່ອປັບປຸງຄວາມລຽບນຽນຂອງຊ່ອງ, ຫຼຸດຜ່ອນຮອຍຕັດ, ແລະຫຼຸດເວລາການຂັດ. ສິ່ງນີ້ເປັນປະໂຫຍດສໍາລັບແມ່ພິມສີດພາດສະຕິກ, ແມ່ພິມຫລໍ່, ແລະຂົ້ວໄຟຟ້າທອງແດງ EDM.
ການເຈາະແບບທຳມະດາອາດຈະຖືກນໍາໃຊ້ໃນລະຫວ່າງການເຈາະຫຍາບເພື່ອເອົາວັດສະດຸອອກຢ່າງປອດໄພ, ໂດຍສະເພາະເມື່ອເຈາະເຫຼັກແມ່ພິມແຂງ ຫຼື ເຫຼັກທີ່ບໍ່ສະໝໍ່າສະເໝີ. ເມື່ອການອະນຸຍາດໃຫ້ວັດສະດຸມີຄວາມໝັ້ນຄົງແລ້ວ, ການເຈາະແບບ climb milling ມັກຈະຖືກໃຊ້ສໍາລັບການສໍາເລັດຮູບເຄິ່ງໜຶ່ງ ແລະ ການສໍາເລັດຮູບສຸດທ້າຍ.
ຍຸດທະສາດປະສົມປະສານຊ່ວຍດຸ່ນດ່ຽງອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ຄຸນນະພາບຂອງພື້ນຜິວ ແລະ ປະສິດທິພາບໃນການຜະລິດ.
ອຸປະກອນການແພດ
ອຸປະກອນການແພດຕ້ອງການການຄວບຄຸມມິຕິທີ່ແໜ້ນໜາ, ພື້ນຜິວລຽບ, ຂອບບໍ່ມີຂອບແຫຼມ, ແລະ ຄວາມສາມາດໃນການເຮັດຊ້ຳຄືນຂອງຂະບວນການທີ່ໝັ້ນຄົງ. ການເຈາະແບບປີນຂຶ້ນມັກຈະເປັນທີ່ນິຍົມສຳລັບການສຳເລັດຮູບຊິ້ນສ່ວນທາງການແພດເຊັ່ນ: ສະກູກະດູກ, ສ່ວນປະກອບຝັງ, ເຄື່ອງມືຜ່າຕັດ, ແລະ ເຮືອນທີ່ມີຄວາມແມ່ນຍຳສູງ.
ສຳລັບທາດໄທທານຽມ, ເຫຼັກສະແຕນເລດ, PEEK, ແລະວັດສະດຸຊັ້ນທາງການແພດອື່ນໆ, ການເຈາະແບບປີນຂຶ້ນສາມາດຫຼຸດຜ່ອນການສະສົມຄວາມຮ້ອນ ແລະ ຂໍ້ບົກຜ່ອງຂອງພື້ນຜິວເມື່ອໃຊ້ກັບເຄື່ອງມືແຫຼມ ແລະ ຕົວກຳນົດການຕັດທີ່ຄວບຄຸມໄດ້.
ເນື່ອງຈາກອົງປະກອບທາງການແພດຕ້ອງການຄວາມໜ້າເຊື່ອຖືສູງ, ທິດທາງການເຈາະຕ້ອງກົງກັບຮູບຮ່າງເຄື່ອງມື, ຍຸດທະສາດການໃຫ້ນໍ້າຢາຫລໍ່ເຢັນ, ຄວາມຕ້ອງການດ້ານການສຳເລັດຮູບພື້ນຜິວ, ແລະ ການຄວບຄຸມການປົນເປື້ອນ.
ຄຳແນະນຳ ແລະ ເຄັດລັບຕ່າງໆ
ປະສິດທິພາບການເຈາະຕົວຈິງແມ່ນຂຶ້ນກັບຫຼາຍກວ່າການເລືອກການເຈາະແບບປີນຂຶ້ນ ຫຼື ການເຈາະແບບທຳມະດາ. ຮູບຊົງເລຂາຄະນິດຂອງເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ການຖືຄອງການເຮັດວຽກ, ຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ນ້ຳຢາຫຼໍ່ເຢັນ, ຍຸດທະສາດເສັ້ນທາງເຄື່ອງມື, ແລະ ການກວດສອບຜູ້ປະຕິບັດງານລ້ວນແຕ່ມີຜົນຕໍ່ຜົນໄດ້ຮັບສຸດທ້າຍ.
ຄຳແນະນຳສຳລັບການຕັ້ງພາລາມິເຕີການຕັດສຳລັບການເຈາະແບບປີນພູ ແລະ ການເຈາະແບບທຳມະດາ
ຕົວກໍານົດການຕັດຄວນໄດ້ຮັບການປັບຕາມວັດສະດຸ, ເສັ້ນຜ່າສູນກາງເຄື່ອງມື, ການເຄືອບເຄື່ອງມື, ພະລັງງານຂອງແກນ, ຄວາມແຂງຂອງອຸປະກອນ, ແລະ ເປົ້າໝາຍການສຳເລັດຮູບພື້ນຜິວ. ການເຈາະແບບປີນຂຶ້ນ ແລະ ການເຈາະແບບທຳມະດາມັກຈະຕ້ອງການຍຸດທະສາດຕົວກໍານົດທີ່ແຕກຕ່າງກັນ.
ສຳລັບການເຈາະແບບປີນຂຶ້ນ, ຄວາມໄວຂອງ spindle ທີ່ສູງຂຶ້ນ, ການປ້ອນປານກາງ, ຄວາມເລິກຂອງການຕັດຕ່ຳ, ແລະ ການເຮັດໃຫ້ເຢັນທີ່ມີປະສິດທິພາບມັກຖືກນຳໃຊ້ເພື່ອປັບປຸງຄວາມສຳເລັດຮູບ ແລະ ຫຼຸດຜ່ອນຄວາມຮ້ອນ. ສຳລັບການເຈາະແບບທຳມະດາ, ຄວາມໄວຕ່ຳລົງເລັກນ້ອຍ, ການປ້ອນປານກາງ, ຄວາມເລິກຂອງການຕັດທີ່ໃຫຍ່ກວ່າ, ແລະ ການເຮັດໃຫ້ເຢັນຢ່າງຕໍ່ເນື່ອງແມ່ນພົບເລື້ອຍໃນລະຫວ່າງການເຈາະຫຍາບ.
ຄ່າເຫຼົ່ານີ້ຄວນຖືກປະຕິບັດເປັນຈຸດເລີ່ມຕົ້ນ, ບໍ່ແມ່ນມາດຕະຖານທີ່ຄົງທີ່. ການຕັດທົດລອງ ແລະ ການກວດກາຍັງເປັນສິ່ງຈໍາເປັນກ່ອນການຜະລິດເປັນກຸ່ມ.
ພາລາມິເຕີທີ່ແນະນຳສຳລັບການເຈາະແບບປີນພູ
ຕົວກໍານົດການເຄື່ອງຕັດແບບປີນຂຶ້ນທີ່ແນະນໍາມັກຈະປະກອບມີຄວາມໄວຂອງ spindle ສູງ, ອັດຕາປ້ອນປານກາງ, ຄວາມເລິກຂອງການຕັດຕື້ນ, ແລະ ການເຮັດໃຫ້ເຢັນທີ່ໝັ້ນຄົງ. ຂອບເຂດເລີ່ມຕົ້ນທົ່ວໄປອາດຈະແມ່ນ 3000–8000RPM, ອັດຕາປ້ອນ 600–1200 ມມ/ນາທີ, ຄວາມເລິກຂອງການຕັດຕາມແກນ 0.5–1 ມມ, ແລະ ຄວາມກວ້າງຂອງເສັ້ນຜ່າສູນກາງເຄື່ອງມື 50–70% ຂອງຄວາມກວ້າງຂອງການຕັດ.
ການເຈາະແບບປີນຂຶ້ນໄດ້ຮັບຜົນປະໂຫຍດຈາກເຄື່ອງມືທີ່ຄົມຊັດ, ການຈັບທີ່ແຂງແກ່ນ, ແລະ ການຄວບຄຸມເຄື່ອງຈັກທີ່ໝັ້ນຄົງ. ນ້ຳຢາຫຼໍ່เย็นທີ່ຖືກບັງຄັບ ຫຼື ການຫຼໍ່ລື່ນໃນປະລິມານໜ້ອຍທີ່ສຸດສາມາດຊ່ວຍຄວບຄຸມຄວາມຮ້ອນ ແລະ ປັບປຸງການລະບາຍອາຍຂອງຊິບ.
ສຳລັບການສຳເລັດຮູບ, ການເຈາະຂັ້ນໄດຂະໜາດນ້ອຍກວ່າ ແລະ ນ້ຳໜັກຕັດທີ່ເບົາກວ່າສາມາດປັບປຸງຄວາມຫຍາບຂອງພື້ນຜິວ ແລະ ຄວາມແມ່ນຍຳຂອງມິຕິໄດ້.
ພາລາມິເຕີທີ່ແນະນຳສຳລັບການເຈາະແບບທຳມະດາ
ຕົວກໍານົດການເຄື່ອງຕັດແບບດັ້ງເດີມທີ່ແນະນໍາມັກຈະໃຊ້ຄວາມໄວຂອງ spindle ທີ່ຕໍ່າກວ່າເລັກນ້ອຍ, ອັດຕາປ້ອນປານກາງ, ແລະ ຄວາມເລິກຕັດທີ່ໃຫຍ່ກວ່າສໍາລັບການເຈາະຫຍາບ. ຂອບເຂດເລີ່ມຕົ້ນທົ່ວໄປອາດຈະແມ່ນ 2000–5000RPM, ອັດຕາປ້ອນ 400–800 ມມ/ນາທີ, ຄວາມເລິກຂອງການຕັດຕາມແກນ 1–2 ມມ, ແລະ ຄວາມກວ້າງຂອງເສັ້ນຜ່າສູນກາງເຄື່ອງມື 30–50% ຂອງຄວາມກວ້າງຂອງການຕັດ.
ການເຈາະແບບທຳມະດາສາມາດທົນທານຕໍ່ການຕັ້ງຄ່າທີ່ຫຍາບຄາຍໄດ້ດີກ່ວາການເຈາະແບບ climb, ແຕ່ຄວາມຮ້ອນ ແລະ ການຖູທີ່ຫຼາຍເກີນໄປຕ້ອງໄດ້ຮັບການຄວບຄຸມ. ການເຮັດຄວາມເຢັນຢ່າງຕໍ່ເນື່ອງຊ່ວຍຫຼຸດຜ່ອນຄວາມຮ້ອນຂອງຊິ້ນວຽກ ແລະ ການສວມໃສ່ຂອງເຄື່ອງມື.
ສຳລັບວັດສະດຸແຂງ, ຊ່ອງຫວ່າງທີ່ບໍ່ສະໝໍ່າສະເໝີ, ຫຼື ເຄື່ອງຈັກເກົ່າ, ຕົວກຳນົດທີ່ອະນຸລັກສາມາດຫຼຸດຜ່ອນການບิ่น ແລະ ການສັ່ນສະເທືອນຂອງເຄື່ອງມືໄດ້.
ວິທີການຫຼີກລ່ຽງຮອຍແຕກ ແລະ ຮອຍແຕກຈາກການຕັດ
ຮອຍແຕກຂອງການຕັດ ແລະ ຮອຍແຕກຂອງການຕັດສາມາດຫຼຸດຜ່ອນໄດ້ໂດຍການປັບປຸງຄວາມແຂງແກ່ນຂອງເຄື່ອງມື, ການເພີ່ມປະສິດທິພາບຂອງຕົວກໍານົດການຕັດ, ແລະ ການຫຼີກລ່ຽງການຈັບເຄື່ອງມືທີ່ບໍ່ໝັ້ນຄົງ. ການຍື່ນອອກຂອງເຄື່ອງມືສັ້ນກວ່າ, ຕົວຍຶດທີ່ແຂງ, ເຄື່ອງມືເຄືອບ, ແລະ ອຸປະກອນຕິດຕັ້ງທີ່ໝັ້ນຄົງແມ່ນມີຄວາມສຳຄັນ.
ຄວາມໄວໃນການຕັດຄວນຫຼີກລ່ຽງເຂດສະທ້ອນ. ຖ້າສຽງສະທ້ອນປະກົດຂຶ້ນ, ການຫຼຸດຄວາມໄວຂອງ spindle, ການປັບອັດຕາການປ້ອນ, ການຫຼຸດຄວາມເລິກຂອງການຕັດ, ຫຼື ການປ່ຽນແປງການເຂົ້າກັນຂອງເສັ້ນທາງເຄື່ອງມືສາມາດຊ່ວຍໃຫ້ການຕັດມີຄວາມໝັ້ນຄົງໄດ້.
ສຳລັບຮູເລິກ, ການຕັດແບບຂັ້ນໄດ ຫຼື ການເຈາະແບບທິດທາງ Z ເປັນຊັ້ນໆ ສາມາດຫຼຸດຜ່ອນການໂຫຼດເຄື່ອງມືຢ່າງກະທັນຫັນໄດ້. ການສະແດງຕົວຢ່າງເສັ້ນທາງເຄື່ອງມື ແລະ ການກວດກາອຸປະກອນຄວນຈະສຳເລັດກ່ອນການເຄື່ອງຈັກຕົວຈິງ.
ການຍຶດຕິດຊິ້ນວຽກ ແລະ ການຄວບຄຸມການຖອຍຫຼັງ
ການໜີບຊິ້ນວຽກ ແລະ ການຄວບຄຸມການຖອຍຫຼັງຂອງຊິ້ນວຽກແມ່ນສິ່ງຈຳເປັນສຳລັບການເຈາະທີ່ໝັ້ນຄົງ. ການໜີບທີ່ບໍ່ດີສາມາດເຮັດໃຫ້ເກີດການເຄື່ອນທີ່ຂອງຊິ້ນສ່ວນ, ການສັ່ນສະເທືອນ, ຄວາມຜິດພາດຂອງມິຕິ ແລະ ການແຕກຫັກຂອງເຄື່ອງມື.
ການຕິດຕັ້ງທີ່ແຂງກະດ້າງຄວນໃຊ້ຕຳແໜ່ງທີ່ໜ້າເຊື່ອຖື, ພື້ນທີ່ສຳຜັດທີ່ພຽງພໍ, ແລະ ແຮງໜີບທີ່ສົມດຸນ. ສຳລັບວັດສະດຸທີ່ອ່ອນນຸ້ມເຊັ່ນ: ອາລູມິນຽມ ຫຼື ທອງແດງ, ແຜ່ນປ້ອງກັນ ຫຼື ຄາງອ່ອນອາດຈະຊ່ວຍປ້ອງກັນການຜິດຮູບຂອງພື້ນຜິວໄດ້.
ການສະທ້ອນກັບແມ່ນມີຄວາມສໍາຄັນຫຼາຍໂດຍສະເພາະໃນການເຈາະແບບປີນຂຶ້ນ. ເຄື່ອງຈັກເກົ່າຄວນໄດ້ຮັບການທົດສອບກ່ອນການເຈາະແບບປີນຂຶ້ນ, ແລະ ຄວນໃຊ້ການຊົດເຊີຍເມື່ອມີ. ຖ້າການສະທ້ອນກັບບໍ່ສາມາດຄວບຄຸມໄດ້, ການເຈາະແບບທຳມະດາມັກຈະປອດໄພກວ່າ.
ຄວາມຜິດພາດ ແລະ ວິທີແກ້ໄຂທົ່ວໄປ
ຄວາມຜິດພາດທົ່ວໄປຂອງການເຈາະລວມມີການໃຊ້ການເຈາະແບບ climb milling ໃນເຄື່ອງຈັກທີ່ມີການຕໍ່ຕ້ານ, ການໃຊ້ອັດຕາປ້ອນຫຼາຍເກີນໄປ, ການໃຊ້ເຄື່ອງມືທີ່ບໍ່ຄົມ, ການໜີບຊິ້ນວຽກບໍ່ດີ, ແລະ ການບໍ່ສົນໃຈຄວາມຕ້ອງການຂອງນໍ້າຢາຫລໍ່ເຢັນ. ບັນຫາເຫຼົ່ານີ້ສາມາດນໍາໄປສູ່ການແຕກຫັກຂອງເຄື່ອງມື, ຄຸນນະພາບພື້ນຜິວທີ່ບໍ່ດີ, ເຄື່ອງມືຕິດກັນ, ຫຼື ຂະໜາດຊິ້ນສ່ວນທີ່ບໍ່ສອດຄ່ອງກັນ.
| ບັນຫາ | ການວິເຄາະສາເຫດ | ຄໍາແນະນໍາການແກ້ໄຂ |
| ເຄື່ອງມື Climb Milling Chipping | ປ້ອນໄວເກີນໄປ, ການປ້ອນເຄື່ອງມືຮຸນແຮງເກີນໄປ, ຄວາມແຂງກະດ້າງບໍ່ດີ | ຫຼຸດອັດຕາການປ້ອນ, ເພີ່ມປະສິດທິພາບເສັ້ນທາງເຂົ້າ, ປັບປຸງການຖືເຄື່ອງມື |
| ຄວາມຫຍາບຂອງພື້ນຜິວທີ່ບໍ່ດີໃນການເຈາະແບບທຳມະດາ | ການຖູຂອງເຄື່ອງມື, ເຄື່ອງຕັດທີ່ບໍ່ຄົມ, ຜົນກະທົບໃນການຕັດສູງ | ປ່ຽນເຄື່ອງມື, ຫຼຸດຄວາມໄວໃນການເຂົ້າ, ເພີ່ມບັດຜ່ານສຳເລັດຮູບ |
| ການຕິດ ຫຼື ການເປື້ອນເຄື່ອງມື | ຄວາມຮ້ອນສູງ, ການຫລໍ່ລື່ນບໍ່ດີ, ການເຄືອບບໍ່ເໝາະສົມ | ປັບປຸງຄວາມເຢັນ, ໃຊ້ເຄື່ອງມືເຄືອບ, ປັບຄວາມໄວ ແລະ ການປ້ອນ |
| ຂະໜາດຊິ້ນສ່ວນບໍ່ສອດຄ່ອງກັນ | ການປ່ຽນຊິ້ນວຽກ, ການຕໍ່ຕ້ານ, ການເລື່ອນຄວາມຮ້ອນຂອງ spindle | ເສີມສ້າງອຸປະກອນຕິດຕັ້ງ, ກວດສອບການຕອບສະໜອງ, ຮັກສາອຸນຫະພູມໃຫ້ໝັ້ນຄົງ |
| ການສ້າງ Burr | ທິດທາງການຕັດທີ່ບໍ່ຖືກຕ້ອງ, ຂອບທີ່ບໍ່ຄົມ, ຍຸດທະສາດການອອກທີ່ບໍ່ດີ | ໃຊ້ການປີນຂຶ້ນເພື່ອການສຳເລັດຮູບ, ເຮັດໃຫ້ເຄື່ອງມືຄົມຊັດຂຶ້ນ, ແລະ ເພີ່ມປະສິດທິພາບຂອງ toolpath |
ກ່ອນການເຄື່ອງຈັກ, ມັນເປັນປະໂຫຍດທີ່ຈະໃຊ້ເວລາສອງສາມນາທີເພື່ອກວດສອບຄວາມປອດໄພຂອງອຸປະກອນ, ການສະແດງຕົວຢ່າງເສັ້ນທາງເຄື່ອງມື, ອັດຕາການປ້ອນ, ຄວາມໄວຂອງ spindle, ການຕັ້ງຄ່ານໍ້າຢາຫຼໍ່ເຢັນ, ແລະສະພາບການຕໍ່ຕ້ານ. ການກວດສອບການຕັ້ງຄ່າສັ້ນໆສາມາດປ້ອງກັນຄວາມເສຍຫາຍຂອງເຄື່ອງມື, ຊິ້ນສ່ວນເສດເຫຼືອ, ແລະການເຮັດວຽກຄືນໃໝ່ທີ່ມີຄ່າໃຊ້ຈ່າຍສູງ.
ຄໍາຖາມ
ອັນໃດດີກວ່າ, ການເຈາະແບບທຳມະດາ ຫຼື ການເຈາະແບບປີນພູ
ໃນວຽກງານຂອງຂ້ອຍ, ຂ້ອຍມັກ Climb Milling ສຳລັບການປະຕິບັດງານ CNC ສ່ວນໃຫຍ່ເນື່ອງຈາກມັນມີຜິວໜ້າທີ່ລຽບກວ່າ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ຍາວນານກວ່າ. ມັນຊ່ວຍຫຼຸດຜ່ອນການປ່ຽນແປງຂອງແຮງຕັດ ແລະ ຫຼຸດຜ່ອນການສະສົມຄວາມຮ້ອນ. ຢ່າງໃດກໍຕາມ, ໃນເຄື່ອງຈັກທີ່ມີການຕໍ່ຕ້ານທີ່ສັງເກດເຫັນໄດ້ ຫຼື ຂາດລະບົບການຊົດເຊີຍ, ການ Milling ແບບທຳມະດາແມ່ນປອດໄພ ແລະ ໝັ້ນຄົງກວ່າ. ເມື່ອຄວາມຕ້ອງການຄວາມແມ່ນຍຳແໜ້ນກວ່າ ±0.01 ມມ, Climb Milling ສະເໜີຄວາມສອດຄ່ອງທີ່ດີກວ່າ - ໂດຍສະເພາະເມື່ອເຄື່ອງຈັກໂລຫະປະສົມອາລູມີນຽມ ຫຼື ໄທທານຽມ.
ຂໍ້ເສຍປຽບຂອງການ Climb Milling ແມ່ນຫຍັງ?
ການ Climb Milling, ໃນຂະນະທີ່ມີປະສິດທິພາບສູງ, ມີຄວາມສ່ຽງຕໍ່ເຄື່ອງຈັກທີ່ມີການຄວບຄຸມການກະທົບກະເທືອນທີ່ບໍ່ດີ. ການເຄື່ອນໄຫວຂອງເຄື່ອງຕັດຈະດຶງຊິ້ນສ່ວນເຂົ້າໄປໃນເຄື່ອງມື, ເຊິ່ງອາດຈະເຮັດໃຫ້ເກີດການເຂົ້າກັນຂອງເຄື່ອງມືຢ່າງກະທັນຫັນ, ການປ່ຽນຊິ້ນສ່ວນ, ຫຼື ການເຈາະໜ້າດິນ. ຖ້າບໍ່ມີການຊົດເຊີຍການກະທົບກະເທືອນທີ່ເໝາະສົມ, ຂ້າພະເຈົ້າໄດ້ສັງເກດເຫັນຄວາມຜິດພາດຂອງຄວາມທົນທານເກີນ 0.05 ມມ ແລະ ການເພີ່ມຂຶ້ນຂອງການບิ่นຂອງເຄື່ອງມື, ໂດຍສະເພາະເມື່ອຕັດວັດສະດຸແຂງເຊັ່ນ: ເຫຼັກສະແຕນເລດ ຫຼື ເຫຼັກແຂງ.
ຂໍ້ດີຂອງການເຈາະຕັດຂຶ້ນເທິງແມ່ນຫຍັງ?
ການເຈາະແບບຕັດຂຶ້ນເທິງ ຫຼື ການເຈາະແບບທຳມະດາ ໃຫ້ການຄວບຄຸມທີ່ດີກວ່າໃນລະຫວ່າງການປະຕິບັດງານການເຈາະລື່ນ ແລະ ດູດຊຶມການສັ່ນສະເທືອນໄດ້ດີກວ່າ. ຂ້ອຍມັກເລືອກມັນເມື່ອເຮັດວຽກກ່ຽວກັບເຫຼັກຫລໍ່, ເຫຼັກຫລໍ່, ຫຼື ເຫຼັກກ້າແຂງ, ບ່ອນທີ່ຄວາມແຂງແກ່ນ ແລະ ຄວາມໝັ້ນຄົງຂອງເຄື່ອງມືມີຄວາມສຳຄັນຫຼາຍກວ່າຄຸນນະພາບຂອງພື້ນຜິວ. ມັນມີປະໂຫຍດໂດຍສະເພາະໃນເຄື່ອງຈັກເກົ່າ ຫຼື ເຄື່ອງຈັກດ້ວຍມື - ໂດຍສະເພາະເມື່ອຄວາມທົນທານສູງກວ່າ ±0.05 ມມ ແລະ ຄວາມໝັ້ນຄົງຂອງເຄື່ອງຈັກມີຄວາມສຳຄັນກວ່າການສຳເລັດຮູບ.
ການເຈາະຂຶ້ນເທິງ ແລະ ການເຈາະລົງລຸ່ມ ແມ່ນຫຍັງ?
ການເຈາະຂຶ້ນ (ແບບທຳມະດາ) ບັງຄັບເຄື່ອງມືໄປຕາມທິດທາງການປ້ອນ, ເຊິ່ງເພີ່ມຄວາມລຽບງ່າຍໃນການເຂົ້າເຄື່ອງມື ແລະ ດູດຊຶມແຮງກະແທກ - ເໝາະສຳລັບການເຈາະຫຍາບ ຫຼື ການຕັ້ງຄ່າທີ່ບໍ່ໝັ້ນຄົງ. ການເຈາະລົງ (ແບບຂຶ້ນ) ດຶງເຄື່ອງມືໄປຕາມທິດທາງການປ້ອນ, ເຮັດໃຫ້ໄດ້ຜົນທີ່ສະອາດກວ່າ ແລະ ຫຼຸດຜ່ອນການສວມໃສ່ຂອງເຄື່ອງມື. ສຳລັບອາລູມິນຽມ, ທອງແດງ, ແລະ ພາດສະຕິກວິສະວະກຳ, ຂ້ອຍເລືອກການເຈາະຂຶ້ນ, ສຳລັບໂລຫະທີ່ມີສີຂັດ ຫຼື ໂລຫະທີ່ມີຄວາມຕ້ານທານສູງ, ການເຈາະແບບທຳມະດາຫຼີກລ່ຽງການບິດເບືອນທີ່ເກີດຈາກການກະທົບ.
Backlash ໃນການ Milling ລົງແມ່ນຫຍັງ
ການຕໍ່ຕ້ານໃນການເຈາະແບບ Climb Milling ໝາຍເຖິງການຫຼິ້ນກົນຈັກລະຫວ່າງອົງປະກອບຕ່າງໆເຊັ່ນ: ສະກູນຳ ຫຼື ເກຍ. ຖ້າບໍ່ໄດ້ຮັບການແກ້ໄຂ, ມັນສາມາດນໍາໄປສູ່ການເຄື່ອນໄຫວຂອງເຄື່ອງມືທີ່ບໍ່ສະໝໍ່າສະເໝີ, ສຽງກະຕຸກ, ແລະ ຄວາມບໍ່ຖືກຕ້ອງຂອງມິຕິ. ໃນຮ້ານຂອງຂ້ອຍ, ພວກເຮົາໄດ້ວັດແທກຄ່າການຕໍ່ຕ້ານສູງເຖິງ 0.03 ມມ ໃນເຄື່ອງຈັກເກົ່າ - ຫຼາຍກວ່າພຽງພໍທີ່ຈະທໍາລາຍຊິ້ນສ່ວນທີ່ມີຄວາມທົນທານສູງ. ນັ້ນແມ່ນເຫດຜົນທີ່ຂ້ອຍສະເຫມີກວດສອບການຊົດເຊີຍການຕໍ່ຕ້ານກ່ອນທີ່ຈະໃຊ້ Climb Milling ໃນການດໍາເນີນງານທີ່ສໍາຄັນ.
ສະຫຼຸບ
ການກັດແບບ climb milling ແລະ ການກັດແບບທຳມະດາບໍ່ພຽງແຕ່ດີກວ່າ ຫຼື ຮ້າຍແຮງກວ່າກັນເທົ່ານັ້ນ. ພວກມັນແມ່ນສອງຍຸດທະສາດການກັດທີ່ແຕກຕ່າງກັນທີ່ຄວນເລືອກຕາມຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ການຄວບຄຸມການຕໍ່ຕ້ານ, ປະເພດວັດສະດຸ, ຂັ້ນຕອນການກັດ, ຄວາມຕ້ອງການການສຳເລັດຮູບພື້ນຜິວ, ແລະ ເປົ້າໝາຍຄວາມທົນທານ. ການກັດແບບ climb milling ແມ່ນເໝາະສົມກວ່າສຳລັບເຄື່ອງຈັກ CNC ທີ່ແຂງແກ່ນທີ່ທັນສະໄໝ, ການຜ່ານຂັ້ນຕອນສຳເລັດຮູບ, ການກັດດ້ວຍຄວາມໄວສູງ, ແລະ ຊິ້ນສ່ວນທີ່ຕ້ອງການການສຳເລັດຮູບພື້ນຜິວ ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ດີກວ່າ. ການກັດແບບທຳມະດາແມ່ນເໝາະສົມກວ່າສຳລັບເຄື່ອງຈັກເກົ່າ, ການດຳເນີນງານແບບຫຍາບ, ແຜ່ນເຫຼັກທີ່ບໍ່ໝັ້ນຄົງ, ແລະ ສະຖານະການທີ່ຄວາມໝັ້ນຄົງຂອງການຕັດມີຄວາມສຳຄັນຫຼາຍກວ່າຄຸນນະພາບພື້ນຜິວສຸດທ້າຍ.
ທີ່ TiRapid , ພວກເຮົາໃຫ້ບໍລິການເຄື່ອງຈັກ CNC ຄວາມແມ່ນຍໍາສໍາລັບອົງປະກອບໂລຫະ ແລະ ພາດສະຕິກທີ່ກໍາຫນົດເອງ. ຖ້າໂຄງການຂອງທ່ານຕ້ອງການ milling, turning, drilling, bỏ, gồi, threading, finishing surface, ຫຼື tight tolerance machining CNC, ທີມງານວິສະວະກອນຂອງພວກເຮົາສາມາດຊ່ວຍທົບທວນພຶດຕິກໍາຂອງວັດສະດຸ, ວິທີການເຄື່ອງຈັກ, ຄວາມໝັ້ນຄົງຂອງອຸປະກອນ, ການຄວບຄຸມຄວາມທົນທານ, ແລະ ຄວາມເປັນໄປໄດ້ໃນການຜະລິດເພື່ອສະຫນັບສະຫນູນຄຸນນະພາບຊິ້ນສ່ວນທີ່ເຊື່ອຖືໄດ້ ແລະ ການຜະລິດທີ່ມີປະສິດທິພາບ.
















