
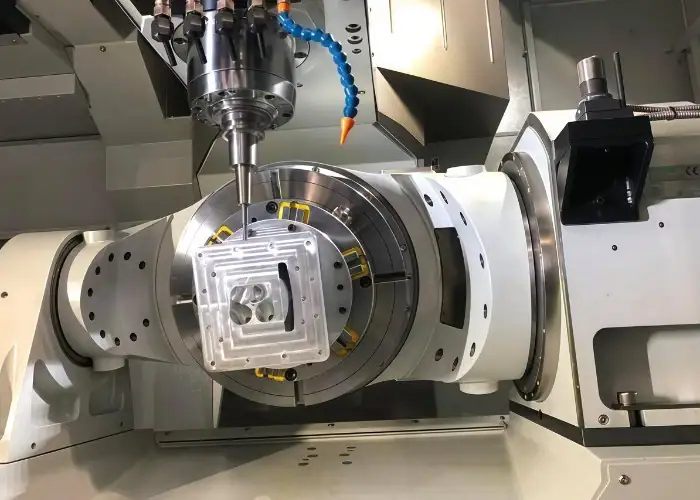
ການເຈາະ CNC 5 ແກນ ແມ່ນຂະບວນການຜະລິດແບບ subtractive ທີ່ຄວບຄຸມແກນເສັ້ນຊື່ສາມແກນ ແລະ ແກນໝູນສອງແກນ ເພື່ອຜະລິດຄຸນລັກສະນະທີ່ສັບສົນຈາກຫຼາຍທິດທາງ. ມັນຊ່ວຍໃຫ້ສາມາດຜະລິດຮູມຸມ, ພື້ນຜິວໂຄ້ງ, ຮູເລິກ ແລະ ໜ້າຊິ້ນສ່ວນຫຼາຍອັນດ້ວຍການຕັ້ງຄ່າໜ້ອຍກວ່າການເຈາະ 3 ແກນແບບດັ້ງເດີມ.
ຄູ່ມືນີ້ອະທິບາຍວິທີການເຮັດວຽກຂອງເຄື່ອງกัด CNC 5 ແກນ, ສິ່ງທີ່ແຕ່ລະແກນຄວບຄຸມ, ວິທີການທີ່ເຄື່ອງຈັກທີ່ມີດັດຊະນີ ແລະ ເຄື່ອງຕັດພ້ອມໆກັນແຕກຕ່າງກັນແນວໃດ, ແລະ ເວລາທີ່ຂະບວນການໃຫ້ມູນຄ່າການຜະລິດທີ່ໃຊ້ໄດ້ຈິງ.
ເຄື່ອງເຈາະ CNC 5 ແກນ ແມ່ນຫຍັງ?
ການແກະສະຫຼັກ CNC 5 ແກນ ແມ່ນຂະບວນການເຄື່ອງຈັກທີ່ເຄື່ອນຍ້າຍເຄື່ອງມືຕັດ ຫຼື ຊິ້ນວຽກໄປຕາມເສັ້ນທາງ X, Y, ແລະ Z ໃນຂະນະທີ່ເພີ່ມການເຄື່ອນໄຫວໝູນວຽນທີ່ຄວບຄຸມສອງຢ່າງ. ແກນເພີ່ມເຕີມຊ່ວຍໃຫ້ເຄື່ອງຕັດເຂົ້າຫາອົງປະກອບຈາກທິດທາງທີ່ປົກກະຕິແລ້ວຕ້ອງການການປັບຕຳແໜ່ງດ້ວຍຕົນເອງ ຫຼື ອຸປະກອນທີ່ມີມຸມພິເສດ.
“5 ແກນ” ໝາຍຄວາມວ່າແນວໃດ?
“5 ແກນ” ໝາຍຄວາມວ່າລະບົບ CNC ຄວບຄຸມການເຄື່ອນໄຫວເສັ້ນຊື່ສາມຢ່າງ ແລະ ການເຄື່ອນໄຫວໝູນວຽນສອງຢ່າງ. ແກນ X ໂດຍທົ່ວໄປແລ້ວຈະເຄື່ອນທີ່ຈາກຊ້າຍໄປຂວາ, ແກນ Y ເຄື່ອນທີ່ຈາກໜ້າໄປຫຼັງ, ແລະ ແກນ Z ຄວບຄຸມການເຄື່ອນໄຫວແນວຕັ້ງ ຫຼື ຄວາມເລິກຂອງການຕັດ.
ແກນໝູນຖືກເລືອກຈາກ A, B, ແລະ C. ແກນ A ໝູນອ້ອມ X, ແກນ B ໝູນອ້ອມ Y, ແລະ ແກນ C ໝູນອ້ອມ Z. ເຄື່ອງຈັກ 5 ແກນສ່ວນໃຫຍ່ໃຊ້ A ແລະ C ຫຼື B ແລະ C ແທນທີ່ຈະໃຊ້ແກນໝູນທັງສາມແກນ.
ການຈັດລຽງແກນຕົວຈິງມີຜົນກະທົບຕໍ່ຂອບເຂດທີ່ໃຊ້ງານໄດ້ຂອງເຄື່ອງຈັກ, ຂອບເຂດມຸມ, ນ້ຳໜັກບັນທຸກ, ໄລຍະຫ່າງຂອງອຸປະກອນ, ແລະ ການເຂົ້າເຖິງຊິ້ນສ່ວນຕ່າງໆ. ດັ່ງນັ້ນ, ວິສະວະກອນຄວນປະເມີນການຕັ້ງຄ່າເຄື່ອງຈັກສະເພາະແທນທີ່ຈະສົມມຸດວ່າອຸປະກອນ 5 ແກນທັງໝົດສາມາດປະມວນຜົນຮູບຮ່າງດຽວກັນໄດ້.
ການເຈາະ 3+2 ທີ່ມີດັດຊະນີ ທຽບກັບ ການເຈາະ 5 ແກນ ພ້ອມໆກັນ
ການເຈາະ 3+2 ທີ່ມີດັດຊະນີຈະວາງຕຳແໜ່ງແກນໝູນສອງອັນກ່ອນການຕັດ ແລະ ຮັກສາໃຫ້ມັນຄົງທີ່ໃນຂະນະທີ່ແກນ X, Y, ແລະ Z ເຮັດວຽກເຄື່ອງຈັກ. ມັນເໝາະສົມສຳລັບພື້ນຜິວມຸມປະສົມ, ຖົງຫຼາຍໜ້າ, ຮູມຸມ, ແລະ ສ່ວນປະກອບທີ່ຕ້ອງການທິດທາງການຕັດຄົງທີ່ຫຼາຍອັນ.
ການເຈາະ 5 ແກນພ້ອມໆກັນຈະຍ້າຍແກນເສັ້ນຊື່ ແລະ ແກນໝູນວຽນໄປພ້ອມໆກັນ ໃນຂະນະທີ່ເຄື່ອງຕັດກຳຈັດວັດສະດຸ. ດັ່ງນັ້ນ, ທິດທາງຂອງເຄື່ອງມືສາມາດປ່ຽນແປງໄດ້ຢ່າງຕໍ່ເນື່ອງຍ້ອນວ່າມັນຕິດຕາມໃບມີດບິດ, ຮູໂຄ້ງ, ທາງຜ່ານຂອງใบพัด, ການຝັງທາງການແພດ, ຫຼື ພື້ນຜິວທີ່ມີຮູບຮ່າງເສລີອື່ນໆ.
ໂດຍທົ່ວໄປແລ້ວ, ການເຄື່ອງຈັກທີ່ມີດັດຊະນີແມ່ນງ່າຍຕໍ່ການຂຽນໂປຣແກຣມ, ຈຳລອງ ແລະ ກວດກາ. ການເຄື່ອງຈັກພ້ອມໆກັນໃຫ້ອິດສະລະພາບທາງເລຂາຄະນິດທີ່ຫຼາຍກວ່າ, ແຕ່ມັນຕ້ອງການການຄວບຄຸມ CAM ທີ່ກ້າວໜ້າກວ່າ, ການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ຖືກຕ້ອງ, ການປະມວນຜົນຫຼັງການກວດສອບທີ່ຖືກຢືນຢັນ, ແລະ ການຈຳລອງການປະທະກັນທີ່ລະອຽດ.
ການເຈາະ CNC 5 ແກນເຮັດວຽກແນວໃດ?
ການເຈາະ CNC 5 ແກນເຮັດວຽກໂດຍການປ່ຽນຮູບແບບ CAD 3D ໃຫ້ເປັນເສັ້ນທາງເຄື່ອງມືເສັ້ນຊື່ ແລະ ເສັ້ນທາງເຄື່ອງມືໝູນວຽນທີ່ປະສານງານກັນ ເຊິ່ງຄວບຄຸມທັງຕຳແໜ່ງຂອງເຄື່ອງຕັດ ແລະ ທິດທາງຂອງມັນ. ຂະບວນການທັງໝົດລວມມີການທົບທວນການອອກແບບ, ການຂຽນໂປຣແກຣມ CAM, ການຕັ້ງຄ່າເຄື່ອງຈັກ, ການຖືວຽກ, ການຈຳລອງ, ການຕັດ, ແລະ ການກວດກາ.
ການທົບທວນຮູບແບບ CAD ແລະການອອກແບບ
ການກະກຽມແບບຈຳລອງ CAD ກຳນົດຮູບຮ່າງ, ພື້ນຜິວ, ຮູ, ຖົງ, ເສັ້ນດ້າຍ, ລັດສະໝີ, ແລະ ໜ້າຕ່າງທີ່ຕ້ອງໄດ້ຮັບການເຄື່ອງຈັກ. ແບບຈຳລອງດິຈິຕອລຄວນຈະຄົບຖ້ວນ ແລະ ສອດຄ່ອງກັບຮູບແຕ້ມ ດັ່ງນັ້ນໂປຣແກຣມເມີ CAM ຈຶ່ງບໍ່ຈຳເປັນຕ້ອງຕີຄວາມຂໍ້ມູນທີ່ຂາດຫາຍໄປ ຫຼື ຂັດແຍ້ງກັນ.
ການທົບທວນການອອກແບບລະບຸຝາບາງໆ, ຮູເລິກ, ລັດສະໝີພາຍໃນຂະໜາດນ້ອຍ, ການຕັດດ້ານລຸ່ມທີ່ຈຳກັດ, ການເຂົ້າເຖິງເຄື່ອງມືຫຼາຍເກີນໄປ, ແລະ ໜ້າຜິວທີ່ອາດຈະເຮັດໃຫ້ເກີດການລົບກວນຂອງຕົວຍຶດ ຫຼື ແກນໝູນ. ມັນຍັງກຳນົດວ່າລັກສະນະໃດທີ່ຄວນຈະສຳເລັດໃນການຕັ້ງຄ່າດຽວກັນເພື່ອຮັກສາຄວາມສຳພັນທາງຕຳແໜ່ງຂອງພວກມັນ.
ຮູບແຕ້ມທີ່ເປັນປະໂຫຍດຄວນກຳນົດຢ່າງຊັດເຈນກ່ຽວກັບວັດສະດຸ, ສະພາບການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນ, ຈຸດໝາຍປາຍທາງ, ຄວາມທົນທານ, ການສຳເລັດຮູບໜ້າດິນ, ລັກສະນະຂອງເກລียว, ຄວາມຕ້ອງການການເຄືອບ, ແລະ ຄວາມຄາດຫວັງໃນການກວດກາ. ຊິ້ນສ່ວນອາດຈະກົງກັບຮູບຮ່າງ CAD ແລະ ຍັງເຮັດວຽກລົ້ມເຫຼວໄດ້ ຖ້າການຄວບຄຸມການຜະລິດເຫຼົ່ານີ້ບໍ່ຊັດເຈນ.
ການຂຽນໂປຣແກຣມ CAM ແລະ ການສ້າງ Toolpath
ການຂຽນໂປຣແກຣມ CAM ສ້າງເສັ້ນທາງຕັດ, ມຸມເຄື່ອງມື, ການປ້ອນ, ຄວາມໄວ, ການເລື່ອນຂັ້ນໄດ, ການເຄື່ອນທີ່ເຂົ້າ, ການຫົດຕົວ, ແລະ ຕຳແໜ່ງໝຸນທີ່ຕ້ອງການເພື່ອເຄື່ອງຈັກຊິ້ນສ່ວນ. ການຂຽນໂປຣແກຣມ 5 ແກນຄວບຄຸມທັງບ່ອນທີ່ປາຍເຄື່ອງມືເຄື່ອນຍ້າຍ ແລະ ວິທີການທີ່ເຄື່ອງຕັດຖືກວາງທິດທາງທຽບກັບພື້ນຜິວ.
ຍຸດທະສາດທົ່ວໄປປະກອບມີການຂັດລະອຽດແບບປັບຕົວໄດ້, ການເຄື່ອງຈັກແບບພັກຜ່ອນ, ການເຈາະແບບດັດຊະນີ, ການຕັດເປັນກ້ອນ, ການເຈາະຮູບຊົງ, ການສຳເລັດຮູບຫຼາຍໜ້າດິນ, ການເຄື່ອງຈັກແບບເສັ້ນໄຫຼ, ແລະ ການເຮັດຄວາມສະອາດທ້ອງຖິ່ນ. ແຕ່ລະຍຸດທະສາດຄວນໄດ້ຮັບການເລືອກຕາມຮູບຮ່າງ, ພຶດຕິກຳຂອງວັດສະດຸ, ຄວາມແຂງແກ່ນຂອງເຄື່ອງມື, ແລະ ສະພາບໜ້າດິນທີ່ຕ້ອງການ.
ຜົນຜະລິດ CAM ຕ້ອງຜ່ານໂປເຊດເຊີສະເພາະຂອງເຄື່ອງຈັກ. ໂປເຊດເຊີຈະປ່ຽນການເຄື່ອນໄຫວຂອງເຄື່ອງມືທີ່ຄິດໄລ່ແລ້ວໄປເປັນລະຫັດ CNC ທີ່ກົງກັບຕົວຄວບຄຸມ, ທິດທາງແກນ, ຂະໜາດການໝຸນ, ຂອບເຂດການເຄື່ອນທີ່, ແລະ ພຶດຕິກຳການໝຸນຂອງສູນເຄື່ອງຈັກ CNC 5 ແກນທີ່ເລືອກ.
ການຕັ້ງຄ່າເຄື່ອງຈັກ ແລະ ການຈັດການວຽກງານ
ການຕັ້ງຄ່າເຄື່ອງຈັກສ້າງຄວາມສຳພັນທາງກາຍະພາບລະຫວ່າງຊິ້ນວຽກ, ອຸປະກອນຕິດຕັ້ງ, ເຄື່ອງມືຕັດ, ແກນໝູນ, ໂພຣບ, ແລະ ລະບົບພິກັດຂອງເຄື່ອງຈັກ. ຄວາມຜິດພາດໃນການຕັ້ງຄ່າເລັກນ້ອຍສາມາດກາຍເປັນສິ່ງສຳຄັນຫຼາຍຂຶ້ນເມື່ອຊິ້ນສ່ວນໝຸນ ແລະ ເຄື່ອງມືເຂົ້າຫາມັນຈາກຫຼາຍມຸມ.
ລະບົບການຍຶດເຄື່ອງຕ້ອງໃຫ້ຄວາມແຂງແກ່ນພຽງພໍໃນຂະນະທີ່ເປີດເຜີຍໜ້າທີ່ຕ້ອງການ. ວິທີແກ້ໄຂທົ່ວໄປປະກອບມີຄີບຮູບຊົງຕ່ຳ, ອຸປະກອນຫາງນົກເຂົາ, ຄາງອ່ອນ, ພາເລັດແບບໂມດູນ, ລະບົບຈຸດສູນ, ຮັງແບບກຳນົດເອງ, ແລະ ພື້ນຖານເສຍສະລະທີ່ສາມາດຖອດອອກໄດ້ຫຼັງຈາກການດຳເນີນງານເຄື່ອງຈັກຫຼັກ.
ຕ້ອງມີການກວດສອບໄລຍະຫ່າງຂອງອຸປະກອນຜ່ານຂອບເຂດໝູນວຽນທັງໝົດ, ບໍ່ພຽງແຕ່ເມື່ອໂຕະຕັ້ງຊື່ເທົ່ານັ້ນ. ອຸປະກອນອາດຈະເບິ່ງຄືວ່າປອດໄພໃນທິດທາງດຽວ ແຕ່ຈະຊົນກັບແກນໝູນ, ຕົວຍຶດເຄື່ອງມື, ໂຕະໝູນ, ກ່ອງ, ຫຼື ຊິ້ນສ່ວນສຳເລັດຮູບຫຼັງຈາກແກນອຽງ.
ການຕັດຫຼາຍແກນ ແລະ ທິດທາງເຄື່ອງມື
ການຕັດຫຼາຍແກນຄວບຄຸມທັງຕຳແໜ່ງຂອງເຄື່ອງຕັດ ແລະ ມຸມທີ່ຂອບຕັດສຳຜັດກັບຊິ້ນວຽກ. ແກນໝູນອາດຈະວາງຕຳແໜ່ງຊິ້ນສ່ວນກ່ອນການເຄື່ອງຈັກ ຫຼື ສືບຕໍ່ເຄື່ອນທີ່ໃນຂະນະທີ່ເຄື່ອງຕັດຕິດຕາມພື້ນຜິວທີ່ສັບສົນ.
ທິດທາງເຄື່ອງມືມີຜົນກະທົບຕໍ່ການເຂົ້າເຖິງ, ຄວາມໄວໃນການຕັດທີ່ມີປະສິດທິພາບ, ການໃຊ້ງານຂອງເຄື່ອງມື, ການເຄືອບພື້ນຜິວ, ໄລຍະຫ່າງຂອງຕົວຍຶດ, ແລະ ການເຄື່ອນໄຫວຂອງແກນໝູນ. ການອຽງທີ່ຄວບຄຸມໄດ້ສາມາດຍ້າຍເຄື່ອງບົດປາຍລູກບານອອກຈາກຈຸດໃຈກາງຄວາມໄວຕ່ຳ, ປັບປຸງການປະຕິບັດການຕັດ ແລະ ຫຼຸດຜ່ອນການຖູເທິງພື້ນຜິວທີ່ສຳເລັດຮູບ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ການເຄື່ອນທີ່ໝູນວຽນຫຼາຍຂຶ້ນບໍ່ແມ່ນວ່າຈະດີກວ່າສະເໝີໄປ. ການອຽງຫຼາຍເກີນໄປ, ການປ່ຽນແປງທິດທາງຢ່າງກະທັນຫັນ, ຫຼື ການປີ້ນກັບແກນຊ້ຳໆສາມາດເຮັດໃຫ້ເວລາຮອບວຽນເພີ່ມຂຶ້ນ ແລະ ປະໄວ້ຮ່ອງຮອຍທີ່ເຫັນໄດ້ຊັດເຈນ. ແກນເຄື່ອງມືຄວນເຄື່ອນທີ່ເທົ່າທີ່ຕ້ອງການສຳລັບການເຂົ້າເຖິງ, ການເກັບກູ້, ປະສິດທິພາບການຕັດ, ແລະ ຄຸນນະພາບຂອງພື້ນຜິວ.
ການກວດກາແລະການກວດສອບຄຸນນະພາບ
ການກວດກາກວດສອບວ່າອົງປະກອບເຄື່ອງຈັກ 5 ແກນຕອບສະໜອງຄວາມຕ້ອງການຂອງດ້ານມິຕິ, ເລຂາຄະນິດ ແລະ ພື້ນຜິວຫຼືບໍ່. ການມີເຄື່ອງຈັກທີ່ທັນສະໄໝບໍ່ໄດ້ຮັບປະກັນຄວາມແມ່ນຍຳໂດຍບໍ່ມີການປັບທຽບ, ການໃຊ້ງານທີ່ໝັ້ນຄົງ, ເຄື່ອງມືທີ່ຄວບຄຸມໄດ້, ການຄຸ້ມຄອງອຸນຫະພູມ, ແລະ ວິທີການວັດແທກທີ່ເໝາະສົມ.
ໂພຣບໃນເຄື່ອງຈັກສາມາດຊອກຫາສະຕັອກດິບ, ກຳນົດການຊົດເຊີຍວຽກງານ, ກວດກາໜ້າດິນອ້າງອີງ, ແລະຢືນຢັນຂະໜາດກາງກ່ອນການປະຕິບັດງານສຳເລັດຮູບທີ່ສຳຄັນ. ຕົວຕັ້ງຄ່າເຄື່ອງມືສາມາດວັດແທກຄວາມຍາວຂອງເຄື່ອງຕັດ, ກວດຫາເຄື່ອງມືທີ່ແຕກຫັກ, ແລະຫຼຸດຜ່ອນຄວາມຜິດພາດທີ່ເກີດຈາກຂໍ້ມູນເຄື່ອງມືທີ່ບໍ່ຖືກຕ້ອງ.
ການຢັ້ງຢືນສຸດທ້າຍອາດຈະໃຊ້ເຄື່ອງວັດແທກພິກັດ, ເຄື່ອງສະແກນແສງ, ເຄື່ອງວັດແທກໂປຣໄຟລ໌, ໄມໂຄຣມິເຕີ, ເຄື່ອງວັດແທກຮູ, ເຄື່ອງວັດແທກເສັ້ນດ້າຍ, ຫຼື ອຸປະກອນທີ່ໃຊ້ງານໄດ້. ວິທີການກວດກາຕ້ອງສາມາດສ້າງລະບົບຖານຂໍ້ມູນຂອງຮູບແຕ້ມຄືນໃໝ່ ແລະ ເຂົ້າເຖິງລັກສະນະທີ່ສັບສົນດຽວກັນກັບທີ່ເຄື່ອງຈັກຜະລິດອອກມາ.
ສິ່ງທີ່ມີ 5 ແກນໃນ CNC Milling?
ແກນ ທັງ 5 ໃນການເຈາະ CNC ແມ່ນການເຄື່ອນໄຫວເສັ້ນຊື່ X, Y, ແລະ Z ບວກກັບການເຄື່ອນໄຫວໝູນວຽນສອງອັນທີ່ເລືອກຈາກ A, B, ແລະ C. ຮ່ວມກັນ, ພວກມັນຄວບຄຸມທັງຕຳແໜ່ງຂອງເຄື່ອງຕັດ ແລະ ທິດທາງທີ່ມັນເຂົ້າຫາຊິ້ນວຽກ.
ແກນເສັ້ນຊື່ X, Y, ແລະ Z
X, Y, ແລະ Z ເຄື່ອນຍ້າຍເຄື່ອງຕັດ ຫຼື ຊິ້ນວຽກເປັນເສັ້ນຊື່ພາຍໃນລະບົບພິກັດຂອງເຄື່ອງຈັກ. ແກນເຫຼົ່ານີ້ສ້າງຕຳແໜ່ງສາມມິຕິພື້ນຖານຂອງເຄື່ອງມືຕັດ.
ແກນຕັດເສັ້ນຊື່ສ້າງໜ້າຮາບພຽງ, ຖົງ, ຮູ, ຮ່ອງ, ບ່າໄຫລ່, ຮູບຊົງ, ແລະ ລັກສະນະມາດຕະຖານອື່ນໆທີ່ຖືກຕັດ. ພວກມັນຍັງຄົງເປັນແກນຕັດຫຼັກເຖິງແມ່ນວ່າເຄື່ອງຈັກຈະໝຸນໂຕະ ຫຼື ຫົວແກນພ້ອມໆກັນ.
ການເຄື່ອນທີ່ຂອງ X, Y, ແລະ Z ທີ່ກຳນົດໄວ້ບໍ່ໄດ້ສະແດງເຖິງຂະໜາດສູງສຸດຂອງຊິ້ນສ່ວນທີ່ສາມາດເຄື່ອງຈັກໄດ້ສະເໝີໄປ. ອຸປະກອນຕິດຕັ້ງ, ໂຕະໝູນ, ຄວາມຍາວຂອງເຄື່ອງມື, ໄລຍະຫ່າງຂອງແກນໝູນ, ແລະ ປະລິມານທີ່ໝູນຂອງສ່ວນປະກອບສາມາດຫຼຸດຜ່ອນຂອບເຂດການເຮັດວຽກຕົວຈິງໄດ້.
ແກນໝູນ A, B, ແລະ C
A, B, ແລະ C ອະທິບາຍການໝູນວຽນອ້ອມຮອບທິດທາງ X, Y, ແລະ Z ຕາມລຳດັບ. ໂດຍປົກກະຕິແລ້ວ ເຄື່ອງຈັກ 5 ແກນ ຈະລວມສອງການເຄື່ອນທີ່ໝູນວຽນເຫຼົ່ານີ້ເຂົ້າກັບແກນເສັ້ນຊື່ສາມແກນ.
ການເຄື່ອນໄຫວໝູນອາດຈະເກີດຂື້ນໂດຍໂຕະ trunnion, ໂຕະໝູນທີ່ສາມາດອຽງໄດ້, ຫົວ spindle ທີ່ສາມາດເຄື່ອນໄຫວໄດ້, ຫົວໝຸນ, ຫຼື ການຈັດລຽງຫົວ-ໂຕະຮ່ວມກັນ. ການອອກແບບແຕ່ລະອັນໃຫ້ຂໍ້ໄດ້ປຽບທີ່ແຕກຕ່າງກັນສຳລັບອົງປະກອບທີ່ມີຂະໜາດກະທັດຮັດ, ຊິ້ນວຽກທີ່ມີນ້ຳໜັກຫຼາຍ, ຮູເລິກ, ຫຼື ຊິ້ນສ່ວນໂຄງສ້າງຂະໜາດໃຫຍ່.
ແກນໝູນບາງອັນໃຫ້ການໝູນຢ່າງຕໍ່ເນື່ອງ, ໃນຂະນະທີ່ແກນອື່ນໆມີການເດີນທາງມຸມຈຳກັດ. ໂປຣແກຣມເມີຕ້ອງຄຳນຶງເຖິງຂໍ້ຈຳກັດຂອງແກນ, ເສັ້ນທາງສາຍໄຟ, ລັກສະນະສະເພາະຂອງເຄື່ອງຈັກ, ຕຳແໜ່ງກັບຄືນທີ່ປອດໄພ, ແລະທິດທາງທີ່ໂຕະ ຫຼື ຫົວໂຕະມັກເຄື່ອນທີ່.
ແກນເສັ້ນຊື່ ແລະ ແກນໝຸນເຮັດວຽກຮ່ວມກັນແນວໃດ?
ແກນເສັ້ນຊື່ ແລະ ແກນໝຸນເຮັດວຽກຮ່ວມກັນໂດຍການຄວບຄຸມທັງບ່ອນທີ່ມີເຄື່ອງຕັດ ແລະ ວິທີທີ່ມັນພົບກັບພື້ນຜິວ. ການເຄື່ອນໄຫວເສັ້ນຊື່ເຮັດໃຫ້ຂອບຕັດຢູ່ທີ່ພິກັດທີ່ຖືກຕ້ອງ, ໃນຂະນະທີ່ການເຄື່ອນໄຫວໝຸນສ້າງມຸມທີ່ຕ້ອງການໃນການເຂົ້າຫາ.
ການປະສານງານນີ້ຊ່ວຍໃຫ້ເຄື່ອງຕັດສາມາດເຈາະຮູທີ່ມີມຸມ, ເຄື່ອງຈັກຫຼາຍໜ້າຂອງເຮືອນ, ເອື້ອມອອກໄປລະຫວ່າງໃບພັດ, ຫຼື ຕິດຕາມພື້ນຜິວໂຄ້ງໂດຍບໍ່ຕ້ອງປັບຕຳແໜ່ງຊິ້ນວຽກດ້ວຍຕົນເອງ.
ຕົວຄວບຄຸມ CNC ຕ້ອງປະສານງານການເລັ່ງ ແລະ ການປ້ອນຂໍ້ມູນໃນທຸກ 5 ການເຄື່ອນໄຫວ. ການປະສານຂໍ້ມູນທີ່ບໍ່ດີສາມາດເຮັດໃຫ້ເກີດຄວາມລັງເລ, ການປີ້ນກັບຂອງໝູນ, ຮອຍພະຍານພື້ນຜິວ, ຫຼື ການປ່ຽນແປງຂອງການປ້ອນຂໍ້ມູນເຖິງແມ່ນວ່າເສັ້ນທາງເຄື່ອງມືທີ່ຄິດໄລ່ໄດ້ຈະເບິ່ງລຽບໃນລະບົບ CAM.
ການເຈາະ CNC 3 ແກນ ທຽບກັບ 4 ແກນ ທຽບກັບ 5 ແກນ
ຄວາມແຕກຕ່າງຕົ້ນຕໍລະຫວ່າງການເຈາະ CNC ແບບ 3 ແກນ, 4 ແກນ, ແລະ 5 ແກນ ແມ່ນຈຳນວນທິດທາງທີ່ຄວບຄຸມໄດ້ເພື່ອວາງຕຳແໜ່ງ ແລະ ກຳນົດທິດທາງຂອງເຄື່ອງຕັດ. ແກນເພີ່ມເຕີມເພີ່ມຄວາມຍືດຫຍຸ່ນໃນການເຂົ້າເຖິງເລຂາຄະນິດ ແລະ ການຕັ້ງຄ່າ, ແຕ່ຍັງເພີ່ມຄວາມຕ້ອງການດ້ານການຂຽນໂປຣແກຣມ, ການຈຳລອງ ແລະ ອຸປະກອນອີກດ້ວຍ.
| ວິທີການເຈາະ | ການເຄື່ອນໄຫວຄວບຄຸມ | ພໍດີທີ່ສຸດ | ຂໍ້ຈໍາກັດຕົ້ນຕໍ |
| 3-Axis Milling | X, Y, ແລະ Z | ແຜ່ນ, ຖົງເປີດ, ວົງເລັບ, ແຜງ, ແລະ ຮູບຮ່າງທີ່ສາມາດເຂົ້າເຖິງໄດ້ | ຕ້ອງການການຕັ້ງຄ່າໃໝ່ສຳລັບໃບໜ້າທີ່ແຕກຕ່າງກັນ ຫຼື ມຸມປະສົມ |
| 4-Axis Milling | X, Y, Z, ບວກກັບແກນໝູນໜຶ່ງແກນ | ລັກສະນະຮູບຊົງກະບອກ, ຮູລັດສະໝີ, ການຈັດດັດຊະນີ, ແລະ ຮູບຮ່າງທີ່ຫໍ່ຫຸ້ມ | ໂດຍປົກກະຕິແລ້ວ ລັກສະນະທີ່ມີມຸມຈະຕ້ອງໃຊ້ທິດທາງໝູນວຽນດຽວກັນ |
| 3 + 2 ເຄື່ອງໂມ້ | ການວາງຕຳແໜ່ງສອງແກນ ຕາມດ້ວຍການຕັດ 3 ແກນ | ຊິ້ນສ່ວນຫຼາຍໜ້າ, ມຸມປະສົມຄົງທີ່, ແລະ ຮູທີ່ມີມຸມ | ແກນໝູນຍັງຄົງທີ່ໃນລະຫວ່າງການຕັດແຕ່ລະຄັ້ງ |
| ເຄື່ອງຈັກ 5 ແກນພ້ອມກັນ | ແກນເສັ້ນຊື່ສາມແກນ ແລະ ແກນໝູນສອງແກນທີ່ເຄື່ອນທີ່ໃນລະຫວ່າງການຕັດ | ໃບພັດ, ປາກ, ຮູ, ວັດສະດຸຝັງ ແລະ ພື້ນຜິວທີ່ມີຮູບຮ່າງເສລີ | ຕ້ອງການການຂຽນໂປຣແກຣມຂັ້ນສູງ ແລະ ການຄວບຄຸມການປະທະກັນ |
3-Axis CNC Milling
ເຄື່ອງຕັດ CNC ສາມແກນເຄື່ອນທີ່ໄປຕາມ X, Y, ແລະ Z ໃນຂະນະທີ່ຮັກສາທິດທາງຂອງເຄື່ອງຕັດໃຫ້ຄົງທີ່. ມັນເໝາະສົມກັບພື້ນຜິວຮາບພຽງ, ຖົງເປີດ, ຮູບແບບເຈາະ, ແຜ່ນ, ວົງເລັບ, ແຜງ, ແລະຮູບຮ່າງ 2.5D ທີ່ສາມາດເຂົ້າເຖິງໄດ້.
ການຂຽນໂປຣແກຣມ, ການຖືຄອງການເຮັດວຽກ, ແລະ ການເຮັດວຽກຂອງເຄື່ອງຈັກໂດຍທົ່ວໄປແມ່ນງ່າຍກວ່າການເຄື່ອງຈັກຫຼາຍແກນ. ຄີບ ແລະ ອຸປະກອນມາດຕະຖານເຮັດໃຫ້ການເຈາະ 3 ແກນມີລາຄາຖືກສຳລັບຕົ້ນແບບ ແລະ ອົງປະກອບການຜະລິດທີ່ຫຼາກຫຼາຍ.
ຂໍ້ຈຳກັດຫຼັກຂອງມັນຈະປາກົດຂຶ້ນເມື່ອຊິ້ນສ່ວນມີລັກສະນະຢູ່ໃນຫຼາຍໜ້າ ຫຼື ຢູ່ໃນມຸມປະສົມ. ແຕ່ລະຂັ້ນຕອນການປັບຕຳແໜ່ງໃໝ່ສ້າງແຮງງານຕັ້ງຄ່າເພີ່ມເຕີມ ແລະ ແນະນຳໂອກາດອື່ນສຳລັບການປ່ຽນແປງຂອງຈຸດເລີ່ມຕົ້ນ, ຄວາມຜິດພາດຂອງການຈັດຕຳແໜ່ງ, ຫຼື ການປ່ຽນແປງຂອງອຸປະກອນ.
4-Axis CNC Milling
ເຄື່ອງຕັດ CNC ສີ່ແກນເພີ່ມແກນໝູນໜຶ່ງແກນໃສ່ກັບການເຄື່ອນໄຫວ X, Y, ແລະ Z. ແກນໝູນສາມາດຈັດດັດຊະນີຊິ້ນສ່ວນໄປຍັງຕຳແໜ່ງຄົງທີ່ ຫຼື ໝຸນຢ່າງຕໍ່ເນື່ອງໃນລະຫວ່າງການຕັດ.
ຂະບວນການນີ້ມີປະສິດທິພາບສຳລັບຮູຮันຕິພາບ, ສ່ວນປະກອບຮູບຊົງກະບອກ, ໂປຣໄຟລ໌ແຄມ, ລັກສະນະກ້ຽວວຽນ, ແລະ ຊິ້ນສ່ວນທີ່ຕ້ອງການເຄື່ອງຈັກຮອບຫຼາຍດ້ານ. ມັນສາມາດທົດແທນການປັບຕຳແໜ່ງດ້ວຍມືຊ້ຳໆ ໃນຂະນະທີ່ຮັກສາຄວາມສຳພັນລະຫວ່າງລັກສະນະຕ່າງໆຮອບທິດທາງການໝູນໜຶ່ງ.
ຂໍ້ຈຳກັດຂອງມັນແມ່ນວ່າລັກສະນະມຸມໂດຍທົ່ວໄປແລ້ວຕ້ອງກ່ຽວຂ້ອງກັບແກນໝູນດຽວກັນ. ເມື່ອອົງປະກອບຕ້ອງການການອຽງຂອງສານປະກອບເອກະລາດໃນສອງທິດທາງ, ການເຄື່ອງຈັກ 3+2 ຫຼື 5 ແກນພ້ອມໆກັນອາດຈະມີປະສິດທິພາບຫຼາຍກວ່າ.
5-Axis CNC Milling
ການເຈາະ CNC 5 ແກນ ປະສົມປະສານການເຄື່ອນໄຫວເສັ້ນຊື່ສາມຢ່າງກັບການເຄື່ອນໄຫວໝູນວຽນສອງຢ່າງເພື່ອໃຫ້ໄດ້ລັກສະນະຫຼາຍໜ້າ, ມຸມ, ເລິກ ແລະ ໂຄ້ງ. ມັນອາດຈະໃຊ້ທິດທາງທີ່ມີດັດຊະນີຄົງທີ່ ຫຼື ການຄວບຄຸມແກນເຄື່ອງມືຢ່າງຕໍ່ເນື່ອງ.
ສູນເຄື່ອງຈັກ CNC 5 ແກນທີ່ເໝາະສົມສາມາດຜະລິດພື້ນຜິວທີ່ສຳຄັນໄດ້ຫຼາຍອັນໂດຍບໍ່ຕ້ອງປ່ຽນອຸປະກອນ. ສິ່ງນີ້ຊ່ວຍປັບປຸງການເຂົ້າເຖິງ ແລະ ຊ່ວຍຮັກສາຄວາມສຳພັນດ້ານມິຕິລະຫວ່າງລັກສະນະຕ່າງໆທີ່ຕັ້ງຢູ່ໃນໜ້າຕ່າງໆ.
ຄວາມສາມາດ 5 ແກນແມ່ນມີຄຸນຄ່າຫຼາຍທີ່ສຸດເມື່ອມັນທົດແທນການຕັ້ງຄ່າທີ່ຍາກຫຼາຍຢ່າງ, ຫຼີກລ່ຽງເຄື່ອງມືຕັດທີ່ຍາວ, ຫຼື ເຮັດໃຫ້ຮູບຮ່າງທີ່ອຸປະກອນແບບດັ້ງເດີມບໍ່ສາມາດເຂົ້າເຖິງໄດ້ຢ່າງປອດໄພ. ມັນໃຫ້ຜົນປະໂຫຍດທາງເສດຖະກິດໜ້ອຍເມື່ອອົງປະກອບງ່າຍດາຍ ແລະ ສາມາດເຂົ້າເຖິງໄດ້ຢ່າງເຕັມທີ່ຈາກທິດທາງດຽວ.
ການເຈາະ CNC 5 ແກນ ທຽບກັບ 6 ແກນ
ຄວາມແຕກຕ່າງລະຫວ່າງການເຈາະ 5 ແກນ ແລະ ຫົກແກນແມ່ນວ່າລະບົບຫົກແກນເພີ່ມການເຄື່ອນໄຫວທີ່ຄວບຄຸມເປັນອິດສະຫຼະອີກອັນໜຶ່ງ. ການເຄື່ອນໄຫວເພີ່ມເຕີມນີ້ອາດຈະມາຈາກໂຄງສ້າງຫຸ່ນຍົນ, ໜ່ວຍໝູນວຽນສຳຮອງ, ຫຼື ການຈັດລຽງແບບພິເສດຂອງແກນໝູນ ແລະ ໂຕະ.
ການເຄື່ອງຈັກຫົກແກນສາມາດໃຫ້ການເຂົ້າເຖິງເພີ່ມເຕີມຕໍ່ກັບຮູບຮ່າງທີ່ມີຂໍ້ຈຳກັດສູງ ຫຼື ລວມການເຄື່ອງເຂົ້າກັບການດຳເນີນງານອື່ນໆ. ຢ່າງໃດກໍຕາມ, ມັນຍັງເພີ່ມຄວາມຊັບຊ້ອນຂອງເຄື່ອງຈັກ, ຄວາມຕ້ອງການໃນການຂຽນໂປຣແກຣມ, ຄວາມສ່ຽງດ້ານການປະທະກັນ, ແລະ ຕົ້ນທຶນ.
ຊິ້ນສ່ວນທີ່ຖືກບົດດ້ວຍເຄື່ອງທີ່ສັບສົນສ່ວນໃຫຍ່ສາມາດຜະລິດໄດ້ໃນເຄື່ອງຈັກ 5 ແກນທີ່ມີການຕັ້ງຄ່າຢ່າງເໝາະສົມ. ແກນທີຫົກຄວນເລືອກເມື່ອການເຄື່ອນໄຫວເພີ່ມເຕີມສ້າງຄວາມໄດ້ປຽບໃນການເຂົ້າເຖິງ, ຜົນຜະລິດ, ຫຼື ການເຊື່ອມໂຍງຂະບວນການຢ່າງຈະແຈ້ງ.
ວິທີການເລືອກຈຳນວນແກນທີ່ຖືກຕ້ອງ?
ຈຳນວນແກນທີ່ຖືກຕ້ອງແມ່ນການຕັ້ງຄ່າເຄື່ອງຈັກທີ່ງ່າຍທີ່ສຸດທີ່ສາມາດຜະລິດອົງປະກອບໄດ້ຢ່າງໜ້າເຊື່ອຖື ແລະ ປະຫຍັດ. ການນັບແກນຄວນແກ້ໄຂບັນຫາການຜະລິດແທນທີ່ຈະເປັນຂໍ້ມູນສະເພາະທາງການຕະຫຼາດ.
ໃຊ້ການເຈາະ 3 ແກນ ສຳລັບຮູບຮ່າງທີ່ເປີດກວ້າງ ແລະ ເຂົ້າເຖິງໄດ້ງ່າຍ. ໃຊ້ການເຈາະ 4 ແກນ ເມື່ອມີຫຼາຍລັກສະນະຖືກຈັດລຽງຢູ່ອ້ອມທິດທາງການໝຸນໜຶ່ງ, ແລະ ໃຊ້ການເຈາະ 3+2 ເມື່ອມຸມປະສົມຄົງທີ່ສາມາດລົບລ້າງອຸປະກອນພິເສດໄດ້.
ໃຊ້ເຄື່ອງຈັກ 5 ແກນພ້ອມໆກັນ ເມື່ອທິດທາງຂອງເຄື່ອງຕັດຕ້ອງປ່ຽນແປງໃນລະຫວ່າງການກຳຈັດວັດສະດຸ ຫຼື ເມື່ອພື້ນຜິວທີ່ມີຮູບຮ່າງເສລີ, ການເຂົ້າເຖິງທີ່ຈຳກັດ, ແລະ ຄວາມສຳພັນຫຼາຍໜ້າທີ່ສໍາຄັນບໍ່ສາມາດຈັດການໄດ້ຢ່າງມີປະສິດທິພາບໂດຍການດຳເນີນງານທີ່ມີດັດຊະນີ.
ຜົນປະໂຫຍດຂອງການເຈາະ CNC 5 ແກນ
ຜົນປະໂຫຍດຕົ້ນຕໍຂອງ ການເຈາະ CNC 5 ແກນແມ່ນການຕັ້ງຄ່າໜ້ອຍລົງ, ການເຂົ້າເຖິງເຄື່ອງມືທີ່ດີຂຶ້ນ, ຄວາມສຳພັນຂອງຄຸນສົມບັດທີ່ສອດຄ່ອງກັນຫຼາຍຂຶ້ນ, ເຄື່ອງມືຕັດສັ້ນລົງ, ຄວາມສາມາດຂອງພື້ນຜິວທີ່ຊັບຊ້ອນ, ແລະ ການຫຼຸດຜ່ອນການຈັດການ. ຂໍ້ໄດ້ປຽບເຫຼົ່ານີ້ສາມາດປັບປຸງຄຸນນະພາບ ແລະ ຫຍໍ້ເສັ້ນທາງການຜະລິດທັງໝົດ.
ການຕັ້ງຄ່າໜ້ອຍລົງ ແລະ ການຈັດລຽງຄຸນສົມບັດທີ່ດີຂຶ້ນ
ການເຈາະ 5 ແກນຊ່ວຍຫຼຸດຜ່ອນການຕັ້ງຄ່າໂດຍການຊ່ວຍໃຫ້ເຄື່ອງຕັດສາມາດເຂົ້າເຖິງໜ້າສ່ວນຕ່າງໆໄດ້ຫຼາຍໜ້າຈາກອຸປະກອນຫຼັກອັນດຽວ. ການປ່ຽນຕຳແໜ່ງໜ້ອຍລົງໝາຍເຖິງໂອກາດໜ້ອຍລົງສຳລັບການສູນເສຍຂໍ້ມູນ, ການປ່ຽນແປງການຈັດລຽນ, ແລະຄວາມຜິດພາດທີ່ຂຶ້ນກັບຜູ້ປະຕິບັດງານ.
ຄຸນສົມບັດທີ່ຜະລິດໃນລະບົບພິກັດດຽວກັນສາມາດຮັກສາຄວາມສຳພັນທາງຕຳແໜ່ງໄດ້ດີຂຶ້ນ. ສິ່ງນີ້ເປັນປະໂຫຍດສຳລັບຮູຮັບນ້ຳໜັກ, ໜ້າຜິວປະທັບຕາ, ຕົວຍຶດແສງ, ຮູບແບບເກຼียว, ພອດນ້ຳ, ແລະ ອິນເຕີເຟດທີ່ຕ້ອງຈັດລຽນກັນໃນທົ່ວໜ້າທີ່ແຕກຕ່າງກັນ.
ການລວມການຕິດຕັ້ງຍັງຊ່ວຍຫຼຸດຜ່ອນສິນຄ້າຄົງຄັງຂອງອຸປະກອນຕິດຕັ້ງ, ເວລາໃນການຈັດການ, ແລະ ການກວດກາລະດັບກາງ. ຜົນປະໂຫຍດທີ່ໃຫຍ່ທີ່ສຸດມັກຈະປາກົດຢູ່ໃນຊິ້ນສ່ວນທີ່ສັບສົນໃນປະລິມານຕໍ່າ, ບ່ອນທີ່ອຸປະກອນຕິດຕັ້ງມຸມທີ່ກຳນົດເອງຈະເປັນຕົວແທນຂອງເປີເຊັນທີ່ສຳຄັນຂອງຕົ້ນທຶນໂຄງການ.
ເລຂາຄະນິດທີ່ສັບສົນ ແລະ ການເຄື່ອງຈັກຫຼາຍໜ້າ
ການເຈາະ 5 ແກນສ້າງຮູບຮ່າງທີ່ສັບສົນໂດຍການປ່ຽນທິດທາງການເຂົ້າຫາຂອງເຄື່ອງຕັດ. ມຸມປະສົມ, ພື້ນຜິວບິດເບືອນ, ຮູບຊົງແກະສະຫຼັກ, ຮູທີ່ມີມຸມ, ຮອຍຕັດດ້ານລຸ່ມ, ແລະ ໜ້າສ່ວນປະກອບຫຼາຍໆອັນສາມາດຖືກເຄື່ອງຈັກພາຍໃນການດຳເນີນງານທີ່ປະສານງານກັນຄັ້ງດຽວ.
ຄວາມສາມາດນີ້ອາດຈະທົດແທນອຸປະກອນມຸມພິເສດ, ເຄື່ອງມືສ້າງຮູບ, ເຄື່ອງຈັກແຍກຕ່າງຫາກ, ການປະສົມດ້ວຍມື, ຫຼື ການດໍາເນີນງານ EDM ທີ່ເລືອກ. ມັນຍັງເຮັດໃຫ້ຜູ້ອອກແບບມີອິດສະຫຼະຫຼາຍຂຶ້ນໃນການລວມຄຸນສົມບັດການເຮັດວຽກເຂົ້າກັນເປັນອົງປະກອບດຽວ.
ການເຄື່ອນທີ່ແບບ 5 ແກນບໍ່ໄດ້ເຮັດໃຫ້ຮູບຮ່າງທຸກຢ່າງສາມາດປຸງແຕ່ງໄດ້. ຮູທີ່ປິດລ້ອມຢ່າງສົມບູນ, ຊ່ອງທາງແຄບຫຼາຍ, ການຕັດດ້ານລຸ່ມທີ່ເຂົ້າເຖິງບໍ່ໄດ້, ແລະ ລັກສະນະຕ່າງໆທີ່ຖືກປິດກັ້ນໂດຍຮູບຮ່າງອ້ອມຂ້າງອາດຍັງຕ້ອງການເຄື່ອງມືພິເສດ, ການແຍກຊິ້ນສ່ວນ, EDM, ການຜະລິດເພີ່ມເຕີມ, ຫຼື ການປ່ຽນແປງການອອກແບບ.
ການເຂົ້າເຖິງເຄື່ອງມືທີ່ດີກວ່າ ແລະ ເຄື່ອງມືຕັດທີ່ສັ້ນກວ່າ
ການເຈາະ 5 ແກນຊ່ວຍປັບປຸງການເຂົ້າເຖິງໂດຍການອຽງເຄື່ອງມື ຫຼື ຊິ້ນວຽກໄປຫາລັກສະນະ. ມຸມຕັດທີ່ກົງກວ່າມັກຈະຊ່ວຍໃຫ້ໂປຣແກຣມເມີສາມາດໃຊ້ເຄື່ອງມືທີ່ສັ້ນກວ່າແທນທີ່ຈະຍືດເຄື່ອງຕັດອອກຈາກຕົວຍຶດໄດ້ເລິກ.
ເຄື່ອງມືທີ່ສັ້ນກວ່າໃຫ້ຄວາມແຂງແກ່ນຫຼາຍກວ່າ ແລະ ການໂຄ້ງງໍຕ່ຳກວ່າ. ສິ່ງນີ້ຊ່ວຍປັບປຸງຄວາມໝັ້ນຄົງຂອງການຕັດ, ຄວາມສອດຄ່ອງຂອງມິຕິ, ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ແລະ ຜິວໜ້າທີ່ສຳເລັດຮູບ, ໂດຍສະເພາະເມື່ອເຄື່ອງຈັກຕັດວັດສະດຸແຂງ, ຝາເລິກ, ຫຼື ລັກສະນະບາງໆ.
ການເຂົ້າເຖິງທີ່ດີກວ່າອາດຈະຊ່ວຍໃຫ້ມີເຄື່ອງຕັດທີ່ມີເສັ້ນຜ່າສູນກາງໃຫຍ່ກວ່າທີ່ມີຮູບຮ່າງທີ່ແຂງແຮງກວ່າ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ຕົວຍຶດເຄື່ອງມື ແລະ ຕົວແກນໝຸນຍັງຕ້ອງຖືກລວມເຂົ້າໃນການກວດສອບໄລຍະຫ່າງ ເພາະວ່າເຄື່ອງຕັດສັ້ນສາມາດນຳເອົາຕົວຍຶດເຂົ້າໃກ້ຊິ້ນວຽກໄດ້ຫຼາຍຂຶ້ນ.
ຄວາມແມ່ນຍຳທີ່ດີຂຶ້ນ ແລະ ການສຳເລັດຮູບພື້ນຜິວ
ການເຈາະ 5 ແກນສາມາດປັບປຸງຄວາມແມ່ນຍຳຂອງຄຸນລັກສະນະຕ່າງໆໄດ້ໂດຍການຫຼຸດຜ່ອນຈຳນວນຄັ້ງທີ່ຊິ້ນວຽກຖືກປ່ຽນຕຳແໜ່ງ. ຂະບວນການດັ່ງກ່າວຮັກສາພື້ນຜິວທີ່ສຳຄັນໄວ້ພາຍໃນໂຄງສ້າງ datum ດຽວ ແລະ ຫຼີກລ່ຽງການສ້າງພິກັດຄືນໃໝ່ຫຼັງຈາກການຕັ້ງຄ່າແຕ່ລະຄັ້ງ.
ການສຳເລັດຮູບພື້ນຜິວຍັງສາມາດປັບປຸງໄດ້ເພາະວ່າມຸມຂອງເຄື່ອງຕັດຖືກຄວບຄຸມທຽບກັບພື້ນຜິວຂອງຊິ້ນສ່ວນ. ການອຽງເຄື່ອງບົດປາຍລູກບານອອກຈາກຈຸດໃຈກາງຂອງມັນຊ່ວຍປັບປຸງຄວາມໄວໃນການຕັດທີ່ມີປະສິດທິພາບ ແລະ ສາມາດຫຼຸດຜ່ອນການຖູ, ຮອຍຂູດທີ່ບໍ່ສະເໝີກັນ, ແລະ ຮອຍເຄື່ອງມືທີ່ເບິ່ງເຫັນໄດ້.
ເຄື່ອງຈັກບໍ່ໄດ້ສ້າງຄວາມທົນທານທີ່ເຂັ້ມງວດໂດຍອັດຕະໂນມັດ. ຄວາມແມ່ນຍຳຍັງຂຶ້ນກັບການວັດແທກ, ຄວາມໝັ້ນຄົງທາງຄວາມຮ້ອນ, ການຊົດເຊີຍຈຸດສູນກາງໝູນວຽນ, ຄວາມແຂງແກ່ນຂອງອຸປະກອນ, ຄວາມໄວແລ່ນຂອງເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ການເຄື່ອນຍ້າຍວັດສະດຸ, ແລະ ຄວາມສາມາດໃນການກວດກາ.
ການຜະລິດໄວຂຶ້ນ ແລະ ເວລານຳໜ້າຫຼຸດລົງ
ການເຈາະ 5 ແກນສາມາດຫຼຸດຜ່ອນເວລານຳໜ້າໂດຍການລວມການດຳເນີນງານທີ່ຖ້າບໍ່ດັ່ງນັ້ນຈະຕ້ອງໃຊ້ອຸປະກອນ ຫຼື ເຄື່ອງຈັກຫຼາຍຢ່າງ. ການຫຼຸດຕຳແໜ່ງດ້ວຍມືລົງຍັງຊ່ວຍຫຼຸດຜ່ອນເວລາລໍຖ້າລະຫວ່າງຂັ້ນຕອນການຜະລິດແຍກຕ່າງຫາກ.
ຂະບວນການດັ່ງກ່າວສາມາດເຮັດໃຫ້ເສັ້ນທາງຈາກສິນຄ້າດິບໄປຫາສ່ວນປະກອບທີ່ກວດກາແລ້ວສັ້ນລົງ, ໂດຍສະເພາະສຳລັບຕົ້ນແບບ ແລະ ໂຄງການທີ່ມີປະລິມານໜ້ອຍ. ມັນຍັງອາດຈະຊ່ວຍຫຼຸດຜ່ອນສິນຄ້າຄົງຄັງໃນຂະບວນການ ເພາະວ່າຊິ້ນສ່ວນຍັງຄົງຢູ່ໃນເຄື່ອງຈັກດຽວສຳລັບລຳດັບການຜະລິດຫຼາຍຂຶ້ນ.
ການຂຽນໂປຣແກຣມ ແລະ ການຈຳລອງທີ່ສັບສົນຕ້ອງໃຊ້ເວລາດ້ານວິສະວະກຳ, ດັ່ງນັ້ນການເຄື່ອງຈັກ 5 ແກນຈຶ່ງບໍ່ໄດ້ໄວຂຶ້ນໂດຍອັດຕະໂນມັດສຳລັບທຸກໆອົງປະກອບ. ມັນໃຫ້ຜົນປະໂຫຍດດ້ານຜົນຜະລິດສູງສຸດເມື່ອການປະຫຍັດການຕັ້ງຄ່າ ແລະ ການເຂົ້າເຖິງການຕັດມີຫຼາຍກວ່າການກະກຽມເພີ່ມເຕີມ.
ຂໍ້ຈຳກັດຂອງການເຈາະ CNC 5 ແກນ
ຂໍ້ຈຳກັດຫຼັກໆຂອງ ການເຈາະ CNC 5 ແກນຄືຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງຈັກທີ່ສູງຂຶ້ນ, ການຂຽນໂປຣແກຣມທີ່ຕ້ອງການຫຼາຍກວ່າ, ຄວາມສ່ຽງຕໍ່ການປະທະກັນທີ່ເພີ່ມຂຶ້ນ, ການບຳລຸງຮັກສາທີ່ສັບສົນ, ແລະ ການເພິ່ງພາອາໄສບຸກຄະລາກອນທີ່ມີທັກສະຫຼາຍຂຶ້ນ. ປັດໄຈເຫຼົ່ານີ້ສາມາດເຮັດໃຫ້ມັນບໍ່ຈຳເປັນສຳລັບອົງປະກອບງ່າຍໆ.
ຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງຈັກ ແລະ ການຂຽນໂປຣແກຣມທີ່ສູງຂຶ້ນ
ໂດຍທົ່ວໄປແລ້ວເຄື່ອງຈັກ 5 ແກນມີລາຄາແພງກວ່າໃນການຊື້, ບຳລຸງຮັກສາ, ປັບທຽບ ແລະ ໃຊ້ງານກ່ວາອຸປະກອນເຄື່ອງເຈາະພື້ນຖານ. ອັດຕາຄ່າບໍລິການຕໍ່ຊົ່ວໂມງຂອງພວກມັນສະທ້ອນໃຫ້ເຫັນເຖິງລະບົບໝູນວຽນທີ່ທັນສະໄໝ, ການຄວບຄຸມ, ຊອບແວ, ການກວດສອບ ແລະ ຄວາມຕ້ອງການດ້ານການບໍລິການ.
ການຂຽນໂປຣແກຣມຍັງຕ້ອງໃຊ້ເວລາດ້ານວິສະວະກຳຫຼາຍຂຶ້ນ ເພາະວ່າແກນເຄື່ອງມື, ຂອບເຂດການໝູນ, ໄລຍະຫ່າງຂອງຕົວຖື, ການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ, ການຫົດກັບຄືນທີ່ປອດໄພ, ແລະ ຜົນຜະລິດຫຼັງການປະມວນຜົນຕ້ອງໄດ້ຮັບການຄວບຄຸມທັງໝົດ.
ອັດຕາທີ່ສູງກວ່າອາດຈະຍັງຫຼຸດຜ່ອນຕົ້ນທຶນທັງໝົດໄດ້ເມື່ອເຄື່ອງຈັກປ່ຽນແທນການຕິດຕັ້ງແບບດັ້ງເດີມຫຼາຍໆຄັ້ງ. ຜູ້ຊື້ຄວນປຽບທຽບເສັ້ນທາງການຜະລິດທັງໝົດແທນທີ່ຈະຕັດສິນໃບສະເໜີລາຄາໂດຍເວລາຂອງເຄື່ອງຈັກພຽງຢ່າງດຽວ.
ການຂຽນໂປຣແກຣມ CAM ທີ່ສັບສົນຫຼາຍຂຶ້ນ
ການຂຽນໂປຣແກຣມ CAM 5 ແກນມີຄວາມສັບສົນຫຼາຍກວ່າເພາະມັນຄວບຄຸມຕຳແໜ່ງເຄື່ອງມື ແລະ ທິດທາງພ້ອມໆກັນ. ນັກຂຽນໂປຣແກຣມຕ້ອງເຂົ້າໃຈທັງກົນລະຍຸດການຕັດ ແລະ ຂໍ້ຈຳກັດການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກຕົວຈິງ.
ບັນຫາທີ່ອາດເກີດຂຶ້ນປະກອບມີການອຽງຫຼາຍເກີນໄປ, ການປີ້ນກັບຂອງແກນໝູນ, ຄວາມເປັນເອກະພາບ, ການປ້ອນທີ່ບໍ່ໝັ້ນຄົງ, ການດຶງຄືນທີ່ບໍ່ມີປະສິດທິພາບ, ການແຊກແຊງຂອງຕົວຖື, ແລະ ການປ່ຽນແປງພື້ນຜິວທີ່ບໍ່ດີ. ເສັ້ນທາງເຄື່ອງມືທີ່ລຽບງ່າຍອາດຈະຍັງສ້າງການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ຍາກຫຼັງຈາກການປະມວນຜົນຫຼັງການປະມວນຜົນ.
ຄຸນນະພາບຂອງໂປຣແກຣມແມ່ນຂຶ້ນກັບນັກຂຽນໂປຣແກຣມທີ່ມີປະສົບການ, ຊອບແວ CAM ທີ່ເໝາະສົມ, ໂປເຊດເຊີຫຼັງທີ່ໄດ້ຮັບການຢັ້ງຢືນ, ແລະ ການຈຳລອງເຄື່ອງຈັກ. ຊັບພະຍາກອນເຫຼົ່ານີ້ແມ່ນມີຄວາມສຳຄັນໂດຍສະເພາະສຳລັບການສຳເລັດຮູບພ້ອມໆກັນຂອງຊິ້ນສ່ວນທີ່ມີລາຄາແພງ ຫຼື ຍາກທີ່ຈະປ່ຽນແທນ.
ຄວາມສ່ຽງຈາກການປະທະກັນ ແລະ ເສັ້ນທາງເຄື່ອງມື
ຄວາມສ່ຽງຕໍ່ການປະທະເພີ່ມຂຶ້ນເນື່ອງຈາກເຄື່ອງຕັດ, ເຄື່ອງຖື, ແກນໝູນ, ໂຕະ, ອຸປະກອນ, ສິນຄ້າດິບ ແລະ ສ່ວນປະກອບສຳເລັດຮູບສາມາດເຄື່ອນຍ້າຍເຂົ້າຫາກັນໄດ້ຈາກທິດທາງທີ່ປ່ຽນໄປ.
ການກວດສອບພຽງແຕ່ປາຍເຄື່ອງມືເທົ່ານັ້ນບໍ່ພຽງພໍ. ການເກີດອຸບັດຕິເຫດ 5 ແກນຫຼາຍຢ່າງກ່ຽວຂ້ອງກັບຕົວຍຶດເຄື່ອງມື, ທີ່ຢູ່ອາໄສຂອງແກນ, ໂຕະ, ແຄ້ມຕິດຕັ້ງ, ຫຼື ສ່ວນທີ່ບໍ່ໄດ້ເຄື່ອງຈັກແທນທີ່ຈະເປັນຄົມຕັດ.
ການຈຳລອງເຄື່ອງຈັກເຕັມຮູບແບບ, ການປະກອບເຄື່ອງມືທີ່ຖືກຕ້ອງ, ການກວດສອບ, ການຄວບຄຸມແບບລະນາບທີ່ປອດໄພ, ແລະ ຂັ້ນຕອນການເຮັດວຽກຄັ້ງທຳອິດແບບອະນຸລັກຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງ. ການຈຳລອງມີຄຸນຄ່າ, ແຕ່ມັນບໍ່ສາມາດແກ້ໄຂການຊົດເຊີຍທີ່ບໍ່ຖືກຕ້ອງ, ອຸປະກອນຕິດຕັ້ງຜິດພາດ, ຫຼື ຂໍ້ມູນເຄື່ອງມືທີ່ບໍ່ຖືກຕ້ອງໃນໂຮງງານໄດ້.
ຜູ້ປະຕິບັດງານທີ່ມີທັກສະ ແລະ ການຄວບຄຸມຂະບວນການ
ການເຄື່ອງຈັກ 5 ແກນຕ້ອງການນັກຂຽນໂປຣແກຣມ, ຊ່າງເຕັກນິກຕິດຕັ້ງ, ຜູ້ປະຕິບັດງານ ແລະ ຜູ້ກວດກາທີ່ມີປະສົບການ. ແຕ່ລະບົດບາດຕ້ອງເຂົ້າໃຈວ່າການເຄື່ອນໄຫວໝູນວຽນມີຜົນກະທົບຕໍ່ການຊົດເຊີຍວຽກງານ, ໄລຍະຫ່າງຂອງເຄື່ອງມື, ພາລະການຕັດ, ແລະ ການວັດແທກສຸດທ້າຍແນວໃດ.
ຜູ້ປະຕິບັດງານຕ້ອງກວດສອບອຸປະກອນຕິດຕັ້ງ, ເຄື່ອງມື, ໄລຍະໝູນ, ຊົດເຊີຍ, ຜົນຂອງໂພຣບ, ສະພາບເຄື່ອງຈັກ, ແລະ ພຶດຕິກຳການຕັດໃນເບື້ອງຕົ້ນ. ຄວາມຜິດພາດເລັກນ້ອຍໃນການປ້ອນຂໍ້ມູນສາມາດກາຍເປັນເລື່ອງຮ້າຍແຮງໄດ້ເມື່ອໂຕະອຽງໄປຫາແກນໝູນ.
ແຜ່ນການຕັ້ງຄ່າມາດຕະຖານ, ລາຍຊື່ເຄື່ອງມື, ຮູບຖ່າຍອຸປະກອນ, ການຄວບຄຸມການແກ້ໄຂ, ບັນທຶກການຈຳລອງ, ແລະ ຂັ້ນຕອນການປະກອບບົດຄວາມທຳອິດຊ່ວຍເຮັດໃຫ້ຂະບວນການດັ່ງກ່າວສາມາດເຮັດຊ້ຳໄດ້ໃນທົ່ວຜູ້ປະຕິບັດງານ ແລະ ກຸ່ມຜະລິດ.
ເວລາໃດທີ່ການເຈາະ 5 ແກນບໍ່ມີປະສິດທິພາບດ້ານຕົ້ນທຶນ?
ການເຈາະ 5 ແກນບໍ່ມີປະສິດທິພາບດ້ານຄ່າໃຊ້ຈ່າຍເມື່ອຊິ້ນສ່ວນມີຮູບຮ່າງທີ່ສາມາດເຂົ້າເຖິງໄດ້ງ່າຍ ແລະ ບໍ່ໄດ້ຮັບຜົນປະໂຫຍດຈາກການປ່ຽນແປງທິດທາງຂອງເຄື່ອງມື ຫຼື ການຫຼຸດຜ່ອນການຕັ້ງຄ່າ. ຂາຕັ້ງຮາບພຽງທີ່ມີຖົງເປີດອາດຈະໄວກວ່າໃນເຄື່ອງເຈາະ 3 ແກນມາດຕະຖານ.
ມັນອາດຈະບໍ່ຈຳເປັນເມື່ອເຄື່ອງມືການຜະລິດຮອງຮັບເຄື່ອງຈັກຫຼາຍການຕັ້ງຄ່າທີ່ມີປະສິດທິພາບແລ້ວ ຫຼື ເມື່ອຊິ້ນສ່ວນຕ້ອງການພຽງແຕ່ລັກສະນະມຸມງ່າຍໆອັນດຽວທີ່ສາມາດຜະລິດໄດ້ດ້ວຍອຸປະກອນພື້ນຖານ.
ການຕັດສິນໃຈທີ່ຖືກຕ້ອງຄວນປຽບທຽບເວລາຂອງເຄື່ອງຈັກ, ການຂຽນໂປຣແກຣມ, ອຸປະກອນຕ່າງໆ, ການກວດກາ, ການຈັດການ, ຄວາມສ່ຽງ ແລະ ປະລິມານ. ຄວາມສາມາດຂອງລະບົບ 5 ແກນຄວນສ້າງມູນຄ່າການຜະລິດທີ່ວັດແທກໄດ້ແທນທີ່ຈະເພີ່ມຄວາມສັບສົນທີ່ສາມາດຫຼີກລ່ຽງໄດ້.
ວັດສະດຸໃດແດ່ທີ່ເໝາະສົມກັບການເຈາະ CNC 5 ແກນ?
ໂລຫະສ່ວນໃຫຍ່ທີ່ສາມາດປຸງແຕ່ງໄດ້, ພາດສະຕິກວິສະວະກຳ, ວັດສະດຸປະສົມ, ກຣາໄຟຕ໌, ແລະ ເຊລາມິກທາງເທັກນິກທີ່ເລືອກໄວ້ແມ່ນເໝາະສົມສຳລັບ ການເຈາະ CNC 5 ແກນ. ຂະບວນການດັ່ງກ່າວຖືກກຳນົດໂດຍການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ, ໃນຂະນະທີ່ຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸຕົວຈິງແມ່ນຂຶ້ນກັບປະສິດທິພາບຂອງແກນ, ເຄື່ອງມື, ຄວາມແຂງແກ່ນ, ນ້ຳຢາຫຼໍ່ເຢັນ, ການຄວບຄຸມຝຸ່ນ, ແລະ ຍຸດທະສາດການຕັດ.
| ກຸ່ມວັດສະດຸ | ຊັ້ນຮຽນທົ່ວໄປ | ລັກສະນະເຄື່ອງຈັກ | ຊິ້ນສ່ວນ 5 ແກນທົ່ວໄປ |
| ອາລູມິນຽມ | 6061, 7075, 2024, 6082 | ຄວາມໄວໃນການຕັດສູງ, ຄວາມສາມາດໃນການຕັດທີ່ດີ, ອາດຈະມີການບິດເບືອນຂອງຝາບາງ | ເຮືອນ, ວົງເລັບ, ໂຄງສ້າງການບິນ ແລະ ອະວະກາດ, ເຄື່ອງລະບາຍຄວາມຮ້ອນ |
| ສະແຕນເລດ | 303, 304, 316, 17-4PH | ການແຂງຕົວຂອງວຽກ, ຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມຮ້ອນ, ແຮງຕັດທີ່ສູງຂຶ້ນ | ເຄື່ອງມືທາງການແພດ, ຊິ້ນສ່ວນວາວ, ເຮືອນອຸດສາຫະກຳ |
| ເຄື່ອງມື ແລະ ເຫຼັກກ້າ | D2, H13, 4140, 4340 | ແຮງສູງ, ການສວມໃສ່ຂອງເຄື່ອງມື, ການພິຈາລະນາການປະຕິບັດຄວາມຮ້ອນ | ແມ່ພິມ, ແມ່ພິມ, ອຸປະກອນຕິດຕັ້ງ, ຊິ້ນສ່ວນໂຄງສ້າງ |
| titanium | ມ2, ປ5 | ການນຳຄວາມຮ້ອນຕໍ່າ, ການສວມໃສ່ເຄື່ອງມືສູງ, ການດຶງກັບຄືນ | ໂຄງສ້າງການບິນອະວະກາດ, ການຝັງຮາກ, ອົງປະກອບປະສິດທິພາບ |
| ໂລຫະປະສົມ Nickel | Inconel, Hastelloy | ທົນຄວາມຮ້ອນ, ການສວມໃສ່ເຄື່ອງມືທີ່ຮຸນແຮງ, ການຄວບຄຸມຊິບທີ່ຫຍຸ້ງຍາກ | ກັງຫັນ, ພະລັງງານ, ແລະ ຊິ້ນສ່ວນອຸນຫະພູມສູງ |
| ທອງແດງແລະທອງເຫຼືອງ | C101,C110,C360 | ການສ້າງເສັ້ນເອັນ, ການຍຶດຕິດ, ການຜິດຮູບຂອງວັດສະດຸອ່ອນ | ທີ່ຢູ່ອາໄສ RF, ເອເລັກໂຕຣດ, ຊິ້ນສ່ວນຄວາມຮ້ອນ ແລະ ໄຟຟ້າ |
| ພາດສະຕິກດ້ານວິສະວະ ກຳ | PEEK, POM, ໄນລອນ, PC, PTFE | ຄວາມອ່ອນໄຫວຕໍ່ຄວາມຮ້ອນ, ການຜິດຮູບການໜີບ, ການເຄື່ອນຍ້າຍຂອງຄວາມຊຸ່ມຊື່ນ | ອົງປະກອບທາງການແພດ, ລະບົບອັດຕະໂນມັດ, ເອເລັກໂຕຣນິກ ແລະ ອົງປະກອບສນວນກັນຄວາມຮ້ອນ |
| ອົງປະກອບ | CFRP, GFRP, FR4, G10 | ເສັ້ນໃຍຂັດ, ການແຍກສ່ວນ, ການສ້າງຝຸ່ນ | ແຜງອາວະກາດ, ອຸປະກອນເອເລັກໂຕຣນິກ, ຊິ້ນສ່ວນໂຄງສ້າງ |
| ວັດສະດຸພິເສດ | ກຣາໄຟທ໌, ເຊລາມິກທີ່ສາມາດປຸງແຕ່ງໄດ້ | ຝຸ່ນຂັດ, ຄວາມແຕກງ່າຍ, ຄວາມສ່ຽງຕໍ່ການແຕກຂອງຂອບ | ເອເລັກໂຕຣດ, ເຄິ່ງຕົວນຳ ແລະ ອົງປະກອບດ້ານເຕັກນິກ |
ໂລຫະປະສົມອາລູມິນຽມແລະອາລູມິນຽມ
ໂລຫະປະສົມອາລູມີນຽມແມ່ນເໝາະສົມຫຼາຍສຳລັບການເຈາະ 5 ແກນ ເພາະວ່າໂດຍທົ່ວໄປແລ້ວມັນລວມເອົາຄວາມສາມາດໃນການປຸງແຕ່ງທີ່ດີກັບຄວາມໜາແໜ້ນຕ່ຳ ແລະ ຄວາມແຂງແຮງທາງກົນຈັກທີ່ເປັນປະໂຫຍດ. ພວກມັນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງສໍາລັບເຮືອນ, ຂາຕັ້ງໂຄງສ້າງ, ຊິ້ນສ່ວນການຈັດການຄວາມຮ້ອນ, ຕົ້ນແບບ ແລະ ອົງປະກອບການບິນອະວະກາດ.
ວັດສະດຸນີ້ຮອງຮັບຄວາມໄວໃນການຕັດສູງ, ແຕ່ຮູໃຫຍ່ ແລະ ຝາບາງໆຍັງສາມາດບິດເບືອນໄດ້ເມື່ອຄວາມກົດດັນພາຍໃນຖືກປ່ອຍອອກມາ. ການຫຍາບທີ່ສົມດຸນ, ການຄວບຄຸມການອຸດໜູນຂອງສະຕັອກ, ການຍຶດຕິດທີ່ໝັ້ນຄົງ, ແລະ ການສຳເລັດຮູບຫຼັງຈາກຊິ້ນສ່ວນໄດ້ຜ່ອນຄາຍລົງສາມາດປັບປຸງຄວາມສອດຄ່ອງຂອງມິຕິໄດ້.
ການເລືອກເກຣດມີຜົນກະທົບຕໍ່ຄວາມແຂງແຮງ, ຄວາມຕ້ານທານການກັດກ່ອນ, ການສຳເລັດຮູບ, ແລະ ຄ່າໃຊ້ຈ່າຍ. ຕົວຢ່າງ, ໂລຫະປະສົມທີ່ມີຄວາມແຂງແຮງສູງອາດຈະປັບປຸງປະສິດທິພາບແຕ່ເພີ່ມຄ່າໃຊ້ຈ່າຍຂອງວັດສະດຸ ຫຼື ຫຼຸດຄວາມສອດຄ່ອງຂອງການອະໂນໄດຊ໌, ສະນັ້ນການນຳໃຊ້ຄວນກຳນົດເກຣດແທນທີ່ຈະໃຊ້ຄວາມສະດວກສະບາຍໃນການເຄື່ອງຈັກພຽງຢ່າງດຽວ.
ເຫຼັກສະແຕນເລດ ແລະ ເຫຼັກເຄື່ອງມື
ເຫຼັກສະແຕນເລດ ແລະ ເຫຼັກເຄື່ອງມືແມ່ນເໝາະສົມສຳລັບການເຈາະ 5 ແກນ ເມື່ອເຄື່ອງຈັກ, ເຄື່ອງມື ແລະ ບ່ອນວາງເຮັດວຽກມີຄວາມແຂງແກ່ນພຽງພໍ. ວັດສະດຸເຫຼົ່ານີ້ແມ່ນໃຊ້ສຳລັບເຄື່ອງມືທາງການແພດ, ແມ່ພິມ, ແມ່ພິມແມ່ພິມ, ວາວ, ສ່ວນປະກອບອຸດສາຫະກຳ ແລະ ຊິ້ນສ່ວນທີ່ທົນທານຕໍ່ການສວມໃສ່.
ເຫຼັກສະແຕນເລດສາມາດແຂງຕົວໄດ້ຖ້າເຄື່ອງຕັດຖູແທນທີ່ຈະຕັດ, ໃນຂະນະທີ່ເຫຼັກເຄື່ອງມືອາດຈະສ້າງແຮງສູງ ແລະ ການສວມໃສ່ຂອງເຄື່ອງມື. ການໃຊ້ງານທີ່ໝັ້ນຄົງ, ເຄື່ອງມືທີ່ຄົມ, ຄວາມຮ້ອນທີ່ຄວບຄຸມ, ແລະ ການສົ່ງນ້ຳຢາຫຼໍ່ເຢັນທີ່ເໝາະສົມແມ່ນສຳຄັນຕໍ່ການຮັກສາຄຸນນະພາບຂອງມິຕິ ແລະ ພື້ນຜິວ.
ເງື່ອນໄຂການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນຄວນໄດ້ຮັບການຢືນຢັນກ່ອນການຂຽນໂປຣແກຣມ. ການເຄື່ອງຈັກໃນສະພາບທີ່ແຂງຕົວອາດຈະຊ່ວຍຫຼຸດຜ່ອນການບິດເບືອນຫຼັງການປຸງແຕ່ງແຕ່ເພີ່ມຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງມື ແລະ ເວລາຮອບວຽນ, ໃນຂະນະທີ່ການເຄື່ອງຈັກກ່ອນການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນອາດຈະຕ້ອງການເງິນສຳຮອງສຳລັບການສຳເລັດຮູບໃນພາຍຫຼັງ.
ໂລຫະປະສົມໄທທານຽມ ແລະ ນິກເກີນ
ໂລຫະປະສົມໄທທານຽມ ແລະ ນິກເກີນສາມາດຫລໍ່ໄດ້ແບບ 5 ແກນ, ແຕ່ພວກມັນຕ້ອງການການຄວບຄຸມນ້ຳໜັກຕັດ, ການຄຸ້ມຄອງຄວາມຮ້ອນ, ເຄື່ອງມືທີ່ແຂງແກ່ນ, ແລະ ການວາງແຜນອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືຢ່າງລະມັດລະວັງ. ພວກມັນຖືກເລືອກໂດຍທົ່ວໄປສຳລັບການນຳໃຊ້ໃນການບິນອະວະກາດ, ການແພດ, ພະລັງງານ, ແລະ ການນຳໃຊ້ໃນອຸນຫະພູມສູງ.
ທາດໄທທານຽມມີຄວາມນຳຄວາມຮ້ອນຕ່ຳ, ດັ່ງນັ້ນຄວາມຮ້ອນໃນການຕັດສ່ວນໃຫຍ່ຈຶ່ງຢູ່ໃກ້ກັບຂອບເຄື່ອງມື. ໂລຫະປະສົມນິກເກີນຍັງຕ້ານທານການຜິດຮູບໃນອຸນຫະພູມສູງ, ເພີ່ມແຮງຕັດ ແລະ ເລັ່ງການສວມໃສ່ໃນລະຫວ່າງເສັ້ນທາງການສຳເລັດຮູບທີ່ຍາວ.
ການວາງທິດທາງ 5 ແກນສາມາດປັບປຸງການເຂົ້າເຖິງ ແລະ ຮອງຮັບເຄື່ອງຕັດທີ່ສັ້ນກວ່າ, ແຕ່ການເຄື່ອນໄຫວທີ່ຮຸນແຮງບໍ່ໄດ້ແກ້ໄຂບັນຫາທີ່ກ່ຽວຂ້ອງກັບວັດສະດຸ. ການໃຊ້ງານທີ່ໝັ້ນຄົງ, ຄວາມເລິກຂອງລັດສະໝີທີ່ອະນຸລັກ, ການເຄືອບທີ່ເໝາະສົມ, ການສົ່ງນ້ຳຢາຫຼໍ່ເຢັນ, ແລະ ການປ່ຽນເຄື່ອງມືທີ່ວາງແຜນໄວ້ແມ່ນສິ່ງຈຳເປັນສຳລັບຊິ້ນສ່ວນທີ່ມີຄ່າ.
ທອງແດງແລະທອງເຫຼືອງ
ທອງແດງ ແລະ ທອງເຫລືອງແມ່ນເໝາະສົມສຳລັບການເຈາະ 5 ແກນ ເມື່ອໃຊ້ເຄື່ອງມືທີ່ຄົມຊັດ, ການໜີບທີ່ໝັ້ນຄົງ, ແລະ ການກຳຈັດຊິບທີ່ມີປະສິດທິພາບ. ການນຳໃຊ້ທົ່ວໄປລວມມີເອເລັກໂຕຣດ, ເຮືອນ RF, ຕົວຕິດຕໍ່ທາງໄຟຟ້າ, ອົງປະກອບຄວາມຮ້ອນ, ແລະ ຕົວເຊື່ອມຕໍ່ທີ່ມີຄວາມແມ່ນຍຳສູງ.
ທອງແດງບໍລິສຸດສາມາດອ່ອນ ແລະ ໜຽວໄດ້, ເຊິ່ງອາດຈະເຮັດໃຫ້ເກີດມີລວດລາຍ, ຂອບຕິດ, ຫຼື ມີຮອຍເປື້ອນ. ທອງເຫລືອງທີ່ຕັດເປັນອິດສະຫຼະມັກຈະຜະລິດຊິບທີ່ສັ້ນກວ່າ ແລະ ມີພື້ນຜິວທີ່ຄາດເດົາໄດ້ຫຼາຍກວ່າ, ເຖິງແມ່ນວ່າສ່ວນປະກອບຂອງໂລຫະປະສົມຄວນໄດ້ຮັບການກວດສອບເມື່ອມີຂໍ້ກຳນົດດ້ານກົດລະບຽບ ຫຼື ໄຟຟ້ານຳໃຊ້.
ເນື່ອງຈາກອົງປະກອບທອງແດງຫຼາຍຊະນິດມີຝາບາງໆ ຫຼື ລັກສະນະຄວາມຮ້ອນຂະໜາດນ້ອຍ, ການໜີບຫຼາຍເກີນໄປສາມາດເຮັດໃຫ້ຊິ້ນວຽກຜິດຮູບໄດ້. ອຸປະກອນຄວນໃຫ້ການຮອງຮັບພຽງພໍໂດຍບໍ່ຕ້ອງໝາຍ ຫຼື ບີບອັດພື້ນຜິວທີ່ໃຊ້ງານ.
ພາດສະຕິກດ້ານວິສະວະ ກຳ
ພາດສະຕິກວິສະວະກຳແມ່ນເໝາະສົມສຳລັບການເຈາະ 5 ແກນ ເມື່ອຄວາມຮ້ອນ, ແຮງໜີບ, ຄວາມຄົມຊັດຂອງເຄື່ອງມື ແລະ ຄວາມໝັ້ນຄົງຂອງວັດສະດຸຖືກຄວບຄຸມ. PEEK, POM, ໄນລອນ, ໂພລີຄາບອນເນດ, PTFE ແລະ ໂພລີເມີອື່ນໆແມ່ນໃຊ້ໃນທາງການແພດ, ເອເລັກໂຕຣນິກ, ລະບົບອັດຕະໂນມັດ ແລະ ການນຳໃຊ້ໃນອຸດສາຫະກຳ.
ໂດຍທົ່ວໄປແລ້ວພາດສະຕິກຕ້ອງການມີດຕັດທີ່ຄົມ ແລະ ແຮງຕັດເບົາບາງ ເພາະວ່າຄວາມຮ້ອນສາມາດເຮັດໃຫ້ພື້ນຜິວອ່ອນລົງ, ສ້າງເປັນລວດລາຍ, ຫຼື ປ່ຽນຂະໜາດໄດ້. ວັດສະດຸບາງຊະນິດດູດຊຶມຄວາມຊຸ່ມຊື່ນ, ໃນຂະນະທີ່ວັດສະດຸບາງຊະນິດເຄື່ອນຍ້າຍຫຼັງຈາກຄວາມກົດດັນພາຍໃນຖືກປ່ອຍອອກມາໃນລະຫວ່າງການກຳຈັດວັດສະດຸຢ່າງໜັກ.
ເງື່ອນໄຂການກວດກາກໍ່ມີຄວາມສຳຄັນເຊັ່ນກັນ. ຊິ້ນສ່ວນພາດສະຕິກທີ່ວັດແທກທັນທີຫຼັງຈາກການເຄື່ອງຈັກອຸ່ນອາດຈະບໍ່ສະແດງເຖິງຂະໜາດທີ່ໝັ້ນຄົງຂອງມັນ, ສະນັ້ນເວລາໃນການເຮັດໃຫ້ເຢັນ ແລະ ອຸນຫະພູມການວັດແທກທີ່ຄວບຄຸມໄດ້ຄວນໄດ້ຮັບການພິຈາລະນາສຳລັບຄຸນສົມບັດຄວາມທົນທານທີ່ແໜ້ນໜາ.
ວັດສະດຸປະສົມ ແລະ ເຊລາມິກທີ່ສາມາດປຸງແຕ່ງໄດ້
ວັດສະດຸປະສົມ ແລະ ເຊລາມິກທີ່ສາມາດປຸງແຕ່ງໄດ້ສາມາດປຸງແຕ່ງໄດ້ໃນອຸປະກອນ 5 ແກນ, ແຕ່ພວກມັນຕ້ອງການເຄື່ອງມືພິເສດ ແລະ ການຄວບຄຸມສິ່ງແວດລ້ອມ. ສິ່ງທ້າທາຍຕົ້ນຕໍຂອງພວກມັນແມ່ນການຂັດ, ການແຕກງ່າຍ, ການແຍກສ່ວນ, ການດຶງເສັ້ນໄຍອອກ, ແລະ ຝຸ່ນ.
ວັດສະດຸປະສົມເສັ້ນໄຍຄາບອນ ແລະ ເສັ້ນໄຍແກ້ວສາມາດສວມໃສ່ຂອບຄາໄບດ໌ແບບດັ້ງເດີມໄດ້ໄວ. ຕ້ອງເລືອກຮູບຮ່າງຂອງເຄື່ອງມື, ທິດທາງການຕັດ, ການຮອງຮັບດ້ານຫຼັງ, ແລະ ການສະກັດຝຸ່ນເພື່ອປົກປ້ອງລາມິເນດ ແລະ ຮັກສາຂອບໃຫ້ສະອາດ.
ເຊລາມິກ ແລະ ແກຣໄຟທີ່ສາມາດປຸງແຕ່ງໄດ້ອາດຕ້ອງການເຄື່ອງມືທີ່ເຄືອບດ້ວຍເພັດ, ການຕັດທີ່ມີການສັ່ນສະເທືອນຕ່ຳ, ແລະ ການສະກັດເອົາໂດຍສະເພາະ. ຂະບວນການດັ່ງກ່າວຄວນປ້ອງກັນບໍ່ໃຫ້ຝຸ່ນຂັດປົນເປື້ອນອົງປະກອບເຄື່ອງຈັກ ຫຼື ການດຳເນີນງານປຸງແຕ່ງໂລຫະທີ່ຢູ່ໃກ້ຄຽງ.
ຊິ້ນສ່ວນໃດແດ່ທີ່ສາມາດເຮັດດ້ວຍເຄື່ອງຕັດ CNC 5 ແກນ?
ການເຈາະ CNC 5 ແກນສາມາດຜະລິດອົງປະກອບຫຼາຍໜ້າ, ໂຄ້ງ, ມຸມ, ແລະ ຮູເລິກທີ່ສັບສົນ ເຊິ່ງຍາກທີ່ຈະເຮັດສຳເລັດດ້ວຍການຕັ້ງຄ່າແບບດັ້ງເດີມ. ຊິ້ນສ່ວນທີ່ເໝາະສົມມີຕັ້ງແຕ່ອຸປະກອນການແພດຂະໜາດນ້ອຍຈົນເຖິງອົງປະກອບໂຄງສ້າງຂະໜາດໃຫຍ່, ຂຶ້ນກັບຂະໜາດ ແລະ ການຕັ້ງຄ່າຂອງເຄື່ອງຈັກ.
ເຮືອນຫຼາຍໜ້າ ແລະ ວົງເລັບ
ເຄື່ອງເຈາະ 5 ແກນສາມາດຜະລິດເຮືອນ ແລະ ຂາຕັ້ງທີ່ມີຖົງ, ຮູ, ຮູເຈາະ, ໜ້າຕິດຕັ້ງ ແລະ ຊ່ອງເຊື່ອມຕໍ່ໃນຫຼາຍດ້ານ. ຊິ້ນສ່ວນເຫຼົ່ານີ້ແມ່ນພົບເຫັນທົ່ວໄປໃນການບິນອະວະກາດ, ເອເລັກໂຕຣນິກ, ຫຸ່ນຍົນ, ລະບົບອັດຕະໂນມັດ ແລະ ອຸປະກອນອຸດສາຫະກຳ.
ການເຄື່ອງຈັກຫຼາຍໜ້າໃນການຕັ້ງຄ່າດຽວຊ່ວຍຮັກສາຄວາມສຳພັນລະຫວ່າງບ່ອນນັ່ງຮັບນ້ຳໜັກ, ຕຳແໜ່ງຕົວເຊື່ອມຕໍ່, ໜ້າປະທັບຕາ, ຮູເກລียว, ແລະ ຂໍ້ມູນອ້າງອີງ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມສ່ຽງທີ່ເກີດຈາກການສ້າງພິກັດຄືນໃໝ່ຊ້ຳໆ.
ຄວາມກັງວົນຫຼັກໆກ່ຽວກັບການອອກແບບແມ່ນການເຂົ້າເຖິງອຸປະກອນຕິດຕັ້ງ, ການຮອງຮັບຝາ, ຊ່ອງຫວ່າງຂອງຕົວຍຶດເຄື່ອງມື, ແລະ ການບິດເບືອນຫຼັງຈາກເອົາສະຕັອກຈຳນວນຫຼວງຫຼາຍອອກ. ພື້ນຖານເສຍສະລະ ຫຼື ລັກສະນະຫາງນົກເຂົາທີ່ໝັ້ນຄົງສາມາດເຮັດໃຫ້ການຖືວຽກ ແລະ ການແຍກອອກສຸດທ້າຍງ່າຍຂຶ້ນ.
ໃບພັດ ແລະ ໃບກັງຫັນ
ການເຈາະ 5 ແກນແມ່ນເໝາະສົມກັບໃບພັດ ແລະ ໃບກັງຫັນ ເພາະວ່າໜ້າໂຄ້ງ ແລະ ທາງຜ່ານທີ່ຈຳກັດຂອງມັນຕ້ອງການການປ່ຽນແປງທິດທາງຂອງເຄື່ອງມື. ເຄື່ອງຕັດຕ້ອງເຂົ້າເຖິງລະຫວ່າງໃບພັດ ໃນຂະນະທີ່ຫຼີກລ່ຽງຮູບຮ່າງທີ່ຢູ່ຕິດກັນ.
ການຫຍາບໂດຍປົກກະຕິແລ້ວຈະເຮັດໃຫ້ມີການຕັດທີ່ຄວບຄຸມໄວ້ອ້ອມຮອບໃບມີດ ແລະ ດຸມ, ຕາມດ້ວຍເສັ້ນທາງການຂັດລະອຽດເຄິ່ງໜຶ່ງ ແລະ ເສັ້ນທາງການຂັດລະອຽດທີ່ຄ່ອຍໆປ່ອຍຄວາມກົດດັນໃນການຕັດ. ການຄວບຄຸມແກນເຄື່ອງມືແມ່ນໃຊ້ເພື່ອຮັກສາໄລຍະຫ່າງ ແລະ ການຕິດຕໍ່ທີ່ໝັ້ນຄົງຕາມຮູບແບບອາກາດໄດນາມິກ.
ການກວດກາອາດຕ້ອງການການສະແກນ, ການປຽບທຽບໂປຣໄຟລ໌, ຫຼື ການວັດແທກ CMM ເນື່ອງຈາກເຄື່ອງມືມືທຳມະດາບໍ່ສາມາດກວດສອບພື້ນຜິວບິດໄດ້ຢ່າງຄົບຖ້ວນ. ຕ້ອງຕິດຕາມກວດກາການສວມໃສ່ຂອງເຄື່ອງມືເຊັ່ນກັນ ເພາະວ່າການປ່ຽນແປງໂປຣໄຟລ໌ເລັກນ້ອຍສາມາດສົ່ງຜົນກະທົບຕໍ່ປະສິດທິພາບຂອງຊິ້ນສ່ວນ.
ຊິ້ນສ່ວນໂຄ້ງ ແລະ ຮູບຊົງທີ່ສັບສົນ
ການເຈາະ 5 ແກນສາມາດຜະລິດຮູບຊົງທີ່ສັບສົນເຊັ່ນ: ແມ່ພິມ, ອົງປະກອບກະດູກ, ໜ້າດິນແບບອາກາດໄດນາມິກ, ຕົວຍຶດແສງ, ແລະ ຮູບຮ່າງຜະລິດຕະພັນທີ່ແກະສະຫຼັກ. ການເຄື່ອນໄຫວພ້ອມໆກັນຊ່ວຍໃຫ້ເຄື່ອງຕັດສາມາດຕິດຕາມທັງໜ້າດິນທີ່ໂຄ້ງ ແລະ ໜ້າດິນທີ່ນູນໄດ້.
ຄຸນນະພາບຂອງພື້ນຜິວແມ່ນຂຶ້ນກັບຮູບຮ່າງຂອງເຄື່ອງຕັດ, ການເລື່ອນຂັ້ນໄດ, ທິດທາງຂອງເຄື່ອງມື, ການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກ, ແລະ ຄວາມຕໍ່ເນື່ອງຂອງເສັ້ນທາງທີ່ຕັ້ງໂປຣແກຣມໄວ້. ການປ່ຽນແປງທິດທາງຢ່າງກະທັນຫັນສາມາດປະໄວ້ຮ່ອງຮອຍພະຍານເຖິງແມ່ນວ່າຮູບຮ່າງທີ່ລະບຸຈະຖືກຕ້ອງກໍຕາມ.
ການສຳເລັດຮູບພື້ນຜິວທີ່ຕ້ອງການຄວນຈະຖືກກຳນົດໄວ້ສະເພາະບ່ອນທີ່ໜ້າທີ່ຕ້ອງການເທົ່ານັ້ນ. ການຄວບຄຸມຮອຍແຕກທີ່ລະອຽດຫຼາຍໃນພື້ນຜິວເຄື່ອງສຳອາງຂະໜາດໃຫຍ່ ຫຼື ພື້ນຜິວທີ່ມີຮູບຮ່າງເສລີສາມາດເພີ່ມເວລາຮອບວຽນທີ່ສຳຄັນໂດຍບໍ່ຕ້ອງປັບປຸງປະສິດທິພາບກົນຈັກຂອງຊິ້ນສ່ວນ.
ຊິ້ນສ່ວນທີ່ມີຮູເລິກ ແລະ ຊິ້ນສ່ວນທີ່ມີມຸມ
ການເຈາະ 5 ແກນສາມາດປະມວນຜົນຮູເລິກ, ຮູທີ່ມີມຸມ, ຮູປະສົມ, ຮູຂ້າງ, ແລະ ໜ້າຜິວທີ່ຝັງຢູ່ໃຕ້ດິນໄດ້ໂດຍການວາງທິດທາງຂອງຊິ້ນວຽກໄປຫາເຄື່ອງຕັດ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນການເພິ່ງພາອາໄສເຄື່ອງມືທີ່ມີຄວາມຍາວ ແລະ ອຸປະກອນພິເສດ.
ການເຂົ້າເຖິງເຄື່ອງມືໂດຍກົງຊ່ວຍປັບປຸງຄວາມແຂງແກ່ນ ແລະ ການຄາຍຂອງຊິບ, ແຕ່ເຄື່ອງຕັດ ແລະ ຕົວຍຶດຍັງຕ້ອງການພື້ນທີ່ພຽງພໍ. ຮູເປີດແຄບ, ມຸມພາຍໃນແຫຼມ, ແລະ ພື້ນທີ່ປິດເລິກອາດຍັງເປັນເລື່ອງຍາກເຖິງແມ່ນວ່າຈະໃຊ້ອຸປະກອນທີ່ທັນສະໄໝກໍຕາມ.
ຜູ້ອອກແບບຄວນໃຊ້ຄວາມກວ້າງຂອງຊ່ອງ, ລັດສະໝີພາຍໃນ, ແລະ ມຸມເຂົ້າຫາ. ຄຸນສົມບັດທີ່ສາມາດເຂົ້າເຖິງໄດ້ທາງດ້ານເຕັກນິກອາດຈະຍັງມີລາຄາແພງຖ້າມັນຕ້ອງການເຄື່ອງມືຂະໜາດນ້ອຍ, ການຕັດຊ້າໆ, ການດຶງຄືນຊ້ຳໆ, ຫຼື ການກວດກາແບບພິເສດ.
ການຝັງເຂັມທາງການແພດ ແລະ ເຄື່ອງມືທີ່ມີຄວາມແມ່ນຍໍາສູງ
ການເຈາະ 5 ແກນສາມາດຜະລິດການຝັງຮາກທຽມທາງການແພດ, ອົງປະກອບທາງທັນຕະກຳ, ຊິ້ນສ່ວນທຽມ, ເຄື່ອງມືຜ່າຕັດ, ແລະ ຮາດແວອຸປະກອນຄວາມແມ່ນຍໍາ. ອົງປະກອບເຫຼົ່ານີ້ມັກຈະລວມເອົາຮູບຊົງອິນຊີກັບອິນເຕີເຟດທີ່ຄວບຄຸມ ແລະ ລັກສະນະການເຮັດວຽກຂະໜາດນ້ອຍ.
ຂະບວນການນີ້ສາມາດປະຕິບັດຕາມຮູບຮ່າງທາງກາຍວິພາກສະເພາະຂອງຄົນເຈັບ ໃນຂະນະທີ່ຮັກສາຮູ, ໜ້າຜິວທີ່ຈັບຄູ່ ແລະ ລັກສະນະການຕິດ. ວັດສະດຸອາດຈະປະກອບມີທາດໄທທານຽມ, ເຫຼັກສະແຕນເລດ, ໂລຫະປະສົມໂຄບອລ, ຫຼື ພາດສະຕິກປະສິດທິພາບສູງ.
ຄວາມຕ້ອງການດ້ານການຜະລິດຂະຫຍາຍໄປໄກກວ່າຮູບຮ່າງເລຂາຄະນິດ. ການຕິດຕາມວັດສະດຸ, ການສຳເລັດຮູບທີ່ຄວບຄຸມໄດ້, ການກຳຈັດຂອບເຫຼັກ, ການທຳຄວາມສະອາດ, ເອກະສານການກວດກາ, ແລະ ການກວດສອບຄວາມຖືກຕ້ອງຂອງຂະບວນການອາດຈະເປັນສິ່ງຈຳເປັນໂດຍຂຶ້ນກັບອຸປະກອນ ແລະ ສະພາບແວດລ້ອມດ້ານກົດລະບຽບ.
ຕົ້ນແບບທີ່ສັບສົນຕາມໃຈລູກຄ້າ
ການເຈາະ 5 ແກນສາມາດຜະລິດຕົ້ນແບບທີ່ກຳນົດເອງໄດ້ໂດຍກົງຈາກວັດສະດຸແຂງໂດຍບໍ່ຕ້ອງໃຊ້ແມ່ພິມສະເພາະ ຫຼື ແມ່ພິມຫລໍ່. ມັນເປັນປະໂຫຍດສຳລັບການທົດສອບການອອກແບບທີ່ມີໜ້າໂຄ້ງ, ໜ້າຕໍ່ທີ່ມີມຸມ, ແລະ ໜ້າທີ່ຖືກເຄື່ອງຈັກຫຼາຍອັນ.
ຕົ້ນແບບສາມາດເຮັດຈາກວັດສະດຸທີ່ໃກ້ຄຽງກັບລະດັບການຜະລິດທີ່ຕັ້ງໃຈໄວ້, ເຊິ່ງຊ່ວຍໃຫ້ການທົດສອບດ້ານໜ້າທີ່, ຄວາມຮ້ອນ ແລະ ກົນຈັກມີຄວາມໝາຍຫຼາຍກວ່າແບບຈຳລອງທີ່ເບິ່ງເຫັນໄດ້.
ສຳລັບການອອກແບບໃນໄລຍະຕົ້ນໆ, ຄວນຫຼີກລ່ຽງຄວາມທົນທານທີ່ບໍ່ຈຳເປັນ ແລະ ການສຳເລັດຮູບທີ່ສວຍງາມ. ການເຄື່ອງຈັກຕົ້ນແບບຄວນສຸມໃສ່ການກວດສອບໜ້າທີ່, ການປະກອບ ແລະ ຮູບຮ່າງກ່ອນທີ່ລາຍລະອຽດທີ່ມີລາຄາແພງຈະຖືກລັອກເຂົ້າໃນການຜະລິດ.
ການນຳໃຊ້ທົ່ວໄປຂອງການເຈາະ CNC 5 ແກນ
ເຄື່ອງຕັດ CNC 5 ແກນຖືກນຳໃຊ້ໃນອຸດສາຫະກຳທີ່ອົງປະກອບຕ່າງໆຕ້ອງການຮູບຮ່າງທີ່ສັບສົນ, ວັດສະດຸທີ່ຍາກ, ຄວາມສຳພັນຂອງຄຸນລັກສະນະທີ່ແນ່ນອນ, ຫຼື ການຕັ້ງຄ່າໜ້ອຍກວ່າ. ຂະແໜງການທົ່ວໄປລວມມີລົດຍົນ, ອຸປະກອນອຸດສາຫະກຳ, ການແພດ, ການບິນອະວະກາດ, ອັດຕະໂນມັດ, ເອເລັກໂຕຣນິກ, ຫຸ່ນຍົນ, ການປ້ອງກັນປະເທດ, ແລະ ພະລັງງານ.
ຍານຍົນ
ການນຳໃຊ້ໃນລົດຍົນປະກອບມີຫົວກະບອກສູບ, ຮູຮັບອາກາດ, ເຮືອນເກຍ, ສ່ວນປະກອບລະບົບລະງັບ, ໂຄງສ້າງແບັດເຕີຣີ, ແມ່ພິມ, ແລະ ຕົ້ນແບບກິລາມໍເຕີສະປອດ. ຊິ້ນສ່ວນເຫຼົ່ານີ້ມັກຈະມີຄຸນສົມບັດການຕິດຕັ້ງຫຼາຍໜ້າ ແລະ ພື້ນຜິວການໄຫຼທີ່ສັບສົນ.
ການເຄື່ອງຈັກ 5 ແກນ ຊ່ວຍຫຼຸດຜ່ອນການປ່ຽນແປງຂອງອຸປະກອນຕິດຕັ້ງ ໃນຂະນະທີ່ໃຫ້ການເຂົ້າເຖິງພອດທີ່ມີມຸມ ແລະ ພື້ນທີ່ທີ່ມີຮູບຊົງໂຄ້ງ. ຄວາມສ່ຽງຕົ້ນຕໍປະກອບມີການບິດເບືອນຂອງຝາບາງ, ການຖອດສະຕັອກອອກຫຼາຍ, ແລະ ການຮັກສາການຈັດລຽນລະຫວ່າງແບຣິ່ງ, ການປະທັບຕາ, ແລະ ຄຸນສົມບັດການຕິດຕັ້ງ.
ອຸປະກອນອຸດສາຫະ ກຳ
ການນຳໃຊ້ອຸປະກອນອຸດສາຫະກຳປະກອບມີຕົວວາວ, ເຮືອນປໍ້າ, ອົງປະກອບຂອງເຄື່ອງອັດອາກາດ, ທໍ່ສົ່ງອາຍແກັສ, ใบพัด, ເຄື່ອງມື ແລະ ຊິ້ນສ່ວນເຄື່ອງຈັກທີ່ຜະລິດຕາມຄວາມຕ້ອງການ. ຫຼາຍອັນລວມພອດ, ໜ້າປະທັບຕາ, ຮູເຈາະ ແລະ ຄຸນສົມບັດການຕິດຕັ້ງໄວ້ໃນອົງປະກອບດຽວ.
ການເຂົ້າເຖິງ 5 ແກນຊ່ວຍໃນການລວມການປະຕິບັດງານເຫຼົ່ານີ້ເຂົ້າກັນ, ແຕ່ຊິ້ນສ່ວນທີ່ມີນ້ຳໜັກຫຼາຍອາດຕ້ອງການເຄື່ອງຈັກທີ່ມີນ້ຳໜັກ ແລະ ແຮງບິດຂອງໂຕະໝູນວຽນທີ່ພຽງພໍ. ການອອກແບບອຸປະກອນຕ້ອງຮອງຮັບອົງປະກອບໂດຍບໍ່ກີດຂວາງທາງໄຫຼ ຫຼື ພື້ນຜິວກວດກາ.
ທາງການແພດ
ການນຳໃຊ້ທາງການແພດປະກອບມີການຝັງຮາກທຽມກະດູກ, ສ່ວນປະກອບທາງທັນຕະກຳ, ເຄື່ອງມືຜ່າຕັດ, ຮາດແວທຽມ, ແລະ ຊິ້ນສ່ວນອຸປະກອນວິນິດໄສ. ຮູບຮ່າງເລຂາຄະນິດອາດຈະລວມເອົາຮູບຊົງອິນຊີທີ່ມີຮູ, ຊ່ອງ, ຫຼື ລັກສະນະການຈັບຄູ່ຂະໜາດນ້ອຍຫຼາຍ.
ການເຄື່ອງຈັກ 5 ແກນໃຫ້ການເຂົ້າເຖິງ ແລະ ຄວາມຕໍ່ເນື່ອງຂອງພື້ນຜິວ, ໃນຂະນະທີ່ແຜນການຜະລິດຕ້ອງຄວບຄຸມຄວາມໂຄ້ງ, ການປົນເປື້ອນ, ການຕິດຕາມ ແລະ ການກວດກາ. ເອກະສານ ແລະ ຄວາມສາມາດໃນການສຳເລັດຮູບຂອງຜູ້ສະໜອງອາດຈະສຳຄັນເທົ່າກັບຕົວເຄື່ອງຈັກເອງ.
Aerospace
ການນຳໃຊ້ໃນການບິນອະວະກາດປະກອບມີໃບກັງຫັນ, ໃບພັດ, ວົງເລັບໂຄງສ້າງ, ຝາປິດ, ເຮືອນ, ຊິ້ນສ່ວນເຄື່ອງຈັກ, ແລະ ໜ້າດິນແບບອາກາດໄດນາມິກ. ສ່ວນປະກອບເຫຼົ່ານີ້ມັກໃຊ້ອາລູມິນຽມ, ທາດໄທທານຽມ, ເຫຼັກສະແຕນເລດ, ຫຼື ໂລຫະປະສົມນິກເກີນ.
ການເຄື່ອງຈັກ 5 ແກນຮອງຮັບຝາບາງ, ຮູເລິກ, ໂປຣໄຟລ໌ໂຄ້ງ, ແລະຮູບຮ່າງການຫຼຸດນ້ຳໜັກ. ການວາງແຜນຂະບວນການຕ້ອງຈັດການກັບການບິດເບືອນ, ການສວມໃສ່ຂອງເຄື່ອງມື, ຄວາມຖືກຕ້ອງຂອງໂປຣໄຟລ໌, ການຮັບຮອງວັດສະດຸ, ແລະ ການລາຍງານມິຕິລະອຽດ.
ອັດຕະໂນມັດ
ການນຳໃຊ້ລະບົບອັດຕະໂນມັດປະກອບມີຕົວຈັບ, ເຄື່ອງມືປາຍແຂນ, ຕົວຍຶດເຊັນເຊີ, ອຸປະກອນຕິດຕັ້ງ, ອຸປະກອນກຳນົດຕຳແໜ່ງ, ແລະ ຮາດແວການຜະລິດຕາມຄວາມຕ້ອງການ. ຊິ້ນສ່ວນເຫຼົ່ານີ້ມັກຈະປະສົມປະສານໜ້າທີ່ຫຼາຍຢ່າງເຂົ້າກັນເປັນໂຄງສ້າງທີ່ກະທັດຮັດ.
ການເຈາະ 5 ແກນສາມາດຫຼຸດຜ່ອນຈຳນວນອົງປະກອບທີ່ປະກອບແລ້ວໂດຍການລວມເອົາອິນເຕີເຟດ, ທາງຜ່ານອາກາດ, ມຸມຕິດຕັ້ງ, ແລະ ຊ່ອງຫຼຸດນ້ຳໜັກ. ຊິ້ນສ່ວນທີ່ສຳເລັດແລ້ວຕ້ອງຍັງສະໜອງຈຸດອ້າງອີງທີ່ໝັ້ນຄົງ ແລະ ອິນເຕີເຟດທີ່ເຮັດຊ້ຳໄດ້ສຳລັບການປະກອບ.
ເອເລັກໂຕຣນິກ
ການນຳໃຊ້ເອເລັກໂຕຣນິກປະກອບມີເຮືອນ RF, ເຄື່ອງລະບາຍຄວາມຮ້ອນ, ຕົວຍຶດແສງ, ຕົວເຊື່ອມຕໍ່, ອຸປະກອນທົດສອບ, ໂຄງລົດທີ່ມີຄວາມແມ່ນຍໍາສູງ, ແລະ ອົງປະກອບການຈັດການຄວາມຮ້ອນ. ການອອກແບບທີ່ກະທັດຮັດອາດຈະມີລັກສະນະມຸມ ແລະ ຖົງຢູ່ໃນຫຼາຍໜ້າ.
ການເຂົ້າເຖິງ 5 ແກນແມ່ນເປັນປະໂຫຍດສຳລັບການຮັກສາຄວາມສຳພັນລະຫວ່າງຊ່ອງເປີດຂອງຕົວເຊື່ອມຕໍ່, ໜ້າປະທັບຕາ, ຊ່ອງເຊື່ອມຕໍ່ຄວາມຮ້ອນ, ແລະ ຮູຕິດຕັ້ງ. ການຄວບຄຸມຄ້ອນ, ໜ້າຜິວທີ່ສວຍງາມ, ຄວາມນຳໄຟຟ້າ, ແລະ ຂອບເຂດການເຄືອບມັກຈະມີອິດທິພົນຕໍ່ແຜນຂະບວນການ.
ຫຸ່ນຍົນ
ການນຳໃຊ້ຫຸ່ນຍົນປະກອບມີເຮືອນຕໍ່, ຊິ້ນສ່ວນຕົວກະຕຸ້ນ, ການເຊື່ອມຕໍ່ໂຄງສ້າງ, ແຂນນ້ຳໜັກເບົາ, ຕົວຈັບ, ແລະ ຕົວຮອງຮັບເຊັນເຊີ. ອົງປະກອບເຫຼົ່ານີ້ມັກຈະລວມເອົາການຫຼຸດຜ່ອນນ້ຳໜັກເຂົ້າກັບການເຊື່ອມຕໍ່ລະຫວ່າງແບຣິ່ງ ແລະ ມໍເຕີທີ່ຖືກຕ້ອງ.
ການເຄື່ອງຈັກ 5 ແກນສາມາດສ້າງໂຄງສ້າງທີ່ມີນ້ຳໜັກເບົາໂຄ້ງໄດ້ ໃນຂະນະທີ່ຮັກສາຮູເຈາະ ແລະ ໜ້າຜິວຕິດຕັ້ງທີ່ສຳຄັນ. ສິ່ງທ້າທາຍຫຼັກໆແມ່ນການຜິດຮູບຂອງພາກສ່ວນບາງໆ ແລະ ການຮັກສາຄວາມແຂງແກ່ນຫຼັງຈາກເອົາວັດສະດຸຈຳນວນຫຼວງຫຼາຍອອກ.
ຍານອະວະກາດແລະປ້ອງກັນປະເທດ
ການນຳໃຊ້ໃນການບິນອະວະກາດ ແລະ ການປ້ອງກັນປະເທດ ລວມມີການຂັບເຄື່ອນ, ການຮັບຮູ້, ແສງສະຫວ່າງ, ການສື່ສານ, ການນຳພາ, ແລະ ອົງປະກອບໂຄງສ້າງ. ໂຄງການຕ່າງໆອາດຈະກ່ຽວຂ້ອງກັບວັດສະດຸທີ່ຍາກ, ໂປຣໄຟລ໌ທີ່ຄວບຄຸມ, ແລະ ຮູບຮ່າງຫຼາຍໜ້າທີ່ມີຄວາມຊັບຊ້ອນ.
ນອກເໜືອໄປຈາກເຄື່ອງຈັກແລ້ວ, ຜູ້ສະໜອງອາດຈະຕ້ອງຄຸ້ມຄອງການຕິດຕາມ, ເອກະສານທີ່ຄວບຄຸມ, ການກວດກາພິເສດ, ຂໍ້ກຳນົດການສົ່ງອອກ, ແລະ ການຈັດການຂໍ້ມູນໂຄງການຢ່າງປອດໄພ.
ນ້ໍາມັນອາຍແກັສ
ການນຳໃຊ້ນ້ຳມັນ ແລະ ອາຍແກັສປະກອບມີເຄື່ອງມືເຈາະຮູ, ຕົວວາວ, ອົງປະກອບຄວບຄຸມການໄຫຼ, ທໍ່ສົ່ງນ້ຳມັນ, ຊິ້ນສ່ວນປ້ຳ, ແລະ ຮາດແວປະທັບຕາ. ຊິ້ນສ່ວນເຫຼົ່ານີ້ອາດປະກອບດ້ວຍຮູປະສົມ, ທາງຜ່ານທີ່ມີມຸມ, ແລະ ໂລຫະປະສົມທີ່ທົນທານຕໍ່ການກັດກ່ອນ.
ການເຂົ້າເຖິງ 5 ແກນສາມາດຫຼຸດຜ່ອນການຕັ້ງຄ່າ ແລະ ປັບປຸງຄວາມສຳພັນລະຫວ່າງເສັ້ນທາງການໄຫຼ ແລະ ໜ້າຜິວປະທັບຕາ. ວັດສະດຸແຂງ, ຮູເລິກ, ຮູບຮ່າງທີ່ກ່ຽວຂ້ອງກັບຄວາມກົດດັນ, ແລະ ເງື່ອນໄຂການກວດກາທີ່ຍາກລຳບາກຕ້ອງໄດ້ພິຈາລະນາໃນລະຫວ່າງການທົບທວນການອອກແບບ.
ແນວທາງການອອກແບບສຳລັບການເຈາະ CNC 5 ແກນ
ການອອກແບບ 5 ແກນ ທີ່ດີ ໃຫ້ຈຸດອ້າງອີງທີ່ຊັດເຈນ, ຄວາມທົນທານທີ່ໃຊ້ໄດ້ຈິງ, ການເຂົ້າເຖິງເຄື່ອງມືທີ່ພຽງພໍ, ກຳແພງທີ່ໝັ້ນຄົງ, ລັດສະໝີມຸມທີ່ໃຊ້ໄດ້, ແລະ ໄລຍະຫ່າງຂອງອຸປະກອນທີ່ພຽງພໍ. ຄວາມສາມາດຂອງ 5 ແກນຄວນແກ້ໄຂບັນຫາດ້ານການເຮັດວຽກແທນທີ່ຈະໃຫ້ເຫດຜົນກ່ຽວກັບຮູບຮ່າງທີ່ບໍ່ຈຳເປັນ.

ກຳນົດຄວາມທົນທານຂອງໜ້າທີ່ ແລະ ຈຸດໝາຍ
ຄວາມທົນທານທາງດ້ານໜ້າທີ່ ແລະ ຈຸດເລີ່ມຕົ້ນຄວນອະທິບາຍວ່າອົງປະກອບເໝາະສົມ, ສອດຄ່ອງ, ປະທັບຕາ ຫຼື ເຄື່ອນຍ້າຍແນວໃດໃນການປະກອບ. ພວກມັນຄວນສຸມໃສ່ການຄວບຄຸມຂະບວນການໃສ່ຄຸນສົມບັດທີ່ສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ປະສິດທິພາບ.
ລັກສະນະຫຼາຍໜ້າຄວນອ້າງອີງເຖິງລະບົບຖານຂໍ້ມູນທີ່ໝັ້ນຄົງເຊິ່ງສາມາດສ້າງຕັ້ງຂຶ້ນໃນອຸປະກອນ ແລະ ສຳເນົາໄດ້ໃນລະຫວ່າງການກວດກາ. ການເລືອກຖານຂໍ້ມູນທີ່ບໍ່ດີສາມາດເຮັດໃຫ້ຄວາມທົນທານທີ່ສົມເຫດສົມຜົນຍາກທີ່ຈະເຄື່ອງຈັກ ຫຼື ເປັນໄປບໍ່ໄດ້ທີ່ຈະວັດແທກຢ່າງສະໝໍ່າສະເໝີ.
ຫຼີກລ່ຽງການໃຊ້ຄວາມທົນທານທີ່ເຄັ່ງຄັດກັບທຸກໆມິຕິ. ການຄວບຄຸມທີ່ບໍ່ຈຳເປັນຈະເພີ່ມການຜ່ານຂັ້ນຕອນສຳເລັດຮູບ, ເວລາກວດກາ, ຄວາມຖີ່ຂອງການປ່ຽນເຄື່ອງມື, ຄວາມຕ້ອງການດ້ານສິ່ງແວດລ້ອມ, ແລະ ຄວາມສ່ຽງຕໍ່ການເສຍໂດຍບໍ່ປັບປຸງໜ້າທີ່.
ປັບປຸງການເຂົ້າເຖິງເຄື່ອງມື ແລະ ມຸມຕັດ
ການເຂົ້າເຖິງເຄື່ອງມືຄວນຊ່ວຍໃຫ້ທັງຄົມຕັດ ແລະ ຕົວຍຶດເຄື່ອງມືສາມາດບັນລຸໜ້າດິນໄດ້ໂດຍບໍ່ມີການແຊກແຊງ. ການເຄື່ອນໄຫວ 5 ແກນຊ່ວຍປັບປຸງທິດທາງການເຂົ້າຫາ ແຕ່ບໍ່ສາມາດຜ່ານຕົວຍຶດທີ່ແຂງແກ່ນຜ່ານຮູບຮ່າງອ້ອມຂ້າງໄດ້.
ເສັ້ນທາງເຂົ້າເຖິງທີ່ເປີດກວ້າງ, ຊ່ອງຫວ່າງທີ່ສົມເຫດສົມຜົນ, ແລະ ມຸມອຽງທີ່ໃຊ້ໄດ້ຈິງຊ່ວຍໃຫ້ເຄື່ອງມືສັ້ນລົງ ແລະ ຕົວຖືທີ່ແຂງແຮງກວ່າ. ທາງເລືອກເຫຼົ່ານີ້ຊ່ວຍປັບປຸງຄວາມແຂງແກ່ນ ແລະ ເຮັດໃຫ້ຂະບວນການມີຄວາມອ່ອນໄຫວຕໍ່ສຽງດັງ ແລະ ການໂຄ້ງງໍໜ້ອຍລົງ.
ຜູ້ອອກແບບຄວນພິຈາລະນາເຖິງການປະກອບເຄື່ອງມືທີ່ສົມບູນແທນທີ່ຈະພິຈາລະນາເສັ້ນຜ່າສູນກາງຂອງເຄື່ອງຕັດພຽງຢ່າງດຽວ. ລັກສະນະທີ່ແຄບອາດຈະຍອມຮັບເຄື່ອງມືຕັດໄດ້ ໃນຂະນະທີ່ຍັງປ້ອງກັນບໍ່ໃຫ້ຕົວຍຶດ ຫຼື ແກນໝູນເຂົ້າເຖິງຄວາມເລິກທີ່ຕ້ອງການ.
ຫຼີກລ່ຽງຮູຂຸມຂົນທີ່ເລິກເກີນໄປ
ຊ່ອງຫວ່າງທີ່ເລິກເກີນໄປເຮັດໃຫ້ເຄື່ອງມືຍື່ນອອກມາ, ການສັ່ນສະເທືອນ, ການສະສົມຂອງຊິບ, ແລະ ເວລາໃນການເຄື່ອງຈັກເພີ່ມຂຶ້ນ. ການອຽງ 5 ແກນສາມາດປັບປຸງການເຂົ້າເຖິງໄດ້, ແຕ່ມັນບໍ່ໄດ້ລົບລ້າງຂໍ້ຈຳກັດທີ່ກ່ຽວຂ້ອງກັບຄວາມເລິກທັງໝົດ.
ຖ້າເປັນໄປໄດ້, ໃຫ້ຫຼຸດຜ່ອນຄວາມເລິກຂອງຊ່ອງ, ເພີ່ມຄວາມກວ້າງຂອງຊ່ອງເປີດ, ໃຊ້ພື້ນທີ່ຂັ້ນໄດ, ຫຼື ແບ່ງສ່ວນປະກອບອອກເປັນສ່ວນທີ່ສາມາດເຄື່ອງຈັກໄດ້. ຊ່ອງເປີດທີ່ໃຫຍ່ກວ່າອາດຈະຊ່ວຍປັບປຸງການທຳຄວາມສະອາດ, ການເຄືອບ ແລະ ການກວດກາຫຼັງຈາກການເຄື່ອງຈັກ.
ຮູເລິກຄວນຈະຖືກຕ້ອງຕາມໜ້າທີ່. ຖ້າຄວາມເລິກພຽງແຕ່ຊ່ວຍຫຼຸດນ້ຳໜັກ ຫຼື ສ້າງລັກສະນະທີ່ເບິ່ງບໍ່ເຫັນ, ຮູທີ່ລຽບງ່າຍກວ່າອາດຈະໃຫ້ປະສິດທິພາບທີ່ຄ້າຍຄືກັນໃນລາຄາທີ່ຕໍ່າກວ່າ.
ໃຊ້ລັດສະໝີມຸມພາຍໃນທີ່ໃຊ້ໄດ້ຈິງ
ລັດສະໝີມຸມພາຍໃນທີ່ໃຊ້ໄດ້ຈິງຊ່ວຍໃຫ້ຮູບຊົງກະບອກມາດຕະຖານສາມາດຮັກສາການເຄື່ອນໄຫວທີ່ລຽບງ່າຍ ແລະ ການຕັດທີ່ໝັ້ນຄົງ. ມຸມພາຍໃນບໍ່ສາມາດຄົມໄດ້ຢ່າງສົມບູນແບບເມື່ອມັນຖືກຜະລິດໂດຍເຄື່ອງຕັດຮູບຊົງກະບອກທີ່ໝຸນວຽນ.
ລັດສະໝີທີ່ໃຫຍ່ກວ່າລັດສະໝີຂອງເຄື່ອງມືຈະປ້ອງກັນບໍ່ໃຫ້ເຄື່ອງຕັດເຂົ້າກັບມຸມໄດ້ຢ່າງເຕັມທີ່. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນຄວາມຄົມຂອງແຮງຕັດ, ສຽງດັງ, ຄວາມຮ້ອນ ແລະ ຮອຍທີ່ເບິ່ງເຫັນໄດ້.
ລັດສະໝີນ້ອຍຫຼາຍຕ້ອງການເຄື່ອງມືທີ່ມີເສັ້ນຜ່າສູນກາງນ້ອຍ, ເຊິ່ງມີຄວາມແຂງກະດ້າງໜ້ອຍກວ່າ ແລະ ກຳຈັດວັດສະດຸອອກຊ້າໆ. ການເພີ່ມລັດສະໝີທີ່ບໍ່ວິກິດສາມາດຫຼຸດຜ່ອນເວລາຮອບວຽນ ແລະ ຄວາມສ່ຽງຂອງເຄື່ອງມືໂດຍບໍ່ຕ້ອງປ່ຽນແປງໜ້າທີ່ຂອງອົງປະກອບ.
ຄວບຄຸມກຳແພງບາງໆ ແລະ ຄຸນສົມບັດທີ່ບໍ່ຮອງຮັບ
ກຳແພງບາງໆຄວນໜາ ແລະ ຮອງຮັບໄດ້ພຽງພໍທີ່ຈະຕ້ານທານກັບແຮງຕັດ, ແຮງກົດໜີບ, ແລະ ຄວາມກົດດັນຂອງວັດສະດຸ. ກຳແພງສູງ ຫຼື ບໍ່ສະເໝີພາບອາດຈະງໍໃນລະຫວ່າງການເຄື່ອງຈັກ ແລະ ເຄື່ອນຍ້າຍອີກຄັ້ງຫຼັງຈາກອຸປະກອນຖືກປ່ອຍອອກ.
ການຫຍາບທີ່ສົມດຸນ, ການຕັດສະຫຼັບກັນ, ການຜ່ານຂັ້ນຕອນການສຳເລັດຮູບເບົາໆ, ກະດູກຮອງຮັບຊົ່ວຄາວ, ແລະ ການວາງແຄ້ມຢ່າງລະມັດລະວັງສາມາດຫຼຸດຜ່ອນການບິດເບືອນໄດ້. ເຖິງຢ່າງໃດກໍ່ຕາມ, ການຄວບຄຸມຂະບວນການບໍ່ສາມາດຊົດເຊີຍການອອກແບບທີ່ອ່ອນແອທີ່ສຸດໄດ້ຢ່າງເຕັມທີ່.
ຄວນເລືອກຄວາມໜາຂອງຝາຜະໜັງຕາມວັດສະດຸ, ຄວາມສູງ, ຄວາມຍາວ, ຄວາມທົນທານ, ແລະ ການສຳເລັດຮູບຂອງໜ້າຜິວ. ຝາຜະໜັງອາລູມີນຽມບາງໆອາດຈະມີພຶດຕິກຳແຕກຕ່າງຈາກເຫຼັກສະແຕນເລດ ຫຼື ພາດສະຕິກທີ່ມີຂະໜາດຄ້າຍຄືກັນຫຼາຍ.
ການວາງແຜນການຈັດວາງວຽກງານ ແລະ ການເກັບກູ້ອຸປະກອນ
ຄວນພິຈາລະນາເຖິງການຍຶດຕິດຂອງວຽກກ່ອນທີ່ຮູບຮ່າງສຸດທ້າຍຈະຖືກແຊ່ແຂງ. ຜູ້ຜະລິດຕ້ອງການພື້ນຜິວແຂງ ຫຼື ລັກສະນະຊົ່ວຄາວທີ່ສາມາດໜີບໄດ້ໂດຍບໍ່ທຳລາຍພື້ນທີ່ທີ່ໃຊ້ການໄດ້.
ແຖບບູຊາ, ພື້ນຖານຫາງນົກເຂົາ, ເສົາທີ່ສາມາດຖອດອອກໄດ້, ຄາງອ່ອນທີ່ອອກແບບມາສະເພາະ, ຫຼື ອຸປະກອນຈຸດສູນສາມາດປັບປຸງການເຂົ້າເຖິງ ແລະ ການເຮັດຊ້ຳໄດ້. ຄຸນສົມບັດເຫຼົ່ານີ້ຄວນໃຫ້ການຮອງຮັບໃນຂະນະທີ່ປ່ອຍໃຫ້ໃບໜ້າທີ່ສຳຄັນຖືກເປີດເຜີຍ.
ປະລິມານທີ່ໝູນວຽນຂອງຊິ້ນສ່ວນ ແລະ ອຸປະກອນຄົບຊຸດຕ້ອງຢູ່ພາຍໃນຊອງເຄື່ອງຈັກ. ຄວນມີຊ່ອງຫວ່າງສຳລັບການກວດສອບ, ການປ່ຽນເຄື່ອງມື, ການຍ້າຍຊິບ, ແລະ ການເຄື່ອນຍ້າຍກັບຄືນຢ່າງປອດໄພ.
ຫຼຸດຜ່ອນຄວາມສັບສົນທີ່ບໍ່ແມ່ນໜ້າທີ່
ຄວນເອົາຄວາມຊັບຊ້ອນທີ່ບໍ່ມີປະໂຫຍດອອກເມື່ອມັນບໍ່ໄດ້ປັບປຸງປະສິດທິພາບ, ການປະກອບ, ນ້ຳໜັກ ຫຼື ຮູບລັກສະນະ. ທຸກໆມຸມປະສົມ, ລັດສະໝີນ້ອຍ, ຮູຕົກແຕ່ງ, ຫຼື ໜ້າດິນທີ່ມີຮູບຮ່າງເສລີເພີ່ມຄວາມພະຍາຍາມໃນການຂຽນໂປຣແກຣມ ແລະ ເຄື່ອງຈັກ.
ການງ່າຍດາຍອາດຈະຊ່ວຍໃຫ້ເຄື່ອງມືມີຂະໜາດໃຫຍ່ກວ່າ, ເສັ້ນທາງເຄື່ອງມືລຽບງ່າຍກວ່າ, ທິດທາງໜ້ອຍລົງ, ການກວດກາງ່າຍຂຶ້ນ, ແລະ ຄວາມສ່ຽງຕໍ່ການຂູດເສດຕ່ຳລົງ. ມັນຍັງສາມາດເຮັດໃຫ້ການປັບປຸງການອອກແບບໃນອະນາຄົດມີລາຄາຖືກລົງ.
ການທົບທວນ DFM ຄວນລະບຸວ່າຄຸນສົມບັດໃດທີ່ຕ້ອງການຄວາມສາມາດ 5 ແກນຢ່າງແທ້ຈິງ ແລະ ຄຸນສົມບັດໃດສາມາດທົດແທນໄດ້ດ້ວຍຮູບຮ່າງທີ່ງ່າຍດາຍກວ່າ. ສິ່ງນີ້ຊ່ວຍຮັກສາເຈດຕະນາດ້ານວິສະວະກຳໂດຍບໍ່ຕ້ອງຈ່າຍຄ່າການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ບໍ່ຈຳເປັນ.
ວິທີການເພີ່ມປະສິດທິພາບຂອງຂະບວນການ Milling 5 ແກນ?
ຂະ ບວນການຕັດ 5 ແກນແມ່ນໄດ້ຮັບການປັບປຸງໃຫ້ດີທີ່ສຸດໂດຍການໃຊ້ເຄື່ອງມືທີ່ແຂງແກ່ນ, ການໃຊ້ງານທີ່ໝັ້ນຄົງ, ການຄວບຄຸມທິດທາງເຄື່ອງມື, ການຈຳລອງທີ່ຖືກຢັ້ງຢືນ, ແລະ ການຈັດການຄວາມຮ້ອນ, ການສວມໃສ່, ແລະ ການບິດເບືອນທີ່ວາງແຜນໄວ້. ການເພີ່ມປະສິດທິພາບຄວນປັບປຸງຄວາມສາມາດໃນການເຮັດຊ້ຳຄືນ, ບໍ່ພຽງແຕ່ເຮັດໃຫ້ວົງຈອນການຕັ້ງໂປຣແກຣມສັ້ນລົງເທົ່ານັ້ນ.
ເລືອກເຄື່ອງມືຕັດທີ່ເໝາະສົມ
ເຄື່ອງມືຕັດທີ່ເໝາະສົມກົງກັບວັດສະດຸ, ຂະໜາດຂອງຄຸນລັກສະນະ, ຂອບເຂດທີ່ຕ້ອງການ, ສະພາບໜ້າດິນ, ແລະ ຍຸດທະສາດການຕັດ. ຄວນໃຊ້ເຄື່ອງມືສັ້ນທຸກຄັ້ງທີ່ຮູບຮ່າງອະນຸຍາດ ເພາະວ່າພວກມັນໃຫ້ຄວາມແຂງແກ່ນທີ່ດີກວ່າ.
ວັດສະດຸເຄື່ອງມື, ການເຄືອບ, ຈຳນວນຟລຸດ, ມຸມກ້ຽວວຽນ, ການກະກຽມຂອບ, ແລະ ປະເພດຂອງຕົວຍຶດ ມີຜົນກະທົບຕໍ່ການສ້າງຊິບ, ຄວາມຮ້ອນ, ແຮງຕັດ, ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື. ເຄື່ອງມືທີ່ຖືກອອກແບບມາສຳລັບອາລູມີນຽມອາດຈະເຮັດວຽກໄດ້ບໍ່ດີໃນທາດໄທທານຽມ ຫຼື ວັດສະດຸປະສົມທີ່ມີສີຂັດ.
ເຄື່ອງມືທີ່ມີຄວາມຍາວ ແລະ ມີເສັ້ນຜ່າສູນກາງນ້ອຍຄວນສະຫງວນໄວ້ສຳລັບລັກສະນະທີ່ຕ້ອງການໃຊ້ເຄື່ອງມືເຫຼົ່ານີ້ຢ່າງແທ້ຈິງ. ເມື່ອເຄື່ອງມືດັ່ງກ່າວບໍ່ສາມາດຫຼີກລ່ຽງໄດ້, ຄວນຄວບຄຸມການຮັບນ້ຳໜັກ, ການແລ່ນອອກ, ຄວາມສົມດຸນຂອງຕົວຍຶດ ແລະ ໄລຍະຫ່າງຂອງການທົດແທນຢ່າງລະມັດລະວັງ.
ເພີ່ມປະສິດທິພາບ Toolpaths ແລະ Tool Orientation
ເສັ້ນທາງເຄື່ອງມືທີ່ໄດ້ຮັບການປັບປຸງໃຫ້ດີທີ່ສຸດຮັກສາການໃຊ້ງານຂອງເຄື່ອງຕັດໃຫ້ໝັ້ນຄົງ ແລະ ຫຼີກລ່ຽງການເຄື່ອນໄຫວໝູນວຽນທີ່ບໍ່ຈຳເປັນ. ມຸມເຄື່ອງມືຄວນໃຫ້ການເຂົ້າເຖິງ ແລະ ມີໄລຍະຫ່າງໂດຍບໍ່ເຮັດໃຫ້ເກີດການປ່ຽນແປງແກນຢ່າງກະທັນຫັນ.
ການເຄື່ອນໄຫວການເຊື່ອມຕໍ່ທີ່ລຽບງ່າຍ, ມຸມຂອງສາຍ ແລະ ມຸມອຽງທີ່ຄວບຄຸມໄດ້, ທິດທາງການຕັດທີ່ສອດຄ່ອງ, ແລະ ການຫັນປ່ຽນທີ່ຄ່ອຍໆປັບປຸງພຶດຕິກຳຂອງເຄື່ອງຈັກ. ພວກມັນຍັງສາມາດຫຼຸດຜ່ອນເຄື່ອງໝາຍພະຍານບ່ອນທີ່ເສັ້ນທາງສຳເລັດຮູບທີ່ຢູ່ຕິດກັນພົບກັນ.
ຜູ້ຂຽນໂປຣແກຣມຄວນກວດສອບການເຄື່ອນໄຫວຂອງແກນຕົວຈິງແທນທີ່ຈະພຽງແຕ່ຈຸດຕິດຕໍ່ໃນແບບຈຳລອງ. ການປ່ຽນແປງເລັກນ້ອຍຢູ່ປາຍເຄື່ອງມືອາດຈະຕ້ອງການການເຄື່ອນໄຫວໝູນວຽນຂະໜາດໃຫຍ່ ຫຼື ໄວເມື່ອເຄື່ອງຕັດຢູ່ໄກຈາກຈຸດສູນກາງຂອງເຄື່ອງຈັກ.
ໃຊ້ການກວດຈັບການປະທະກັນ ແລະ ການຈຳລອງເຄື່ອງຈັກ
ການກວດຈັບການຊົນກັນຄວນປະກອບມີເຄື່ອງຕັດ, ເຄື່ອງຍຶດ, ແກນຕັດ, ໂຕະ, ອຸປະກອນຕິດຕັ້ງ, ສະຕັອກ, ຊິ້ນສ່ວນສຳເລັດຮູບ, ແລະ ຕູ້ເຄື່ອງຈັກ. ການກວດສອບຄົມຕັດຢ່າງດຽວບໍ່ໄດ້ສະແດງເຖິງຄວາມສ່ຽງທີ່ແທ້ຈິງຂອງໂຮງງານ.
ການຈຳລອງເຄື່ອງຈັກຄວນໃຊ້ການຕັ້ງຄ່າການໝູນວຽນ, ຂອບເຂດການເດີນທາງ, ຂໍ້ມູນການໝູນ, ແລະ ການປະກອບເຄື່ອງມືທີ່ຖືກຕ້ອງ. ການຈຳລອງທົ່ວໄປອາດຈະອະນຸມັດເສັ້ນທາງທີ່ເຄື່ອງຈັກຕົວຈິງບໍ່ສາມາດເຂົ້າເຖິງໄດ້ຢ່າງປອດໄພ.
ການຈຳລອງທີ່ໄດ້ຮັບການຢັ້ງຢືນຊ່ວຍຫຼຸດຜ່ອນເວລາໃນການພິສູດ, ແຕ່ການຜະລິດຄັ້ງທຳອິດຍັງຄວນໃຊ້ການຄວບຄຸມການປ້ອນຢ່າງລະມັດລະວັງ, ການກວດສອບການຊົດເຊີຍ, ການກວດສອບ, ແລະ ການສັງເກດ. ການຢັ້ງຢືນແບບດິຈິຕອລບໍ່ສາມາດກວດຫາອຸປະກອນທີ່ຕິດຕັ້ງຢູ່ໃນທິດທາງທີ່ຜິດໄດ້.
ຄວບຄຸມອັດຕາການປ້ອນ, ຄວາມໄວຂອງແກນໝູນ, ແລະ ການໃຊ້ງານຂອງເຄື່ອງມື
ອັດຕາການປ້ອນ, ຄວາມໄວຂອງແກນໝູນ, ແລະ ການໃຊ້ງານຂອງເຄື່ອງຕັດຄວນກົງກັບວັດສະດຸ, ຮູບຊົງຂອງເຄື່ອງມື, ຄວາມແຂງແກ່ນຂອງເຄື່ອງຈັກ, ແລະ ການປະຕິບັດງານທີ່ຕັ້ງໃຈໄວ້. ຄວາມໜາຂອງຊິບທີ່ໝັ້ນຄົງແມ່ນສຳຄັນກວ່າການໃຊ້ຄວາມໄວສູງສຸດທີ່ມີຢູ່.
ການຂູດຫຍາບຢ່າງຕໍ່ເນື່ອງຊ່ວຍຫຼີກລ່ຽງການເພີ່ມຂຶ້ນຂອງແຮງຢ່າງກະທັນຫັນໃນມຸມ ແລະ ບໍລິເວນແຄບ. ຕົວກໍານົດການສໍາເລັດຮູບຄວນຄວບຄຸມຄວາມສູງຂອງຫອຍແຄງ, ທິດທາງການຕັດ, ຄວາມຮ້ອນ, ແລະ ຄຸນນະພາບຂອງຂອບ ແທນທີ່ຈະພຽງແຕ່ຫຼຸດຜ່ອນການປ້ອນ.
ການເຄື່ອນໄຫວແບບໝູນສາມາດສົ່ງຜົນກະທົບຕໍ່ການປ້ອນປາຍເຄື່ອງມືເຖິງແມ່ນວ່າແກນແຕ່ລະອັນເບິ່ງຄືວ່າຈະເຄື່ອນທີ່ຊ້າໆ. ຕົວຄວບຄຸມຂັ້ນສູງ ແລະ ລະບົບ CAM ອາດຈະຊົດເຊີຍສິ່ງນີ້, ແຕ່ຜູ້ຂຽນໂປຣແກຣມຄວນກວດສອບການເຄື່ອນໄຫວ ແລະ ພື້ນຜິວທີ່ເກີດຂຶ້ນ.
ຈັດການການສວມໃສ່ຂອງເຄື່ອງມື, ຄວາມຮ້ອນ ແລະ ການບິດເບືອນຂອງຊິ້ນສ່ວນ
ການສວມໃສ່ຂອງເຄື່ອງມື, ຄວາມຮ້ອນ ແລະ ການບິດເບືອນຄວນໄດ້ຮັບການຈັດການກ່ອນທີ່ມັນຈະສົ່ງຜົນກະທົບຕໍ່ຂະໜາດ ຫຼື ຜິວໜ້າ. ໂປຣແກຣມ 5 ແກນມັກຈະມີວົງຈອນການສຳເລັດຮູບທີ່ຍາວນານບ່ອນທີ່ການເສື່ອມສະພາບຂອງເຄື່ອງມືເທື່ອລະກ້າວສາມາດປ່ຽນແປງໂປຣໄຟລ໌ສຸດທ້າຍໄດ້.
ການອຸ່ນເຄື່ອງ, ອຸນຫະພູມນ້ຳຢາເຢັນທີ່ໝັ້ນຄົງ, ການປ່ຽນເຄື່ອງມືທີ່ວາງແຜນໄວ້, ການຕິດຕາມກວດກາອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ແລະ ການກວດສອບໃນຂະບວນການສາມາດປັບປຸງຄວາມສອດຄ່ອງໄດ້. ຊິ້ນສ່ວນທີ່ມີມູນຄ່າສູງບໍ່ຄວນອາໄສເຄື່ອງຕັດຈົນກວ່າຈະເຫັນຄວາມລົ້ມເຫຼວໄດ້.
ການບິດເບືອນຂອງຊິ້ນສ່ວນຄວນໄດ້ຮັບການຈັດການຜ່ານການກຳຈັດສະຕັອກທີ່ສົມດຸນ, ການຫຍາບໃນຫຼາຍດ້ານ, ການໜີບທີ່ຄວບຄຸມ, ວັດສະດຸທີ່ຫຼຸດຜ່ອນຄວາມກົດດັນ, ແລະ ການສຳເລັດຮູບຫຼັງຈາກອົງປະກອບໄດ້ໝັ້ນຄົງແລ້ວ.
ການປະຕິບັດພື້ນຜິວສຳລັບຊິ້ນສ່ວນທີ່ຖືກຕັດ 5 ແກນ
ການປະຕິບັດພື້ນຜິວທົ່ວໄປສຳລັບ ຊິ້ນສ່ວນທີ່ຖືກຕັດ 5 ແກນປະກອບມີການອະໂນໄດ, ການຊຸບດ້ວຍໄຟຟ້າ, ການເຄືອບຜົງ, ການໃຫ້ຄວາມຮ້ອນ, ການຂັດເງົາ, ແລະ ການພົ່ນລູກປັດ. ການປະຕິບັດທີ່ຖືກຕ້ອງແມ່ນຂຶ້ນກັບວັດສະດຸ, ຄວາມຕ້ານທານການກັດກ່ອນ, ຄວາມແຂງ, ຄວາມນຳໄຟຟ້າ, ຮູບລັກສະນະ, ແລະ ຄວາມຕ້ອງການດ້ານມິຕິ.

| ການຮັກສາພື້ນຜິວ | ວັດສະດຸທົ່ວໄປ | ຈຸດປະສົງຫຼັກ | ການພິຈາລະນາການຜະລິດ |
| Anodizing | ອາລູມິນຽມ | ຄວາມຕ້ານທານການກັດກ່ອນ, ຄວາມແຂງ, ຮູບລັກສະນະ | ການເຄືອບມີຜົນກະທົບຕໍ່ຂະໜາດ ແລະ ສີອາດແຕກຕ່າງກັນໄປຕາມໂລຫະປະສົມ |
| ໄຟຟ້າ | ເຫຼັກ, ທອງແດງ, ທອງເຫລືອງ, ໂລຫະປະສົມທີ່ເລືອກ | ການກັດກ່ອນ, ການນຳໄຟຟ້າ, ການສວມໃສ່, ຮູບລັກສະນະ | ເສັ້ນດ້າຍ ແລະ ຂະໜາດທີ່ແໜ້ນໜາອາດຈະຕ້ອງການການປິດບັງ |
| Powder Coating | ອາລູມິນຽມແລະເຫຼັກກ້າ | ປ້ອງກັນ ແລະ ເຄືອບດ້ວຍເຄື່ອງສຳອາງທີ່ທົນທານ | ການເຄືອບໜາສາມາດຕື່ມເຕັມລັກສະນະນ້ອຍໆໄດ້ |
| ການຮັກສາຄວາມຮ້ອນ | ເຫຼັກກ້າ, ອາລູມິນຽມ, ໂລຫະປະສົມໄທທານຽມ | ຄວາມເຂັ້ມແຂງ, ຄວາມແຂງ, ການຄວບຄຸມຄວາມກົດດັນ | ການບິດເບືອນອາດຈະຕ້ອງການການປຸງແຕ່ງສຳເລັດຮູບ |
| ຂັດ | ໂລຫະ ແລະ ພາດສະຕິກທີ່ເລືອກ | ຄວາມລຽບນຽນ ແລະ ຮູບລັກສະນະດ້ານຄວາມງາມ | ສາມາດມົນຂອບ ຫຼື ປ່ຽນແປງລາຍລະອຽດນ້ອຍໆໄດ້ |
| ການລະເບີດລູກປັດ | ອາລູມິນຽມ, ເຫຼັກສະແຕນເລດ, ໂລຫະອື່ນໆ | ໂຄງສ້າງດ້ານທີ່ເປັນເອກະພາບ | ການຈັດການ ແລະ ການປິດບັງມີຜົນກະທົບຕໍ່ຄວາມໜຽວຂອງເຄື່ອງສຳອາງ |
Anodizing
ການອະໂນໄດຊ໌ (Anodizing) ແມ່ນການປິ່ນປົວດ້ວຍໄຟຟ້າເຄມີທີ່ໃຊ້ສ່ວນໃຫຍ່ເພື່ອປັບປຸງຄວາມຕ້ານທານການກັດກ່ອນ, ຄວາມແຂງຂອງພື້ນຜິວ ແລະ ຮູບລັກສະນະຂອງອົງປະກອບອາລູມີນຽມ. ມັນຍັງສາມາດໃຫ້ສີສັນຕົກແຕ່ງໄດ້.
ການເຄືອບຈະປ່ຽນຂະໜາດສຸດທ້າຍຂອງພື້ນຜິວທີ່ໄດ້ຮັບການປິ່ນປົວ, ເຊິ່ງມີຄວາມສຳຄັນຕໍ່ຮູເຈາະ, ເສັ້ນດ້າຍ, ໜ້າປະທັບຕາ, ແລະ ການຕິດແໜ້ນ. ຮູບແຕ້ມຄວນຊີ້ແຈງວ່າຂະໜາດດັ່ງກ່າວໃຊ້ໄດ້ກ່ອນ ຫຼື ຫຼັງການອະໂນໄດຊ໌.
ສະພາບໂລຫະປະສົມ ແລະ ພື້ນຜິວມີອິດທິພົນຕໍ່ສີ ແລະ ຄວາມສອດຄ່ອງ. ຊິ້ນສ່ວນທີ່ມີຈຸດປະສົງເພື່ອໃຫ້ກົງກັບຄວາມງາມຄວນໃຊ້ຊຸດວັດສະດຸທີ່ຄວບຄຸມ ແລະ ຂັ້ນຕອນການເຄື່ອງຈັກ ແລະ ການພົ່ນສີທີ່ສອດຄ່ອງກັນ.
ໄຟຟ້າ
ການຊຸບໂລຫະດ້ວຍໄຟຟ້າຈະວາງຊັ້ນໂລຫະເຊັ່ນ: ນິກເກີນ, ສັງກະສີ, ໂຄຣມ ຫຼື ຊັ້ນເຄືອບອື່ນໆໃສ່ອົງປະກອບ. ມັນຖືກນໍາໃຊ້ສໍາລັບການປ້ອງກັນການກັດກ່ອນ, ການນໍາໄຟຟ້າ, ຄວາມຕ້ານທານການສວມໃສ່, ຫຼື ຮູບລັກສະນະ.
ຄວາມໜາຂອງການເຄືອບສາມາດສົ່ງຜົນກະທົບຕໍ່ຮູນ້ອຍໆ, ເສັ້ນດ້າຍ, ຄວາມພໍດີ ແລະ ຂອບແຫຼມ. ພື້ນທີ່ເຮັດວຽກອາດຈະຕ້ອງການການປິດບັງ, ແລະ ຂໍ້ກຳນົດການເຄືອບຄວນກຳນົດທັງວັດສະດຸ ແລະ ຄວາມໜາທີ່ຕ້ອງການ.
ຮູບຊົງເລຂາຄະນິດ 5 ແກນທີ່ສັບສົນອາດສ້າງຄວາມທ້າທາຍໃນການແຈກຢາຍການເຄືອບໃນຮ່ອງ ແລະ ຮູເລິກ. ຜູ້ສະໜອງສຳເລັດຮູບຄວນທົບທວນຄືນວ່າຮູບຊົງເລຂາຄະນິດສາມາດໄດ້ຮັບການຄຸ້ມຄອງທີ່ສະໝໍ່າສະເໝີໄດ້ຫຼືບໍ່.
Powder Coating
ການເຄືອບຜົງໃຫ້ການປ້ອງກັນທີ່ທົນທານ ແລະ ເປັນພື້ນຜິວທີ່ສວຍງາມເທິງອາລູມິນຽມ, ເຫຼັກກ້າ ແລະ ໂລຫະອື່ນໆທີ່ເໝາະສົມ. ມັນຖືກນໍາໃຊ້ທົ່ວໄປສໍາລັບເຮືອນ, ຂາຕັ້ງ, ກອບ ແລະ ອົງປະກອບອຸປະກອນທີ່ເປີດເຜີຍ.
ການເຄືອບນີ້ໜາກວ່າຊັ້ນຊຸບຫຼືອະໂນໄດซ์ສ່ວນໃຫຍ່. ຮູນ້ອຍໆ, ເສັ້ນດ້າຍ, ຈຸດຕໍ່ດິນ, ຊ່ອງປະທັບຕາ, ແລະ ໜ້າຜິວທີ່ສອດກັນຄວາມແມ່ນຍຳໂດຍປົກກະຕິແລ້ວຕ້ອງການການປິດບັງ.
ຂອບແຫຼມອາດຈະໄດ້ຮັບການປົກປິດທີ່ບໍ່ສະໝໍ່າສະເໝີກັນກ່ວາພື້ນຜິວກວ້າງ, ໃນຂະນະທີ່ຖົງເລິກອາດຈະຍາກທີ່ຈະປົກປິດຢ່າງສະໝໍ່າສະເໝີ. ການອອກແບບຂອບ ແລະ ທິດທາງການຫ້ອຍຄວນໄດ້ຮັບການທົບທວນຄືນກ່ອນການຜະລິດ.
ການຮັກສາຄວາມຮ້ອນ
ການປະຕິບັດຄວາມຮ້ອນປ່ຽນແປງຄຸນສົມບັດທາງກົນຈັກ, ຄວາມແຂງ, ຄວາມແຂງແຮງ, ຫຼື ຄວາມກົດດັນພາຍໃນຂອງຊິ້ນສ່ວນໂລຫະ. ມັນອາດຈະຖືກນຳໃຊ້ກ່ອນການຫຍາບ, ລະຫວ່າງຂັ້ນຕອນການເຄື່ອງຈັກ, ຫຼື ຫຼັງຈາກການເອົາວັດສະດຸຫຼັກອອກ.
ລຳດັບດັ່ງກ່າວມີຜົນກະທົບຕໍ່ຄວາມໝັ້ນຄົງຂອງມິຕິ. ການເຄື່ອງຈັກຫຼັງຈາກການແຂງຕົວເຮັດໃຫ້ເຄື່ອງມືສວມໃສ່ເພີ່ມຂຶ້ນ, ໃນຂະນະທີ່ການໃຫ້ຄວາມຮ້ອນຫຼັງຈາກການເຄື່ອງຈັກສາມາດເຮັດໃຫ້ຮູ, ຄວາມຮາບພຽງ, ຕຳແໜ່ງ ແລະ ຝາບາງໆບິດເບືອນໄດ້.
ອົງປະກອບທີ່ສຳຄັນອາດຈະຕ້ອງການການເຄື່ອງຈັກທີ່ຫຍາບຄາຍ, ການບັນເທົາຄວາມກົດດັນ, ການປຸງແຕ່ງດ້ວຍຄວາມຮ້ອນ, ແລະ ການສຳເລັດຮູບສຸດທ້າຍ. ຂໍ້ກຳນົດການແຕ້ມຮູບ ແລະ ການຊື້ຄວນກຳນົດເງື່ອນໄຂທີ່ຕ້ອງການຢ່າງຊັດເຈນ.
ການຂັດ ແລະ ການລະເບີດລູກປັດ
ການຂັດເງົາ ແລະ ການພົ່ນດ້ວຍລູກປັດຈະປ່ຽນແປງໂຄງສ້າງພື້ນຜິວ ແລະ ຮູບລັກສະນະຂອງຊິ້ນສ່ວນເຄື່ອງຈັກ. ການຂັດເງົາຊ່ວຍຫຼຸດຜ່ອນຄວາມຫຍາບ ຫຼື ສ້າງພື້ນຜິວທີ່ສະທ້ອນແສງ, ໃນຂະນະທີ່ການພົ່ນດ້ວຍລູກປັດຈະເຮັດໃຫ້ມີຜິວດ້ານທີ່ເປັນເອກະພາບຫຼາຍຂຶ້ນ.
ການຂັດດ້ວຍມືສາມາດເຮັດໃຫ້ຂອບແຫຼມມົນ, ເຮັດໃຫ້ລາຍລະອຽດນ້ອຍໆອ່ອນລົງ, ແລະ ປ່ຽນຂະໜາດທ້ອງຖິ່ນ. ດັ່ງນັ້ນ, ຂໍ້ກຳນົດດ້ານຄວາມງາມຄວນລະບຸພື້ນຜິວທີ່ຄວບຄຸມ ແລະ ເຄື່ອງໝາຍທິດທາງທີ່ຍອມຮັບໄດ້.
ການພົ່ນລູກປັດສາມາດປິດບັງການປ່ຽນແປງຂອງເສັ້ນທາງເຄື່ອງມືເລັກນ້ອຍໄດ້ ແຕ່ຈະບໍ່ລຶບຮອຍຕັດທີ່ເລິກ ຫຼື ຄວາມຜິດພາດທາງເລຂາຄະນິດ. ຊິ້ນສ່ວນຕ່າງໆຄວນໄດ້ຮັບການເຄື່ອງຈັກໃຫ້ມີຜິວໜ້າທີ່ເໝາະສົມກ່ອນການປຸງແຕ່ງໃຫ້ສວຍງາມ.
ສິ່ງທີ່ມີຜົນກະທົບຕໍ່ຄ່າໃຊ້ຈ່າຍໃນການເຈາະ CNC 5 ແກນ?
ຄ່າໃຊ້ຈ່າຍໃນການເຈາະ CNC 5 ແກນແມ່ນຂຶ້ນກັບວັດສະດຸ, ຂະໜາດຂອງສິນຄ້າ, ຮູບຮ່າງ, ຄວາມທົນທານ, ຜິວໜ້າ, ການຂຽນໂປຣແກຣມ, ການຕິດຕັ້ງ, ເຄື່ອງມື, ການກວດກາ, ປະລິມານການຜະລິດ, ແລະ ເວລານຳ. ອັດຕາຄ່າບໍລິການຕໍ່ຊົ່ວໂມງຂອງເຄື່ອງຈັກແມ່ນພຽງແຕ່ສ່ວນໜຶ່ງຂອງຕົ້ນທຶນທັງໝົດ.
ວັດສະດຸແລະຂະຫນາດຫຼັກຊັບ
ວັດສະດຸມີຜົນກະທົບຕໍ່ຕົ້ນທຶນໂດຍຜ່ານລາຄາຊື້, ຄວາມໄວໃນການຕັດ, ການສວມໃສ່ຂອງເຄື່ອງມື, ຄວາມຕ້ອງການຂອງນ້ຳຢາຫລໍ່ເຢັນ, ແລະ ຄວາມຫຍຸ້ງຍາກໃນການຕັດ. ໂດຍທົ່ວໄປແລ້ວໂລຫະປະສົມໄທທານຽມ ແລະ ນິກເກີນຕ້ອງໃຊ້ເວລາ ແລະ ເຄື່ອງມືຫຼາຍກວ່າອາລູມິນຽມ ຫຼື ທອງເຫຼືອງທີ່ຕັດອອກເອງ.
ຂະໜາດຂອງສະຕັອກກຳນົດວ່າວັດສະດຸຕ້ອງຖືກກຳຈັດອອກຫຼາຍປານໃດ. ສ່ວນປະກອບສຳເລັດຮູບນ້ຳໜັກເບົາອາດຈະຍັງມີລາຄາແພງເມື່ອມັນເລີ່ມຕົ້ນເປັນເຫຼັກກ້າຂະໜາດໃຫຍ່ ແລະ ຕ້ອງການການຫຍາບຢ່າງກວ້າງຂວາງ.
ສິນຄ້າຄົງຄັງທີ່ໃກ້ຄຽງກັບມູນຄ່າສຸດທິ, ການຕີເຫຼັກ ຫຼື ການຫລໍ່ສາມາດຫຼຸດຜ່ອນສິ່ງເສດເຫຼືອສຳລັບປະລິມານການຜະລິດທີ່ເໝາະສົມ. ຢ່າງໃດກໍຕາມ, ພວກມັນອາດຈະເພີ່ມເຄື່ອງມື, ການສັ່ງຊື້ຂັ້ນຕ່ຳ ຫຼື ຄວາມຕ້ອງການເວລານຳທີ່ບໍ່ປະຫຍັດສຳລັບຕົ້ນແບບ.
ຮູບຮ່າງຊິ້ນສ່ວນ ແລະ ການກຳຈັດວັດສະດຸ
ຮູບຮ່າງທີ່ສັບສົນເພີ່ມຄ່າໃຊ້ຈ່າຍເມື່ອມັນຕ້ອງການການເຂົ້າເຖິງທີ່ຈຳກັດ, ເຄື່ອງມືຫຼາຍຢ່າງ, ການກ້າວຂ້າມຂັ້ນໄດນ້ອຍໆ, ການສຳເລັດຮູບຊ້າ, ຫຼື ການປ່ຽນແປງແກນເຄື່ອງມືຊ້ຳໆ. ຮູເລິກ ແລະ ກຳແພງບາງໆຍັງເພີ່ມຄວາມສ່ຽງ.
ອັດຕາສ່ວນການກຳຈັດວັດສະດຸທີ່ສູງເຮັດໃຫ້ເວລາໃນການກັດກ່ອນເພີ່ມຂຶ້ນ, ປະລິມານຂອງຊິບ, ການສວມໃສ່ຂອງເຄື່ອງມື, ແລະ ການຄວບຄຸມການບິດເບືອນ. ຂະບວນການດັ່ງກ່າວອາດຈະຕ້ອງການການກັດກ່ອນແບບເປັນຂັ້ນຕອນ ຫຼື ການຜ່ອນຄາຍລະດັບກາງກ່ອນທີ່ຈະສຳເລັດຮູບ.
ການກຳຈັດຄວາມສັບສົນທີ່ບໍ່ມີປະໂຫຍດມັກຈະເປັນວິທີທີ່ມີປະສິດທິພາບທີ່ສຸດໃນການຫຼຸດຜ່ອນຄ່າໃຊ້ຈ່າຍ. ການປ່ຽນແປງການອອກແບບເລັກນ້ອຍສາມາດເຮັດໃຫ້ມີເຄື່ອງຕັດທີ່ໃຫຍ່ກວ່າ, ເຄື່ອງມືທີ່ສັ້ນກວ່າ, ອຸປະກອນທີ່ງ່າຍຂຶ້ນ, ຫຼື ການກວດກາໄວຂຶ້ນ.
ຄວາມທົນທານແລະການສໍາເລັດຮູບດ້ານ
ຄວາມທົນທານທີ່ເຂັ້ມງວດຈະເພີ່ມຄ່າໃຊ້ຈ່າຍ ເພາະວ່າມັນຕ້ອງການເງື່ອນໄຂທີ່ໝັ້ນຄົງກວ່າ, ການຜ່ານຂັ້ນຕອນສຸດທ້າຍ, ການຕິດຕາມກວດກາເຄື່ອງມື, ການກວດສອບ, ແລະ ການກວດກາ. ພວກມັນຍັງອາດຈະເພີ່ມຄວາມສ່ຽງຕໍ່ການເປັນເສດເຫຼັກ.
ການສຳເລັດຮູບພື້ນຜິວທີ່ດີຕ້ອງການການຕັດຂັ້ນໄດທີ່ນ້ອຍກວ່າ, ທິດທາງການຕັດທີ່ຄວບຄຸມໄດ້, ການຜ່ານຫຼາຍຂຶ້ນ, ແລະ ບາງຄັ້ງການຂັດດ້ວຍມື. ພື້ນທີ່ຮູບຊົງອິດສະຫຼະຂະໜາດໃຫຍ່ສາມາດໃຊ້ເວລາເຄື່ອງຈັກຫຼາຍ.
ມີພຽງແຕ່ພື້ນຜິວທີ່ໃຊ້ງານໄດ້ເທົ່ານັ້ນທີ່ຄວນໄດ້ຮັບການຄວບຄຸມທີ່ເຂັ້ມງວດ. ຄວາມທົນທານທົ່ວໄປ ແລະ ການສຳເລັດຮູບດ້ວຍເຄື່ອງຈັກມາດຕະຖານມັກຈະພຽງພໍສຳລັບພາກພື້ນທີ່ບໍ່ສຳຄັນ.
ຄວາມສັບສົນຂອງການຂຽນໂປຣແກຣມ ແລະ ການຕັ້ງຄ່າ
ຄ່າໃຊ້ຈ່າຍໃນການຂຽນໂປຣແກຣມເພີ່ມຂຶ້ນເມື່ອມີການເຄື່ອນໄຫວພ້ອມໆກັນ, ທິດທາງການເຄື່ອງຈັກຫຼາຍຢ່າງ, ລັກສະນະທີ່ອ່ອນໄຫວຕໍ່ການຊົນກັນ, ແລະ ການສຳເລັດຮູບພື້ນຜິວທີ່ສັບສົນ. ວິສະວະກອນ CAM ຍັງຕ້ອງກວດສອບການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກຫຼັງການປະມວນຜົນ.
ຄ່າໃຊ້ຈ່າຍໃນການຕິດຕັ້ງລວມມີການກະກຽມສິນຄ້າ, ການອອກແບບອຸປະກອນ, ຄາງອ່ອນ, ຂັ້ນຕອນການກວດສອບ, ການກະກຽມເຄື່ອງມື, ແລະ ການກວດສອບສ່ວນທຳອິດ.
ການສັ່ງຊື້ຊ້ຳໆຈະແຈກຢາຍຄ່າໃຊ້ຈ່າຍດ້ານວິສະວະກຳຄົງທີ່ເຫຼົ່ານີ້ໄປທົ່ວອົງປະກອບຕ່າງໆຫຼາຍຂຶ້ນ. ການແກ້ໄຂທີ່ໝັ້ນຄົງ ແລະ ອຸປະກອນທີ່ໃຊ້ຄືນໄດ້ດັ່ງນັ້ນຈຶ່ງຊ່ວຍປັບປຸງປະຫຍັດຂອງໜ່ວຍ.
ຂໍ້ກຳນົດກ່ຽວກັບເຄື່ອງມື ແລະ ອຸປະກອນຕິດຕັ້ງ
ຄ່າໃຊ້ຈ່າຍຂອງເຄື່ອງມືແມ່ນຂຶ້ນກັບວັດສະດຸຕັດ, ການເຄືອບ, ຂະໜາດ, ຂອບເຂດການເຂົ້າເຖິງ, ຕົວຍຶດ, ແລະອາຍຸການໃຊ້ງານທີ່ຄາດໄວ້. ໂລຫະປະສົມແຂງ, ວັດສະດຸປະສົມທີ່ມີສີຂັດ, ແລະເຄື່ອງມືສຳເລັດຮູບຂະໜາດນ້ອຍອາດຕ້ອງການການປ່ຽນແທນເລື້ອຍໆ.
ອຸປະກອນຕິດຕັ້ງທີ່ອອກແບບມາເປັນພິເສດມີລາຄາແພງກວ່າເຄື່ອງສອດມາດຕະຖານ, ແຕ່ພວກມັນອາດຈະຊ່ວຍປັບປຸງການເຂົ້າເຖິງ, ການເຮັດຊ້ຳຄືນ, ແລະ ເວລາຮອບວຽນ. ອຸປະກອນຕິດຕັ້ງທີ່ອອກແບບໄດ້ດີຍັງສາມາດຫຼຸດຜ່ອນຄວາມແຕກຕ່າງຂອງການກວດກາໄດ້.
ສຳລັບຕົ້ນແບບ, ການເຮັດວຽກແບບເສຍສະລະແບບງ່າຍໆອາດຈະມີລາຄາຖືກກວ່າອຸປະກອນສະເພາະ. ປະລິມານການຜະລິດອາດຈະໃຫ້ເຫດຜົນວ່າລະບົບສູນຈຸດ ຫຼື ຫຼາຍພາກສ່ວນນັ້ນຊ່ວຍຫຼຸດຜ່ອນເວລາໃນການຕິດຕັ້ງ.
ປະລິມານການຜະລິດ ແລະ ເວລານຳ
ປະລິມານການຜະລິດມີຜົນກະທົບຕໍ່ວິທີການແຈກຢາຍຄ່າໃຊ້ຈ່າຍໃນການຂຽນໂປຣແກຣມ, ການຕັ້ງຄ່າ, ເຄື່ອງມື ແລະ ການກວດກາ. ການເຈາະ 5 ແກນສາມາດປະຫຍັດໄດ້ສຳລັບຕົ້ນແບບເພາະມັນຫຼີກລ່ຽງແມ່ພິມ ແລະ ອຸປະກອນມຸມທີ່ອຸທິດຕົນ.
ສຳລັບການຜະລິດຊ້ຳໆ, ອຸປະກອນຕິດຕັ້ງທີ່ໄດ້ຮັບການປັບປຸງໃຫ້ດີທີ່ສຸດ, ໂຄງການທີ່ໄດ້ຮັບການພິສູດແລ້ວ, ແລະ ຂໍ້ມູນອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ຄວບຄຸມໄດ້ສາມາດຫຼຸດຜ່ອນຕົ້ນທຶນຕໍ່ໜ່ວຍໄດ້. ຂະໜາດຂອງຊຸດການຜະລິດຄວນພິຈາລະນາເຖິງວຽກງານໃນຂະບວນການ, ຄວາມສາມາດໃນການກວດກາ, ແລະ ຄວາມພ້ອມຂອງວັດສະດຸ.
ເວລານຳທີ່ຖືກບີບອັດອາດຈະເພີ່ມຕົ້ນທຶນເມື່ອພວກມັນຕ້ອງການການກຳນົດເວລາທີ່ສຳຄັນ, ການເລັ່ງວັດສະດຸ, ການຈັດຊື້ເຄື່ອງມືຢ່າງວ່ອງໄວ, ເວລາເຮັດວຽກລ່ວງເວລາ, ຫຼື ແຜນການຜະລິດທີ່ຖືກຂັດຂວາງ.
ວິທີການເລືອກຜູ້ໃຫ້ບໍລິການເຄື່ອງຕັດ CNC 5 ແກນ?
ຄວນເລືອກຜູ້ສະໜອງເຄື່ອງຕັດ CNC 5 ແກນຕາມຄວາມສາມາດຂອງເຄື່ອງຈັກ, ປະສົບການການຂຽນໂປຣແກຣມ, ຄວາມຮູ້ກ່ຽວກັບວັດສະດຸ, ຊັບພະຍາກອນການກວດກາ, ລະບົບຄຸນນະພາບ, ການສື່ສານ ແລະ ການສະໜັບສະໜູນການຜະລິດ. ການເປັນເຈົ້າຂອງ ເຄື່ອງ ຈັກ 5 ແກນພຽງຢ່າງດຽວບໍ່ໄດ້ພິສູດຄວາມສາມາດໃນການຜະລິດ.
ຂະໜາດເຄື່ອງຈັກ ແລະ ການຕັ້ງຄ່າແກນ
ຂະໜາດເຄື່ອງຈັກ ແລະ ການຕັ້ງຄ່າແກນຕ້ອງກົງກັບຂະໜາດ, ນ້ຳໜັກ, ໄລຍະຫ່າງຂອງແກນໝູນ ແລະ ຄວາມຕ້ອງການຂອງແກນໝູນຂອງສ່ວນປະກອບ. ການເຄື່ອນທີ່ທີ່ກຳນົດໄວ້ຢ່າງດຽວບໍ່ໄດ້ຢືນຢັນວ່າຊິ້ນສ່ວນສາມາດໝູນໄດ້ຢ່າງປອດໄພ.
ສູນເຄື່ອງຈັກແນວຕັ້ງ CNC 5 ແກນອາດຈະມີປະສິດທິພາບສຳລັບອົງປະກອບທີ່ມີຄວາມແມ່ນຍໍາສູງຂະໜາດກະທັດຮັດ, ໃນຂະນະທີ່ອຸປະກອນຫົວໂຕະຂະໜາດໃຫຍ່ ຫຼື ອຸປະກອນຫົວຕໍ່ຫົວອາດຈະດີກວ່າສຳລັບໂຄງສ້າງໜັກ ແລະ ຊິ້ນສ່ວນທີ່ຍາວ.
ຜູ້ສະໜອງຄວນປະເມີນຊອງທີ່ໝູນວຽນຄົບຖ້ວນ, ຄວາມສູງຂອງອຸປະກອນ, ໄລຍະຫ່າງຂອງແກນ, ຂອບເຂດເຄື່ອງມື, ແລະ ນ້ຳໜັກบรรทุกໝູນວຽນກ່ອນທີ່ຈະຢືນຢັນຄວາມສາມາດໃນການຜະລິດ.
ປະສົບການດ້ານວັດສະດຸ ແລະ ອຸດສາຫະກຳ
ປະສົບການດ້ານວັດສະດຸຊ່ວຍໃຫ້ຜູ້ສະໜອງເລືອກເຄື່ອງມື, ພາລາມິເຕີການຕັດ, ນ້ຳຢາຫຼໍ່ເຢັນ, ອຸປະກອນຕ່າງໆ ແລະ ວິທີການຄວບຄຸມການບິດເບືອນທີ່ເໝາະສົມ. ການເຄື່ອນໄຫວ 5 ແກນບໍ່ໄດ້ທົດແທນຄວາມຮູ້ກ່ຽວກັບພຶດຕິກຳທີ່ຫຍຸ້ງຍາກຂອງວັດສະດຸ.
ປະສົບການໃນອຸດສາຫະກໍາແມ່ນມີຄວາມສໍາຄັນເມື່ອໂຄງການຕ້ອງການການຕິດຕາມ, ການຮັບຮອງ, ການສໍາເລັດທີ່ຄວບຄຸມ, ເອກະສານທີ່ຖືກຄວບຄຸມ, ຫຼື ການກວດກາພິເສດ.
ຕົວຢ່າງອົງປະກອບທີ່ສາມາດປຽບທຽບໄດ້ແມ່ນມີປະໂຫຍດຫຼາຍກວ່າຖະແຫຼງການຄວາມສາມາດແບບກວ້າງໆ. ຜູ້ສະໜອງຄວນຈະສາມາດອະທິບາຍຄວາມສ່ຽງ ແລະ ເສັ້ນທາງການຜະລິດສຳລັບຮູບຮ່າງ ແລະ ວັດສະດຸສະເພາະ.
ຄວາມສາມາດໃນການຂຽນໂປຣແກຣມ ແລະ ການຈຳລອງ CAM
ຜູ້ສະໜອງຄວນໃຊ້ຊອບແວ CAM ທີ່ເໝາະສົມ, ໂປເຊດເຊີສະເພາະເຄື່ອງຈັກ, ແລະ ການຈຳລອງການປະທະກັນຢ່າງຄົບຖ້ວນ. ລະບົບເຫຼົ່ານີ້ປ່ຽນການອອກແບບໃຫ້ເປັນການເຄື່ອນໄຫວຂອງເຄື່ອງຈັກທີ່ປອດໄພ ແລະ ສາມາດຄວບຄຸມໄດ້.
ຖາມວ່າການຈຳລອງປະກອບມີແກນໝູນ, ໂຕະໝູນ, ອຸປະກອນຕິດຕັ້ງ, ຕົວຍຶດເຄື່ອງມື, ສະຕັອກ, ແລະ ຂອບເຂດການເຄື່ອນທີ່ຫຼືບໍ່. ການຈຳລອງປາຍເຄື່ອງມືຢ່າງດຽວບໍ່ພຽງພໍສຳລັບວຽກ 5 ແກນທີ່ສັບສົນ.
ຂະບວນການຂຽນໂປຣແກຣມທີ່ສົມບູນແລ້ວປະກອບມີການຄວບຄຸມການແກ້ໄຂ, ການປະກອບເຄື່ອງມືທີ່ບັນທຶກໄວ້, ການກວດສອບທີ່ຄວບຄຸມ, ແລະ ການກວດສອບລະຫັດ CNC ທີ່ໂພສລົງແທນທີ່ຈະອີງໃສ່ພຽງແຕ່ຮູບແບບ CAM ຕົ້ນສະບັບເທົ່ານັ້ນ.
ຄວາມທົນທານ ແລະ ຄວາມສາມາດໃນການກວດກາ
ຄວາມສາມາດໃນການທົນທານຄວນໄດ້ຮັບການສະໜັບສະໜູນຈາກອຸປະກອນວັດແທກທີ່ໄດ້ຮັບການປັບທຽບ ແລະ ວິທີການທີ່ສາມາດເຂົ້າເຖິງຄຸນລັກສະນະທີ່ສັບສົນຂອງອົງປະກອບ. ການຮຽກຮ້ອງຄວາມທົນທານທົ່ວໄປບໍ່ພຽງພໍ.
ຮູທີ່ມີມຸມ, ໂປຣໄຟລ໌ຮູບຊົງອິດສະຫຼະ, ຕຳແໜ່ງຫຼາຍໜ້າ, ແລະ ຂໍ້ມູນປະກອບອາດຕ້ອງການການກວດກາ CMM, ການສະແກນດ້ວຍແສງ, ຫຼື ອຸປະກອນຕິດຕັ້ງທີ່ກຳນົດເອງ.
ຜູ້ສະໜອງຄວນອະທິບາຍວິທີການສ້າງລະບົບຖານຂໍ້ມູນແບບແຕ້ມຮູບໃນລະຫວ່າງການເຄື່ອງຈັກແລະການກວດກາ. ຄຸນສົມບັດບໍ່ສາມາດຄວບຄຸມໄດ້ຢ່າງໜ້າເຊື່ອຖືເມື່ອວິທີການວັດແທກບໍ່ສາມາດສ້າງໂຄງສ້າງອ້າງອີງທີ່ຕັ້ງໃຈໄວ້ຄືນໃໝ່.
ການຮັບປະກັນຄຸນນະພາບແລະການຢັ້ງຢືນ
ການຮັບປະກັນຄຸນນະພາບຄວນຄວບຄຸມການລະບຸວັດສະດຸ, ການແກ້ໄຂແບບແຕ້ມ, ການຕິດຕັ້ງ, ເຄື່ອງມື, ການກວດກາ, ຄວາມບໍ່ສອດຄ່ອງ, ການສຳເລັດຮູບ, ແລະ ການຂົນສົ່ງ. ການຮັບຮອງສະໜັບສະໜູນລະບົບແຕ່ບໍ່ໄດ້ທົດແທນວິໄນຂອງຂະບວນການປະຈຳວັນ.
ບັນທຶກການກວດກາ, ບົດລາຍງານບົດຄວາມທຳອິດ, ໃບຢັ້ງຢືນວັດສະດຸ ແລະ ເອກະສານຂະບວນການຄວນມີໃຫ້ເມື່ອໂຄງການຕ້ອງການ.
ລະດັບຄຸນນະພາບທີ່ເໝາະສົມແມ່ນຂຶ້ນກັບຄວາມສ່ຽງໃນການນຳໃຊ້. ຕົ້ນແບບທີ່ເບິ່ງເຫັນໄດ້ອາດຕ້ອງການການກວດສອບມິຕິພື້ນຖານ, ໃນຂະນະທີ່ອົງປະກອບການບິນອະວະກາດ, ການແພດ ຫຼື ຄວາມກົດດັນອາດຕ້ອງການການຕິດຕາມລາຍລະອຽດ.
ເວລານຳ, ການສື່ສານ ແລະ ການສະໜັບສະໜູນການຜະລິດ
ການສະໜັບສະໜູນການຜະລິດທີ່ໜ້າເຊື່ອຖືລວມມີຄຳຕິຊົມ DFM ທີ່ຊັດເຈນ, ກຳນົດເວລາທີ່ເປັນຈິງ, ການສື່ສານດ້ານວິສະວະກຳທີ່ຕອບສະໜອງໄດ້, ແລະ ການປັບປຸງການອອກແບບທີ່ຄວບຄຸມ.
ຜູ້ໃຫ້ບໍລິການເຄື່ອງຈັກ CNC 5 ແກນທີ່ມີຄຸນວຸດທິຄວນລະບຸຮູບຮ່າງທີ່ເຂົ້າເຖິງບໍ່ໄດ້, ຄວາມທົນທານທີ່ບໍ່ຈຳເປັນ, ຄວາມສ່ຽງດ້ານການບິດເບືອນ, ຄ່າຊົດເຊີຍການເຄືອບ, ແລະໂອກາດໃນການປະຫຍັດຕົ້ນທຶນກ່ອນທີ່ຈະເລີ່ມຕົ້ນເຄື່ອງຈັກ.
ສຳລັບການຜະລິດຊ້ຳອີກ, ຜູ້ສະໜອງຄວນເກັບຮັກສາໂປຣແກຣມຄວບຄຸມ, ຂໍ້ມູນອຸປະກອນຕິດຕັ້ງ, ແຜນການກວດກາ, ຂໍ້ມູນເຄື່ອງມື ແລະ ປະຫວັດການຜະລິດໄວ້. ສິ່ງນີ້ສະໜັບສະໜູນຄຸນນະພາບທີ່ສອດຄ່ອງເມື່ອສັ່ງຊື້ສ່ວນປະກອບຄືນໃໝ່.
ຄໍາຖາມ
ຄວາມແຕກຕ່າງລະຫວ່າງໂຮງສີ CNC 3 ແກນ, 4 ແກນ, ແລະ 5 ແກນ ແມ່ນຫຍັງ?
ເຄື່ອງຕັດ CNC 3 ແກນເຄື່ອນທີ່ໄປຕາມທິດທາງ X, Y, ແລະ Z ແລະ ສ່ວນໃຫຍ່ແມ່ນລັກສະນະຂອງເຄື່ອງຈັກຈາກທິດທາງດຽວ. ເຄື່ອງຕັດ 4 ແກນເພີ່ມແກນໝູນໜຶ່ງແກນສຳລັບຊິ້ນສ່ວນຮູບຊົງກະບອກ ຫຼື ຫຼາຍດ້ານ. ເຄື່ອງຕັດ 5 ແກນເພີ່ມແກນໝູນສອງແກນ, ຊ່ວຍໃຫ້ມຸມປະສົມ ແລະ ຫຼາຍໜ້າຖືກຕັດໃນການຕັ້ງຄ່າດຽວ. ສິ່ງນີ້ຊ່ວຍຫຼຸດຜ່ອນການປ່ຽນແປງອຸປະກອນ, ຄວາມຜິດພາດໃນການຈັດລຽນ, ແລະ ເວລາປະມວນຜົນທັງໝົດສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນ.
ການເຄື່ອງຈັກ CNC 5 ແກນໄວກວ່າບໍ?
ການເຄື່ອງຈັກ CNC 5 ແກນມັກຈະໄວກວ່າສຳລັບຊິ້ນສ່ວນທີ່ສັບສົນ ເພາະມັນສາມາດລວມການຕັ້ງຄ່າທຳມະດາສາມຫາຫ້າອັນເຂົ້າກັນເປັນການຕັ້ງຄ່າຫຼັກອັນດຽວ. ມັນຊ່ວຍຫຼຸດຜ່ອນການປັບຕຳແໜ່ງ, ການປ່ຽນແປງອຸປະກອນ, ການຈັດລຽນ, ແລະ ການກວດກາລະດັບກາງ. ຢ່າງໃດກໍຕາມ, ການຂຽນໂປຣແກຣມ CAM ແລະ ການຈຳລອງການປະທະກັນມັກຈະໃຊ້ເວລາດົນກວ່າ. ສຳລັບແຜ່ນງ່າຍໆ ຫຼື ຖົງເປີດ, ເຄື່ອງ 3 ແກນອາດຈະຍັງໃຫ້ຮອບວຽນທີ່ສັ້ນກວ່າ ແລະ ຕົ້ນທຶນໂດຍລວມຕ່ຳກວ່າ.
ຄວາມແຕກຕ່າງລະຫວ່າງເຄື່ອງຈັກ CNC 5 ແກນ ແລະ 6 ແກນ ແມ່ນຫຍັງ?
ເຄື່ອງ CNC 5 ແກນໃຊ້ແກນເສັ້ນຊື່ສາມແກນ ແລະ ແກນໝູນສອງແກນເພື່ອຕັດຊິ້ນສ່ວນຫຼາຍໜ້າ ແລະ ຊິ້ນສ່ວນຮູບຊົງທີ່ສັບສົນທີ່ສຸດ. ເຄື່ອງ 6 ແກນເພີ່ມການເຄື່ອນໄຫວທີ່ຄວບຄຸມໄດ້ອີກອັນໜຶ່ງ, ເຊິ່ງເຮັດໃຫ້ສາມາດເຂົ້າເຖິງຮູບຮ່າງທີ່ຈຳກັດໄດ້ຫຼາຍຂຶ້ນ ຫຼື ຮອງຮັບການດຳເນີນງານການກັດ ແລະ ການກ້ຽວລວມ. ແກນເພີ່ມເຕີມເພີ່ມຄວາມຍືດຫຍຸ່ນ, ແຕ່ມັນຍັງເພີ່ມຄ່າໃຊ້ຈ່າຍຂອງອຸປະກອນ, ຄວາມຫຍຸ້ງຍາກໃນການຂຽນໂປຣແກຣມ, ຄວາມສ່ຽງຕໍ່ການປະທະກັນ, ແລະ ຄວາມຕ້ອງການໃນການຢັ້ງຢືນຂະບວນການ.
ສະຫຼຸບ
ເຄື່ອງຕັດ CNC 5 ແກນ ປະສົມປະສານການເຄື່ອນໄຫວເສັ້ນຊື່ສາມຢ່າງກັບການເຄື່ອນໄຫວໝູນວຽນສອງຢ່າງເພື່ອຜະລິດອົງປະກອບທີ່ສັບສົນ, ຫຼາຍໜ້າ, ມີມຸມ ແລະ ຮູບຊົງ. ຄຸນຄ່າຫຼັກຂອງມັນມາຈາກການຫຼຸດຜ່ອນການຕັ້ງຄ່າ, ການປັບປຸງການເຂົ້າເຖິງເຄື່ອງມື, ການຮັກສາຄວາມສຳພັນຂອງຄຸນລັກສະນະຕ່າງໆ, ການໃຊ້ເຄື່ອງຕັດທີ່ສັ້ນກວ່າ, ແລະ ການຮອງຮັບພື້ນຜິວທີ່ມີຄຸນນະພາບສູງ. ຜົນໄດ້ຮັບທີ່ປະສົບຜົນສຳເລັດຍັງຂຶ້ນກັບການອອກແບບທີ່ໃຊ້ໄດ້ຈິງ, ການຂຽນໂປຣແກຣມ CAM ທີ່ໄດ້ຮັບການຢັ້ງຢືນ, ການຖືຄອງການເຮັດວຽກທີ່ໝັ້ນຄົງ, ການຈຳລອງການປະທະກັນ, ເຄື່ອງມືທີ່ຄວບຄຸມໄດ້, ແລະ ການກວດກາທີ່ເໝາະສົມ.
ທີ່ TiRapid , ພວກເຮົາໃຫ້ບໍລິການເຄື່ອງຈັກ CNC ແລະ ການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາສູງສໍາລັບອົງປະກອບໂລຫະ ແລະ ພາດສະຕິກທີ່ກໍາຫນົດເອງ. ຄວາມສາມາດຂອງພວກເຮົາສະຫນັບສະຫນູນຕົ້ນແບບ ແລະ ຊິ້ນສ່ວນປະລິມານຕໍ່າທີ່ຕ້ອງການການເຈາະຫຼາຍແກນ, ຮູບຮ່າງທີ່ສັບສົນ, ຄວາມທົນທານທີ່ຄວບຄຸມ, ການທົບທວນວັດສະດຸ, ການຕອບສະຫນອງ DFM, ການກວດກາມິຕິ, ການສໍາເລັດຮູບພື້ນຜິວ, ແລະ ການສະຫນັບສະຫນູນການຜະລິດທີ່ເຊື່ອຖືໄດ້.
















