
CNC токарлық өңдеуі - классикалық субтрактивті өндіріс процесі. Дайындаманы жоғары жылдамдықпен айналдыру және кесу құралын пайдаланып, дайындама бетіндегі артық материалды кетіру арқылы өнім ақырында өзінің идеалды пішініне, диаметріне және өлшеміне жете алады. Жұмыс тәжірибемнен шыға отырып, мен сізге CNC токарлық өңдеуінің қалай жұмыс істейтінін, оған қатысты машиналарды, негізгі операцияларды, дизайн мәселелерін және т.б. түсіндіремін.
CNC токарлық өңдеу дегеніміз не?
CNC, компьютерлік сандық басқаруды білдіреді, бұл алдын ала бағдарламаланған сандық нұсқауларды қолдана отырып, станоктардың қозғалысын өте дәлдікпен автоматтандыратын жүйе. Мен CNC токарлық өңдеу туралы айтқан кезде, мен токарлық станок шикізатты (әдетте цилиндрлік) айналдыратын, ал CNC бағдарламасымен басқарылатын станок оны қажетті пішінге келтіретін процесс туралы айтып отырмын.
CNC токарлық өңдеу дегеніміз не? Күнделікті жұмысымда мен бұл процесті біліктер, втулкалар және арнайы бұрандалы бөлшектер сияқты жоғары дәлдіктегі компоненттерді жасау үшін қолданамын. Компьютер қозғалыстың әрбір осін, беру жылдамдығын, шпиндель жылдамдығын және құрал-сайман жолын басқарады. Мен аэроғарыш, медициналық және автомобиль өнеркәсібіндегі сәйкестік пен консистенция маңызды болатын қолданбалар үшін өте маңызды болып табылатын ±0.01 мм дейінгі төзімділікті үнемі бағдарламалаймын. CNC токарлық өңдеу тек металды пішіндеумен ғана шектелмейді - бұл автоматтандырылған консистенция, қайталанатын сапа және жоғары өндіріс тиімділігі туралы.
CNC бұру қалай жұмыс істейді
Клиенттер CNC токарлық жұмыстары қалай жүргізілетінін сұрағанда, мен оны былай түсіндіремін:
Алдымен цилиндрлік шыбықты — әдетте алюминий, болат немесе жезді — токарлық станоктың патронына салып, оны мықтап бекітіңіз. Шпиндель дайындаманы 4,000 айн/мин жылдамдықпен айналдырады, бұл материалға және қажетті беткі өңдеуге байланысты.
Содан кейін, G-коды арқылы алдын ала бағдарламаланған стационарлық кесу құралы X және Z осьтері бойымен дәл қозғалады. Бұл бағдарламаланған құрал жолдары беру жылдамдығын (әдетте 0.05–0.3 мм/айн) және кесу тереңдігін басқарады, бұл дәл геометрияны қамтамасыз етеді.
Қарапайым тілмен айтқанда, мен цилиндрлік шыбықты токарлық станокқа саламын, бағдарламаны орнатамын, ал машина пішінді дәл кеседі - ол қарапайым цилиндр немесе күрделі бұрандалы білік болсын.
Негізгі айырмашылықтар FCNC фрезерлеуден
Менің тәжірибем бойынша, басты айырмашылық мынада: CNC жону дайындаманы айналдырады, ал CNC фрезерлеу кескіш құралды айналдырады. Мен біліктер немесе втулкалар сияқты цилиндрлік немесе дөңгелек бөлшектерді өңдеген кезде, жону менің таңдауым. Мұндай пішіндер үшін бұл жылдамырақ және дәлірек.
Дегенмен, фрезерлеу тегіс беттер, қалталар немесе күрделі 3D контурлар үшін жақсырақ. Ол көп осьті қозғалысқа мүмкіндік береді (5 оське дейін), мен мұны бөлшектің бірнеше беті болғанда немесе бұрыштық кесу қажет болғанда қолданамын.
Көп көлемді дөңгелек бөлшектер үшін токарлық өңдеу тиімдірек — мен швейцариялық типті токарлық станоктарда сағатына 500 бөлшекке жететін жұмыстарды орындадым. Бірақ күрделі профильдер үшін фрезерлеу маңызды болып қала береді. Дұрыс процесті таңдау уақытты да, құрал-саймандар құнын да үнемдейді.
процесс Және Жұмыс процесі
Менің CNC токарлық жұмыс процесім CAM арқылы оңтайландырылған CAD модельдеуден және G-код бағдарламалаудан басталады. Мен құралдарды калибрлеймін, құрғақ сынақтарды жүргіземін және патронның орнатылуын тексеремін. Өңдеу кезінде мен дыбыстардың естілуін бақылаймын. Соңғы тексеруде суппорттар, микрометрлер және CMM қолданылады. Аэроғарыш саласында мен ±0.005 мм төзімділік пен Ra ≤ 0.4 мкм өңдеуді тексеремін.
CAD дизайны және G-кодты бағдарламалау
Мен алдымен CAD-да жобалаудан бастаймын. Содан кейін сол дизайнды G-кодқа түрлендіремін, ол токарлық станокқа қалай қозғалу керектігін айтады. Мен қолданатын CAM бағдарламалық жасақтамасы цикл уақытын азайту үшін кесу жылдамдығын, құралды ауыстыруды және құрал жолдарын оңтайландырады.
CNC токарлық станокты орнату
Содан кейін мен мұнараға тиісті құралдарды орнатамын және патронның материалды мықтап ұстап тұрғанына көз жеткіземін. Дұрыс орнатуға құралды калибрлеу және нақты кесу кезінде кез келген соқтығысуларды немесе қателіктерді болдырмау үшін құрғақ жүгірулер кіреді.
Материалды жүктеу Aжәне құралдар жолының орындалуы
Бағдарлама тексерілгеннен кейін, мен шикі штанганы салып, токарь станогын іске қосамын. Құрал жолы G-кодына сәйкес орындалады — кесу, бұрғылау немесе жіпті кесу. Бүкіл процесте мен беттің сапасын сақтау үшін діріл немесе шуылдың бар-жоғын үнемі бақылаймын.
Сапа бақылауы Aжәне қорытынды бөлімді тексеру
Өңдеуден кейін мен маңызды өлшемдерді тексеру үшін микрометрлерді, суппорттарды және CMM-дерді қолданамын. Беткі өңдеу көзбен және Ra сынақтары арқылы тексеріледі. Тығыздыққа төзімді аэроғарыштық бөлшектер үшін әрбір микрон маңызды.
CNC токарлық операциялар
CNC токарлық өңдеуі әртүрлі ішкі және сыртқы операцияларды қамтиды. Мен токарлық өңдеуді, қаптауды, бөлуді және ойық кесуді ±0.01 мм дәлдікпен орындаймын. Ішкі жағынан мен ±0.02 мм дәлдікке дейін бұрғылаймын, тесемін, кесемін, бұранданы және тоқу жасаймын. Конус тәрізді және сатылы токарлық өңдеу күрделі біліктер мен конустарды тиімді өңдеуге мүмкіндік береді. Бұл мүмкіндіктер салалар бойынша стандартты және тапсырыс бойынша жасалған геометриялардың біркелкі жеткізілуін қамтамасыз етеді.
Сыртқы операциялар: бұрау, қаптау, бөлу, ойық ою, қатты бұру
Айналмалы бөлшектердің сыртқы диаметрін азайту үшін айналдыру әдісі - мен қолданатын негізгі әдіс. Ол дәл біліктерді, втулкаларды және сақиналарды жасау үшін өте қолайлы, әдетте ±0.01 мм шегінде өлшемдік төзімділікке қол жеткізеді.
Қаптау : Қаптау - менің негізгі операциям, бөлшектің соңында тегіс, таза тірек бетін жасау. Мен әдетте мұны алдымен перпендикулярлықты қамтамасыз ету және келесі операцияларға дайындық үшін жасаймын.
Бөлу : Бөлу немесе кесу әдісі дайын компоненттерді шыбық материалынан бөлу үшін қолданылады. Бөлу кезінде қытырлақтардың немесе майысудың алдын алу үшін беру жылдамдығы мен пышақтың геометриясын мұқият бақылаймын.
Ойық кесу : Ойық кесу маған O-тәрізді сақина немесе бекіткіш сақина тәрізді ойықтар сияқты ойықтар жасауға мүмкіндік береді. Мысалы, мен гидравликалық компоненттердегі сақиналарды бекіту үшін 1.5 мм-ге дейінгі тар ойықтарды өңдедім.
Қатты өңдеу : Қатты өңдеу - бұл ойын ережесін өзгертетін нәрсе. Бұл маған тегістеуге ауыспай-ақ шыңдалған болаттарды (60 HRC дейін) өңдеуге мүмкіндік береді. Бұл, әсіресе, құрал болаттарын немесе тозуға төзімді бөлшектерді өңдеу кезінде, дайындау уақытын және құрал-сайман шығындарын азайтады.
Ішкі операциялар: бұрғылау, бұрғылау, бұрандаларды кесу, бұрандаларды ою, тоқу
Бұрғылау : Ішкі мүмкіндіктерді жасау кезінде бұрғылау менің бастапқы нүктем. Мен машинаның орнатылуына байланысты бекітілген және тірі құралдарды пайдаланамын. Мысалы, мен осьтер мен арнайы бұрандалы шыбықтар үшін 100 мм-ге дейінгі терең орталық тесіктерді үнемі бұрғылаймын.
Бұрау : Бұрау маған алдын ала бұрғыланған тесіктерді кеңейтуге және тығыз төзімділікке қол жеткізуге мүмкіндік береді - көбінесе ±0.01-0.02 мм шегінде. Бұл әсіресе мойынтіректерді престеуді немесе дәл туралауды қажет ететін бөлшектерде өте маңызды.
Қайырмалау : Қайырмалау - менің бірінші таңдауым, егер маған өте тегіс тесіктерді өңдеу және дәл өлшемдер қажет болса, әдетте бетінің кедір-бұдырлығы Ra 0.8 мкм дейін жетеді. Бұл аэроғарыштық втулкаларда және медициналық жеңдерде жиі кездеседі.
Жіпті ою : Жіпті ою жан-жақты — мен ішкі және сыртқы жіптерді тікелей токарлық станокта, метрикалық, UNC немесе арнайы қадамдармен өңдеймін. Мен беру жылдамдығын реттеу және арнайы жіпті ою қосымшаларын пайдалану арқылы дұрыс өткізгіш пен сәйкестікті қамтамасыз етемін.
Тоққышпен тоқу : Тоққышпен тоқу функционалды құрылым қосады. Мен алюминий тұтқаларды, тот баспайтын болаттан жасалған тұтқаларды және тіпті тактильді басқару маңызды болатын медициналық тұтқаларды да тоққышпен тоқыдым. Үлгіге байланысты — түзу, ромб немесе спираль — мен эстетика мен функционалдылыққа сәйкес қысым мен құрал профилін реттей аламын.
Конусты бұру Aжәне қадамдық бұрылыс
Конус тәрізді бұрау : Конус тәрізді бұрау саптамалар, адаптерлер немесе конус тәрізді түйреуіштер сияқты конус тәрізді профильдерді өңдеу қажет болған кезде өте маңызды. Мен әдетте құрал жолын шпиндель осіне қатысты тұрақты бұрыштық ығысумен - мысалы, 5° немесе 10° - орнатамын. Бұл диаметрі бойынша біртіндеп ауысуларға қол жеткізуге мүмкіндік береді, конус тәрізді төзімділік 100 мм немесе одан да көп ұзындықтарда ±0.05 мм шегінде басқарылады.
Баспалдақпен бұрау : Екінші жағынан, баспалдақпен бұрау бір ось бойымен бірнеше түрлі диаметрлерді қажет ететін компоненттер үшін өте қолайлы. Мен бұл әдісті мойынтіректер, мойынтіректер немесе шкивтер белгілі бір орындарда орналасуы керек жетек біліктері мен шпиндель шыбықтары үшін жиі қолданамын. Диаметрді дәл қадамдармен азайту үшін тізбекті кесулерді бағдарламалаймын - әдетте қадам ұзындығы 10 мм-ден 80 мм-ге дейін, ал диаметрдің ауытқуы қажетті өлшемге байланысты ±0.02 мм-ге дейін болады.
Күрделі өлшемдік талаптары бар жоғары функционалды механикалық бөлшектерді өндіру кезінде екі әдіс те менің жұмыс процесімде маңызды.
түрлері Of CNC токарлық станоктары
Мен CNC токарлық станоктарын бөлшек өлшемі мен жұмыс қажеттіліктеріне қарай таңдаймын. Көлденең токарлық станоктар дөңгелек бөлшектердің көпшілігін тиімді өңдейді. Тік токарлық станоктар ауыр бөлшектер үшін жақсы тұрақтылықты қамтамасыз етеді. Швейцариялық типтегі станоктар ұзақ және дәл жұмыс істеу үшін өте қолайлы. Көп шпиндельді станоктар үлкен партиялар үшін цикл уақытын қысқартады. Икемділік үшін мен тірі құрал-саймандары бар токарлық орталықтарды пайдаланамын, бірақ қарапайым немесе прототиптік жұмыстар үшін дәстүрлі токарлық станоктарға сүйенемін.
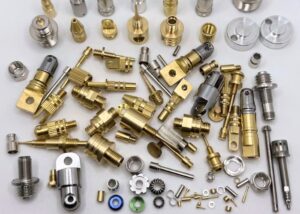
Көлденең CNC токарлық станоктар
Көлденең CNC токарлық станоктары менің біліктер, жеңдер және втулкалар сияқты стандартты цилиндрлік бөлшектердің көпшілігі үшін ең жақсы көретін станоктарым. Олардың көлденең бағыты гравитацияның чиптерді эвакуациялауға көмектесуіне, құралдың кедергісін азайтуға және бетінің өңделуін жақсартуға мүмкіндік береді. Шпиндельдің айналу жылдамдығы көбінесе 3,000 айн/мин-нан асатындықтан және құралды тез ауыстыру мүмкіндіктерімен мен орташа күрделі бөлшектерде де тиімді цикл уақытына қол жеткізе аламын. Бұл станоктар көптеген өндірістік айналымдарда дәлдік, жылдамдық және пайдаланудың қарапайымдылығы арасында тепе-теңдікті сақтайды.
Тік CNC токарлық станоктар
Сорғы корпустары немесе клапан корпустары сияқты үлкен немесе ауыр компоненттерді өңдеген кезде, мен олардың жоғары тұрақтылығы үшін тік CNC токарлық станоктарына сүйенемін. Гравитация дайындаманы орталықтандыруға және қолдауға көмектеседі, ауытқу мен дірілді азайтады. Бұл орнату әсіресе диаметрі 500 мм-ден асатын немесе салмағы 100 кг-нан асатын бөлшектер үшін пайдалы. Дегенмен, тік орнатуларда чиптерді эвакуациялау қиындай түседі, сондықтан мен әрқашан бақыланатын салқындатқыш ағынын және қыртыстардың жиналуын тиімді басқару үшін мерзімді тоқтатуларды қолданамын.
Швейцариялық және көп шпиндельді токарлық станоктар
Швейцариялық типті : Швейцариялық типті токарлық станоктар сүйек бұрандалары немесе сенсорлық түйреуіштер сияқты ұзын, жіңішке бөлшектерді өндіру үшін менің ең жақсы таңдауым болып табылады. Бағыттаушы втулканың арқасында дайындама кескіш құралға жақын тіреледі, бұл ауытқуды азайтады және бетінің өңделуін жақсартады.
Көп шпиндельді : Жоғары көлемді өндіріс үшін мен көп шпиндельді машиналарға жүгінемін. Параллель жұмыс істейтін 6 немесе 8 шпиндельдің көмегімен мен автомобиль жобаларында цикл уақытын 50%-дан астамға қысқарттым, бұл оларды шағын, қайталанатын компоненттерді жаппай өндіру үшін өте қолайлы етті.
Бұру орталықтары VSДәстүрлі CNC токарлық станоктары
Токарлық орталықтар көпфункционалдылықты ұсынады — токарлықтан басқа, мен бір қондырғыда тікелей жұмыс істейтін құралдарды пайдаланып бұрғылау, фрезерлеу және тіпті тесу жұмыстарын да орындай аламын. Бұл интеграция тиімділікті, әсіресе күрделі бөлшектер үшін арттырады.
Екінші жағынан, кәдімгі CNC токарлық станоктары қарапайым және тек токарлық операцияларға бағытталған. Мен әлі күнге дейін жылдамдық пен орнатудың қарапайымдылығы әмбебаптықтан гөрі маңыздырақ болатын қарапайым бөлшектер немесе прототиптерді іске қосу үшін оларға сүйенемін.
Машина компоненттері және бағдарламалық жасақтама
CNC токарлық өңдеуде машина компоненттері мен бағдарламалық жасақтама дәлдікті басқарады. Мен тірек ретінде бас бөлігіне, шпиндельге және артқы бөлікке сүйенемін, ал төсек пен арба тұрақтылықты қамтамасыз етеді. Мұнарада бірнеше құрал бар, және мен бөлшекке байланысты патрон немесе рульді таңдаймын. Мен Fanuc немесе Siemens контроллерлерін пайдаланамын, Fusion 360 бағдарламасымен бағдарламалаймын және Manual Guide i немесе iHMI көмегімен негізгі тапсырмаларды жеңілдетемін.
Бас басы, Артқы басы, Шыбық, Төсек, Арба
Бас шпиндель және шпиндель : Бас шпиндель менің CNC токарлық станоктың негізгі қуат блогы болып табылады. Онда негізгі шпиндель мен қозғалтқыш орналасқан, материал мен жұмысқа байланысты 100-ден 4,000 айн/мин дейінгі айналу жылдамдығын қамтамасыз етеді. Тұрақты шпиндель тұрақты концентрлікті қамтамасыз етеді, бұл ±0.01 мм дейінгі төзімділікпен дәл бөлшектерді өңдеген кезде өте маңызды.
Арматуралық оқпан : Ұзын біліктермен немесе жіңішке бөлшектермен жұмыс істегенде, мен арматуралық оқпанды пайдаланамын. Ол бөлшектің бос ұшын ұстап тұрады және кесу күштері кезіндегі ауытқуды азайтады. Бұл әсіресе ұзындығы 200 мм-ден асатын бөлшектер үшін маңызды, мұнда тіпті аздап иілу де өлшемдік дәлдікке әсер етуі мүмкін.
B ed : Төсек токарлық станоктың құрылымдық негізін қамтамасыз етеді. Мен құю сапасы мен қаттылығын тексеремін, себебі тұрақты төсек дірілді азайтады. Мысалы, жоғары жылдамдықты әрлеу операцияларында шамадан тыс діріл беткі кедір-бұдырлықты 3.2 мкм Ra-дан асып кетуі мүмкін, бұл менің аэроғарыш саласындағы көптеген клиенттерім үшін қолайсыз.
Арба e: Арба құрал мұнарасын ұстап тұрады және X және Z осьтері бойымен қозғалады. Ол құралды дәл бағдарламаланған күйге жеткізуге жауапты. Мен ұзақ өндірістік кезеңдер кезінде ±0.005 мм шегінде қайталануды қамтамасыз ету үшін оның сызықтық бағыттаушылары мен шарлы бұрандаларын үнемі тексеріп отырамын.
Құрал мұнарасы, патрон және шпатель
Мұнара : Мұнара - өңдеу циклі үшін қажетті барлық құралдарды орнататын орын. Менің 12 станциялы мұнарамда мен токарлық құралдардан бастап бұрандаларды кесуге дейінгі барлық нәрсені алдын ала жүктеймін. Бұл орнату маған қолмен араласпай күрделі көп сатылы операцияларды автоматтандыруға мүмкіндік береді. Құралды индекстеу уақыты әдетте 0.5 секундтан аз, бұл үлкен көлемді жұмыстарда цикл уақытын тиімді етеді.
Патрон : Диаметрі 12 мм-ден асатын стандартты цилиндрлік дайындамалар үшін мен 3 жақтық гидравликалық патронды қолданамын. Ол күшті қысу күшін және жылдам ауыстыруды қамтамасыз етеді. Дәлдік әдетте 0.03 мм TIR шегінде сақталады, бұл көптеген жалпы мақсаттағы қолданбаларға жарамды.
Collets : Мен кішігірім немесе жоғары дәлдіктегі бөлшектерді, әсіресе 10 мм OD-ден аз бөлшектерді өңдеген кезде, мен цанга жүйесіне ауысамын. Цангалар көбінесе 0.01 мм шегінде жоғары концентрлік бақылауды қамтамасыз етеді. Мен медициналық бөлшектерді немесе ұзын партиялар бойынша ультра тығыз төзімділікті қажет ететін бөлшектерді жасаған кезде осы қондырғыға сүйенемін.
Басқару панелі және CNC бағдарламалық жасақтамасы
CNC басқару панелі: Мен негізінен өнеркәсіптік CNC токарлық өңдеуінде басым болатын Fanuc және Siemens басқару жүйелерімен жұмыс істеймін. Бұл панельдер маған G-кодты жүктеуге және өңдеуге, беру жылдамдығын реттеуге және нақты уақыт режимінде өңдеу циклдарын бақылауға мүмкіндік береді. Мысалы, мен өндірісті тоқтатпай, жұмыс ортасында шпиндель жылдамдығын немесе құралдың ығысуын дәл баптай аламын - бұл ±0.01 мм төзімділіктерді сақтау кезінде маңызды.
G-кодты бағдарламалау: G-код - машинаның тілі. Мен оны әрбір қозғалысты — X, Z осьтерін, шпиндельдің айналу жиілігін және құралды ауыстыру командаларын — белгілеу үшін жазып, оңтайландырамын. Ол әрбір өтудің бірізділігін қамтамасыз етеді, бұл жаппай өндіріс үшін өте маңызды.
CAM бағдарламалық жасақтамасын интеграциялау: Күрделі бөлшектер немесе 3D профильдері үшін мен дәл құрал жолдарын жасау үшін Fusion 360 немесе Mastercam-ға сүйенемін. Бұл платформалар менің CAD жобаларымды таза, соқтығыссыз өңдеу нұсқауларына айналдырады. Көп операциялық жұмыстарда CAM пайдалану орнату уақытын 30%-дан астамға қысқартады және партиялар бойынша қайталануды жақсартады.
i & iHMI нұсқаулығы (кеңейтілген)
AdManual Guide i (Fanuc): Мен қарапайым бөлшектермен жұмыс істегенде немесе жаңа операторларды оқытқанда жиі Manual Guide i қолданамын. Бұл толық G-кодты жазбай-ақ айналдыру циклдарын жасауға мүмкіндік беретін сөйлесу бағдарламалау интерфейсі. Мысалы, мен өлшемдер мен параметрлерді енгізу арқылы бетке айналдыру және айналдыру операциясын бағдарламалай аламын - стандартты жұмыстар үшін циклді дайындау уақытын 40%-ға дейін қысқарта аламын.
IHMI (Адам-Машина Интеллектуалды Интерфейсі):
iHMI жүйесі визуализацияны, техникалық қызмет көрсету туралы ескертулерді және өндірісті бақылауды бір ақылды басқару тақтасына біріктіреді. Мен оны шпиндель жүктемесін, цикл уақытын және құралдың тозуын нақты уақыт режимінде бақылау үшін пайдаланамын. Ұзақ өндірістік кезеңдерінде бұл мәселелер туындағанға дейін болжамды техникалық қызмет көрсетуді жоспарлау арқылы жұмыстың тоқтап қалуының алдын алуға көмектеседі.
Осы кеңейтілген басқару элементтерінің көмегімен мен прототиптеу мен қысқа мерзімді жұмыстарды жеңілдетемін. Тіпті тәжірибесі аз операторлар да үлгілерді немесе басқарылатын циклдарды пайдаланып негізгі бөлшек бағдарламаларын өңдей алады. Бұл оператор қателігін азайтады және оқу уақытын айтарлықтай қысқартады.
Бұрау параметрлері және құрал-жабдықтар
CNC токарлық өңдеуде мен материал мен беттік өңдеу қажеттіліктеріне негізделген үш негізгі параметрді — беру жылдамдығын, кесу жылдамдығын және кесу тереңдігін — дәл баптаймын. Мысалы, мен алюминийді 300 м/мин жылдамдықпен және болатты 100 м/мин жылдамдықпен кесемін. Дәлдікке жету үшін бұрғылау шыбықтарын, ойық кескіштерді, бұранда кескіштерді және тоқу құралдарын пайдаланамын. Әрбір құрал мен параметр цикл уақытына, төзімділікке (±0.01 мм) және беттік кедір-бұдырлыққа (Ra < 0.4 мкм) тікелей әсер етеді, сондықтан мен оларды тиімділік пен дәлдік үшін мұқият реттеймін.
Беру жылдамдығы, кесу жылдамдығы, кесу тереңдігі
Беру жылдамдығы (мм/айн): Болат үшін мен әдетте 0.1–0.3 мм/айн қолданамын. Пластмассалар үшін 0.5 мм/айн дейін. Берудің жоғары болуы материалды кетіру жылдамдығын жақсартады, бірақ беткі қабатқа зиян келтіруі мүмкін.
Кесу жылдамдығы (м/мин): Материалға байланысты өзгереді. Мысалы, алюминийді 200–400 м/мин жылдамдықпен кесуге болады, ал тот баспайтын болатты 60–120 м/мин жылдамдықпен кесу қажет.
Кесу тереңдігі (мм): Кедір-бұдырлық 1–3 мм қажет етуі мүмкін, әрлеу кесулері 0.5 мм-ден аз. Мен құралдардың дірілдеуі немесе жылу мәселелерін болдырмау үшін оларды реттеймін.
Құрал түрлері: Тегістеу шыбықтары, Ойық кесу құралдары, Жіп кескіштер, Тоқу құралдары
Зеңгірт шыбықтар: Ішкі әрлеу үшін мен дірілмен сөндірілген карбид шыбықтарын пайдаланамын.
Ойық кесу құралдары: Мен кірістіру енін ойық тереңдігіне қарай таңдаймын, сақиналы ойықтарды ұстап тұру үшін ені 3 мм болатын кірістіру стандартты болып табылады.
Жіп кескіштер: ISO метрикалық жіптері үшін мен индекстелетін жіп кесу құралдарын пайдаланамын және қадам өлшегіштерімен тексеремін.
Тоқу құралдары: Пішін және кесу түрлері бар, мен жезден және алюминийден жасалған таза гауһар өрнектер үшін кесу түрін қалаймын.
Материалдар қолайлы Fнемесе CNC токарлық
Материалды таңдау дәлдік пен тиімділікті анықтайды. Мен алюминий, титан, Inconel, ABS және PEEK өңдедім. Алюминий жылдам кесуді қолдайды, ал берік металдар мен пластмассалар термиялық бақылауды және арнайы құралдарды қажет етеді. Әрқайсысы ±0.01–0.03 мм төзімділік шегінде болу үшін арнайы жылдамдықтар мен салқындатуды қажет етеді. Металдар: Алюминий, Болат, Жез, Титан
| Материалдың түрі | Мысал Бағалар | Өңдеу сипаттамалары | Типтік қосымшалар |
| алюминий | 6061, 7075 | Жоғары жылдамдықты кесу (300+ м/мин), тамаша өңдеу мүмкіндігі | Аэроғарыштық кронштейндер, қоршаулар |
| болат | 1018, 4140, SS304 | Берік, құралдарды қорғау үшін жылдамдықты төмендетуді және салқындатқышты қажет етеді | Құрылымдық бөлшектер, құралдар |
| жез | C360 | Өте төмен үйкеліс, таза чиптерді кетіру | Фитингтер, электр қосқыштары |
| титан | Ти-6Ал-4В | Берік, ыстыққа төзімді, аз берілетін және жабыны бар құралдар қажет | Аэроғарыштық және медициналық компоненттер |
| пластмассалар | ABS | Балқуды болдырмау үшін төмен айналым/мин жылдамдықпен өңделген | Прототиптік қоршаулар |
| Нейлон (PA6, PA66) | Оңай майысады; жылуды бақылауды және чиптерді тазартуды қажет етеді | Тісті доңғалақтар, төлкелер | |
| PEEK | Төзімділік ±0.03 мм, тамаша термиялық тұрақтылық | Аэроғарыштық оқшаулағыштар | |
| Композиттер және қорытпалар | G10, Inconel | Алмаз жалатылған құралдарды қажет етеді; тозуға байланысты құралды жиі ауыстырып тұру | Жоғары температураға төзімді немесе жоғары беріктікке ие бөлшектер |
қолдану Aреас In Vмазасыз Iсалалар
CNC токарлық өңдеуі медициналық сүйек бұрандаларынан бастап аэроғарыштық қосқыштарға дейін барлық салаларда қолданылады. Ол сондай-ақ автомобиль, энергетика және электроника салаларында маңызды рөл атқарады. Мен қатаң өнімділік және материал стандарттарына сәйкес келетін жоғары дәлдіктегі бөлшектерді жеткіземін.
| өнеркәсіп | Өңделген жалпы бөлшектер | Материалдық таңдау | Техникалық талаптар мен ескертпелер |
| Автокөлік | Осьтер, втулкалар, қозғалтқыш компоненттері | Көміртекті болат, алюминий қорытпалары | Жоғары көлемді консистенция, үнемділік, ±0.02 мм төзімділік |
| аэроғарыштық | Шасси түйреуіштері, жетек бөлшектері, бекіткіштер | Титан, 7075 алюминий | Жеңіл, жоғары беріктік, сертификаттар мен сапаны бақылауды қажет етеді |
| медициналық | Ортопедиялық имплантаттар, тіс тіректері, құралдар | 17-4PH тот баспайтын болат, PEEK | Ra 0.8 мкм-ден төмен беткі қабат, биоүйлесімділік |
| Электроника | Қосқыш түйреуіштері, РФ қалқандары, бұрандалы аралықтары бар | Жез, алюминий | Көбінесе бір циклде бұрандамалау мен ойықтарды біріктіреді |
| Өнеркәсіптік жабдықтар | Клапан корпустары, біліктер, муфта бөлшектері | Шыңдалған болат, легирленген болат | Тозуға төзімділік үшін термиялық өңдеуден кейін қатты тоқу |
артықшылықтары Aжәне шектеулер CNC токарлық жұмыстары
CNC жону жоғары дәлдікті (±0.01 мм), жылдам өндірісті — қолмен өңдеу әдістеріне қарағанда 60%-ға дейін жылдамырақ — және тамаша қауіпсіздікті қамтамасыз етеді. Дегенмен, ол айналмалы бөлшектермен шектеледі және күрделі орнату талаптарына байланысты аз көлемді жұмыстар үшін қымбат болуы мүмкін.
| санат | Aspect | Егжей |
| артықшылықтары | дәлдігі | Мен құралдың тозуын бақылау арқылы үнемі ±0.01 мм төзімділікке қол жеткіземін және 1,000-нан астам бөлшектердің тұрақтылығын сақтаймын. |
| жылдамдық | Қолмен токарлық станоктармен салыстырғанда, CNC токарлық станоктары өндіріс уақытын 40-60%-ға қысқартады. | |
| қауіпсіздік | Операторлар кесу аймақтарынан аулақ жүреді; кіріктірілген құлыптар апаттардың алдын алады. | |
| шектеулер | Геометриялық шектеулер | Дайындама айналуы керек болғандықтан, дұрыс емес пішіндер (мысалы, жалпақ пластиналар) жарамайды - оның орнына фрезерлеуді қолданған жөн. |
| Орнату құны | Күрделі құрал-жабдықтармен жабдықталған аз көлемді жұмыстар қымбатқа түсуі мүмкін; бір прототиптік бұрандалы сақинаны орнатудың өзі 300 долларды қажет етті. |
Дизайн қарастырады
Мен атқаратын әрбір CNC токарлық жобасында табыс ойластырылған дизайннан басталады. Тіпті ең озық машина да нашар жасалған бөлшектердің орнын толтыра алмайды. Төменде мен баға белгілеуден немесе бағдарламалаудан бұрын әрқашан бағалайтын негізгі аспектілер келтірілген.
Қолайлы бөлік геометриялары
Айналмалы симметрия: CNC токарлық өңдеу цилиндрлік, конустық және бұрандалы пішіндер үшін өте қолайлы. Мысалы, біліктер, втулкалар және фланецтер классикалық мысалдар болып табылады.
Шаршы пішіндерден аулақ болыңыз: Тегіс беттер немесе шаршы бұрыштар фрезерлеуге жақсырақ сәйкес келеді. Қажет болса, мен екінші реттік процестерді біріктіремін.
Құралға қол жеткізу: Ұзын шығыңқы жерлер немесе терең ойықтар шайқалуға немесе құралдың ауытқуына әкелуі мүмкін.
Төзімділік Aжәне беткі әрлеу
Төзімділік: Мен жалпы токарлық өңдеу үшін ISO 2768-mK стандартына сәйкес жұмыс істеймін. Дәл бөлшектер үшін ±0.01 мм стандартты болып табылады, бірақ мен бақыланатын ортада ±0.005 мм жасадым.
Беткі өңдеу: Әдеттегі бұралған өңдеудің Ra 1.6 мкм құрайды, бірақ тиісті кірістірулер мен жылдамдықтармен Ra 0.4 мкм немесе одан да жақсы нәтижеге қол жеткізуге болады. Медициналық және оптикалық бөлшектерді көбінесе бұралғаннан кейін жылтырату қажет.
Жиі кездесетін дизайн қателіктері
Рельефті ойықтары жоқ астыңғы кесіктер қоштасуды мүмкін емес етеді.
Тым тығыз төзімділік шығындарды қажетсіз арттырады - мысалы, пластикалық аралыққа ±0.005 мм сұрау.
Өткір бұрыштар құралдың тозуын арттырады, мен әрқашан қиғаштарды немесе радиустарды ұсынамын.
CNC бұрылу VS Басқа әдістер
Мен клиенттерге процесті таңдау бойынша бағыт-бағдар берген кезде, CNC токарлық өңдеуді фрезерлеу, құю, қалыптау және тегістеумен салыстырамын. Токарлық өңдеу цилиндрлік бөлшектер мен жоғары жылдамдықты өндірісте жақсы жұмыс істейді, ал фрезерлеу күрделі пішіндерге сәйкес келеді. Үлкен пластикалық партиялар үшін инжекциялық қалыптау жақсырақ , ал тығыз төзімділік үшін токарлық өңдеумен бірге тегістеу жақсы жұмыс істейді. Дәлдік пен тиімділікті теңестіру үшін мен көбінесе токарлық өңдеуді фрезерлеумен біріктіремін.
салыстыру WCNC фрезерлеу
CNC токарлық өңдеу дайындаманы айналдырады, ал фрезерлеу кескіш құралды қозғалмайтын бөлшектің айналасында айналдырады. Мен біліктер, шыбықтар және түтіктер сияқты симметриялы бөлшектерді жоғары жылдамдықпен өндіру үшін токарлық өңдеуді қалаймын, әсіресе ±0.01 мм шегіндегі төзімділік қажет болған кезде. Күрделі қалталары немесе цилиндрлік емес ерекшеліктері бар компоненттер үшін фрезерлеу үлкен икемділік ұсынады.
Жақында болған бір жағдайда, клиентке бүйірлік фрезерленген ойықтары бар цилиндрлік бөлшек қажет болды. Мен CNC жонуын 3 осьтік фрезерлеумен біріктірдім, бұл цикл уақытын 30%-ға қысқартты, сонымен қатар өлшемдік дәлдікті қамтамасыз етті.
Балама нұсқалар: құю, инъекциялық қалыптау, ұнтақтау
Құю: Қатты төзімділік маңызды емес көп көлемді бөлшектер үшін ең жақсы. Дәлдікті жақсарту үшін құймаларды бұралған бөлшектермен ауыстырдым.
Инъекциялық қалыптау: 5,000 данадан асатын пластикалық бөлшектер үшін өте қолайлы. Одан төмен кез келген бөлшектер үшін CNC токарлық өңдеу тиімдірек.
Тегістеу: шыңдалған біліктердегідей, Ra 0.4 мкм-ден төмен ультра дәл өңдеу үшін токарьдан кейін қолданылады.
Шығындар және өнімділік аспектілері
Мен CNC токарлық шығындарын бағалаған кезде, машинаның жұмыс жылдамдығын (сағатына $30–$100), құрал-сайман шығындарын (әр кірістіру үшін $10–$50) және цикл уақытын теңестіремін. Қарапайым бөлшек 2-3 минутқа созылуы мүмкін, бірақ оңтайландыру немесе көп шпиндельді машиналармен өнімділік екі есе артады. 500 алюминий бөлшек үшін мен штанганы беру және құрал-сайман жолын реттеу арқылы бірлік құнын 40%-дан астамға қысқарттым. Топтастыру әрқашан инвестициялық кірістілікті жақсартады.
Машина құны және құрал-жабдықтар
Машинаның сағаттық бағасы: Машина түріне және оператордың біліктілігіне байланысты сағатына $30-дан $100-ге дейін өзгереді.
Құрал-саймандар құны: Карбидті ендірмелердің әрқайсысы 10-50 доллар тұрады. Жіппен оюға немесе тоқуға арналған арнайы құралдар аз көлемді жұмыстарда тез жиналады.
Цикл уақыты және көлемі
Әдеттегі жезден жасалған втулканы (Ø30 × 20 мм) өңдеуге 2-3 минут кетеді. Көп шпиндельді токарлық станоктармен мен оны екі есеге азайта аламын.
Жоғары көлемді өндіріс (1,000+ дана) арматура мен құрал-саймандар шығындарын ақтайды. Аз көлемде өндіріс үшін мен шығындарды болдырмау үшін орнатуды жеңілдетемін.
ROI қарастырулары
Алюминий корпустарының 500 данасын айналдыру үшін біз құрал-сайман жолдарын оңтайландыру және штангаларды беруді пайдалану арқылы бірлік құнын 6.50 доллардан 3.80 долларға дейін төмендеттік.
Орнату уақытын және құрал-жабдықтарға салынған инвестицияны амортизациялау үшін мүмкіндігінше тапсырыстарды топтастыруды ұсынамын.
Қауіпсіздік, техникалық қызмет көрсету және тұрақтылық
Мен LOTO процедураларымен, чип конвейерлерімен және құралдың сынуын анықтаумен оператор қауіпсіздігіне басымдық беремін. Күнделікті, апта сайынғы және ай сайынғы техникалық қызмет көрсету діріл мен дәлдіктің жоғалуын болдырмаудың кілті болып табылады. Қоршаған ортаны қорғау тұрғысынан мен биологиялық ыдырайтын салқындатқыштарды, тұман жинағыштарды пайдаланамын және алюминий сияқты металл чиптерін қайта өңдеймін, CNC токарлық операцияларын заманауи тұрақтылық мақсаттарымен үйлестіремін.
Ең үздік тәжірибелер және оператор қауіпсіздігі
Мен барлық операторлардың құлыптау/таңбалау (LOTO) хаттамаларын сақтауын қамтамасыз етемін.
Қолмен өңдеу кезінде жарақаттануды болдырмау үшін біз автоматты чип конвейерлерін пайдаланамыз.
Құралдың сынуын анықтаудың тұрақты жүйелері ұшатын қондырмалар тудыратын апаттардың алдын алады.
Күнделікті техникалық қызмет көрсету
Күн сайын: чиптерді тазалаңыз, сұйықтық деңгейін тексеріңіз.
Апта сайын: Шпиндель белдіктерін тексеріңіз, мұнараның туралануын тексеріңіз.
Ай сайын: Аспаптық зондты калибрлеу, люфтті тексеру.
Техникалық қызмет көрсетуді елемеу дірілге, дәлдіктің жоғалуына және қымбат жұмыс уақытының тоқтап қалуына әкеледі.
Экологиялық мәселелер
Біз биологиялық ыдырайтын және тиісті сүзгіден өткізілген кезде қауіпсіз түрде тастауға болатын суда еритін салқындатқыштарды қолданамыз.
Біздің машиналар тұман жинағыштармен және чиптерді қайта өңдеу жүйелерімен жабдықталған — алюминий чиптері жиналып, жеткізушілерге қайта сатылады.
Қалай To Таңдау TОң жақ CNC токарлық қызметі
Клиенттерге CNC токарлық серіктесін таңдауға көмектескен кезде мен бөлшектердің сапасына ғана емес, сонымен қатар басқа да мәселелерге назар аударамын. Мен оларға техникалық мүмкіндіктерді бағалауға, ISO 9001 немесе AS9100 сияқты сертификаттарды тексеруге және әртүрлі көлемдегі жеткізу мерзімдерін бағалауға бағыт беремін. Дұрыс жеткізушіні таңдау дәлдікті, сенімділікті және ауқымды жеткізудің тұрақтылығын қамтамасыз етуді білдіреді.
Бағалау критерийлері
Техникалық мүмкіндіктер: Цех төзімділікке, беткі өңдеуге және материал талаптарына сай келе ме?
Сертификаттар: Аэроғарыш немесе медициналық сала үшін ISO 9001 немесе AS9100 келіссөздер жүргізуге жатпайды.
Жеткізу мерзімдері: 100, 500 және 1000 бөлшектерді орнату уақыты мен орташа айналым уақыты туралы сұраңыз.
Жиі қойылатын сұрақтар
CNC токарлық жұмысы дегеніміз не?
CNC токарлық жұмысы цилиндрлік бөлшектерді G-кодпен басқарылатын токарлық станогын пайдаланып өңдеуді қамтиды. Мен құрал-сайман жолын бағдарламалаймын, беру жылдамдығын орнатамын (мысалы, 0.2 мм/айн) және төзімділіктерді бақылаймын — әдетте ±0.01 мм шегінде. Бұл орташа және жоғары көлемдегі біліктер, втулкалар және бұрандалы бөлшектер үшін өте қолайлы.
CNC фрезері мен CNC токарының айырмашылығы неде?
Негізгі айырмашылық қозғалыста: CNC токарлық өңдеу құрал қозғалмай тұрғанда дайындаманы айналдырады, CNC фрезерлеу құралды бекітілген бөліктің айналасында айналдырады. Мен токарлық өңдеуді түйреуіштер немесе біліктер сияқты дөңгелек бөлшектер үшін қолданамын, ал фрезерлеу көп осьті басқаруы бар жалпақ немесе күрделі геометрияларға сәйкес келеді.
CNC токарлық өңдеудің қандай артықшылықтары бар?
CNC жону жоғары дәлдікті, жылдамдықты және қайталанымдылықты ұсынады. Ол ±0.01 мм төзімділікке және Ra 0.4 мкм-ден төмен беттік өңдеуге қол жеткізе алады. Бұл әсіресе цилиндрлік бөлшектер мен жоғары көлемді өндіріс үшін тиімді. Автоматтандыру еңбекті азайтады, ал оңтайландырылған қондырғыларда цикл уақыты әр бөлшек үшін 30 секундтан аз болуы мүмкін.
CNC токарлық станоктарының неше түрі бар?
Мен жиі қолданатын CNC токарлық станоктарының бірнеше түрі бар: стандартты көлденең токарлық станоктар, ауыр бөлшектерге арналған тік токарлық станоктар, ұзын, дәл компоненттерге арналған швейцариялық типті токарлық станоктар және жаппай өндіріске арналған көп шпиндельді станоктар. Әрбір түрі бөлшек геометриясына, төзімділікке (көбінесе ±0.01 мм) және көлеміне байланысты нақты қажеттіліктерді қанағаттандырады.
CNC токарлық станок қаншалықты дәл?
CNC токарлық станоктары өте дәл. Мен жобаларымда үнемі ±0.01 мм төзімділікке қол жеткіземін, ал біліктер немесе втулкалар сияқты жоғары дәлдіктегі бөлшектер үшін оны ±0.005 мм-ге дейін тарта аламын. Дәлдік машинаның жағдайына, құрал-жабдықтарына және материалдың тұрақтылығына байланысты.
Токарлық өңдеу кезінде CNC беру функциясы қандай?
CNC токарлық станокта беру функциясы құралдың шпиндель айналымы кезіндегі жылдамдығын басқарады. Мен әдетте оны металдар үшін бетінің өңделуіне және материал түріне байланысты 0.1-0.3 мм/айн аралығында орнатамын. Дәл беру жылдамдығы құралдың қызмет ету мерзімін, бетінің сапасын және материалды алу тиімділігін теңестіруге көмектеседі.
қорытынды
CNC токарлық өңдеу дәл өндірістің негізі болып қала береді, әсіресе тиімділік, қайталанымдылық және тығыз төзімділік ең маңызды болған кезде. Оның принциптерін анықтаудан бастап, құрал-саймандарды, машина түрлерін, материалды таңдауды және нақты әлемдегі шығындарды басқаруға дейін мен автомобиль, аэроғарыш және медициналық салалардағы клиенттерге процестің нюанстарын түсіндірдім. Қарапайым втулканы немесе күрделі сатылы білікті жобалап жатсаңыз да, токарлық өңдеудің қалай жұмыс істейтінін түсіну жақсы шешімдер қабылдауға, аз түзетулерге және сайып келгенде, бөлшектердің беріктігін арттыруға мүмкіндік береді. Егер сіз келесі жобаңызды жоспарлап жатсаңыз, CNC токарлық өңдеу өндірісіңізді жылдам, дәл және масштабталатын ететін шешім болуы мүмкін.
















